Контроль качества для индивидуальных проектов
Контроль качества индивидуальных надувных проектов SUP
Качество проверяется по утверждённому образцу, технической спецификации, макетам, спецификации материалов и требованиям к упаковке для каждого проекта, а не по общим заявлениям. От входящих материалов до разрешения отгрузки наш процесс контроля структурирован так, чтобы подтвердить соответствие продукции на определённых этапах производства. Работает силами QINGDAO VATRAD GROUP — завода надувных досок SUP площадью 12,500 m², стоящего за Vatrad.
- 100%
- Единиц проверено под давлением
- 7
- Контрольных этапов со строгим регламентом
- 18.0 PSI
- 24-часовое удержание давления
- ISO 9001
- Подтверждено сертификатом качества
Схема контроля на 7 этапах
Семь контрольных ворот качества от начала до конца
Каждое из этих ворот определено в Плане контроля качества проекта вместе с объектом контроля, методом, критериями приёмки и формируемым документом. Двуязычные комплекты отчётов — это реальные документы, регулируемые процедурой: откройте любой из них, чтобы увидеть фактическую структуру.
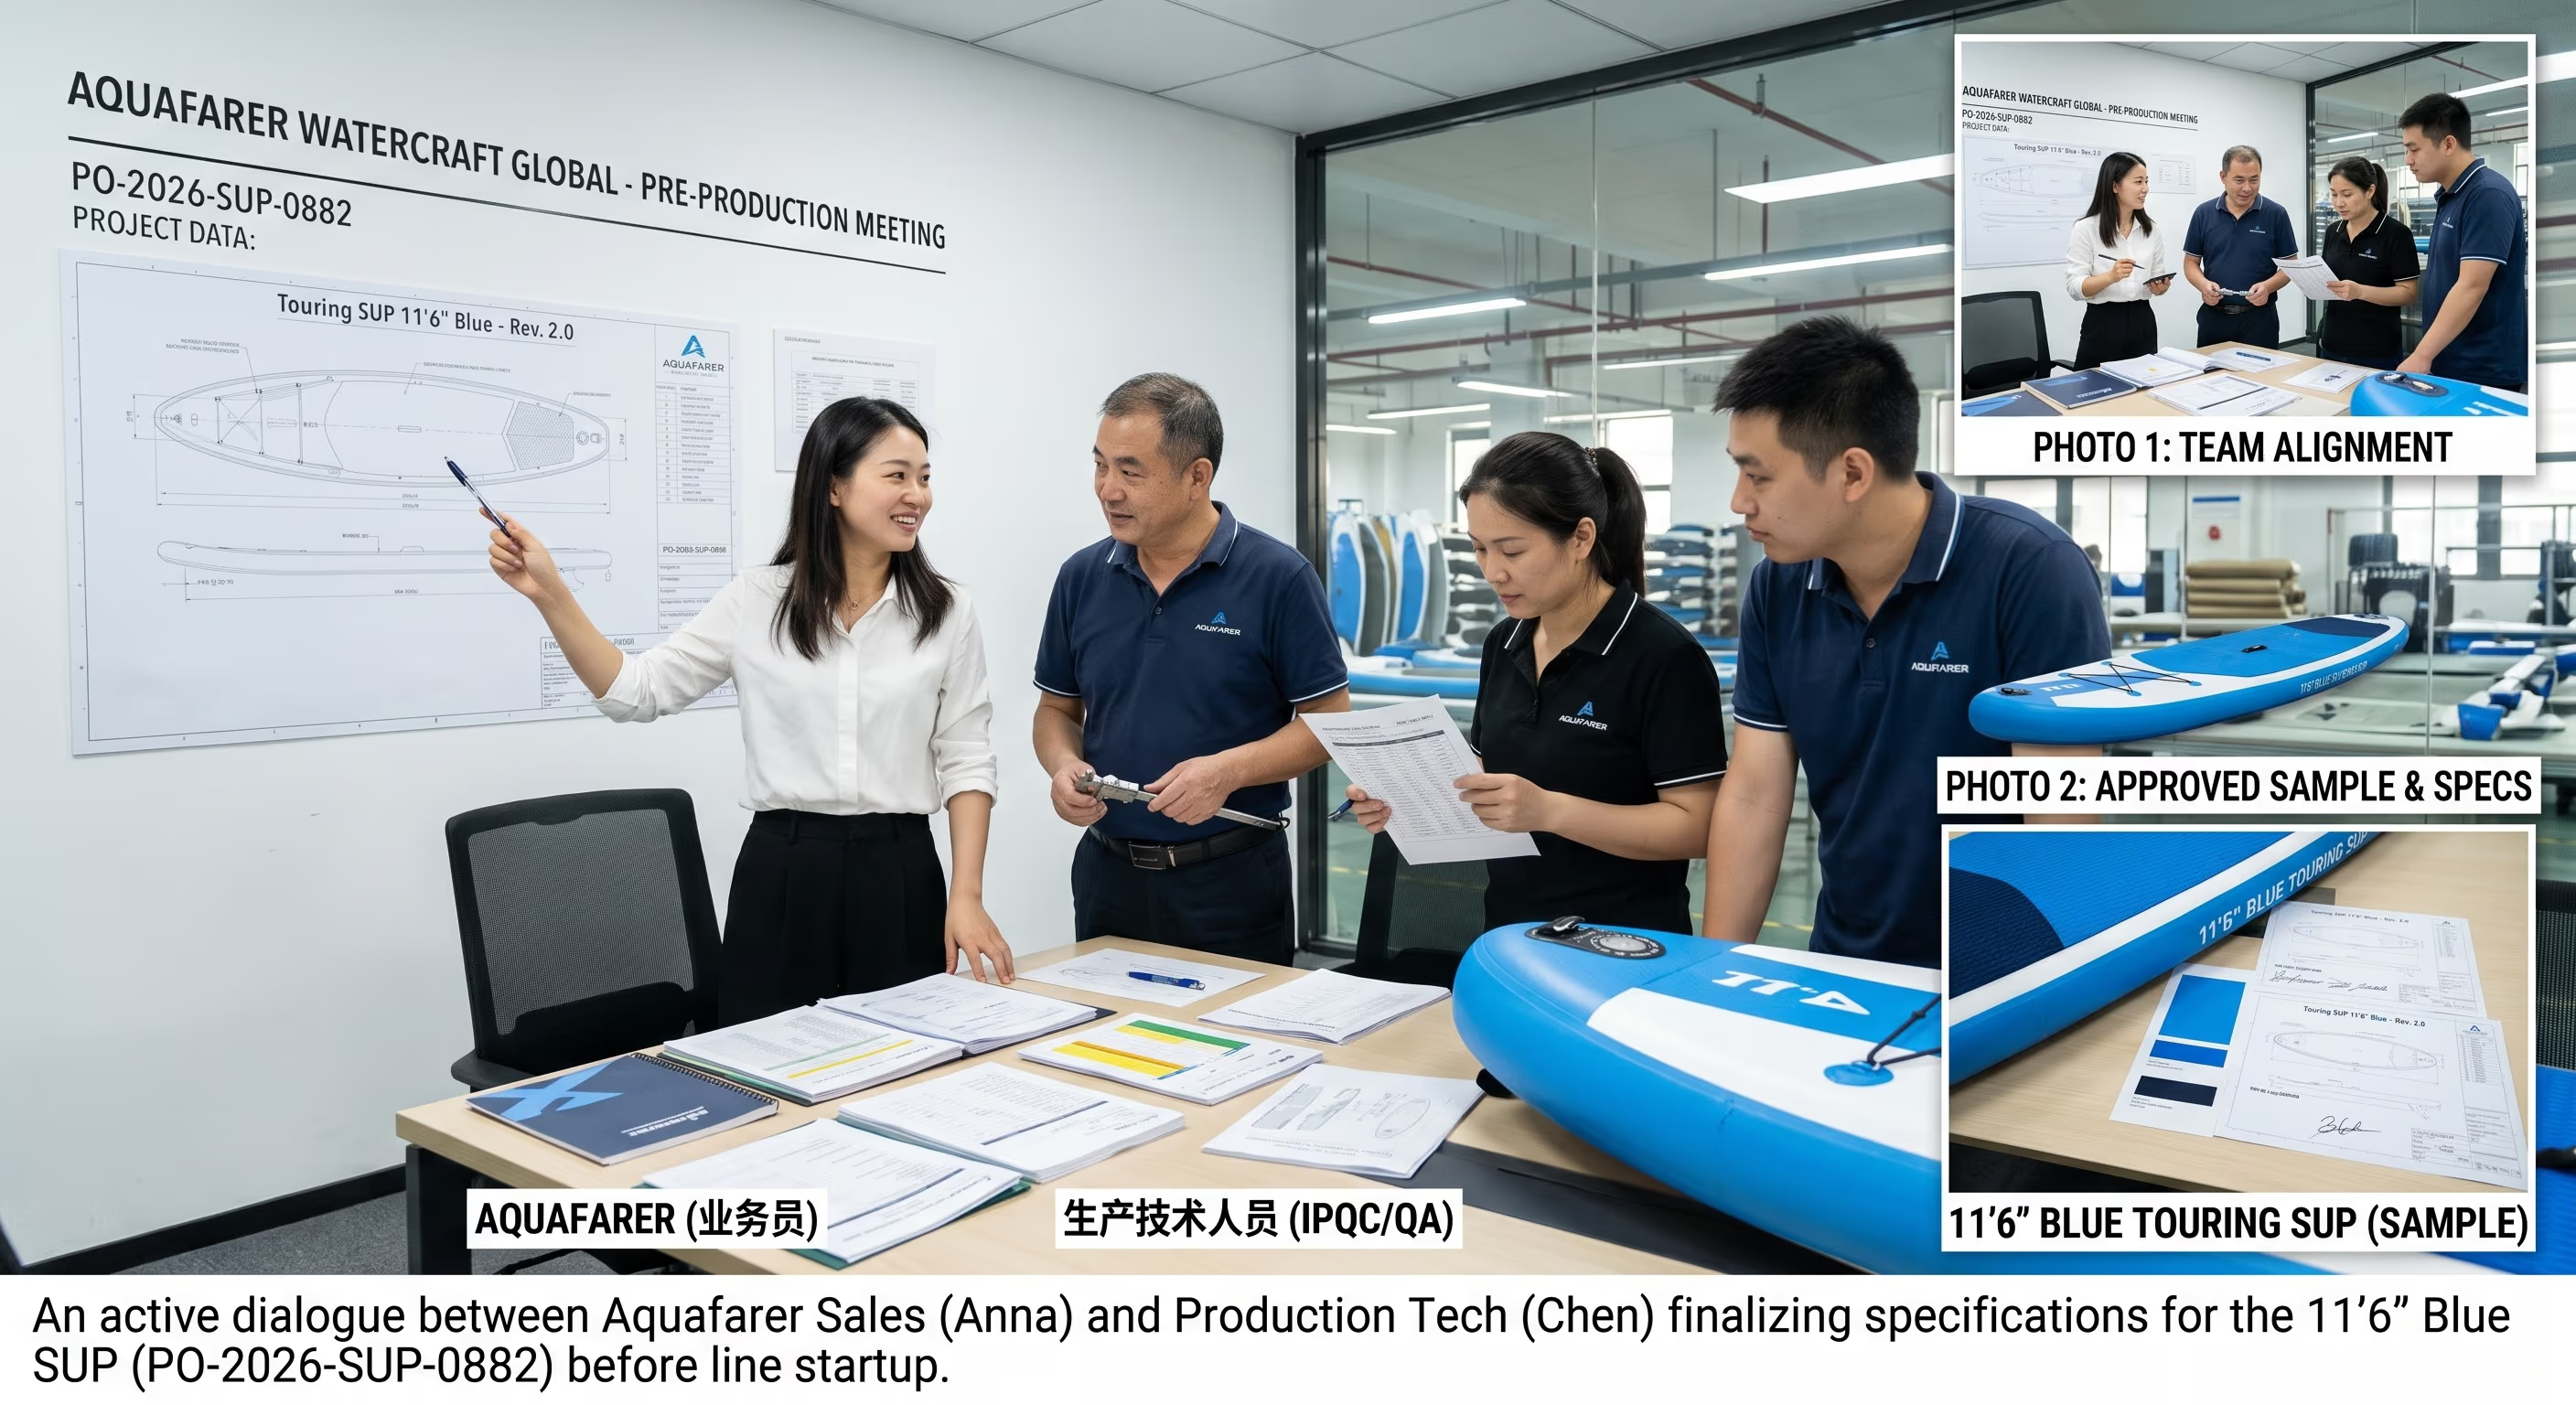
Планирование качества проекта (PPM)
Совещание перед запуском производства фиксирует объём работ, базовые показатели и план контроля до старта линии.
- Фиксируются наименование продукта, внутренний код, артикул клиента, номер заказа и определение партии.
- Уточняются тип доски, сердцевина drop-stitch, материалы, усилители борта, покрытие EVA, клапаны и система плавника.
- Имя файла макета, версия, цвета, положение логотипа и область печати фиксируются и утверждаются.
- Спецификация материалов: каждая позиция комплекта с количеством, цветом, номером детали и правилами замены — утверждается клиентом.
- Упаковка, маркировка, штрихкоды, язык инструкций и условия привлечения третьей стороны фиксируются в письменном виде.
- Объект контроля
- Объём проекта в сопоставлении с требованиями клиента: материалы, размеры, графика, упаковка, целевой рынок и применимые стандарты.
- Метод контроля
- Совещание перед производством с участием продаж, инженерной службы и контроля качества; подписание эталонного образца; выпуск Плана контроля качества (QIP) для заказа.
- Критерии приёмки
- Все пять базовых показателей утверждены и зафиксированы до начала серийного производства. Нерезолвённые вопросы блокируют запуск производства.
- Формируемый документ
- QIP + протоколы PPM, записи об утверждении образца.
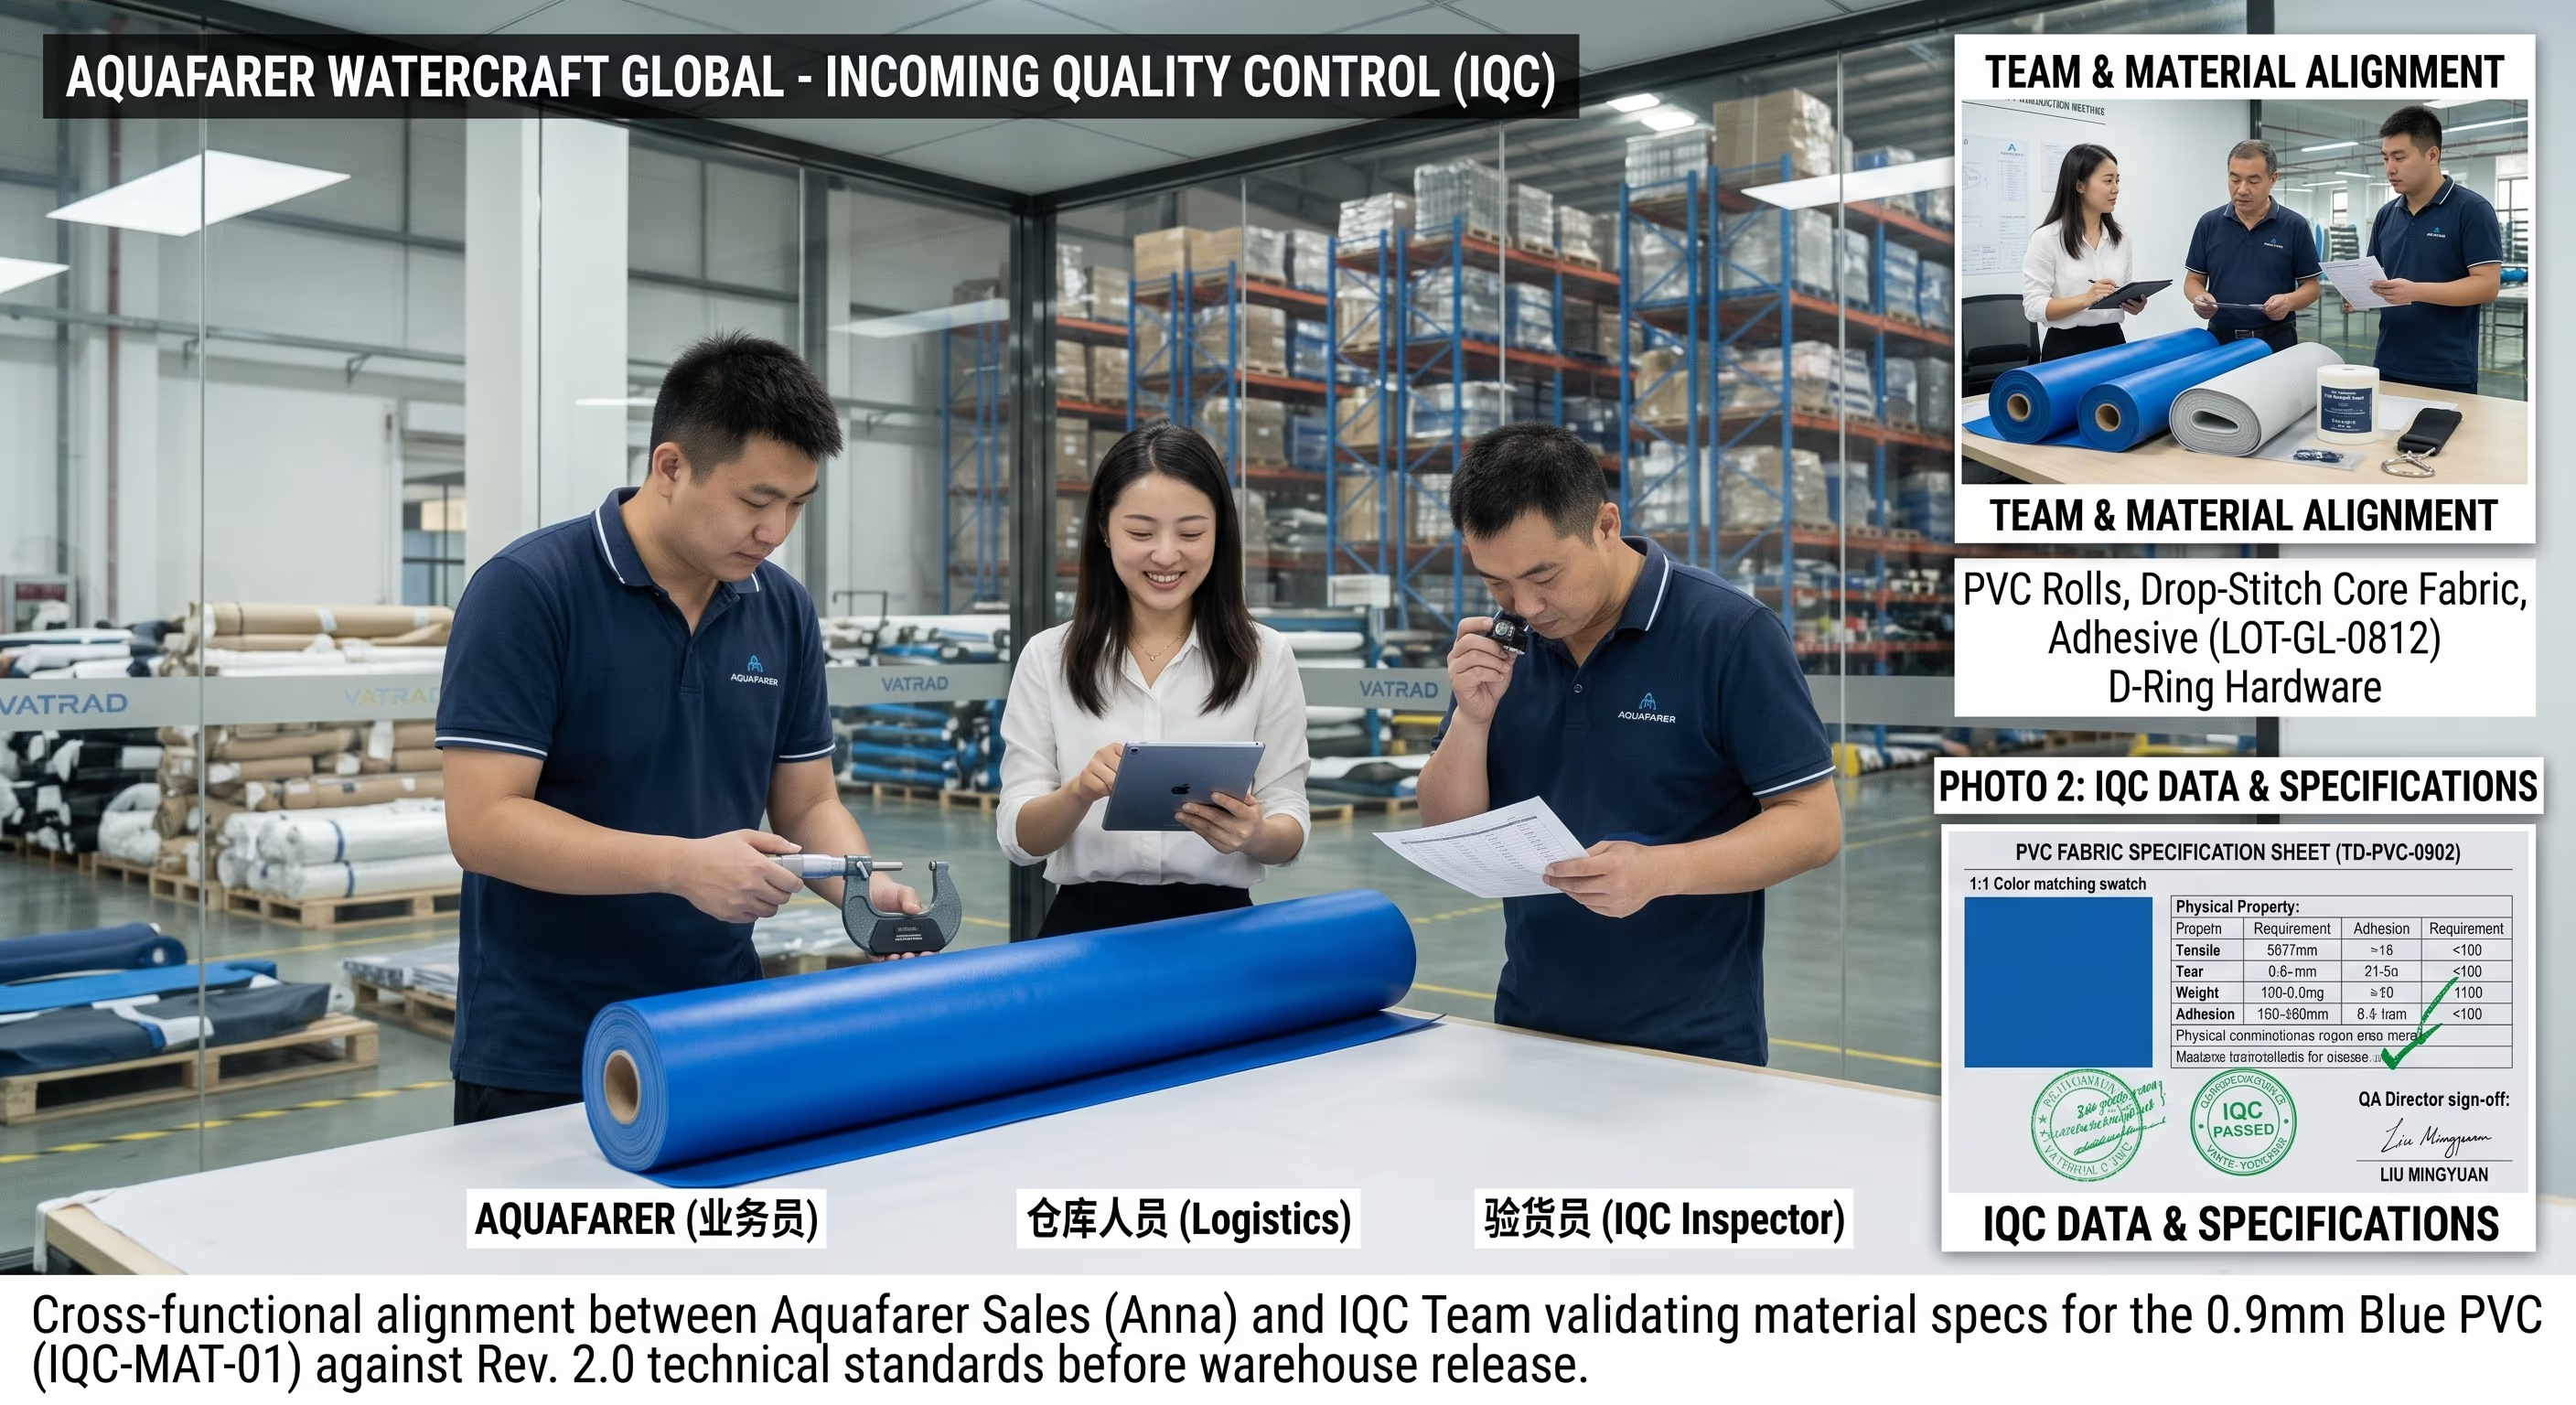
Входной контроль материалов (IQC)
Сырьё проверяется на соответствие утверждённой спецификации поставщика до поступления в производство.
- Ткань drop-stitch, рулоны PVC, материал борта и накладки на палубу EVA сверяются с утверждённым образцом: цвет, толщина, вес и поверхностные дефекты.
- Клапаны, крепления для плавника, D-кольца, ручки и фурнитура проверяются по типу, размеру, отделке, отсутствию коррозии и работоспособности.
- Насосы, весла, шнуры, сумки и ремонтные комплекты проверяются по модели, цвету и конфигурации проекта.
- Сертификаты поставщика (COA), декларации о материалах и документы о соответствии REACH/RoHS рассматриваются по каждой партии.
- Несоответствующие партии помещаются на карантин и возвращаются до того, как материал попадёт на линию.
- Объект контроля
- Ткань drop-stitch, рулоны PVC, клапаны, плавники, аксессуары и упаковочные материалы на соответствие утверждённой спецификации и испытательным сертификатам поставщика.
- Метод контроля
- Визуальный, размерный контроль и взвешивание; выборочный контроль партий по AQL; проверка сертификатов материалов; соблюдение утверждённого списка поставщиков.
- Критерии приёмки
- Соответствие утверждённой спецификации и сертификатам. Несоответствующие партии помещаются на карантин и отклоняются до выпуска на линию.
- Формируемый документ
- Отчёты об испытаниях IQC с указанием партий и решений по ним.
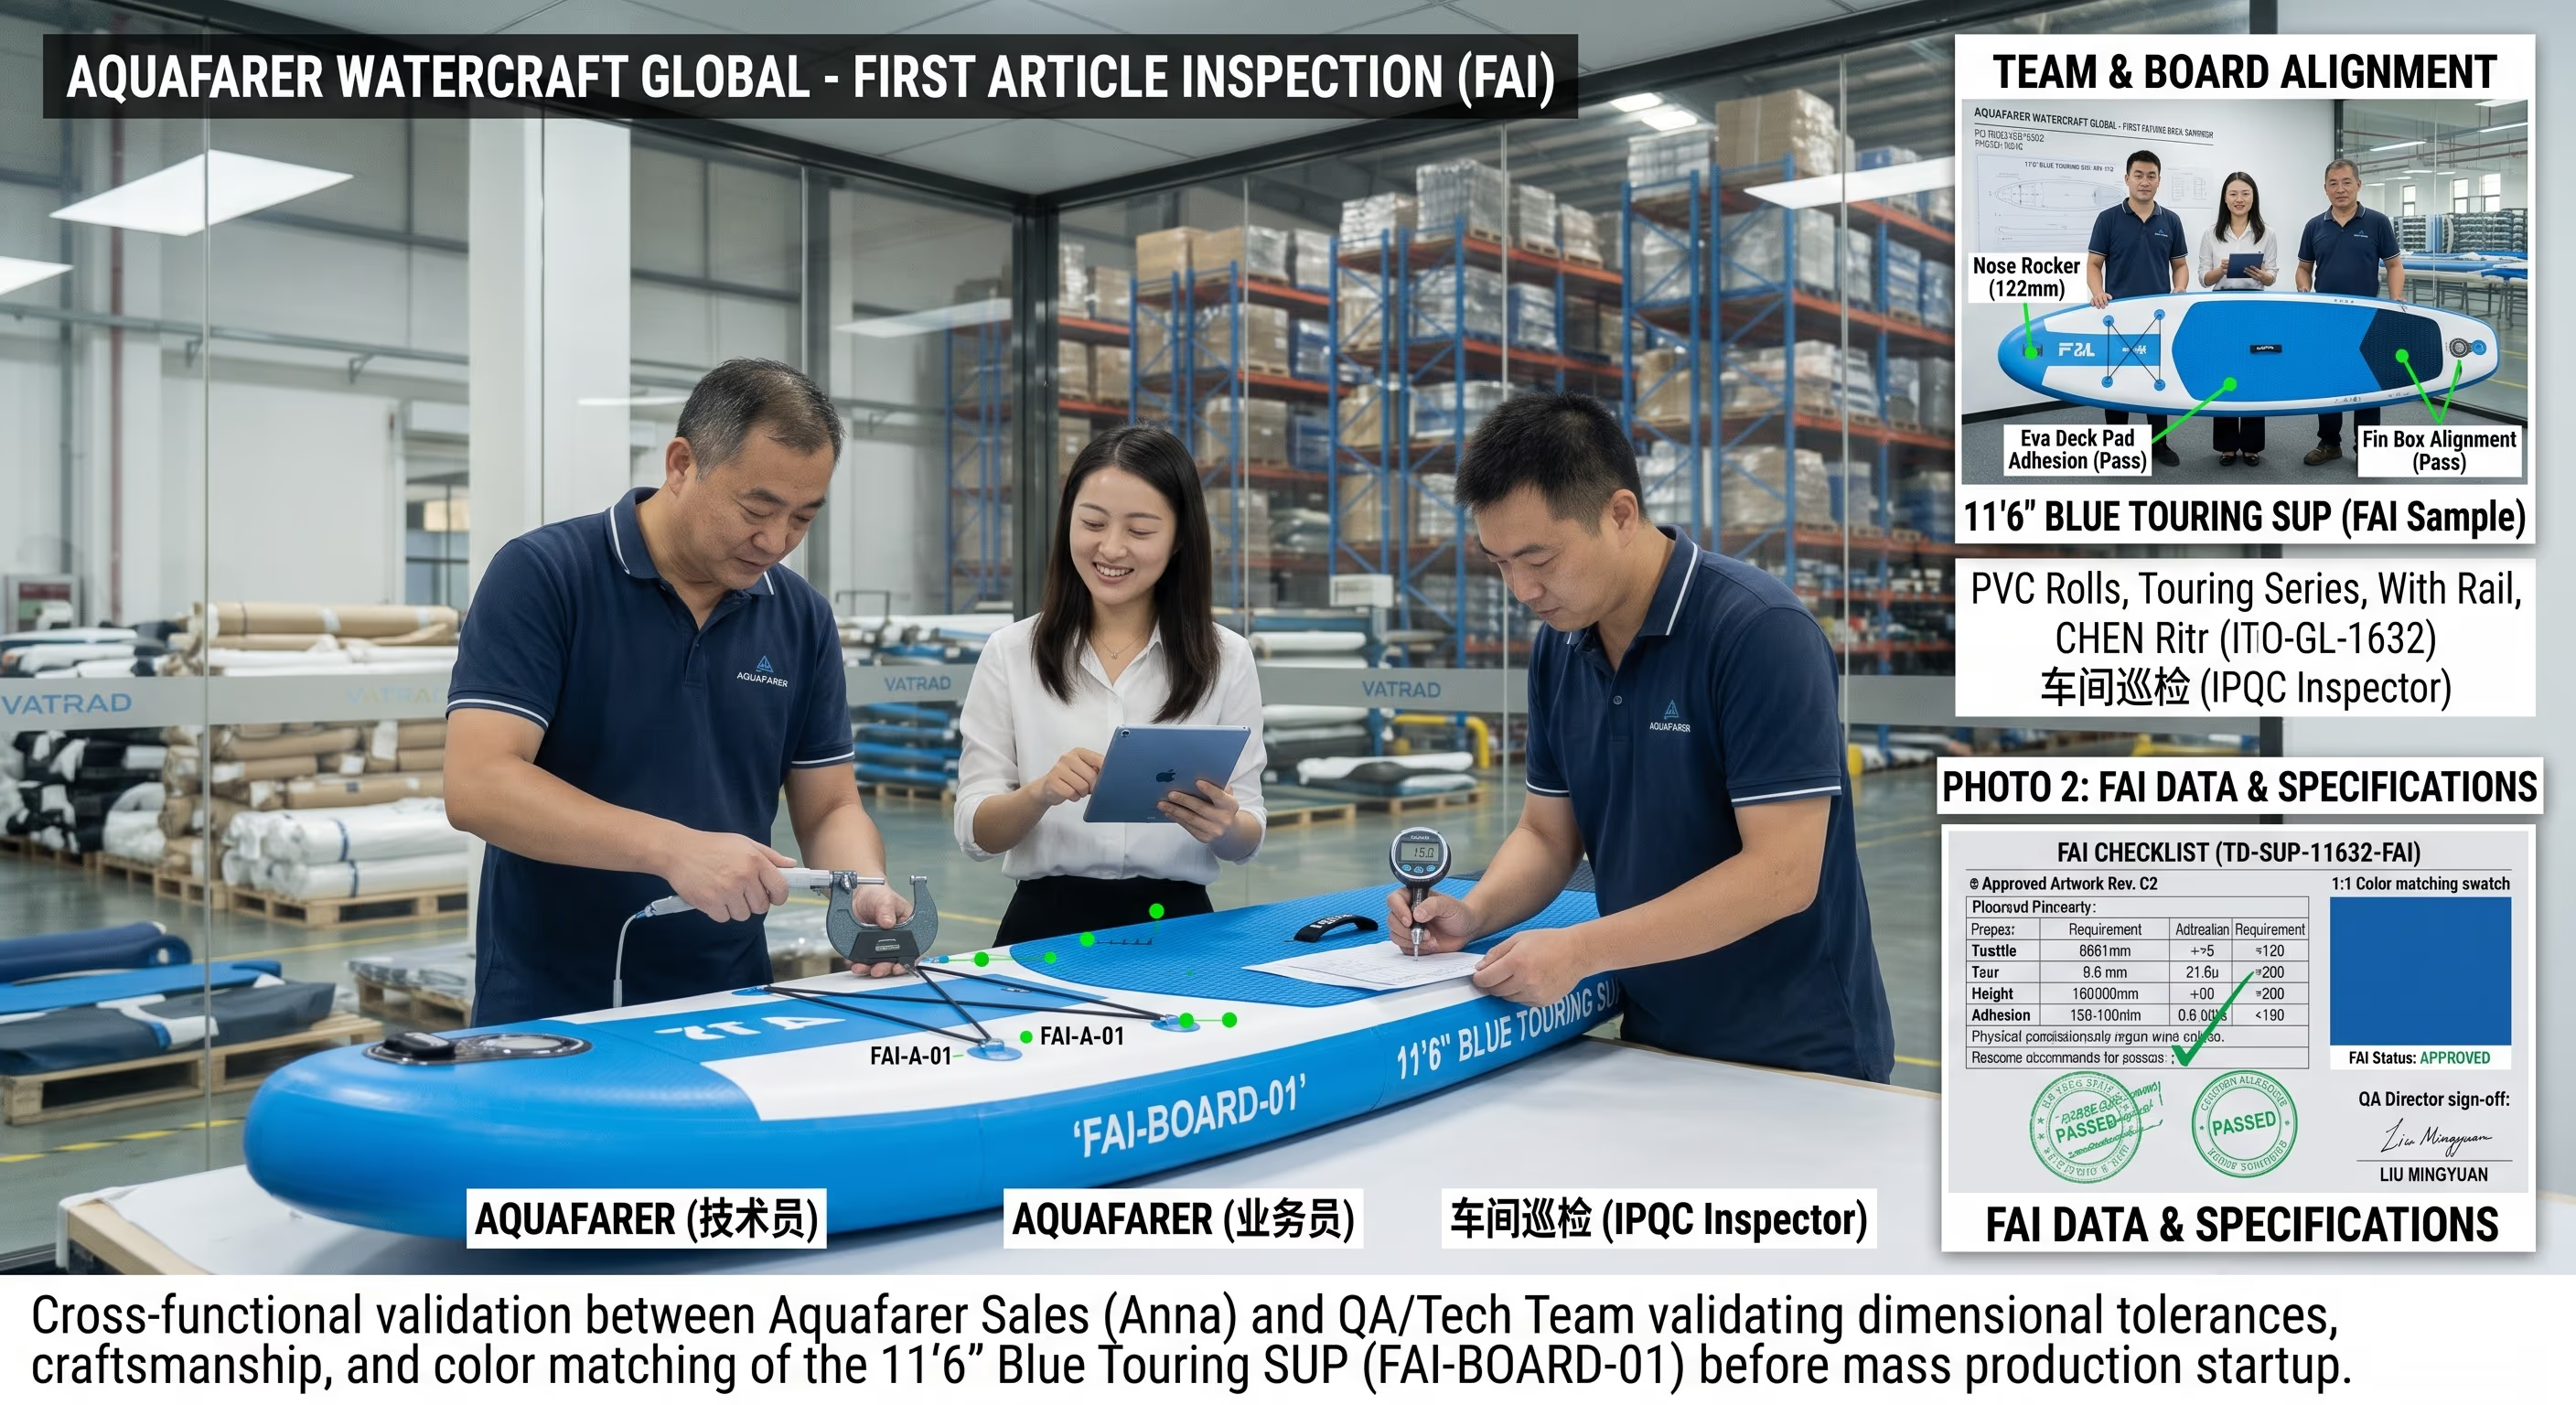
Контроль в процессе и проверка первого изделия (IPQC / FAI)
Методы сборки и контрольные точки выбираются в соответствии с утверждённой платформой доски и конфигурацией проекта. Первое изделие сверяется с зафиксированными базовыми показателями; каждая смена проводит обходные проверки на линии.
- Первое изделие сверяется с утверждённым образцом, техническим чертежом, спецификацией материалов, макетами и файлами упаковки до начала серийного производства.
- Измеряются размеры доски, контур и симметрия; подтверждаются направление, положение, цвета печати и логотипа, а также ревизия.
- Швы и непрерывность усилителей борта проверяются на разрывы, расслоение, морщины, загрязнения и смещение на линии.
- Установка клапана, D-кольца, ручки и крепления для плавника проверяется по положению, количеству и посадке относительно спецификации, утверждённой клиентом.
- Утверждение FAI фиксирует версию макетов, размеров и спецификации материалов; отклонения направляются по процедуре принятия решений о доработке, а не устраняются на месте на линии.
- Объект контроля
- Первое изделие и сборочные узлы в процессе: швы, усилители борта, крепление для плавника, основание клапана, положение графики, момент затяжки фурнитуры.
- Метод контроля
- Проверка первого изделия на первой единице; обходные проверки каждую смену; прочность сварных соединений и выравнивание швов контролируются по ходу производства.
- Критерии приёмки
- Утверждение FAI фиксирует версию макетов, размеров и спецификации материалов. Отклонения направляются по процедуре принятия решений о доработке, а не устраняются на месте на линии.
- Формируемый документ
- Протокол FAI, журналы обходных проверок по сменам, заметки о доработке и решениях по изделиям.
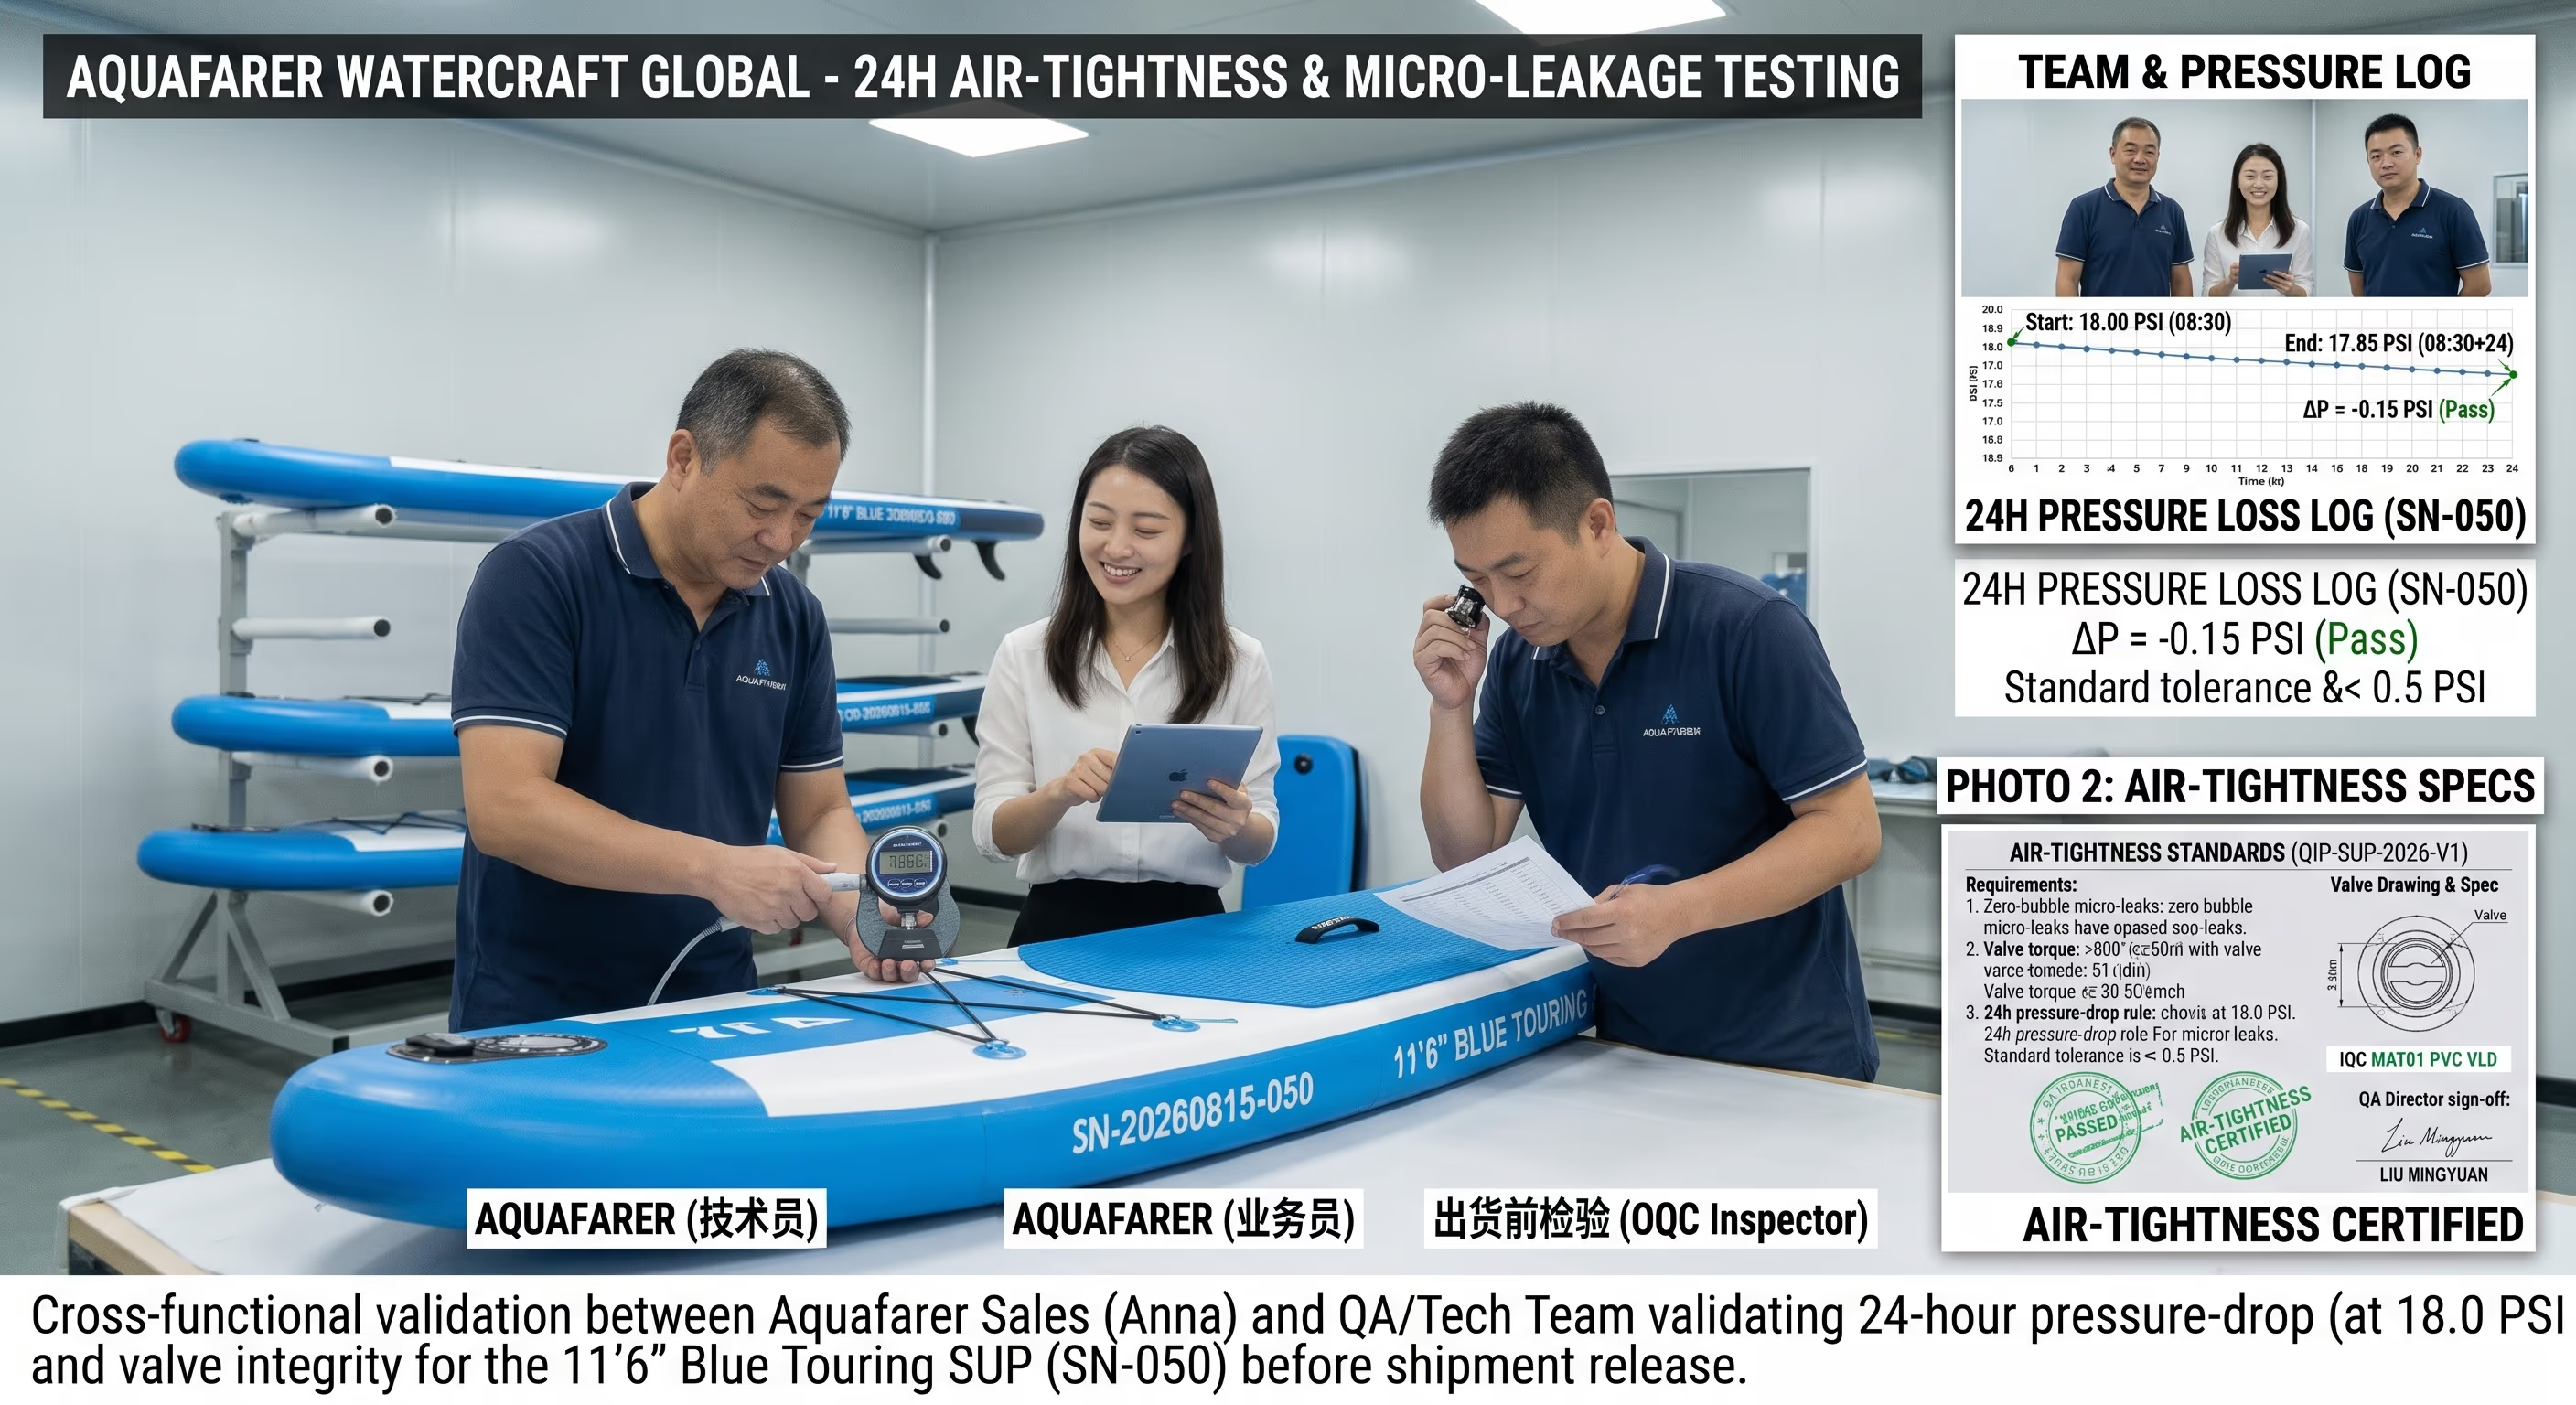
Накачивание и испытание на герметичность
Каждая готовая доска проходит накачивание и проверку герметичности перед упаковкой: 100% единиц, а не выборка.
- Поверхность доски, усилители борта и зона клапана проверяются на проколы, трещины, ненормальные складки или расслоение до накачивания.
- Камеры накачиваются с помощью откалиброванного цифрового манометра до испытательного давления проекта, начальное показание фиксируется.
- Сердцевина клапана, основание клапана и швы борта проверяются по всему периметру: нос, корма и изогнутые участки.
- 24-часовое удержание давления с непрерывной записью; автоматический брак при превышении допустимого падения давления.
- Не прошедшие испытание доски помещаются на карантин, дорабатываются по инструкции и полностью перепроверяются, а не просто осматриваются в точке ремонта.
- Объект контроля
- 100% надутых камер: выявление протечек по всему шву, целостность клапанов и удержание давления.
- Метод контроля
- Выявление протечек по всему шву с последующим 24-часовым удержанием давления при 18.0 PSI; автоматический брак при падении более 0.50 PSI.
- Критерии приёмки
- Нулевое число точек протечки и падение давления в пределах 0.50 PSI на камеру; несоответствующие единицы помещаются на карантин и дорабатываются или списаны.
- Формируемый документ
- Отчёты об испытании на герметичность, по одному на камеру, с привязкой к партии.
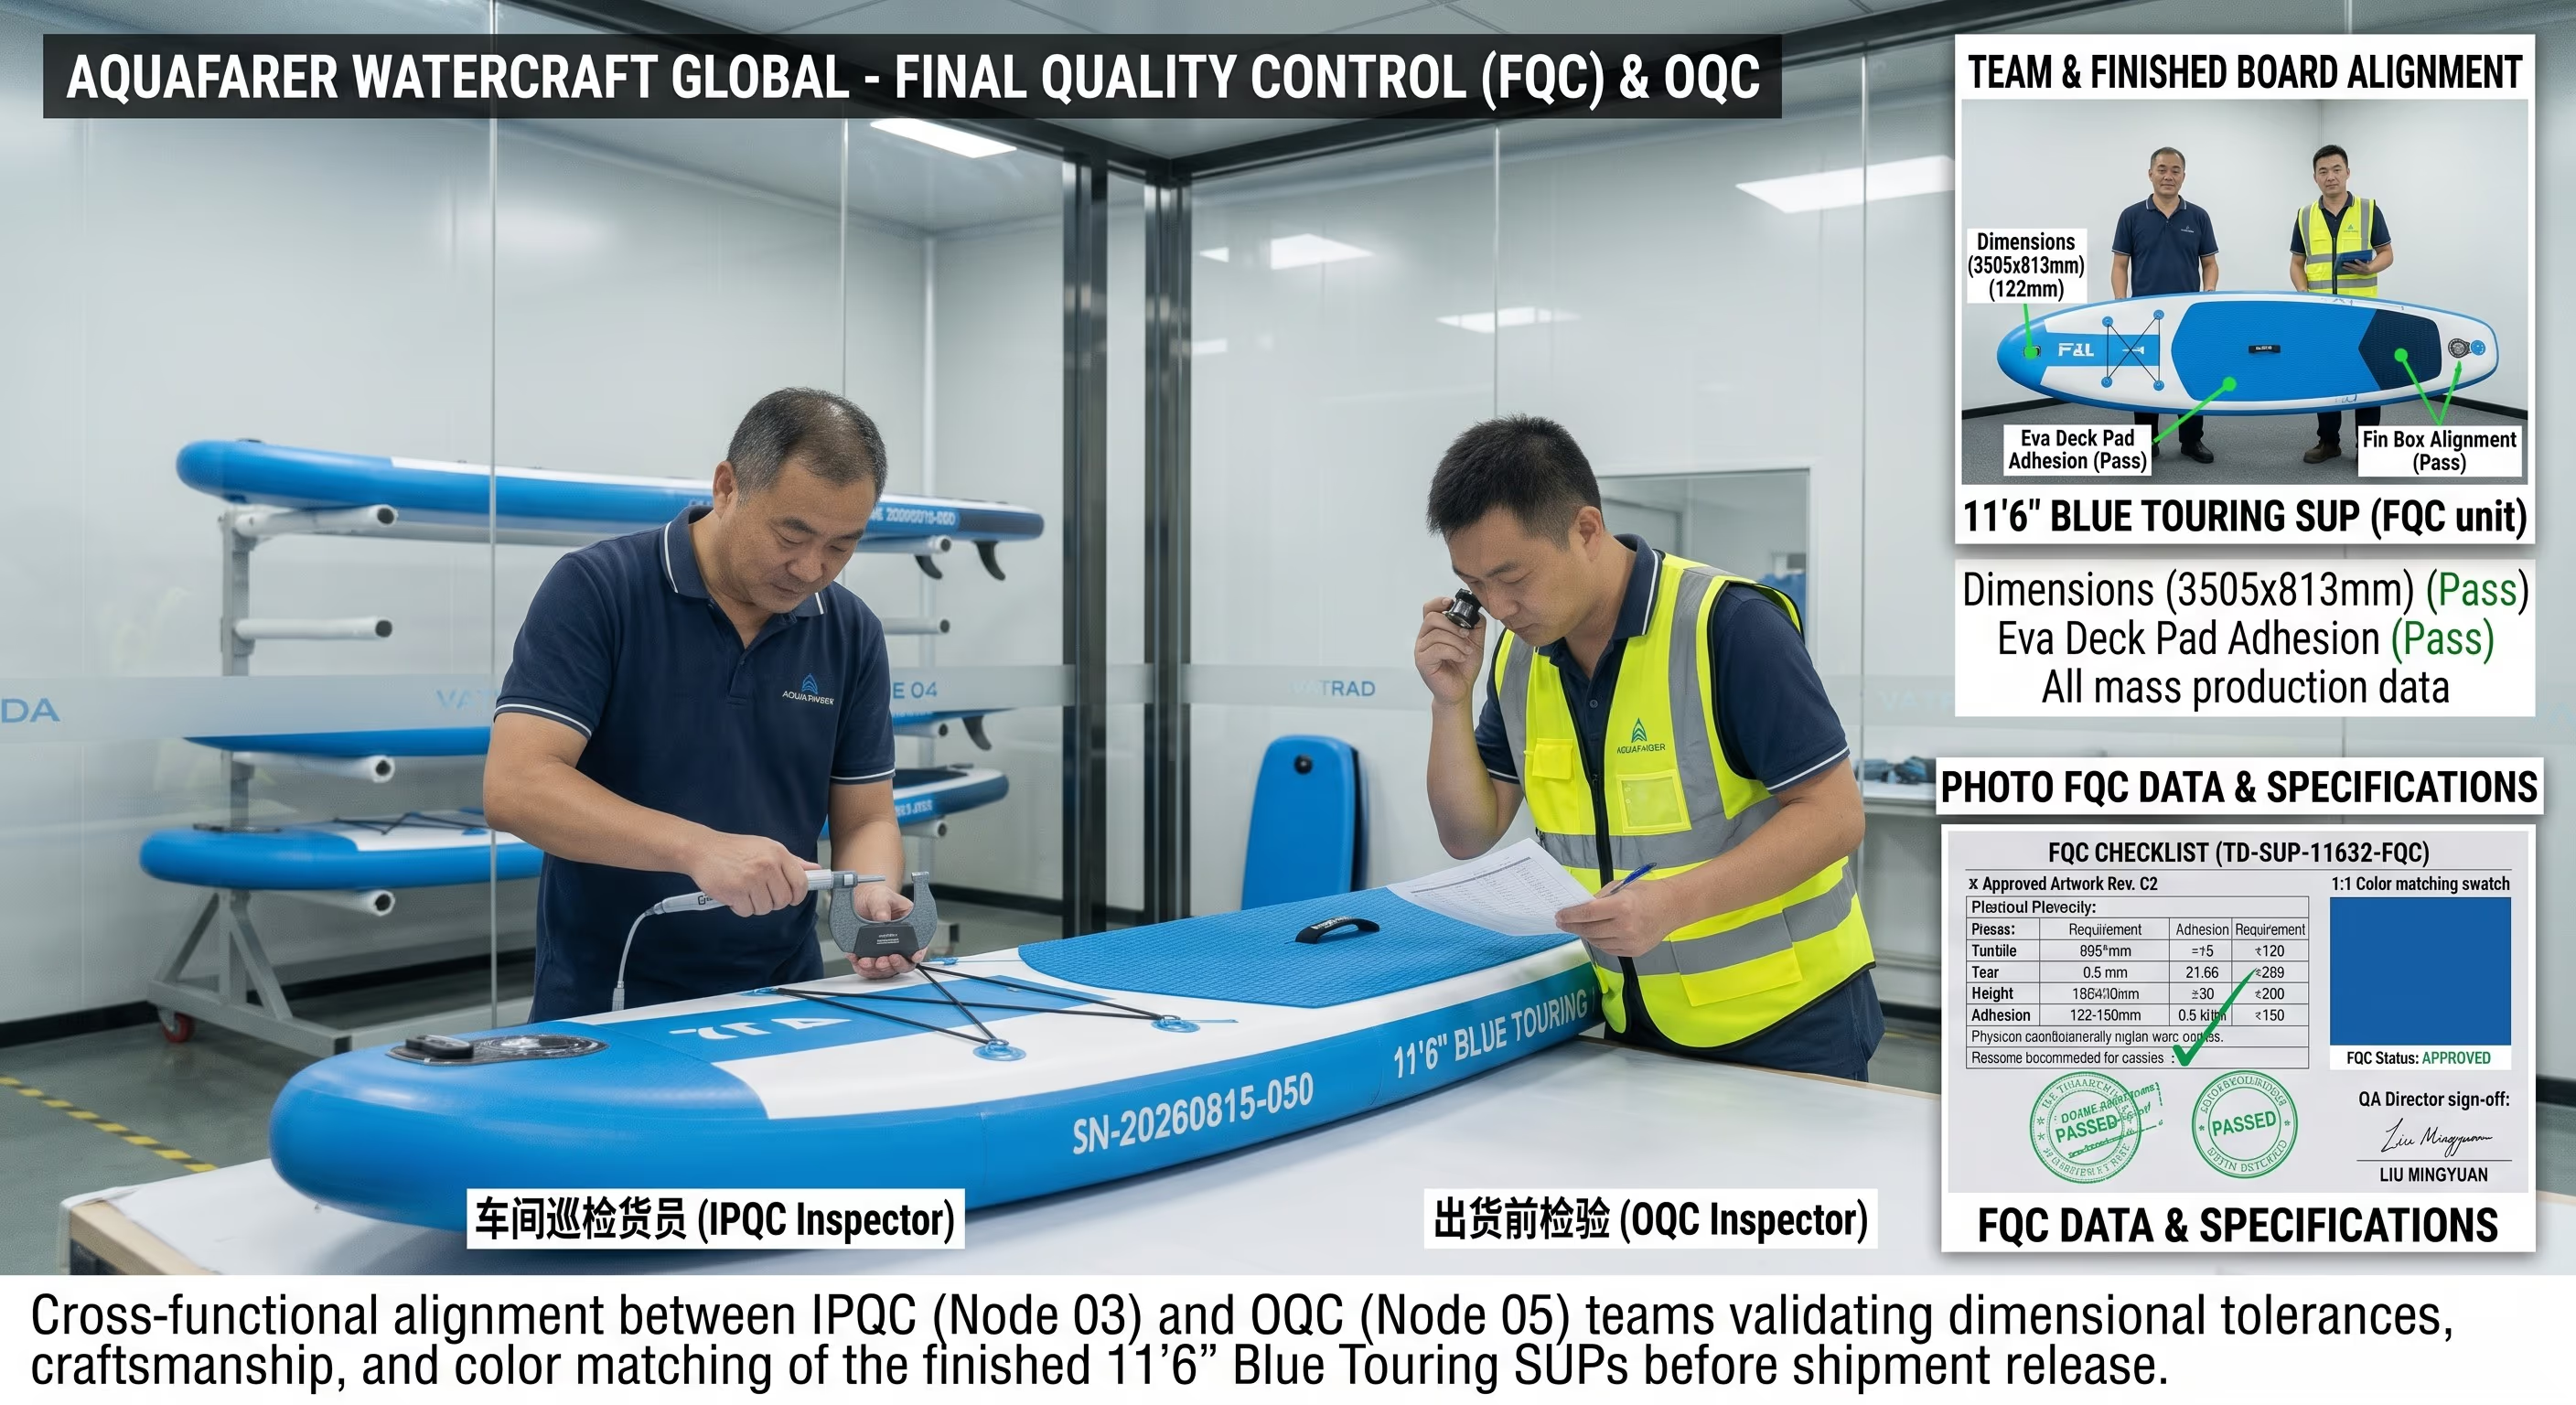
Финальный контроль продукции (FQC)
Готовые доски измеряются и оцениваются по внешнему виду относительно утверждённого эталонного образца.
- Ключевые размеры: длина, ширина и толщина измеряются при рабочем давлении с учётом допусков по чертежу.
- Проверяются контур доски, rocker и симметрия; после накачивания не допускаются аномальные деформации, перекос или коробление.
- Внешний вид оценивается при дневном свете D65: царапины, пятна, следы клея, пузыри, морщины, отклонение цвета.
- Функциональные проверки: открытие и закрытие клапана и посадка колпачка, установка и фиксация плавника, D-кольца, ручки и функционирование весла.
- Конфигурация сверяется со спецификацией материалов и артикулом, утверждёнными клиентом: аксессуары, этикетки, штрихкоды и серийные номера.
- Объект контроля
- Готовая доска относительно эталонного образца: размеры, rocker, профиль, внешний вид, посадка крепления для плавника и комплектность аксессуаров.
- Метод контроля
- Проверка размеров с учётом допусков по чертежу; оценка внешнего вида при дневном свете D65; испытания посадки крепления для плавника и фурнитуры.
- Критерии приёмки
- Размеры в пределах допуска (например, 3508 × 814 × 150.3 mm), оценка внешнего вида по утверждённому образцу, все аксессуары в наличии.
- Формируемый документ
- Отчёты FQC с подписью инспектора и решением по изделию.
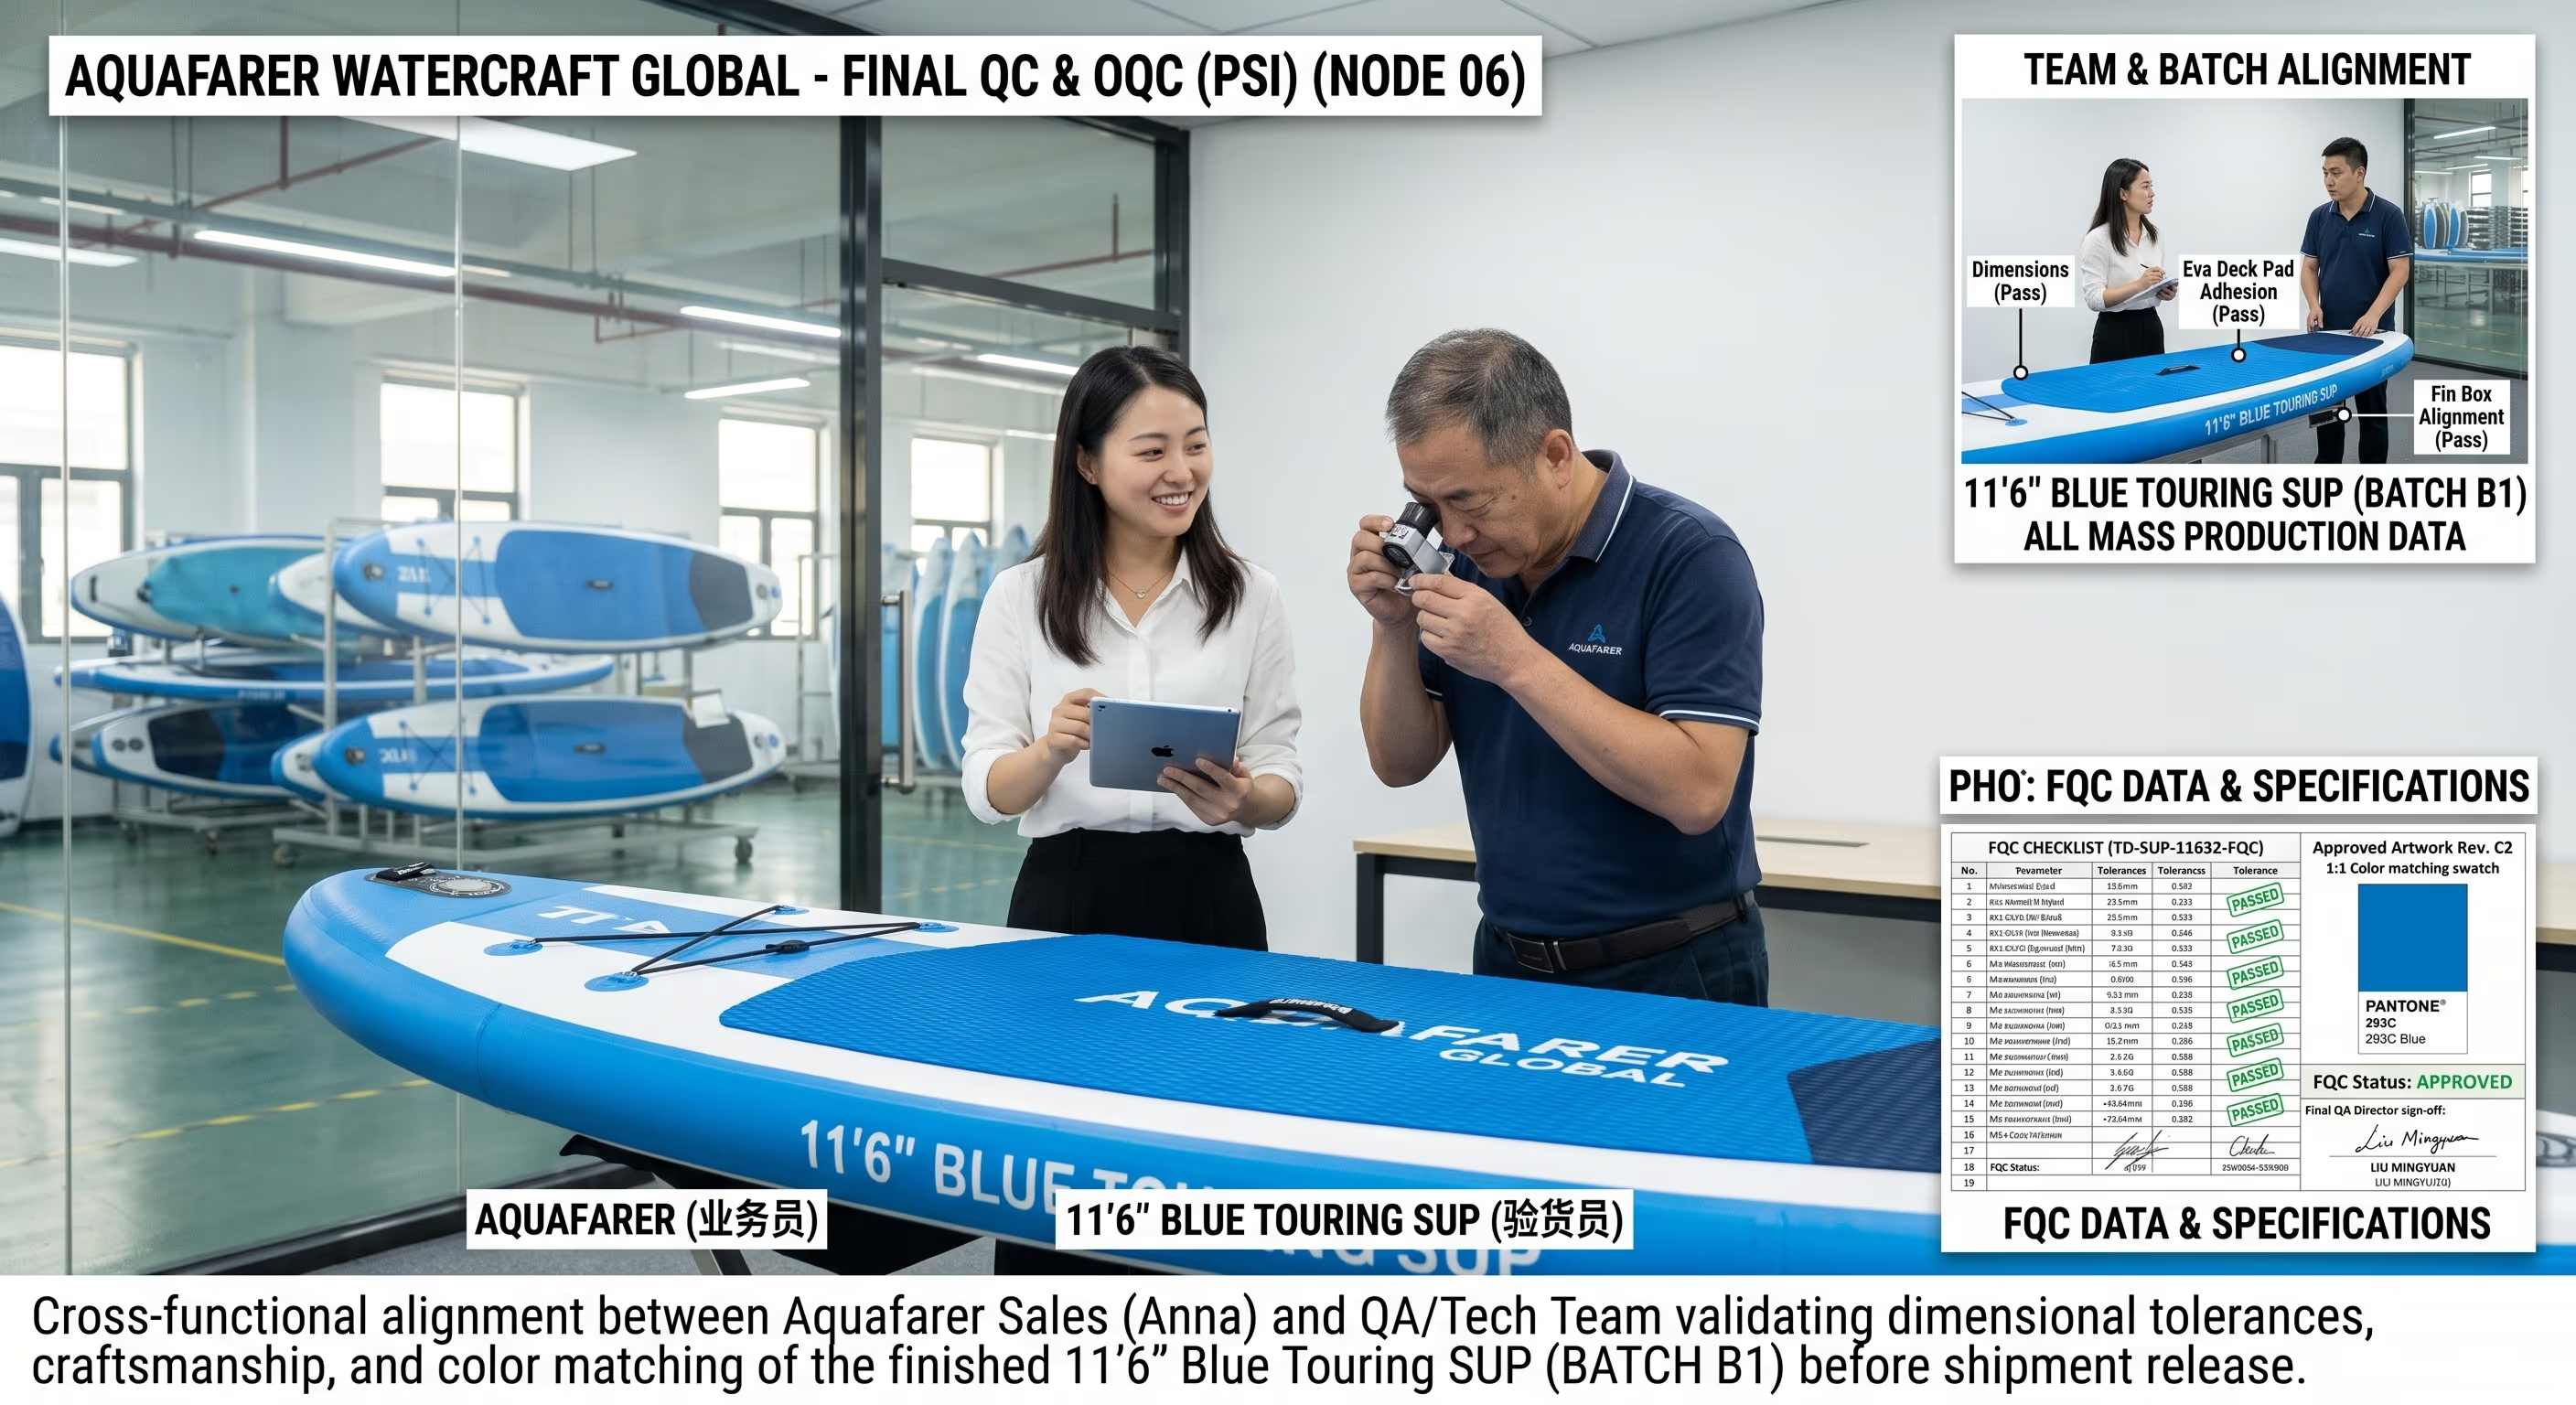
Упаковка и предотгрузочный контроль (PSI)
Упакованный комплект проверяется на комплектность, точность маркировки и готовность к отгрузке.
- Комплектность 100% по спецификации материалов: доска, весло, насос, шнур, сумка, ремонтный комплект и инструкция — комплект за комплектом.
- Хрупкие детали защищены (сумки насоса и лопасти), доска складывается по упаковочной SOP, аксессуары соответствуют модели и цвету.
- Графика короба, бренд, предупреждения и языковые версии сверяются с утверждённой ревизией макетов.
- Проверяются тип, номер, положение и считываемость штрихкодов; транспортные знаки, артикул, заказ, номер короба и количество корректны.
- Размер короба, брутто- и нетто-масса, а также внутренняя упаковка соответствуют упаковочной спецификации; при необходимости фиксируется результат теста на падение.
- Объект контроля
- Упакованный комплект: доска, весло, насос, шнур, сумка, инструкция — на соответствие спецификации материалов и упаковочной спецификации, утверждённым клиентом.
- Метод контроля
- Проверка комплектности 100% по спецификации; сканирование штрихкодов (класс не ниже B); точность маркировки короба; тест на падение ISTA-1A на упакованных коробах.
- Критерии приёмки
- Комплектность 100% по спецификации, читаемые штрихкоды, корректная маркировка и ударобезопасная упаковка до погрузки.
- Формируемый документ
- Чек-листы PSI и записи об упаковке по каждому коробу.
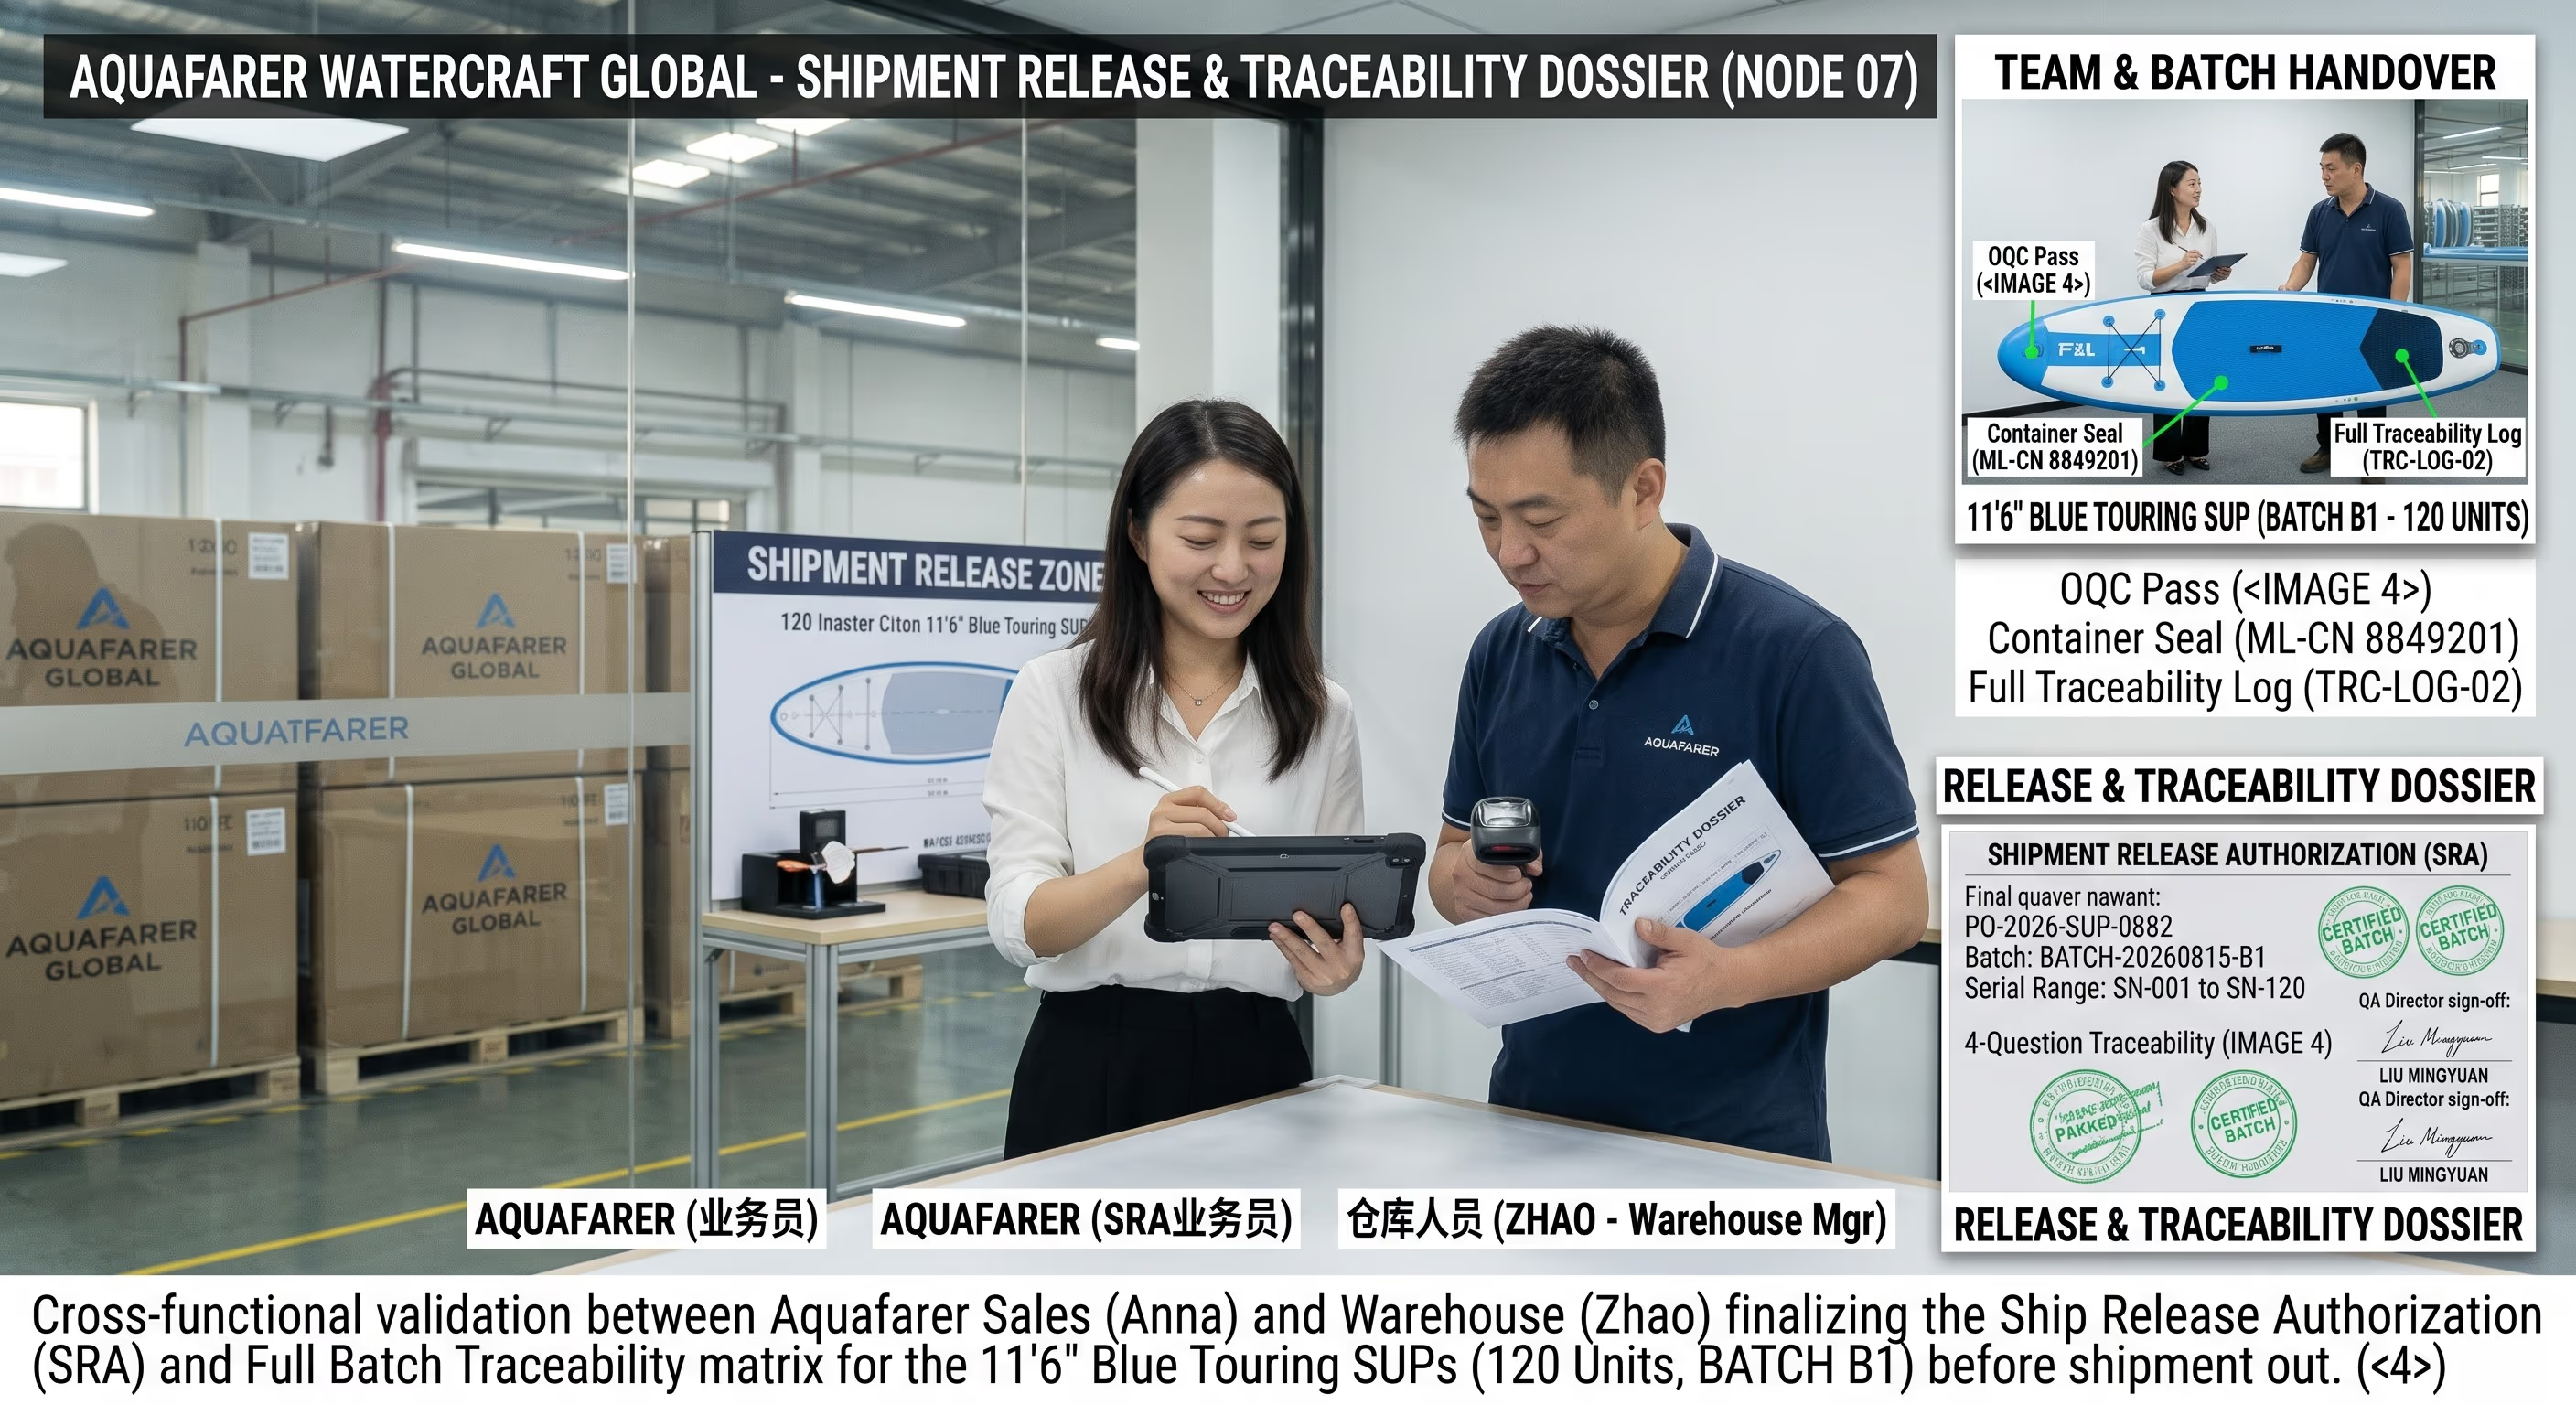
Разрешение отгрузки и прослеживаемость
Отдел качества подписывает партию только тогда, когда все шесть предыдущих этапов закрыты и каждый документ оформлен.
- Производственная партия, номер заказа, артикул, количество и число коробов совпадают с упаковочным листом и коммерческим счётом.
- Спецификация материалов, спецификация материалов и комплектующих, макеты и файлы упаковки находятся на действующей утверждённой ревизии.
- Документы IQC, FAI, внутрипроизводственного контроля, герметичности, FQC и PSI оформлены по всей выпускаемой партии.
- Все несоответствия устранены, доработаны, повторно проверены и закрыты — при выпуске нет открытых пунктов.
- Поля прослеживаемости фиксируются по каждой партии: код проекта, заказ, артикул, ревизии макетов, спецификации материалов и упаковки, дата производства, инспектор и номера документов.
- Объект контроля
- Разрешение на выпуск партии: все этапы закрыты, документы оформлены, серийные номера сопоставлены с партией.
- Метод контроля
- Проверка службой качества всех шести предшествующих документов; формирование досье прослеживаемости партии; передача документов вместе с отгрузкой.
- Критерии приёмки
- Все этапы утверждены отделом качества; документы партии и досье прослеживаемости передаются закупщику либо хранятся под NDA по запросу.
- Формируемый документ
- Разрешение на выпуск отгрузки и досье прослеживаемости партии.
Основа качества
Что определяет приёмку продукции
Критерии финальной приёмки устанавливаются до запуска в производство. Эти проектные документы с регламентом определяют, что именно изготавливается, как проверяются ключевые детали и что должно быть проверено до отгрузки: они согласовываются с закупщиком и замораживаются в Плане контроля качества (QIP). Любой запрос на изменение проходит через документированное управление изменениями, а не незаметно по линии.
Утверждённый образец
Физическая эталонная доска, подписанная закупщиком. Каждая готовая доска сравнивается с ней по размерам, профилю, жёсткости и отделке.
Техническая спецификация
Материалы, конструкция и размерные чертежи зафиксированы номером ревизии. FAI проверяет первое изделие по этой точной ревизии.
Утверждённые макеты
Макеты, цвета печати и размещение утверждены и зафиксированы по версии до раскроя, поэтому каждая палуба отгружается в том виде, который утвердил бренд.
Спецификация материалов, утверждённая клиентом
Спецификация материалов и комплектующих: доска, весло, насос, шнур, сумка, инструкция, подтверждённая закупщиком. PSI проверяет комплектность на 100% по этой спецификации.
Требования к упаковке и маркировке
Конструкция короба, маркировка, штрихкоды, содержание этикеток и транспортные знаки зафиксированы в письменном виде. Читаемость штрихкодов и точность маркировки проверяются на этапе PSI.

Испытание под давлением
Надувные камеры в течение длительного времени подвергаются давлению, превышающему их рекомендуемые рабочие пределы. Это подтверждает герметичность и структурную целостность материала и швов, гарантируя, что изделие выдержит предполагаемую эксплуатацию и возможное избыточное накачивание без разрушения и утечек.

Ударные испытания
Изделия подвергаются контролируемым ударам с различными грузами и под разными углами. Это оценивает сопротивление материала проколам, разрывам и повреждениям при столкновении с препятствиями на воде, подтверждая долговечность и ресурс.
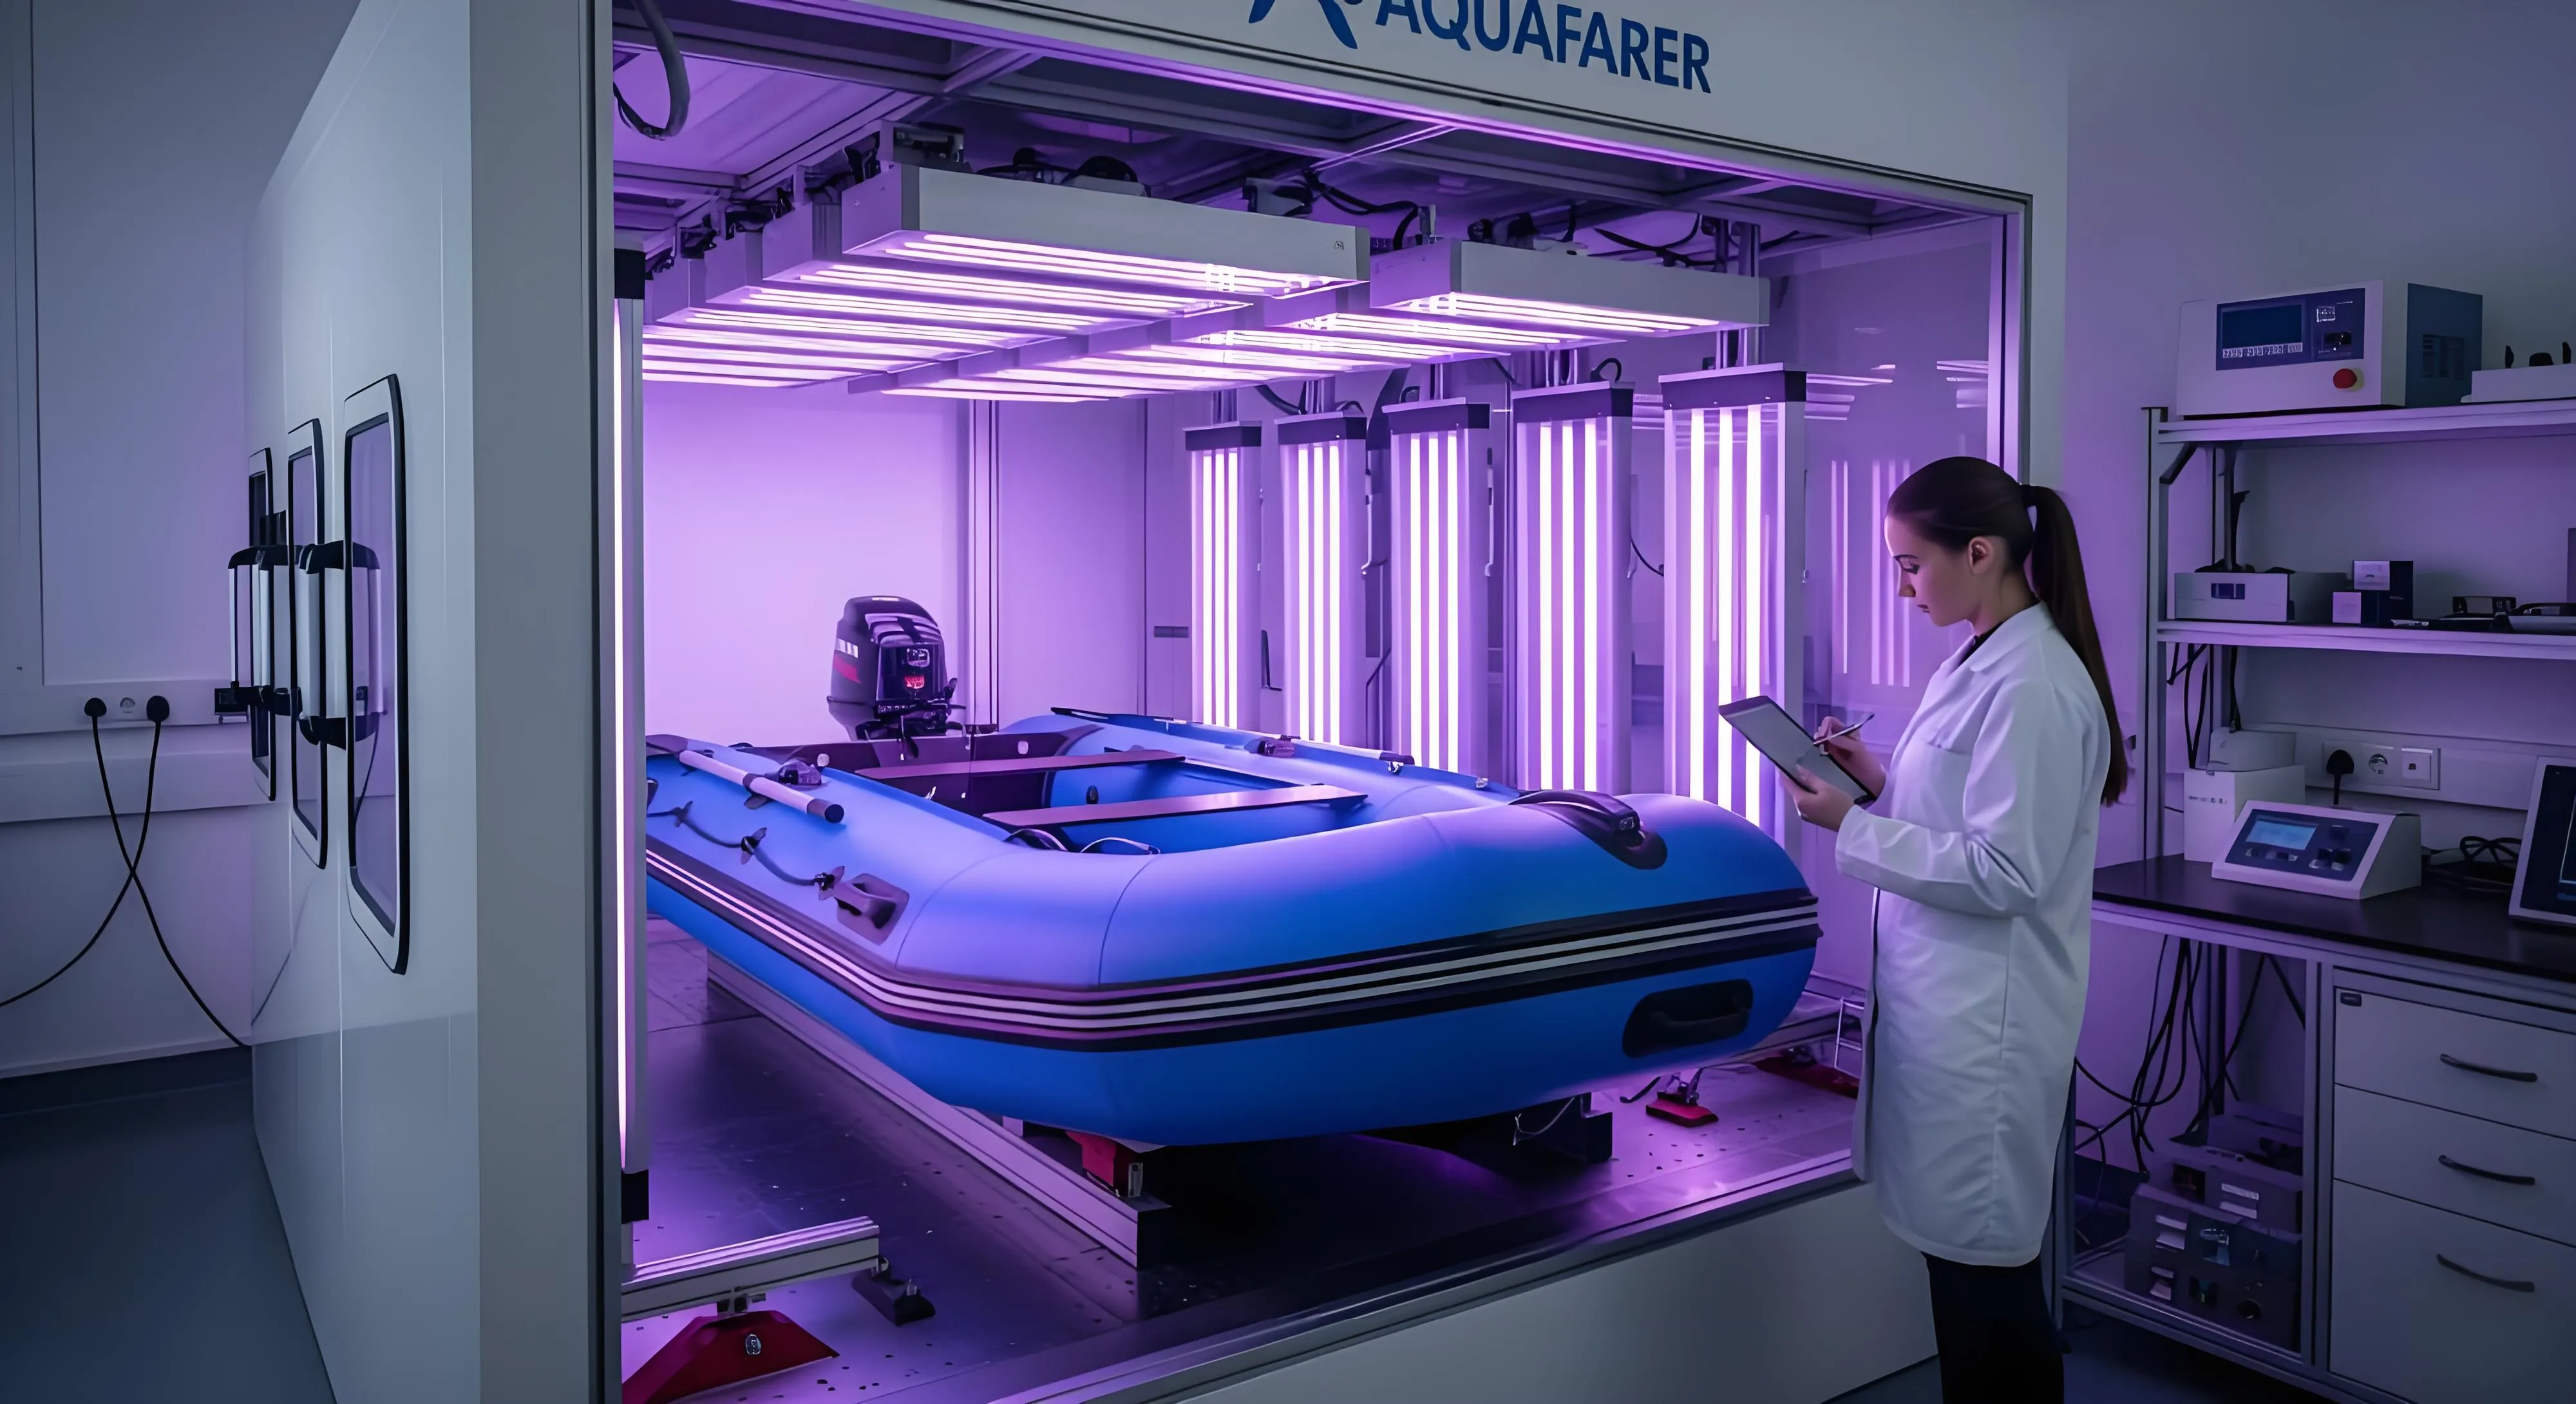
Испытание на устойчивость к УФ-излучению
Образцы материалов подвергаются ускоренному УФ-излучению, чтобы убедиться, что они не желтеют, не трескаются и не теряют прочность со временем. Каждая партия PVC проверяется на деградацию под действием солнца до использования в производстве.
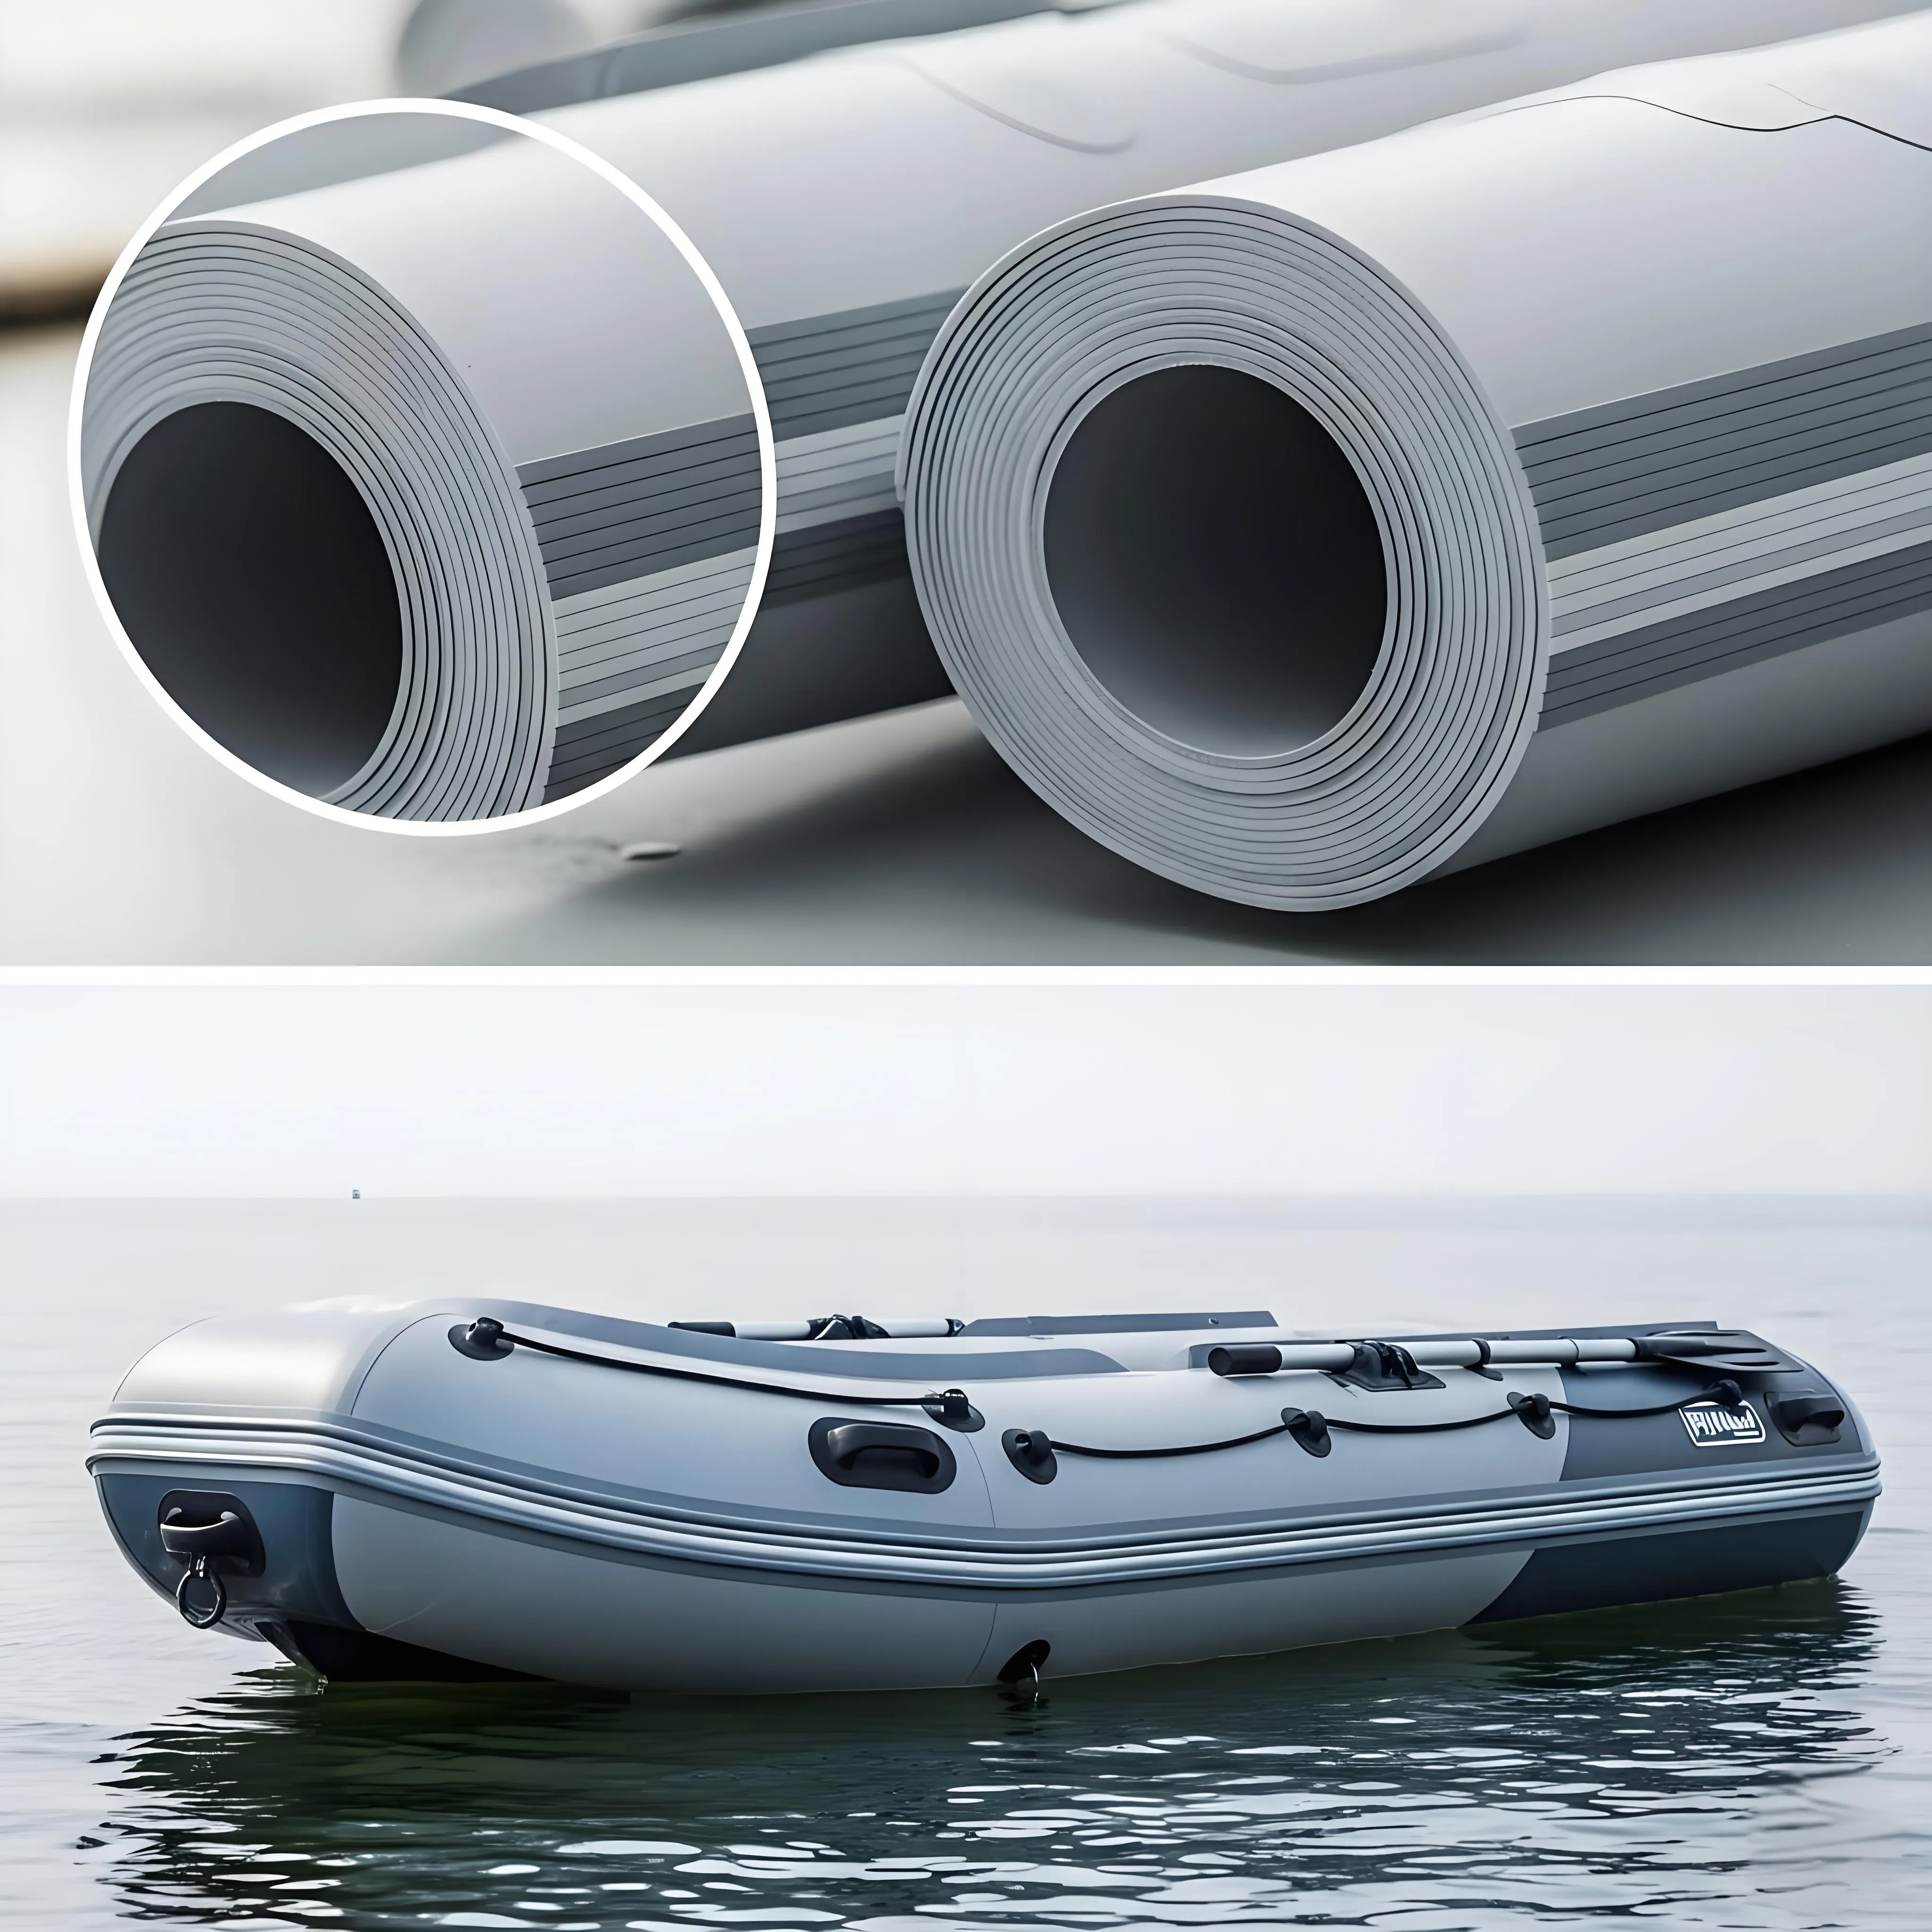
Испытание на износостойкость
Образцы материала трутся об абразивные поверхности в течение заданного числа циклов при контролируемом давлении. Это измеряет способность материала выдерживать износ от повторного использования, контакта с песком, камнями и другими поверхностями, обеспечивая долговременную долговечность.
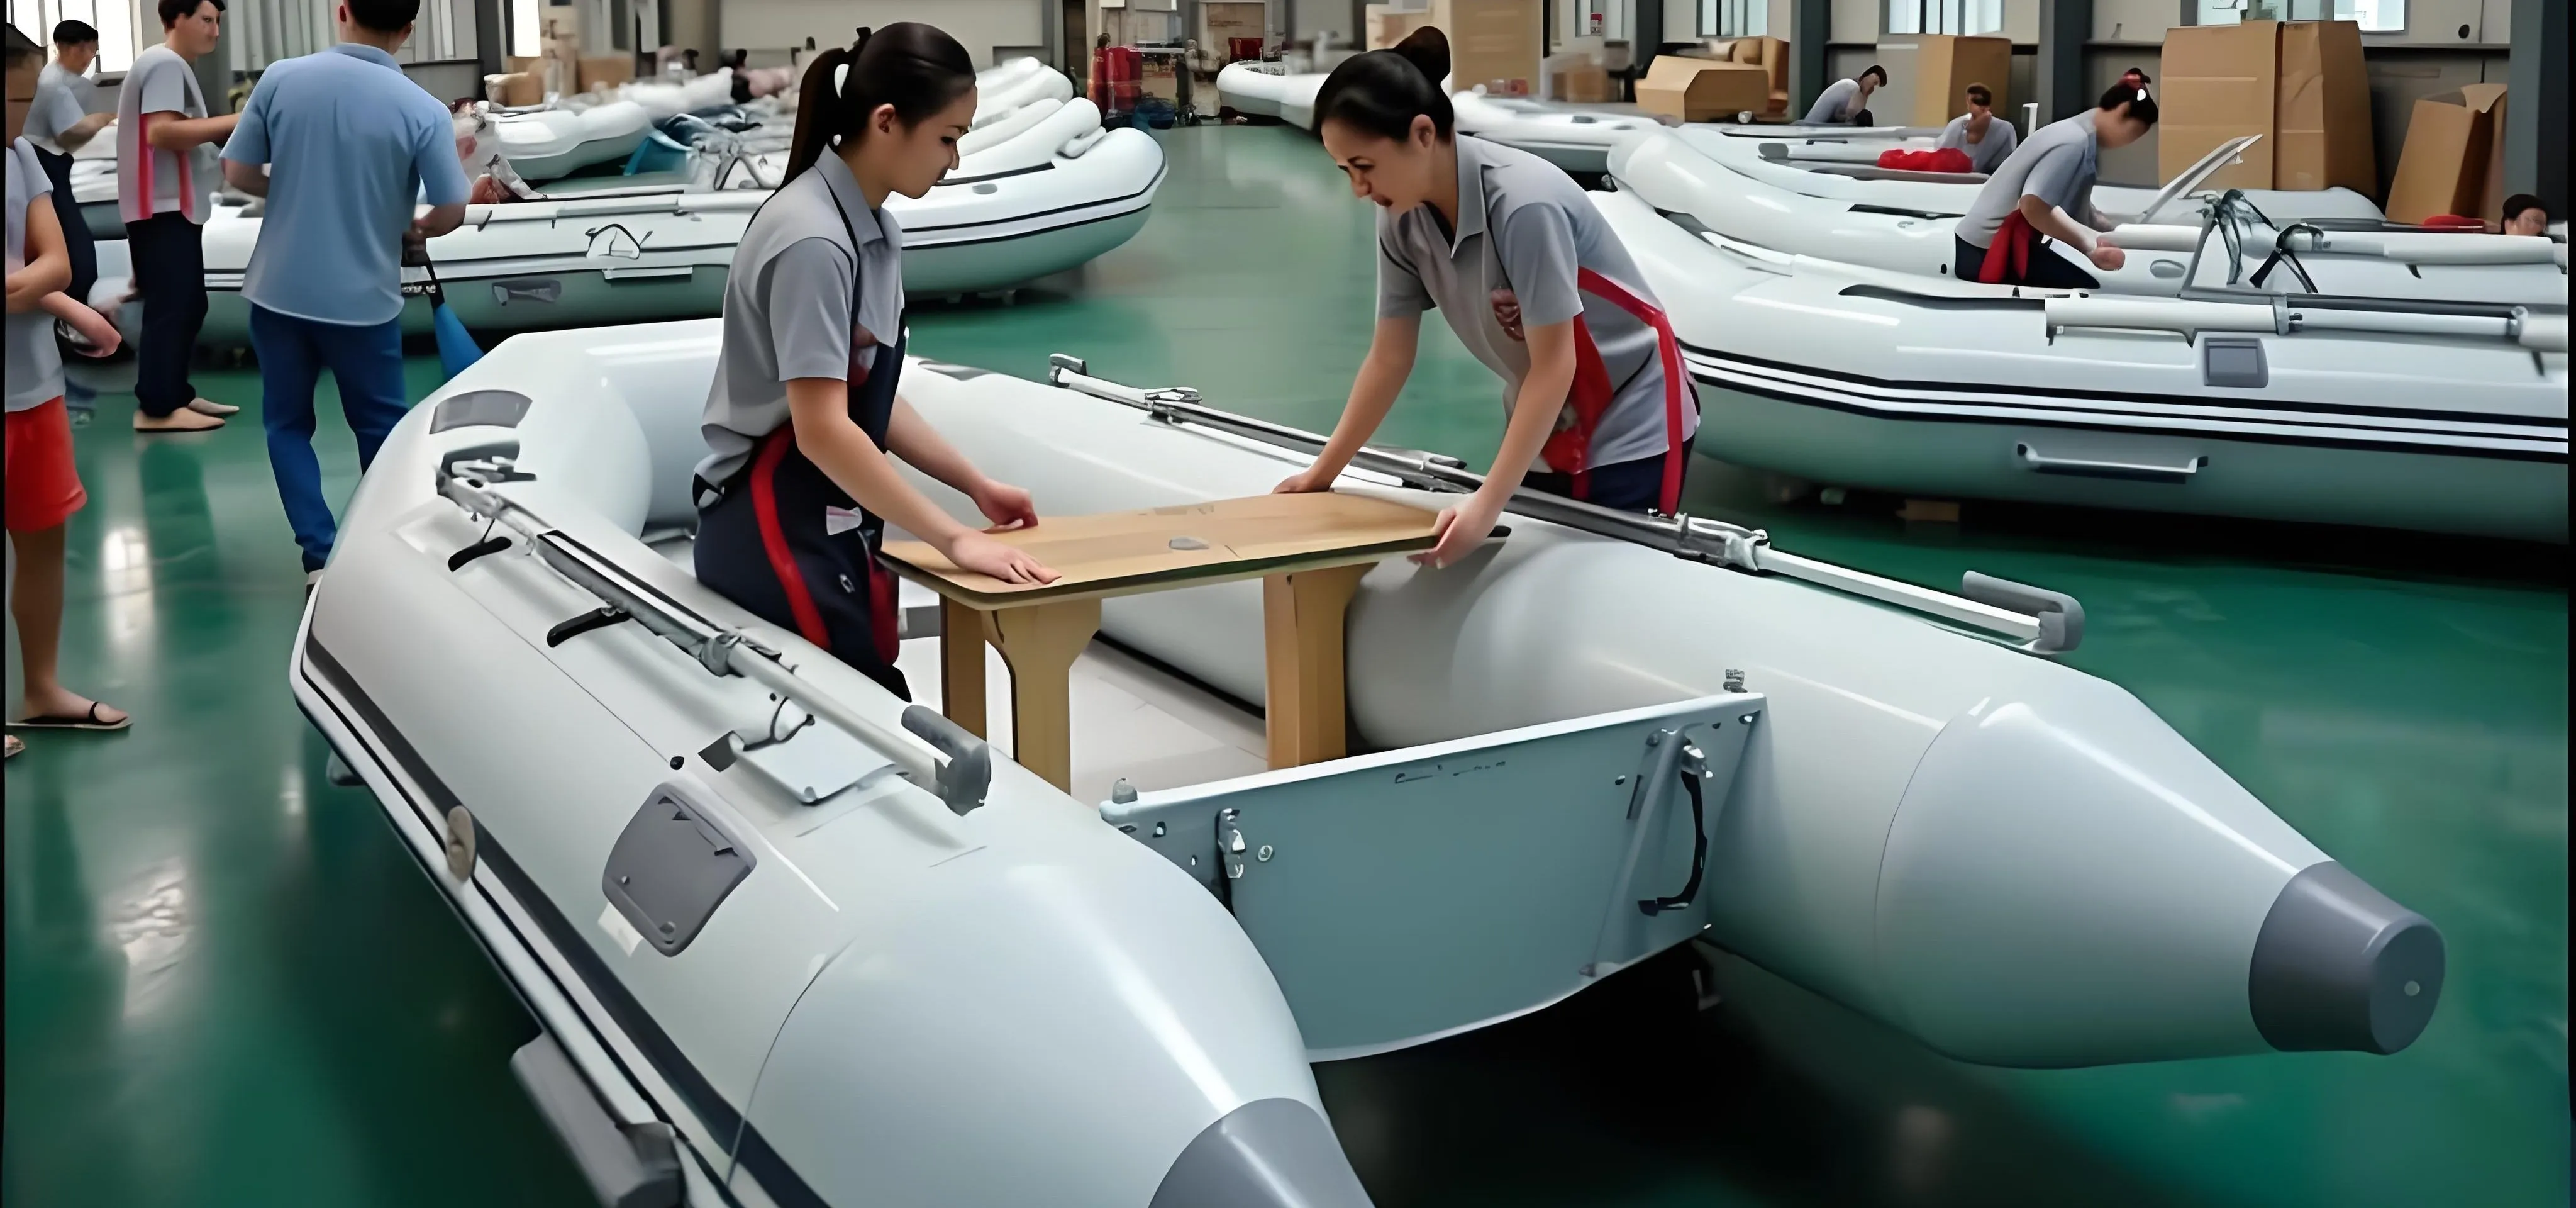
Испытание при низких температурах
Изделия испытываются в холодных условиях для оценки работоспособности и долговечности при разных температурах, предотвращая жёсткость или растрескивание в холодной воде. Незаменимо для лодок, предназначенных для зимней эксплуатации или высоких широт.
Испытание плавучести и грузоподъёмности
Изделия испытываются с различными грузами для определения максимальной несущей способности и подтверждения безопасной поддержки пользователя и снаряжения. Номинальная грузоподъёмность каждой модели проверяется до выпуска.

Испытание управляемости
Изделия испытываются на отклик на греблю или воздействие мотора с оценкой радиуса поворота и удобства управления. Испытания на воде подтверждают, что реальное поведение соответствует проектным спецификациям.

Испытание герметичности
Полностью собранные изделия погружаются в воду или подвергаются обрызгиванию для выявления протечек через швы, клапаны или материалы. Каждая лодка проходит обязательную проверку герметичности перед отгрузкой.
Система качества
Одна система, четыре стандарта с регламентом
Семь этапов, описанных выше, работают по четырём документированным стандартам, каждый из которых опубликован как контролируемая процедура, доступная для скачивания и аудита. Вместе они образуют СМК, лежащую в основе каждого заказа OEM/ODM: критерии контроля, управление изменениями, несоответствия и лабораторные испытания.
Стандарты контроля и выпуска
План контроля качества проекта задаёт каждый этап: объект контроля, метод, критерии приёмки и формируемый документ по каждому заказу. Включает четырёхэтапную систему контроля качества, цепочку прослеживаемости, порядок карантина, матрицу дефектов и реестр документации 00–15.
Стандарты контроля и загрузка документов СМКУправление изменениями при доработке
Никаких изменений параметров доработки без документированного контроля: локализация, классификация рисков, цикл изменений из 9 шагов, матрица согласования и валидация. Любое изменение утверждённых спецификаций, образцов, спецификаций материалов или критериев приёмки требует письменного согласования с клиентом.
Стандарт управления изменениямиУправление несоответствующей продукцией
Замкнутый цикл из 7 шагов по ISO 9001:2015, пункт 8.7: выявление, карантин, решение по NCR, доработка или отклонение, повторный контроль, выпуск, корректировка. Включает полномочия по уровням критичности, матрицу решений по дефектам SUP и уничтожение с наблюдением.
Стандарт управления несоответствующей продукциейЛабораторные испытания и оборудование
Лаборатория качества работает независимо от производства: разрывные испытания, падение давления, старение под УФ-излучением, прочность сварных соединений, выявление протечек и температурные камеры — вместе с методиками калибровки и испытаний, лежащими в основе наших опубликованных заявлений.
Лаборатория качества и испытательное оборудованиеЛаборатория испытаний материалов (НИОКР)
Центр НИОКР ведёт независимые испытания материалов: рецептуры PVC/Hypalon, ускоренное старение и поддержка сертификации, формируя стандарты, применяемые в производстве.
Лаборатория испытаний материалов НИОКРДокументация и прослеживаемость
Документы по качеству, обеспечивающие прослеживаемость проекта
Записи о контроле ведутся по производственным партиям и связаны с применимой проектной документацией: ревизией спецификации, ревизией макетов, спецификацией материалов и требованиями к упаковке. Для защиты конфиденциальности клиентов образцы на этой странице обезличены: показаны только структурные поля (код проекта, изделие/артикул, партия, этап контроля, объект контроля, критерии приёмки, результат, инспектор, дата и статус выпуска).
Протокол входного контроля материалов
'Подтверждает, что сырьё, ткани drop-stitch, рулоны PVC и компоненты проверены на соответствие утверждённой спецификации до запуска производства.
Протокол проверки первого изделия (FAI)
'Демонстрирует фиксацию версий (макеты, размеры, спецификации материалов) до перехода к полному серийному производству.
Протокол испытания на герметичность
'Подтверждает выявление протечек по всему шву на 100% изделий, целостность клапанов и удержание давления согласно плану качества проекта.
Отчёт о финальном контроле продукции
'Подтверждает соответствие готовой доски утверждённому образцу по размерам, rocker, внешнему виду (освещение D65) и посадке крепления для плавника.
Чек-лист упаковки и предотгрузочного контроля
'Обеспечивает комплектность 100%, читаемость штрихкодов (класс не ниже B), точность маркировки коробов и ударную безопасность по ISTA-1A.
Реестр контролируемых документов
Все документы, стоящие за отгрузкой, в одном списке
По каждому заказу формируется структурированный реестр документации 00–15: указатель проекта, утверждённая спецификация, спецификация материалов, ссылки на макеты и упаковку, QIP, записи о контроле, NCR, управление изменениями, бриф третьей стороны и итог выпуска. Скачайте общедоступные документы, чтобы увидеть точную структуру и критерии, которые мы контролируем.
00 · План контроля качества проекта (QIP)
Договорной документ по качеству для каждого заказа: этапы, объём контроля, методы, критерии приёмки и документы, которые вы получите.
Скачать QIP (PDF)01 · Стандарты контроля качества
Полный стандарт контроля и подтверждения качества, применяемый к индивидуальным заказам надувных досок SUP.
Скачать стандарты (PDF)02 · Пакет документации по качеству
Полная структура документов, которые получает проект, в одном обзорном пакете.
Скачать пакет (PDF)03 · Отчёты об испытаниях IQC
Отчёты входного контроля материалов: ткани, рулоны PVC, клапаны и компоненты.
Скачать отчёты IQC (PDF)04 · Отчёты об испытаниях IPQC
Отчёты внутрипроизводственного контроля и проверки первого изделия относительно зафиксированной ревизии.
Скачать отчёты IPQC (PDF)05 · Отчёты об испытаниях на герметичность
Выявление протечек по швам на 100%, целостность клапанов и записи удержания давления.
Скачать отчёты по герметичности (PDF)06 · Отчёты об испытаниях FQC
Финальный контроль доски относительно утверждённого образца: размеры, внешний вид, крепление для плавника.
Скачать отчёты FQC (PDF)07 · Отчёты об испытаниях PSI
Упаковка и предотгрузочный контроль: комплектность 100%, класс штрихкодов, ударная безопасность.
Скачать отчёты PSI (PDF)08 · Отчёты о выпуске отгрузки
Разрешение на выпуск, подписываемое после закрытия всех этапов, вместе с досье партии.
Скачать отчёты о выпуске (PDF)09 · Досье прослеживаемости и NCR
Прослеживаемость партии, связанная со спецификацией, макетами и спецификацией материалов, а также документы по контролю несоответствий.
Скачать досье (PDF)10 · SOP контроля НСП (ISO 8.7)
Контролируемая процедура карантина, принятия решений, доработки и выпуска несоответствующей продукции.
Скачать SOP (PDF)11 · SOP управления изменениями при доработке и приложение
Процедура управления изменениями и приложение по её исполнению: локализация, согласование и валидация.
Скачать SOP (PDF)12 · Итоговый документ о выпуске перед отгрузкой
Двуязычный итоговый документ о выпуске, с которым отгружается каждая партия, связывающий воедино весь реестр.
Скачать итоговый документ (PDF)13 · Шаблон брифа третьей стороны
Шаблон брифа, который инспекторы используют для объявления, планирования и отчёта о предотгрузочном контроле.
Скачать шаблон (PDF)14 · Чек-лист PSI
Чек-лист предотгрузочного контроля на цехе: комплектность, класс штрихкодов, маркировка и ударная безопасность.
Скачать чек-лист (PDF)15 · Руководство по оценке осуществимости и качеству проектов OEM
Как проект проходит путь от запроса до утверждённого эталонного образца: инженерные и контрольные шаги до серийного производства.
Скачать руководство (PDF)Прослеживаемость на уровне партии
Четыре вопроса, на которые отвечает каждая партия
Записи о качестве ведутся по производственным партиям и связаны с применимой спецификацией изделия, макетами, спецификацией материалов и требованиями к упаковке. Это позволяет провести расследование и предпринять контролируемые действия при выявлении проблемы с качеством. Во время аудита закупщика наша служба качества отвечает на цехов на эти четыре вопроса: каждый ответ указывает на контролируемый документ.
Что было произведено?
Изделие, модель, конфигурация и ревизия связаны с номером заказа и ревизией утверждённой спецификации.
Посмотреть досье прослеживаемости (PDF)Какие материалы пошли в изделие?
Каждая партия материала, задействованная в партии, регистрируется с указанием поставщика, сертификата и решения по IQC.
Посмотреть досье прослеживаемости (PDF)Кто и когда проводил контроль?
Каждый документ содержит роль инспектора, дату, использованные инструменты и результат: никаких анонимных подписей.
Посмотреть досье прослеживаемости (PDF)Как партия была выпущена?
Выпуск разрешается отделом качества только после закрытия всех этапов; решение фиксируется в документе.
Посмотреть досье прослеживаемости (PDF)Управление несоответствующей продукцией
При обнаружении дефекта: локализовать, решить, задокументировать
Изделия или компоненты, не отвечающие установленным критериям приёмки, выявляются и помещаются под контролируемый карантин. Доработка или замена разрешаются только в рамками применимой процедуры качества, после чего проводится повторный контроль до разрешения на выпуск.
Выявление и разделение
Несоответствующие единицы помечаются красным и перемещаются на участок карантина: никакой дальнейшей обработки или упаковки до принятия решения.
Решение по NCR
Служба качества оформляет отчёт о несоответствии (NCR) и направляет изделие на доработку, повторный контроль, отклонение или списание в соответствии с матрицей решений.
Стандарт управления несоответствующей продукциейПроверка и выпуск
Доработанные единицы повторно проверяются по тем же критериям; NCR закрывается только после успешной повторной проверки.
Контроль списания
Списанный материал уничтожается с оформлением подписанного акта об уничтожении, поэтому он никогда не может вернуться на склад или на рынок.
Акт о списании и уничтожении (PDF)Обратная связь по первопричине
Повторяющиеся дефекты запускают корректирующее действие по ответственному процессу или поставщику: замкнутый цикл, а не бумаготворчество.
SOP управления изменениями при доработке (PDF)Поддержка инспекций заказчика и независимых экспертов
Ваш инспектор приветствуется на цехе
Инспекции, назначенные заказчиком, и независимые третьи стороны (SGS, TÜV, Bureau Veritas, таможенные брокеры) согласовываются до запуска производства. Объём контроля, уровень выборки, критерии приёмки, сроки и требования к отчётности следует подтвердить до начала производства. В применимых случаях мы координируем доступ к соответствующим этапам производства, финального контроля и упаковки в соответствии с согласованным планом контроля.
Планирование контроля
Внутренние и第三方чные инспекции можно организовать на любом из семи этапов, причём ваш план контроля применяется как база приёмки.
Стандарты контроля и загрузка документов СМКШаблон брифа перед отгрузкой
Шаблон брифа, который инспекторы используют для объявления, планирования и отчёта о предотгрузочном контроле на нашей площадке.
Скачать шаблон брифа (PDF)Чек-лист PSI
Чек-лист предотгрузочного контроля, применяемый на цехе: комплектность, класс штрихкодов, маркировка и ударная безопасность.
Скачать чек-лист PSI (PDF)Полный пакет документации по качеству
Единое досье, охватывающее всю систему документации: QIP, документы этапов, прослеживаемость и контроль NCR.
Скачать пакет документации (PDF)Руководство по оценке осуществимости и качеству проектов OEM
Как проект проходит путь от запроса до утверждённого эталонного образца: инженерные и контрольные шаги до серийного производства.
Скачать руководство по проекту (PDF)Сертификация и стандарты
Сертифицированное качество, признанное во всём мире
Сертификаты ценны ровно тем, что они охватывают. Ниже приведены область сертификации, держатель сертификата и порядок проверки или запроса документов для вашего проекта.
Маркировка CE
Документация о соответствии CE доступна для применимых конфигураций рынка ЕС согласно Директиве 2013/53/EU (малые суда); объём подтверждается по каждому проекту. Номера сертификатов и протоколы испытаний предоставляются по запросу.
ISO 9001:2015
Система менеджмента качества сертифицирована по ISO 9001:2015 и охватывает проектирование, производство и распределение надувных плавсредств и морского оборудования. Область сертификации и отчёт об аудите предоставляются по запросу.
Соответствие BSCI по социальным требованиям
Проведён аудит BSCI (Business Social Compliance Initiative), охватывающий условия труда и соответствие завода требованиям. Отчёт об аудите предоставляется по запросу.
Соответствие REACH по материалам
Материалы соответствуют регламенту ЕС REACH в части химической безопасности. Декларации о материалах предоставляются вместе с производственной документацией по каждой отгрузке.
Соответствие RoHS
Соответствие требованиям об опасных веществах документировано по RoHS для применимых компонентов и материалов.
Испытания материалов
Ткани испытываются на прочность на разрыв, сопротивление разрыву, УФ-деградацию и стойкость к холодному растрескиванию. Каждая производственная партия отбирается и проверяется по опубликованному протоколу испытаний.
FAQ
Часто задаваемые вопросы о нашей системе качества
Могу ли я скачать сами отчёты о контроле?+
Да. Семь двуязычных комплектов отчётов на этой странице — QIP, IQC, IPQC/FAI, герметичность, FQC, PSI и выпуск отгрузки — это реальные контролируемые документы с удалёнными конфиденциальными полями. Они показывают точную структуру, методы и критерии приёмки, применяемые в каждом заказе.
Как семь этапов соотносятся с моим проектом?+
Для каждого проекта разрабатывается План контроля качества (QIP), который определяет применимые к вашему изделию и рынку этапы, объём контроля на каждом этапе и документы, которые вы получите. Скачайте образец QIP на этой странице, чтобы увидеть структуру.
Эти образцы документов контроля настоящие?+
Да. Образцы повторяют нашу фактическую структуру контролируемого документа: шапка документа, чек-лист контроля, критерии приёмки, метод, результаты, роль инспектора и решение о выпуске. Все идентифицирующие значения заменены демонстрационными (коды DEMO-*), поэтому никакие данные клиентов, макетов, заказов или цен не раскрываются.
Почему образцы обезличены?+
Конфиденциальность клиентов на первом месте. Названия клиентов, макеты, детали заказов, информация о поставщиках и цены защищены по замыслу. Обезличивание позволяет любому потенциальному закупщику проверить структуру наших документов и прослеживаемость, не раскрывая бизнес другого клиента.
Мы можем получить полные отчёты о контроле по нашему проекту?+
Да. Для одобренных проектов мы предоставляем документацию по качеству, применимую к вашему заказу: план контроля качества, отчёты о входном, внутрипроизводственном контроле, герметичности, финальном контроле и упаковке, а также разрешение на выпуск отгрузки — с привязкой к прослеживаемости вашей партии. Конфиденциальные коммерческие данные остаются под NDA согласно договорённости.
Что содержит документ о контроле на уровне партии?+
Каждый документ связывает производственную партию с применимой ревизией спецификации или чертежа, фиксирует каждый объект контроля относительно критериев приёмки с указанием применённого метода и инструмента и завершается указанием роли инспектора, статуса результата и решения о выпуске, подписанного отделом качества.
Доказательства и верификация
СПЕЦИФИКАЦИИ ПРОВЕРЕНЫ
Все производственные заявления на этой странице проверены нашей инженерно-производственной командой на площадке в Лайси, Циндао. Сертификаты, записи о контроле качества, протоколы испытаний на давление и прочность, а также записи прослеживаемости партий предоставляются по запросу. Спецификации в последний раз проверены в сентябре 2026.
Нужны требования к качеству для вашего проекта SUP?
Укажите категорию продукта, целевой рынок, предполагаемое количество и любые требования к контролю, документации или упаковке. Мы изучим применимые входные данные проекта и подскажем следующий шаг по разработке образца или планированию производства. Обсуждение NDA доступно до передачи непубличных спецификаций, макетов или требований к качеству.