Контроль и обеспечение качества
Контроль качества кастомных надувных досок SUP
QINGDAO VATRAD GROUP.,LTD. применяет специфичные для проекта критерии контроля на всех этапах: подготовка материалов, сборка доски, финальные испытания с накачиванием, упаковка и выпуск на отгрузку. Требования к качеству управляются динамически на основе утверждённого образца, технической спецификации, подписанного макета, спецификации материалов (BOM) и согласованных стандартов упаковки для каждого заказа OEM/ODM.
QINGDAO VATRAD GROUP.,LTD. управляет качеством надувных SUP через 4-этапную систему проверки: входной контроль материалов (IQC), контроль в процессе производства (IPQC), финальные испытания досок и проверка с накачиванием (FQC), а также упаковка и выпуск перед отгрузкой (OQC). Каждый заказ контролируется по утверждённому образцу, технической спецификации, подписанному макету, BOM и стандартам упаковки, с проверкой герметичности, визуальным и размерным контролем, подтверждением комплектующих и прослеживаемостью партий. Изделия, не соответствующие критериям приёмки, помещаются под контролируемый запрет или карантин, дорабатываются только по утверждённым инструкциям и повторно контролируются до разрешённого выпуска.
Технические данные проверены: Сентябрь 2026Наша система качества построена для проектов OEM/ODM: критерии контроля определяются для каждого заказа, документируются и соблюдаются производственной командой и службой качества от входного материала до упаковки. Это синхронизирует ожидания по качеству между заводом и вашим брендом от первого образца до полных контейнерных отгрузок.
Область действия
Специфичные для проекта критерии контроля
Спецификации качества могут различаться в зависимости от конструкции доски (например, однослойная или двухслойная, тканый drop-stitch, сплавной усилитель борта), предполагаемого конечного применения, нормативов целевого рынка и параметров, утверждённых заказчиком. Разрешение на финальный выпуск строго основано на документированных критериях контроля, согласованных для заказа.
Структура качества
Наша 4-этапная система проверки качества
Полный цикл ОКК от прибытия сырья до выпуска на отгрузку.
- 1
1. Входной контроль материалов (IQC)
Основные материалы и покупные комплектующие проверяются на соответствие утверждённым спецификациям и эталонным образцам до поступления на производственную линию. Для drop-stitch и PVC подтверждаются идентификация материала, партия поставщика, вес и плотность, толщина, соответствие цвета утверждённым образцам и отсутствие дефектов поверхности. Тяговые накладки из EVA проверяются на рисунок, цвет, толщину, точность раскроя и совместимость с клеем. Клапаны и фурнитура проходят испытания функционирования, резьбы, целостности уплотнений и посадки. Комплектующие и упаковка (насосы, весла, плавники, линчи, сумки, коробки) сверяются по количеству, цвету, брендингу, корректности штрихкодов и версии макета с утверждённой BOM.
- 2
2. Контроль качества в процессе (IPQC)
Критичные технологические операции контролируются, чтобы выявить несоответствия до перехода досок на следующие рабочие места. Раскрой и печать проверяются на размеры панелей, расположение макета, зеркальную ориентацию и чистоту кромок по утверждённым чертежам. Сборка доски и соединение усилителя борта проверяются на симметрию контура, непрерывность нахлёста швов и отсутствие пустот и воздушных карманов в зонах высоких напряжений. Установка клапанов и комплектующих, нанесение графики и брендинга проверяются по положению, ориентации, площади нанесения клея, правильности написания логотипа и версии макета.
- 3
3. Финальные испытания доски и проверка с накачиванием (FQC)
Готовые доски проходят обязательные физические и конструктивные испытания до разрешения упаковки. Доски накачиваются до согласованного для проекта контрольного давления и выдерживаются для проверки конструктивной жёсткости и стабильности давления. Сканирование герметичности охватывает корпус клапана, швы усилителя борта, носовую и кормовую зоны и нагруженные соединения с использованием откалиброванных методов выявления протечек (контроль падения давления или пузырьковый метод). Визуальный и размерный контроль проверяет габариты, профиль rocker и выравнивание накладок EVA (допуск ±2 mm) при освещении по стандарту дневного света.
- 4
4. Упаковка и выпуск перед отгрузкой (OQC)
'Комплексная проверка перед отгрузкой исключает нулевое расхождение конфигурации SKU или транспортных маркировок. Комплектность сверяется по доске, плавнику, линчу, веслу, насосу, сумке, ремкомплекту и руководству пользователя с BOM заказа. Проверка упаковки и штрихкодов подтверждает маркировку коробок, этикетки SKU, читаемость штрихкодов, язык руководства и конструктивную целостность коробок. Заказы выпускаются только после подписания финального аудита упаковки уполномоченными специалистами по качеству.
Охват контроля
Ключевые контрольные точки
Каждый контрольный пункт выполняется по документированным критериям приёмки, согласованным для заказа.
Проверка герметичности
Готовые доски накачиваются до утверждённого контрольного давления и проверяются на удержание давления, состояние основания клапана, швы усилителя борта, носовую и кормовую зоны и нагруженные участки. Там, где этого требует процедура контроля, предполагаемые зоны протечки исследуются утверждёнными методами выявления протечек.
Визуальный и размерный контроль
Доски контролируются при подходящем освещении на состояние поверхности материала, дефекты печати, отклонения цвета, выравнивание EVA, морщины, царапины, загрязнения и вид соединений. Ключевые размеры и положения комплектующих сверяются с утверждёнными чертежами или спецификациями.
Проверка комплектующих и упаковки
Полная конфигурация изделия проверяется перед отгрузкой: модель доски, система плавников, весло, насос, линч, сумка для переноски, ремкомплект, руководство пользователя и комплектующие заказчика, — каждая позиция сверяется с утверждённым образцом, чертежами и BOM.
Упаковка и выпуск на отгрузку
'Упакованные единицы проверяются на конфигурацию SKU, комплектность комплектующих, этикетки изделия, данные штрихкодов, версию руководства, маркировку коробок, количество в упаковке и состояние коробок. Выпуск на отгрузку разрешается только после выполнения всех требований контроля и упаковки.
Прослеживаемость партий
Система прослеживаемости на уровне проекта и партии
Каждый заказ кастомной SUP ведётся под единым кодом проекта, связывающим технические спецификации, утверждённую BOM, ревизии макетов, номера партий материалов, упаковочные ссылки и записи контроля. Производственные и контрольные записи ведутся по соответствующему проекту и производственной партии, и каждую партию можно проследить до утверждённой спецификации изделия, BOM, макета и упаковочных ссылок.
Это обеспечивает эффективный анализ конфигурации изделия, статуса контроля и затронутой области при выявлении вопроса к качеству, — от готового изделия до исходных записей по идентификатору доски или коробки.
Цепочка прослеживаемости
От кода проекта до выпуска на отгрузку
Единая цепочка контролируемых ссылок от подтверждения заказа до разрешённой отправки.
- 01
Код проекта
Единая ссылка на проект, связывающая каждый контролируемый документ с заказом.
- 02
Ревизии документов
Действующие уровни ревизий спецификации, BOM, макета и упаковки, — для производства действительны только утверждённые версии.
- 03
Партия и материалы
Партии материалов и комплектующих, зафиксированные за производственной партией.
- 04
Записи контроля
Результаты входного, внутрипроизводственного, герметичности, финального и упаковочного контроля по каждой партии.
- 05
Упаковка и выпуск
Упаковочная партия, статус закрытия NCR и сводка разрешённого выпуска на отгрузку.
Обезличенный образец
Запись управления прослеживаемостью (демо)
Демонстрационные значения приведены только для иллюстрации, — имена заказчиков, номера PO, индивидуальные макеты, данные поставщиков и коммерческая информация удалены для соблюдения конфиденциальности.
- Изготовитель: QINGDAO VATRAD GROUP, LTD.
- Код проекта: DEMO-SUP-2026-01
- Ссылка SKU: DEMO-TR-126
- Производственная партия: BATCH-AUG-01
- Спецификация / BOM / ревизия макета: Rev B / Rev C / Rev B
- Запись герметичности: PASS — хранится по партиям
- Статус контроля: PASS
- Статус отгрузки: RELEASED
Управление несоответствиями
Управление несоответствующей продукцией и карантин
Изделия или компоненты, не отвечающие установленным критериям приёмки, чётко идентифицируются и помещаются под контролируемый запрет или карантин. Они не могут переходить к следующему этапу производства, упаковке или отгрузке до принятия уполномоченного решения. Доработка выполняется по утверждённым инструкциям и связывается с соответствующей записью о несоответствии; доработанные изделия повторно контролируются на соответствие применимым требованиям проекта до выпуска по качеству.
7-шаговый поток управления
Что происходит при обнаружении несоответствия
Выявить, локализовать, устранить, проверить, — затем выпустить или отклонить. Несоответствующая продукция никогда не возвращается в производство или упаковку без контроля.
- 01
Выявление
Несоответствие фиксируется по отношению к затронутой продукции, SKU, партии или этапу процесса.
- 02
Маркировка
Затронутые изделия чётко идентифицируются контролируемыми этикетками статуса, — HOLD, QUARANTINE или REJECTED.
- 03
Карантин
Изделия физически разделяются в контролируемой зоне карантина или изолируются средствами системы, чтобы исключить непреднамеренное использование или отгрузку.
- 04
Оценка области
Затронутая область анализируется по партиям, этапам процесса, партиям материалов и ревизиям документов.
- 05
Доработка или замена
Устранение допускается только на основании утверждённого решения и контролируемой рабочей инструкции.
- 06
Повторный контроль
Исправленные изделия повторно контролируются на соответствие применимым критериям приёмки до выпуска.
- 07
Выпуск или отклонение
Только уполномоченная годная продукция переходит к упаковке или выпуску на отгрузку.
На заводской площадке
Контролируемые испытания и карантин на практике
Фотографии с нашего цеха в Циндао показывают, как на площадке применяются управление статусами и записи контроля.
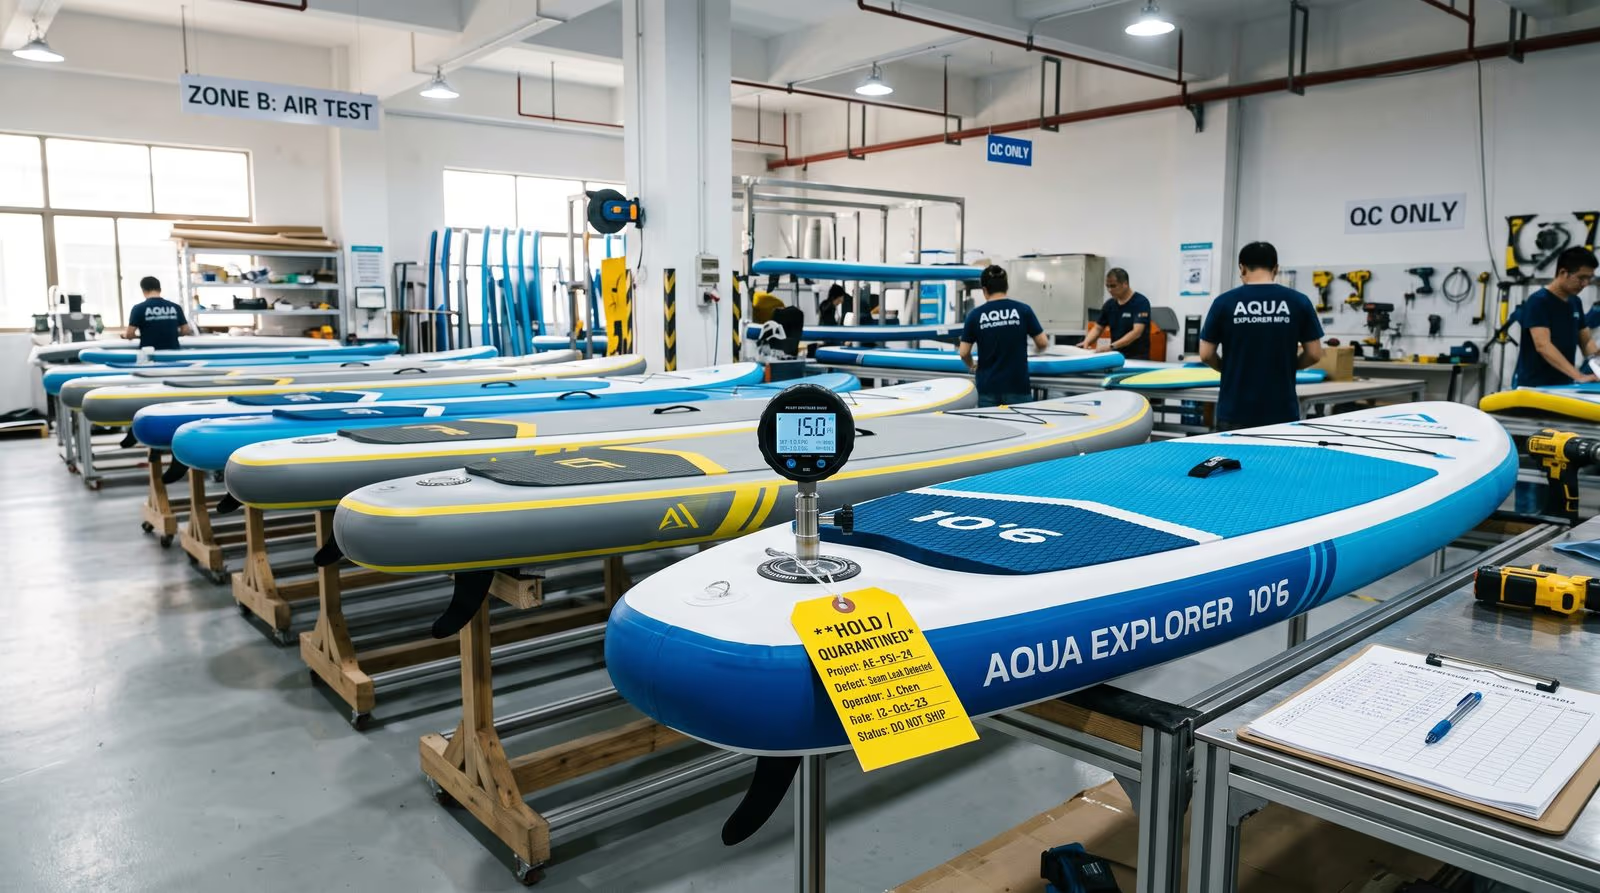
Участок испытаний на герметичность
Накачанные доски выдерживаются на испытательном участке ОКК при промышленном освещении, цифровые манометры контролируют утверждённое испытание на удержание воздуха у основания клапана, швов усилителя борта, носовой и кормовой зон и нагруженных участков. Записи ведутся по партиям и связываются с финальным контролем.
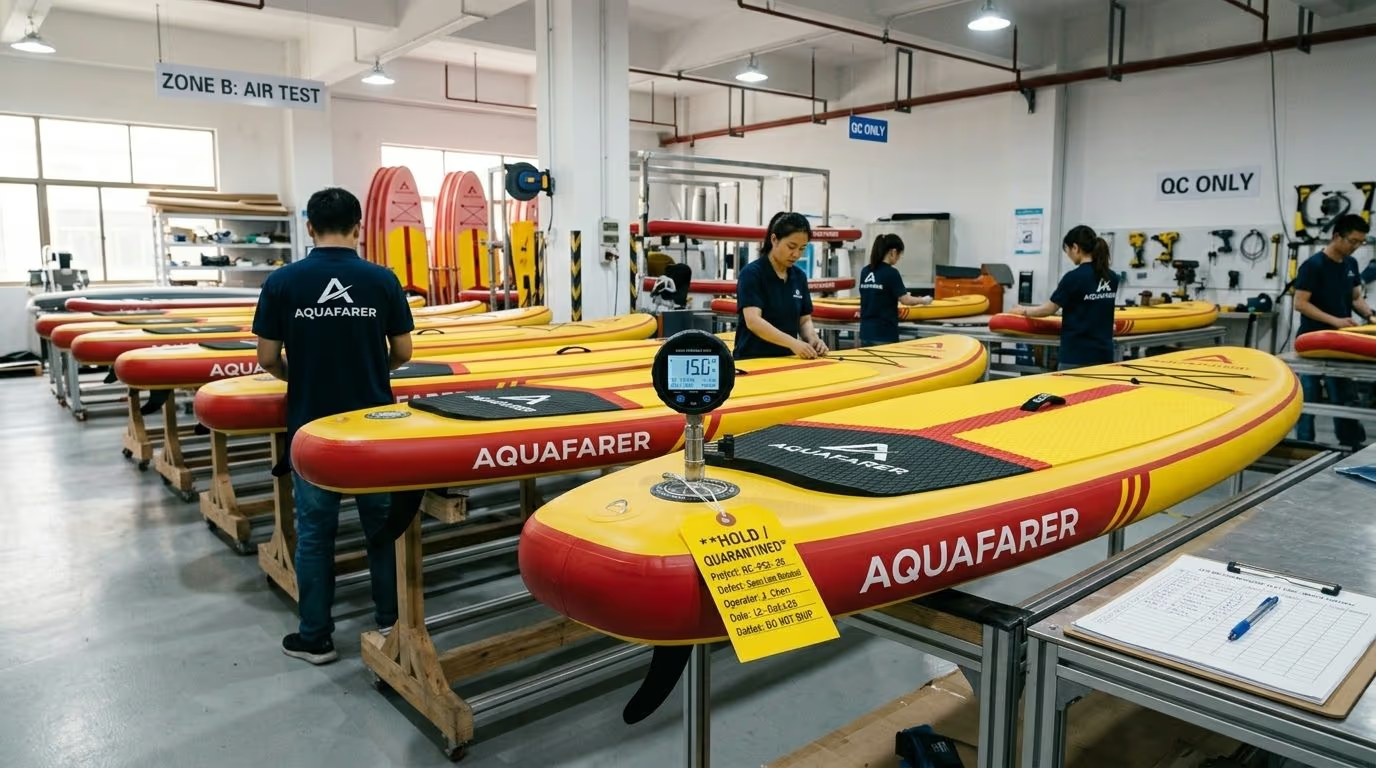
Станция удержания и карантина
Станция контроля с контрольными листами ОКК и этикетированием статуса. Любое изделие, не соответствующее критериям приёмки, маркируется, регистрируется и переносится в карантин, — оно не может перейти к упаковке до принятия уполномоченного решения и обязательного повторного контроля.
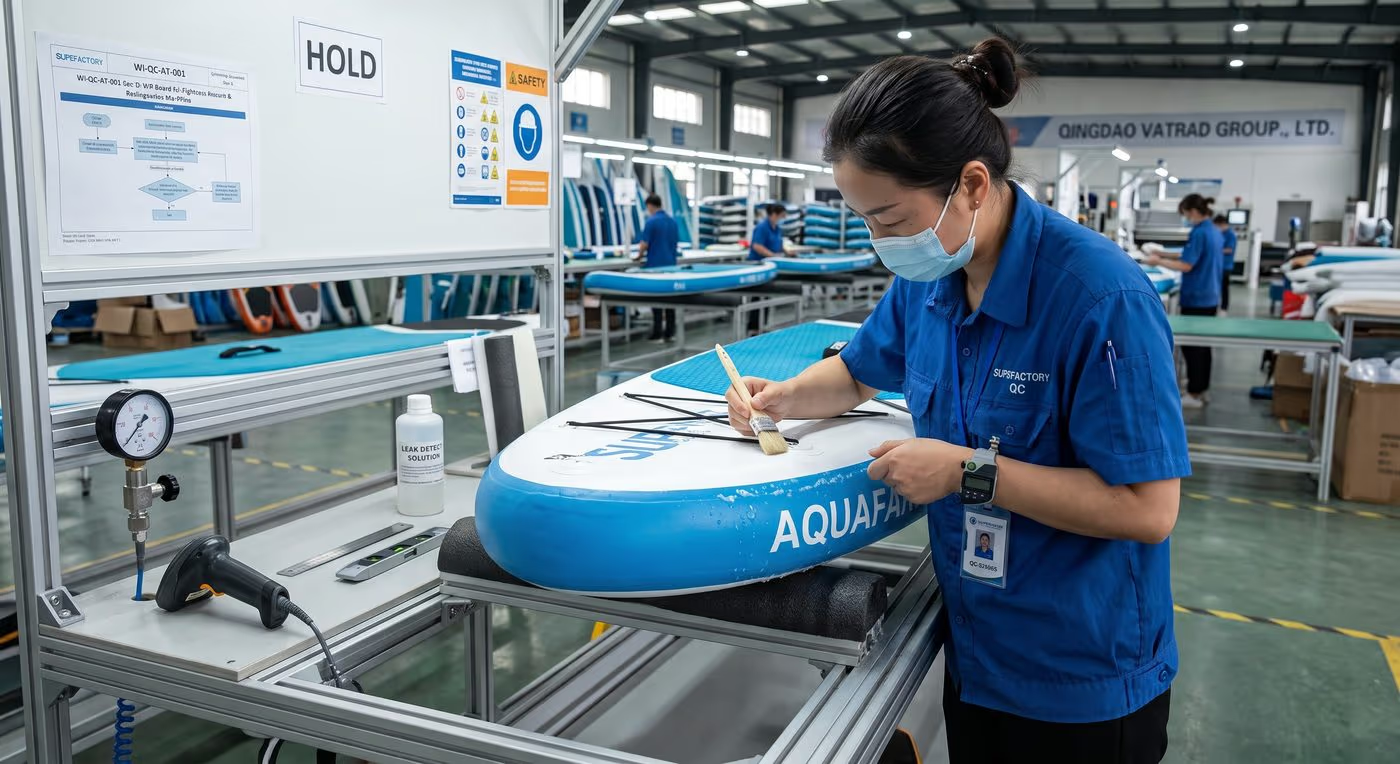
Станция контролируемой доработки
Доработка герметичности выполняется на отдельной станции по утверждённой карточке метода: дефект отмечается, доска остаётся в статусе HOLD, а после требуемого периода отверждения возвращается на участок испытаний для повторного контроля по исходным критериям приёмки.
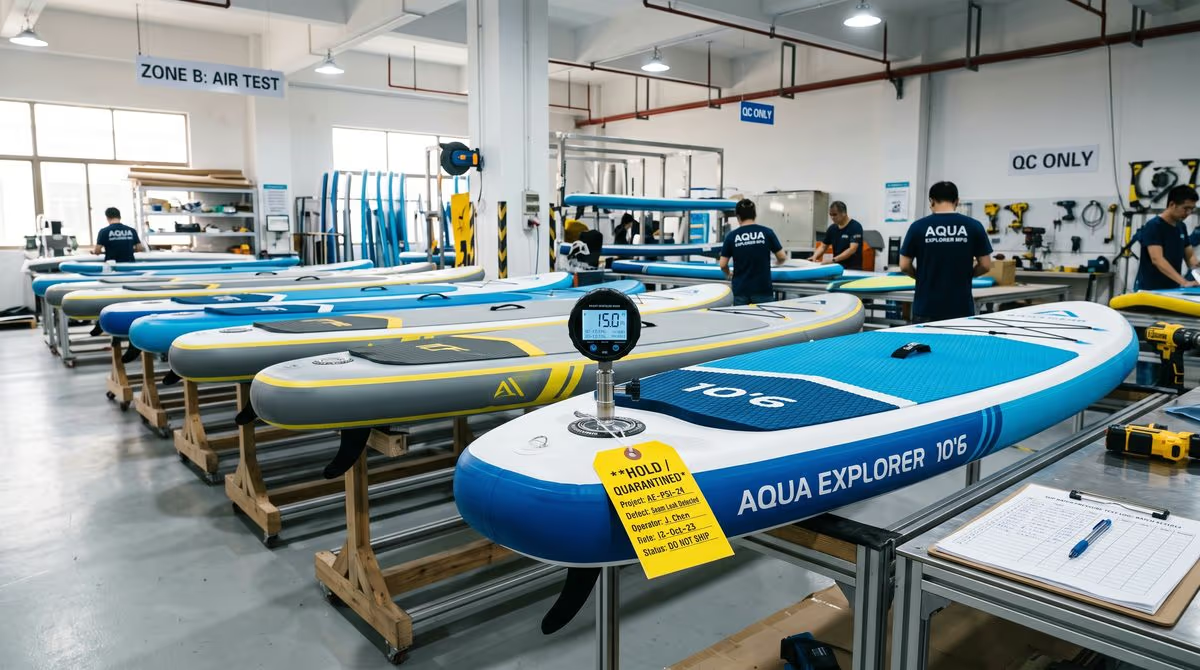
Демонстрация зоны карантина
'Демонстрационная фотография из цеха, показывающая, как на площадке работает контролируемое разделение карантина: отделённые единицы остаются под управлением статусом до принятия уполномоченного решения.
Управление доработкой
Управление несоответствиями герметичности и доработкой
В QINGDAO VATRAD GROUP.,LTD. доработка определяется строго как восстановление несоответствующей единицы до полного соответствия исходной инженерной спецификации, а не как быстрое исправление. Любая доска с выявленным несоответствием по герметичности помещается под контролируемый запрет и связывается с протоколом о несоответствии (NCR) до дальнейшей обработки; источник протечки определяется и фиксируется утверждённым диагностическим методом.
Доработка возможна только тогда, когда дефект входит в утверждённую область доработки и имеется авторизованный метод. Инструкция по доработке определяет изделие, партию, место дефекта, утверждённый материал, метод, необходимые условия и объём повторного контроля. После требуемого периода отверждения или стабилизации доска повторно контролируется по тем же применимым критериям приёмки, что и годная доска, — доработка никогда не снижает планку приёмки. Непрохождение повторного контроля требует нового инженерного решения и решения службы качества; повторная доработка не допускается без документированного одобрения.
Интерактивная схема
Схема принятия решения по доработке — нажмите на любой узел
Проследите, как обрабатывается несоответствие герметичности, от обнаружения до выпуска или списания. Нажмите на узел, чтобы раскрыть требования контроля на этом шаге.
Несоответствие по герметичности выявлено при контроле, — неудержание давления, видимая утечка или связанный дефект воздушной системы.
| Категория дефекта | Типичная зона | Допустимость доработки | Требуемое одобрение |
|---|---|---|---|
| Класс A — интерфейс клапана | Сердцевина клапана, уплотнение колпачка, прокладка, интерфейс насоса | Стандартная доработка разрешена | Инспектор ОКК |
| Класс B — шов основания клапана | Микропротечка по периметру клапана | Доработка оценивается по утверждённой карточке метода | ОКК + инженерная служба |
| Класс C — поверхностный прокол | Локальный микропрокол на ненагруженной поверхности | Разрешена только при соответствии спецификациям заказчика | ОКК + инженерная служба |
| Класс D — локальный шов усилителя борта | Локальная протечка нахлёста на усилителе борта | Высокий риск; требуется строгое инженерное решение | Инженерная служба + начальник ОКК |
| Класс E — большой разрыв усилителя борта | Непрерывный разрыв шва в зонах высоких напряжений | Стандартная доработка не разрешена, — замена или анализ первопричины | Начальник ОКК + согласование с заказчиком |
| Класс F — повторяющаяся протечка | Нелокализуемая протечка или отказ при повторном испытании | Повторная доработка не допускается; замена, списание или инженерный анализ первопричины | Ведущий специалист ОКК / инженерная служба |
| Класс G — конструктивное повреждение | Повреждение материала, расслоение, деформация доски | Выпуск после доработки не разрешён, — замена, списание или письменное согласование с заказчиком | Менеджер по качеству + одобрение заказчика |
7-шаговый замкнутый цикл
Контролируемый процесс доработки, от обнаружения до выпуска или списания
Каждая доработка герметичности проходит один и тот же контролируемый цикл: выявить, изолировать, диагностировать, согласовать, доработать, повторно проверить, выпустить.
- 01
Обнаружение, остановка линии и карантин
Обработка немедленно останавливается на затронутой доске. Фиксируются идентификатор доски, код изделия, партия, рабочее место, дата и инспектор, наклеивается этикетка HOLD / QUARANTINE и открывается NCR по применимой ревизии спецификации.
- 02
Систематическая диагностика протечки
Доска накачивается до согласованного для проекта диагностического давления, а источник протечки определяется утверждённым методом, — удержание давления, откалиброванный пузырьковый метод, акустический метод или оборудование для выявления протечек. Предполагаемое место отмечается без повреждения доски.
- 03
Инженерное решение и разрешение
ОКК подтверждает категорию дефекта, а инженерная служба оценивает, можно ли восстановить доску до исходной спецификации. Разрешение на доработку со ссылкой на NCR фиксирует утверждённый метод, материалы, условия и объём повторного контроля, — либо назначает замену, отклонение, списание или согласование с заказчиком.
- 04
Контролируемое выполнение доработки
Доработка выполняется только в утверждённых границах дефекта с использованием утверждённой карточки метода, партии материала и оснастки. Габариты доски, конструкция, графика, конфигурация комплектующих и требования к упаковке никогда не изменяются.
- 05
Стабилизация после отверждения и предварительная проверка
Доработанная доска остаётся в статусе HOLD в течение периода отверждения и стабилизации, определённого утверждённой инструкцией по материалу и процессу, после чего проходит предварительную визуальную проверку и оценку качества изготовления перед повторным контролем.
- 06
Повторный контроль и подтверждающие испытания
Доска накачивается до согласованного для проекта давления повторного контроля, а исходный отказ и все потенциально затронутые характеристики проверяются заново: место протечки и прилегающая зона, клапан, усилители борта, швы, зоны высоких напряжений, комплектующие и внешний вид. Доработка никогда не снижает планку приёмки.
- 07
Выпуск ОКК или окончательное решение
Служба качества проверяет завершённый NCR, запись о доработке и результат повторного контроля, а затем разрешает выпуск, — либо направляет изделие на замену, отклонение, списание или согласование с заказчиком. Ни одна доработанная доска не упаковывается и не отгружается без разрешённого выпуска по качеству.
Средства защиты качества
Правила защиты от ошибок, которые берегут ваш бренд
Жёсткие контроли, исключающие неконтролируемые циклы ремонта, — одна документированная доработка на дефект, пороги остановки на уровне партии, откалиброванные приборы и контролируемые условия испытаний.
Одна доработка на дефект
Одно место может быть доработано один раз по авторизованной инструкции. Если повторный контроль снова не пройден, доска направляется на замену, отклонение, списание или согласование с заказчиком, — повторная доработка без документированного одобрения не допускается.
Остановка линии по порогу партии
Если доля несоответствий в производственной партии превышает установленный инженерной службой порог, линия останавливается, а инженерная служба исследует причину, — партию материала, технологические условия и записи, — до возобновления производства.
Откалиброванные приборы
Манометры, цифровые измерители давления и таймеры, используемые для испытаний на герметичность, находятся под контролем и калибруются сторонними лабораториями в пределах срока действия, при этом статус калибровки виден на участке контроля.
Контролируемые условия испытаний
'Участки испытаний на герметичность и отверждения содержатся в контролируемой среде, чтобы результаты не зависели от перепадов температуры между днём и ночью.
Область и границы
Что эта система не охватывает
Система управления доработкой применяется к готовым или находящимся в производстве надувным доскам SUP с выявленными утечками воздуха, неудержанием давления или связанными дефектами воздушной системы до выпуска на отгрузку. Она не разрешает изменения утверждённых конструкции, материалов, графики, конфигурации изделия или требований заказчика и не охватывает:
- Изделия, уже отгруженные или находящиеся в каналах заказчика.
- Конструктивные повреждения или деформацию досок, не оценённые инженерной службой.
- Массовые разрывы усилителя борта или швов, повреждения основного материала, а также дефекты, которые могут повлиять на безопасность.
- Проекты, где доработка не допускается: утверждённые заказчиком образцы, сертификационные или испытательные образцы.
- Проекты с особыми процессами заказчика, специальными материалами или специальными требованиями к ремонту.
- Повторяющуюся протечку, которую невозможно локализовать, или доски, повторно не выдержавшие испытание после доработки.
Любое отклонение от спецификаций заказчика требует документированного инженерного рассмотрения и, где применимо, письменного одобрения заказчика. Доски, которые невозможно восстановить до исходной спецификации, выпускаются только при официальном согласовании с заказчиком, — никогда производством самостоятельно.
| Карточка метода | Класс дефекта | Область применения | Ключевые инженерные контроли | Полномочия по подписанию |
|---|---|---|---|---|
| MC-RW-01 | Класс A (интерфейс клапана) | Обслуживание сердцевины клапана, очистка уплотнений и повторная сборка | Откалиброванный моментный ключ, чистое посадочное место прокладки, без повреждения резьбы клапана | Инспектор ОКК |
| MC-RW-02 | Класс B (периметр клапана) | Герметизация фланца основания клапана и контролируемый зажим | Контролируемая подготовка поверхности, утверждённый материал для соединения, круговое приспособление для давления | ОКК + инженерная служба |
| MC-RW-03 | Класс C (поверхностная микропротечка) | Герметизация ненагруженного прокола | Утверждённый двухкомпонентный клей без вытекания на графику или EVA | ОКК + инженерная служба |
| MC-RW-04 | Класс D (локальный шов усилителя борта) | Повторное соединение локального нахлёста усилителя борта | Активация нагревом с контролем температуры, прикатный валик, приспособление против скручивания | Инженерная служба + начальник ОКК |
| MC-RW-05 | Класс B/C (периметр комплектующих) | Герметизация заплатки короба плавника и основания крепления комплектующих | Промотор адгезии поверхности, профильный прижимной блок, определённая длительность выдержки | ОКК + инженерная служба |
| MC-RW-06 | Класс D (шов носа и кормы) | Вмешательство в шов с высокой кривизной в зоне высоких напряжений | Утверждённый материал для соединения с высоким сдвигом, увеличенный период отверждения до повторного испытания | Главный инженер |
| MC-RW-00 | Класс E/F/G (критический / разрыв) | Обязательное списание и физическое уничтожение | Физический отрез для предотвращения смешения, запись о списании, межотдельный анализ первопричины | Начальник завода |
Сторонний контроль
Протокол, удобный для инспекторов
Мы предоставляем отдельный участок контроля с откалиброванными манометрами, стандартизированными столами с подсветкой для проверки швов и графики, а также заполненными брифами по контролю, чтобы сторонние агентства (SGS, BV, Intertek, QIMA) могли эффективно провести предотгрузочный контроль, — сокращая ваши затраты на инспекцию.
Каждый бриф суммирует применимые ревизии документов, ссылку на утверждённый образец, критичные для качества проверки, согласованный уровень выборки, функциональные испытания, а также требования к упаковке и штрихкодам для данного PO. Указанные количества, качество, упаковка и базовые требования безопасности сверяются с утверждёнными проектными ссылками, — без срочного поиска документов на площадке.
Пакет документов по качеству
Образец пакета по качеству и шаблоны протоколов
Стандартные контролируемые шаблоны для проектов OEM/ODM, — структурированные как реестр документов 00–15 (индекс проекта, утверждённая спецификация, BOM, ссылки на макет и упаковку, QIP, записи контроля, NCR, управление изменениями, бриф для сторонней инспекции, сводка выпуска).
Пакет документов по качеству (PDF)
Полная структура контролируемых документов 00–15: индекс проекта, спецификация, BOM, ссылки на макет и упаковку, план инспекции качества (QIP), записи контроля, NCR, управление изменениями, бриф для сторонней инспекции и сводка выпуска перед отгрузкой.
Скачать PDFБриф для сторонней инспекции (PDF)
Одностраничный бриф для инспекторов SGS / BV / Intertek / QIMA: количество заказа, уровень выборки AQL, применимые ревизии и критичные для качества проверки, включая проверку записи герметичности, испытание с выдержкой давления, комплектность комплекта, сканирование штрихкода и тест на падение коробки.
Скачать PDFПротокол управления изменениями (PDF)
Журнал управления изменениями по макетам, утверждённой заказчиком BOM и ревизиям маркировки коробок, — с описанием изменения, причиной, оценкой воздействия, статусом одобрения заказчиком, действующей партией и изъятием устаревших документов.
Скачать PDFСводка выпуска перед отгрузкой (PDF)
Одностраничное подтверждение выпуска: проверка ворот качества (IQC, IPQC, герметичность, финальный контроль, упаковка), статус открытых NCR и решение о выпуске, подписанное службой качества и производством.
Скачать PDFИнструкция по доработке герметичности (PDF)
Контролируемая рабочая инструкция WI-QC-AT-001 Rev A: область и границы, классификация дефектов, NCR и разрешение на доработку, контролируемое выполнение, отверждение, повторный контроль и выпуск для надувных досок SUP.
Скачать PDFУказатель карточек метода (PDF)
Контролируемый документ SOP-QC-AT-IDX-001 Rev A: нумерованная система карточек метода MC-RW-01 и MC-RW-06, а также MC-RW-00 для списания и отклонения, связанная с инструкцией по доработке герметичности.
Скачать PDFСтандарт управления изменениями при доработке (страница)
Формальное управление изменениями параметров доработки по ISO 9001: ECR, классификация рисков, межотдельная матрица согласования, замкнутый цикл из 9 шагов, количественная инженерная валидация и средства защиты Poka-Yoke, — с двуязычным SOP QMS-SOP-QC-CC-001 Rev 2.0.
Открыть страницуУправление несоответствующей продукцией (страница)
Управление несоответствующими результатами по пункту 8.7 ISO 9001:2015: регистрация NCR, карантин, полномочия по решению в зависимости от критичности, контролируемая доработка по SRI, независимый повторный контроль и уничтожение с наблюдением, фиксируемое в SHA-256, — с загрузкой двуязычного SOP и акта о списании.
Открыть страницуFAQ
Часто задаваемые вопросы о контроле качества SUP
Как QINGDAO VATRAD GROUP.,LTD. контролирует качество надувных досок SUP?+
Качество контролируется через входной контроль материалов, контрольные точки производственного процесса, проверку готового изделия, контроль упаковки и производственную прослеживаемость, — каждый этап выполняется по утверждённым заказчиком образцам, спецификациям и критериям контроля.
Какие проверки качества выполняются при производстве SUP?+
Проверки включают подтверждение материалов, контроль раскроя и печати, контроль конструкции доски, проверку установки клапанов, контроль комплектующих, испытание на герметичность, визуальный контроль и проверку упаковки.
Могут ли OEM-заказчики запросить записи контроля SUP?+
Да. Записи контроля и документация по качеству могут быть предоставлены в соответствии с требованиями проекта и договорённостями о качестве с заказчиком, включая образцы отчётов о предотгрузочной инспекции.
Как завод обеспечивает стабильность качества OEM-производства?+
Стабильность поддерживается за счёт утверждённых образцов, технических спецификаций, производственных контрольных точек, процедур контроля и документированных процессов управления качеством, привязанных к каждому заказу.
Могу ли я организовать стороннюю инспекцию SGS, BV, Intertek или QIMA?+
Да. Мы принимаем сторонних инспекторов, предоставляя отдельный участок контроля, откалиброванные манометры, заполненные брифы по контролю и доступные записи. Передайте свою спецификацию, утверждённый образец, макет, требования к упаковке и критерии дефектов, — либо воспользуйтесь нашим шаблоном брифа для сторонней инспекции.
Как обрабатываются изменения макета, BOM или упаковки в ходе производства?+
Изменения фиксируются в нашем журнале управления изменениями с указанием затронутой ревизии документа, описания изменения, причины, оценки воздействия, статуса одобрения заказчиком и действующей партии. Устаревшие версии изымаются, чтобы производство и контроль всегда использовали действующие утверждённые документы.
Поддерживает ли завод кастомные проекты надувных SUP?+
Да. Кастомные проекты надувных SUP на условиях OEM/ODM поддерживаются на основе спецификаций заказчика, требований к макетам, конфигураций комплектующих и потребностей в упаковке, с согласованием специфичных для проекта критериев контроля до начала производства.
Можно ли доработать протекающую доску SUP на заводе?+
Да, — в контролируемых условиях. Доска помещается в статус HOLD и связывается с NCR, протечка локализуется утверждённым диагностическим методом, а доработка выполняется только после разрешения ОКК и инженерной службы и только в пределах классов дефектов, утверждённых для доработки. Затем доска повторно контролируется по тем же критериям приёмки, что и годная доска, до выпуска.
Сколько раз завод может дорабатывать доску?+
'Одно место может быть доработано один раз по авторизованной инструкции. Если повторный контроль снова не пройден, доска направляется на замену, отклонение, списание или согласование с заказчиком, — повторная доработка без документированного одобрения не допускается.
Нужен образец полного пакета по качеству проекта?
Запросите обезличенный пакет поддержки сторонней инспекции и план инспекции качества (QIP) для вашего проекта OEM/ODM, — или скачайте образцы шаблонов, чтобы изучить структуру документов, которую вы получите по своему заказу.