Завод
Завод и производство
Завод SUP площадью 12,500 m2 в Циндао, Китай — индивидуальное производство SUP от сырьевого материала PVC до готовой надувной доски для гребля
- Как производственное подразделение **Qingdao Vatrad Group Co., Ltd.**, Vatrad контролирует каждый этап производства надувных SUP — от прибытия сырьевого материала PVC до финальной проверки готовой доски перед отгрузкой. Наша производственная площадка в зоне экономического развития Циндао занимает 12,500 квадратных метров и включает выделенные цеха для раскроя PVC, соединения сердцевины drop-stitch, цифровой печати SUP, финальной сборки и испытаний качества.
- Объединяя проектирование, инженерную разработку, прототипирование, производство и испытания под одной крышей, мы устраняем неэффективность контрактного производства и сохраняем прямой контроль над качеством изготовления, подбором материалов и сроками поставки. Каждая SUP, покидающая наш цех, изготовлена нашими людьми, на нашем оборудовании и по нашим стандартам.
- 12,500 m2
- Производственная площадь
- 350+
- Квалифицированных рабочих
- 120,000+
- SUP произведено за год
- ISO 9001
- Подтверждено сертификатом качества
Информация о заводе
Изучите наши производственные возможности
Производственная мощность
Площадка 12,500 m² выпускает 120,000+ SUP в год на линиях досок SUP и средств безопасности. 350+ рабочих, 2 смены.
Лаборатория качества и испытания
Независимая лаборатория контроля качества с 4 этапами испытаний: входной контроль материалов (разрыв, надрыв, УФ), 24-часовое удержание давления 18.0 PSI, испытание прочности швов на отрыв и проверка жёсткости при изгибе для каждой доски.
Возможности OEM/ODM
Полный цикл OEM/ODM: проектирование нестандартных пресс-форм, упаковка под собственной маркой, индивидуальные цвета досок, графика на палубе (цифровая и трафаретная печать) и упаковка, готовая к экспорту.
Стандарты контроля качества
Проектные критерии контроля качества на этапах IQC, IPQC, FQC и OQC: проверка герметичности, визуальный и размерный контроль, подтверждение комплектности аксессуаров, прослеживаемость партий и подписание разрешения на предотгрузочную отгрузку — плюс регламент по несоответствиям герметичности и доработке.
Стандарт управления изменениями при доработке
Формализованное по ISO 9001 управление изменениями параметров доработки: ECR, классификация рисков, межотдельная матрица согласования, замкнутый цикл из 9 шагов, количественная инженерная валидация (18.0 PSI, выдержка 24 ч, ΔP ≤ 0.2 PSI) и меры Poka-Yoke — с двуязычной SOP QMS-SOP-QC-CC-001 Rev 2.0.
Управление несоответствующей продукцией
Управление несоответствующими результатами по пункту 8.7 ISO 9001:2015: регистрация NCR, карантин и удержание, решение по уровню критичности (подпись цеха / руководитель ОКК + инженер-технолог / MRB), контролируемая доработка по инструкциям SRI, независимый повторный контроль 100% и уничтожение с наблюдением — видеозаписи списания хранятся в архиве с контрольными суммами SHA-256.
Схема контроля качества на 7 этапах
Полный поток контроля качества проекта, этап за этапом: планирование качества (PPM) → входной контроль материалов → контроль в процессе и проверка первого изделия → накачивание и герметичность → финальный контроль → упаковка и PSI → выпуск отгрузки и прослеживаемость. На каждом этапе показано, что проверяется, как оценивается и какой двуязычный отчёт формируется.
Цеха
Производственные цеха
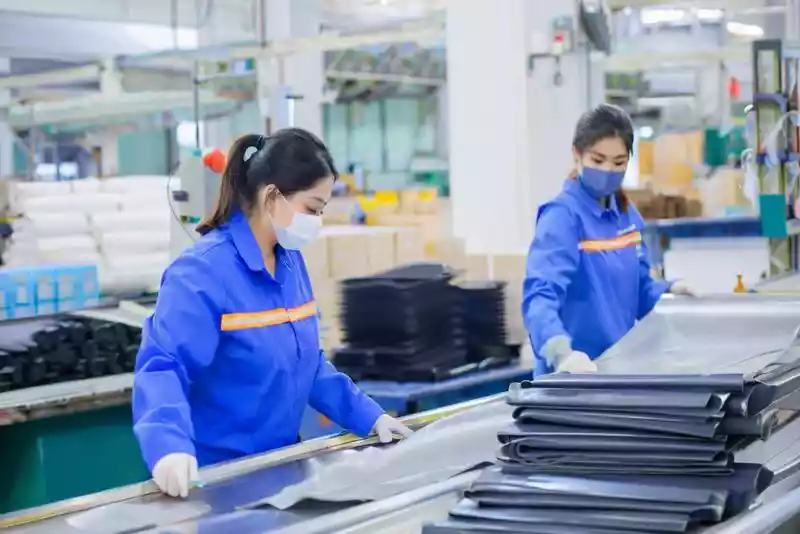
Раскрой PVC и подготовка материалов
Автоматические станки раскроя с ЧПУ обрабатывают ткани PVC, Hypalon и drop-stitch с точностью до долей миллиметра. Компьютерная оптимизация раскладки минимизирует отходы материалов и гарантирует, что каждая панель соответствует своей размерной спецификации до сварки.

Сварка трубок и термосваривание
Специализированный сварочный цех с машинами термосваривания и прессами для ВЧ-диэлектрической сварки. Термовоздушные сварочные аппараты соединяют и сплавляют трубчатые камеры из PVC, а ВЧ-сварка формирует высокопрочные герметичные швы, превышающие требования.

Соединение сердцевины Drop-Stitch
Сердцевины drop-stitch досок SUP соединяются с наружными слоями PVC методом термоламинации. Тысячи внутренних полиэфирных нитей соединяют верхний и нижний слои, создавая жёсткую конструкцию при 12-15 PSI. Усилители борта соединяются в три слоя для прочности кромки.

Печать и нанесение изображений на SUP
Доски SUP декорируются цифровой печатью для полноцветной графики и трафаретной печатью для логотипов и повторяющихся рисунков. Цифровые принтеры обеспечивают фотографическое качество дизайна палубы, а трафаретная печать даёт стойкие, насыщенные элементы бренда.
Финальная сборка и оснастка
Сборочная линия, где на каждую доску SUP устанавливаются клапаны, D-кольца, ручки, крепления для плавника и накладки на палубу. Каждая доска проходит чек-лист сборки из 100 пунктов, который подписывает бригадир.

Испытания и контроль качества
Каждая готовая доска проходит обязательные испытания на герметичность, проверку прочности швов на отрыв и полную проверку систем перед отгрузкой. Наша лаборатория качества работает независимо от производства и подчиняется непосредственно руководству.
Оборудование
Ключевое производственное оборудование
| Автоматический станок раскроя PVC | Управление ЧПУ, точность 0.1 mm |
| Машина термосваривания | Термовоздушная, 200°C–300 °C, для соединения трубок |
| Пресс для ВЧ-диэлектрической сварки | 15 kW, сварка герметичного шва |
| Пресс для ламинации сердцевины Drop-Stitch | Сердцевины SUP до 14 ft |
| Цифровой принтер | Полноцветная графика на палубе SUP |
| Станок трафаретной печати | Многоцветная печать логотипов |
Контроль качества
Процесс испытаний и подтверждения качества
Каждая доска проходит обязательные испытания перед отгрузкой. Наша лаборатория качества работает независимо от производства и подчиняется непосредственно руководству.
- 1
Контроль сырьевых материалов
Ткани PVC, Hypalon и drop-stitch проходят испытание на разрывное усилие (), распространение разрывов и проверку устойчивости к УФ-излучению до того, как любая партия попадёт в производство.
- 2
24-часовое испытание на герметичность
Каждая трубчатая камера накачивается до 18.0 PSI и выдерживается 24 часа. Падение давления более 0.50 PSI приводит к автоматическому браку и повторной проверке швов.
- 3
Испытания на нагрузку и стабильность
Готовые доски накачиваются до рабочего давления и проверяются на симметричное распухание, жёсткость при 15 PSI и устойчивость под нагрузкой. Каждая доска проходит испытание в нашем испытательном бассейне перед финальным контролем.
Проекты OEM
Кейсы партнёрства с брендами по OEM
От концепции до производства — как мы помогаем мировым брендам запускать и масштабировать линейки надувных SUP.
- Задача
- Европейскому ритейлеру активного отдыха требовалась линейка SUP под собственной маркой с уникальной графикой на палубе, экологичным PVC и упаковкой, готовой для розницы, — всё это за 60 дней.
- Решение
- Разработали индивидуальные файлы цифровой печати, подобрали PVC, соответствующий REACH, и сократили циклы выборочных испытаний с 3 до 1, разместив команду разработки на нашем заводе в Циндао.
- Результат
- 25–35 дней производства от подписанного заказа, первая поставка в пределах 60-дневного окна. 2,400 единиц по 4 артикулам. Повторный заказ размещён до полной отгрузки первой партии.
- Задача
- Американскому стартапу в сфере водного спорта требовалась высокопроизводительная доска SUP с индивидуальной формой, упаковкой с ко-брендингом и сертификацией BSCI для размещения в рознице.
- Решение
- Адаптировали существующую пресс-форму SUP с изменённым контуром, разработали макеты упаковки с ко-брендингом и предоставили полный комплект документации по аудиту BSCI.
- Результат
- Успешные размещения в ключевых розничных сетях активного отдыха США, обеспечившие высокую динамику: более 5,000 единиц продано за первый год при доле продаж 98%.
- Задача
- Австралийскому дистрибьютору требовалась линейка SUP с сертификатом CE, индивидуальными цветами и соответствием австралийским стандартам.
- Решение
- Изготовили предсерийные образцы в 4 цветовых вариантах и координировали сторонние испытания на соответствие требованиям.
- Результат
- Линейка SUP из 3 моделей запущена на рынке AU/NZ. Затем получена победа в государственном тендере на 12 патрульных SUP.
FAQ
Часто задаваемые вопросы по B2B и OEM
Каков минимальный заказ (MOQ) для OEM-производства надувных досок SUP?+
MOQ определяется конфигурацией проекта, а не фиксированным числом: корпусом и оснасткой, цветовыми вариантами и PVC, макетами, упаковкой и аксессуарами. Стандартное серийное производство выполняется объёмом 90–100+ единиц в партии из полного рулона drop-stitch 150 m, малые партии с ко-брендингом начинаются с 5–10 единиц, и каждый проект проходит этапы образца (1–2 единицы) и пилотной партии (20–50 единиц). Полную логику расчёта см. в нашем руководстве по MOQ и гибкому брендированию.
Есть ли у Vatrad сертификация BSCI?+
Да. Наш завод поддерживает действующий сертификат соответствия BSCI (отчёт об аудите предоставляется по запросу). Также мы располагаем ISO 9001 для менеджмента качества. Сертификация CE применяется к моделям, предназначенным для рынков ЕС; объём подтверждается по каждому проекту. Документация о соответствии REACH и RoHS предоставляется с каждым заказом OEM.
Каков типичный срок изготовления по заказу OEM?+
Стандартный срок составляет 25–35 дней с момента подтверждения заказа и предоплаты для серийного OEM-производства. Разработка нестандартной пресс-формы добавляет 15–20 дней на оснастку. Для срочных заказов и сезонных пиков доступно ускоренное производство. Образцы-прототипы обычно готовы за 7–12 дней.
Вы занимаетесь экспортной документацией?+
Да. Наша команда самостоятельно ведёт экспортную документацию и таможенное оформление, и мы поставляем продукцию более чем в 50 стран рынков ЕС, США, Австралии и Азии.
Производственный поток
От материала к готовой доске
Каждая доска проходит 6 этапов производства с контрольными точками качества на каждом шаге. Никаких сокращений, никаких пропущенных проверок.
Приёмка материалов и входной контроль качества
Все входящие материалы регистрируются в нашей ERP-системе по номеру партии. Рулоны ткани PVC, сердцевины drop-stitch, клапаны, клеевые составы и фурнитура помещаются на карантин до подписания службой контроля качества.
- Проверка качества
- Разрывное усилие (ASTM D751), сопротивление разрыву (ISO 4674), измерение толщины, вязкость клея, визуальный контроль дефектов
- Порог
- Испытываются 100% партий. Брак при разрывном усилии < 90% от спецификации, надрыве < минимального значения по спецификации или любом визуальном дефекте
- Ответственность
- Бригада входного контроля качества (3 инспектора)
Раскрой с ЧПУ и подготовка материалов
Компьютерная оптимизация раскладки размещает панели на заготовках PVC с минимальным отходом. Автоматические станки раскроя с ЧПУ обеспечивают позиционную точность 0.1 mm.
- Проверка качества
- Размерный контроль по файлам CAD DXF, контроль качества кромки, проверка количества панелей
- Порог
- Измеряется каждая 20-я панель. Допуск ±0.5 mm. Партия отклоняется при более 2% вне допуска
- Ответственность
- Начальник раскройного цеха
Сварка и соединение сердцевины Drop-Stitch
Сердцевины drop-stitch соединяются с наружными слоями PVC методом термоламинации. Трубчатые камеры свариваются методом ВЧ-сварки или термовоздушной сварки. Усилители борта соединяются в три слоя.
- Проверка качества
- Испытание на отрыв каждые 50 единиц (ASTM D751), измерение ширины шва, проверка журнала температур термовоздушной сварки, визуальный осмотр швов с подсветкой
- Порог
- Минимальная прочность на отрыв 8 N/cm. Допуск ширины шва ±1 mm. Любая видимая канальность = брак
- Ответственность
- Контроль качества сварки (2 инспектора в смену)
Сборка и оснастка
Доски переходят на финальную сборку, где соединяются все компоненты: панели палубы и корпуса сплавляются, устанавливаются клапаны, D-кольца, ручки, крепления для плавника и сумка для переноски. Каждая единица проходит чек-лист сборки из 100 пунктов.
- Проверка качества
- Подписание чек-листа из 100 пунктов по каждой единице, испытание функции клапана (10 циклов открытия и закрытия), проверка момента затяжки фурнитуры, визуальный контроль
- Порог
- Политика нулевого брака для критичных для безопасности позиций (клапаны, D-кольца, ручки). Незначительные дефекты внешнего вида: AQL 2.5 (ISO 2859)
- Ответственность
- Бригадир сборочного участка + контроль качества линии
Испытание давлением и удержание качества
Каждая камера накачивается до 18.0 PSI (для SUP с номинальным 12–15 PSI) и выдерживается 24 часа. Датчики давления ведут непрерывную запись. Камеры с падением давления более 0.50 PSI отбраковываются и направляются на повторную проверку швов.
- Проверка качества
- Журнал 24-часового удержания давления, ежедневная проверка калибровки датчиков, показание давления с компенсацией температуры, повторное испытание швов после ремонта
- Порог
- Максимальное падение давления 0.50 PSI за 24 ч при стабильной температуре. Превышение по любой камере = повторное испытание 100% всей производственной партии
- Ответственность
- Лаборатория качества (независимо от производства, подчиняется руководству)
Финальный контроль и упаковка
Финальный визуальный и функциональный контроль. Дефекты поверхности, однородность цвета, проверка этикеток и BIN, целостность упаковки, комплектность аксессуаров. Единицы вакуумируются, укладываются в короба и паллетируются для погрузки в контейнер.
- Проверка качества
- Полный визуальный контроль, чек-лист аксессуаров по каждому артикулу, тест упаковки на падение (1 m, случайная выборка), проверка считывания этикеток и штрихкодов
- Порог
- AQL 2.5 для существенных дефектов, AQL 4.0 для незначительных. Нулевой допуск на дефекты безопасности. 100% единиц визуально проверено
- Ответственность
- Бригада финального контроля качества (4 инспектора) + бригадир упаковки
Наши люди
Персонал и компетенции
Инженеры в подразделениях НИОКР, проектирования пресс-форм, материаловедческой лаборатории и производственной инженерии. В среднем 7+ лет в производстве надувной продукции.
2 смены в сутки (07:00–15:30, 15:30–00:00). Для срочных заказов возможна ночная смена.
Ежемесячное обучение по контролю качества, ежеквартальные учебные тревоги, ежегодная оценка квалификации. Новые сотрудники проходят 40-часовой вводный инструктаж до выхода на производственную линию.
| Отдел | Люди | Роль |
|---|---|---|
| НИОКР и инженерная разработка | 25+ | Проектирование продукции, инженерия пресс-форм, материаловедческая лаборатория |
| Раскрой и подготовка материалов | Раскрой на ЧПУ, подготовка панелей, работа с материалами | |
| Сварка и ламинация | ВЧ-сварка, термовоздушная сварка, соединение сердцевины drop-stitch | |
| Соединение сердцевины SUP | Ламинация drop-stitch, термосоединение, сплавление усилителей борта | |
| Сборка и оснастка | Финальная сборка, установка фурнитуры, проверка систем | |
| Контроль качества | Входной контроль качества, контроль в процессе, финальный контроль, лабораторные испытания | |
| Логистика и упаковка | Упаковка, погрузка контейнеров, экспортная документация | |
| Управление и администрирование | Продажи, закупки, кадровая служба, финансы, комплаенс |
Прослеживаемость
Отслеживание материалов и контроль партий
Каждой партии сырья присваивается уникальный номер партии в нашей ERP-системе. От момента поступления через производство до готовой продукции спецификация материалов и комплектующих каждой доски ведёт к исходной партии поставщика. Это обеспечивает полную прослеживаемость вверх по цепочке для любого запроса по качеству или комплаенсу.
Система: Собственная ERP-система (внутренняя система Qingdao Vatrad Group) + физические бирки партий на каждом производственном задании
Покрытие: 100% производственных материалов — PVC, Hypalon, ткань drop-stitch, клеевые составы, клапаны, фурнитура, упаковка
Хранимые документы: 10 лет (согласно требованиям CE 2013/53/EU)
| Материал | Источник | Сертифицировано |
|---|---|---|
| PVC морского класса | Поставщики из Китая и Кореи | ISO 9001, REACH, RoHS |
| Hypalon (CSM) | Поставщик из Японии | ISO 9001, REACH |
| Ткань drop-stitch | Собственное ткачество + внешний партнёр | Внутренний контроль качества + ISO 9001 поставщика |
| Клапаны и фурнитура | Китайские OEM-поставщики | ISO 9001, сертификаты на материалы по каждой партии |
Контроль качества в цифрах
Показатели контроля качества
Реальные данные о годных изделиях и браке с нашей производственной линии. Наша лаборатория качества работает независимо от производства и подчиняется непосредственно руководству.
- 100%
- Единиц проверено под давлением
- Каждая доска, каждая камера, каждая партия
- <5%
- Максимально допустимое падение давления
- За 24 ч при 18.0 PSI
- AQL 2.5
- Порог существенных дефектов
- По стандарту выборочного контроля ISO 2859
- 24h
- Длительность удержания давления
- Каждая доска, каждая камера
- 18 PSI
- Испытательное давление к номинальному
- Запас по безопасности для каждой камеры
- 0%
- Допуск на дефекты безопасности
- Клапаны, D-кольца, швы, плавучесть
Посмотрите наш производственный процесс
Проследите путь SUP через каждый этап производства — от сырья до готовой к выходу на воду доски.
Посмотреть производственный процесс →Доказательства и верификация
Доказательства по заводу — проверены
Все производственные заявления на этой странице проверены нашей инженерно-производственной командой на площадке в Лайси, Циндао. Сертификаты, записи о контроле качества, протоколы испытаний на давление и прочность, а также записи прослеживаемости партий предоставляются по запросу. Спецификации в последний раз проверены в сентябре 2026.