Controlo de qualidade para projetos personalizados
Controlo de qualidade para projetos de SUP insufláveis personalizados
A qualidade é verificada contra a amostra aprovada, a especificação técnica, as gráficas, a lista de materiais (BOM) e os requisitos de embalagem de cada projeto — não contra uma afirmação genérica. Do controlo de entrada à libertação para envio, o nosso processo de inspeção está estruturado para verificar a conformidade do produto em fases de produção definidas. Gerido pelo QINGDAO VATRAD GROUP, a fábrica de SUP insufláveis de 12,500 m² por trás da Vatrad.
- 100%
- Unidades testadas em pressão
- 7
- Pontos de inspeção controlados
- 18.0 PSI
- Manutenção de pressão de 24 horas
- ISO 9001
- Qualidade certificada
O fluxo de inspeção em 7 fases
Sete pontos de controlo de qualidade controlados, end-to-end
Cada ponto abaixo está definido no Plano de Inspeção da Qualidade específico do projeto, com o seu objeto de inspeção, método, critérios de aceitação e resultado documental. Os dossiers de relatórios bilingues são registos controlados reais — abre um para veres a estrutura efetiva.
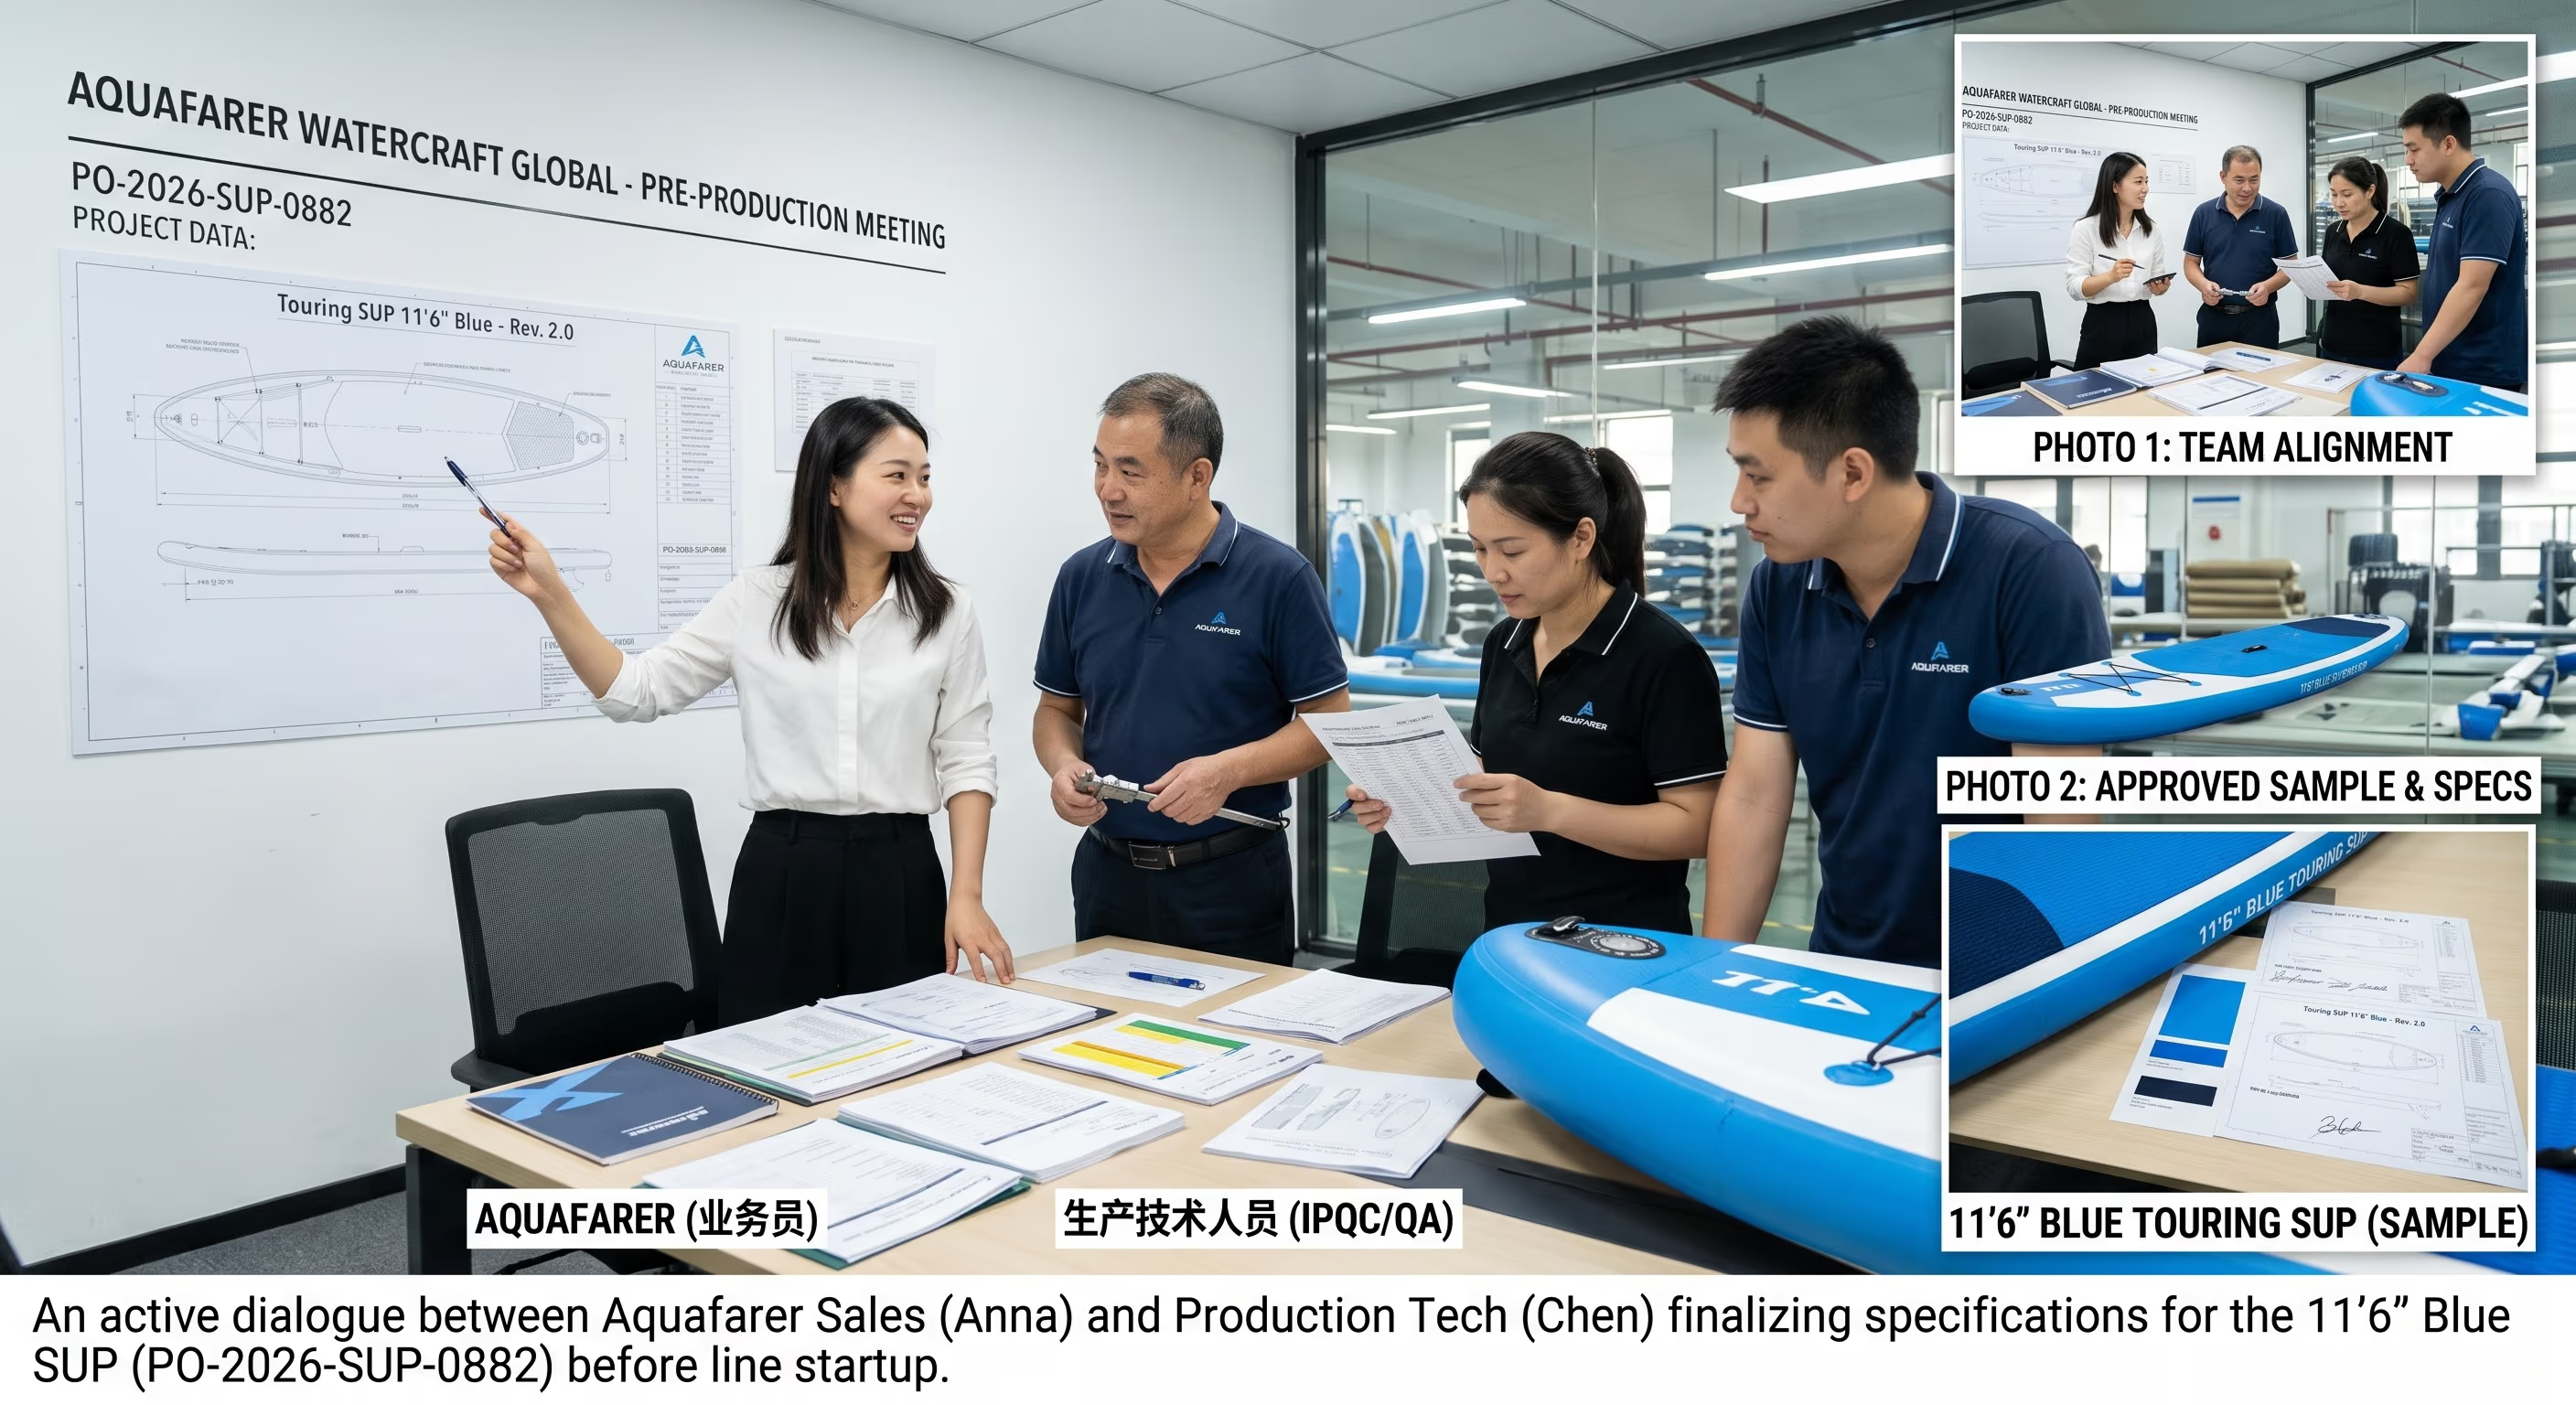
Planeamento de qualidade do projeto (PPM)
A reunião de pré-produção fixa o âmbito, a baseline e o plano de inspeção antes do arranque da linha.
- O nome do produto, o código interno, o SKU do cliente, o número de encomenda e a definição do lote são registados.
- O tipo de prancha, o núcleo drop-stitch, os materiais, o rail band, o EVA, as válvulas e o sistema de aletas são especificados.
- O nome do ficheiro gráfico, a versão, as cores, a posição do logótipo e a área de impressão são bloqueados e aprovados.
- A BOM — cada artigo por conjunto com quantidade, cor, número de peça e regras de substituição — é aprovada pelo cliente.
- A embalagem, a etiquetagem, os códigos de barras, o idioma dos manuais e as disposições para inspeções de terceiros são fixados por escrito.
- Objeto de inspeção
- Âmbito do projeto vs. requisitos do cliente — materiais, dimensões, gráficas, embalagem, mercado de destino e normas aplicáveis.
- Método de inspeção
- Reunião de pré-produção com vendas, design e QC; assinatura do golden sample; emissão do Plano de Inspeção da Qualidade (QIP) para a encomenda.
- Critérios de aceitação
- As cinco baselines são aprovadas e congeladas antes do arranque da produção em série. Os pontos por resolver bloqueiam a libertação da produção.
- Resultado documental
- QIP + ata da PPM, atas de aprovação da amostra.
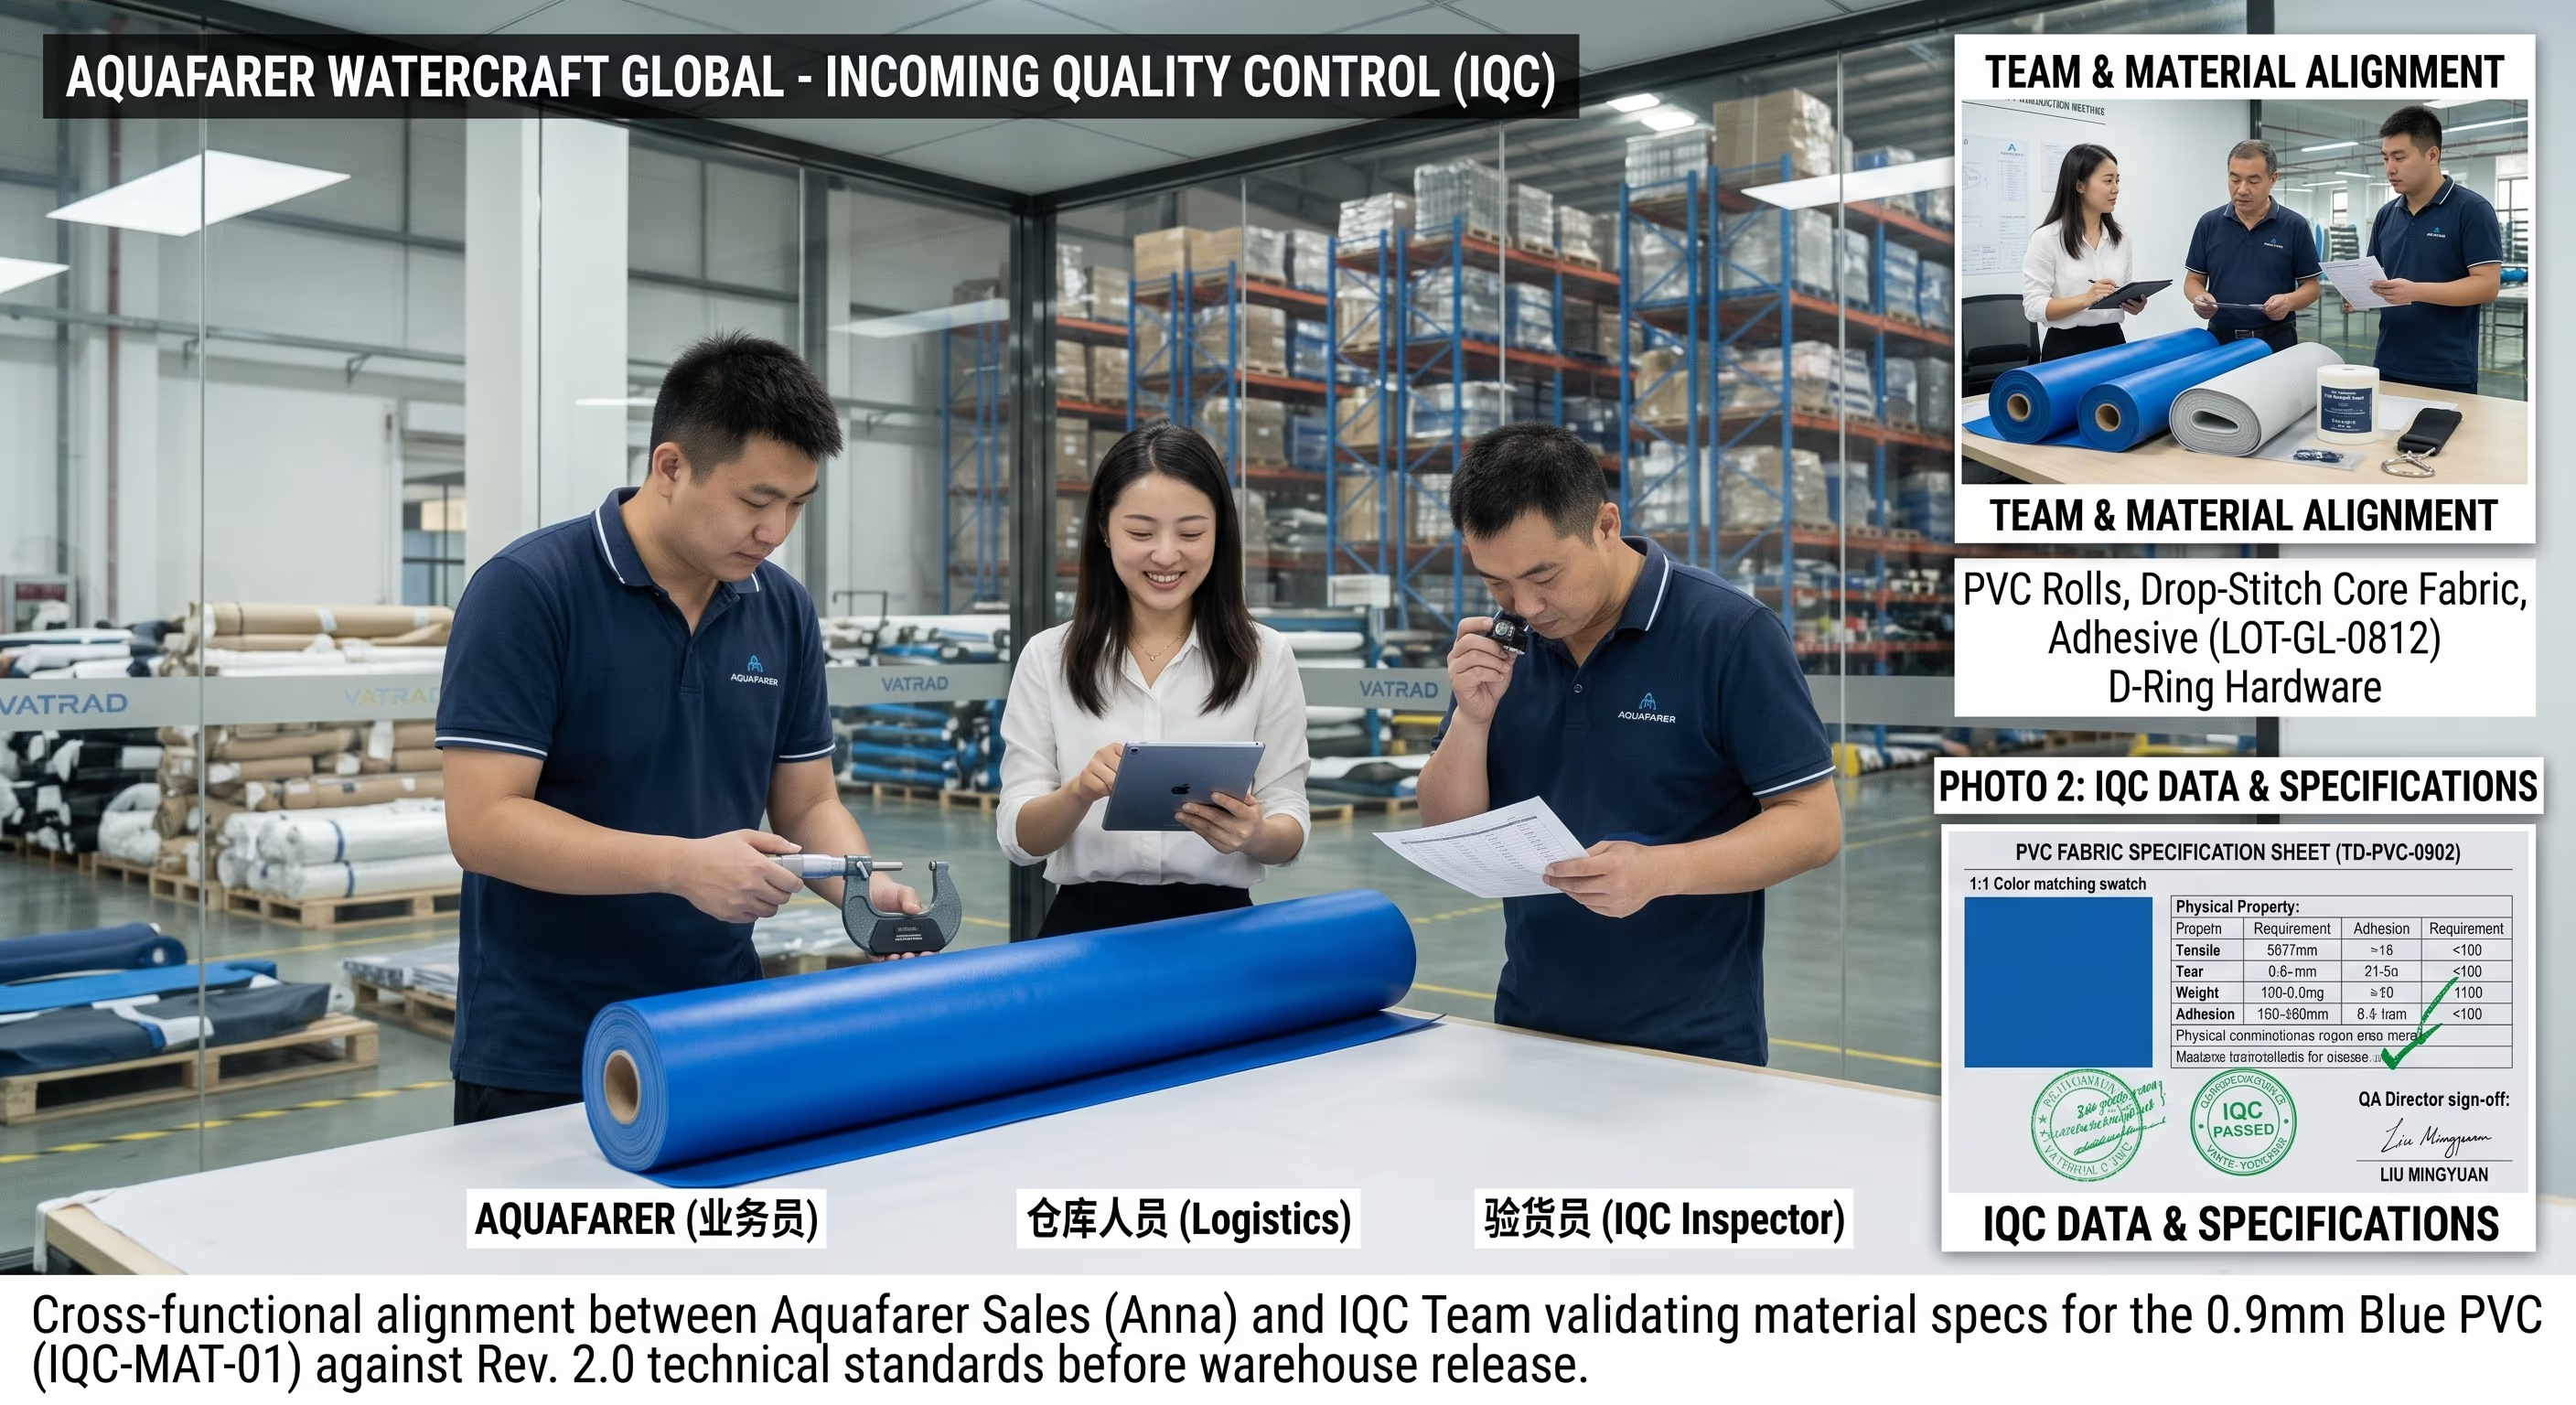
Controlo de entrada de mercadorias (IQC)
As matérias-primas são verificadas contra a especificação aprovada do fornecedor antes de entrarem em produção.
- O tecido drop-stitch, as bobinas de PVC, o material do rail e o deck pad em EVA são controlados contra a amostra aprovada — cor, espessura, peso e defeitos de superfície.
- As válvulas, as fin box, os anéis em D, as pegas e os encaixes são controlados quanto a tipo, dimensão, superfície, ferrugem e funcionamento correto.
- As bombas, as pás, os leashes, as bolsas e os kits de reparação são verificados quanto ao modelo, à cor e à configuração do projeto.
- Os certificados dos fornecedores (COA), as declarações de materiais e os documentos de conformidade REACH/RoHS são examinados para cada lote.
- Os lotes não conformes são bloqueados e rejeitados antes de o material chegar à linha.
- Objeto de inspeção
- Tecido drop-stitch, bobinas de PVC, válvulas, aletas, acessórios e materiais de embalagem contra a especificação aprovada e os certificados de ensaio dos fornecedores.
- Método de inspeção
- Controlos visuais, dimensionais e de peso; amostragem de lotes segundo AQL; certificados de materiais examinados; lista de fornecedores aprovados aplicada.
- Critérios de aceitação
- Cumpre a especificação e os certificados aprovados. Os lotes não conformes são bloqueados e rejeitados antes da libertação para a linha.
- Resultado documental
- Relatório de ensaio IQC com referências aos lotes e disposições.
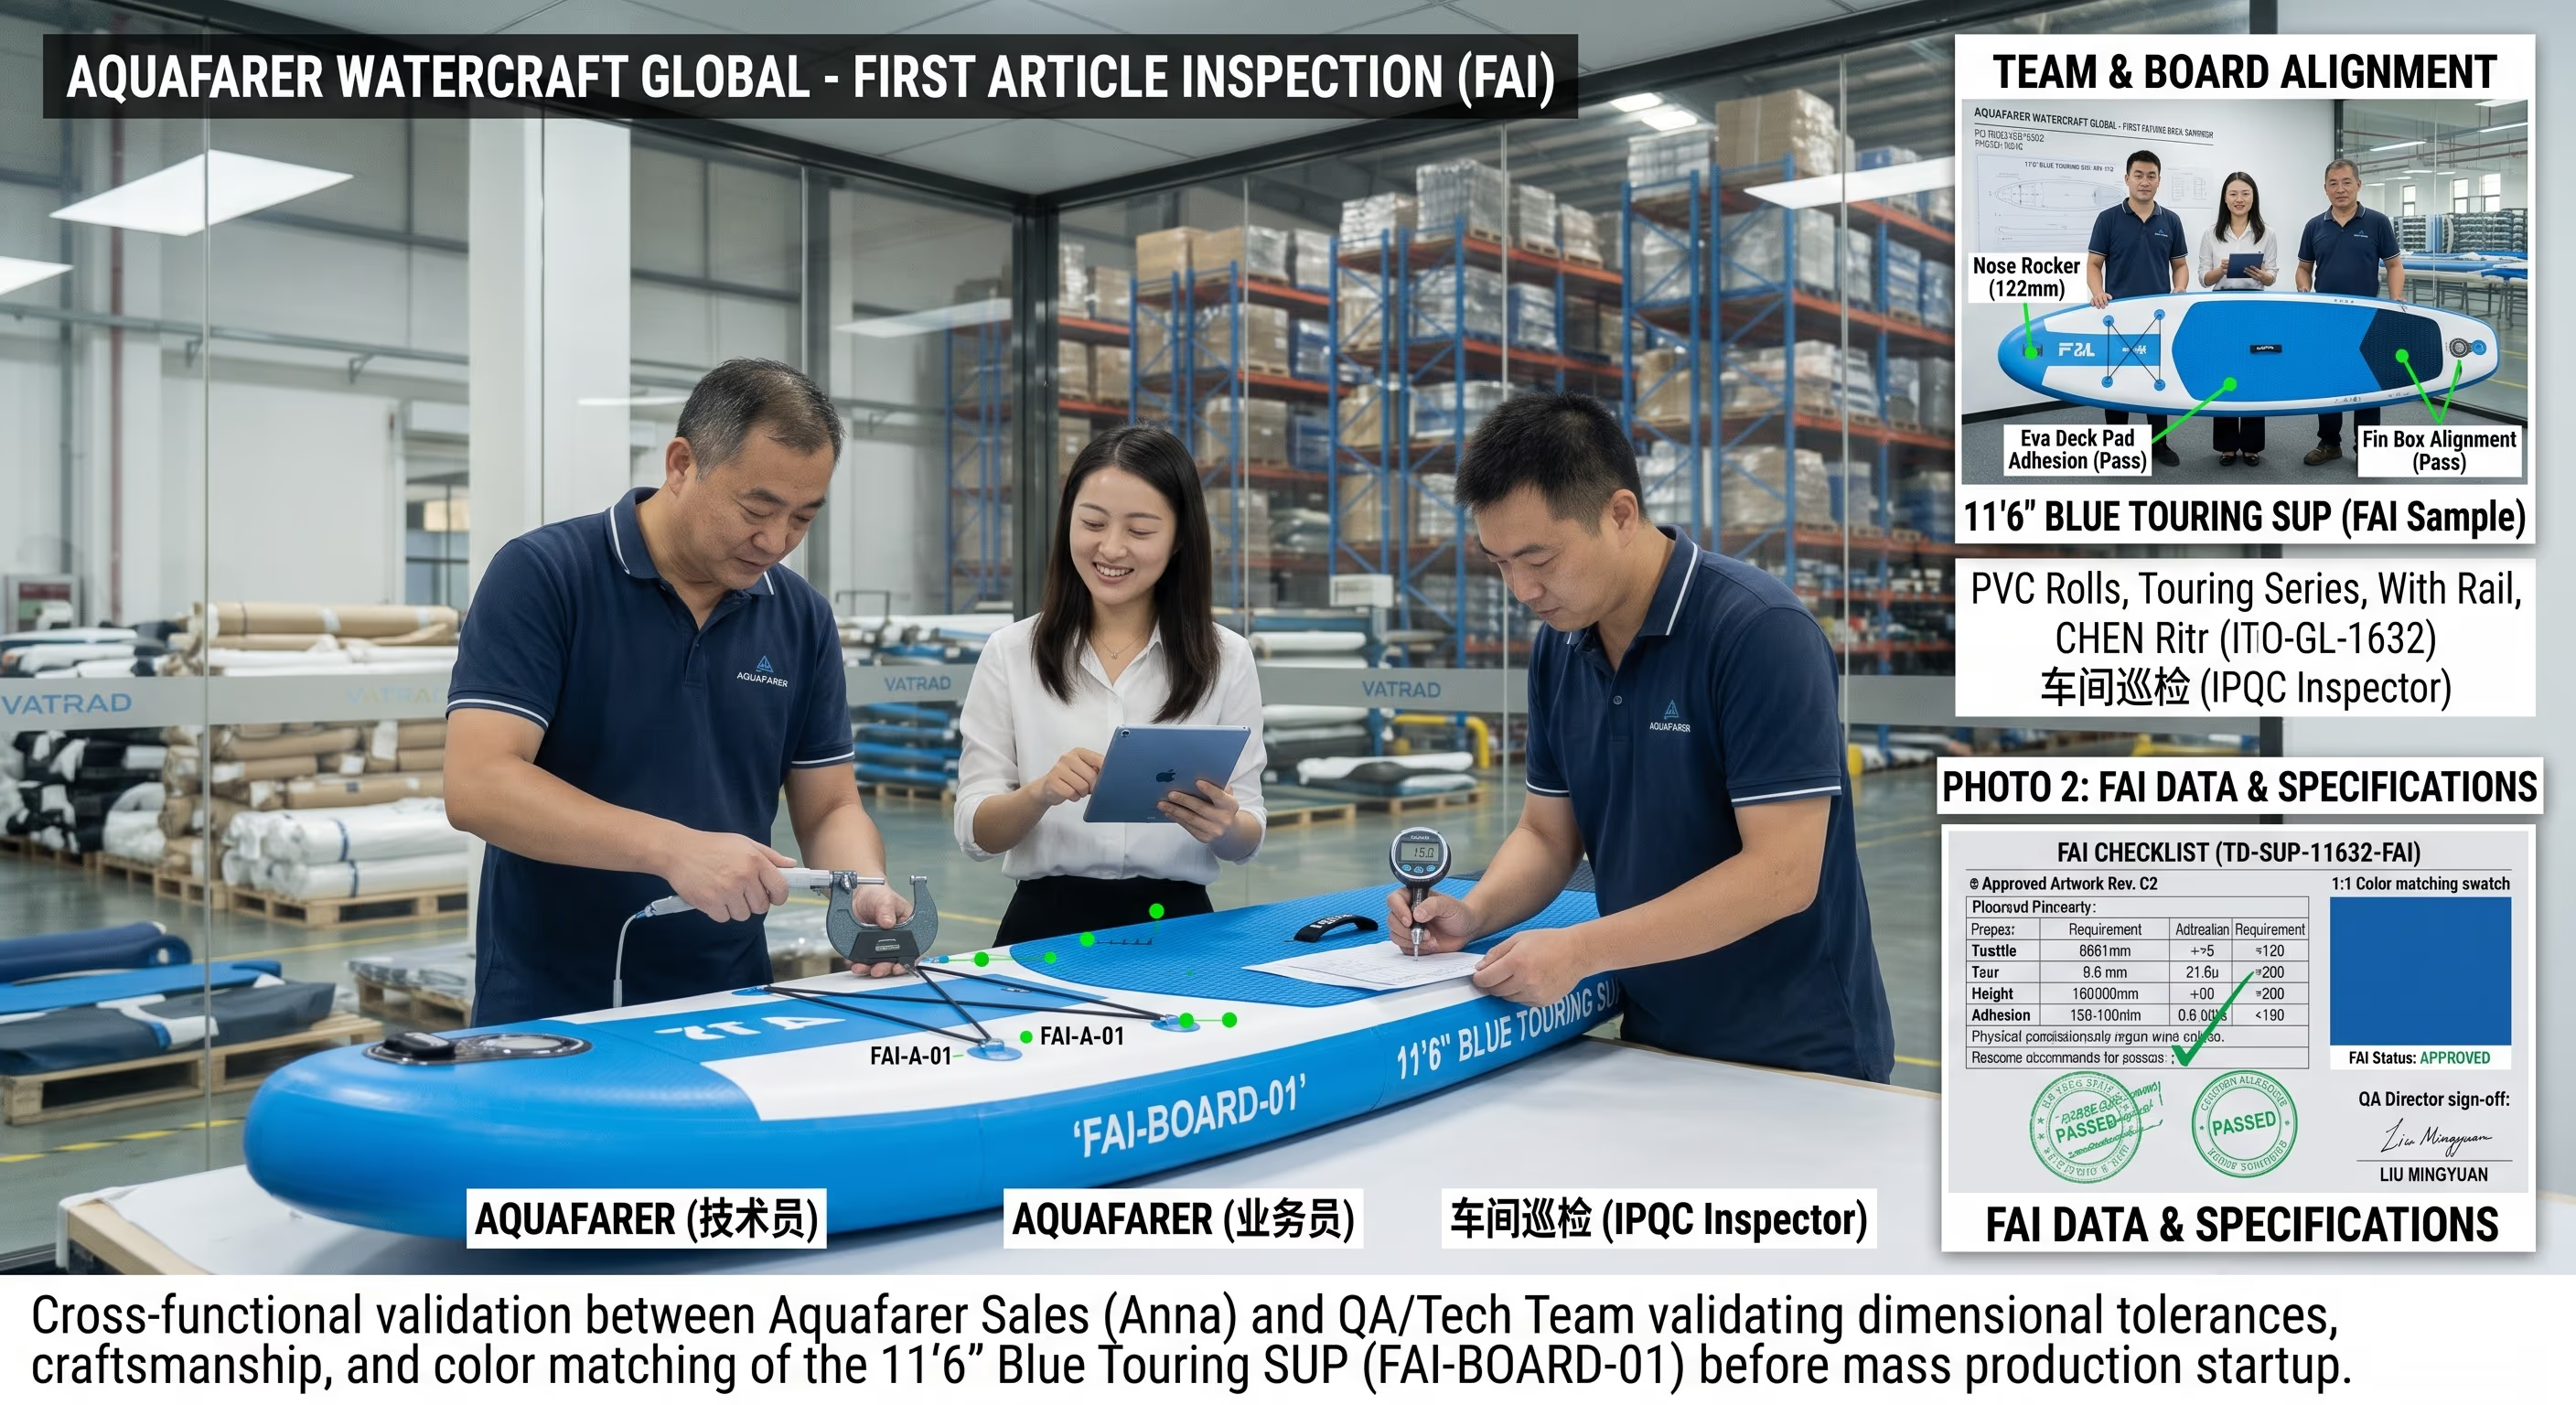
Controlo de processo e teste do primeiro artigo (IPQC / FAI)
Os métodos de construção e os pontos de controlo são escolhidos com base na plataforma de prancha aprovada e na configuração do projeto. O primeiro exemplar é verificado contra as baselines bloqueadas; cada turno mantém controlos por amostragem em linha.
- O primeiro artigo é verificado contra a amostra aprovada, o desenho técnico, a BOM, as gráficas e os ficheiros de embalagem antes do arranque da produção em série.
- As dimensões da prancha, o contorno e a simetria são medidos; a direção da tinta e do logótipo, a posição, as cores e a revisão são confirmadas.
- As costuras e a continuidade do rail são controladas em linha quanto a folgas, delaminação, pregas, contaminação ou desalinhamento.
- A instalação da válvula, dos anéis em D, das pegas e da fin box é controlada quanto à posição, quantidade e montagem relativamente à BOM aprovada pelo cliente.
- A libertação FAI bloqueia por versão as gráficas, as dimensões e a BOM; os desvios passam pelo fluxo de decisão de retrabalho — nunca retoques em linha.
- Objeto de inspeção
- Primeiro artigo e montagens em curso — costuras, rail, fin box, base da válvula, posição das gráficas, aperto dos encaixes.
- Método de inspeção
- Teste do primeiro artigo na primeira peça; controlos por amostragem por turno; resistência da soldadura e alinhamento das costuras verificados em linha.
- Critérios de aceitação
- A libertação FAI bloqueia por versão as gráficas, as dimensões e a BOM. Os desvios passam pelo fluxo de decisão de retrabalho — nunca retoques em linha.
- Resultado documental
- Registo FAI, atas por amostragem por turno, notas de retrabalho e disposição.
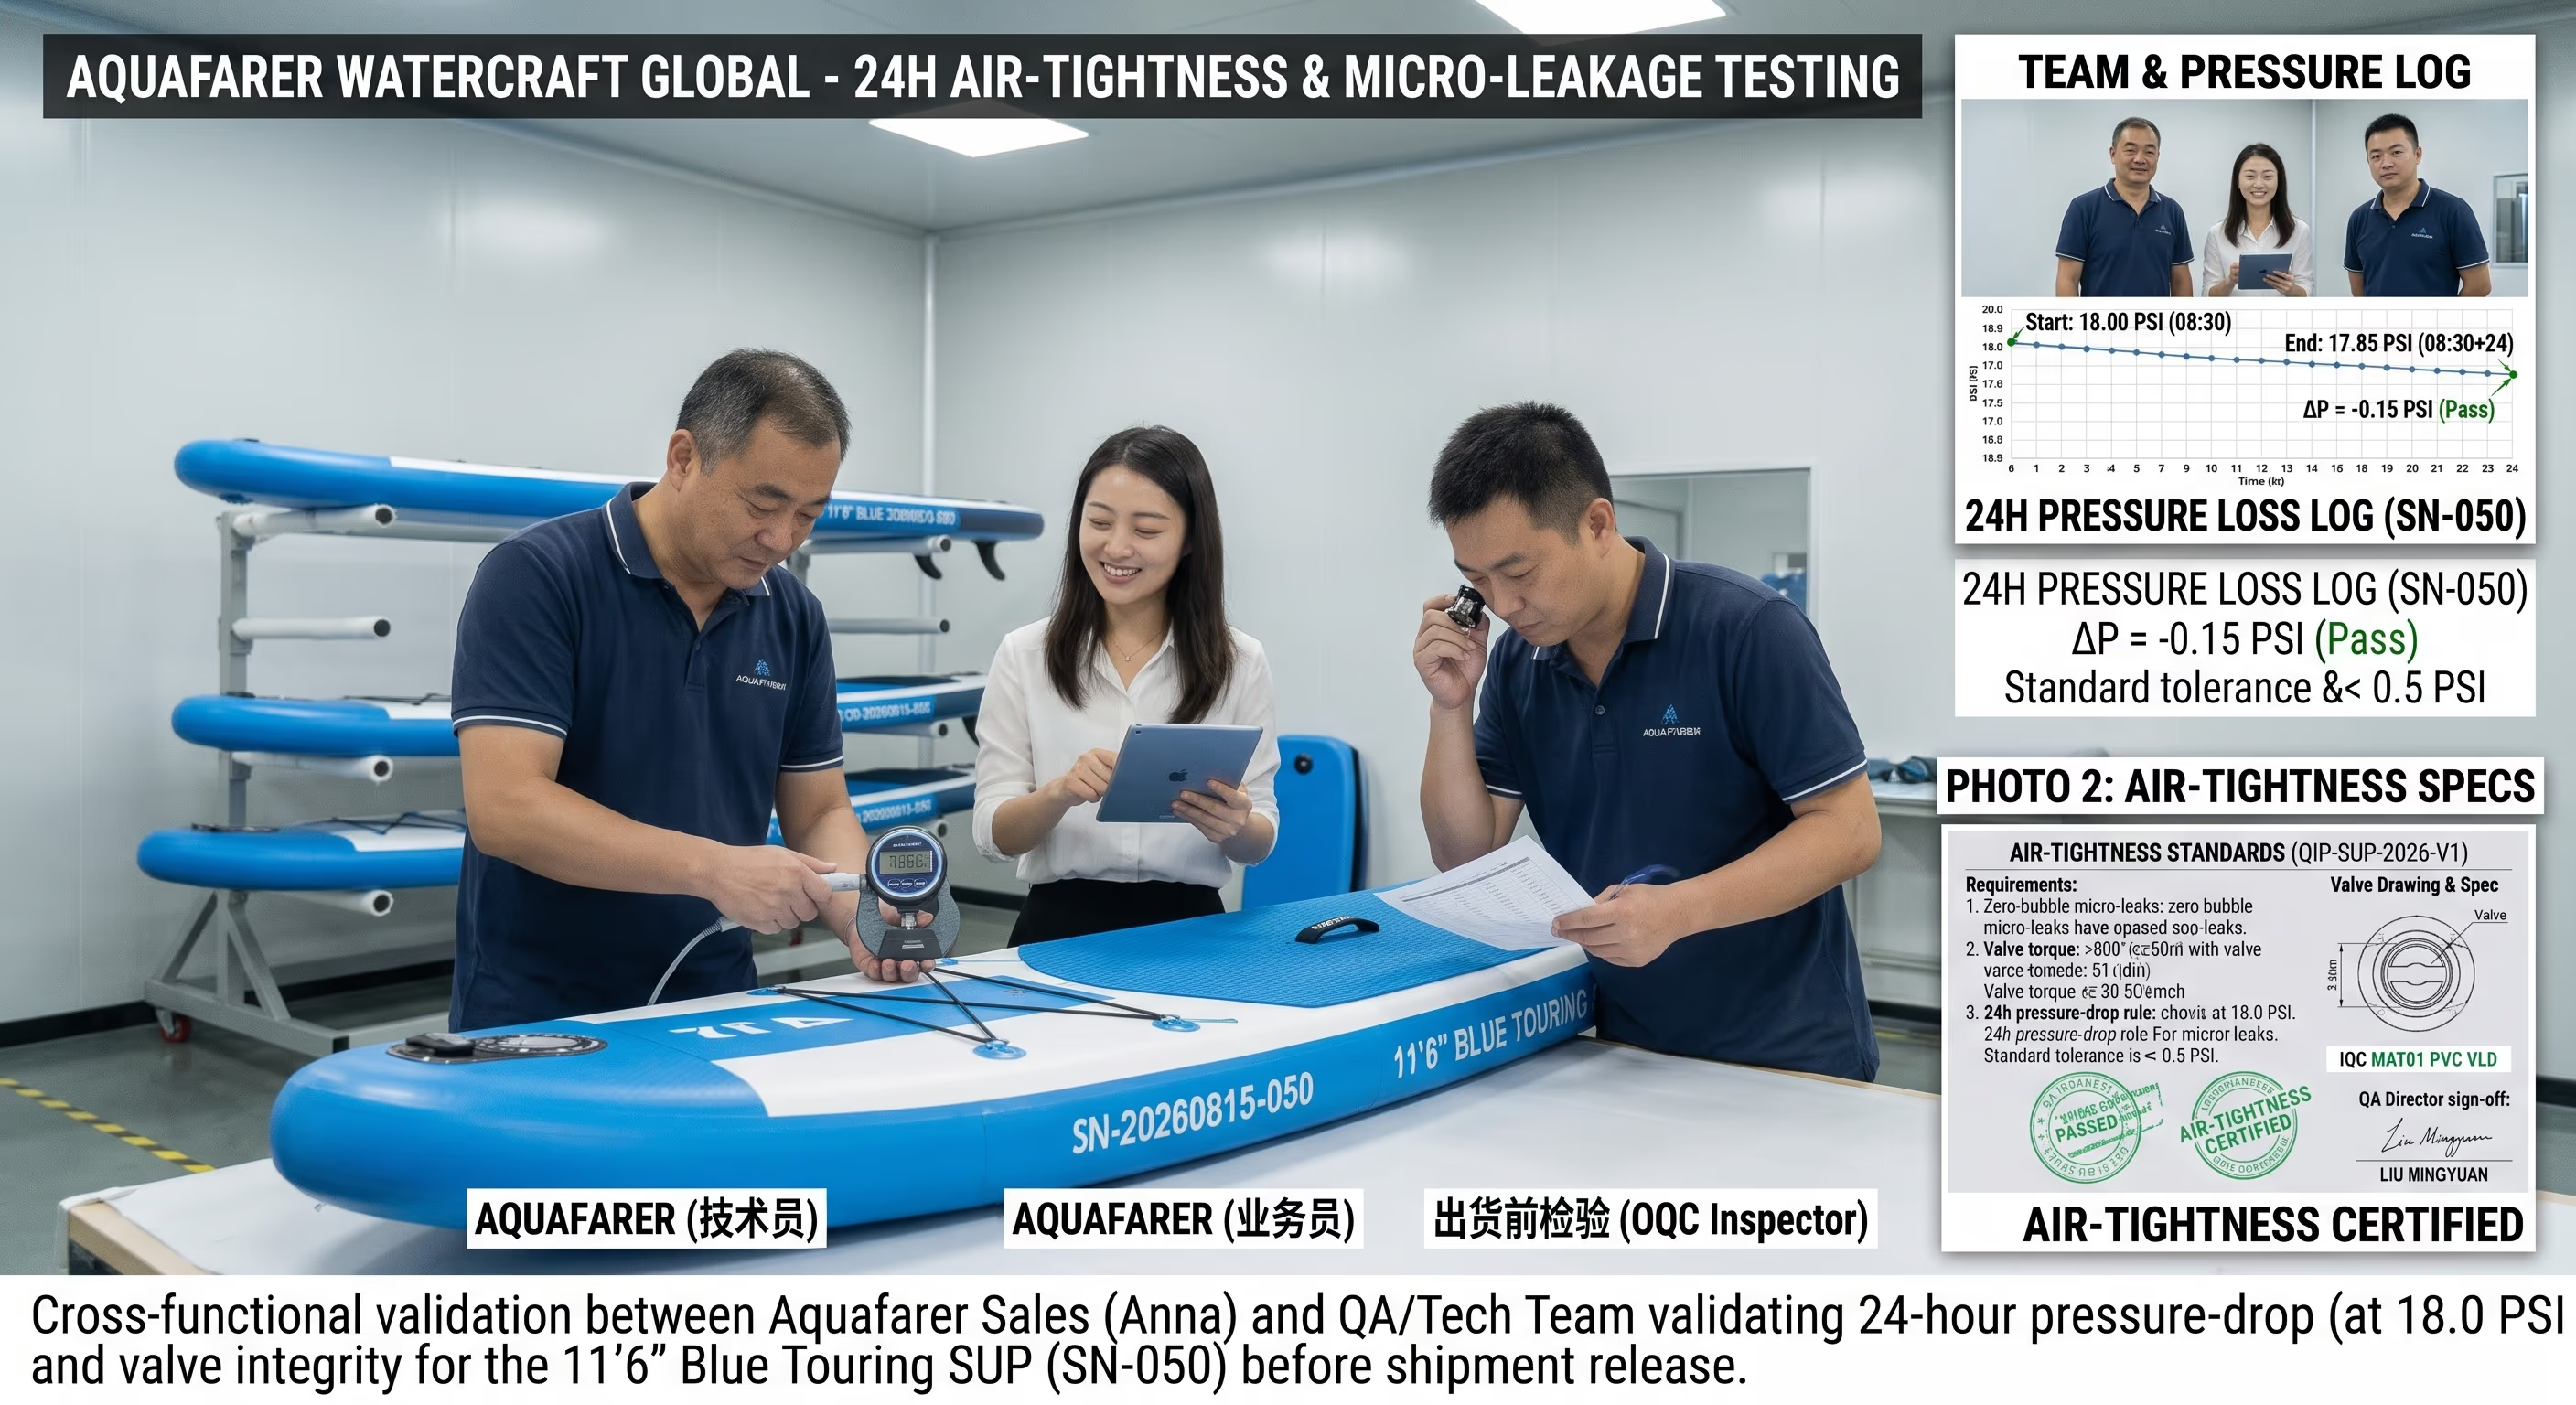
Teste de inflagem e estanquicidade ao ar
Cada prancha concluída é sujeita a verificação de inflagem e estanquicidade ao ar antes da embalagem — 100% das unidades, não uma amostra.
- A superfície da prancha, os rails e a área da válvula são controlados antes da inflagem quanto a furos de alfinete, fissuras, pregas anómalas ou delaminação.
- As câmaras são infladas à pressão de teste do projeto com um manómetro digital calibrado e o valor inicial é bloqueado.
- O núcleo da válvula, a base da válvula e as costuras do rail são controlados em toda a circunferência — proa, popa e zonas curvas.
- Manutenção de pressão de 24 horas com registo contínuo; expulsão automática para além da queda de pressão permitida.
- As pranchas defeituosas são bloqueadas, retrabalhadas conforme instrução e testadas de novo por completo — não apenas reconfirmadas no ponto de reparação.
- Objeto de inspeção
- 100% das câmaras infladas — deteção completa de fugas nas costuras, integridade das válvulas e capacidade de manutenção da pressão.
- Método de inspeção
- Deteção completa de fugas nas costuras, seguida de uma manutenção de pressão de 24 horas a 18,0 PSI; expulsão automática para além de uma queda de 0,50 PSI.
- Critérios de aceitação
- Zero pontos de fuga e queda de pressão dentro de 0,50 PSI por câmara; as unidades defeituosas são bloqueadas e retrabalhadas ou sucatadas.
- Resultado documental
- Relatório de teste de estanquicidade ao ar, um por câmara, com ligação ao lote.
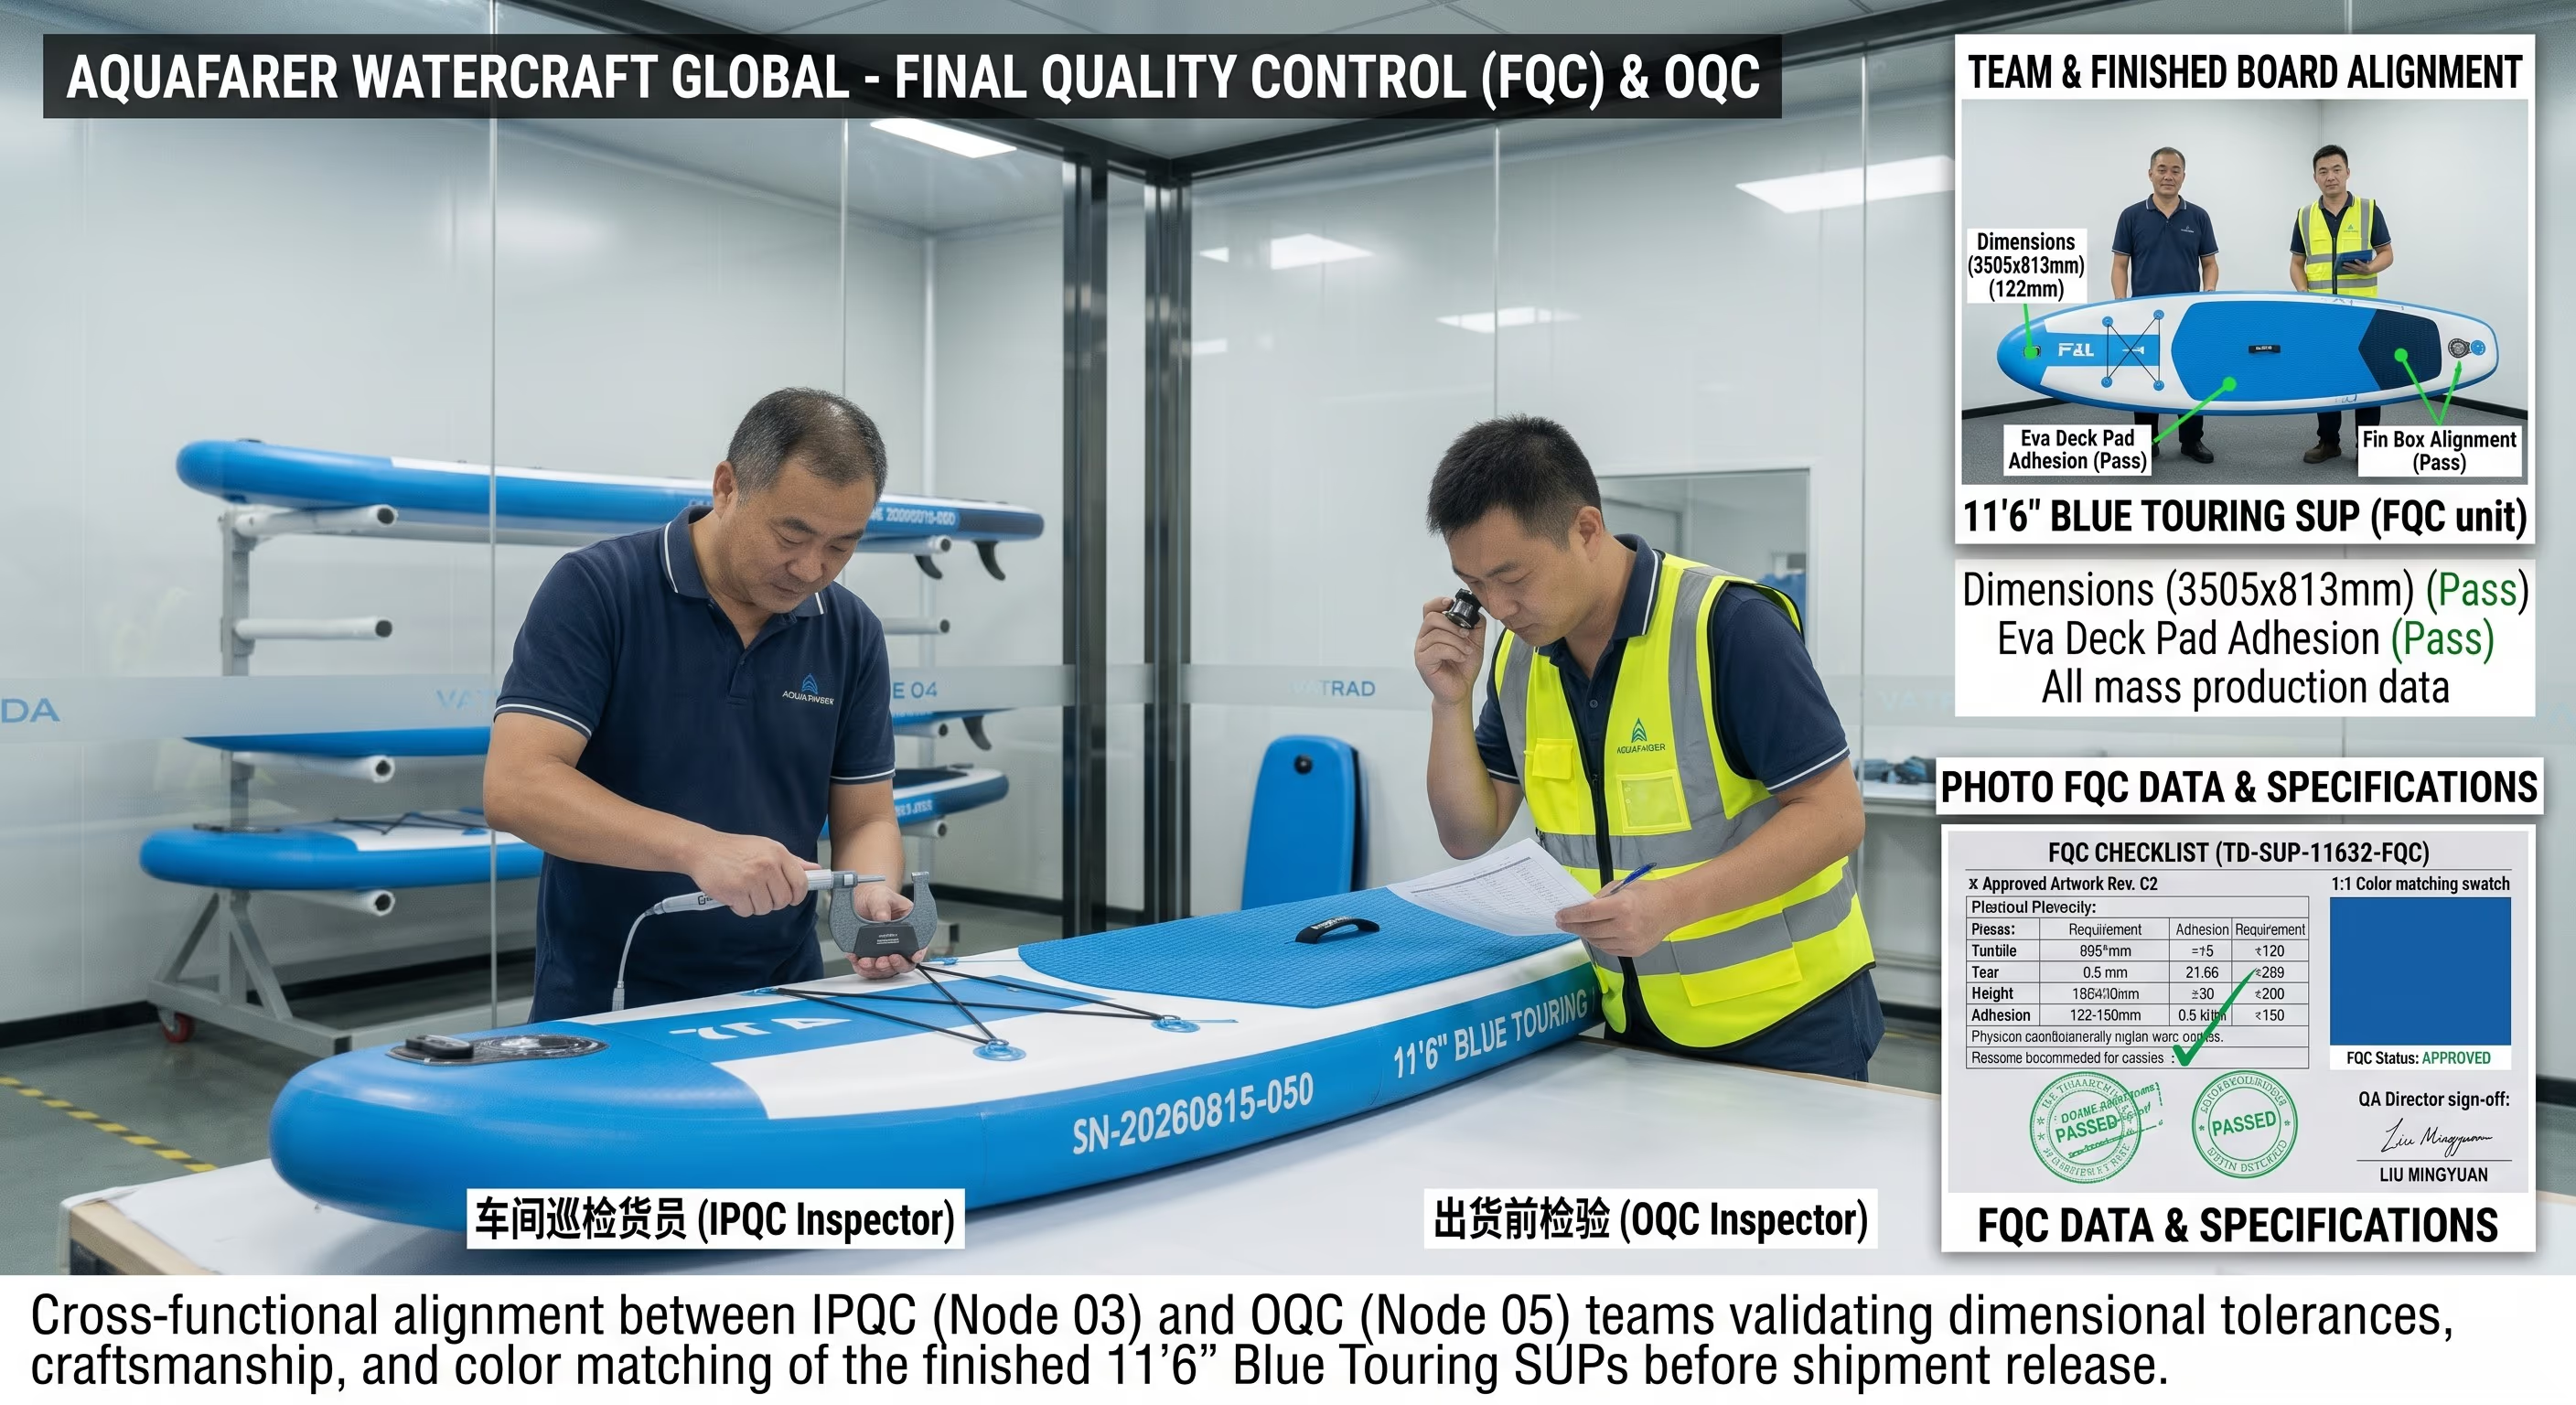
Inspeção do produto acabado (FQC)
As pranchas acabadas são medidas e avaliadas visualmente contra o golden sample aprovado.
- As dimensões-chave — comprimento, largura e espessura — são medidas à pressão de trabalho contra as tolerâncias do desenho.
- O contorno da prancha, o rocker e a simetria são verificados; nenhuma deformação, torção ou ondulação anómala após a inflagem.
- Avaliação visual sob lâmpadas de luz diurna D65: riscos, manchas, resíduos de adesivo, bolhas, pregas, desvios de cor.
- Testes funcionais: abertura/fecho da válvula e montagem da tampa, inserção e bloqueio da aleta, anéis em D, pegas e funcionamento da pá.
- A configuração é verificada contra a BOM e o SKU aprovados pelo cliente — acessórios, etiquetas, códigos de barras e números de série.
- Objeto de inspeção
- Prancha acabada vs. golden sample — dimensões, rocker, perfil, aspeto, montagem da fin box e completeza dos acessórios.
- Método de inspeção
- Verificação dimensional contra as tolerâncias do desenho; avaliação visual sob lâmpadas de luz diurna D65; testes de montagem da fin box e dos encaixes.
- Critérios de aceitação
- Dimensões dentro da tolerância (ex. 3508 × 814 × 150,3 mm), avaliação visual segundo a amostra aprovada, todos os acessórios presentes.
- Resultado documental
- Relatório FQC com assinatura do inspetor e disposição.
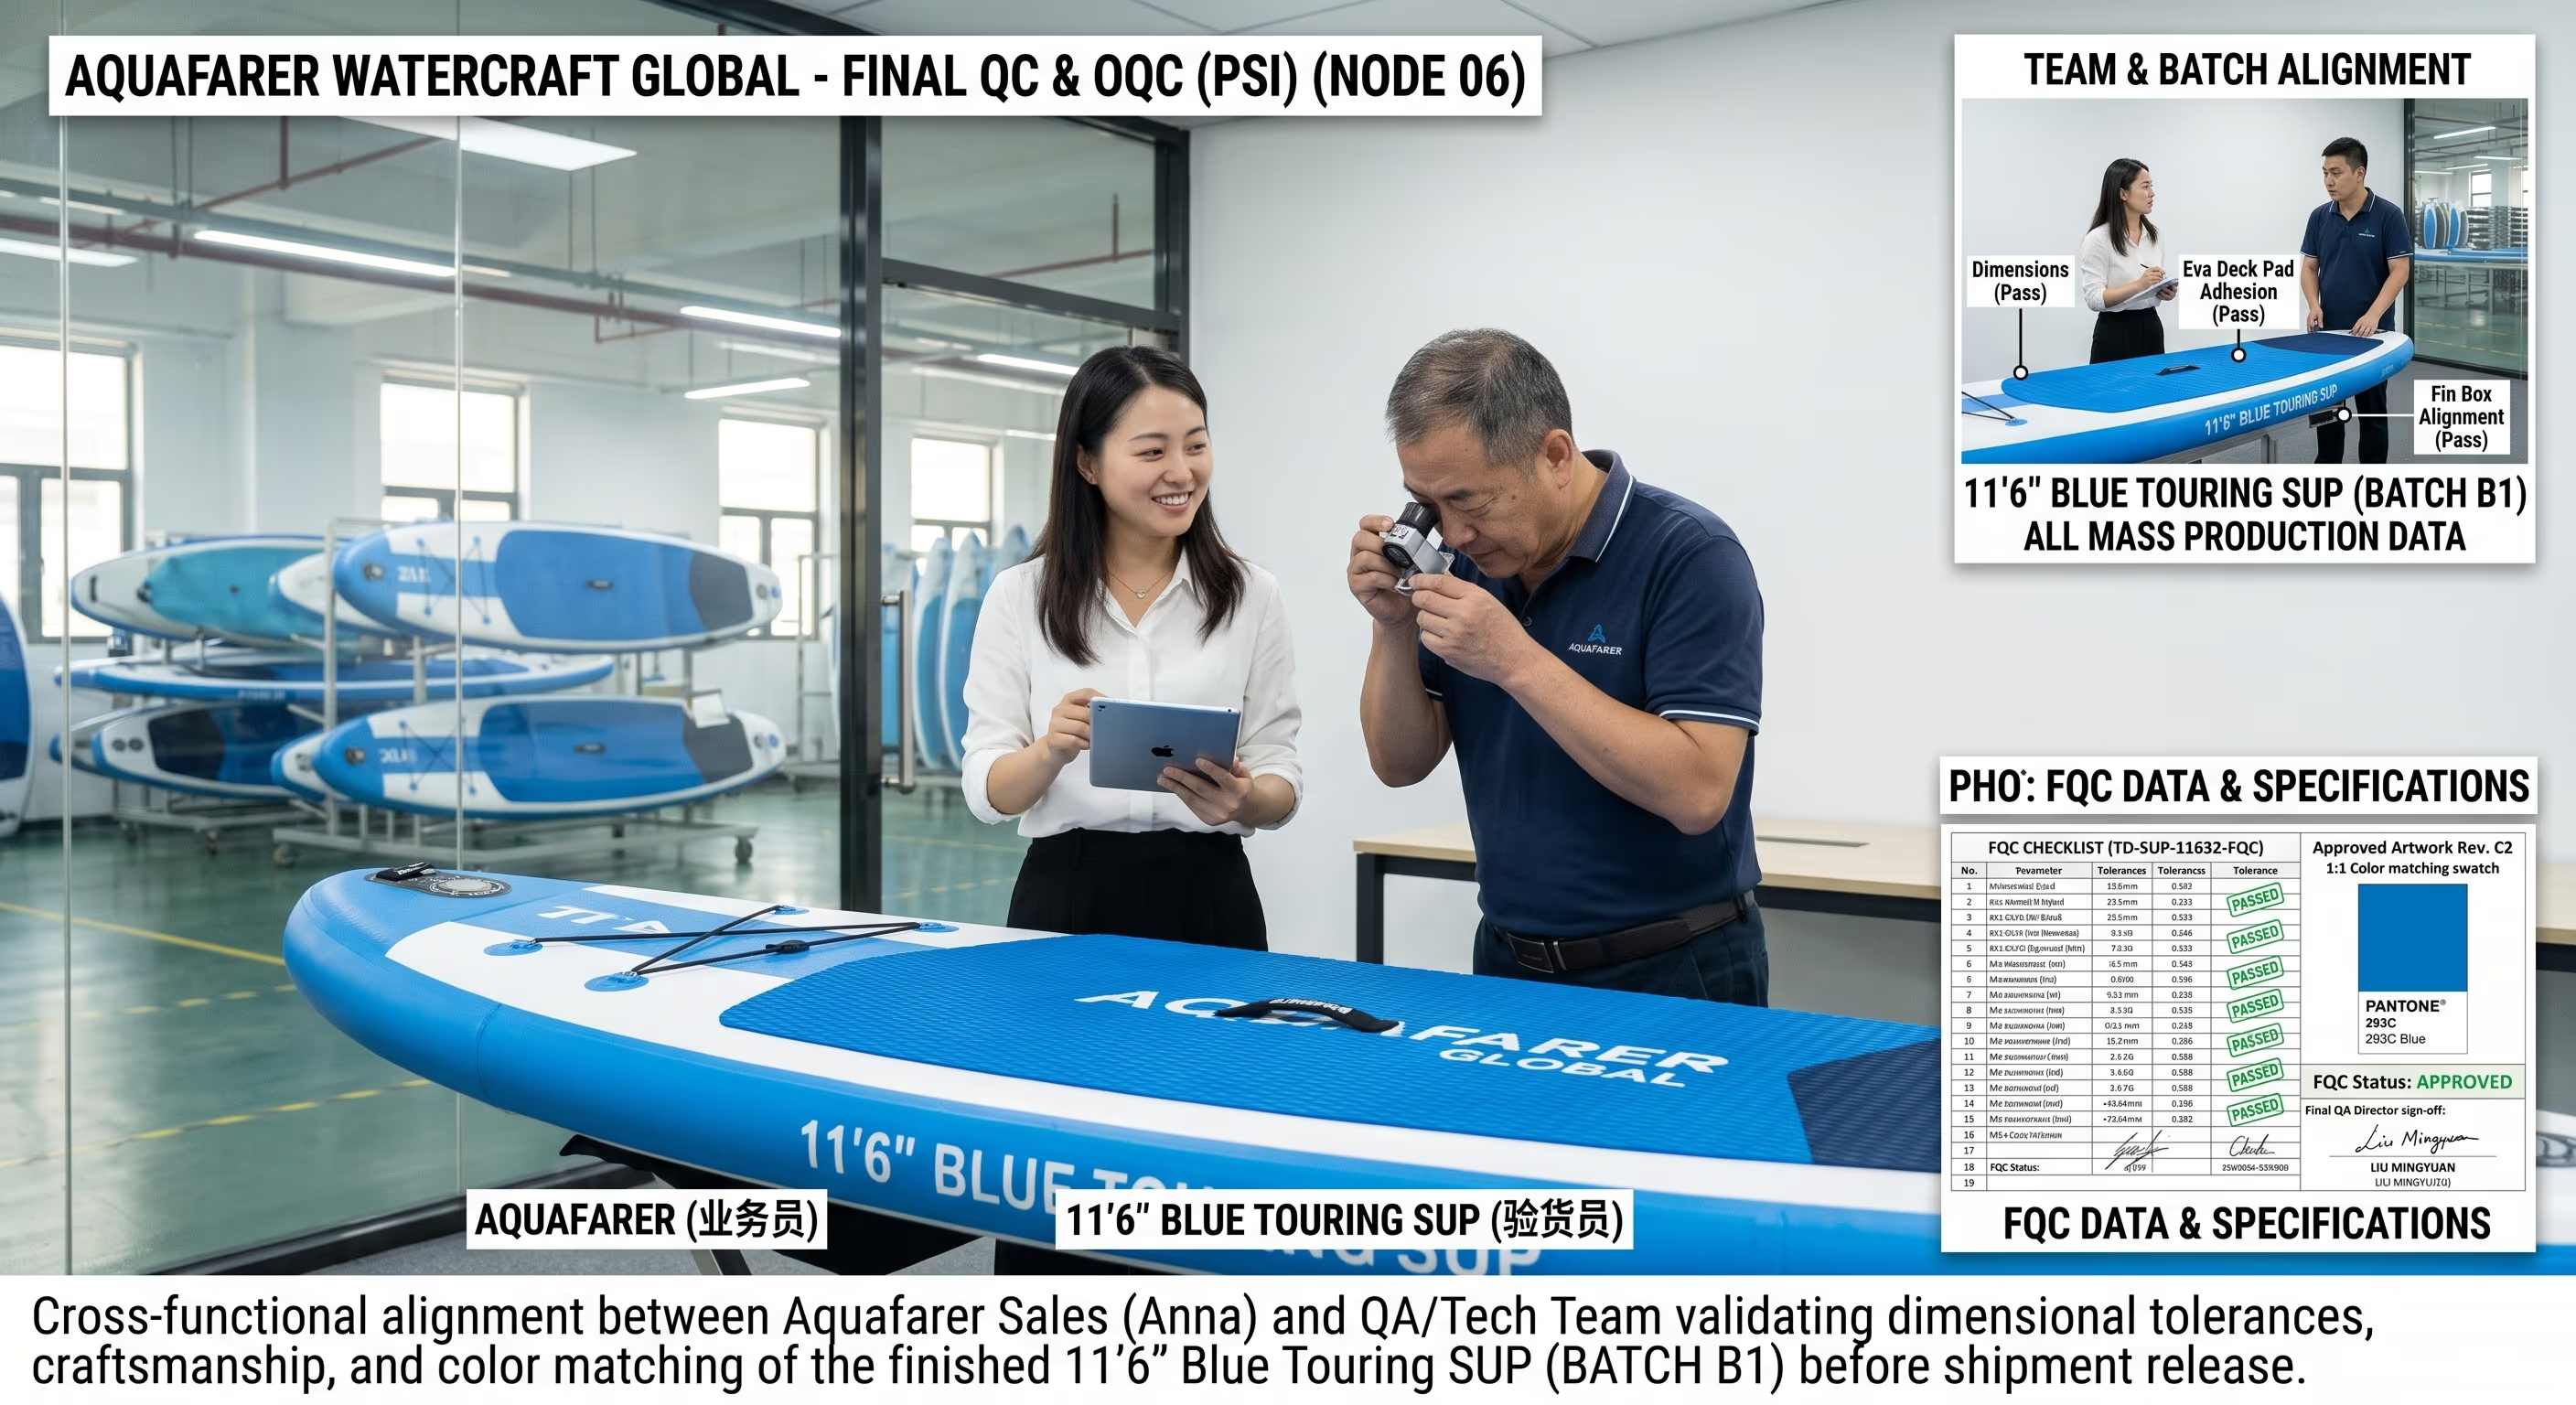
Inspeção de embalagem pré-envio (PSI)
O kit embalado é controlado quanto à completeza, precisão da etiquetagem e prontidão para o envio.
- Completeza do kit a 100% vs. BOM: prancha, pá, bomba, leash, bolsa, kit de reparação e manual — um conjunto de cada vez.
- Peças delicadas protegidas (bolsos da bomba e da lâmina), prancha dobrada segundo a SOP de embalagem, acessórios conformes ao modelo e à cor.
- As gráficas da caixa, a marca, as advertências e as versões linguísticas são controladas contra a revisão gráfica aprovada.
- Tipo, número, posição e capacidade de leitura do código de barras verificados; marcações de envio, SKU, PO, número da caixa e quantidade corretos.
- Dimensões da caixa, peso bruto/líquido e embalagem interna conformes à especificação de embalagem; resultado do drop test registado quando solicitado.
- Objeto de inspeção
- Kit embalado — prancha, pá, bomba, leash, bolsa, manual — contra a BOM e a especificação de embalagem aprovadas pelo cliente.
- Método de inspeção
- Completeza do kit a 100% vs. BOM; leitura dos códigos de barras (nota ≥ B); precisão das etiquetas das caixas; drop test ISTA-1A nas caixas embaladas.
- Critérios de aceitação
- Correspondência do kit a 100% com a BOM, códigos de barras legíveis, etiquetas corretas e embalagem à prova de queda antes do carregamento.
- Resultado documental
- Checklist PSI e atas de embalagem para cada caixa.
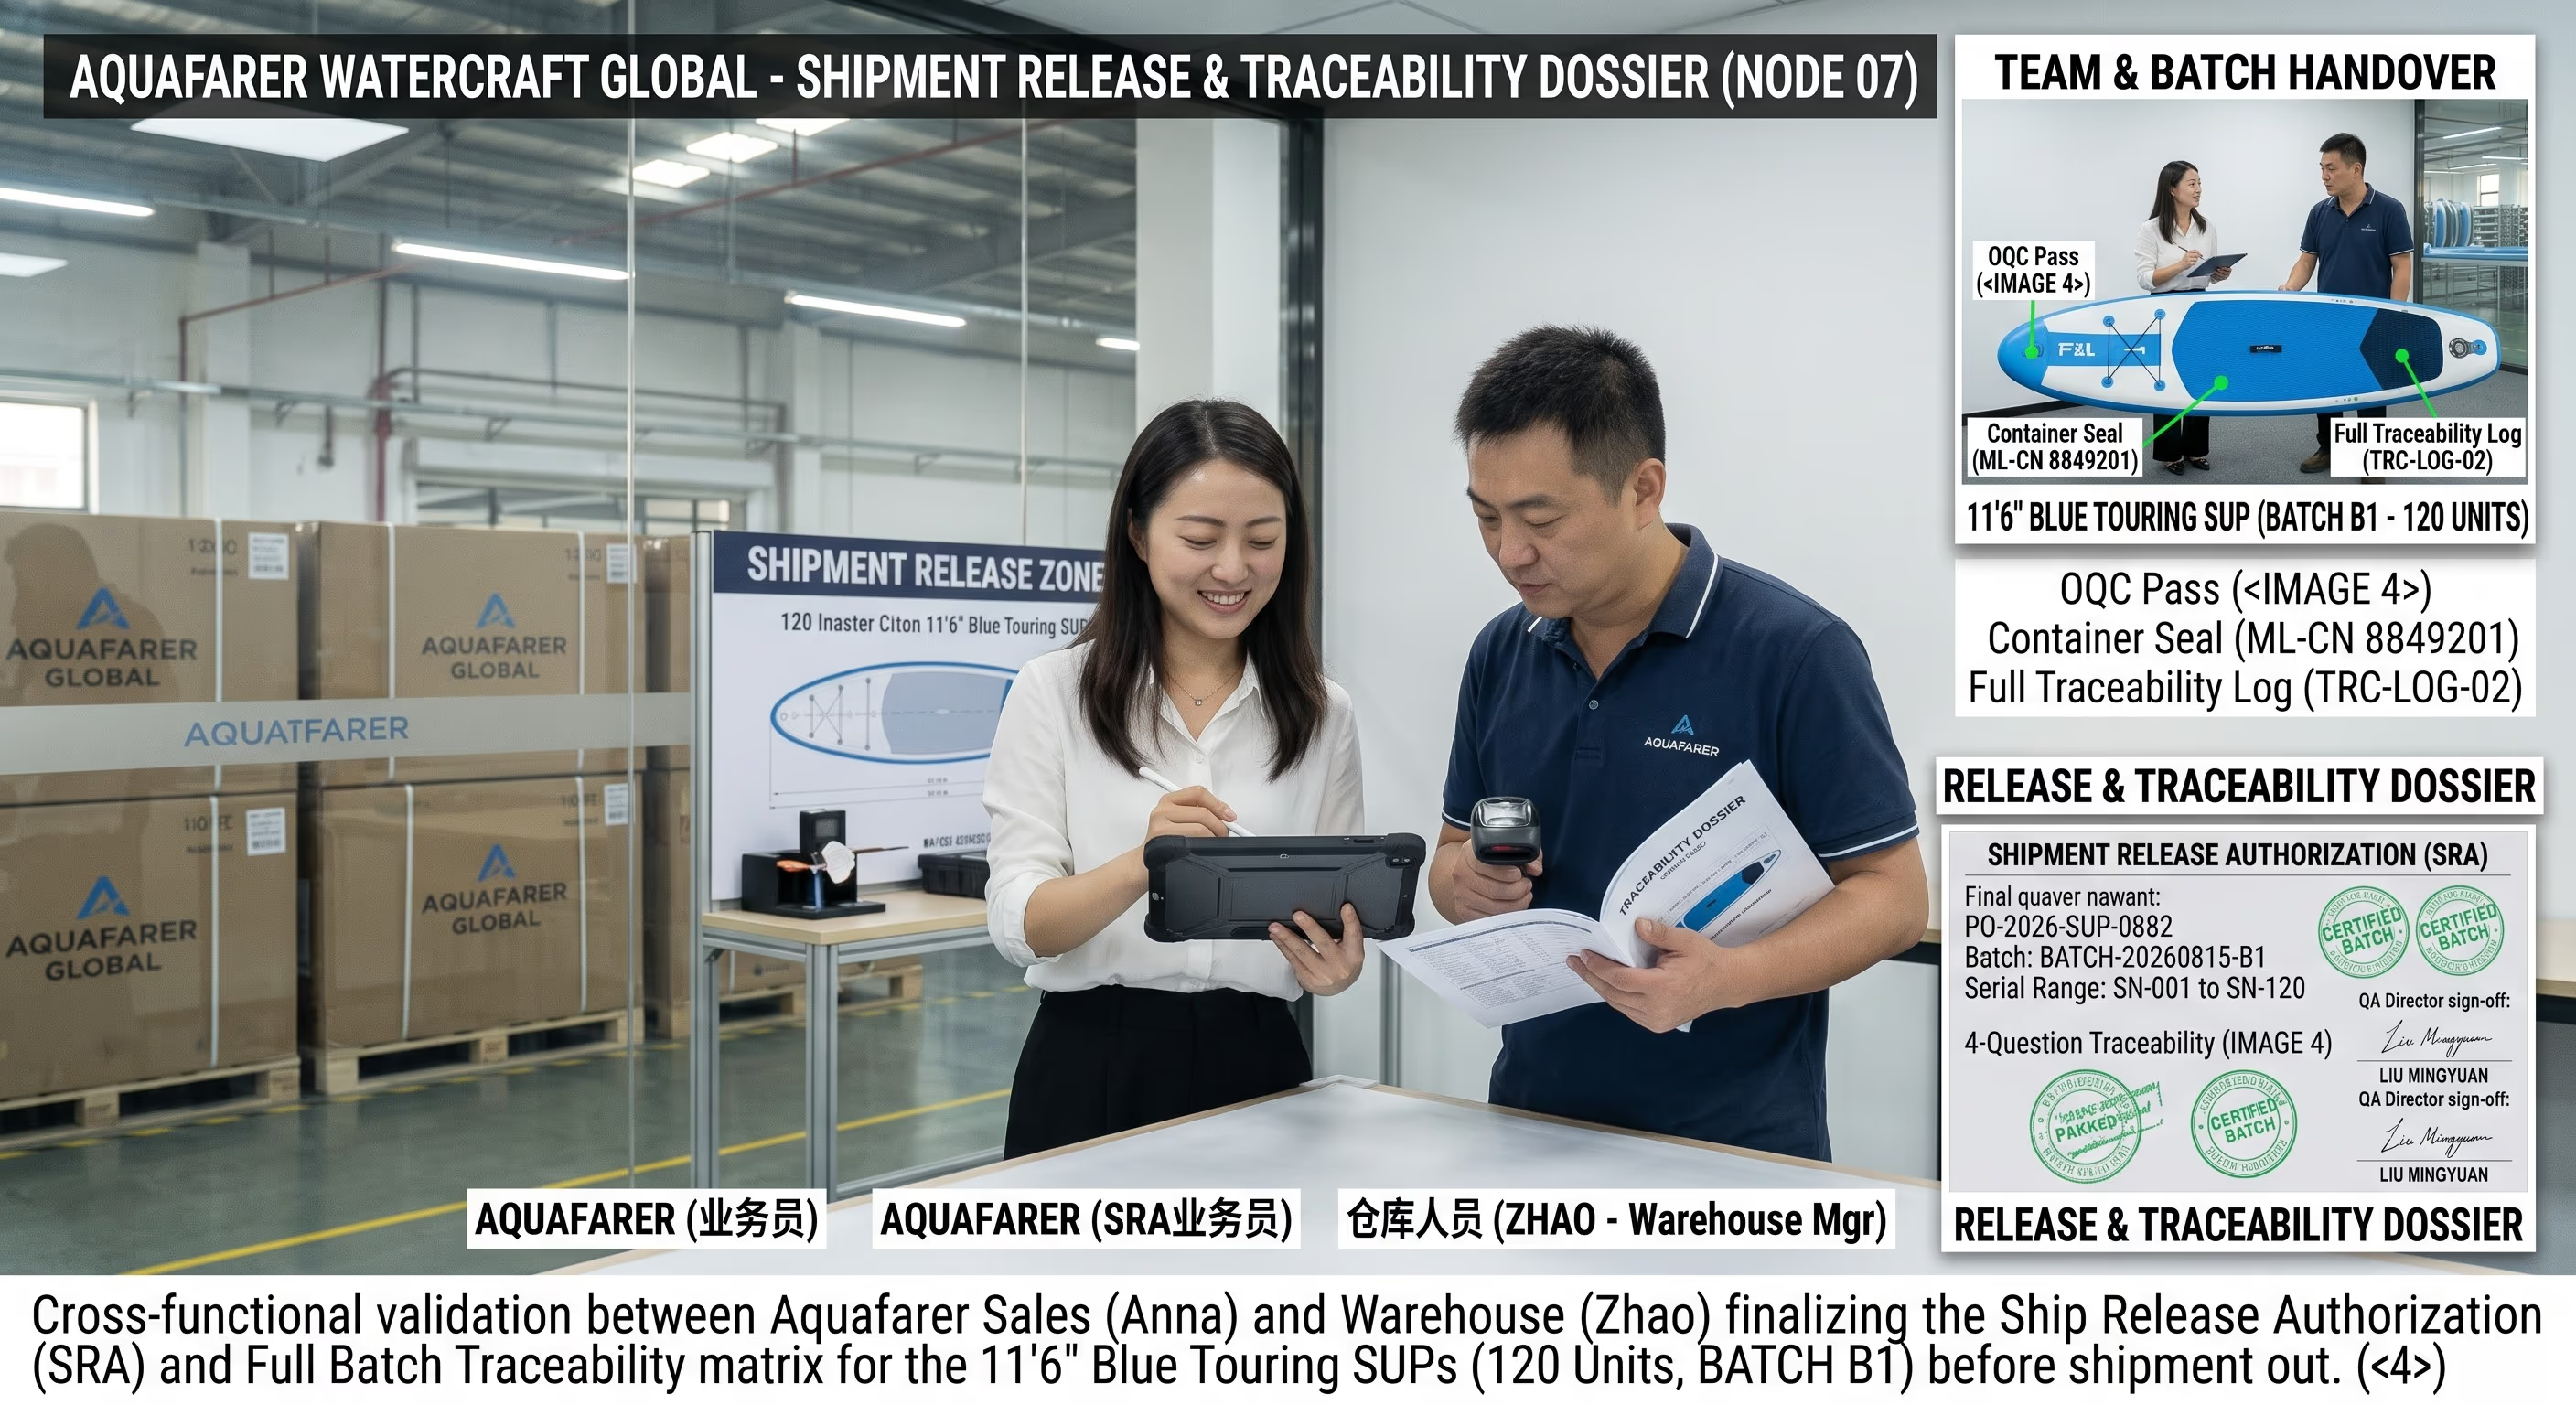
Libertação para envio e rastreabilidade
A Qualidade liberta o lote apenas quando os seis pontos anteriores estão fechados e todos os registos estão completos.
- O lote de produção, o número de encomenda, o SKU, a quantidade e o número de caixas correspondem à packing list e à fatura comercial.
- Os ficheiros de especificação, BOM, gráficas e embalagem estão todos na revisão aprovada atual.
- Os registos IQC, FAI, de processo, de estanquicidade ao ar, FQC e PSI estão completos para o lote a libertar.
- Todas as não conformidades estão resolvidas, retrabalhadas, testadas de novo e fechadas — sem pontos em aberto na libertação.
- Campos de rastreabilidade registados para cada lote: código do projeto, PO, SKU, revisões de gráficas/BOM/embalagem, data de produção, inspetor e números de registo.
- Objeto de inspeção
- Autorização de libertação do lote — todos os pontos fechados, registos completos, números de série do lote atribuídos.
- Método de inspeção
- Verificação dos pontos pela Qualidade em todos os seis registos anteriores; dossier de rastreabilidade do lote compilado; registos entregues ao envio.
- Critérios de aceitação
- Todos os pontos libertados pela QA; registos do lote e dossier de rastreabilidade entregues ao comprador ou mantidos sob NDA mediante pedido.
- Resultado documental
- Autorização de libertação para envio e dossier de rastreabilidade do lote.
Base de qualidade
O que define a aceitação do produto
Os critérios finais de aceitação são definidos antes da libertação da produção. Estes documentos de projeto controlados definem o que deve ser fabricado, como são verificados os detalhes-chave e o que deve ser controlado antes do envio — aprovados pelo comprador e congelados no Plano de Inspeção da Qualidade (QIP). Cada pedido de alteração passa por um controlo de alterações documentado, nunca de forma tácita em linha.
Amostra aprovada
A prancha física de referência aprovada e assinada pelo comprador. Cada prancha acabada é comparada com ela em dimensões, perfil, rigidez e acabamento.
Especificação técnica
Materiais, construção e desenhos com cotas, fixados num número de revisão. A FAI verifica o primeiro artigo exatamente contra esta revisão.
Gráficas aprovadas
Gráficas, tintas de impressão e posicionamento aprovados e bloqueados por versão antes do corte — assim cada deck é enviado com o aspeto aprovado pela marca.
BOM aprovada pelo cliente
Lista de materiais — prancha, pá, bomba, leash, bolsa, manual — confirmada pelo comprador. A PSI verifica a completeza do kit a 100% contra esta BOM.
Requisitos de embalagem e etiquetagem
Estrutura da caixa, marcações, códigos de barras, conteúdos das etiquetas e marcações de envio fixados por escrito. A legibilidade dos códigos de barras e a precisão das marcações são verificadas na PSI.

Teste de pressão
As câmaras insufláveis são expostas durante períodos prolongados a pressões superiores aos seus limites operacionais recomendados. Isto verifica a estanquicidade e a integridade estrutural do material e das costuras, garantindo que o produto resiste à utilização prevista e a um eventual sobre-inflar sem cedências ou fugas.

Teste de impacto
Os produtos são sujeitos a impactos controlados com diferentes pesos e ângulos. Isto avalia a resistência do material a perfurações, rasgões e danos por colisão com obstáculos na água e demonstra a sua durabilidade e longevidade.
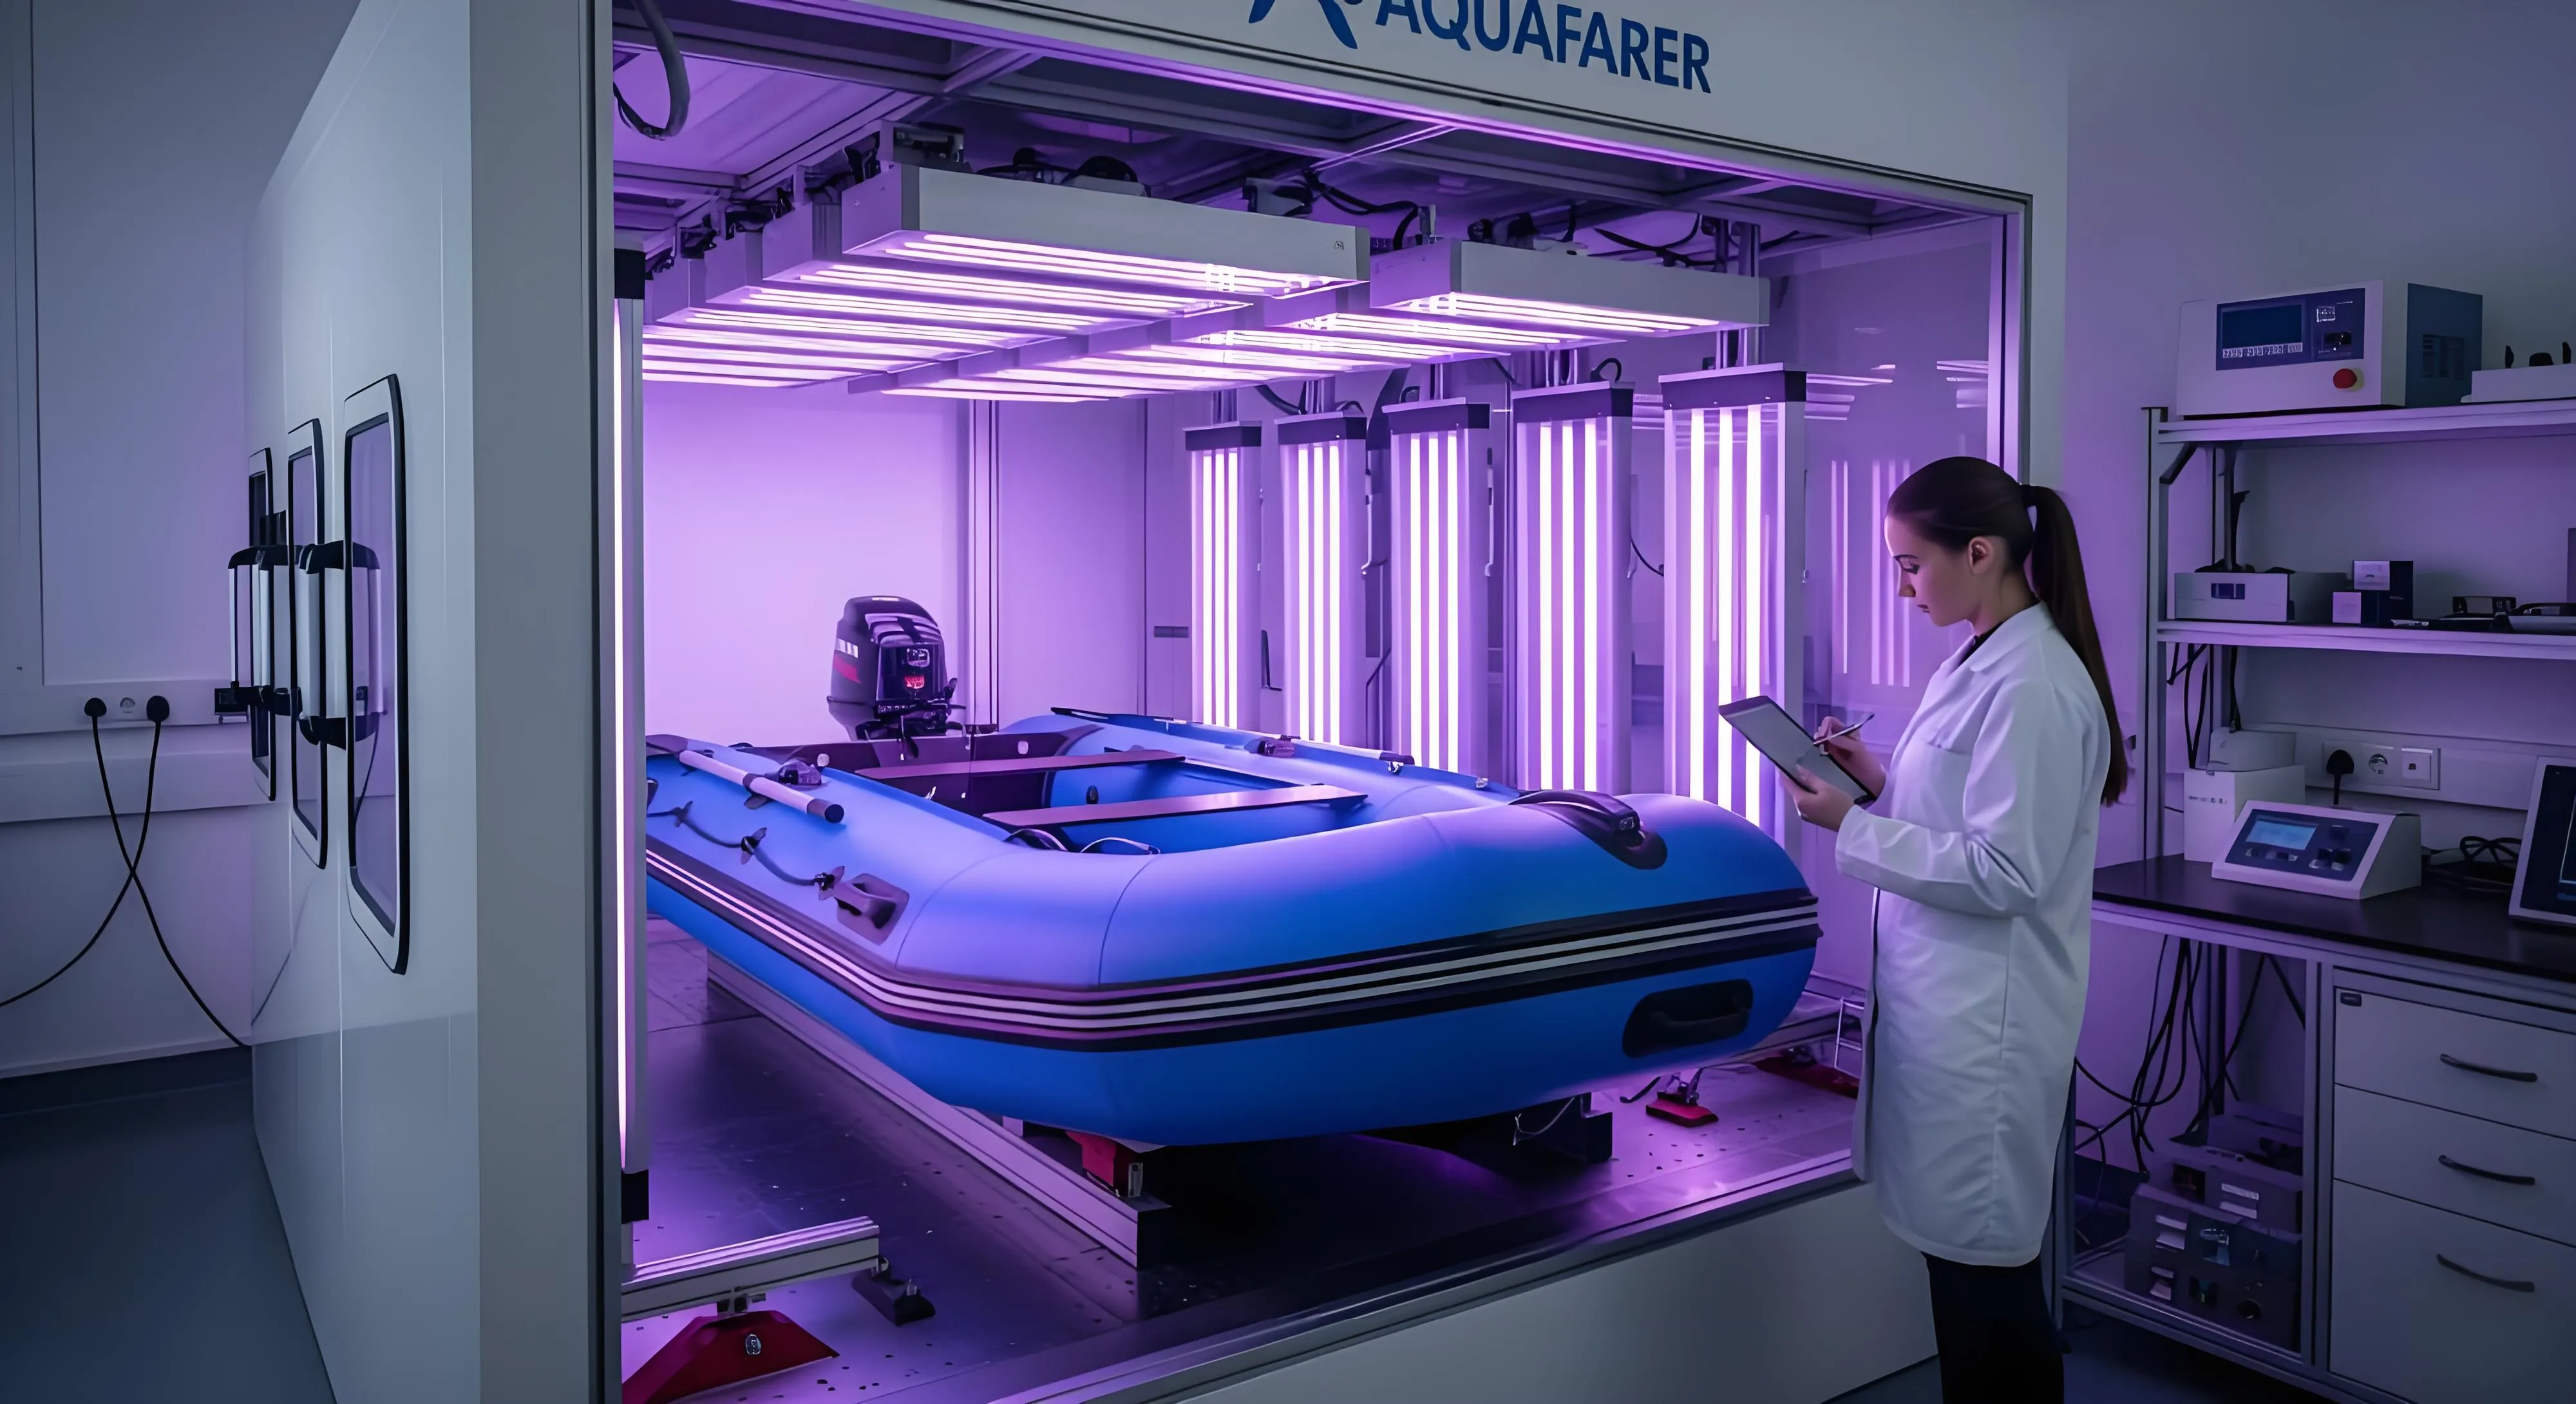
Teste de resistência aos raios UV
As amostras de material são expostas a radiação UV acelerada para verificar que não amarelecem, não rasgam nem perdem resistência ao longo do tempo. Cada lote de PVC é testado quanto à degradação solar antes da produção.
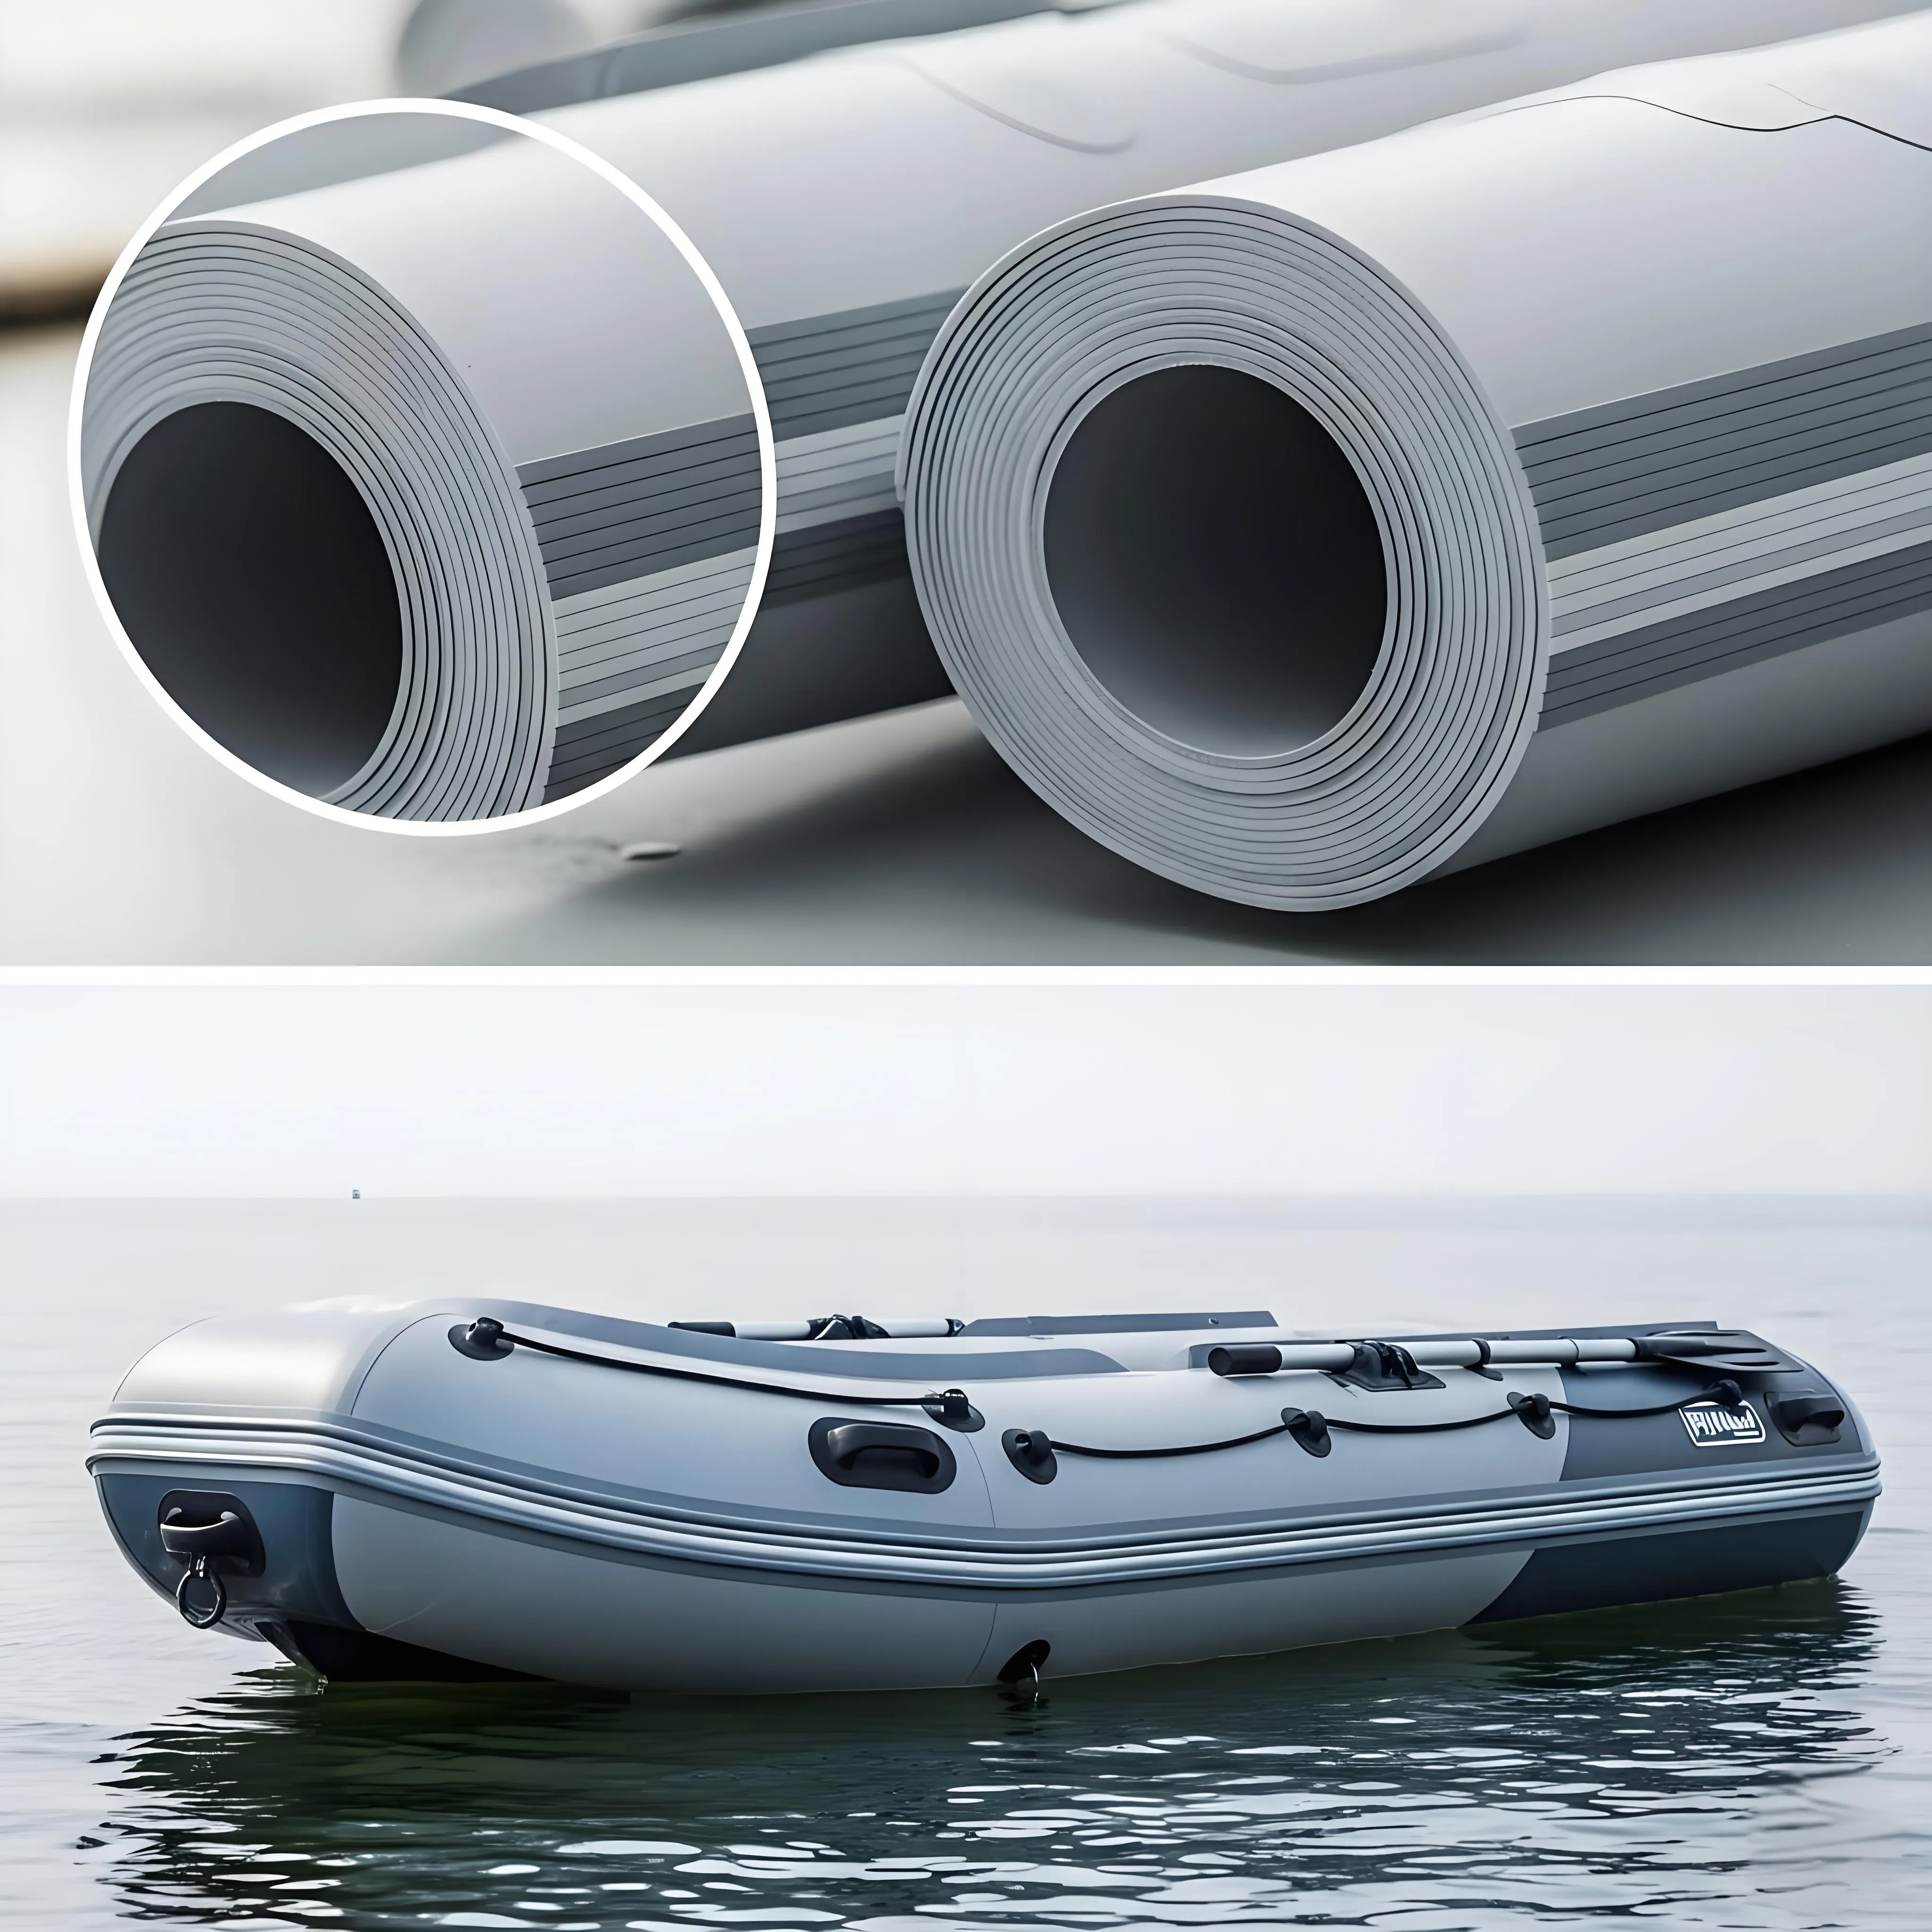
Teste de resistência à abrasão
As amostras de material são friccionadas contra superfícies abrasivas durante um número definido de ciclos sob pressão controlada. Isto mede a capacidade do material de resistir ao desgaste devido à utilização repetida e ao contacto com areia, pedras ou outras superfícies, garantindo a durabilidade a longo prazo.
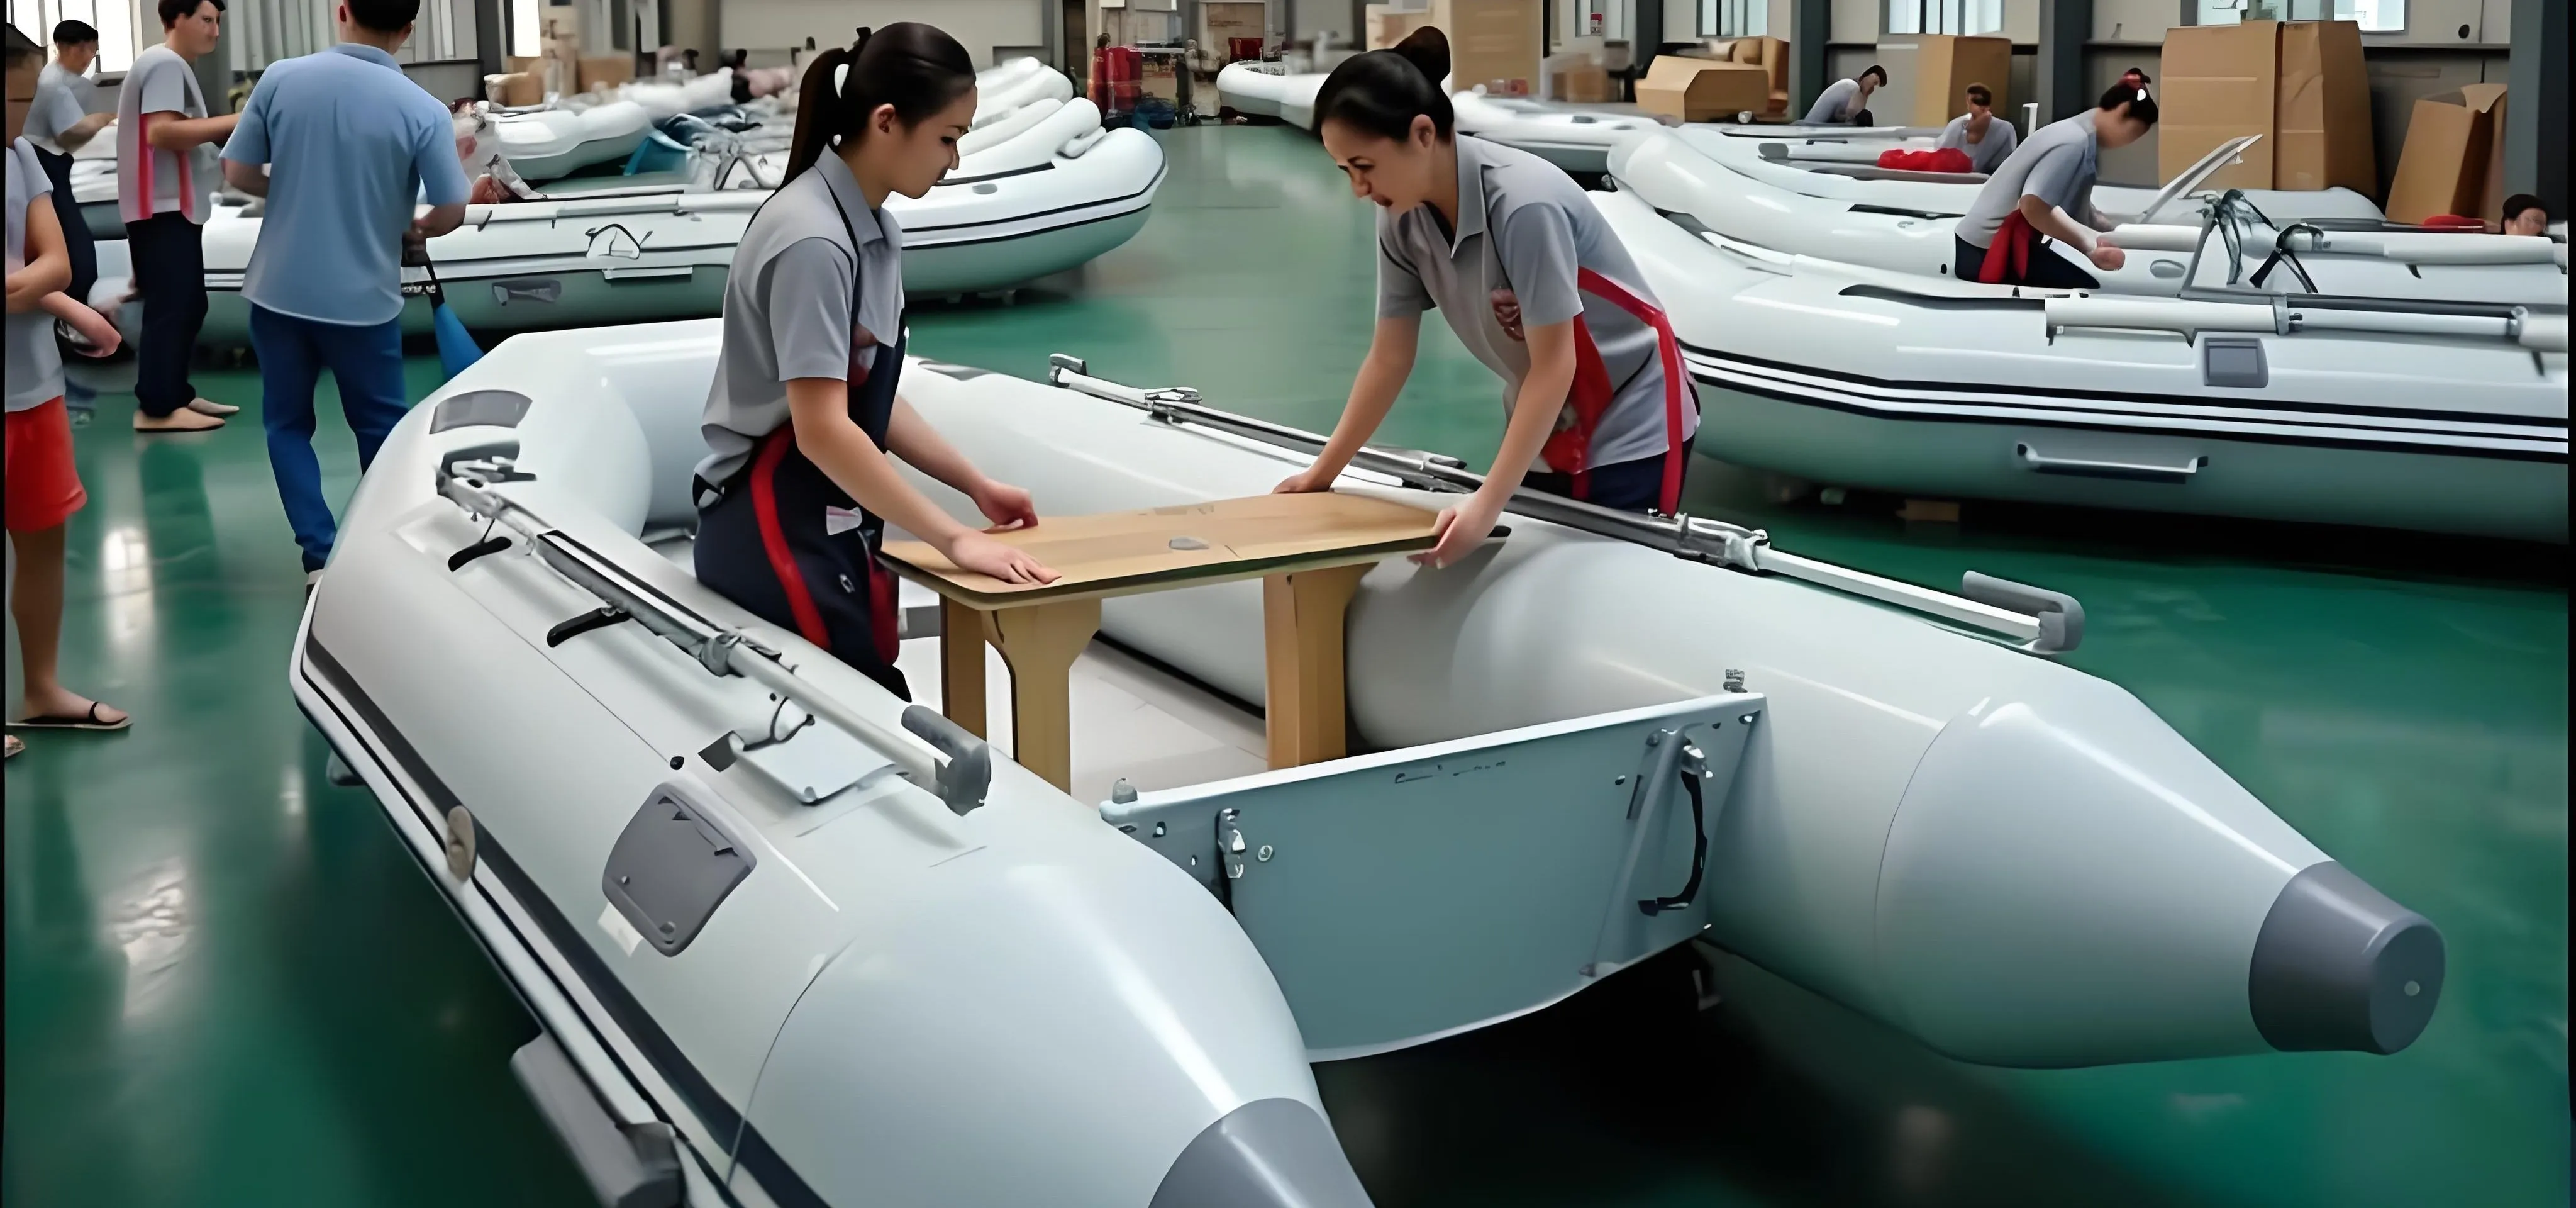
Teste de desempenho a baixas temperaturas
Os produtos são testados em ambientes frios para avaliar a funcionalidade e a durabilidade em diferentes condições de temperatura, prevenindo rigidez ou fissuras em águas mais frias. Essencial para embarcações destinadas ao uso invernal ou em latitudes elevadas.
Teste de flutuabilidade e capacidade de carga
Os produtos são testados com diferentes pesos para determinar a capacidade de carga máxima e garantir que suportam em segurança utilizadores e equipamento. A capacidade nominal de cada modelo é verificada antes da libertação.

Teste de manobrabilidade
Os produtos são testados quanto à resposta aos comandos de pagaiada ou motor, avaliando o raio de viragem e a manobrabilidade. As provas em água validam que o comportamento real corresponde às especificações de design.

Teste de estanquicidade
Os produtos completamente montados são imersos ou expostos a jatos de água para verificar a existência de fugas nas costuras, válvulas ou materiais. Cada embarcação passa num teste de estanquicidade obrigatório antes do envio.
O sistema de qualidade
Um sistema, quatro padrões controlados
Os sete pontos acima assentam em quatro padrões documentados, publicados cada um como procedimento controlado que podes descarregar e auditar. Em conjunto formam o QMS por trás de cada encomenda OEM/ODM — critérios de inspeção, controlo de alterações, não conformidades e testes de laboratório.
Padrão de inspeção e libertação
O QIP do projeto orienta cada ponto: objeto de inspeção, método, critérios de aceitação e resultado documental de cada encomenda. Inclui o framework de QC em 4 fases, a cadeia de rastreabilidade, o fluxo de quarentena, a matriz de defeitos e o registo documental 00–15.
Padrão de inspeção e downloads QMSControlo de alterações de retrabalho
Nenhuma alteração dos parâmetros de retrabalho sem controlo documentado: contenção, classificação de risco, ciclo de alteração em 9 fases, matriz de libertação e validação. Cada alteração a especificações aprovadas, amostras, BOM ou critérios de aceitação exige a aprovação escrita do cliente.
Padrão de controlo de alteraçõesControlo de produtos não conformes
Um ciclo fechado em 7 fases segundo a ISO 9001:2015, secção 8.7: identificar, bloquear, dispor através de NCR, retrabalhar ou rejeitar, voltar a verificar, libertar, corrigir. Inclui a autoridade com base na gravidade, a matriz de disposição de defeitos SUP e a destruição assistida.
Padrão para produtos não conformesLaboratório de ensaios e equipamento
O laboratório de qualidade opera de forma independente da produção: máquinas de tração, queda de pressão, envelhecimento UV, peeling das soldaduras, deteção de fugas e câmaras térmicas — com os procedimentos de calibração e ensaio na base das nossas declarações publicadas.
Laboratório de qualidade e equipamento de ensaioLaboratório de ensaio de materiais (I&D)
O centro de I&D executa ensaios independentes de materiais para formulações PVC/Hypalon, envelhecimento acelerado e apoio à certificação, alimentando os padrões usados pela produção.
Laboratório de ensaio de materiais I&DDocumentação e rastreabilidade
Registos de qualidade a suportar a rastreabilidade do projeto
Os registos de inspeção são conservados por lote de produção e ligados à documentação de projeto aplicável — revisão de especificação, revisão gráfica, BOM e requisitos de embalagem. Para proteger os dados dos clientes, as amostras nesta página são anonimizadas: são apenas mostrados os campos estruturais (código do projeto, produto/SKU, lote, fase de inspeção, ponto de controlo, critérios de aceitação, resultado, inspetor, data e estado de libertação).
Relatório de controlo de entrada de mercadorias
Demonstra que as matérias-primas, o tecido drop-stitch, as bobinas de PVC e os componentes são verificados contra a especificação aprovada antes da libertação da produção.
Relatório de teste do primeiro artigo (FAI)
Demonstra o bloqueio por versão (gráficas, dimensões, especificações BOM) antes da entrada na produção em série completa.
Relatório de teste de inflagem e estanquicidade ao ar
Verifica a deteção completa de fugas nas costuras a 100%, a integridade das válvulas e a capacidade de manutenção da pressão segundo o plano de qualidade do projeto.
Relatório de inspeção do produto acabado
Valida a prancha acabada contra a amostra aprovada quanto a dimensões, rocker, aspeto (luz D65) e montagem da fin box.
Checklist de embalagem e inspeção pré-envio
Garante a completeza do kit a 100%, a legibilidade dos códigos de barras (nota ≥ B), a precisão da etiquetagem das caixas e a proteção antirriscos ISTA-1A.
Registo de documentos controlados
Cada documento por trás de um envio, listado
Cada encomenda gera um registo documental estruturado 00–15 — índice do projeto, especificação aprovada, BOM, referências a gráficas e embalagem, QIP, registos de inspeção, NCR, controlo de alterações, briefing para terceiros e síntese de libertação. Descarrega os documentos públicos para veres a estrutura exata e os critérios segundo os quais controlamos.
00 · Plano de inspeção da qualidade do projeto (QIP)
O contrato de qualidade da encomenda: pontos, âmbito de inspeção, métodos, critérios de aceitação e os registos que vais receber.
Descarregar o QIP (PDF)01 · Padrão de inspeção da qualidade
O padrão completo de inspeção e garantia aplicado às encomendas de SUP insufláveis personalizados.
Descarregar os padrões (PDF)02 · Pacote de documentação de qualidade
A estrutura documental completa que cada projeto recebe, num pacote de síntese.
Descarregar o pacote (PDF)03 · Relatórios de ensaio IQC
Relatórios de controlo de entrada de mercadorias — tecido, bobinas de PVC, válvulas e componentes.
Descarregar os relatórios IQC (PDF)04 · Relatórios de ensaio IPQC
Relatórios de inspeção de processo e do primeiro artigo contra a revisão bloqueada.
Descarregar os relatórios IPQC (PDF)05 · Relatórios de ensaio de estanquicidade ao ar
Deteção de fugas nas costuras a 100%, integridade das válvulas e relatórios de manutenção da pressão.
Descarregar os relatórios de estanquicidade ao ar (PDF)06 · Relatórios de ensaio FQC
Controlo final da prancha contra a amostra aprovada — dimensões, aspeto, fin box.
Descarregar os relatórios FQC (PDF)07 · Relatórios de ensaio PSI
Inspeção de embalagem e pré-envio — completeza do kit a 100%, nota do código de barras, proteção antirriscos.
Descarregar os relatórios PSI (PDF)08 · Relatórios de libertação para envio
Autorização de libertação, assinada quando todos os pontos estão fechados, em conjunto com o dossier do lote.
Descarregar os relatórios de libertação (PDF)09 · Dossier de rastreabilidade e NCR
Rastreabilidade do lote, ligada a especificação/gráficas/BOM, mais os registos de controlo de não conformidades.
Descarregar o dossier (PDF)10 · SOP de controlo de produtos não conformes (ISO 8.7)
O procedimento controlado para bloqueio, disposição, retrabalho e libertação dos produtos não conformes.
Descarregar a SOP (PDF)11 · SOP de controlo de alterações de retrabalho + anexo
O procedimento de controlo de alterações e o seu anexo de execução — contenção, libertação e validação.
Descarregar a SOP (PDF)12 · Síntese de libertação pré-envio
A síntese de libertação bilingue com a qual é enviado cada lote e que agrega o registo.
Descarregar a síntese (PDF)13 · Modelo de briefing para inspeções de terceiros
O modelo de briefing que os inspetores usam para anunciar, planear e reportar uma inspeção pré-envio.
Descarregar o modelo (PDF)14 · Checklist PSI
A checklist de inspeção pré-envio para a produção — completeza do kit, nota do código de barras, etiquetas e proteção antirriscos.
Descarregar a checklist (PDF)15 · Guia de viabilidade e qualidade do projeto OEM
Como um projeto passa do pedido ao golden sample aprovado — passos de design e qualidade antes da produção em série.
Descarregar o guia (PDF)Rastreabilidade por lote
Quatro perguntas a que cada lote responde
Os registos de qualidade são conservados por lote de produção e ligados à especificação de produto, às gráficas, à BOM e aos requisitos de embalagem aplicáveis. Isto suporta a investigação e a ação controlada quando é identificado um problema de qualidade. Numa auditoria do comprador, a nossa equipa de qualidade responde a estas quatro perguntas no terreno — cada resposta remete para um registo controlado.
O que foi produzido?
Produto, modelo, configuração e revisão estão ligados ao número de encomenda e à revisão de especificação aprovada.
Ver o dossier de rastreabilidade (PDF)Que materiais foram utilizados?
Cada lote de material que entra no lote é registado com o seu fornecedor, o seu certificado e a sua disposição IQC.
Ver o dossier de rastreabilidade (PDF)Quem inspecionou e quando?
Cada registo apresenta a função do inspetor, a data, os instrumentos utilizados e o resultado — nenhuma assinatura anónima.
Ver o dossier de rastreabilidade (PDF)Como foi libertado o lote?
A libertação é autorizada pela Qualidade apenas quando todos os pontos estão fechados; a disposição é documentada no registo.
Ver o dossier de rastreabilidade (PDF)Controlo de produtos não conformes
Quando é detetado um defeito: conter, decidir, documentar
Os produtos ou componentes que não cumprem os critérios de aceitação definidos são identificados e colocados sob controlo. Retrabalho ou substituição são permitidos apenas através do procedimento de qualidade aplicável, seguidos de uma nova verificação antes da libertação autorizada.
Detetar e isolar
As unidades defeituosas são etiquetadas a vermelho e levadas para a estação de quarentena — nenhum tratamento ou embalagem adicional até à disposição.
Disposição através de NCR
A Qualidade emite um Non-Conformance Report e encaminha a unidade segundo a matriz de disposição para retrabalho, novo controlo, rejeição ou sucata.
Padrão para produtos não conformesVerificar e libertar
As unidades retrabalhadas são verificadas de novo contra os mesmos critérios; a NCR é fechada apenas após a aprovação na nova verificação.
Controlo da sucata
O material sucatado é destruído com um certificado de sucata assinado, para nunca mais voltar a entrar no armazém ou no mercado.
Certificado de sucata e destruição (PDF)Feedback sobre a causa raiz
Os defeitos recorrentes ativam ações corretivas com o processo ou o fornecedor responsável — um ciclo fechado, não simples formalidades.
SOP de controlo de alterações para retrabalho (PDF)Apoio a inspeções solicitadas pelo comprador e independentes
O teu inspetor é bem-vindo na fábrica
As inspeções de terceiros solicitadas pelo comprador e independentes (SGS, TUV, Bureau Veritas, despachantes aduaneiros) podem ser discutidas antes da libertação da produção. O âmbito da inspeção, a dimensão da amostra, os critérios de aceitação, os prazos e os requisitos de relatório devem ser confirmados antes do início da produção. Quando aplicável, coordenamos o acesso às fases pertinentes de produção, inspeção final e embalagem, segundo o plano de inspeção acordado.
Planeamento das inspeções
As inspeções internas ou de terceiros podem ser organizadas em qualquer um dos sete pontos, aplicando o teu plano de inspeção como base de aceitação.
Padrão de inspeção e downloads QMSModelo de briefing pré-envio
O modelo de briefing que os inspetores usam para anunciar, planear e reportar uma inspeção pré-envio nas nossas instalações.
Descarregar o modelo de briefing (PDF)Checklist PSI
A checklist de inspeção pré-envio para a produção — completeza do kit, nota do código de barras, etiquetas e proteção antirriscos.
Descarregar a checklist PSI (PDF)Pacote completo de documentação de qualidade
Um dossier que cobre todo o sistema documental — QIP, registos dos pontos, rastreabilidade e controlo NCR.
Descarregar o pacote documental (PDF)Guia de viabilidade e qualidade do projeto OEM
Como um projeto passa do pedido ao golden sample aprovado — os passos de design e qualidade antes da produção em série.
Descarregar o guia do projeto (PDF)Certificações e padrões
Qualidade certificada, reconhecida a nível mundial
As certificações valem tanto quanto aquilo que cobrem. A seguir encontras o âmbito da certificação, o titular do certificado e como requerer ou verificar os documentos para o teu projeto.
Marcação CE
A documentação de conformidade CE está disponível para as configurações aplicáveis ao mercado da UE, segundo a diretiva 2013/53/UE (embarcações de recreio); o âmbito é confirmado para cada projeto. Números de certificado e relatórios de ensaio disponíveis mediante pedido.
ISO 9001:2015
Sistema de gestão da qualidade certificado ISO 9001:2015, que cobre o desenvolvimento, a produção e a venda de embarcações insufláveis e equipamento náutico. Âmbito de certificação e relatórios de auditoria disponíveis mediante pedido.
Conformidade social BSCI
Avaliado segundo a BSCI (Business Social Compliance Initiative), que cobre as condições de trabalho e a conformidade da fábrica. Relatório de auditoria disponível mediante pedido.
Conformidade de materiais REACH
Os materiais cumprem o regulamento REACH da UE sobre segurança química. As declarações de materiais são fornecidas com a documentação de produção de cada envio.
Conformidade RoHS
A restrição de substâncias perigosas é documentada segundo a RoHS para os componentes e materiais aplicáveis.
Ensaio de materiais
Os tecidos são testados quanto à resistência à tração, resistência ao rasgão, degradação UV e comportamento à fratura a frio. Cada lote de produção é amostrado e verificado contra o protocolo de ensaio publicado.
FAQ
Perguntas frequentes sobre o nosso sistema de qualidade
Posso descarregar os relatórios de inspeção reais?+
Sim. Os sete dossiers de relatórios bilingues desta página — QIP, IQC, IPQC/FAI, estanquicidade ao ar, FQC, PSI e libertação para envio — são registos controlados reais com os campos reservados removidos. Mostram a estrutura exata, os métodos e os critérios de aceitação utilizados em cada encomenda.
Como se aplicam os sete pontos ao meu projeto?+
Cada projeto recebe um Plano de Inspeção da Qualidade (QIP) que define os pontos aplicáveis ao teu produto e mercado, o âmbito de inspeção em cada ponto e os registos que vais receber. Descarrega a amostra QIP nesta página para veres a estrutura.
Estas amostras de inspeção são reais?+
Sim. As amostras seguem a nossa estrutura de registo controlado efetiva — cabeçalho do documento, checklist de inspeção, critérios de aceitação, método, resultados, função do inspetor e disposição de libertação. Todos os valores de identificação são substituídos por valores demonstrativos (códigos DEMO-*), para que não sejam divulgados dados de clientes, gráficas, encomendas ou preços.
Porque são anonimizadas as amostras?+
A confidencialidade dos compradores tem prioridade. Nomes de clientes, gráficas, detalhes de encomendas, informações de fornecedores e preços são protegidos by design. A anonimização permite que cada potencial comprador verifique a nossa estrutura de registo e rastreabilidade sem divulgar os dados comerciais de outro cliente.
Podemos receber os relatórios de inspeção completos para o nosso projeto?+
Sim. Para projetos aprovados partilhamos a documentação de qualidade aplicável à tua encomenda — plano de inspeção da qualidade, relatórios de entrada de mercadorias, de processo, de estanquicidade ao ar, finais e de embalagem, além da autorização de libertação para envio — ligada à rastreabilidade do lote. Os dados comerciais sensíveis permanecem sob NDA, conforme acordado.
O que contém um registo de inspeção ligado ao lote?+
Cada registo liga o lote de produção à revisão de especificação ou desenho aplicável, regista cada ponto de controlo contra os seus critérios de aceitação com o método e o instrumento utilizados e fecha com a função do inspetor, o estado do resultado e a disposição de libertação assinada pela Qualidade.
Provas e verificação
ESPECIFICAÇÕES VERIFICADAS
Todas as declarações de produção nesta página são verificadas pela nossa Manufacturing Engineering Team no local de Laixi, Qingdao. Certificados, registos de inspeção QC, relatórios de ensaio de pressão e estruturais e registos de rastreabilidade dos lotes estão disponíveis mediante pedido. Especificações verificadas pela última vez em setembro de 2026.
Precisas de requisitos de qualidade para o teu projeto SUP?
Partilha a tua categoria de produto, o mercado de destino, a quantidade estimada e todos os requisitos de inspeção, documentação ou embalagem. Verificaremos os contributos de projeto aplicáveis e aconselharemos o passo seguinte para o desenvolvimento da amostra ou o planeamento da produção. Uma reunião NDA é possível antes da partilha de especificações, gráficas ou requisitos de qualidade não públicos.