Fábrica
Fábrica & produção
Fábrica de SUP de 12,500 m2 em Qingdao, China — produção de SUP à medida, da matéria-prima PVC à prancha de paddle insuflável acabada
- Como divisão de produção da **Qingdao Vatrad Group Co., Ltd.**, a Vatrad controla cada fase da produção de SUP insufláveis — desde a entrada das matérias-primas em PVC até à inspeção final pré-embarque da prancha de paddle acabada. As nossas instalações de produção na zona de desenvolvimento económico de Qingdao cobrem 12,500 metros quadrados e albergam oficinas dedicadas ao corte do PVC, à laminação do núcleo drop-stitch, à impressão digital dos SUP, à montagem final e ao controlo de qualidade.
- Ao integrar design, engenharia, prototipagem, produção e teste sob o mesmo teto, eliminamos as ineficiências da produção por encomenda e mantemos o controlo direto sobre a qualidade de construção, a seleção de materiais e os prazos de entrega. Cada SUP que sai das nossas instalações é construído pelas nossas pessoas, com o nosso equipamento, de acordo com os nossos padrões.
- 12,500 m2
- Superfície produtiva
- 350+
- Profissionais
- 120,000+
- SUP produzidos por ano
- ISO 9001
- Qualidade certificada
Inteligência de fábrica
Descobre as nossas capacidades produtivas
Capacidade produtiva
Instalação de 12,500 m² que produz mais de 120,000 SUP/ano em linhas para pranchas SUP e equipamento de segurança. Mais de 350 colaboradores, 2 turnos.
Laboratório de qualidade & teste
Laboratório QC independente com 4 níveis de teste: controlo de matérias-primas (resistência à tração, ao rasgamento, UV), manutenção de pressão 24h a 18.0 PSI, teste de peeling das costuras e verificação da rigidez à flexão em cada prancha.
Capacidade OEM/ODM
Serviços OEM/ODM end-to-end: design de moldes personalizados, embalagem de marca própria, cores personalizadas das pranchas, gráficas do deck (impressão digital e serigrafia) e embalagem pronta para exportação.
Padrões de inspeção da qualidade
Critérios de inspeção de qualidade específicos por projeto em IQC, IPQC, FQC e OQC: verificação de estanquidade ao ar, controlos visuais e dimensionais, confirmação dos acessórios, rastreabilidade dos lotes e libertação pré-embarque — além de uma governação controlada de não conformidade e reprocessamento da estanquidade ao ar.
Padrões de controlo de alterações de reprocessamento
Controlo formal de alterações ISO 9001 para parâmetros de reprocessamento: ECR, classificação do risco, matriz de libertação interfuncional, ciclo fechado em 9 fases, validação técnica quantificada (18.0 PSI, 24 h de manutenção, ΔP ≤ 0.2 PSI) e proteções Poka-Yoke — com SOP bilingue QMS-SOP-QC-CC-001 Rev 2.0.
Controlo de produtos não conformes
ISO 9001:2015 secção 8.7 Controlo de saídas não conformes: registo NCR, quarentena e bloqueio, disposição com base na gravidade (chefe de linha / QC Manager + Engenheiro técnico / MRB), reprocessamento controlado segundo instruções SRI, novo controlo independente a 100% e destruição assistida — vídeo de sucatamento protegido com SHA-256.
Fluxo de controlo de qualidade em 7 fases
Todo o fluxo de controlo de qualidade de projeto, ponto por ponto: planeamento de qualidade (PPM) → controlo de entrada de mercadorias → controlo de processo e primeiro artigo → insuflagem e estanquidade ao ar → controlo final → embalagem e PSI → libertação para expedição e rastreabilidade. Cada ponto mostra o que é controlado, como é avaliado e qual o relatório bilingue gerado.
Oficinas
Oficinas de produção
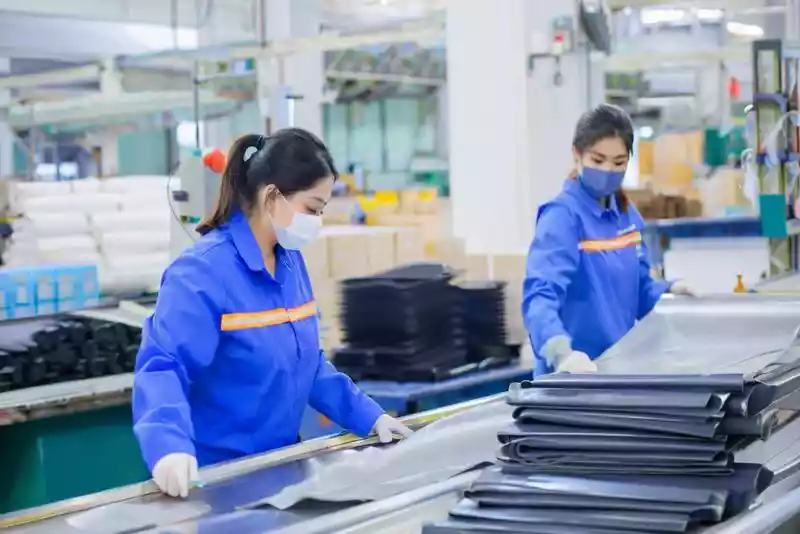
Corte de PVC & preparação de materiais
As cortadoras automáticas CNC processam tecidos de PVC, Hypalon e drop-stitch com precisão sub-milimétrica. O aninhamento otimizado por computador minimiza o desperdício de material e garante que cada painel respeite as suas dimensões de especificação antes da soldadura.

Soldadura de câmaras & termosoldadura
Oficina de soldadura dedicada com soldadoras de ar quente e prensas dielétricas de alta frequência. As soldadoras de ar quente unem e soldam as câmaras dos insufláveis em PVC, enquanto as soldaduras HF criam costuras herméticas de alta resistência que superam os requisitos.

Laminação do núcleo drop-stitch
Os núcleos drop-stitch das pranchas SUP são colados aos laminados externos em PVC através de laminação a quente. Milhares de fios internos de poliéster ligam as camadas superior e inferior, criando uma estrutura rígida a 12-15 PSI. As bandas de rail são coladas por fusão de três camadas para a resistência dos bordos.

Impressão & decoração SUP
As pranchas SUP são decoradas através de impressão digital para gráficas a cores plenas e serigrafia para logótipos e motivos repetidos. As impressoras digitais produzem designs de deck fotorrealistas, enquanto a serigrafia oferece marcas de marca duráveis e marcadas.
Montagem final & equipamento
Linha de montagem onde válvulas, argolas em D, pegas, fin boxes e deck pads são instalados em cada prancha SUP. Cada prancha segue uma checklist de montagem de 100 pontos assinada pelo chefe de equipa.

Controlo de qualidade & inspeção
Cada prancha concluída passa, antes da expedição, num teste obrigatório de retenção de ar, numa verificação de peeling das costuras e num controlo completo do sistema. O nosso laboratório de qualidade opera de forma independente da produção e reporta diretamente à direção.
Equipamento
Principal equipamento de produção
| Cortadora automática de PVC | Controlada por CNC, precisão 0.1 mm |
| Soldadora de ar quente | Ar quente, 200°C–300 °C, para colagem de câmaras |
| Prensa de soldadura dielétrica HF | 15 kW, soldadura de costuras herméticas |
| Prensa de laminação de núcleo drop-stitch | Núcleos SUP até 14 ft |
| Impressora digital | Gráficas de deck SUP a cores plenas |
| Máquina de serigrafia | Impressão de logótipos multicolor |
Controlo de qualidade
Processo de teste e garantia de qualidade
Cada prancha passa, antes da expedição, num teste obrigatório. O nosso laboratório de qualidade opera de forma independente da produção e reporta diretamente à direção.
- 1
Controlo de matérias-primas
Os tecidos de PVC, Hypalon e drop-stitch são submetidos a provas de resistência à tração, teste de rasgamento e verificação da resistência aos raios UV antes de um lote entrar na produção.
- 2
Teste de retenção de ar de 24 horas
Cada câmara é insuflada a 18.0 PSI e mantida durante 24 horas. Uma queda de pressão superior a 0.50 PSI ativa a rejeição automática e o re-controlo das costuras.
- 3
Teste de carga e balanceamento
As pranchas acabadas são insufladas à pressão nominal e controladas quanto a enchimento simétrico, rigidez a 15 PSI e estabilidade sob carga. Cada prancha é testada em água no nosso vaso de prova antes do controlo final.
Projetos OEM
Casos de estudo de parcerias com marcas & OEM
Do conceito à produção — como ajudamos marcas globais a lançar e escalar as suas linhas de SUP insufláveis.
- Desafio
- Um retalhista outdoor europeu precisava de uma linha de SUP de marca própria com gráficas de deck únicas, PVC eco-friendly e embalagem pronta para o retalho — tudo entregue em 60 dias.
- Solução
- Desenvolvimento de ficheiros de impressão digital personalizados, fornecimento de PVC conforme REACH e compressão da fase de amostra de 3 rounds para 1 graças à equipa de design alojada na nossa fábrica de Qingdao.
- Resultado
- Produção em 25–35 dias a partir da encomenda assinada, com a primeira entrega dentro da janela dos 60 dias. 2,400 unidades em 4 SKU. Encomenda repetida antes de o primeiro lote estar totalmente entregue.
- Desafio
- Uma startup americana de desportos aquáticos precisava de um SUP drop-stitch de alto desempenho com forma personalizada, embalagem em co-branding e certificação BSCI para o retalho.
- Solução
- Adaptação de uma forma SUP existente com contorno modificado, desenvolvimento de gráficas de embalagem em co-branding e fornecimento da documentação completa de auditoria BSCI.
- Resultado
- Posicionamento bem-sucedido junto dos principais retalhistas outdoor dos EUA, com forte impulso graças a mais de 5,000 unidades vendidas no primeiro ano e uma taxa de conclusão de 98%.
- Desafio
- Um distribuidor australiano precisava de uma série SUP certificada CE com cores personalizadas e conformidade com os padrões australianos.
- Solução
- Produção de amostras de pré-série com 4 variantes de cor e coordenação dos testes de conformidade de terceiros.
- Resultado
- Lançamento de uma série SUP de 3 modelos no mercado AU/NZ. Seguido de um sucesso em contrato governamental para 12 SUP de patrulha.
FAQ
Perguntas frequentes sobre B2B & OEM
Qual é a quantidade mínima de encomenda (MOQ) para pranchas SUP insufláveis OEM?+
O MOQ é confirmado com base na configuração do projeto e não num número fixo — casco e equipamento, variantes de cor e PVC, gráficas, embalagem e acessórios. A produção padrão em série roda com 90–100+ unidades por lote a partir de uma bobina completa de drop-stitch de 150 m, o co-branding em pequenos lotes começa em 5–10 unidades e cada projeto passa pelas fases de amostra (1–2 unidades) e piloto (20–50 unidades). Consulta o nosso guia MOQ & branding flexível para a lógica completa de cálculo.
A Vatrad possui certificação BSCI?+
Sim. A nossa fábrica detém uma certificação de conformidade social BSCI válida (relatório de auditoria disponível a pedido). Mantemos também ISO 9001 para a gestão da qualidade. A certificação CE aplica-se aos modelos destinados ao mercado da UE; o âmbito é confirmado para cada projeto. A documentação de conformidade REACH e RoHS é fornecida com cada encomenda OEM.
Qual é o prazo de entrega típico para uma encomenda OEM?+
O prazo de entrega padrão é de 25–35 dias a partir da PO e do sinal confirmados para a produção OEM em volume. O design de formas personalizadas acrescenta 15–20 dias para a criação do molde. A produção expressa está disponível para encomendas urgentes e picos sazonais. As amostras de protótipo ficam normalmente prontas em 7–12 dias.
Gerem a documentação comercial de exportação?+
Sim. A nossa equipa gere internamente a documentação comercial de exportação e o desalfandegamento, e expedimos para mais de 50 países nos mercados da UE, EUA, AU e asiáticos.
Fluxo de produção
Do material à prancha acabada
Cada prancha passa por 6 fases de produção com pontos de controlo QC em cada passo. Sem atalhos, sem inspeções saltadas.
Entrada de mercadorias & QC de entrada
Todos os materiais de entrada são registados no nosso sistema ERP com número de lote. As bobinas de tecido PVC, os núcleos drop-stitch, as válvulas, os adesivos e os acessórios são mantidos em quarentena até à libertação QC.
- Controlo de QC
- Resistência à tração (ASTM D751), resistência ao rasgamento (ISO 4674), medição de espessura, viscosidade dos adesivos, leitura de defeitos visuais
- Limiar
- 100% dos lotes testados. Rejeição se resistência à tração < 90% da especificação, resistência ao rasgamento < mínimo de spec. ou presença de um defeito visual
- Responsabilidade
- Equipa QC de entrada (3 inspetores)
Corte CNC & preparação de materiais
O aninhamento otimizado por computador dispõe os painéis sobre a matéria-prima PVC para minimizar os desperdícios. As cortadoras automáticas CNC mantêm uma precisão de posicionamento de 0.1 mm.
- Controlo de QC
- Verificação dimensional contra os ficheiros CAD-DXF, inspeção da qualidade dos bordos, verificação do número de painéis
- Limiar
- Medido a cada 20.º painel. Tolerância ±0.5 mm. Rejeitar o lote se >2% fora de tolerância
- Responsabilidade
- Chefe da oficina de corte
Soldadura & colagem drop-stitch
Os núcleos drop-stitch são colados aos laminados externos em PVC através de laminação a quente. As câmaras são soldadas com HF ou ar quente. As bandas de rail são coladas por fusão de três camadas.
- Controlo de QC
- Teste de peeling a cada 50 unidades (ASTM D751), medição da largura da soldadura, verificação do log de temperatura do ar quente, inspeção visual das costuras à contraluz
- Limiar
- Resistência ao peeling mín. 8 N/cm. Tolerância da largura da soldadura ±1 mm. Ranhura visível = rejeição
- Responsabilidade
- QC de soldadura (2 inspetores por turno)
Montagem & equipamento
As pranchas entram na montagem final onde convergem todos os componentes: painéis de deck e casco soldados, válvulas instaladas, argolas em D, pegas, fin boxes e bolsa de transporte montados. Cada unidade segue uma checklist de montagem de 100 pontos.
- Controlo de QC
- Libertação da checklist de 100 pontos por unidade, teste funcional da válvula (10 ciclos abertura/fecho), verificação do torque dos acessórios, inspeção visual
- Limiar
- Política de zero defeitos nos componentes críticos para a segurança (válvulas, argolas em D, pegas). Cosmética menor: AQL 2.5 (ISO 2859)
- Responsabilidade
- Chefe de equipa de montagem + QC de linha
Teste de pressão & bloqueio de qualidade
Cada câmara é insuflada a 18.0 PSI (para um SUP com rating de 12–15 PSI) e mantida durante 24 horas. Os sensores de pressão registam em modo contínuo. As câmaras com uma queda de pressão superior a 0.50 PSI são rejeitadas e enviadas ao re-controlo das costuras.
- Controlo de QC
- Registo da manutenção de pressão 24h, calibração dos sensores verificada diariamente, medição de pressão compensada em temperatura, teste das costuras após reparação
- Limiar
- Máx. 0.50 PSI de queda de pressão em 24h a temperatura estável. Cada câmara que exceda isto = novo teste a 100% de todo o lote de produção
- Responsabilidade
- Laboratório de qualidade (independente da produção, reporta à direção)
Controlo final & embalagem
Controlo visual e funcional final. Defeitos superficiais, coerência da cor, verificação de etiquetas/BIN, integridade da embalagem e completude dos acessórios. As unidades são embaladas a vácuo, colocadas em cartões e paletizadas em camadas para o carregamento em contentor.
- Controlo de QC
- Inspeção visual completa, checklist de acessórios por SKU, drop test de embalagem (1 m, amostra), verificação da leitura de etiquetas/códigos de barras
- Limiar
- AQL 2.5 para defeitos graves, AQL 4.0 para defeitos ligeiros. Tolerância zero para defeitos de segurança. 100% das unidades inspecionadas visualmente
- Responsabilidade
- Equipa QC final (4 inspetores) + chefe de equipa de embalagem
As nossas pessoas
Força de trabalho & competências
Engenheiros em I&D, design de moldes, laboratório de materiais e engenharia de produção. Em média mais de 7 anos de experiência na produção de insufláveis.
2 turnos/dia (07:00–15:30, 15:30–00:00). Turno noturno opcional para encomendas urgentes.
Formação QC mensal, exercícios de segurança trimestrais, avaliação anual de competências. As novas contratações completam uma introdução de 40 horas antes de trabalhar na linha de produção.
| Departamento | Pessoas | Função |
|---|---|---|
| I&D & engenharia | 25+ | Design de produto, engenharia de moldes, laboratório de materiais |
| Corte & preparação de materiais | Corte CNC, preparação de painéis, movimentação de materiais | |
| Soldadura & laminação | Soldadura HF, soldadura de ar quente, colagem drop-stitch | |
| Laminação de núcleos SUP | Laminação drop-stitch, colagem a quente, fusão de banda de rail | |
| Montagem & equipamento | Montagem final, instalação de acessórios, controlo de sistema | |
| Controlo de qualidade | QC de entrada, QC de processo, controlo final, teste de laboratório | |
| Logística & embalagem | Embalagem, carregamento de contentores, documentação comercial de exportação | |
| Gestão & administração | Vendas, compras, RH, finanças, conformidade |
Rastreabilidade
Rastreamento de materiais & controlo de lotes
Cada lote de matéria-prima recebe um número de lote único no nosso sistema ERP. Da entrada até à produção e ao produto final, a lista de materiais de cada prancha remete para o lote original do fornecedor. Isto permite uma rastreabilidade total a montante para qualquer pedido de qualidade ou conformidade.
Sistema: ERP personalizado (sistema interno do Qingdao Vatrad Group) + marcações físicas dos lotes em cada ordem de trabalho
Cobertura: 100% do material de produção — PVC, Hypalon, tecido drop-stitch, adesivos, válvulas, acessórios, embalagem
Registos conservados: 10 anos (segundo requisito CE 2013/53/UE)
| Material | Origem | Certificado |
|---|---|---|
| PVC de qualidade marítima | Fornecedores chineses e coreanos | ISO 9001, REACH, RoHS |
| Hypalon (CSM) | Fornecedor japonês | ISO 9001, REACH |
| Tecido drop-stitch | Tecedeira própria + parceiro externo | QC interno + fornecedor ISO 9001 |
| Válvulas & acessórios | Fornecedores OEM chineses | ISO 9001, certificados de materiais por lote |
QC em números
Métricas de controlo de qualidade
Dados reais de passou/não passou da nossa linha de produção. O nosso laboratório de qualidade opera de forma independente da produção e reporta diretamente à direção.
- 100%
- Unidades testadas em pressão
- Cada prancha, cada câmara, cada lote
- <5%
- Máx. queda de pressão permitida
- Em 24h a 18.0 PSI
- AQL 2.5
- Limiar para defeitos graves
- Segundo padrão de amostragem ISO-2859
- 24h
- Duração da manutenção de pressão
- Cada prancha, cada câmara
- 18 PSI
- Pressão de teste vs. nominal
- Margem de segurança em cada câmara
- 0%
- Tolerância em defeitos de segurança
- Válvulas, argolas em D, costuras, flutuabilidade
Vê o nosso processo de produção
Segue um SUP em cada fase da produção — da matéria-prima à prancha pronta para a água.
Ver o processo de produção →Provas & verificação
Provas de fábrica — Verificadas
Todas as declarações de produção nesta página são verificadas pela nossa Manufacturing Engineering Team no site de Laixi, Qingdao. Certificados, registos de inspeção QC, relatórios de testes de pressão e estruturais e registos de rastreabilidade dos lotes estão disponíveis a pedido. Especificações verificadas pela última vez em setembro de 2026.