Processo
Processo de produção
Da matéria-prima ao SUP pronto para a água — cada passo sob o nosso controlo
Ao contrário das marcas que subcontratam a produção a fábricas terceiras, a Vatrad é dona e gere toda a cadeia produtiva. Esta integração vertical permite-nos manter um controlo de qualidade rigoroso em cada fase, responder rapidamente aos requisitos personalizados dos clientes e garantir uma qualidade de produto constante partida após partida. Eis como é construída uma prancha SUP nas nossas instalações.
Entrada de materiais & controlo
Cada partida de entrada de tecido PVC, esteira em fibra de vidro, resina e encaixes é controlada contra a especificação. As amostras de tecido são testadas quanto à resistência à tração, uniformidade da espessura e resistência aos raios UV antes da libertação para a produção. Os materiais não conformes são bloqueados e devolvidos.
Corte PVC automático
<p>Os tecidos libertados são estendidos na cortadeira CNC automática e cortados com precisão submilimétrica. O aninhamento otimizado por computador organiza os painéis para minimizar os refugos — tipicamente abaixo de 5%. Os painéis cortados são etiquetados por modelo SUP e câmara, depois agrupados e transferidos para a oficina de soldadura.</p>
Termosoldadura & soldadura de câmaras
Os painéis são alinhavados e unidos com termosoldadoras a temperaturas de ar quente controladas entre 200–300 °C. As costuras principais são reforçadas com soldadura dieletrica RF para junções estanques e de alta resistência. As câmaras acabadas são infladas a 18.0 PSI para a manutenção de 24 horas como primeiro controlo de estanquicidade ao ar.
Colagem do núcleo drop-stitch
Os núcleos drop-stitch das pranchas SUP são colados aos laminados exteriores em PVC através de laminação a quente. Milhares de fios internos em poliéster ligam as camadas superior e inferior, criando uma estrutura rígida a 12-15 PSI. Os rail bands são colados por fusão em três camadas para a resistência dos bordos.
Impressão & decoração SUP
As gráficas do deck das pranchas SUP são aplicadas através de impressão digital para designs fotorrealistas a cores plenas e serigrafia para logótipos duráveis e padrões repetidos. As impressões são polimerizadas e seladas para a resistência a UV e abrasão.
Montagem final & equipamento
Válvulas, anéis em D, pegas, fin box e deck pads são instalados na linha de montagem. Cada prancha segue uma checklist de montagem de 100 pontos com libertação vinculativa em cada fase.
Controlo de qualidade & inspeção
Cada prancha concluída passa por um gate de qualidade vinculativo: teste de retenção de ar da câmara, prova funcional dos encaixes, verificação do aperto e inspeção estética. As construções personalizadas e os protótipos recebem ainda provas em água, que cobrem estabilidade e manobrabilidade.
Embalagem & envio
As pranchas são desinfladas, dobradas segundo procedimento, embaladas em sacos de tecido resistente ou cartões comerciais e carregadas para o envio. Cada pacote é etiquetado com o modelo, o número de série e o destino. Coordenamos com os transitários o transporte em contentores FCL e LCL para todo o mundo.
Evidências de inspeção
Cada fase deixa uma evidência — fotos & relatórios
Abaixo encontras as fotos de inspeção reais e os dossiers dos relatórios de ensaio dos nossos sete gates de qualidade controlados. Cada PDF é um documento bilingue autêntico que podes descarregar e auditar — os mesmos registos que suportam cada partida no arquivo de rastreabilidade ERP de 10 anos. Vê o fluxo completo em 7 fases em /quality.
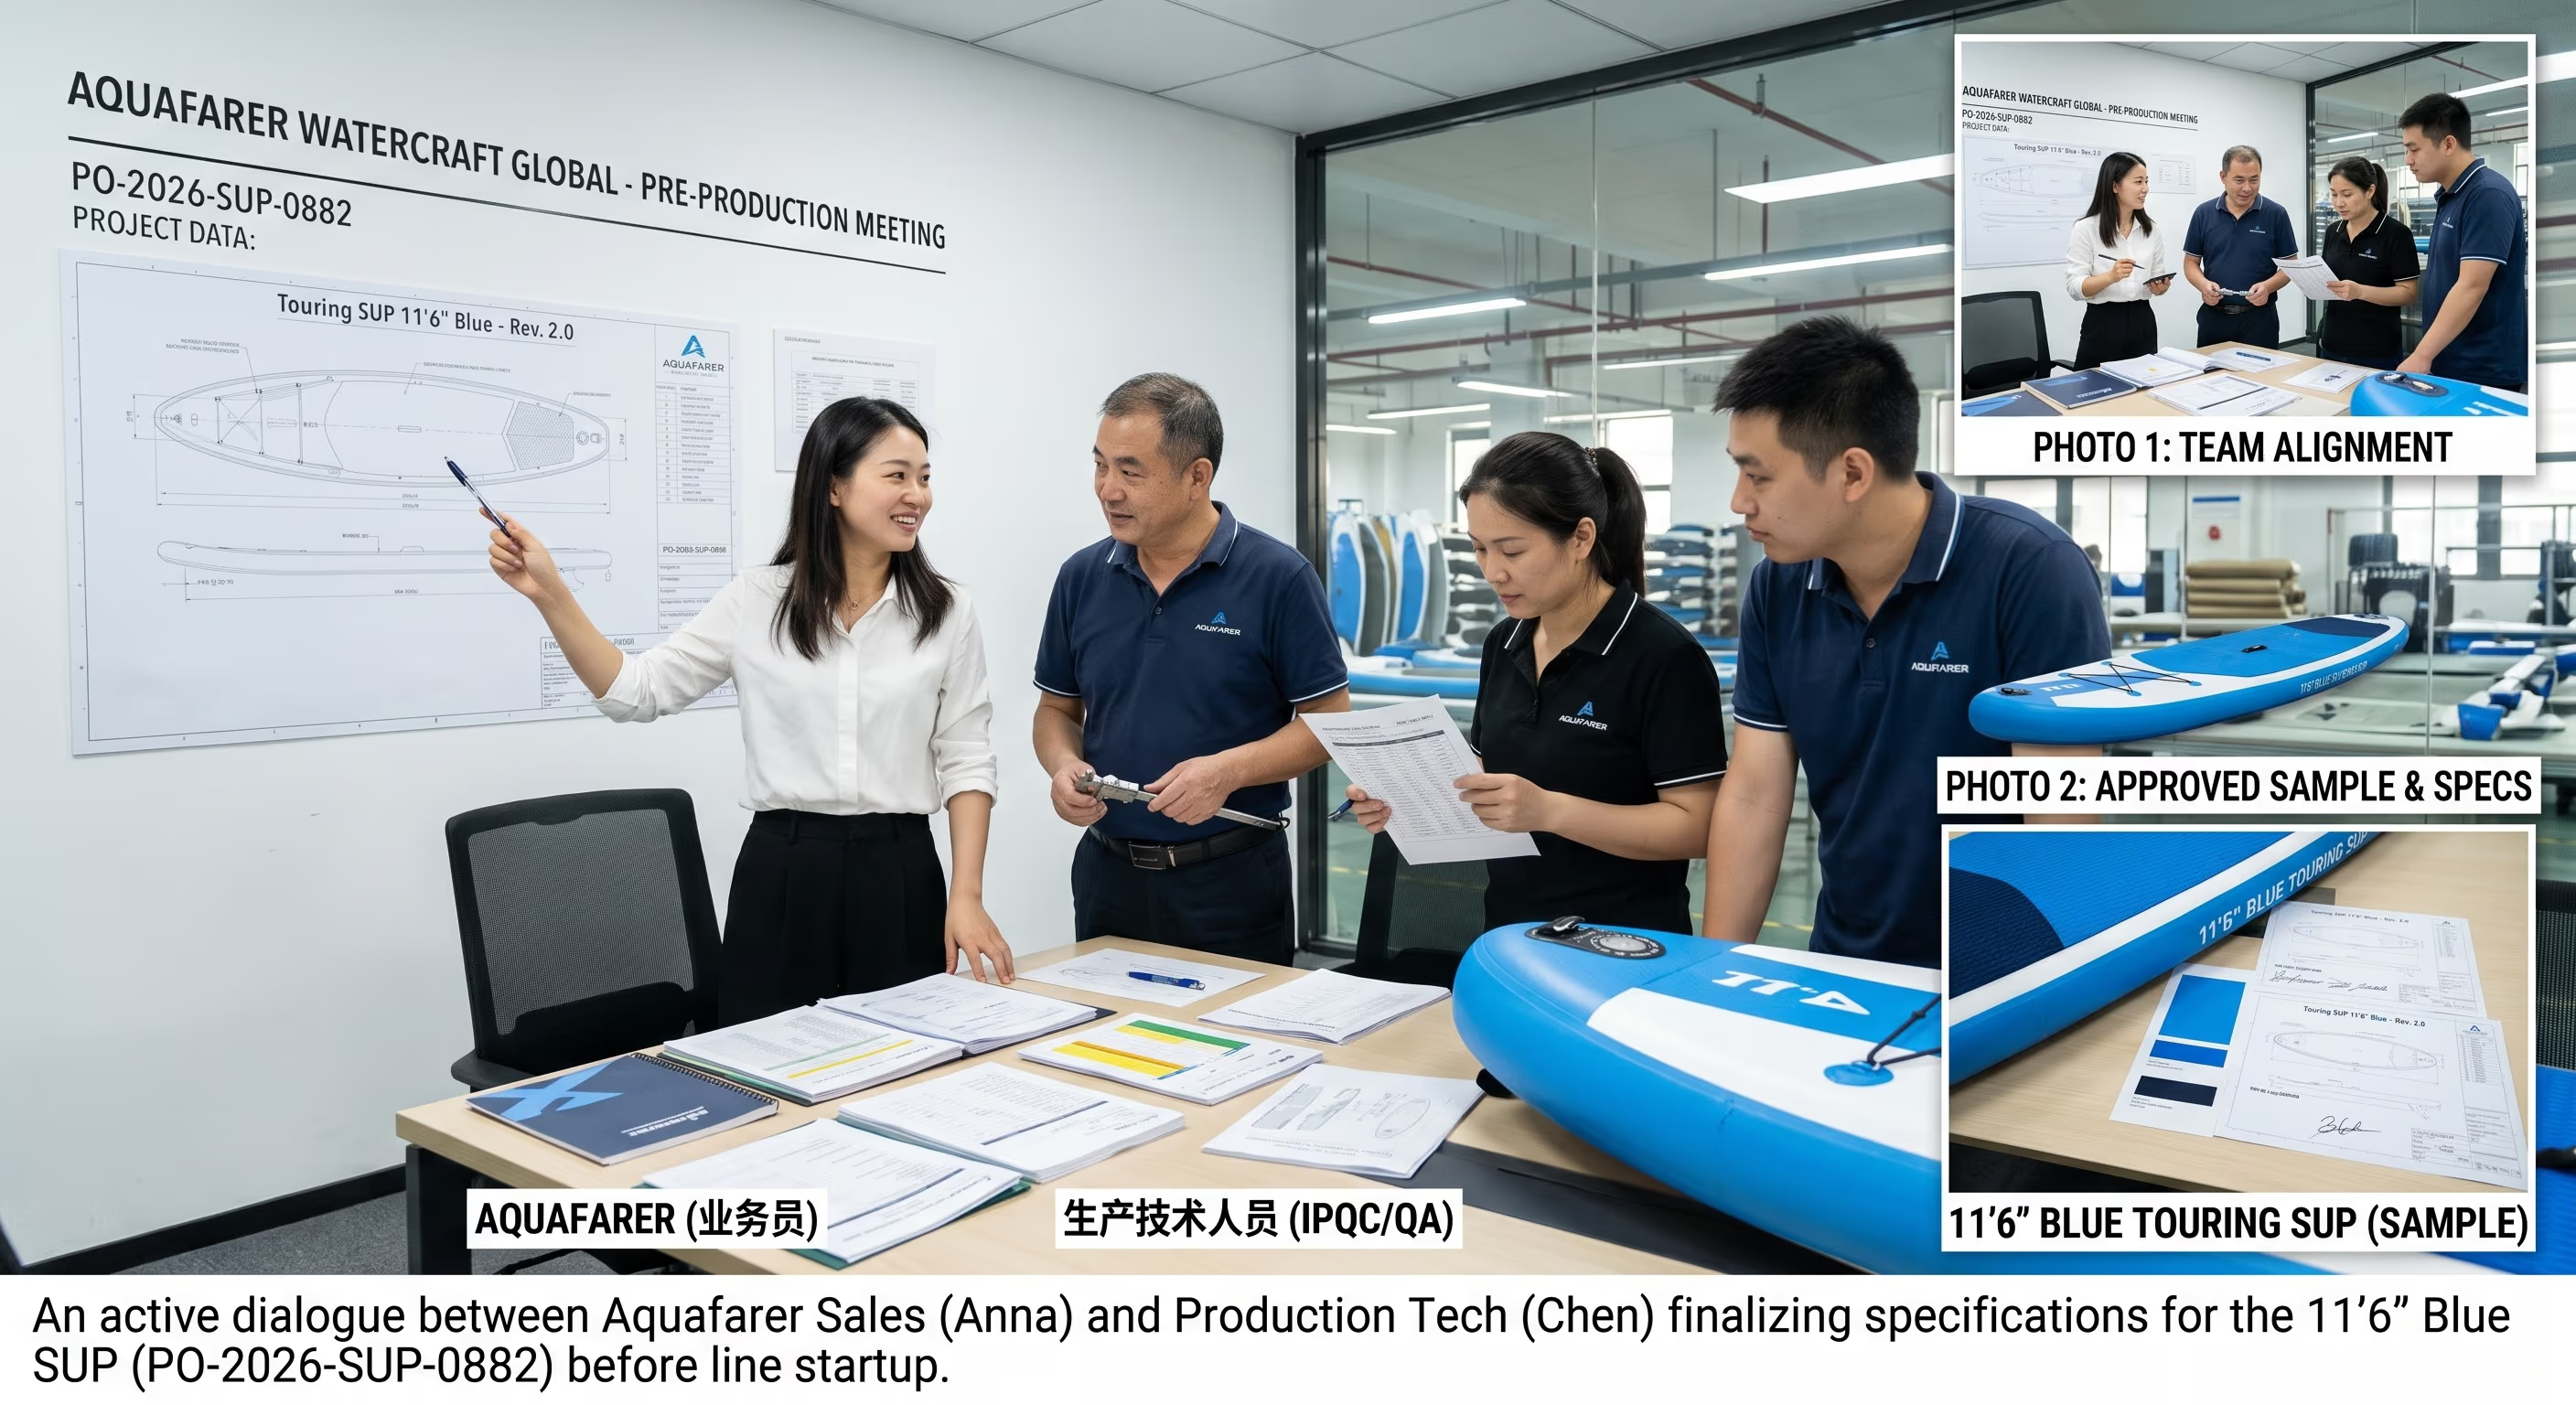
PPM — Planeamento de qualidade do projeto
A reunião de pré-série fixa o âmbito, o golden sample e o plano de inspeção de qualidade antes de a linha arrancar. Os pontos por resolver bloqueiam a libertação da produção.
Descarregar o QIP (PDF)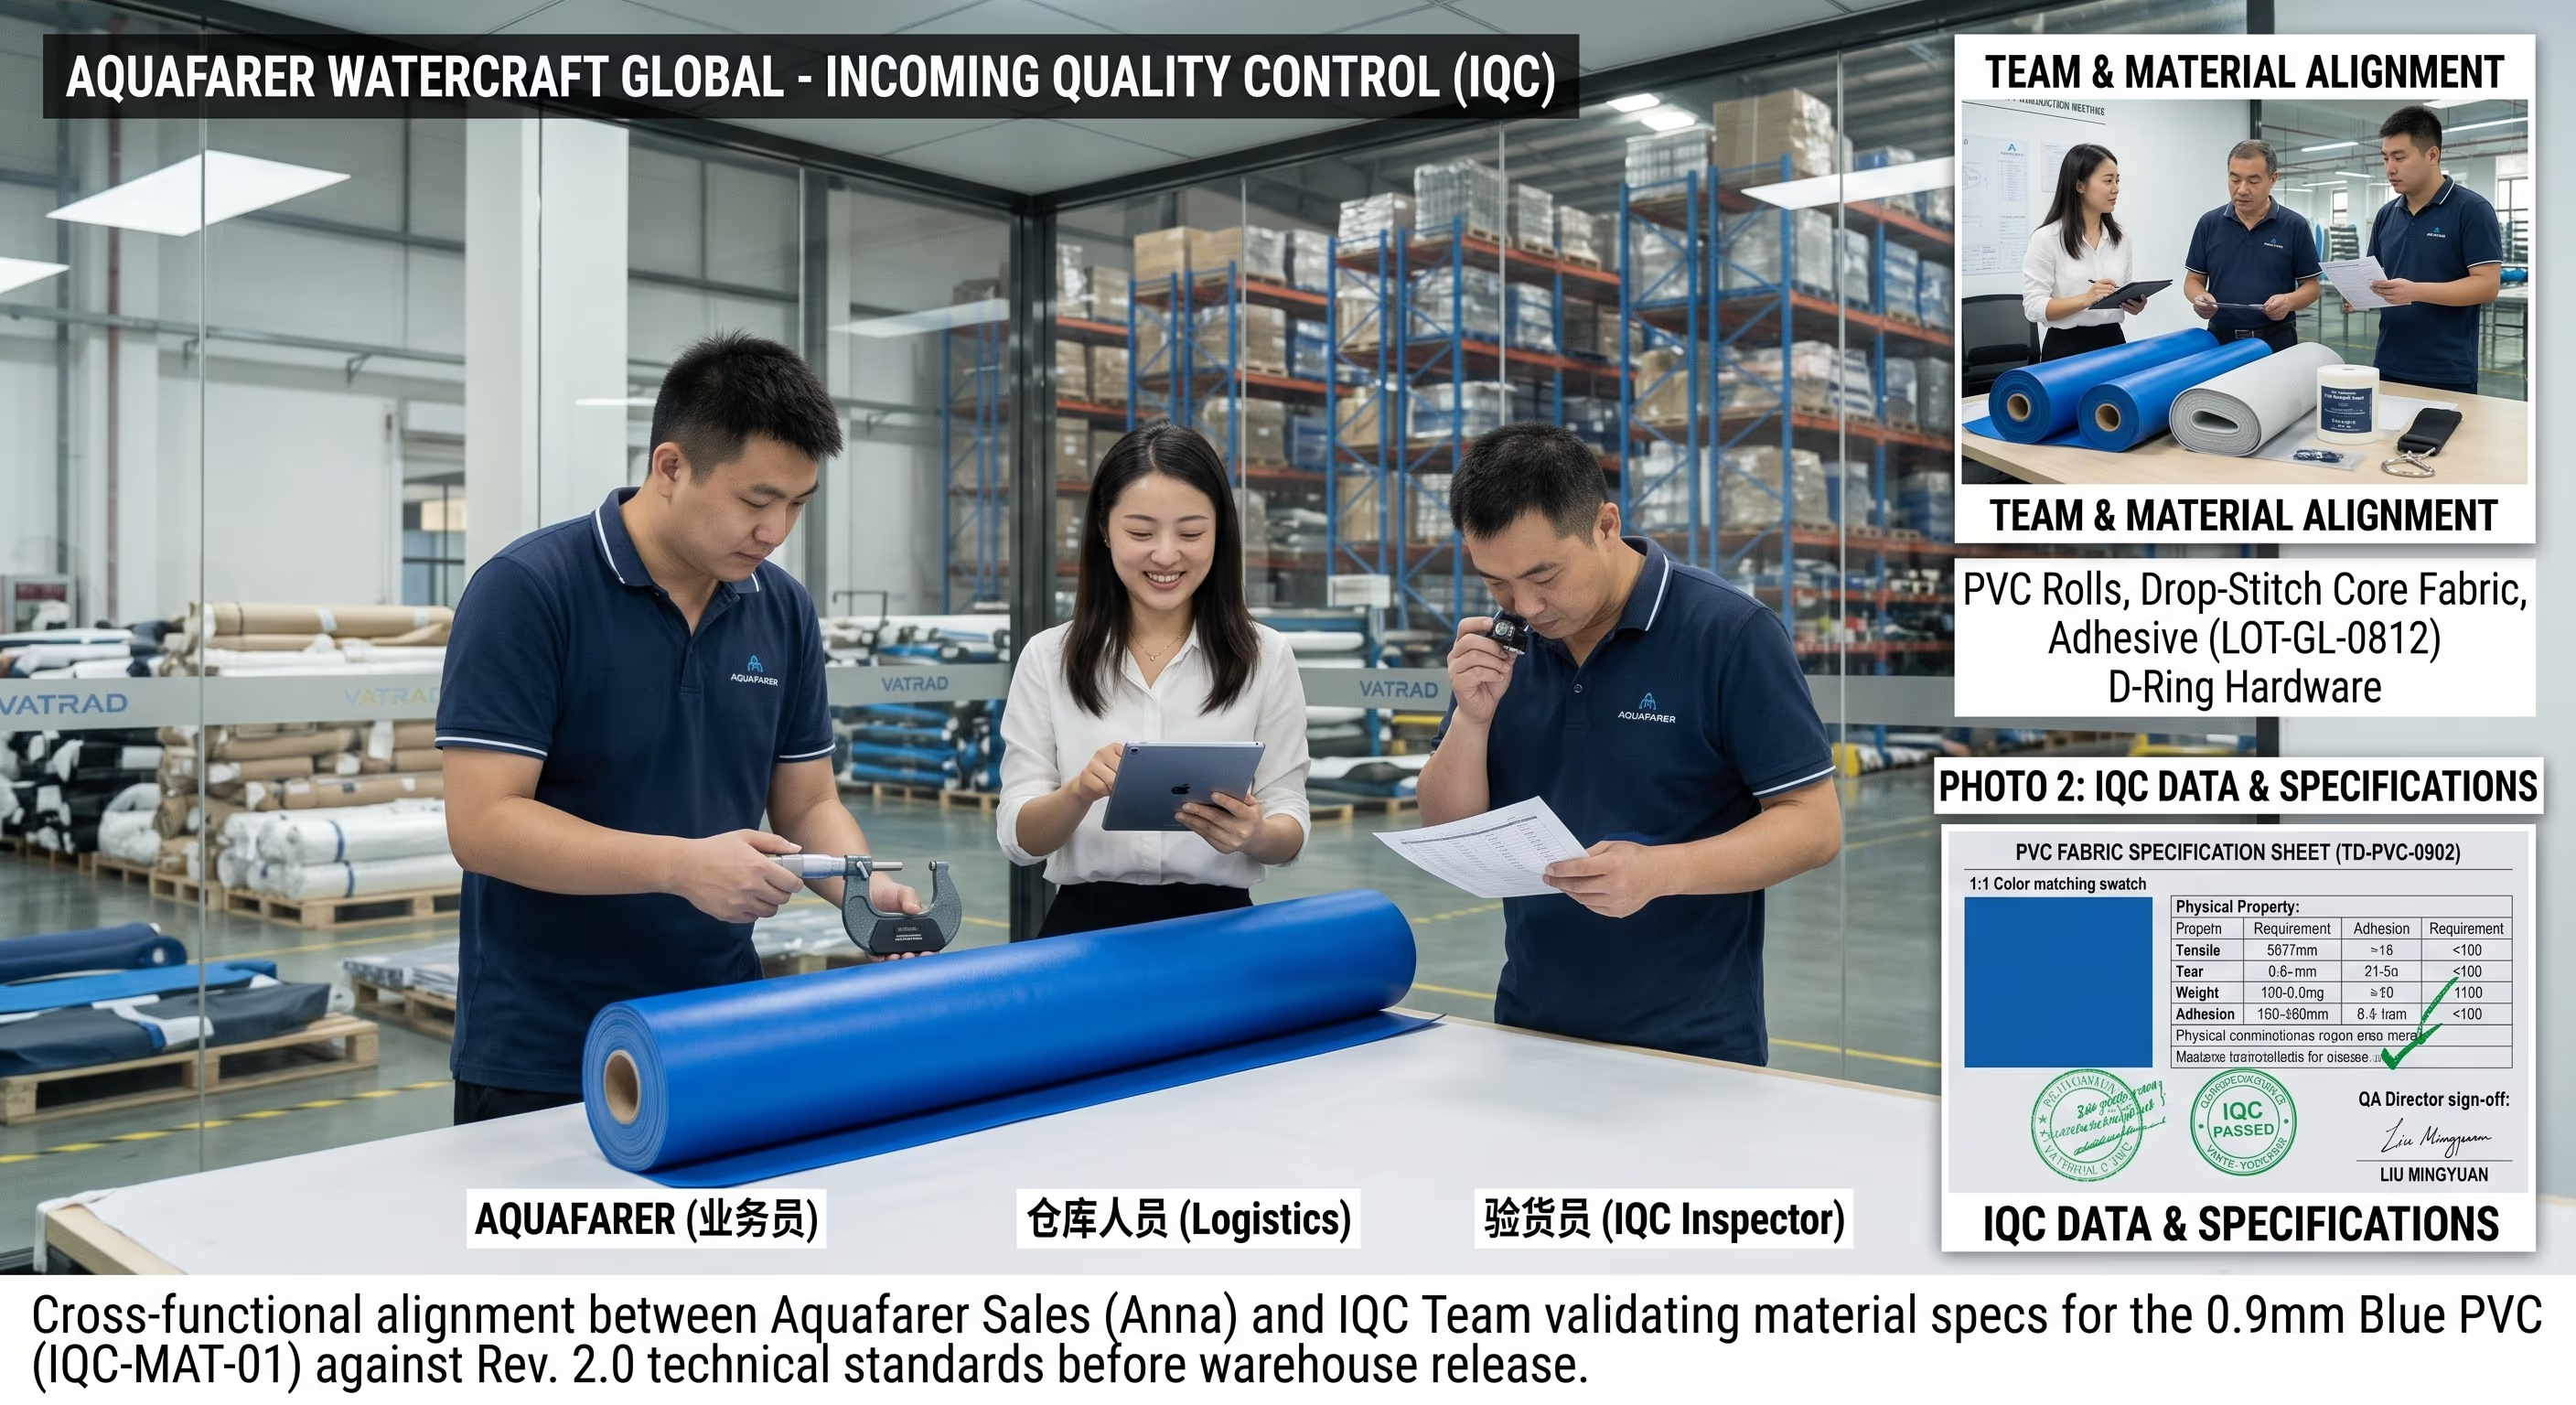
IQC — Controlo de entrada de mercadorias
Cada partida de entrada de PVC, tecido e encaixes é controlada contra a especificação libertada. As partidas não conformes são bloqueadas e rejeitadas antes da libertação para a linha.
Descarregar os relatórios IQC (PDF)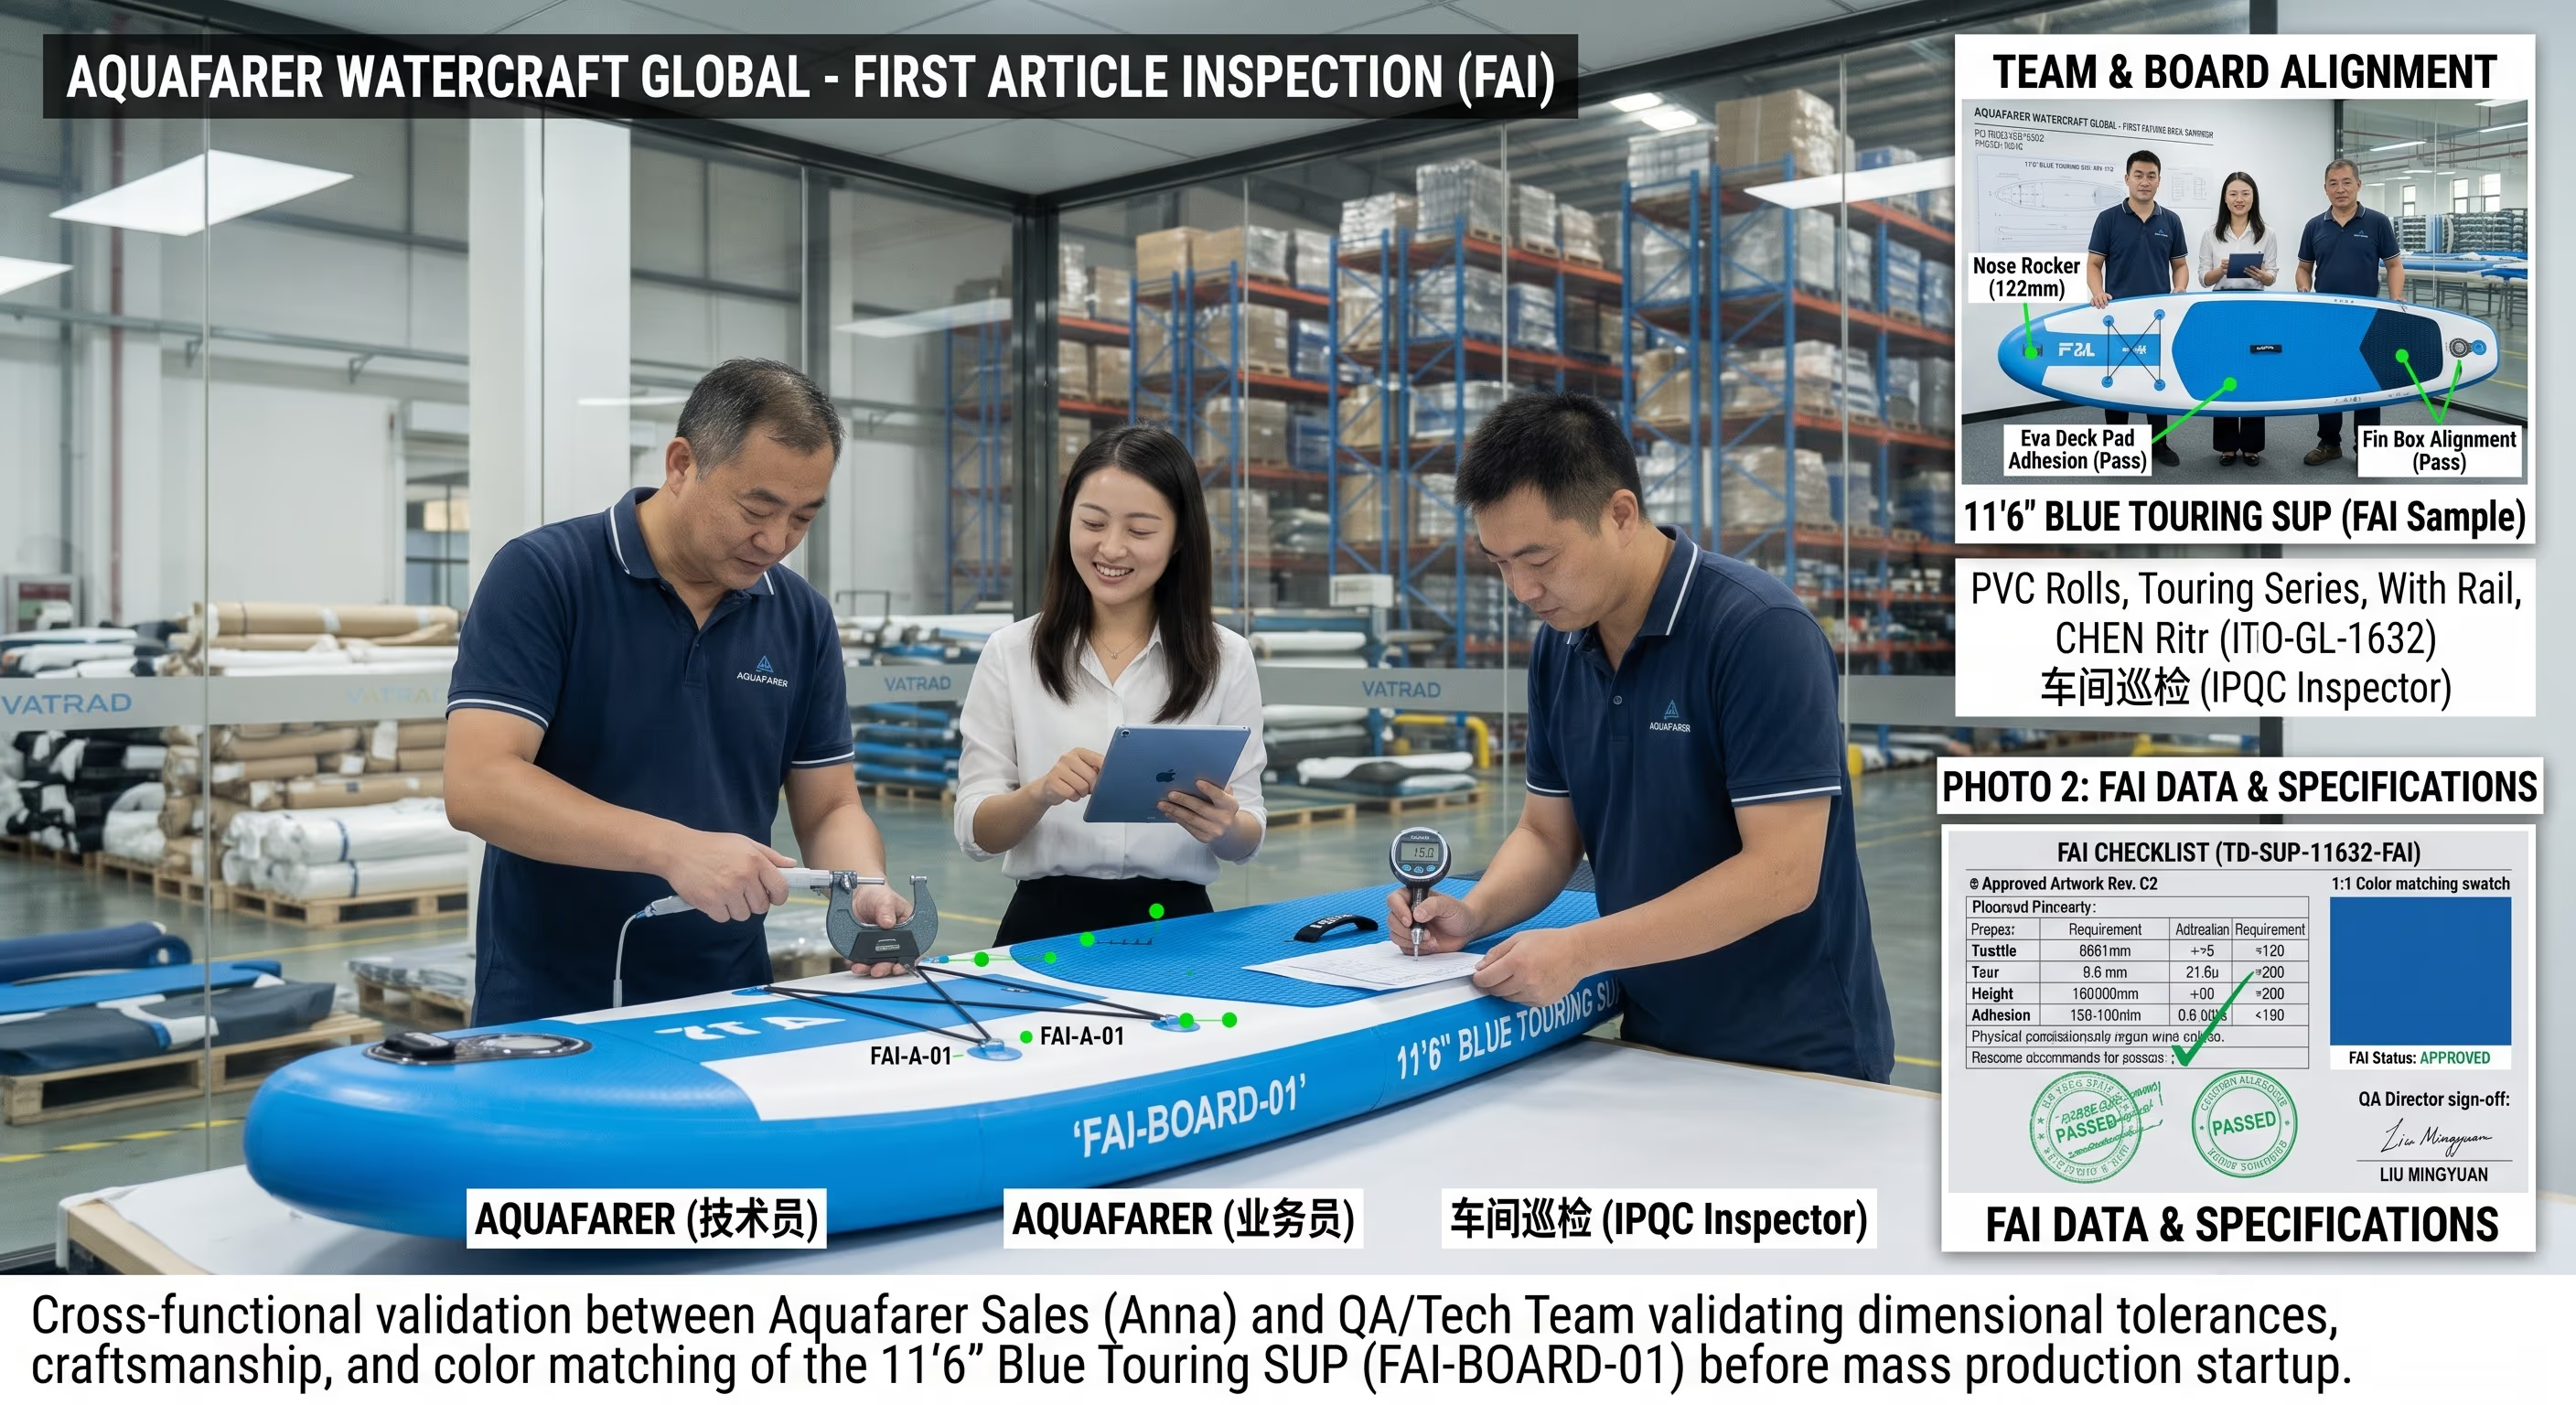
IPQC / FAI — Controlo de processo
O primeiro exemplar é verificado contra as baselines bloqueadas e cada turno mantém os controlos por amostragem na linha. A libertação FAI bloqueia as versões de gráficas, dimensões e BOM.
Descarregar os relatórios IPQC (PDF)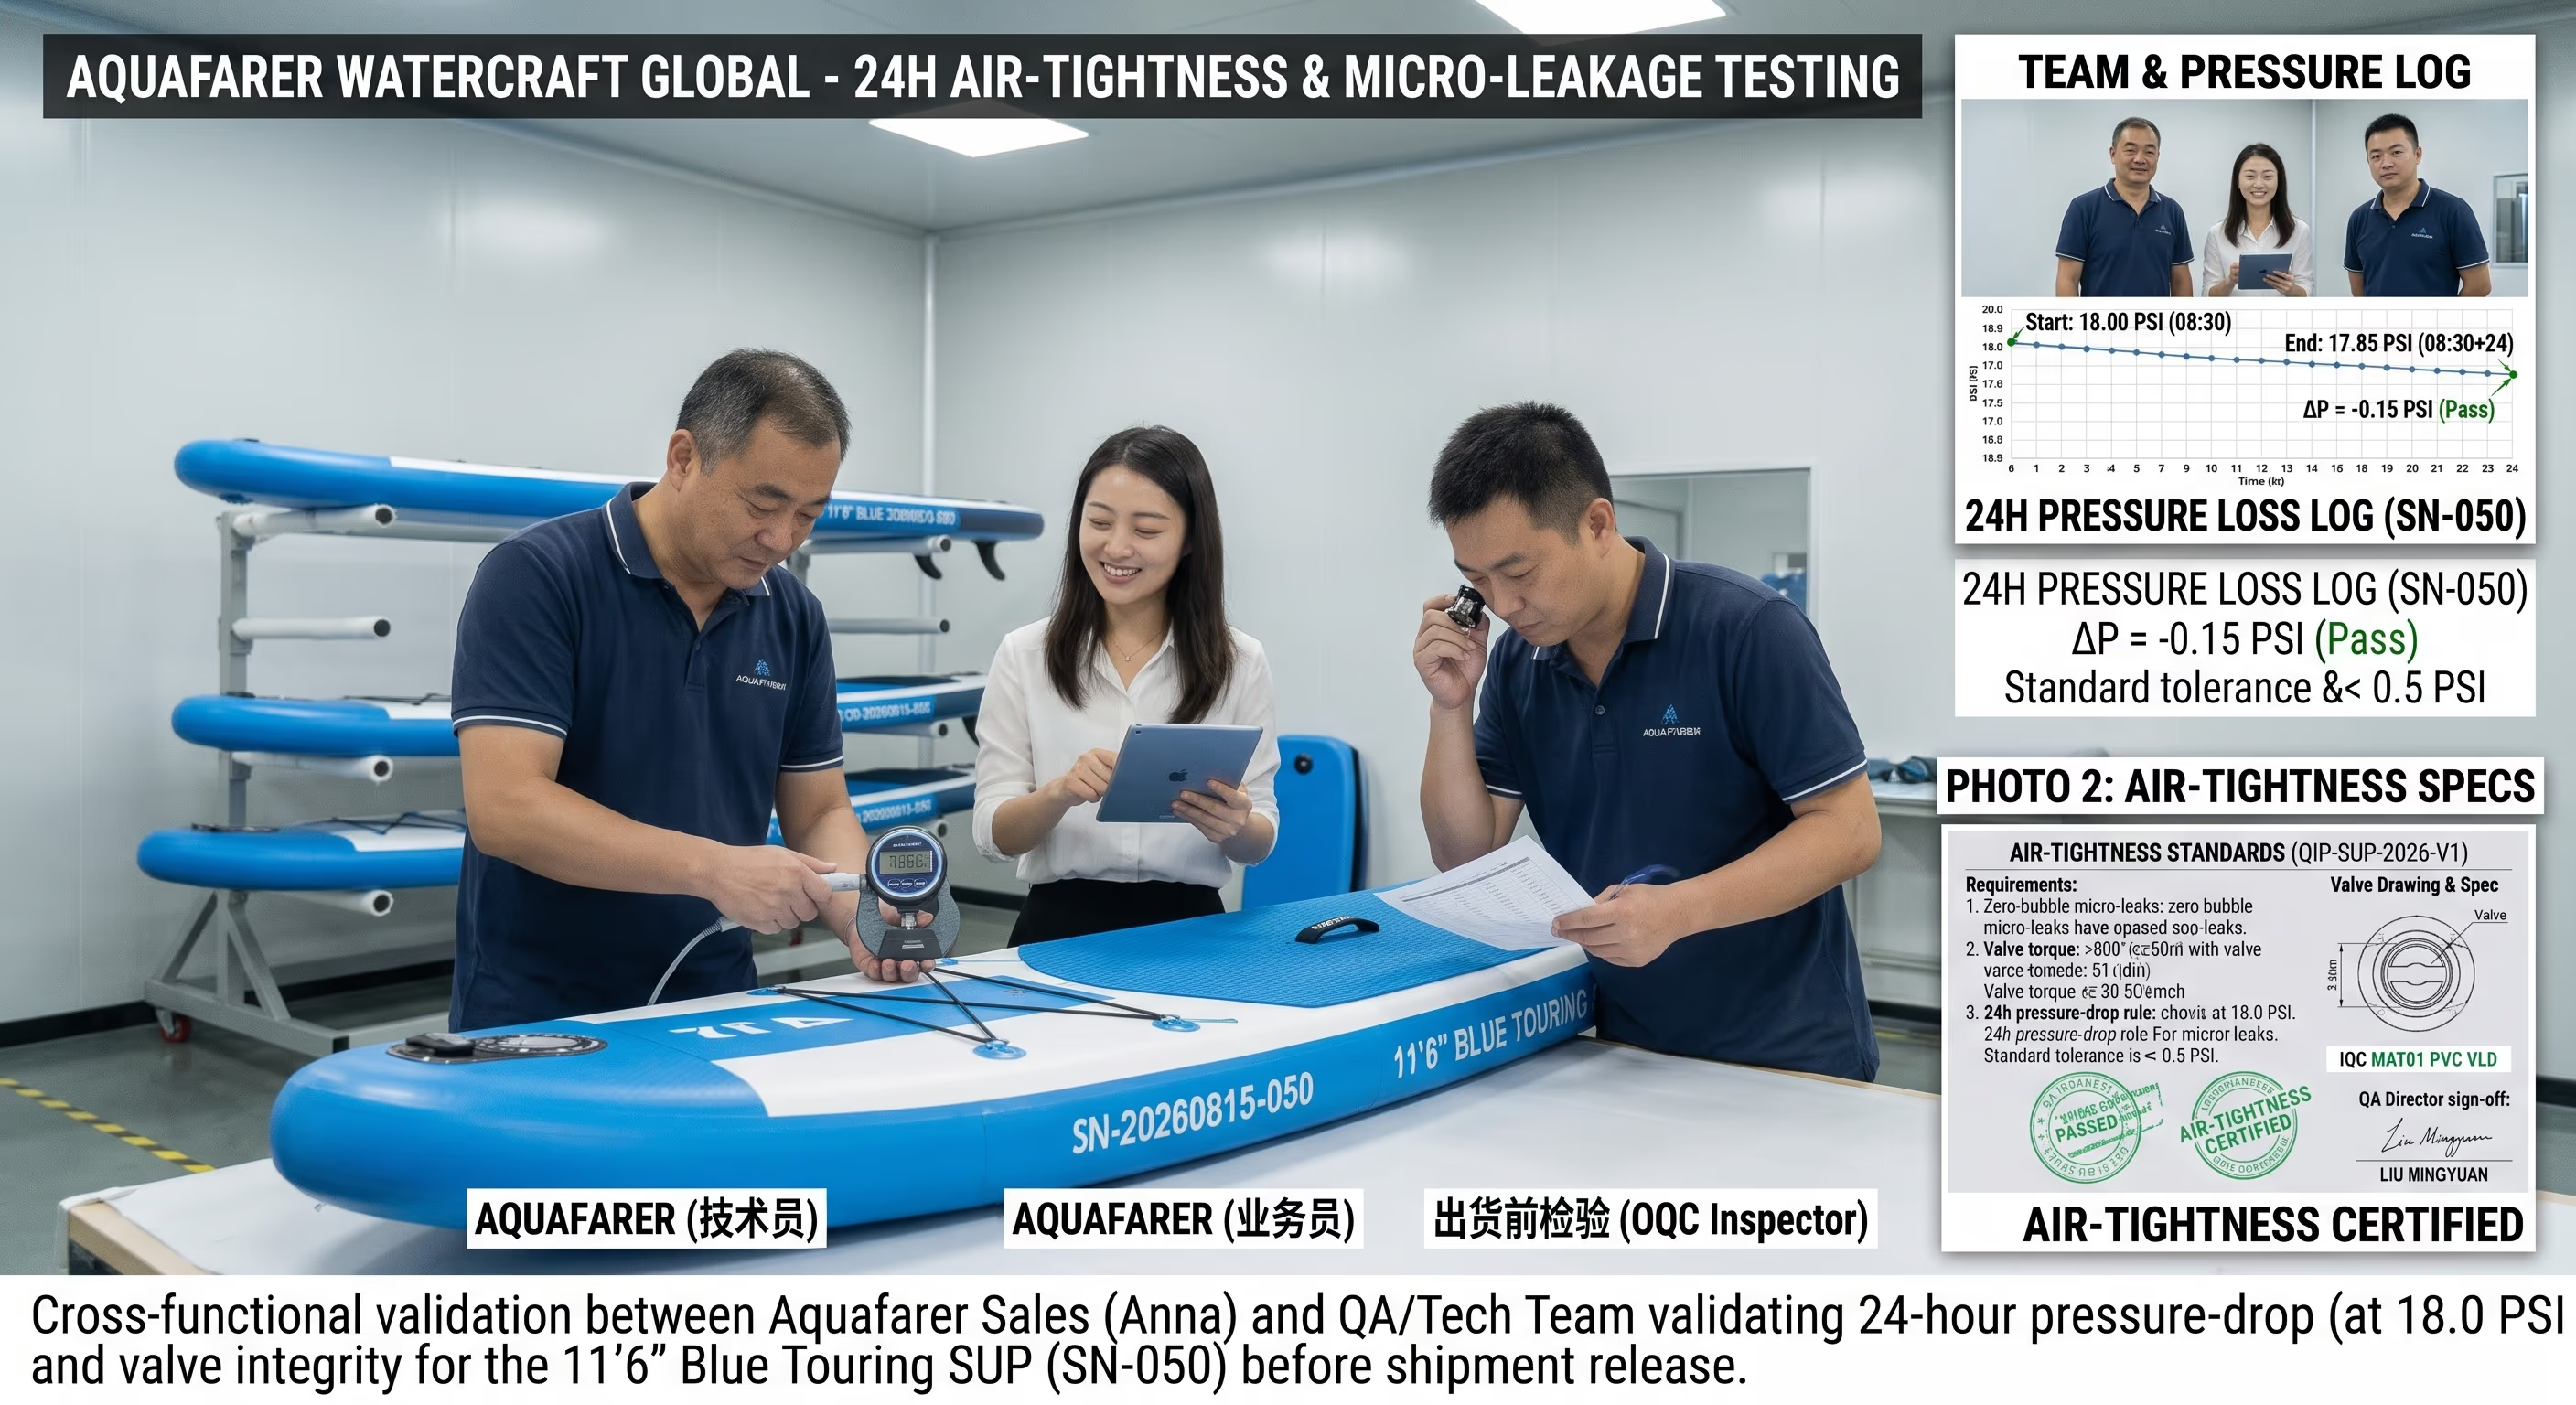
Prova de inflagem & estanquicidade ao ar
100% das pranchas acabadas — não apenas uma amostra — recebem uma manutenção de pressão de 24 horas a 18.0 PSI com exclusão automática para além de uma queda de 0,50 PSI. Uma evidência por câmara.
Descarregar os relatórios de estanquicidade ao ar (PDF)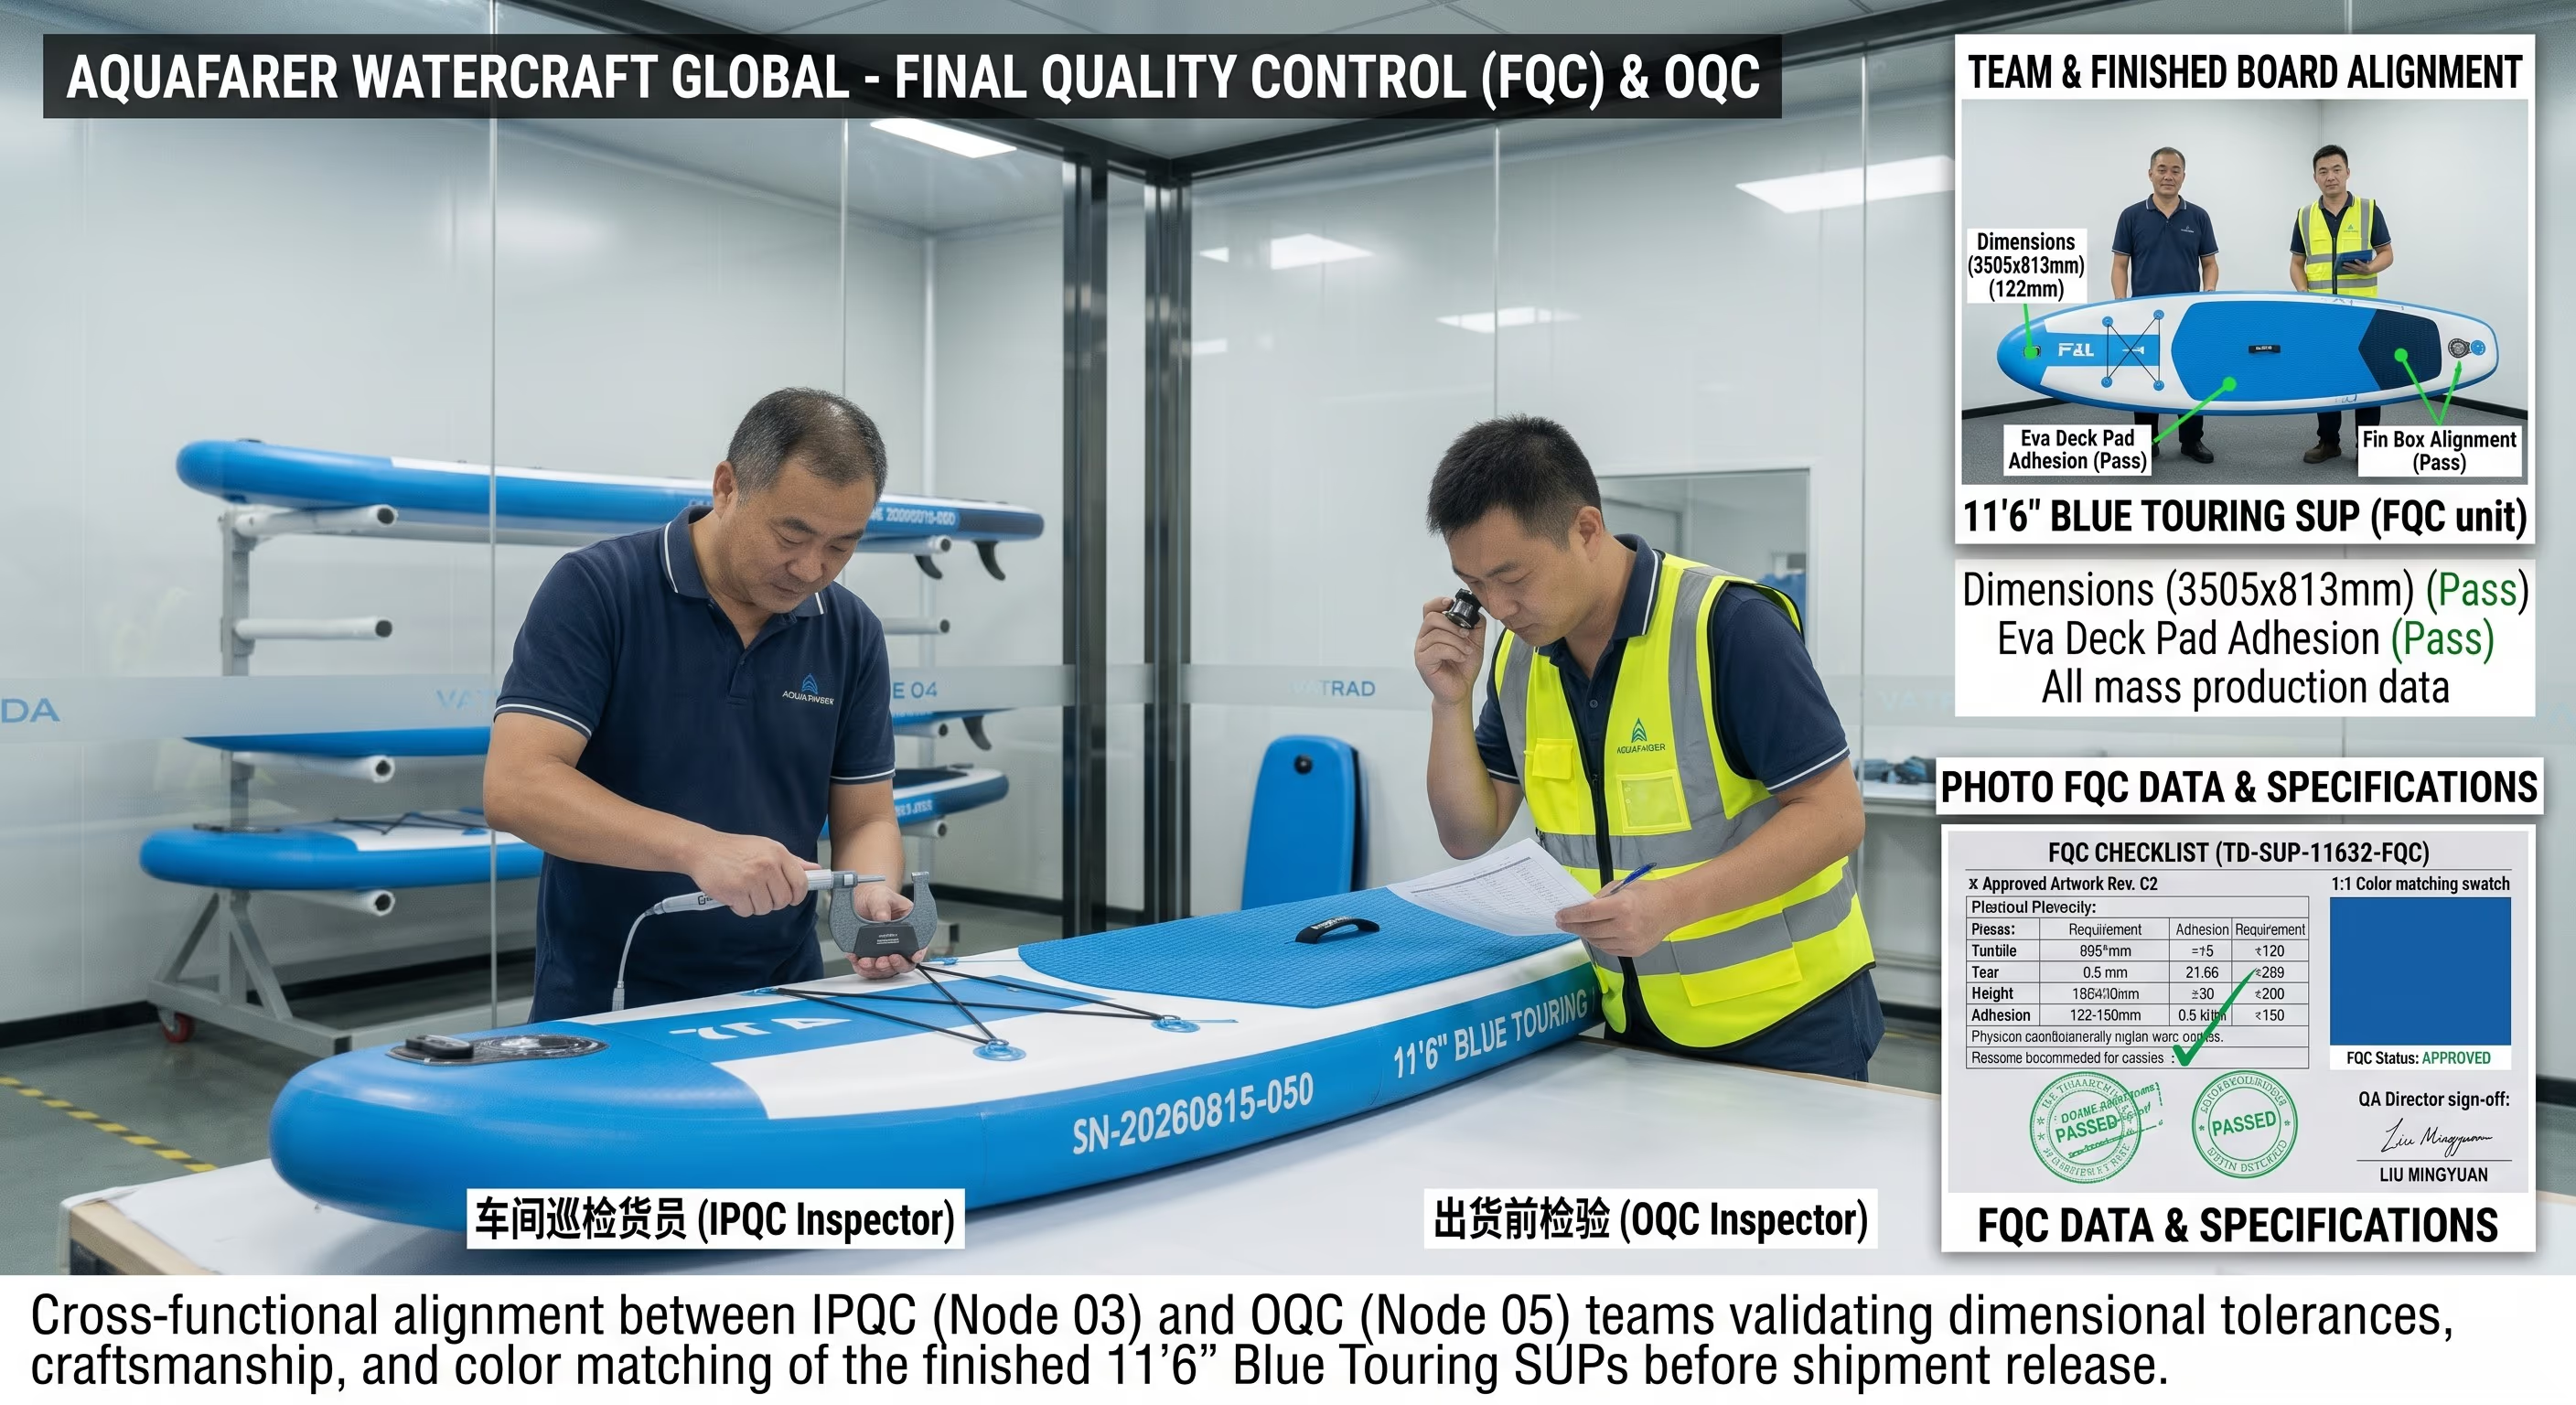
FQC — Controlo do produto final
As pranchas acabadas são medidas contra as tolerâncias do desenho e avaliadas visualmente sob lâmpadas de luz diurna D65 contra o golden sample libertado.
Descarregar os relatórios FQC (PDF)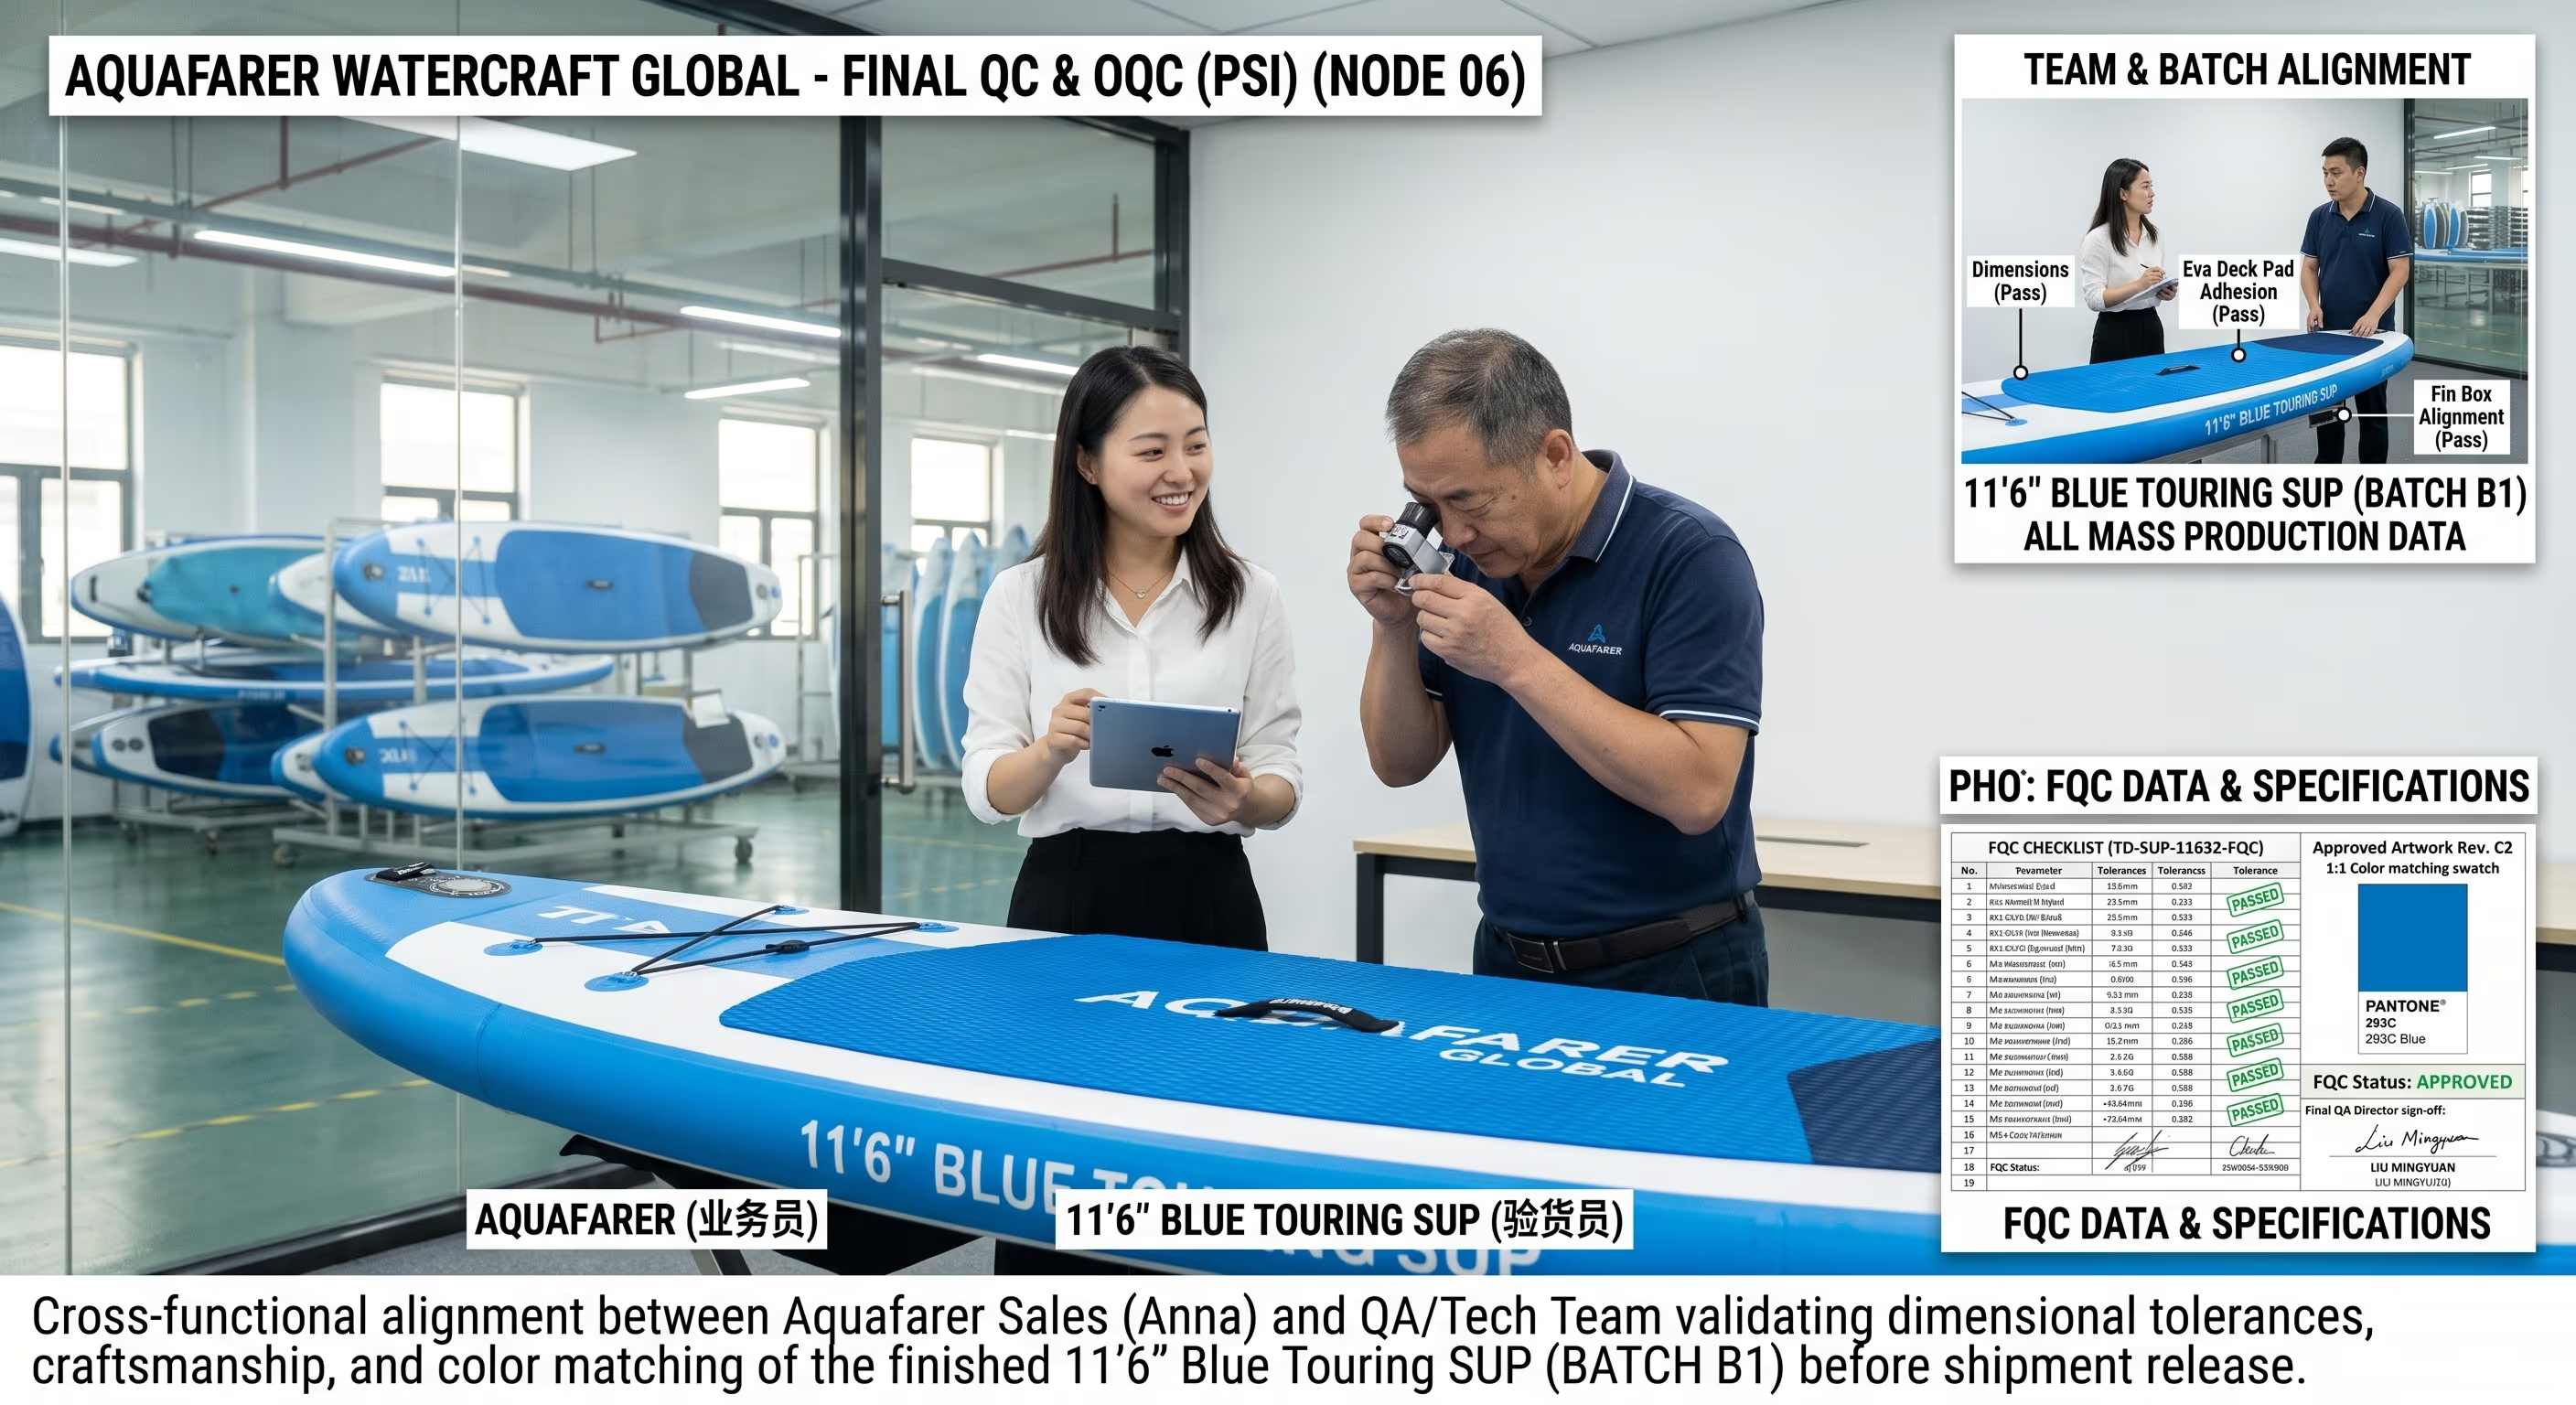
PSI — Inspeção pré-envio de embalagem
O kit embalado é verificado a 100% contra a BOM aprovada pelo cliente — leitura do código de barras (nota ≥ B), marcações da caixa e teste de queda ISTA-1A antes da carga.
Descarregar os relatórios PSI (PDF)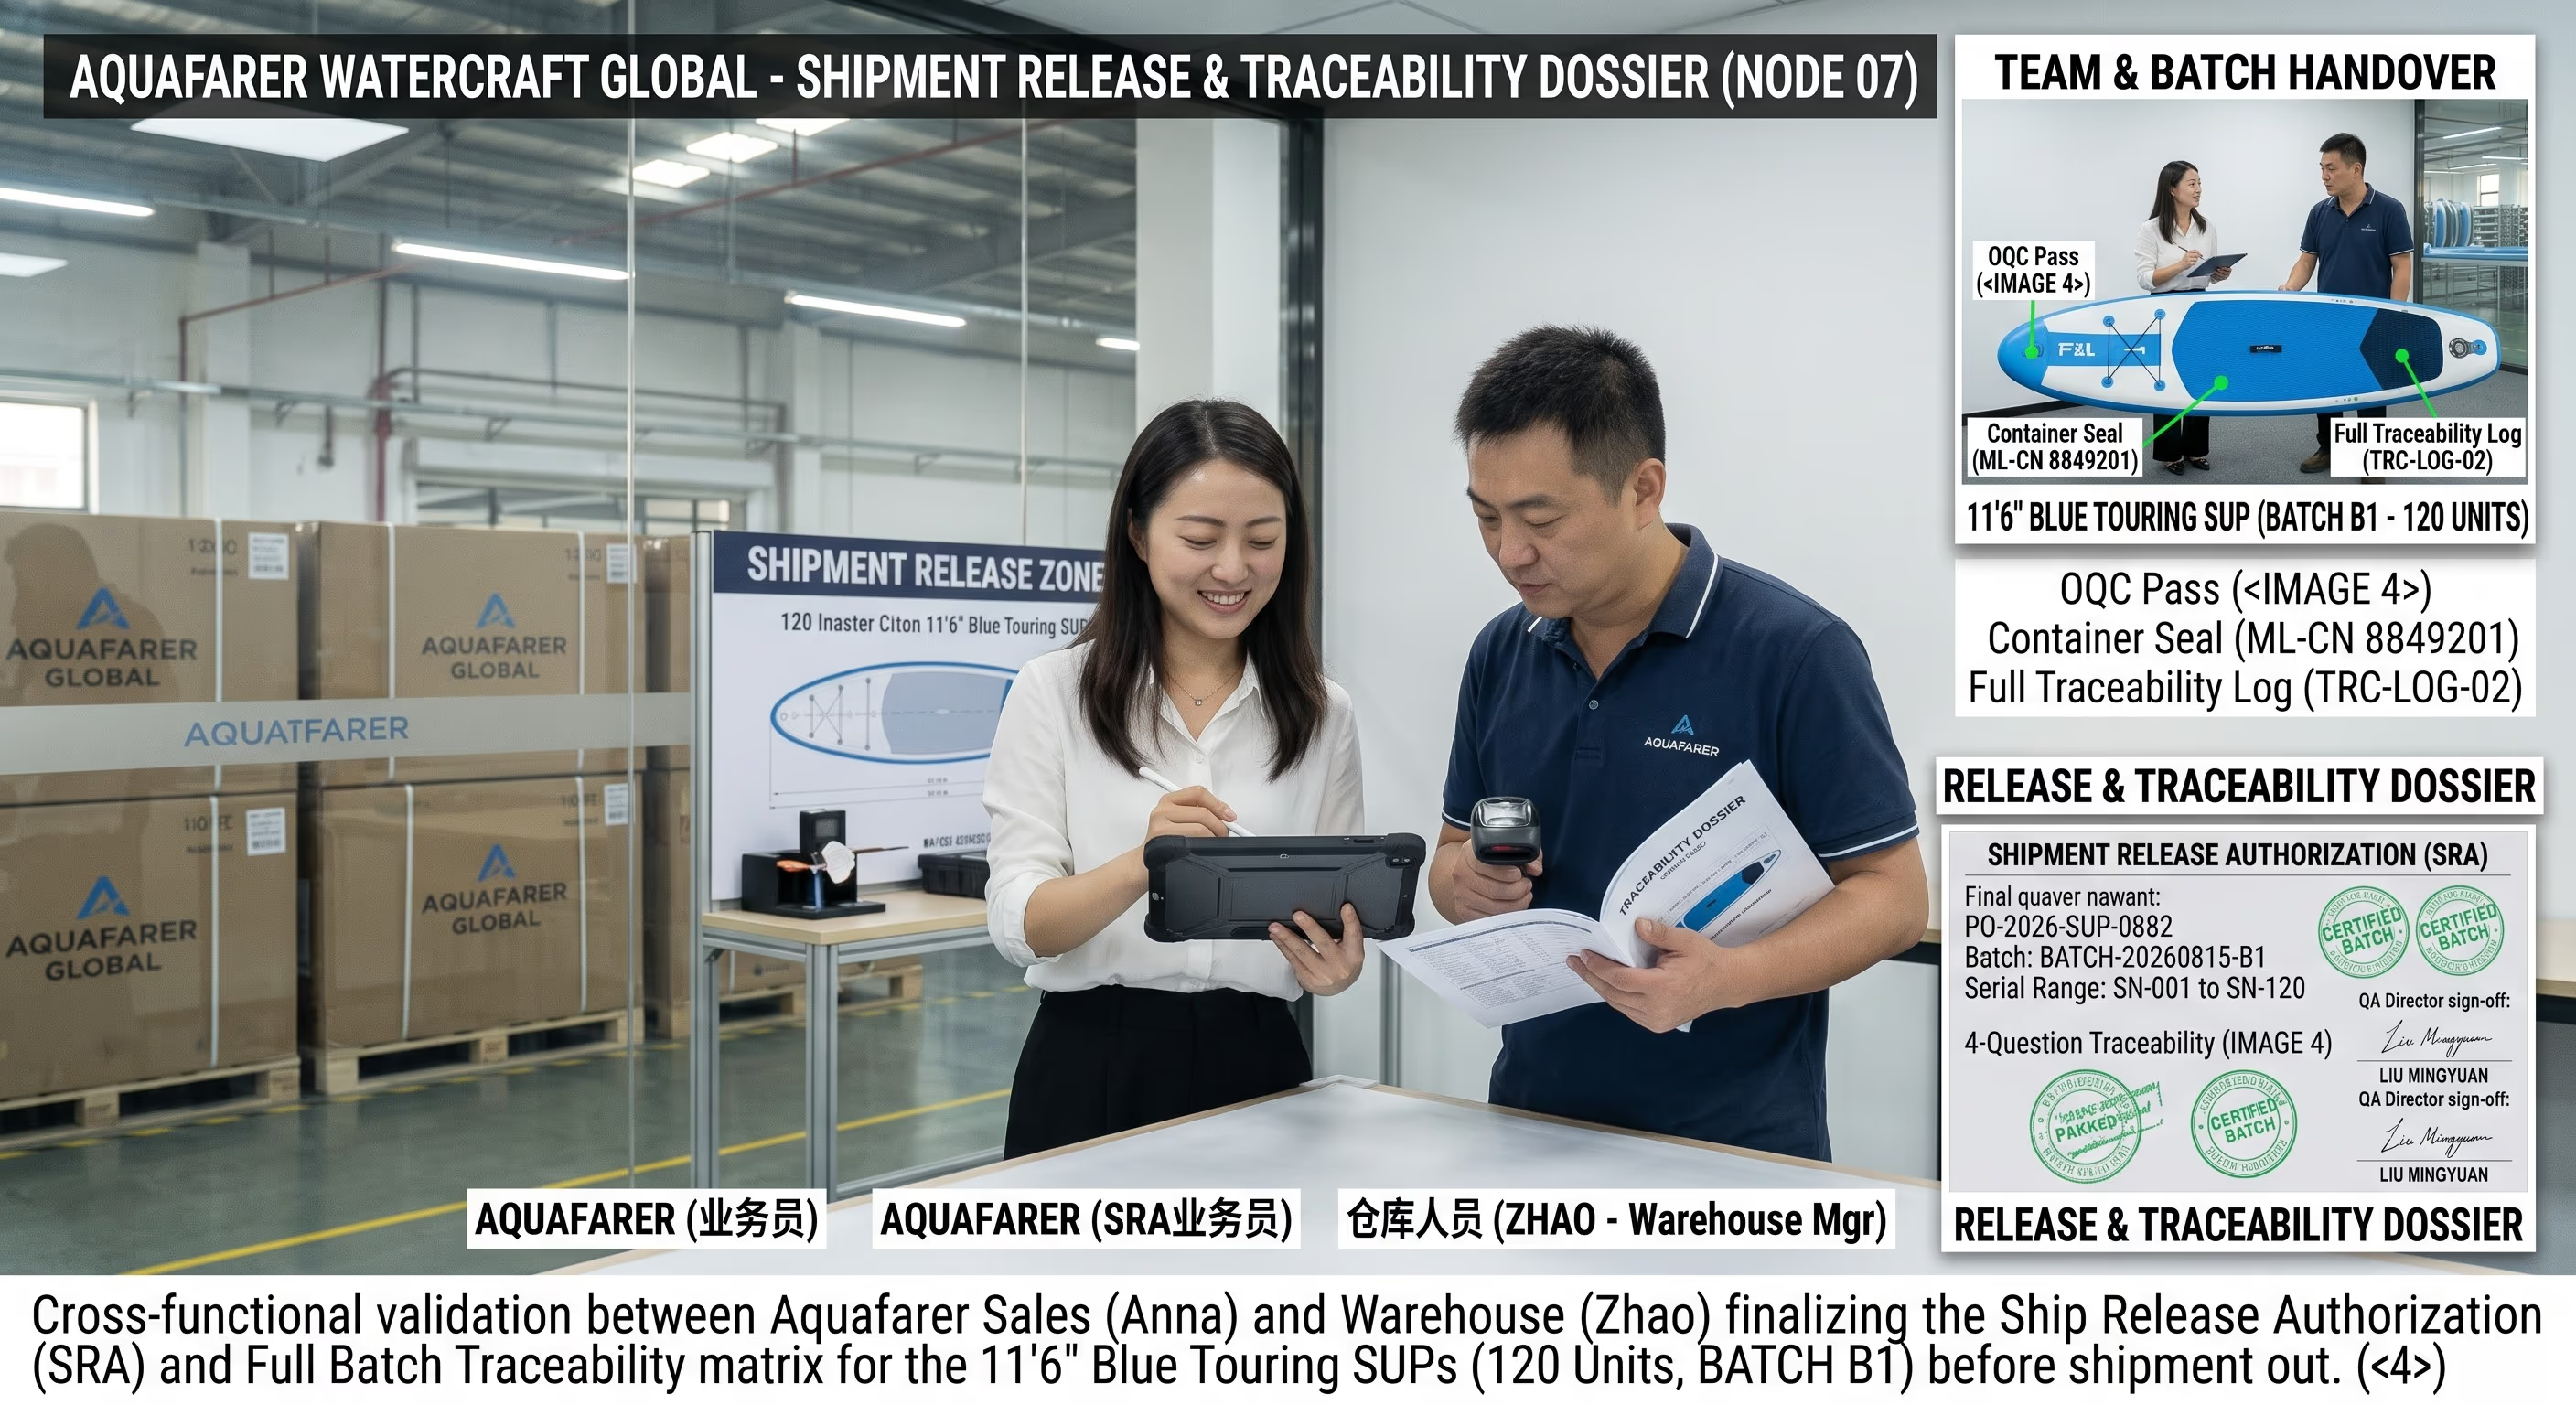
Libertação para envio & rastreabilidade
A Qualidade liberta a partida apenas quando os seis gates anteriores estão fechados. Os números de série são atribuídos à partida e o dossier é entregue com o envio.
Descarregar os relatórios de libertação (PDF)Vê as nossas ferramentas e máquinas
Explora o equipamento industrial por trás de cada prancha SUP Vatrad.
Vê o equipamento →