Proces
Proces produkcyjny
Od surowca do deski SUP gotowej na wodę — każdy etap pod naszą kontrolą
W odróżnieniu od marek, które zlecają produkcję podmiotom trzecim, Vatrad jest właścicielem i prowadzi cały swój łańcuch wytwarzania. Ta integracja pionowa pozwala nam utrzymać ścisłą kontrolę jakości na każdym etapie, szybko reagować na wymagania niestandardowe i zachowywać powtarzalną jakość produktu partia po partii. Oto jak powstaje deska SUP w naszym zakładzie.
Odbiór i inspekcja materiałów
Każda partia przychodzącej tkaniny PCV, maty z włókna szklanego, żywicy i osprzętu jest sprawdzana względem specyfikacji. Próbki tkaniny bada się pod kątem wytrzymałości na rozciąganie, równomierności grubości i odporności na UV przed dopuszczeniem do produkcji. Materiały niezgodne są izolowane i zwracane.
Automatyczne cięcie PCV
<p>Zatwierdzone tkaniny układa się na automatycznej maszynie do cięcia CNC i tnie z dokładnością poniżej milimetra. Optymalizowane komputerowo nestowanie układa elementy tak, aby zminimalizować odpady — zwykle poniżej 5%. Wycięte elementy są etykietowane wg modelu deski SUP i komory, a następnie wiązane w pakiety do przekazania do oddziału zgrzewania.</p>
Zgrzewanie termiczne rur
Elementy są zaprasowywane i łączone za pomocą maszyn do zgrzewania termicznego, ze zgrzewaniem gorącopowietrznym w kontrolowanej temperaturze 200–300 °C. Główne szwy wzmacnia się dielektrycznym zgrzewaniem HF, aby uzyskać połączenia szczelne i wytrzymałe. Gotowe komory pompuje się do 18.0 PSI w celu wstępnej kontroli szczelności przed 24-godzinną próbą utrzymania ciśnienia.
Łączenie rdzenia drop-stitch
Rdzenie drop-stitch desek SUP łączy się z zewnętrznymi warstwami PCV za pomocą laminowania termicznego. Tysiące wewnętrznych nici poliestrowych łączy warstwę górną z dolną, tworząc sztywną konstrukcję przy 12-15 PSI. Listwy krawędziowe są łączone w trzech warstwach metodą fuzji, co zapewnia wytrzymałość krawędzi.
Druk i dekoracja desek SUP
Grafikę pokładu deski SUP nanosi się techniką druku cyfrowego, aby uzyskać pełnokolorowe projekty o jakości zdjęcia, oraz sitografią, aby uzyskać trwałe logo i powtarzalne wzory. Nadruki są utrwalane i zabezpieczane przed działaniem UV i ścieraniem.
Montaż końcowy i osprzęt
Zawory, D-ringi, uchwyty, gniazda płetw i pokłady EVA montuje się na linii montażowej. Każda deska przechodzi listę kontrolną montażu liczącą 100 punktów, z obowiązkowym podpisem na każdym etapie.
Badania jakościowe i inspekcja
Każda gotowa deska przechodzi obowiązkową bramkę jakościową: próbę retencji powietrza w komorach, kontrolę działania osprzętu, weryfikację momentu dokręcania złączy oraz inspekcję wizualną. Budowy na zamówienie i prototypy przechodzą dodatkowo próby na wodzie obejmujące stabilność i prowadzenie.
Pakowanie i wysyłka
Deski są spuszczane, składane zgodnie z procedurą, pakowane do wytrzymałych worków tkaninowych lub kartonów detalicznych i przygotowywane do wysyłki. Każde opakowanie jest etykietowane modelem, numerem seryjnym i przeznaczeniem. Współpracujemy ze spedytorami w zakresie wysyłek kontenerowych FCL i LCL na całym świecie.
Dowody z inspekcji
Każdy etap zostawia ślad — zdjęcia i raporty
Poniżej rzeczywiste zdjęcia z inspekcji i pakiety raportów z naszych siedmiu kontrolowanych bramek jakościowych. Każdy PDF to autentyczny dwujęzyczny zapis, który możesz pobrać i poddać audytowi — to same dokumenty, które stoją za każdą partią w 10-letnim archiwum identyfikowalności w systemie ERP. Pełny przebieg 7 etapów znajdziesz na /pl/quality.
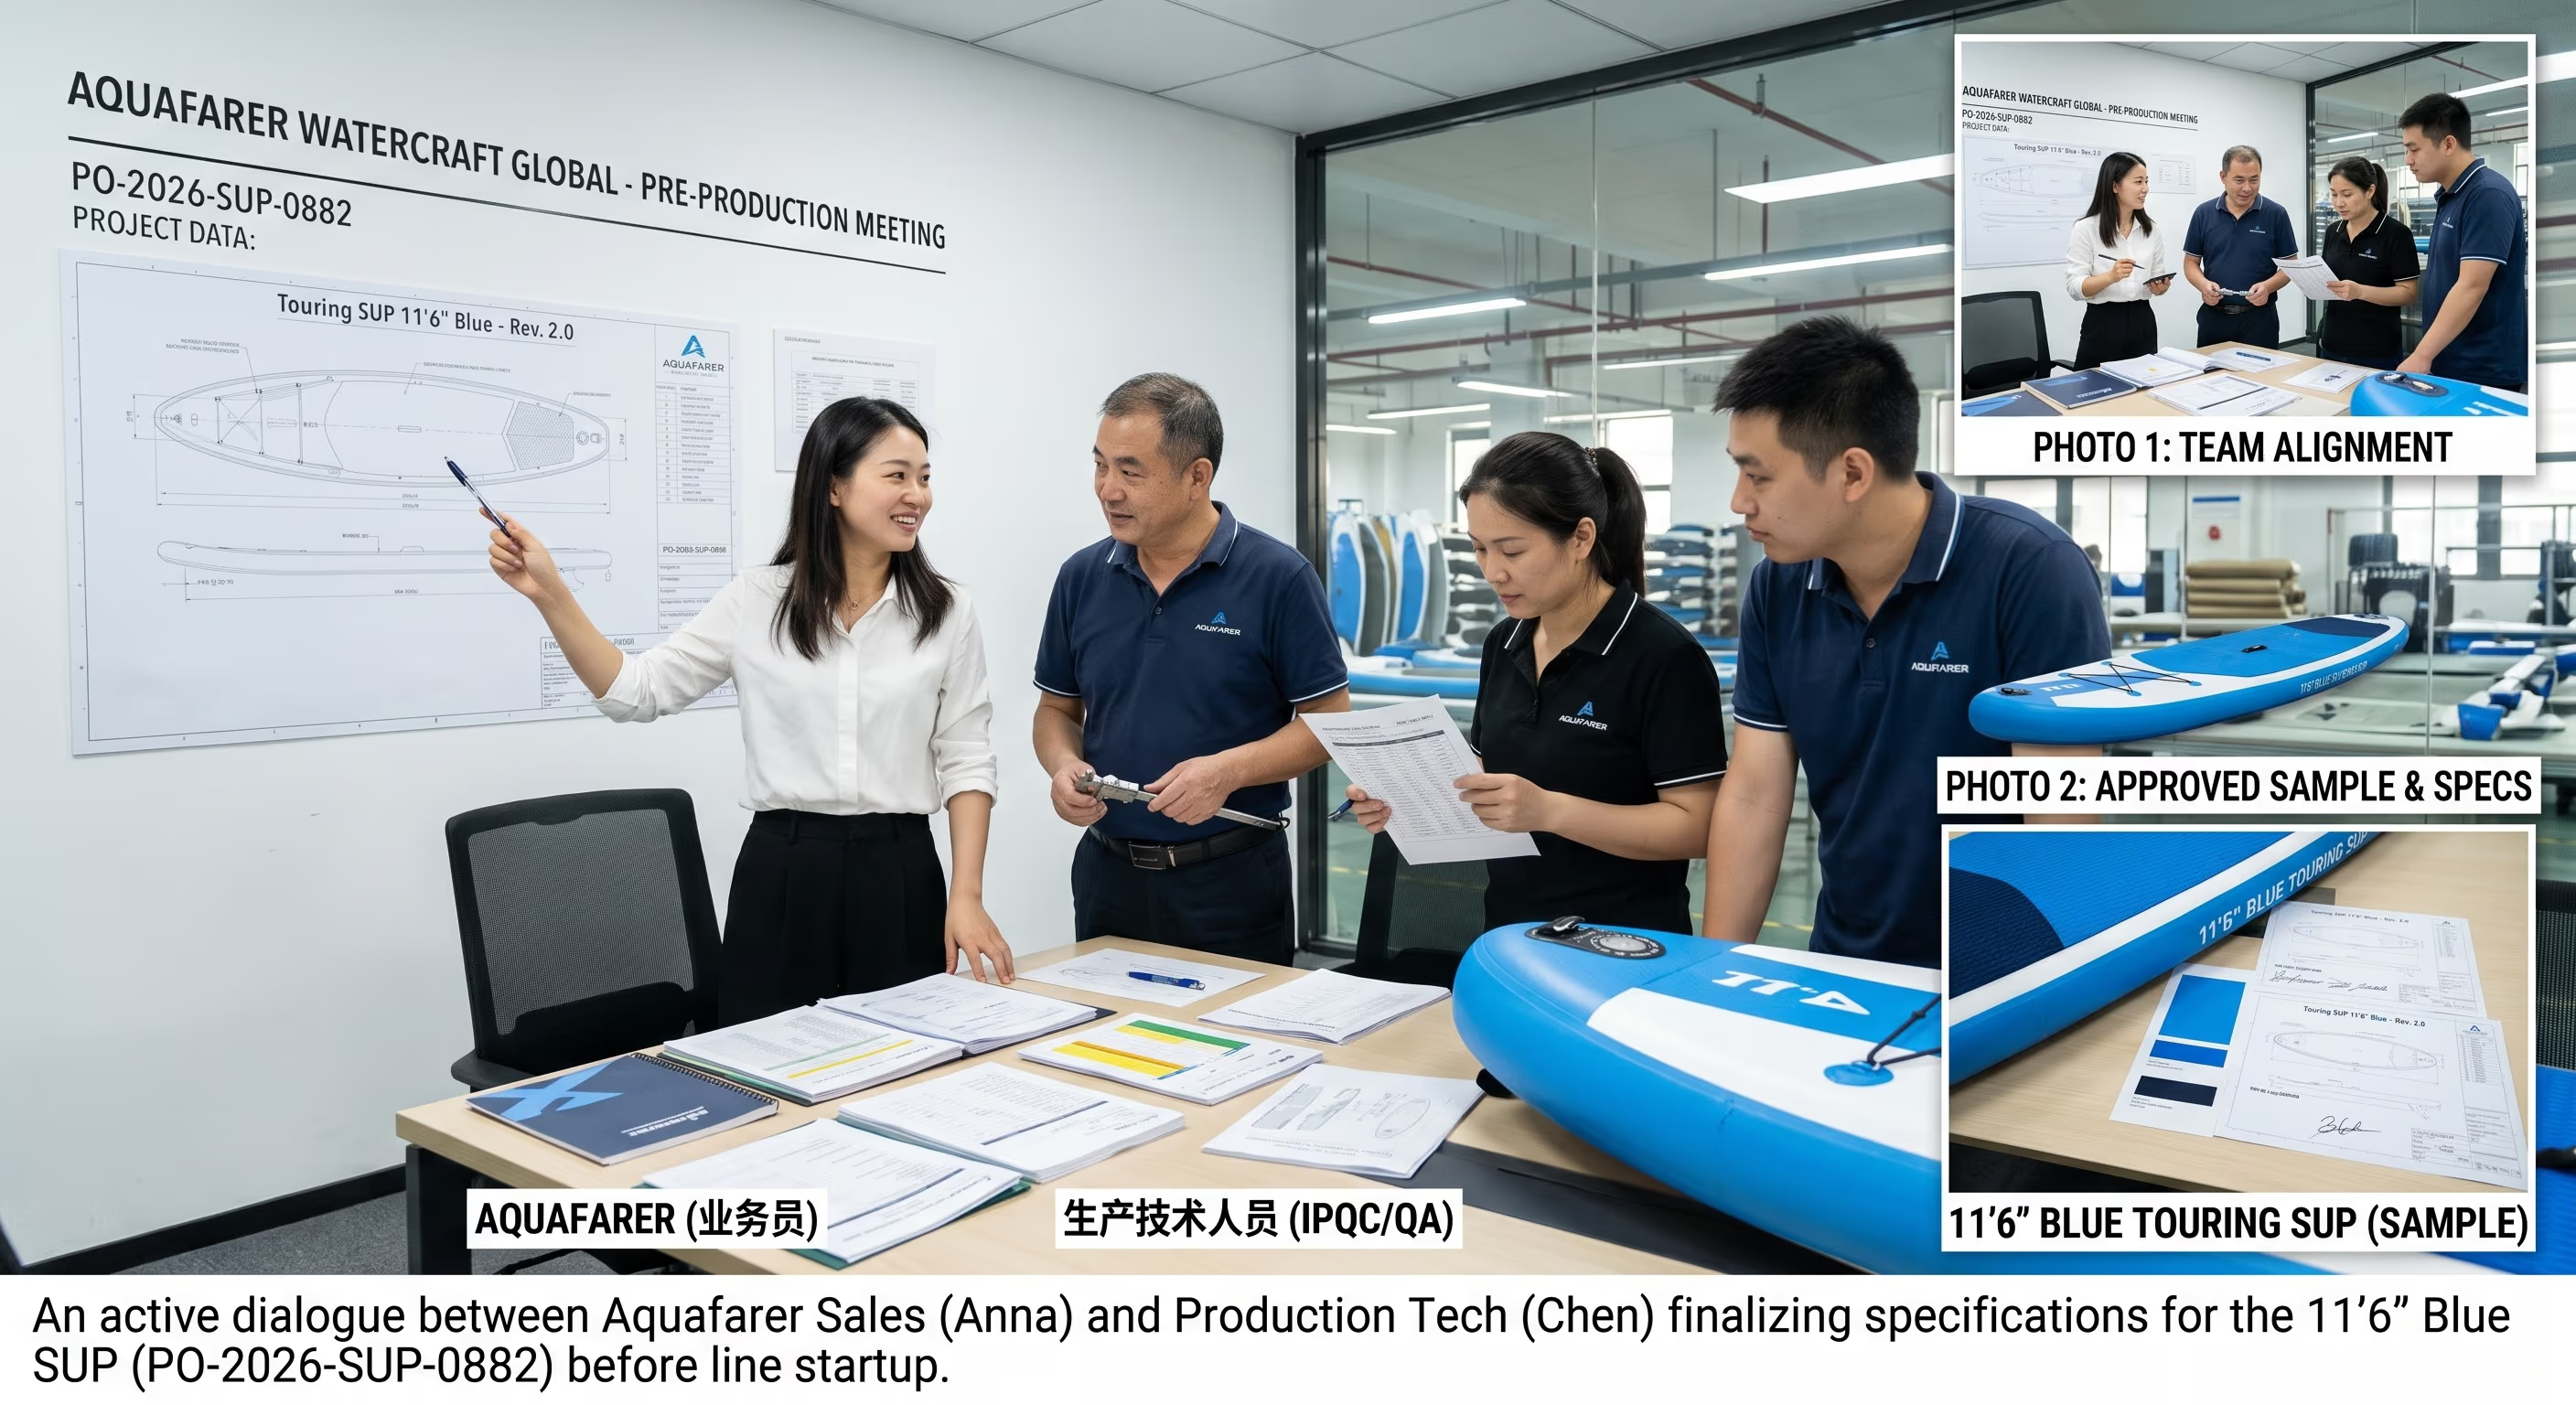
PPM — Planowanie jakości projektu
Spotkanie przedprodukcyjne ustala zakres, próbkę wzorcową i Plan Inspekcji Jakości przed uruchomieniem linii. Nierozstrzygnięte punkty blokują zwolnienie produkcji.
Pobierz QIP (PDF)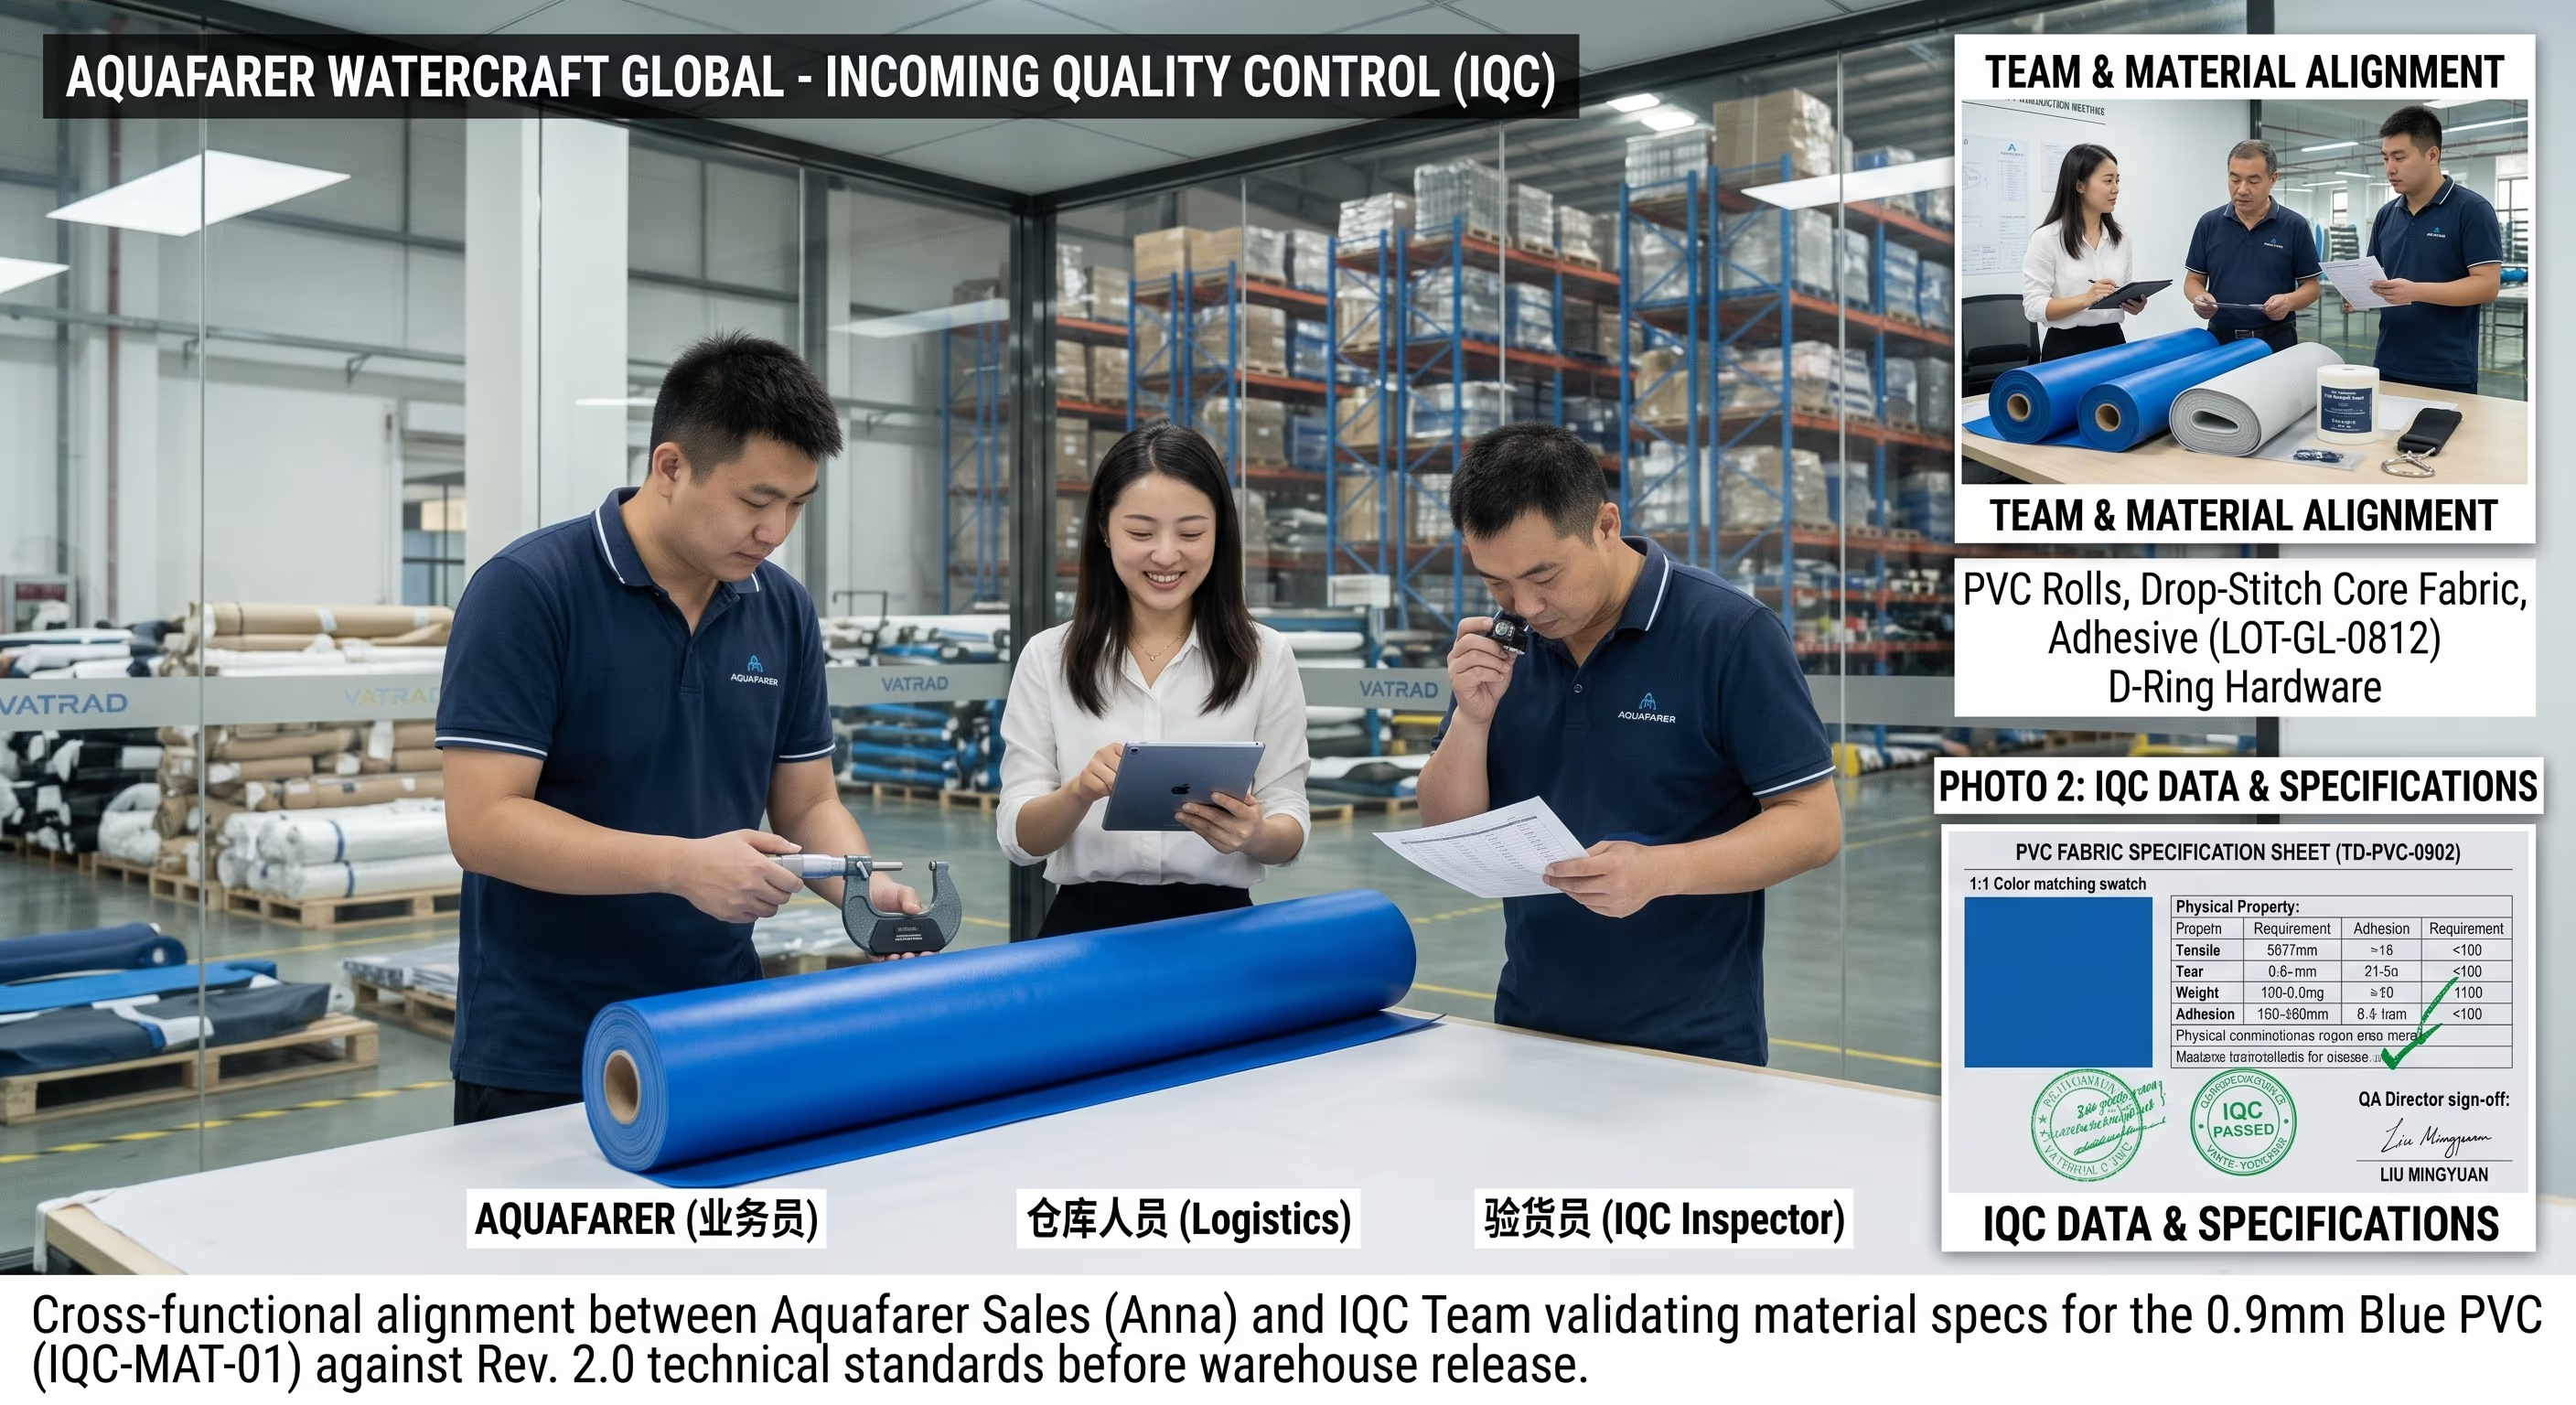
IQC — Inspekcja materiałów przychodzących
Każda partia przychodzącego PCV, tkaniny i osprzętu jest sprawdzana względem zatwierdzonej specyfikacji. Partie niezgodne są izolowane i odrzucane przed dopuszczeniem na linię.
Pobierz raporty IQC (PDF)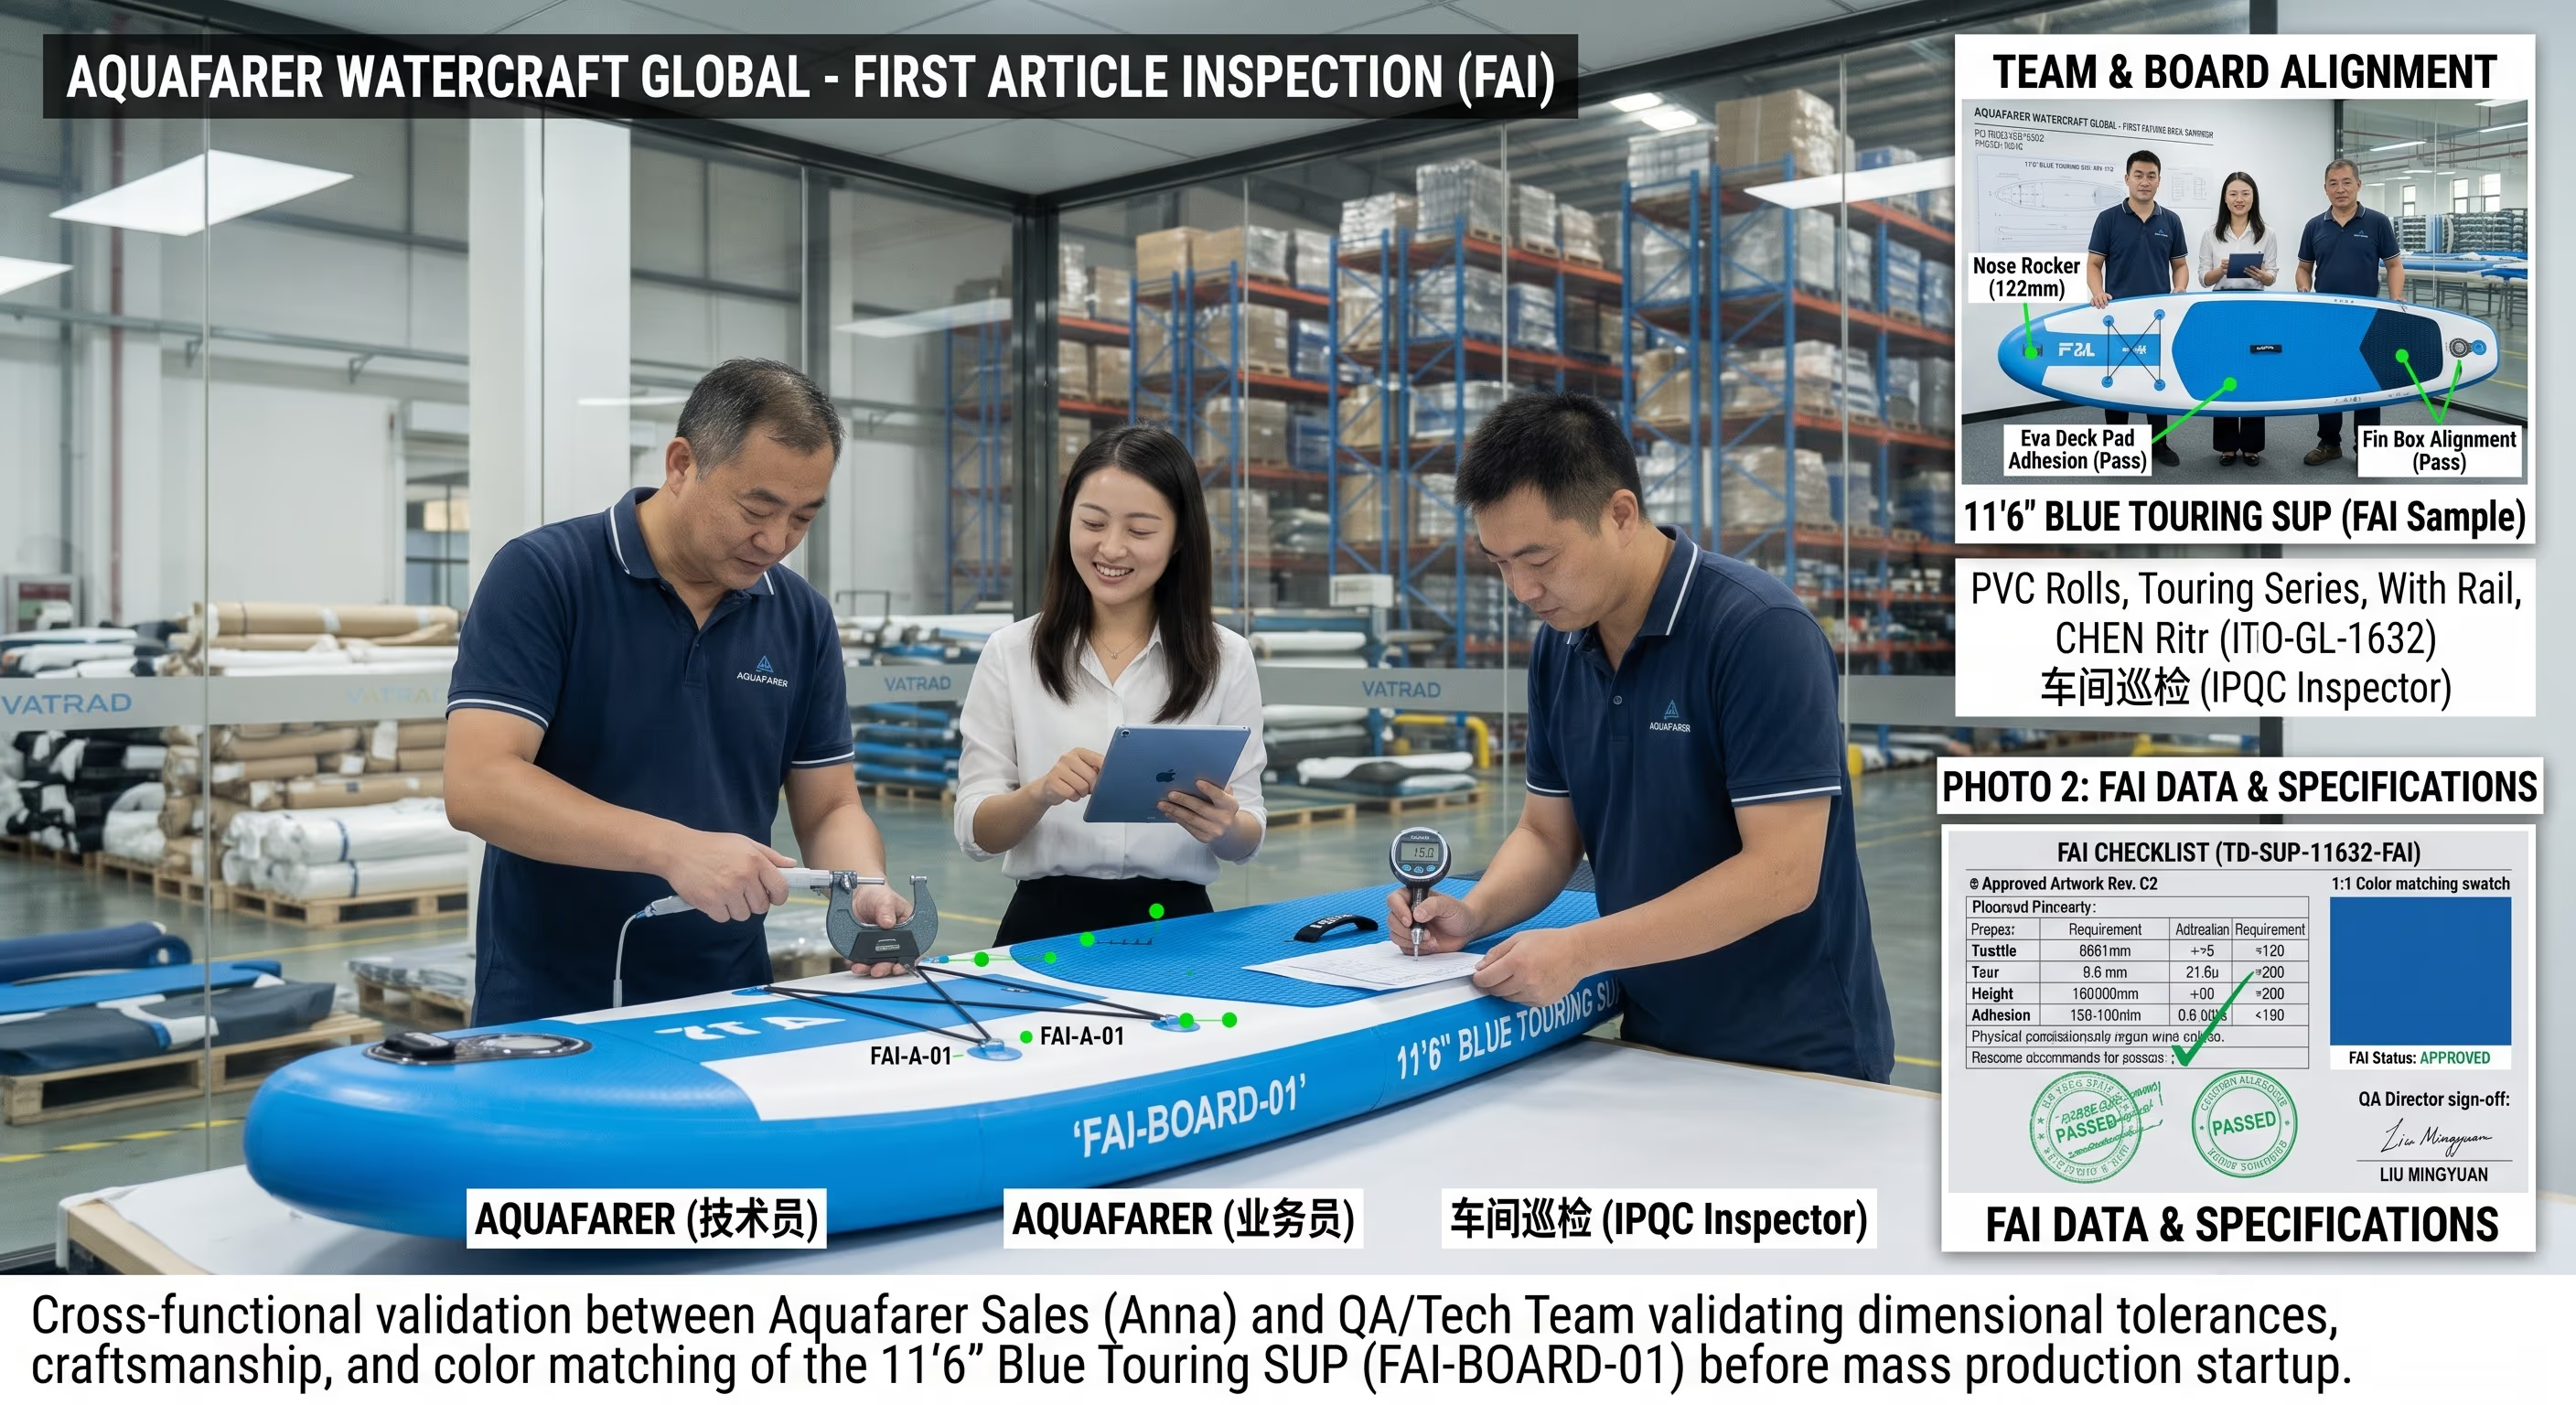
IPQC / FAI — Kontrola w trakcie procesu
Pierwszy egzemplarz weryfikuje się względem zablokowanych linii odniesienia, a na każdej zmianie prowadzi się obchody kontrolne na linii. Zatwierdzenie FAI blokuje wersją projekt graficzny, wymiary i BOM.
Pobierz raporty IPQC (PDF)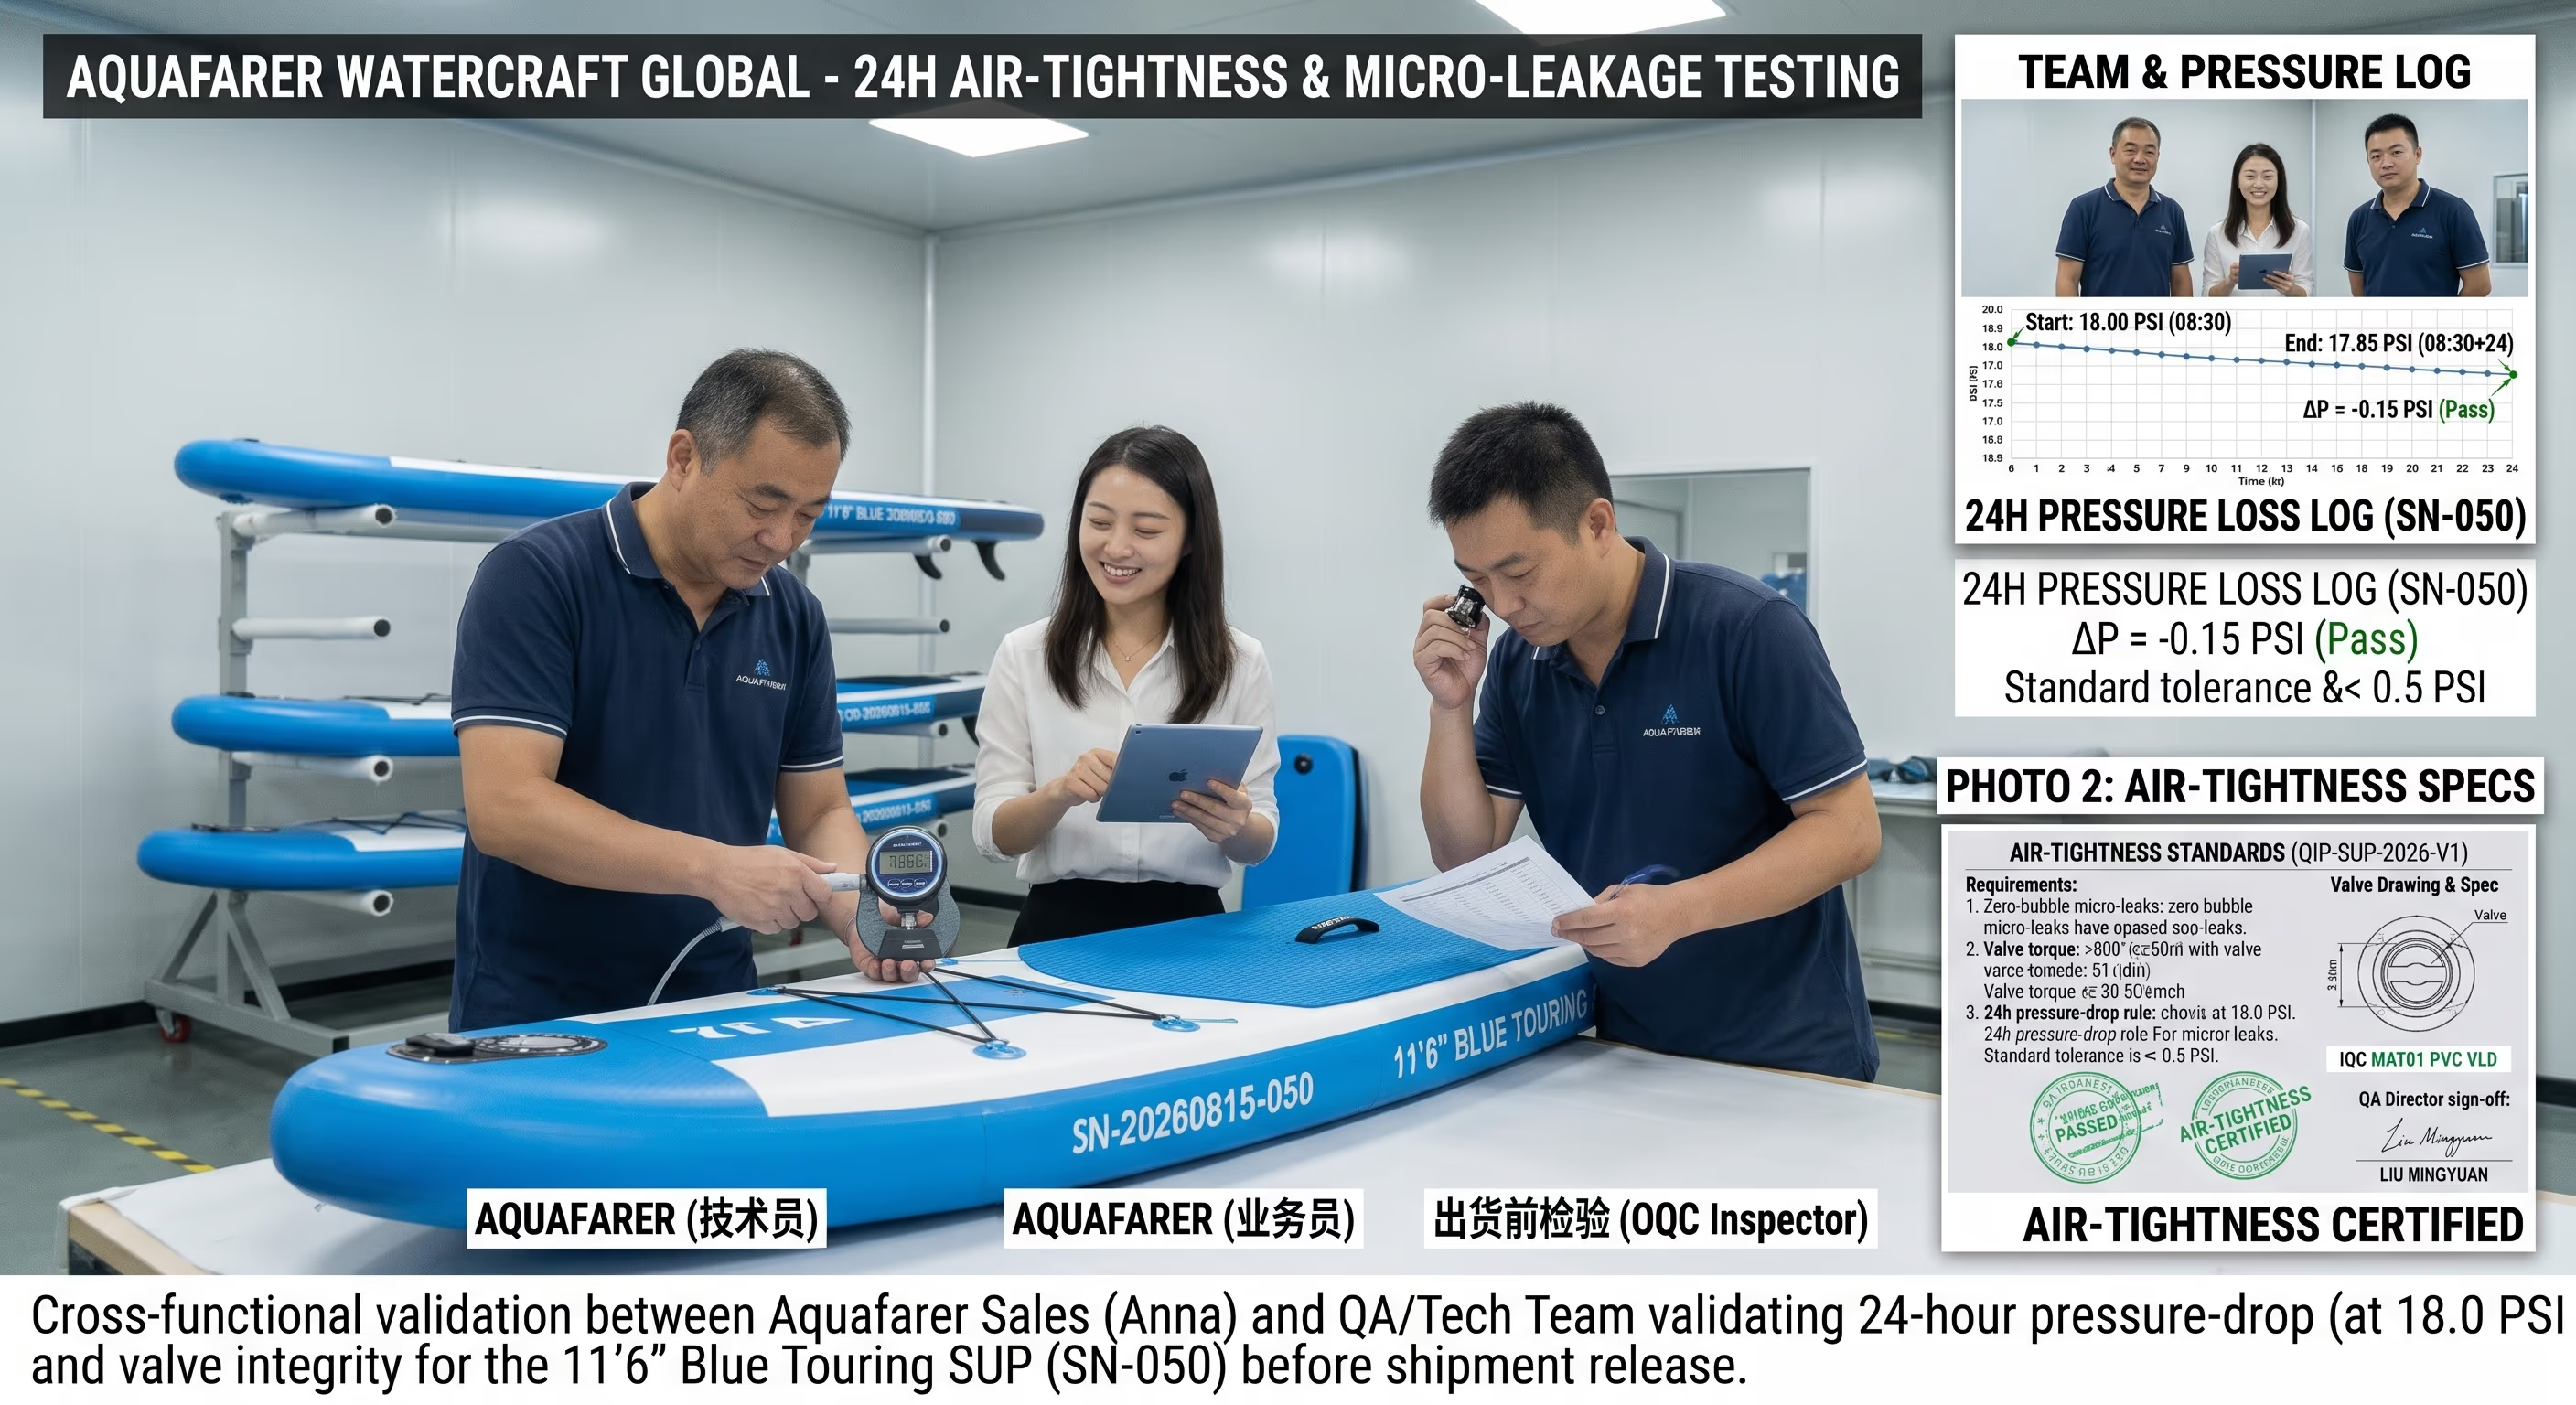
Pompowanie i badanie szczelności powietrznej
100% gotowych desek — a nie próbka — przechodzi 24-godzinną próbę utrzymania ciśnienia przy 18.0 PSI z automatycznym odrzuceniem po spadku powyżej 0.50 PSI. Jeden zapis na komorę.
Pobierz raporty ze szczelności powietrznej (PDF)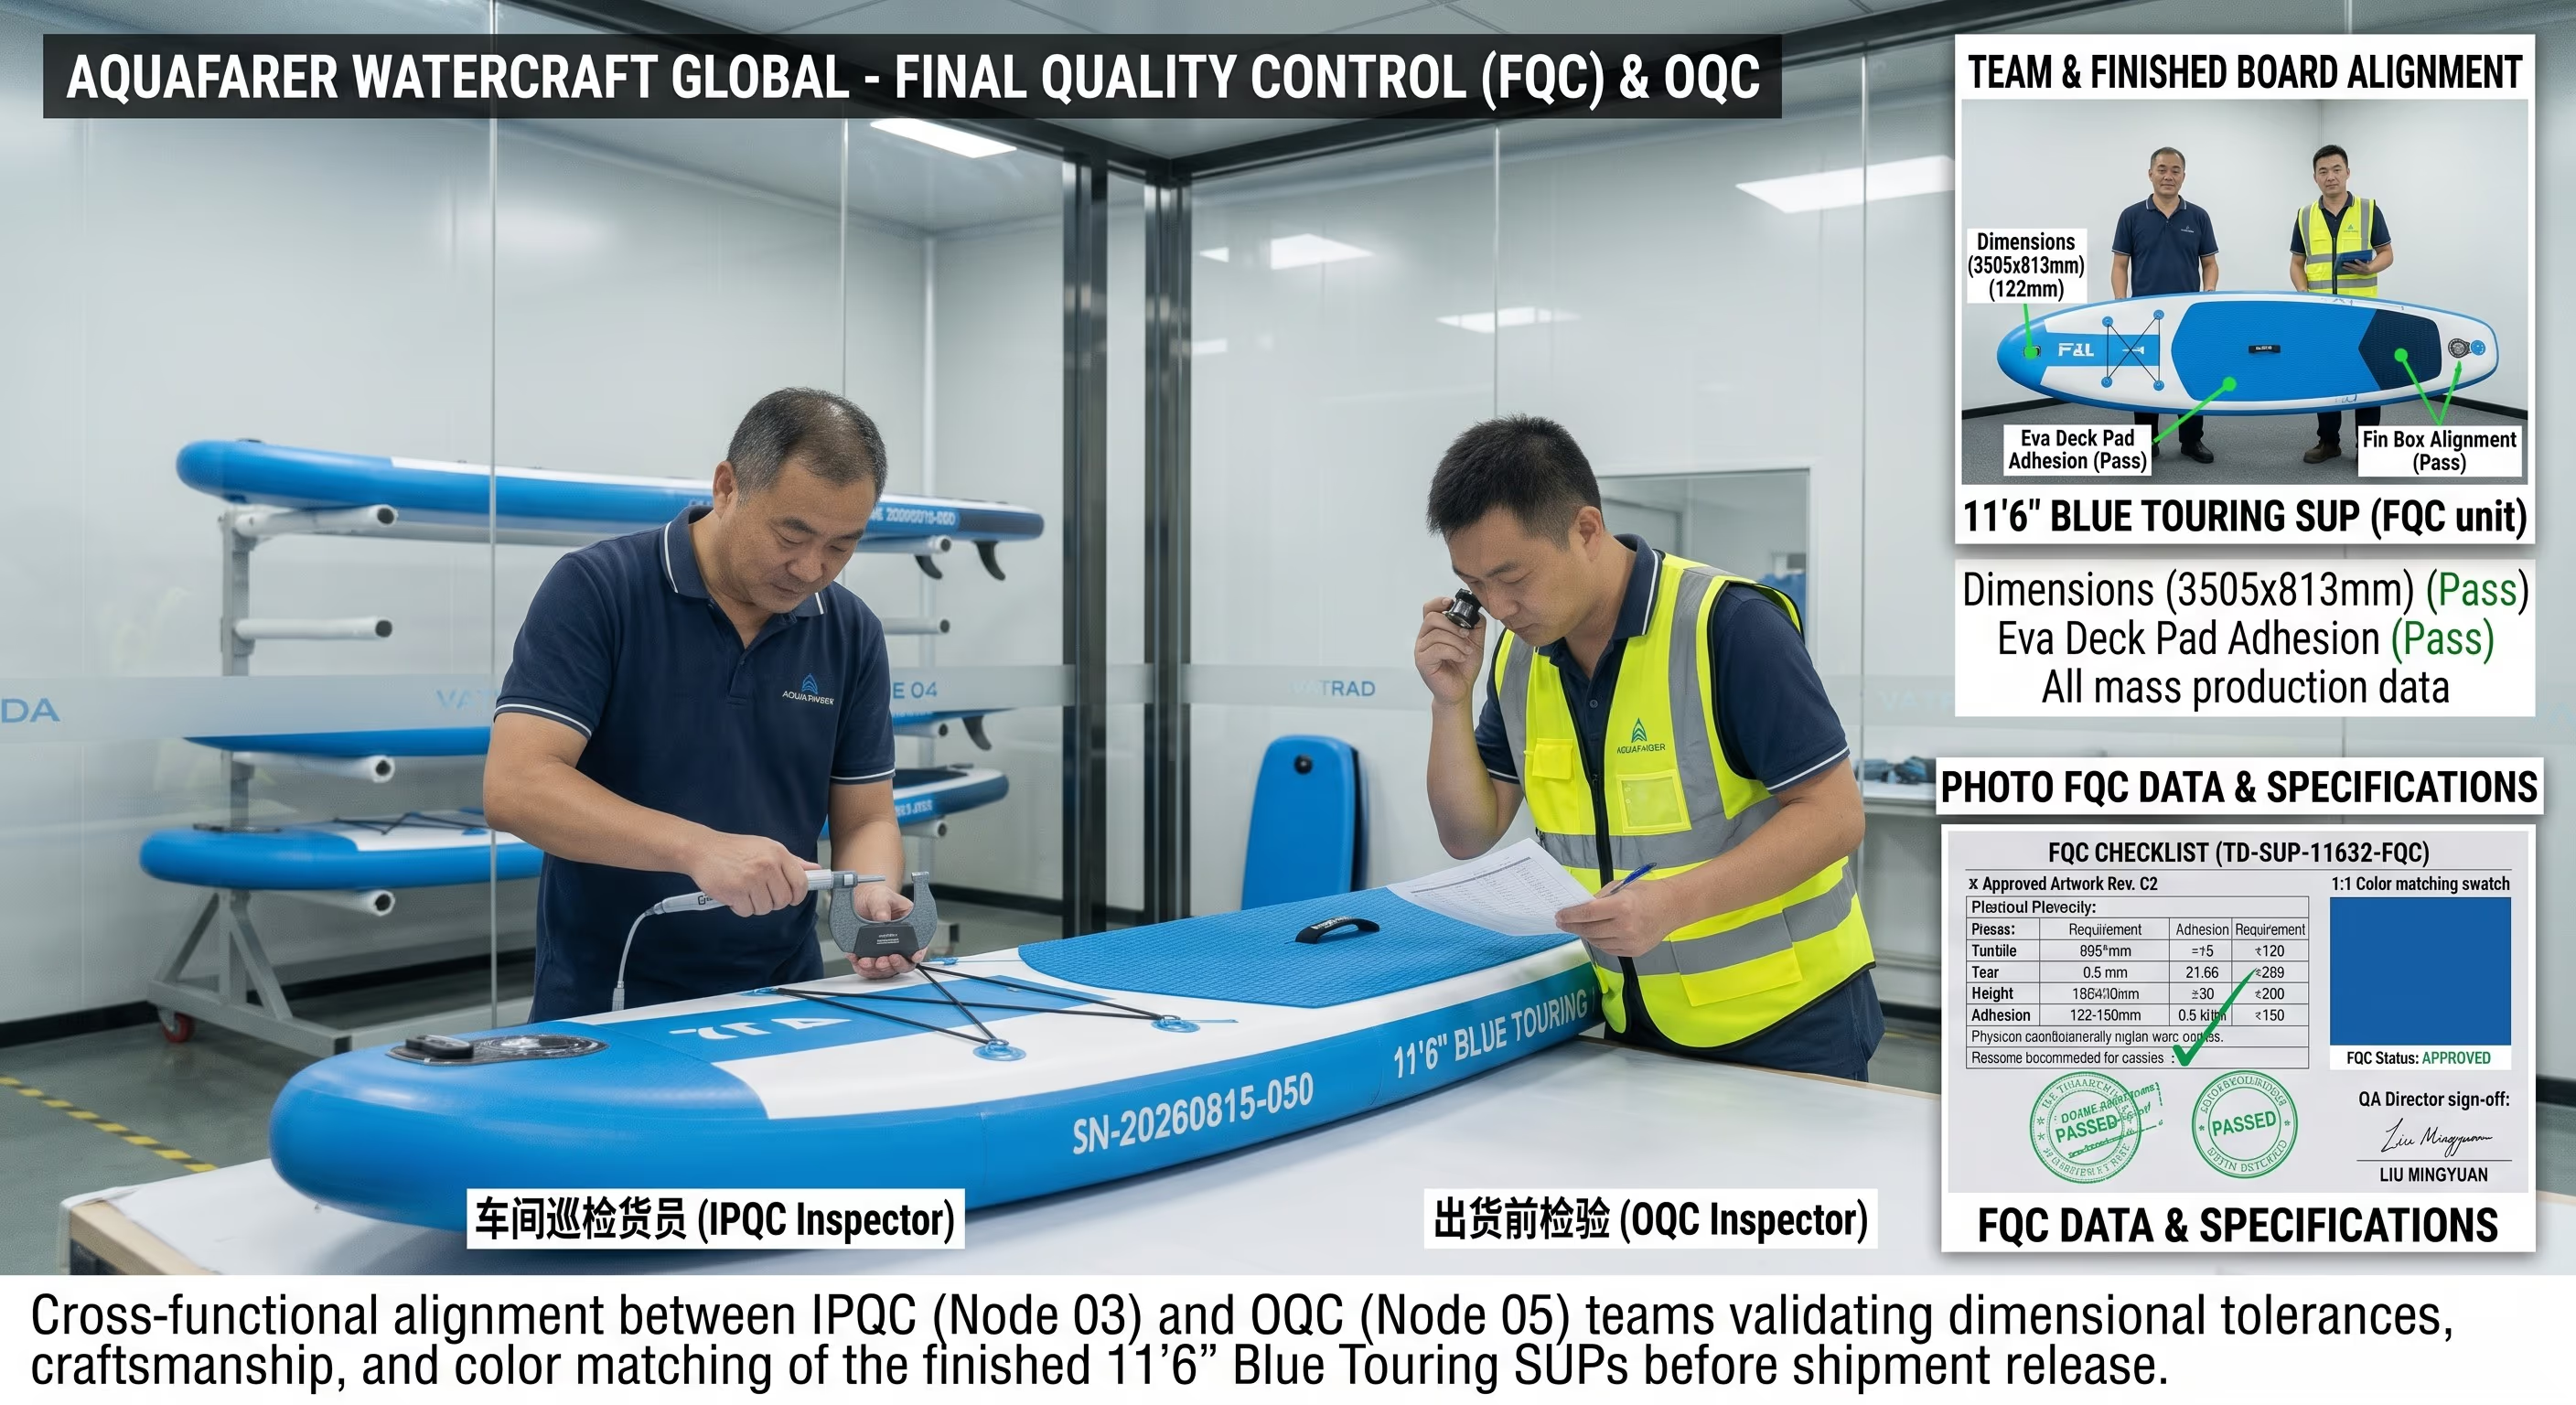
FQC — Inspekcja produktu końcowego
Gotowe deski mierzy się względem tolerancji rysunku, a ich wygląd ocenia przy lampach dziennych D65 względem zatwierdzonej próbki wzorcowej.
Pobierz raporty FQC (PDF)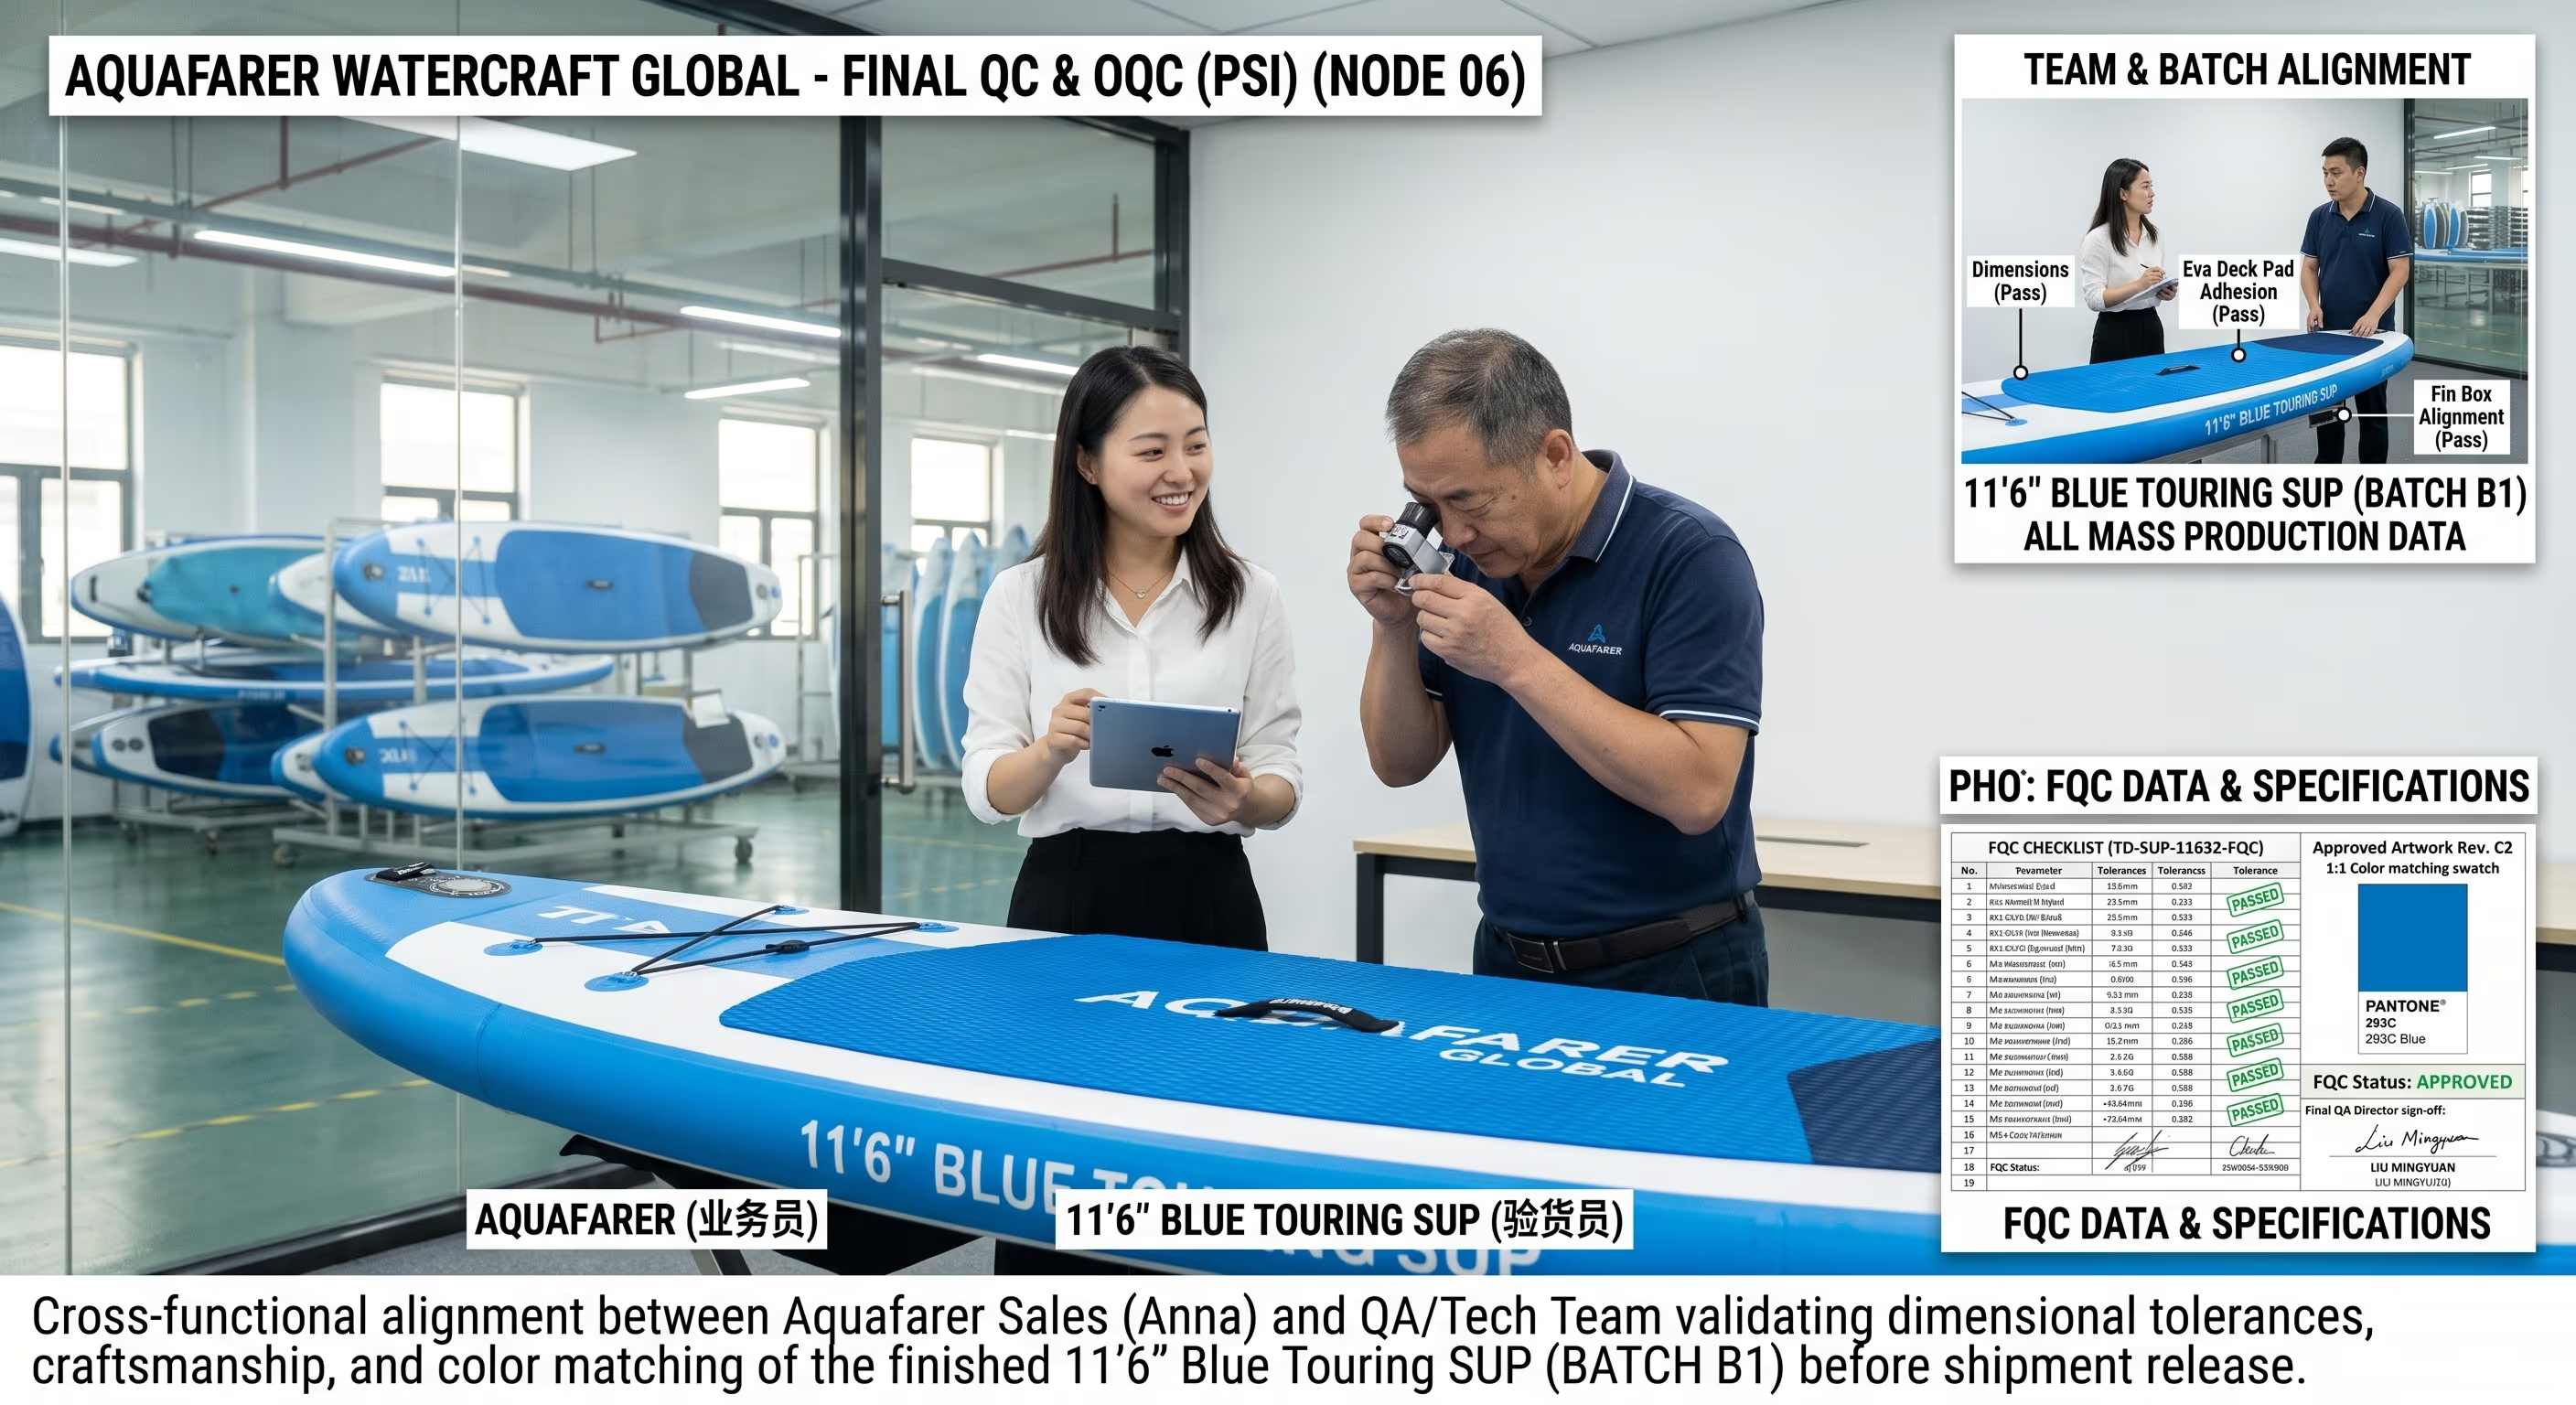
PSI — Opakowanie i inspekcja przed wysyłką
Zapakowany zestaw sprawdza się 100% względem BOM zatwierdzonego przez klienta — skan kodu kreskowego (Grade ≥ B), oznaczenia kartonu i próba upuszkowa ISTA-1A przed załadunkiem.
Pobierz raporty PSI (PDF)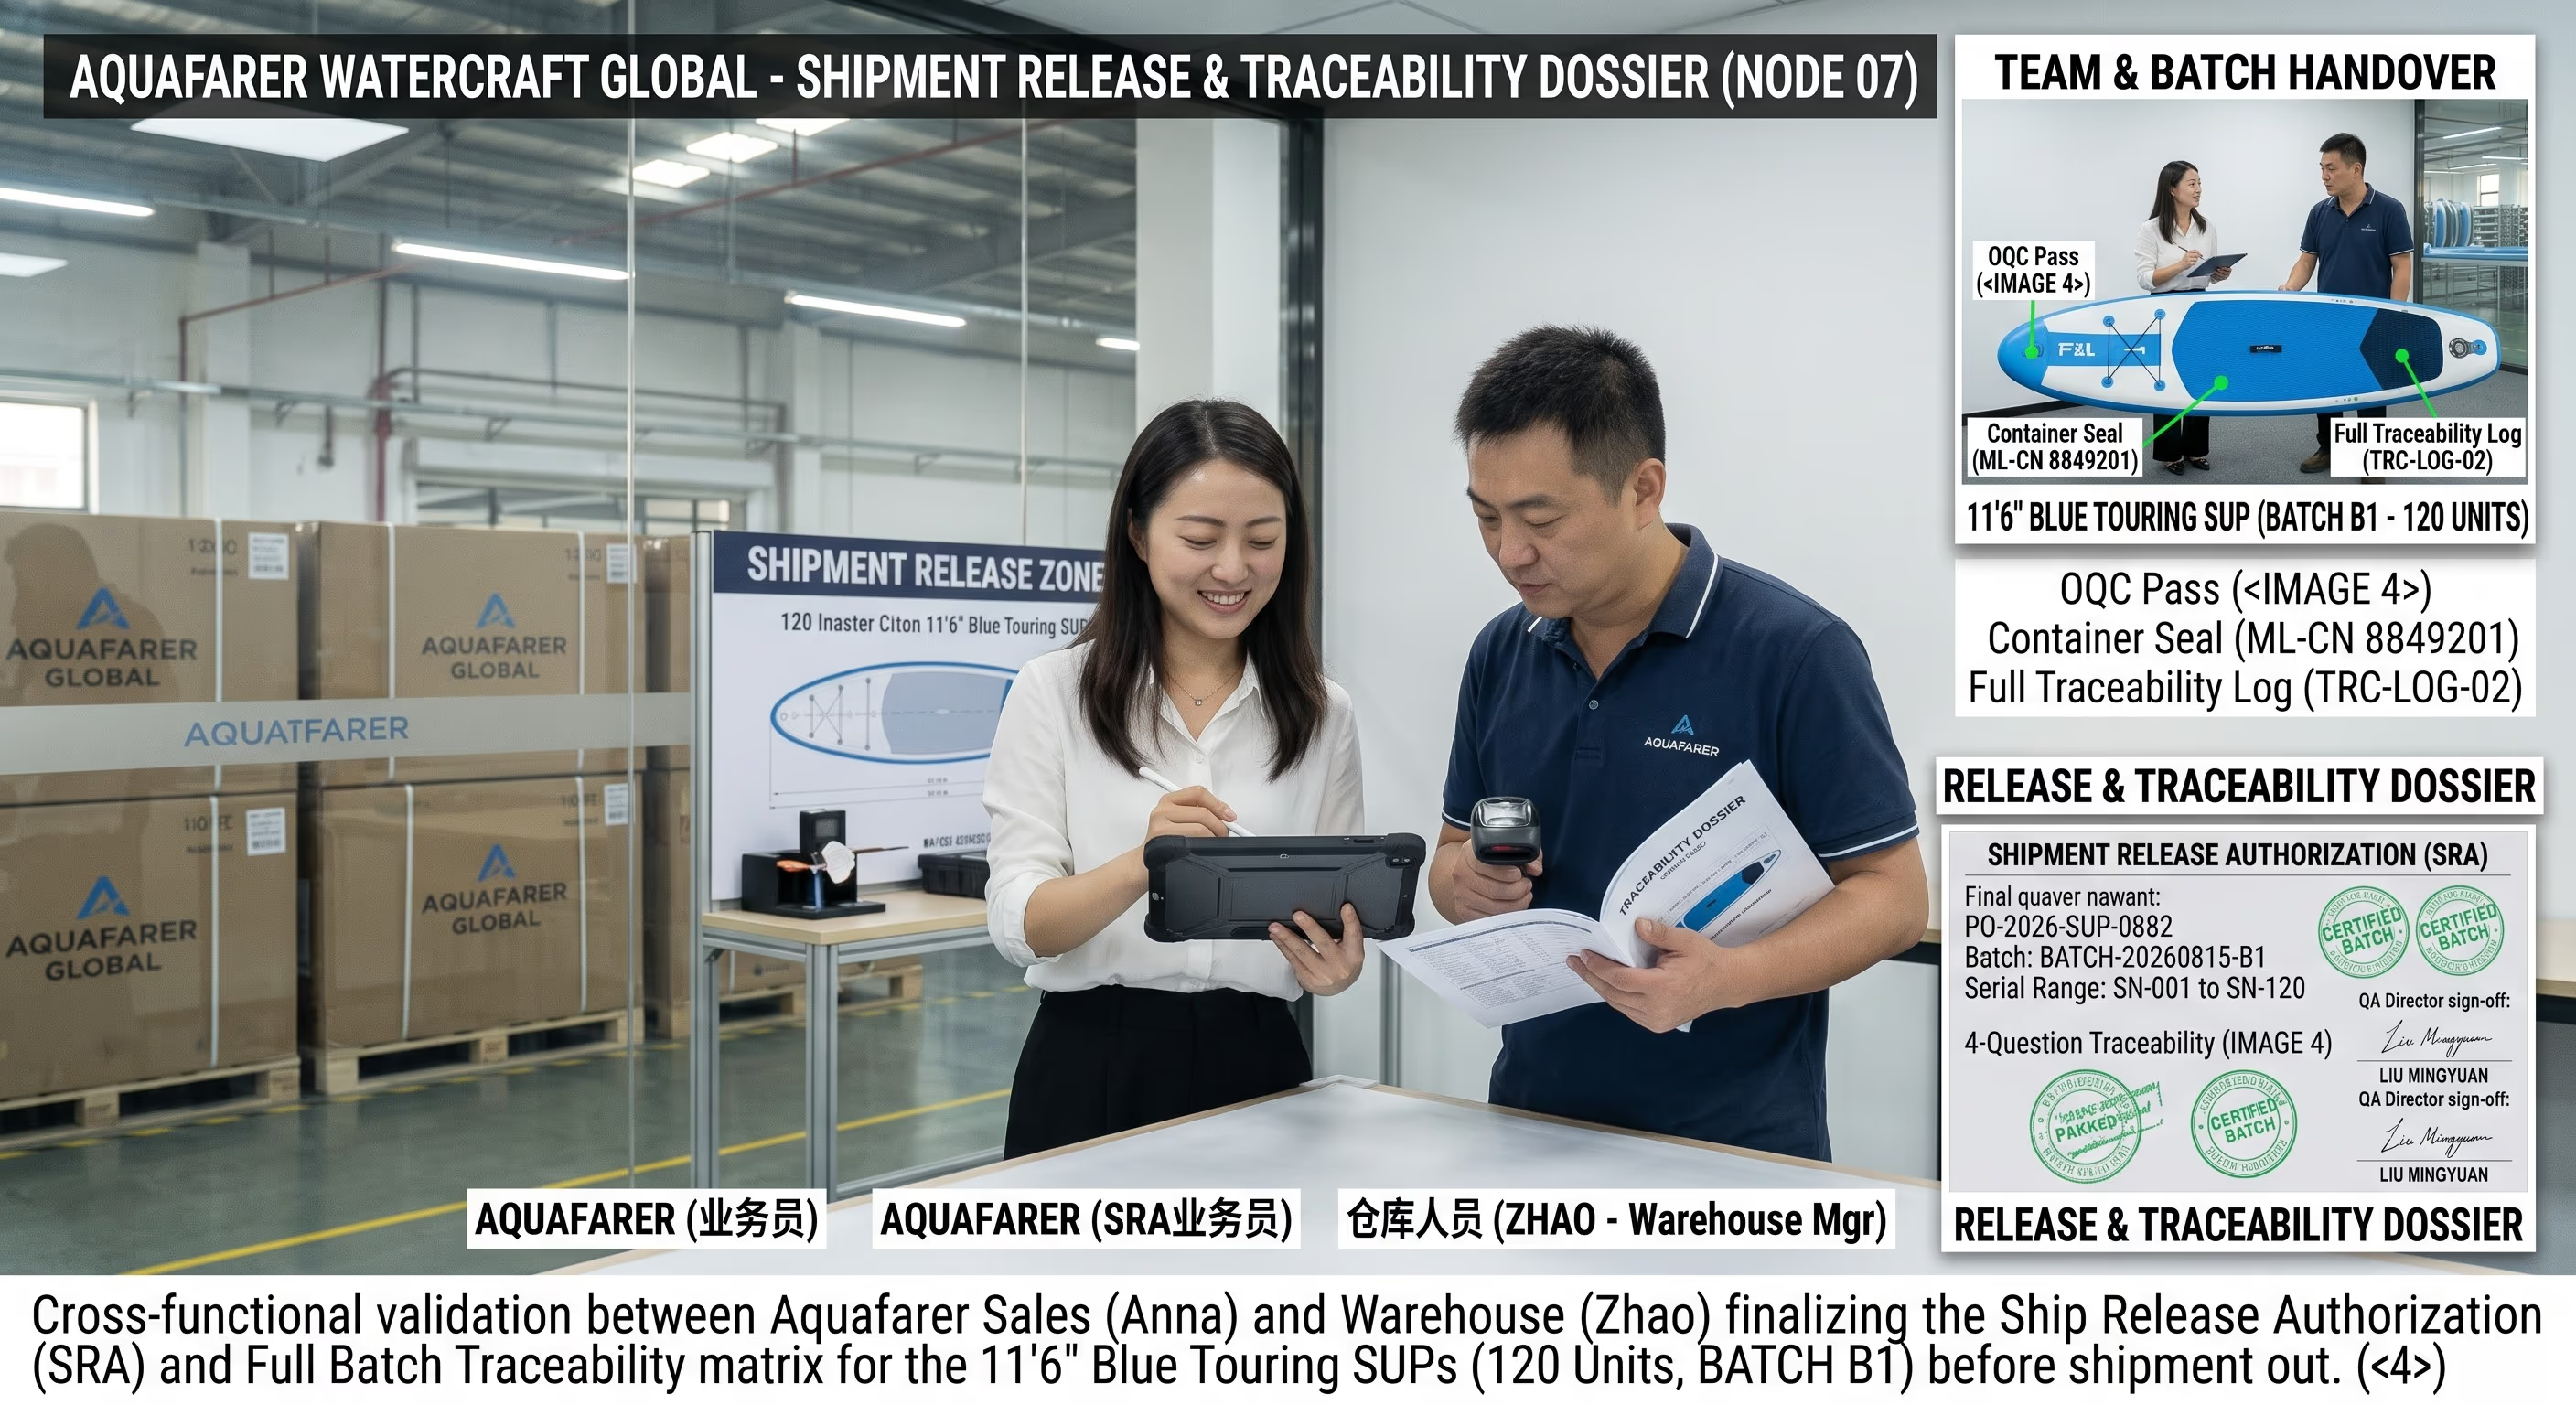
Zatwierdzenie wysyłki i identyfikowalność
Zespół jakości podpisuje partię dopiero wtedy, gdy wszystkie sześć wcześniejszych bramek jest zamkniętych. Numery seryjne są przypisane do partii, a pakiet dokumentów przekazujemy razem z wysyłką.
Pobierz raporty z zatwierdzenia wysyłki (PDF)Zobacz nasze wyposażenie i maszyny
Poznaj sprzęt klasy przemysłowej, który stoi za każdą deską SUP od Vatrad.
Zobacz wyposażenie →