Fabryka
Fabryka i produkcja
Fabryka desek SUP o powierzchni 12,500 m2 w Qingdao, Chiny — produkcja nadmuchiwanych desek paddle na zamówienie od surowego PCV po gotowy produkt
- Jako dział produkcyjny **Qingdao Vatrad Group Co., Ltd.** Vatrad kontroluje każdy etap produkcji nadmuchiwanych desek SUP —od przyjazdu surowych materiałów PCV po ostatnią inspekcję gotowej deski przed wysyłką. Nasz zakład w Strefie Rozwoju Gospodarczego Qingdao zajmuje 12,500 metrów kwadratowych i mieści dedykowane oddziały cięcia PCV, laminowania rdzenia drop-stitch, druku cyfrowego desek SUP, montażu końcowego oraz badań jakości.
- Integrując projekt, inżynierię, prototypowanie, produkcję i badania pod jednym dachem, eliminujemy nieefektywność produkcji kontraktowej i utrzymujemy bezpośrednią kontrolę nad jakością wykonania, doborem materiałów i terminami dostaw. Każda deska SUP opuszczająca nasz oddział jest zbudowana przez naszych ludzi, na naszym sprzęcie, według naszych standardów.
- 12,500 m2
- Powierzchnia produkcyjna
- 350+
- Wykwalifikowanych pracowników
- 120,000+
- Desek SUP rocznie
- ISO 9001
- Certyfikacja jakości
Wiedza o fabryce
Poznaj nasze możliwości produkcyjne
Zdolność produkcyjna
Zakład 12,500 m² produkujący ponad 120,000 SUP/rok na liniach desek SUP i sprzętu bezpieczeństwa. Ponad 350 pracowników, 2 zmiany.
Laboratorium jakości i badania
Niezależne laboratorium QC z 4 etapami badań: inspekcja surowców (wytrzymałość na rozciąganie, rozdarcie, UV), utrzymanie ciśnienia 24h przy 18.0 PSI, próby odrywania szwów i weryfikacja sztywności zginanej każdej deski.
Możliwości OEM/ODM
Kompleksowe usługi OEM/ODM: projekt form na zamówienie, opakowanie private label, niestandardowe kolory desek, grafika pokładu (druk cyfrowy i sitograficzny) oraz opakowanie gotowe do eksportu.
Standardy kontroli jakości
Kryteria kontroli jakości dopasowane do projektu w ramach IQC, IPQC, FQC i OQC: weryfikacja szczelności, kontrole wizualne i wymiarowe, potwierdzenie akcesoriów, identyfikowalność partii oraz podpisanie zgody na wysyłkę — plus kontrolowane zarządzanie niezgodnościami i poprawkami dotyczącymi szczelności.
Standard zarządzania zmianami przy poprawkach
Formalne zarządzanie zmianami ISO 9001 dla parametrów poprawek: ECR, klasyfikacja ryzyka, macierz zatwierdzeń międzyoddziałowych, 9-etapowa pętla zamknięta, ilościowa walidacja inżynieryjna (18.0 PSI, 24 h, ΔP ≤ 0.2 PSI) i zabezpieczenia Poka-Yoke — z dwujęzyczną SOP QMS-SOP-QC-CC-001 Rev 2.0.
Kontrola produktów niezgodnych
Kontrola wyrobów niezgodnych wg ISO 9001:2015 punkt 8.7: rejestracja NCR, kwarantanna i wstrzymanie, dyspozycja wg wagi (podpis linii / kierownik QC + inżynier techniczny / MRB), kontrolowane poprawki wg instrukcji SRI, niezależna inspekcja 100% i niszczenie w asyście — wideo ze złomu zabezpieczone SHA-256.
7-etapowy przepływ kontroli jakości
Kompletny przepływ kontroli jakości projektu, bramka po bramce: Planowanie Jakości (PPM) → Inspekcja Materiałów Przychodzących → Kontrola w Toku i Pierwszy Egzemplarz → Nadmuchiwanie i Szczelność → Inspekcja Końcowa → Opakowanie i PSI → Zgoda na Wysyłkę i Identyfikowalność. Każda bramka pokazuje, co jest sprawdzane, jak oceniane i jaki dwujęzyczny raport powstaje.
Oddziały
Oddziały produkcyjne
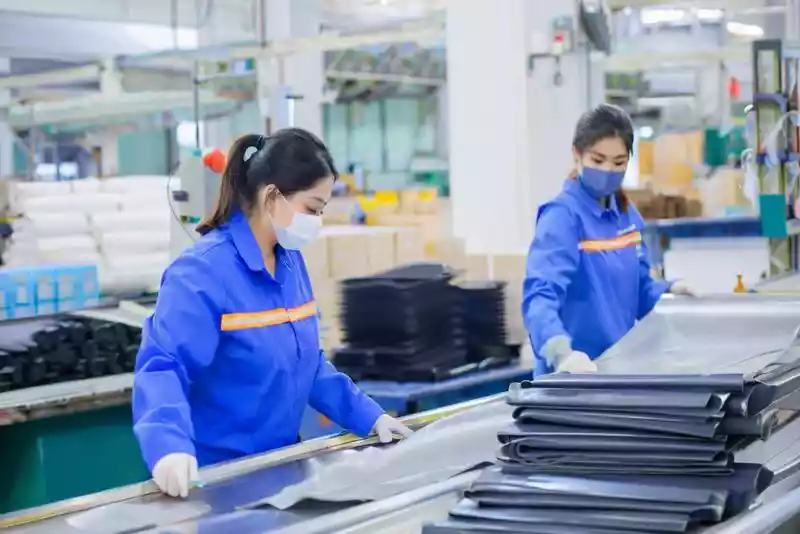
Cięcie PCV i przygotowanie materiału
Automatyczne maszyny CNC do cięcia PCV, Hypalonu i tkanin drop-stitch z dokładnością poniżej milimetra. Zoptymalizowany komputerowo nestling minimalizuje odpady materiału i zapewnia zgodność każdego panelu ze specyfikacją wymiarową przed zgrzewaniem.

Zgrzewanie rur i zamykanie termiczne
Dedykowany oddział zgrzewania z maszynami do zgrzewania termicznego i prasami dielektrycznymi RF. Zgrzewarki gorącopowietrzne łączą i topią komory rurowe z PCV, a zgrzewanie RF tworzy wytrzymałe, szczelne szwy przekraczające wymagania.

Laminowanie rdzenia drop-stitch
Rdzenie drop-stich desek SUP są łączone z zewnętrznymi laminatami PCV metodą laminowania cieplnego. Tysiące wewnętrznych nici poliestrowych łączy warstwę górną z dolną, tworząc sztywną konstrukcję przy 12-15 PSI. Listwy krawędziowe są łączone przez zgrzewanie fuzyjne w trzech warstwach dla wytrzymałości krawędzi.

Druk i dekoracja SUP
Deski SUP zdobimy za pomocą druku cyfrowego w grafice pełnokolorowej oraz sitografii dla logo i wzorów powtarzalnych. Drukarki cyfrowe dają projekty pokładu o jakości fotograficznej, a sitografia zapewnia trwałe, żywe oznaczenia marki.
Montaż końcowy i osprzęt
Linia montażowa, na której na każdą deskę SUP montowane są zawory, oczka D-ring, uchwyty, gniazda płetw i nakładki pokładowe. Każda deska przechodzi listę kontrolną montażu w 100 punktach podpisaną przez kierownika zmiany.

Badania i inspekcja jakości
Każda ukończona deska przechodzi obowiązkowe badanie retencji powietrza, weryfikację odrywania szwów i pełną kontrolę układów przed wysyłką. Nasze laboratorium jakości działa niezależnie od produkcji i raportuje bezpośrednio do zarządu.
Wyposażenie
Kluczowe wyposażenie produkcyjne
| Automatyczna maszyna do cięcia PCV | Sterowana CNC, dokładność 0.1 mm |
| Maszyna do zgrzewania termicznego | Gorącopowietrzna, 200°C–300 °C, do łączenia rur |
| Prasa do zgrzewania dielektrycznego RF | 15 kW, zgrzewanie szczelnych szwów |
| Prasa do laminowania rdzenia drop-stitch | Rdzenie SUP do 14 ft |
| Drukarka cyfrowa | Pełnokolorowa grafika pokładu SUP |
| Maszyna do sitografii | Druk wielokolorowych logotypów |
Kontrola jakości
Proces badań i zapewnienia jakości
Każda deska przechodzi obowiązkowe badania przed wysyłką. Nasze laboratorium jakości działa niezależnie od produkcji i raportuje bezpośrednio do zarządu.
- 1
Inspekcja surowców
PCV, Hypalon i tkaniny drop-stitch przechodzą badanie wytrzymałości na rozciąganie (), propagację rozdarcia i weryfikację odporności na UV, zanim jakakolwiek partia trafi na produkcję.
- 2
24-godzinne badanie retencji powietrza
Każda komora rurowa jest napompowywana do 18.0 PSI i utrzymywana przez 24 godziny. Spadek ciśnienia powyżej 0.50 PSI uruchamia automatyczne odrzucenie i ponowną inspekcję szwów.
- 3
Badanie obciążenia i równowagi
Gotowe deski są napompowywane do ciśnienia znamionowego i sprawdzane pod kątem symetrycznego wybrzuszenia, sztywności przy 15 PSI oraz stabilności pod obciążeniem. Każda deska przechodzi próbę wodną w naszym basie przed inspekcją końcową.
Projekty OEM
Studia przypadków: marki i partnerstwo OEM
Od koncepcji po produkcję —jak pomagamy globalnym markom uruchamiać i skalować ich linie nadmuchiwanych desek SUP.
- Wyzwanie
- Europejski detaliczny sklep outdoorowy potrzebował linii SUP private label z unikalną grafiką pokładu, ekologicznym PCV i opakowaniem gotowym do sprzedaży —wszystko w 60 dni.
- Rozwiązanie
- Opracowaliśmy własne pliki druku cyfrowego, pozyskaliśmy PCV zgodny z REACH i skróciliśmy etapy próbkowania z 3 do 1, umieszczając zespół projektowy w naszej fabryce w Qingdao.
- Wynik
- 25–35 dni produkcji od podpisanego zamówienia, z pierwszą dostawą w 60-dniowym oknie. 2,400 sztuk w 4 SKU. Zamówienie powtórne złożone przed pełnym dostarczeniem pierwszej partii.
- Wyzwanie
- Amerykański startup sportów wodnych potrzebował wydajnej deski SUP drop-stitch o własnym kształcie, opakowaniu współmarkowanym i certyfikacji BSCI, aby trafić do kanału detalicznego.
- Rozwiązanie
- Zaadaptowaliśmy istniejącą formę SUP ze zmodyfikowanym obrysem, opracowaliśmy projekt graficzny opakowania współmarkowanego i udostępniliśmy pełną dokumentację audytu BSCI.
- Wynik
- Deski trafiły do kluczowych amerykańskich sklepów outdoorowych, generując silny momentum: ponad 5,000 sprzedanych sztuk w roku 1 i 98% rotacji.
- Wyzwanie
- Australijski dystrybutor wymagał linii SUP z certyfikatem CE, niestandardowymi kolorami i zgodnością z normami australijskimi.
- Rozwiązanie
- Wyprodukowaliśmy próbki przedprodukcyjne w 4 wariantach kolorystycznych i skoordynowaliśmy badania zgodności z podmiotem trzecim.
- Wynik
- Linia SUP z 3 modeli wprowadzona na rynek AU/NZ. Następnie wygrana w przetargu rządowym na 12 desek patrolowych SUP.
FAQ
B2B i OEM — najczęściej zadawane pytania
Jaka jest minimalna ilość zamówienia (MOQ) dla nadmuchiwanych desek SUP w modelu OEM?+
MOQ potwierdzamy wg konfiguracji projektu, a nie jako sztywna liczba — kadłub i narzędzia, kolorystyka i PCV, projekt graficzny, opakowanie i akcesoria. Standardowa produkcja seryjna to 90–100+ szt. na partię z pełnej rolki drop-stitch 150 m, współmarkowanie w małej serii zaczyna się od 5–10 szt., a każdy projekt przechodzi etapy próbki (1–2 szt.) i pilotażu (20–50 szt.). Pełną logikę obliczeń znajdziesz w naszym Przewodniku MOQ i elastycznego brandingu.
Czy Vatrad posiada certyfikację BSCI?+
Tak. Nasza fabryka utrzymuje ważną certyfikację zgodności społecznej BSCI (raport z audytu dostępny na żądanie). Mamy również ISO 9001 dla zarządzania jakością. Certyfikacja CE dotyczy modeli przeznaczonych na rynki UE; zakres potwierdzamy dla każdego projektu. Dokumentacja zgodności REACH i RoHS dołączana jest do każdego zamówienia OEM.
Jaki jest typowy czas realizacji zamówienia OEM?+
Standardowy czas realizacji to 25–35 dni od potwierdzonego zamówienia i zaliczki dla hurtowej produkcji OEM. Opracowanie formy na zamówienie dodaje 15–20 dni na narzędzia. Dla pilnych zamówień i sezonowych szczytów dostępna jest produkcja przyspieszona. Próbki prototypowe są zwykle gotowe w 7–12 dni.
Czy zajmujecie się dokumentacją eksportową?+
Tak. Nasz zespół obsługuje dokumentację eksportową i odprawę celną we własnym zakresie, a dostarczamy do ponad 50 krajów na rynkach UE, USA, AU i Azji.
Przepływ produkcji
Od surowca do gotowej deski
Każda deska przechodzi przez 6 etapów produkcji z punktami kontrolnymi QC na każdym kroku. Bez skrótów, bez pomijanych inspekcji.
Przyjęcie materiałów i QC przychodzące
Wszystkie materiały przychodzące są rejestrowane w naszym systemie ERP według numeru partii/lotu. Rolki tkaniny PCV, rdzenie drop-stitch, zawory, kleje i osprzęt trafiają do kwarantanny do czasu zatwierdzenia przez QC.
- Kontrola QC
- Wytrzymałość na rozciąganie (ASTM D751), odporność na rozdarcie (ISO 4674), grubościomierz, lepkość kleju, skan wizualny wad
- Próg
- 100% partii badanych. Odrzucenie przy wytrzymałości < 90% specyfikacji, rozdarciu < minimum specyfikacji lub jakiejkolwiek wadzie wizualnej
- Odpowiedzialność
- Zespół QC przychodzącego (3 inspektorzy)
Cięcie CNC i przygotowanie materiału
Zoptymalizowany komputerowo nestling układa panele na arkuszach PCV, aby zminimalizować odpady. Automatyczne maszyny CNC do cięcia utrzymują dokładność pozycjonowania 0.1 mm.
- Kontrola QC
- Kontrola wymiarowa względem plików CAD DXF, inspekcja jakości krawędzi, weryfikacja liczby paneli
- Próg
- Co 20 panel mierzony. Tolerancja ±0.5 mm. Odrzucenie partii przy >2% poza tolerancją
- Odpowiedzialność
- Kierownik oddziału cięcia
Zgrzewanie i łączenie rdzenia drop-stitch
Rdzenie drop-stitch są łączone z zewnętrznymi laminatami PCV metodą laminowania cieplnego. Komory rurowe są zgrzewane RF lub gorącopowietrznie. Listwy krawędziowe są łączone przez zgrzewanie fuzyjne w trzech warstwach.
- Kontrola QC
- Próba odrywania co 50 sztuk (ASTM D751), pomiar szerokości szwu, przegląd dziennika temperatur gorącopowietrznych, wizualna inspekcja szwów pod światłem przechodzącym
- Próg
- Minimalna wytrzymałość na odrywanie 8 N/cm. Tolerancja szerokości szwu ±1 mm. Jakikolwiek widoczny kanał = odrzucenie
- Odpowiedzialność
- QC zgrzewania (2 inspektorzy na zmianę)
Montaż i osprzęt
Deski przechodzą do montażu końcowego, gdzie łączą się wszystkie komponenty: panele pokładu i kadłuba, zawory, oczka D-ring, uchwyty, gniazda płetw i pokrowiec. Każda sztuka przechodzi listę kontrolną montażu w 100 punktach.
- Kontrola QC
- Podpis listy kontrolnej w 100 punktach dla każdej sztuki, test działania zaworu (10 cykli otwarcia/zamknięcia), weryfikacja momentu dokręcenia osprzętu, inspekcja wizualna
- Próg
- Zasada zero wad dla pozycji krytycznych dla bezpieczeństwa (zawory, oczka D-ring, uchwyty). Drobne wady kosmetyczne: AQL 2.5 (ISO 2859)
- Odpowiedzialność
- Kierownik zespołu montażu + QC linii
Badania ciśnieniowe i wstrzymanie jakościowe
Każda komora jest napompowywana do 18.0 PSI (dla SUP o ciśnieniu znamionowym 12–15 PSI) i utrzymywana przez 24 godziny. Czujniki ciśnienia zapisują dane w sposób ciągły. Komory ze spadkiem powyżej 0.50 PSI są odrzucane i kierowane na ponowną inspekcję szwów.
- Kontrola QC
- Dziennik utrzymania ciśnienia 24h, codzienna weryfikacja kalibracji czujników, odczyt ciśnienia skompensowany temperaturowo, ponowna próba szwu po naprawie
- Próg
- Maks. spadek ciśnienia 0.50 PSI w ciągu 24h przy stabilnej temperaturze. Jakakolwiek komora przekraczająca tę wartość = ponowne badanie 100% całej partii produkcyjnej
- Odpowiedzialność
- Laboratorium jakości (niezależne od produkcji, raportuje do zarządu)
Inspekcja końcowa i pakowanie
Końcowa inspekcja wizualna i czynnościowa. Wady powierzchniowe, zgodność kolorystyczna, weryfikacja etykiet/BIN, integralność opakowania i kompletność akcesoriów. Sztuki są pakowane próżniowo, wkładane do kartonów i układane na paletach pod załadunek kontenera.
- Kontrola QC
- Pełna inspekcja wizualna, lista kontrolna akcesoriów dla każdego SKU, próba upuszczenia opakowania (1 m, losowa próbka), weryfikacja skanu etykiety i kodu kreskowego
- Próg
- AQL 2.5 dla wad istotnych, AQL 4.0 dla drobnych. Zerowa tolerancja dla wad bezpieczeństwa. 100% sztuk sprawdzanych wizualnie
- Odpowiedzialność
- Zespół QC końcowego (4 inspektorzy) + kierownik pakowania
Nasi ludzie
Kadra i kompetencje
Inżynierowie w dziale B&R, projektowaniu form, laboratorium materiałowym i inżynierii produkcyjnej. Średnio ponad 7 lat doświadczenia w produkcji nadmuchiwanej.
2 zmiany dziennie (07:00–15:30, 15:30–00:00). Opcjonalna zmiana nocna dla pilnych zamówień.
Miesięczne szkolenia QC, kwartalne ćwiczenia BHP, coroczna ocena umiejętności. Nowi pracownicy kończą 40-godzinne wdrożenie przed przydziałem do linii produkcyjnej.
| Dział | Osoby | Rola |
|---|---|---|
| B&R i inżynieria | 25+ | Projekt produktu, inżynieria form, laboratorium materiałowe |
| Cięcie i przygotowanie materiału | Cięcie CNC, przygotowanie paneli, obsługa materiałowa | |
| Zgrzewanie i laminowanie | Zgrzewanie RF, zgrzewanie gorącopowietrzne, łączenie drop-stitch | |
| Łączenie rdzeni SUP | Laminowanie drop-stitch, zgrzewanie cieplne, fuzja listew krawędziowych | |
| Montaż i osprzęt | Montaż końcowy, montaż osprzętu, kontrola układów | |
| Kontrola jakości | QC przychodzące, QC w toku, inspekcja końcowa, badania laboratoryjne | |
| Logistyka i pakowanie | Opakowanie, załadunek kontenerów, dokumentacja eksportowa | |
| Zarząd i administracja | Sprzedaż, zakupy, HR, finanse, zgodność |
Identyfikowalność
Śledzenie materiałów i kontrola partii
Każda partia surowca otrzymuje unikalny numer lotu w naszym systemie ERP. Od przyjazdu, przez produkcję, po gotowy produkt — specyfikacja materiałowa każdej deski prowadzi z powrotem do pierwotnej partii dostawcy. Daje to pełną identyfikowalność wstępną dla każdego zapytania jakościowego lub zgodności.
System: Własny ERP (system wewnętrzny Qingdao Vatrad Group) + fizyczne metki partii na każdym zleceniu
Zakres: 100% materiałów produkcyjnych —PCV, Hypalon, tkanina drop-stitch, kleje, zawory, osprzęt, opakowanie
Przechowywane zapisy: 10 lat (wymóg CE 2013/53/UE)
| Materiał | Źródło | Certyfikowane |
|---|---|---|
| PCV klasy morskiej | Dostawcy chińscy i koreańscy | ISO 9001, REACH, RoHS |
| Hypalon (CSM) | Dostawca japoński | ISO 9001, REACH |
| Tkanina drop-stitch | Własne tkacze + partner zewnętrzny | Wewnętrzne QC + ISO 9001 dostawcy |
| Zawory i osprzęt | Chińscy dostawcy OEM | ISO 9001, certyfikaty materiałowe wg partii |
QC w liczbach
Metryki kontroli jakości
Rzeczywiste dane zaliczeń i braków z naszej linii produkcyjnej. Nasze laboratorium jakości działa niezależnie od produkcji i raportuje bezpośrednio do zarządu.
- 100%
- Sztuk poddanych próbom ciśnieniowym
- Każda deska, każda komora, każda partia
- <5%
- Maksymalny dopuszczalny spadek ciśnienia
- W ciągu 24h przy 18.0 PSI
- AQL 2.5
- Próg wad istotnych
- Zgodnie ze standardem próbkowania ISO 2859
- 24h
- Czas utrzymania ciśnienia
- Każda deska, każda komora
- 18 PSI
- Ciśnienie badania wobec znamionowego
- margines bezpieczeństwa każdej komory
- 0%
- Tolerancja na wady bezpieczeństwa
- Zawory, oczka D-ring, szwy, wyporność
Zobacz nasz proces produkcyjny
Prześledź deskę SUP przez każdy etap produkcji —od surowca po deskę gotową do wody.
Zobacz proces produkcyjny →Dowody i weryfikacja
Dowody z fabryki — zweryfikowane
Wszystkie deklaracje produkcyjne na tej stronie są weryfikowane przez nasz zespół inżynierii produkcyjnej w fabryce w Laixi, w Qingdao. Certyfikaty, zapisy kontroli jakości, raporty z prób ciśnieniowych i wytrzymałościowych oraz rejestry identyfikowalności partii są dostępne na żądanie. Specyfikacje zweryfikowano ostatnio we wrześniu 2026.