Controllo qualità per progetti personalizzati
Controllo qualità per progetti di SUP gonfiabili personalizzati
La qualità viene verificata rispetto al campione approvato, alla specifica tecnica, alla grafica, alla distinta base e ai requisiti di imballaggio di ogni progetto — non rispetto a un'affermazione generica. Dal controllo di ingresso al rilascio per la spedizione, il nostro processo di ispezione è strutturato per verificare la conformità del prodotto in fasi di produzione definite. Gestito da QINGDAO VATRAD GROUP, la fabbrica di SUP gonfiabili di 12,500 m² dietro Vatrad.
- 100%
- Unità testate in pressione
- 7
- Punti di ispezione controllati
- 18.0 PSI
- Mantenimento pressione di 24 ore
- ISO 9001
- Qualità certificata
Il flusso di ispezione in 7 fasi
Sette punti di controllo qualità controllati, end-to-end
Ogni punto qui sotto è definito nel Piano di Ispezione della Qualità specifico del progetto con il suo oggetto di ispezione, il metodo, i criteri di accettazione e l'output documentale. I dossier di report bilingue sono registrazioni controllate reali — aprine uno per vedere la struttura effettiva.
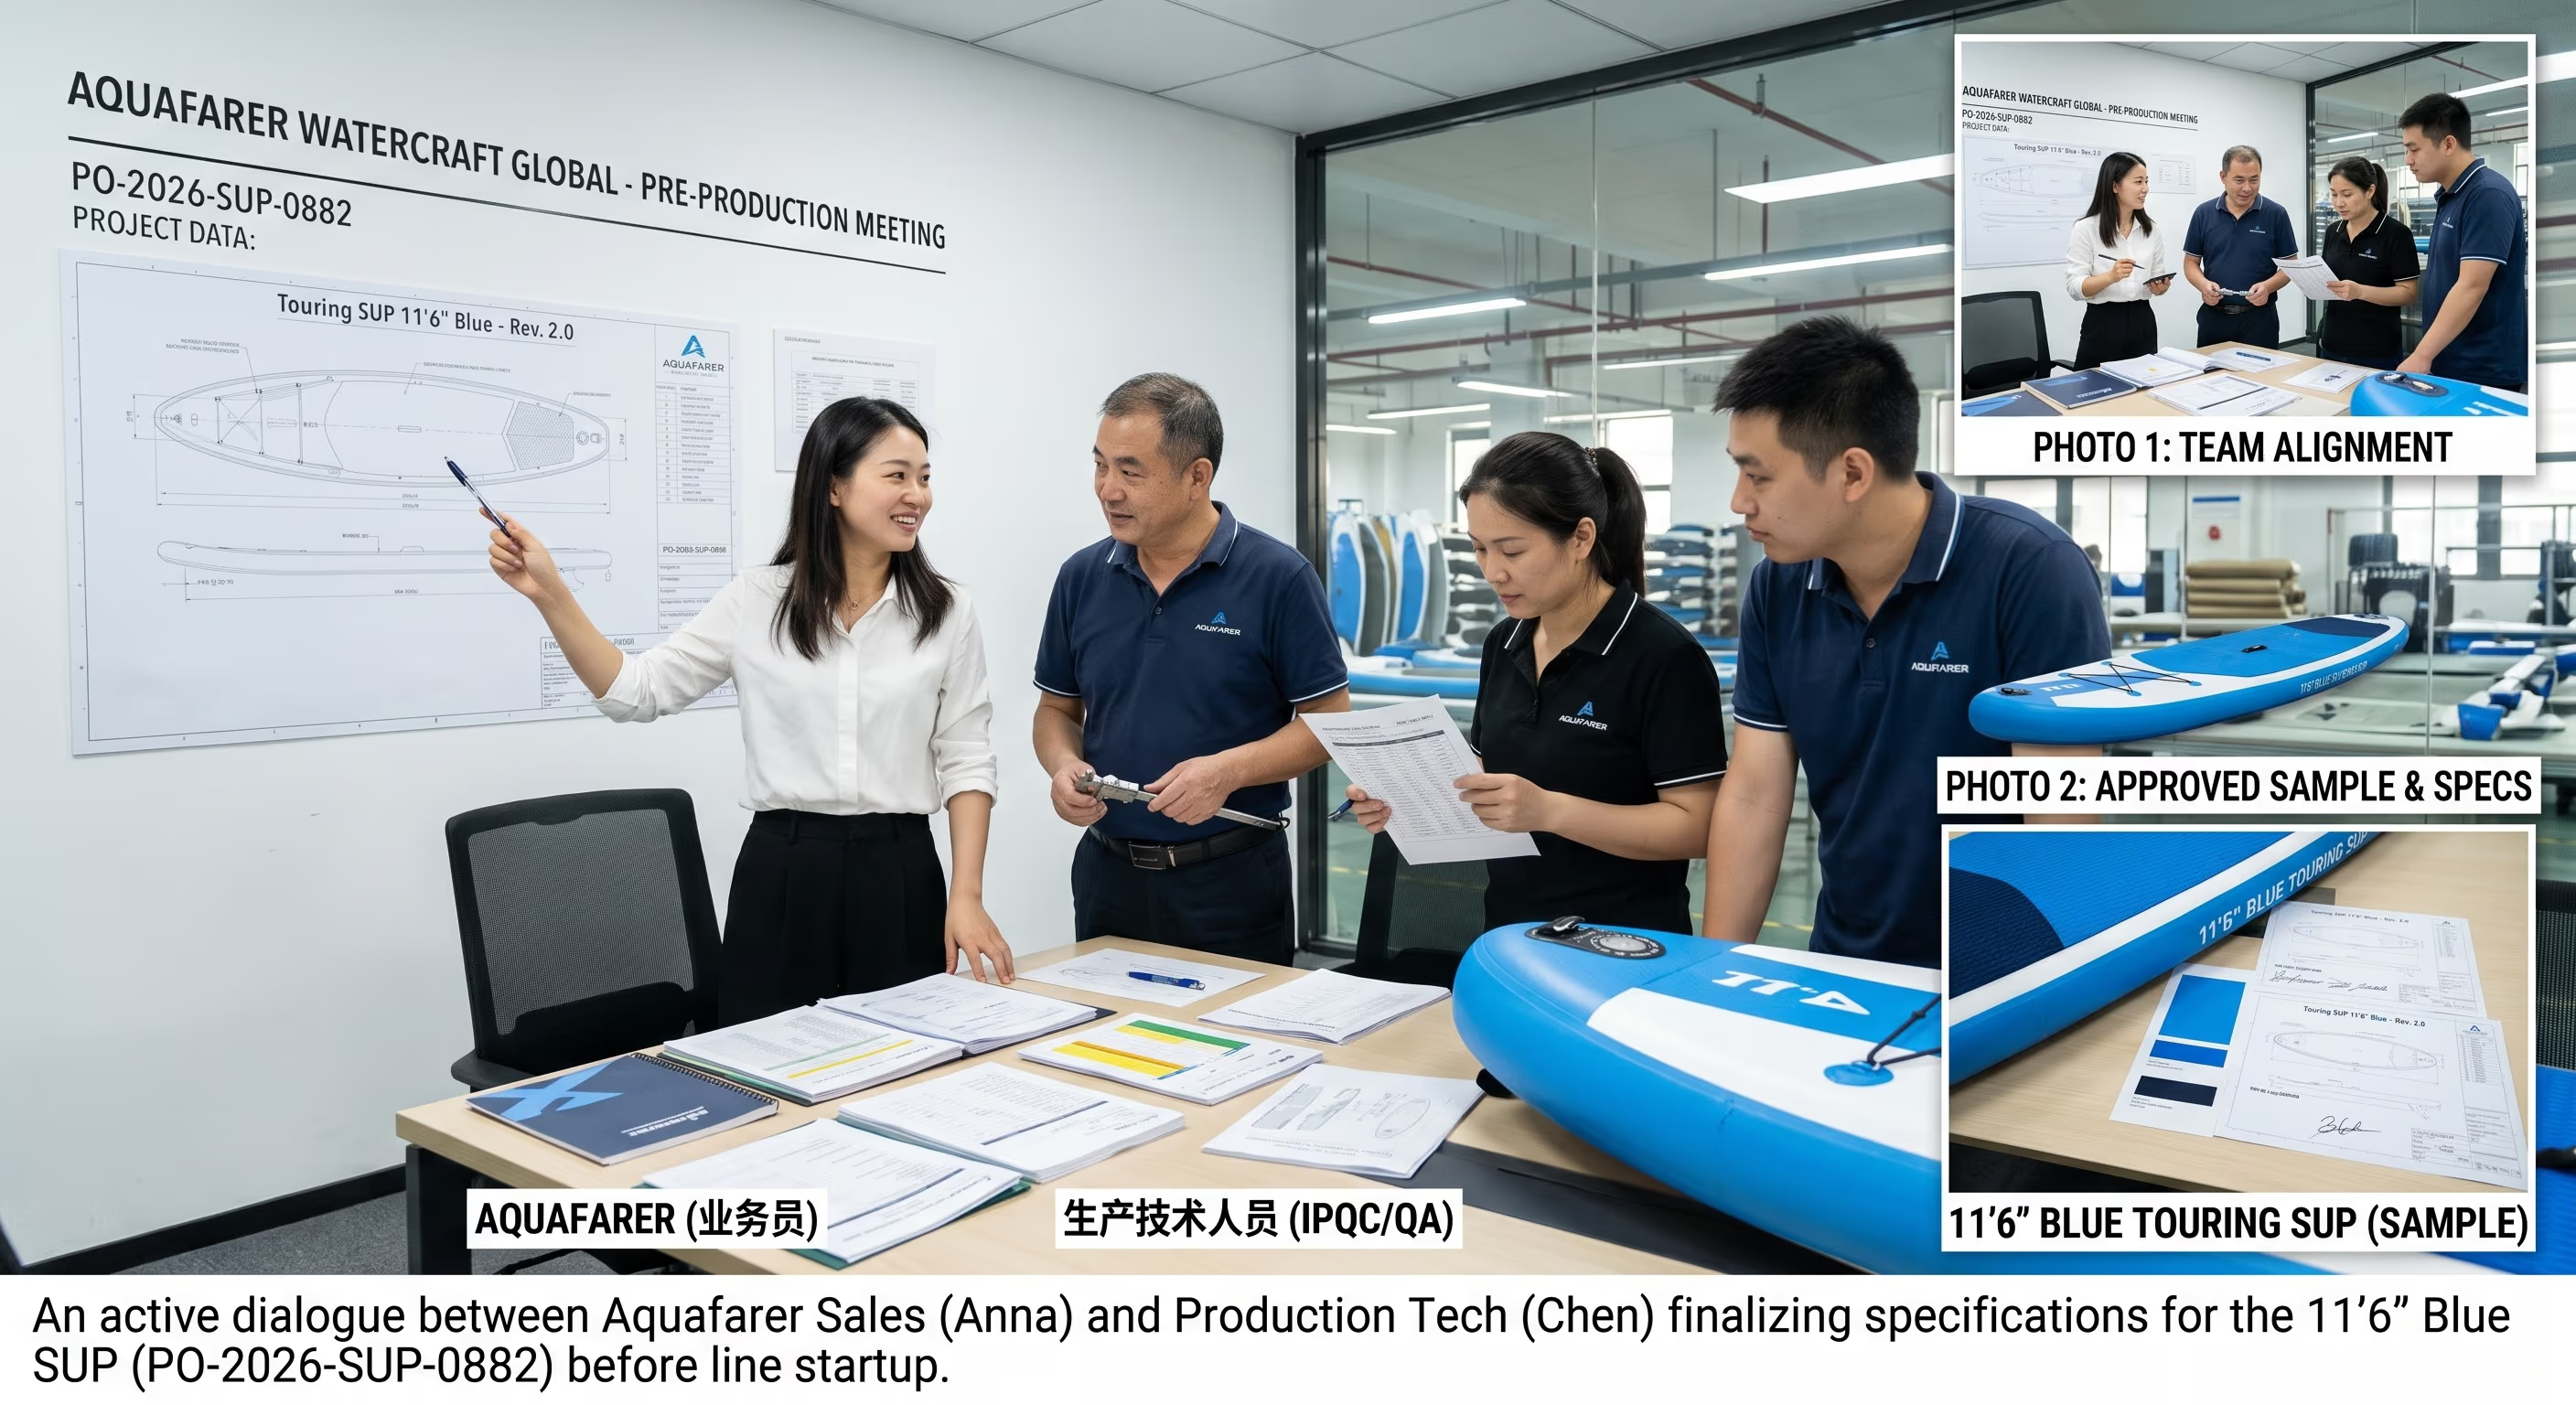
Pianificazione qualità di progetto (PPM)
La riunione di pre-produzione fissa ambito, baseline e piano di ispezione prima dell'avvio della linea.
- Nome del prodotto, codice interno, SKU cliente, numero d'ordine e definizione del lotto vengono registrati.
- Tipo di tavola, nucleo drop-stitch, materiali, rail band, EVA, valvole e sistema di alette vengono specificati.
- Nome file grafico, versione, colori, posizione del logo e area di stampa vengono bloccati e approvati.
- La BOM — ogni articolo per set con quantità, colore, numero di parte e regole di sostituzione — è approvata dal cliente.
- Imballaggio, etichettatura, codici a barre, lingua dei manuali e disposizioni per le ispezioni di terze parti sono fissati per iscritto.
- Oggetto di ispezione
- Ambito del progetto vs. requisiti del cliente — materiali, dimensioni, grafiche, imballaggio, mercato di destinazione e norme applicabili.
- Metodo di ispezione
- Riunione di pre-produzione con vendite, progettazione e QC; firma del golden sample; emissione del Piano di Ispezione della Qualità (QIP) per l'ordine.
- Criteri di accettazione
- Tutte le cinque baseline vengono approvate e congelate prima dell'avvio della produzione in serie. I punti irrisolti bloccano il rilascio della produzione.
- Output documentale
- QIP + verbale PPM, verbali di approvazione del campione.
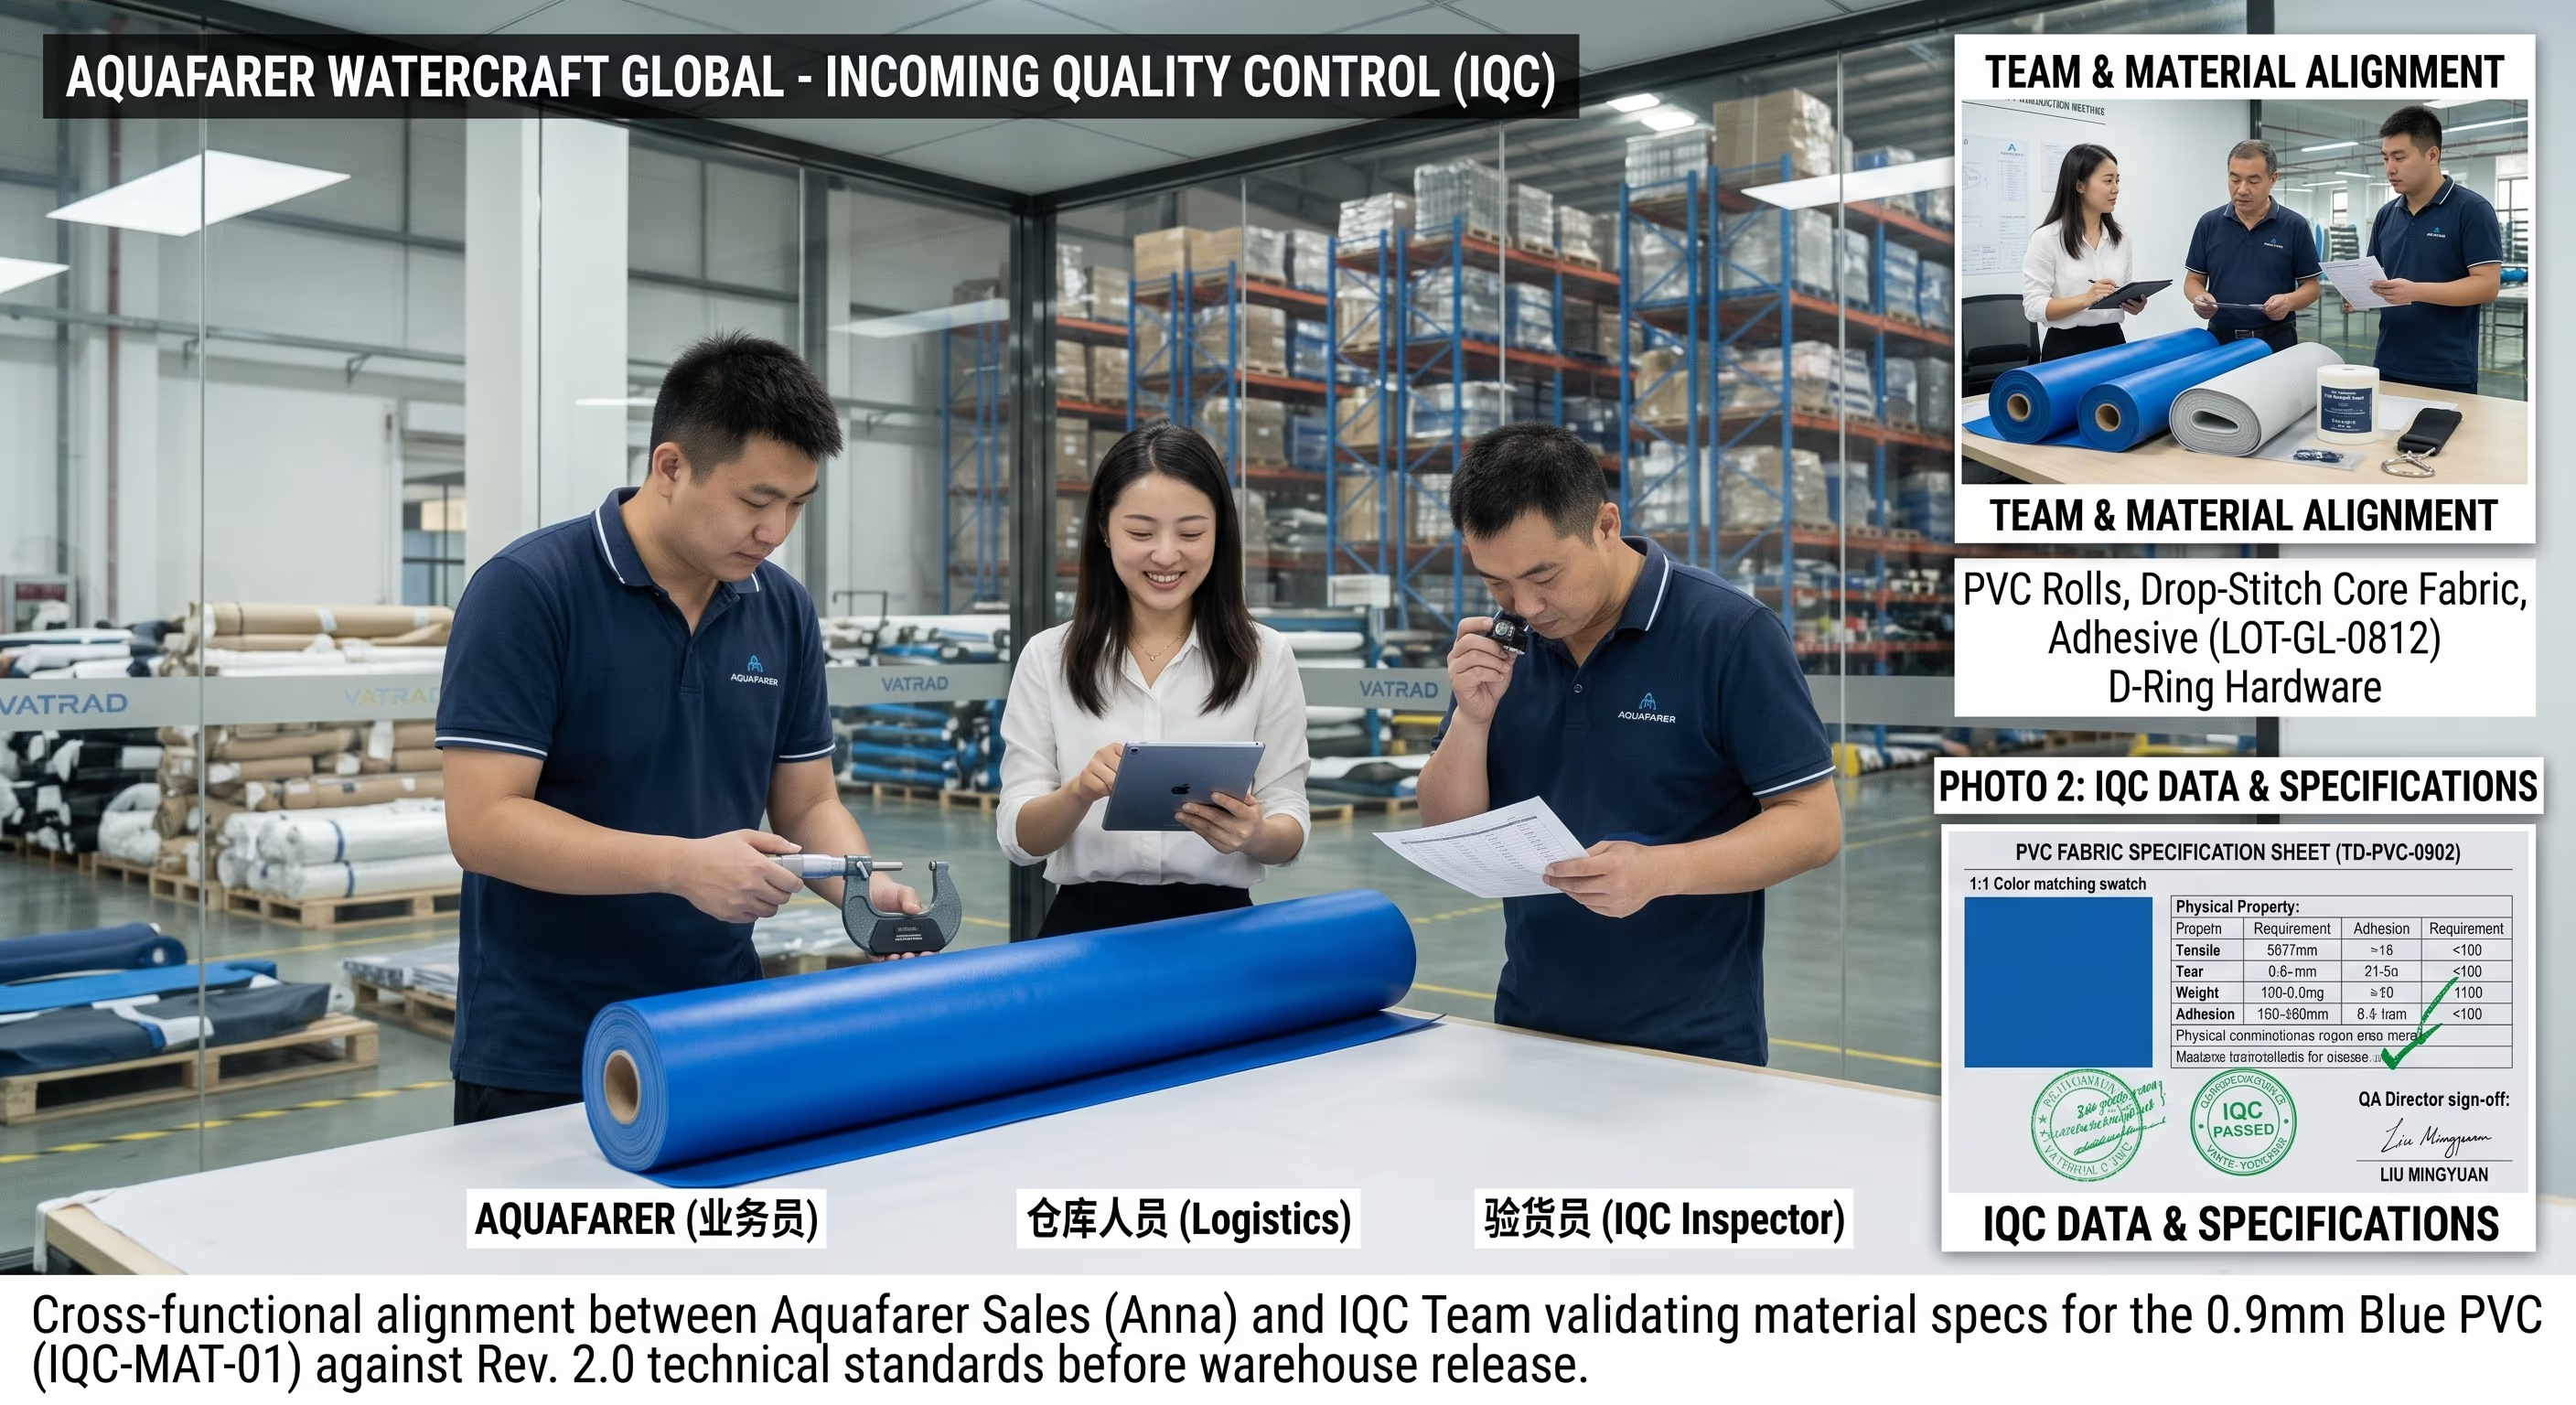
Controllo di ingresso merci (IQC)
Le materie prime vengono verificate contro la specifica approvata del fornitore prima di entrare in produzione.
- Tessuto drop-stitch, bobine di PVC, materiale per rail e deck pad in EVA vengono controllati contro il campione approvato — colore, spessore, peso e difetti superficiali.
- Valvole, fin box, anelli a D, maniglie e raccordi vengono controllati per tipo, dimensione, superficie, ruggine e funzionamento corretto.
- Pompe, pagaie, leash, borse e kit di riparazione vengono verificati per modello, colore e configurazione di progetto.
- I certificati dei fornitori (COA), le dichiarazioni dei materiali e i documenti di conformità REACH/RoHS vengono esaminati per ogni lotto.
- I lotti non conformi vengono bloccati e respinti prima che il materiale raggiunga la linea.
- Oggetto di ispezione
- Tessuto drop-stitch, bobine di PVC, valvole, alette, accessori e materiali di imballaggio contro la specifica approvata e i certificati di collaudo dei fornitori.
- Metodo di ispezione
- Controlli visivi, dimensionali e di peso; campionamento dei lotti secondo AQL; certificati dei materiali esaminati; elenco fornitori approvati applicato.
- Criteri di accettazione
- Rispetta la specifica e i certificati approvati. I lotti non conformi vengono bloccati e respinti prima del rilascio in linea.
- Output documentale
- Report di prova IQC con riferimenti ai lotti e disposizioni.
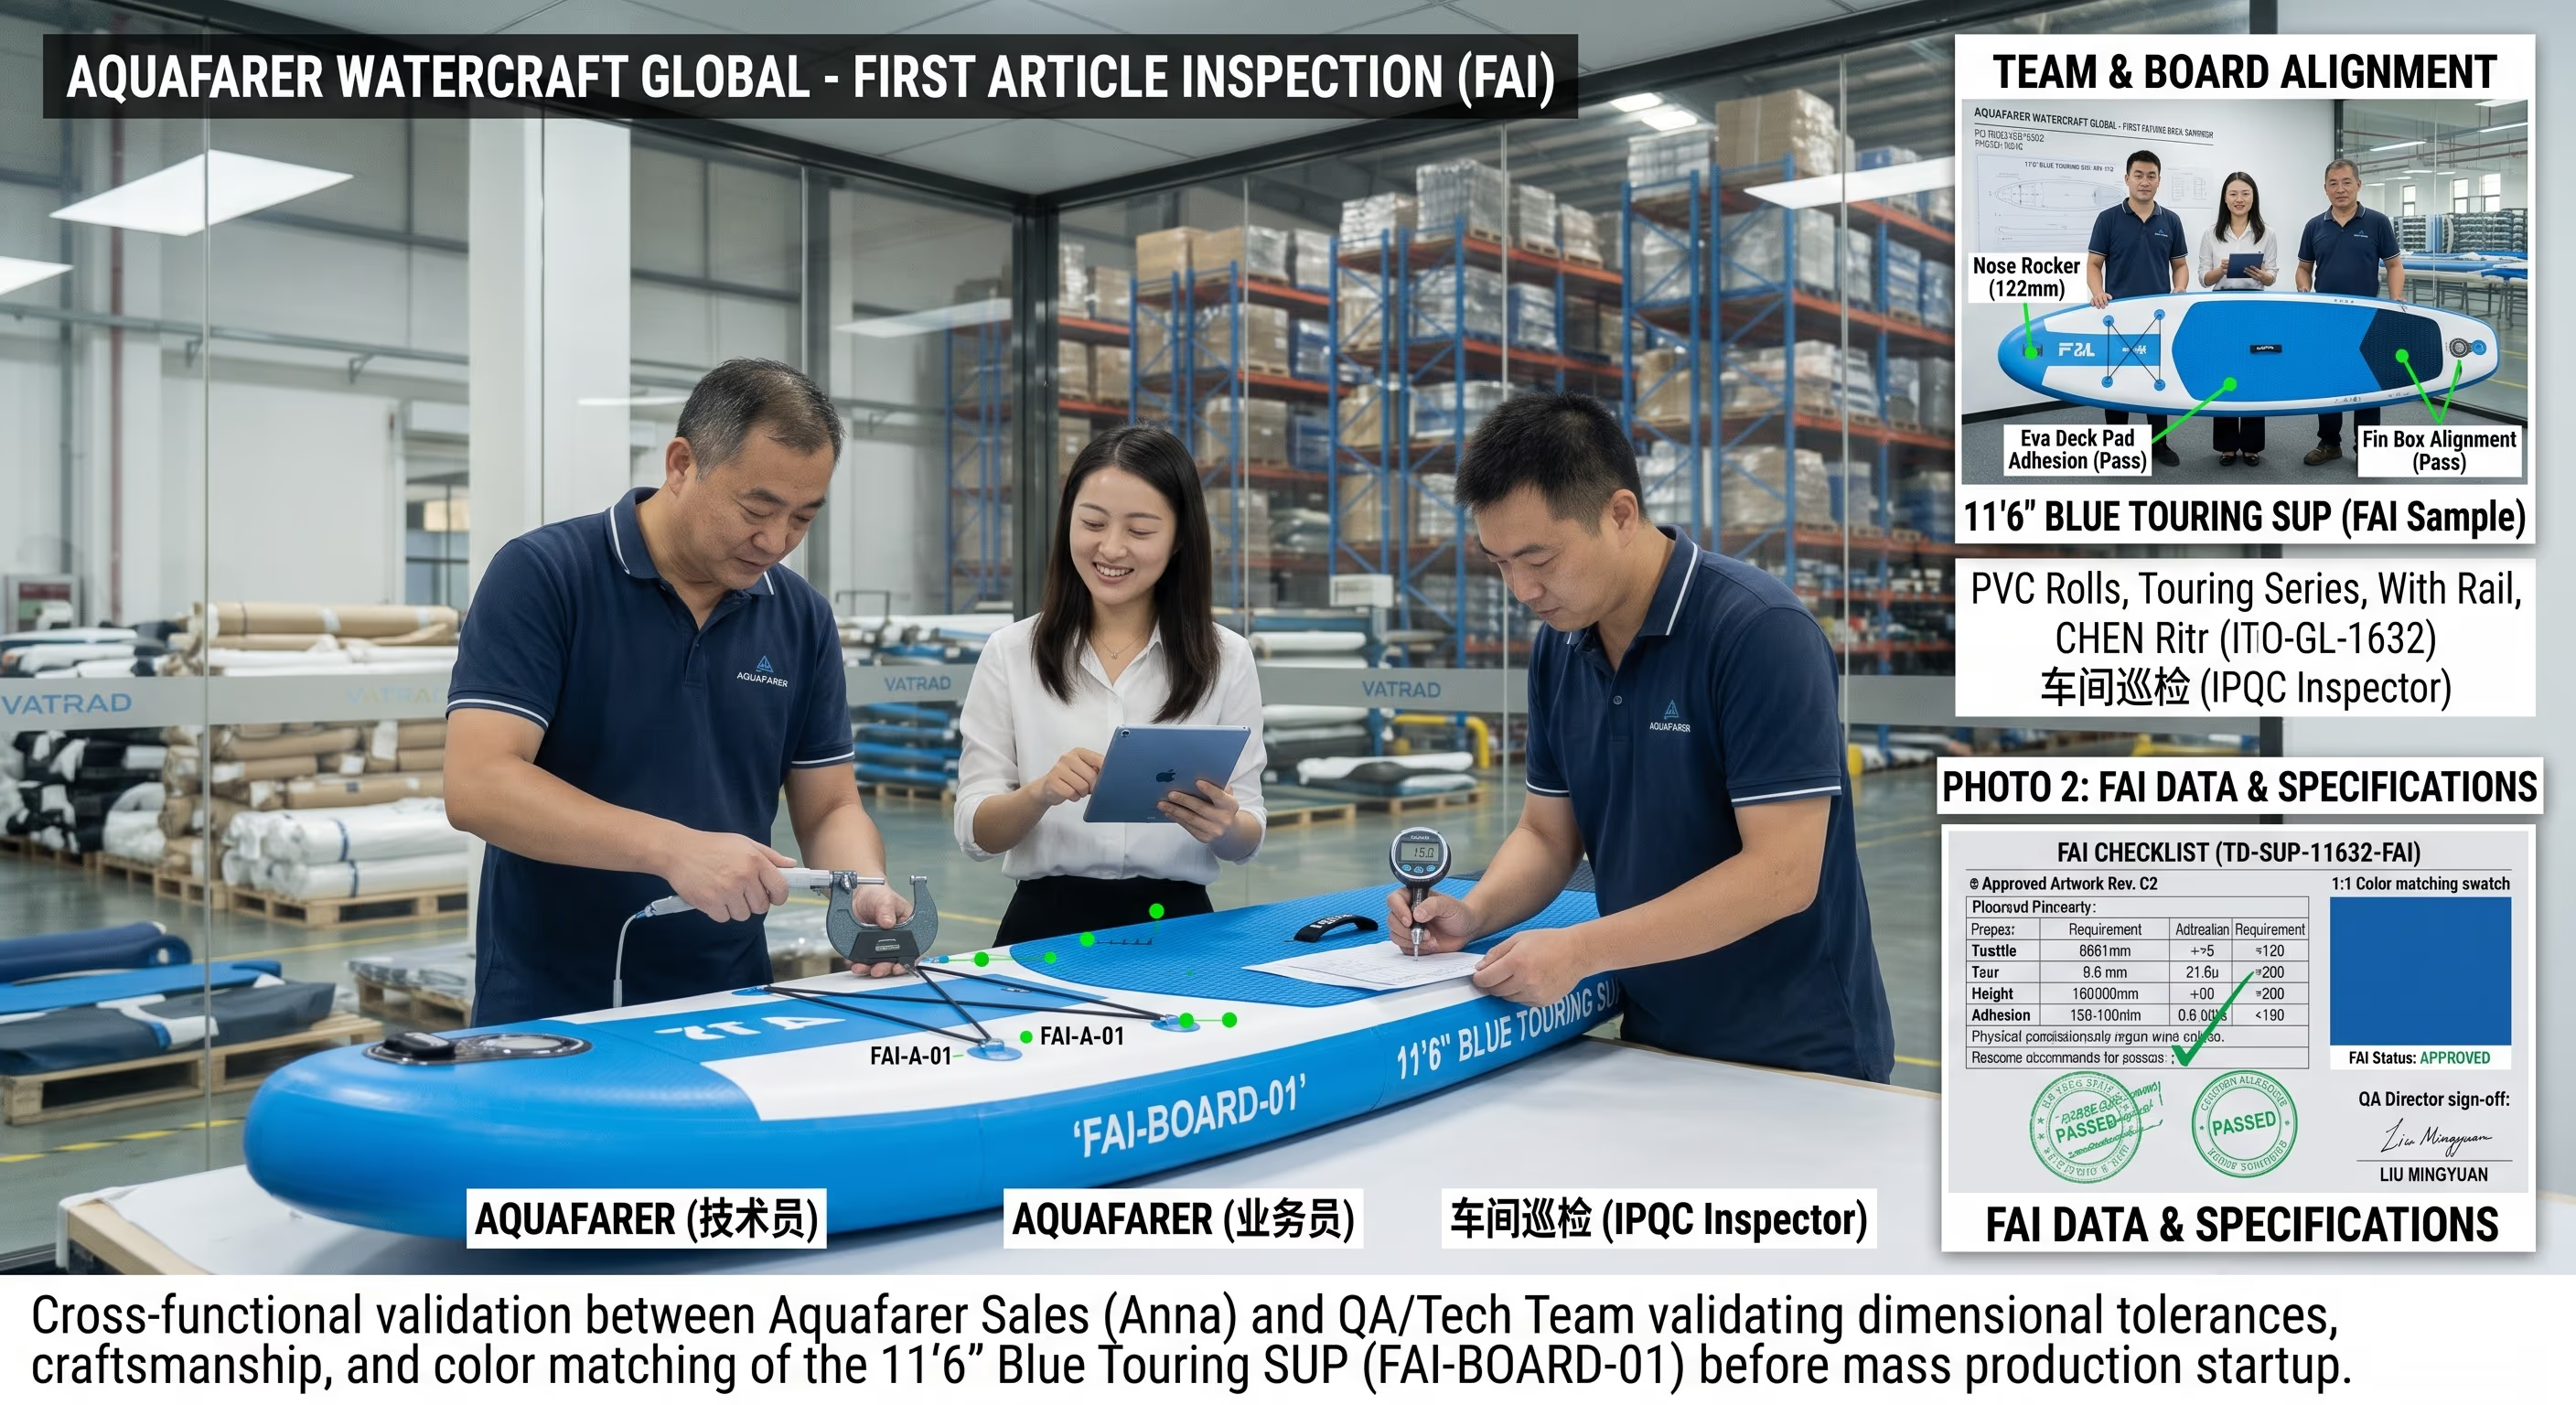
Controllo di processo e test del primo articolo (IPQC / FAI)
I metodi di costruzione e i punti di controllo vengono scelti in base alla piattaforma di tavola approvata e alla configurazione del progetto. Il primo campione viene verificato contro le baseline bloccate; ogni turno mantiene controlli a campione in linea.
- Il primo articolo viene verificato contro campione approvato, disegno tecnico, BOM, grafiche e file di imballaggio prima dell'avvio della produzione in serie.
- Dimensioni della tavola, contorno e simmetria vengono misurati; direzione di inchiostro e logo, posizione, colori e revisione vengono confermati.
- Cuciture e continuità del rail vengono controllate in linea per gap, delaminazione, pieghe, contaminazione o disallineamento.
- L'installazione di valvola, anelli a D, maniglie e fin box viene controllata per posizione, quantità e montaggio rispetto alla BOM approvata dal cliente.
- Il rilascio FAI blocca per versione grafiche, dimensioni e BOM; le deviazioni passano dal flusso decisionale di rilavorazione — mai ritocchi in linea.
- Oggetto di ispezione
- Primo articolo e assemblaggi in lavorazione — cuciture, rail, fin box, base valvola, posizione grafica, coppia dei raccordi.
- Metodo di ispezione
- Test del primo articolo sul primo pezzo; controlli a campione per turno; resistenza della saldatura e allineamento delle cuciture verificati in linea.
- Criteri di accettazione
- Il rilascio FAI blocca per versione grafiche, dimensioni e BOM. Le deviazioni passano dal flusso decisionale di rilavorazione — mai ritocchi in linea.
- Output documentale
- Registrazione FAI, verbali a campione per turno, note di rilavorazione e disposizione.
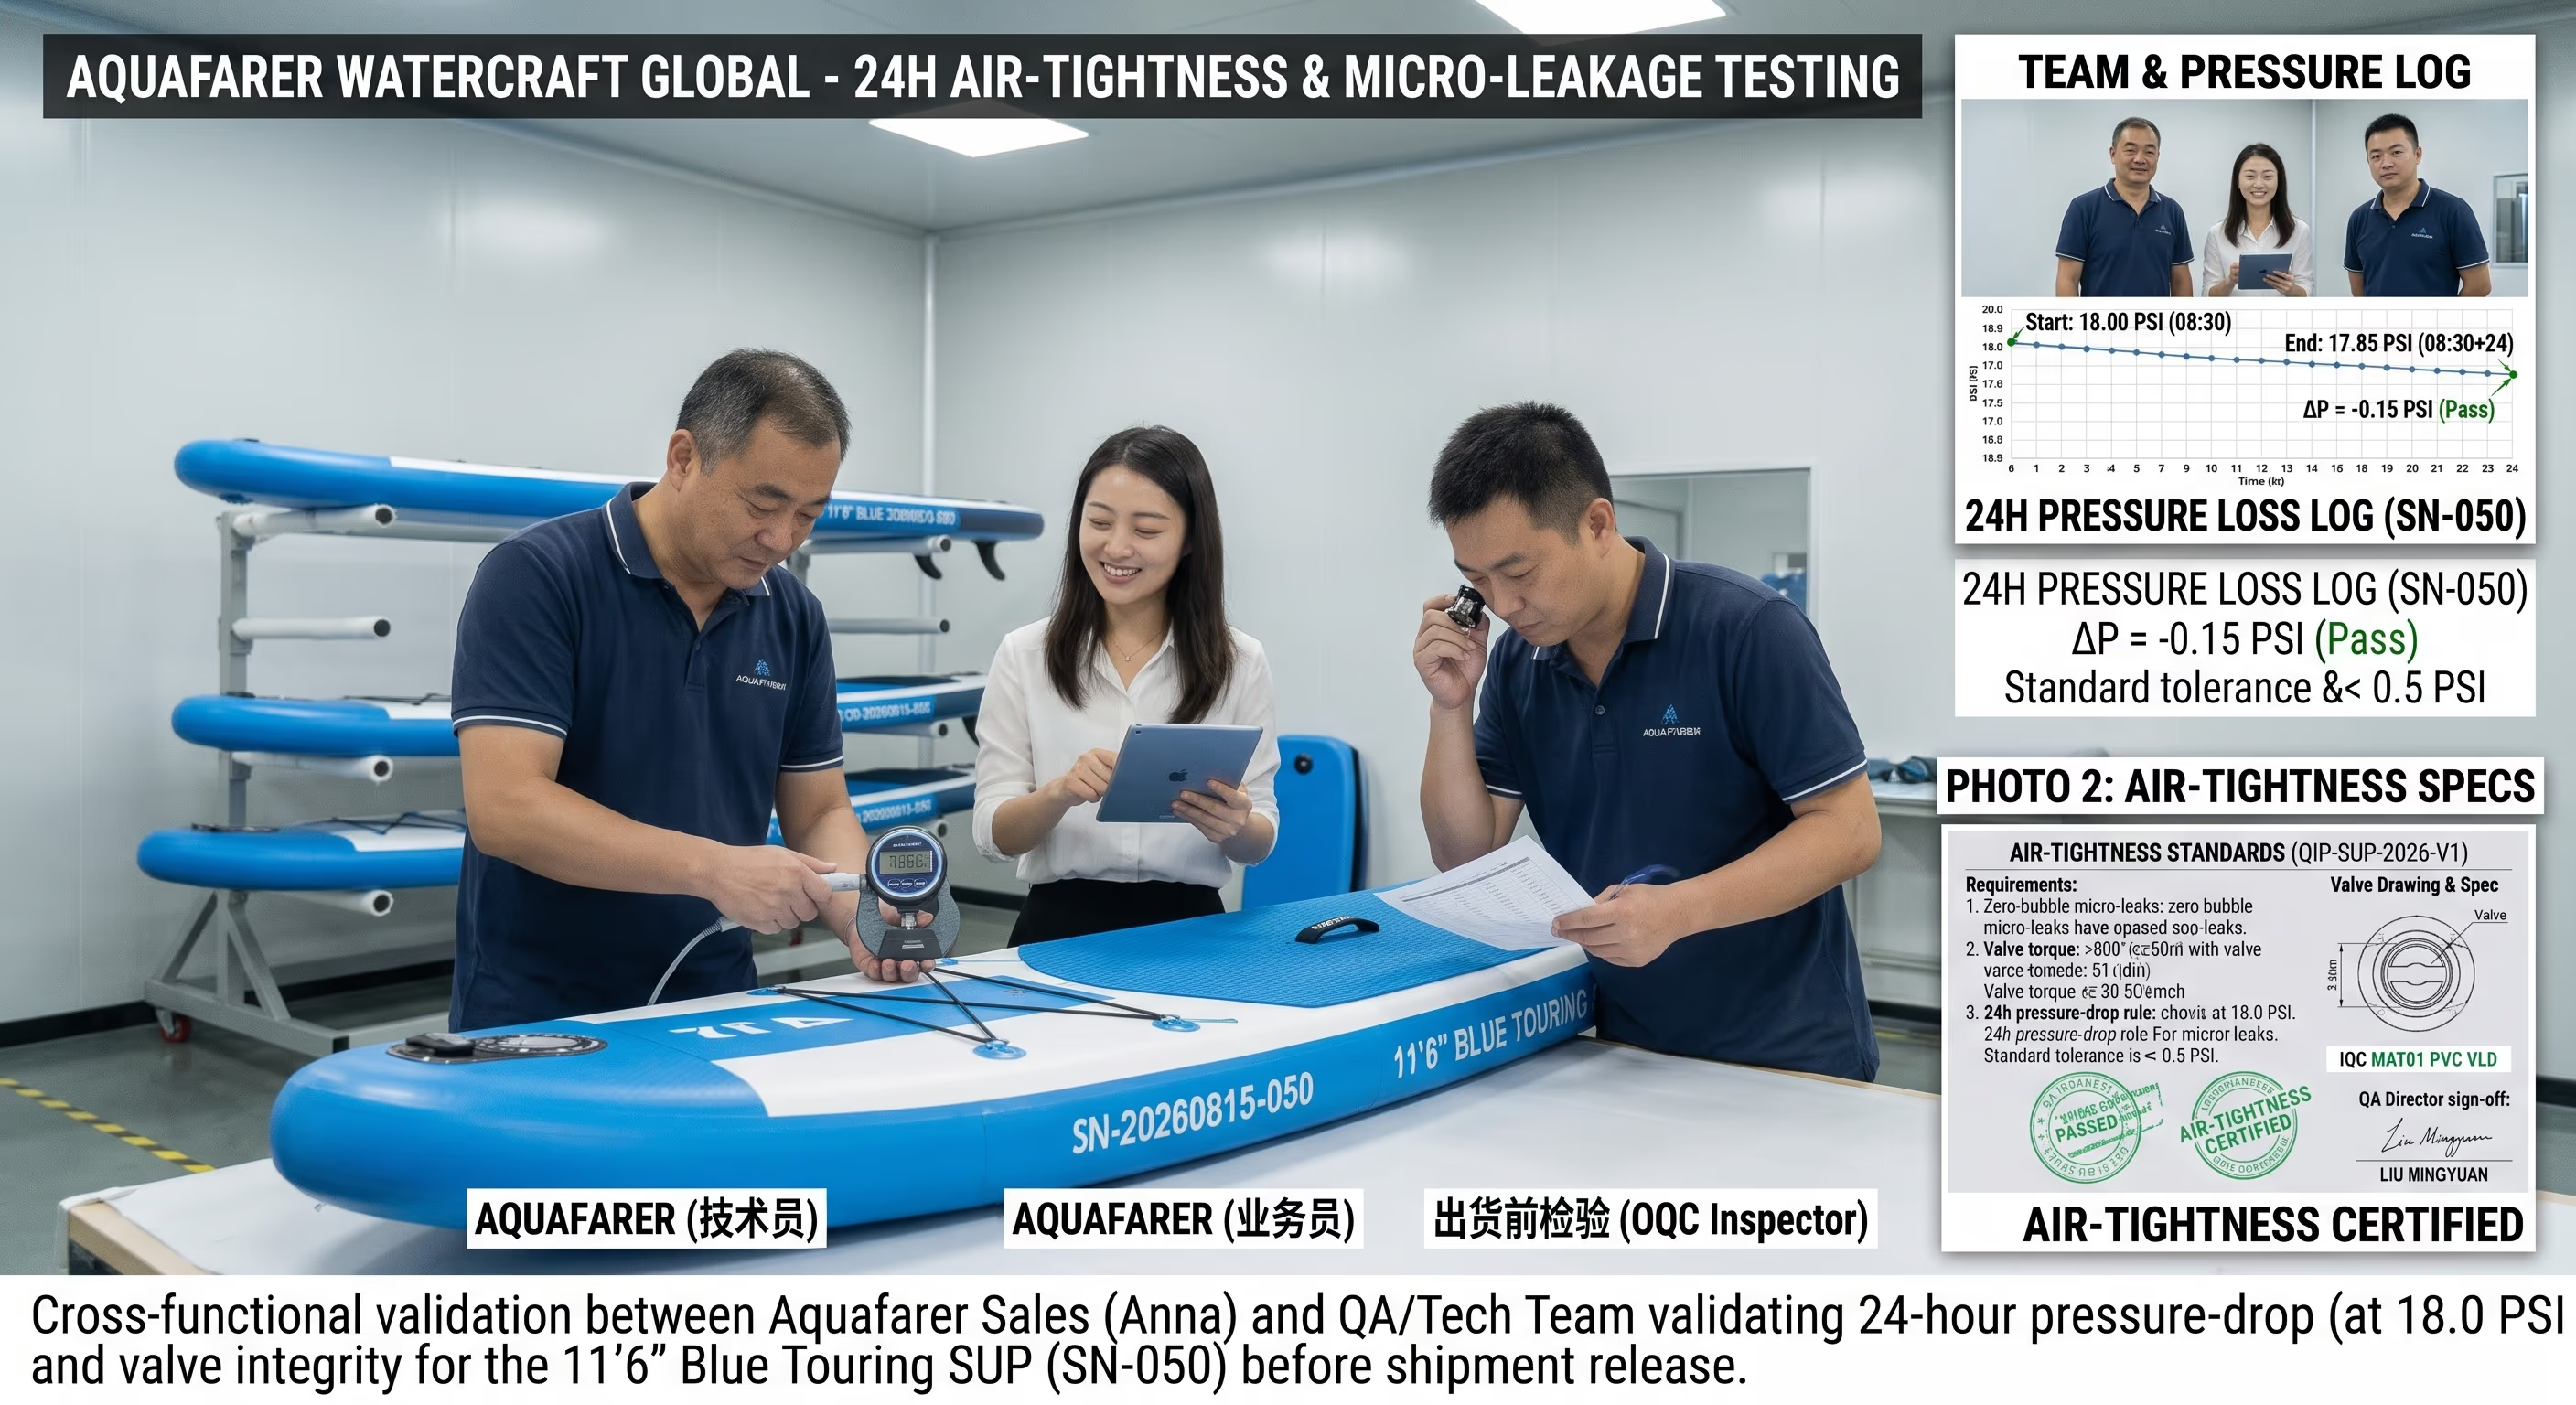
Test di gonfiaggio e tenuta all'aria
Ogni tavola completata viene sottoposta a verifica di gonfiaggio e tenuta all'aria prima dell'imballaggio — 100% delle unità, non un campione.
- La superficie della tavola, i rail e l'area della valvola vengono controllati prima del gonfiaggio per fori di spillo, crepe, pieghe anomale o delaminazione.
- Le camere vengono gonfiate alla pressione di test del progetto con un manometro digitale calibrato e il valore iniziale viene bloccato.
- Nucleo valvola, base valvola e cuciture del rail vengono controllati su tutta la circonferenza — prua, poppa e aree curve.
- Mantenimento della pressione di 24 ore con registrazione continua; espulsione automatica oltre la caduta di pressione consentita.
- Le tavole difettose vengono bloccate, rilavorate secondo istruzione e testate di nuovo completamente — non solo ricontrollate nel punto di riparazione.
- Oggetto di ispezione
- 100% delle camere gonfiate — rilevamento completo delle perdite sulle cuciture, integrità delle valvole e capacità di mantenimento della pressione.
- Metodo di ispezione
- Rilevamento completo delle perdite sulle cuciture, seguito da un mantenimento della pressione di 24 ore a 18,0 PSI; espulsione automatica oltre una caduta di 0,50 PSI.
- Criteri di accettazione
- Zero punti di perdita e caduta di pressione entro 0,50 PSI per camera; le unità difettose vengono bloccate e rilavorate o rottamate.
- Output documentale
- Report di test di tenuta all'aria, uno per camera, con collegamento al lotto.
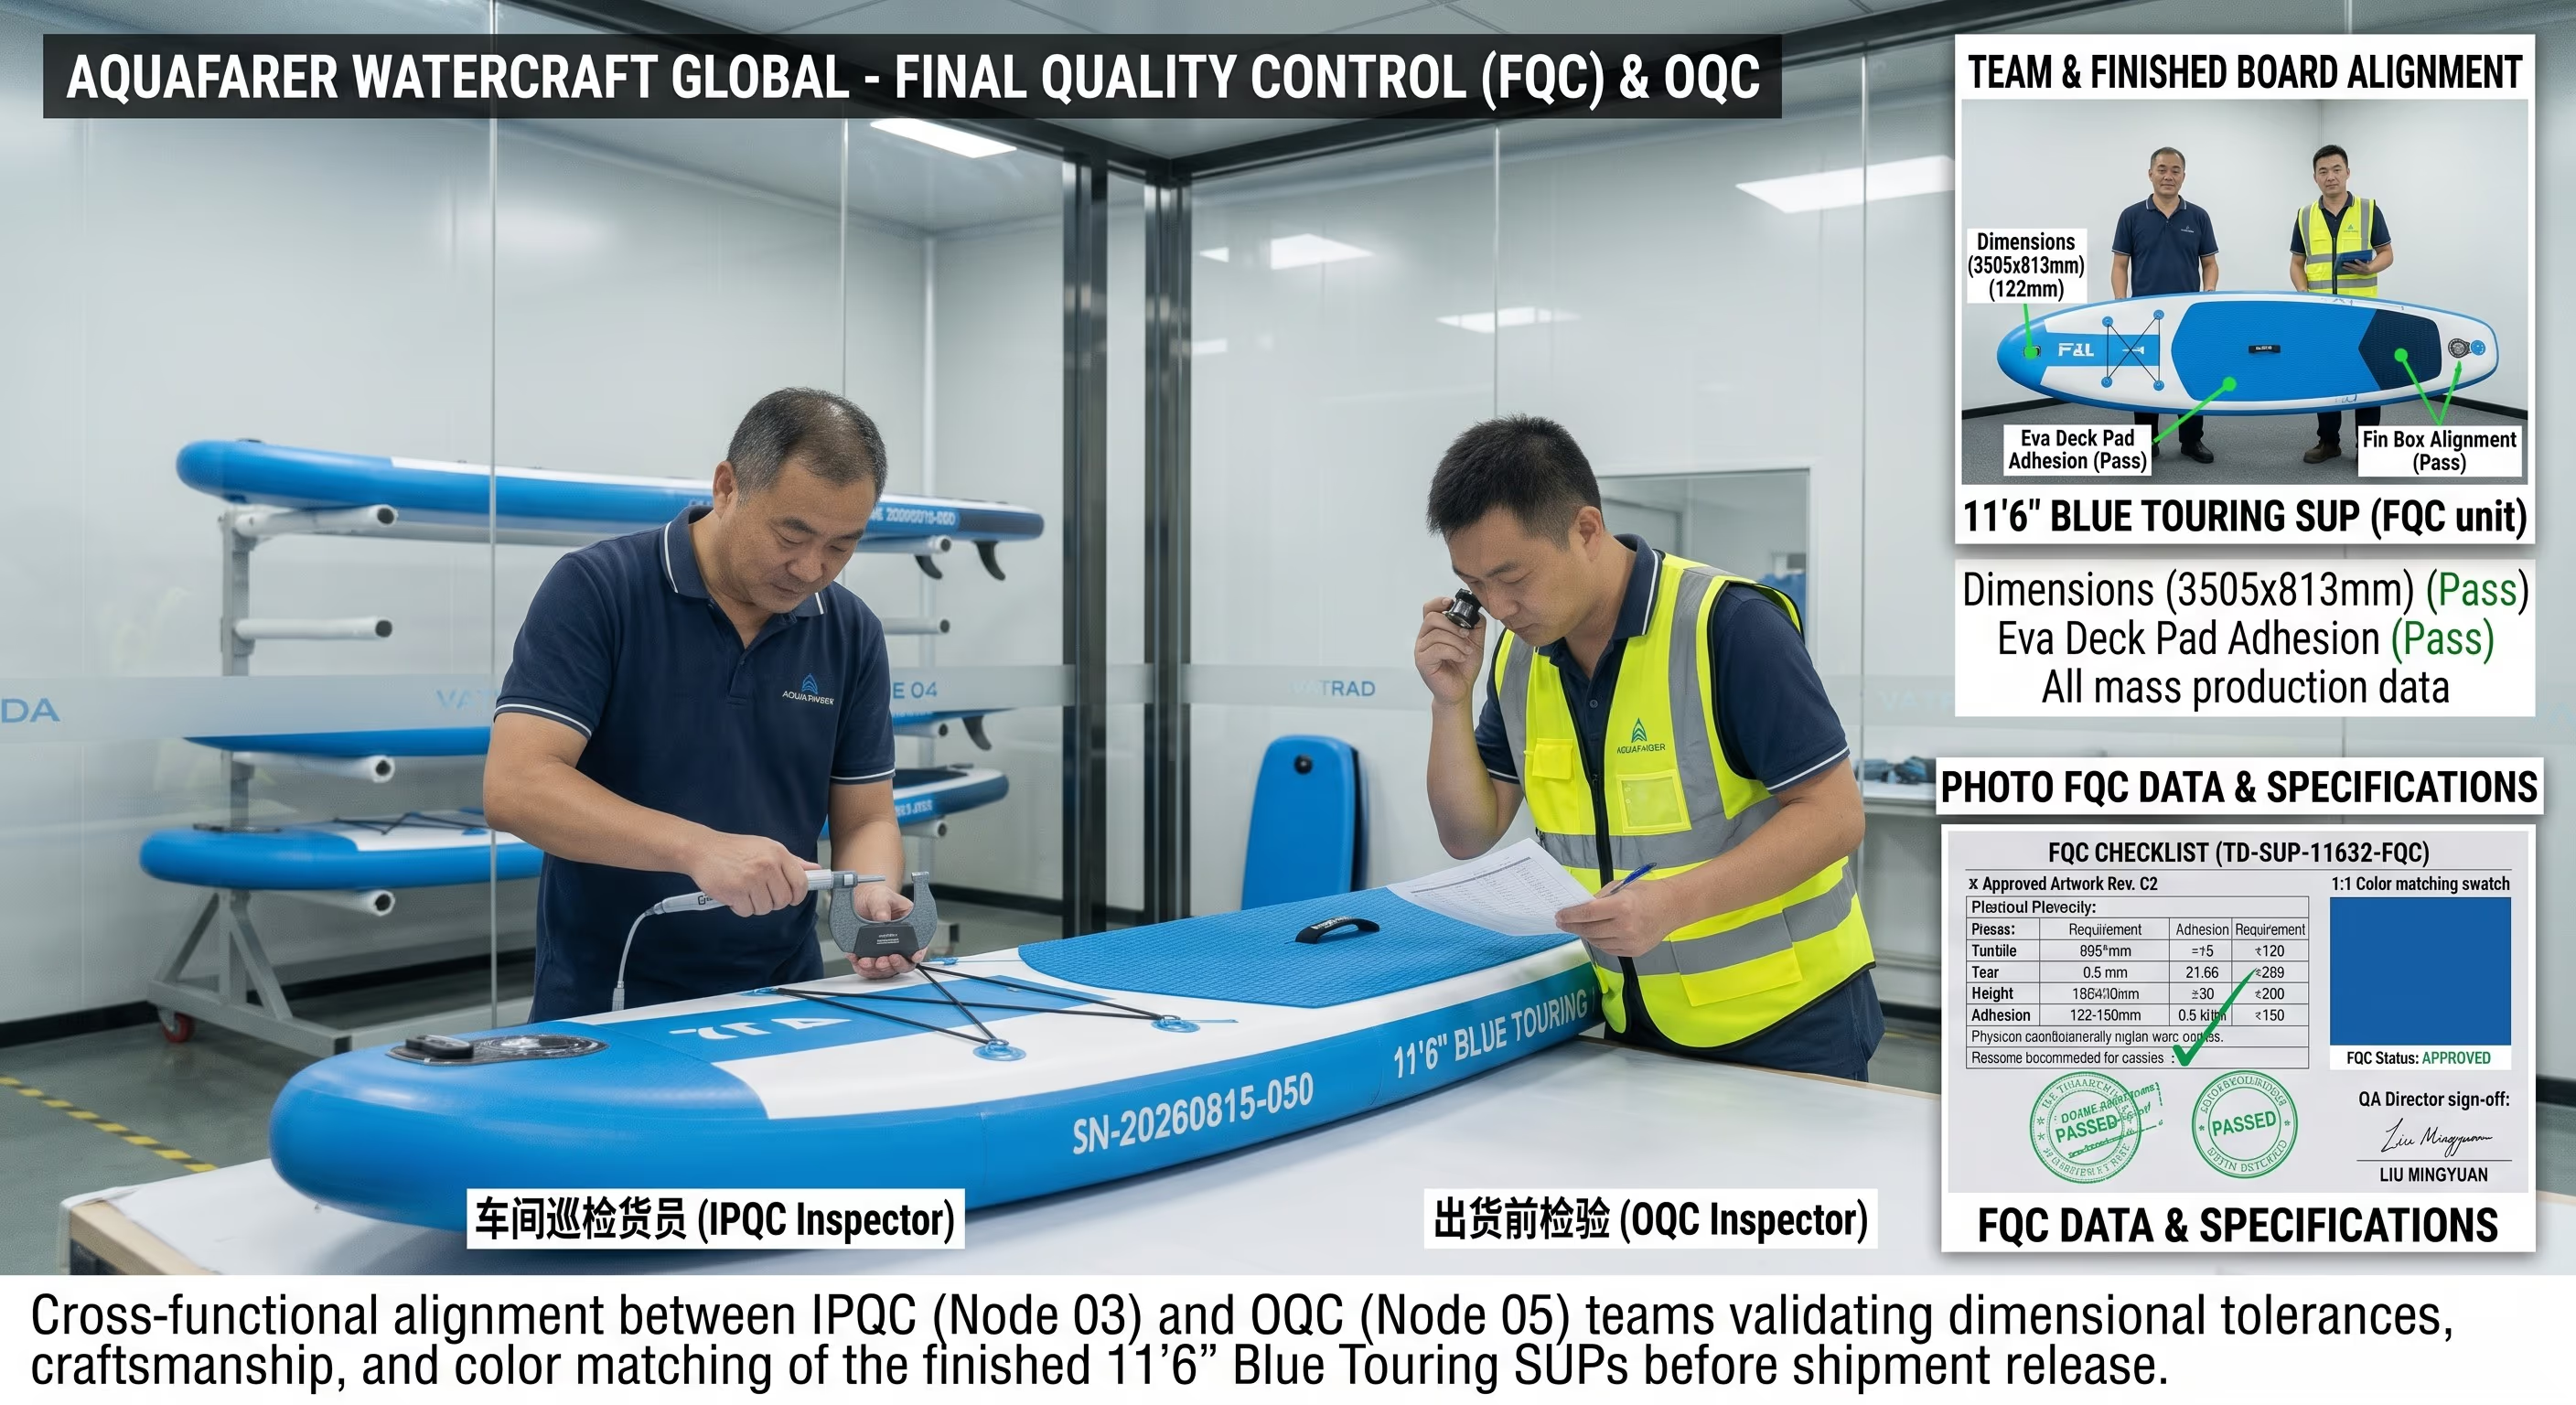
Ispezione del prodotto finito (FQC)
Le tavole finite vengono misurate e valutate otticamente contro il golden sample approvato.
- Le dimensioni chiave — lunghezza, larghezza e spessore — vengono misurate alla pressione di esercizio contro le tolleranze di disegno.
- Contorno della tavola, rocker e simmetria vengono verificati; nessuna deformazione, torsione o ondulazione anomala dopo il gonfiaggio.
- Valutazione ottica sotto lampade di luce diurna D65: graffi, macchie, residui di adesivo, bolle, pieghe, deviazioni di colore.
- Test funzionali: apertura/chiusura valvola e montaggio del tappo, inserimento e blocco dell'aletta, anelli a D, maniglie e funzionamento della pagaia.
- La configurazione viene verificata contro la BOM e lo SKU approvati dal cliente — accessori, etichette, codici a barre e numeri di serie.
- Oggetto di ispezione
- Tavola finita vs. golden sample — dimensioni, rocker, profilo, aspetto, montaggio della fin box e completezza degli accessori.
- Metodo di ispezione
- Verifica dimensionale contro le tolleranze di disegno; valutazione ottica sotto lampade di luce diurna D65; test di montaggio fin box e raccordi.
- Criteri di accettazione
- Dimensioni entro tolleranza (es. 3508 × 814 × 150,3 mm), valutazione ottica secondo il campione approvato, tutti gli accessori presenti.
- Output documentale
- Report FQC con firma dell'ispettore e disposizione.
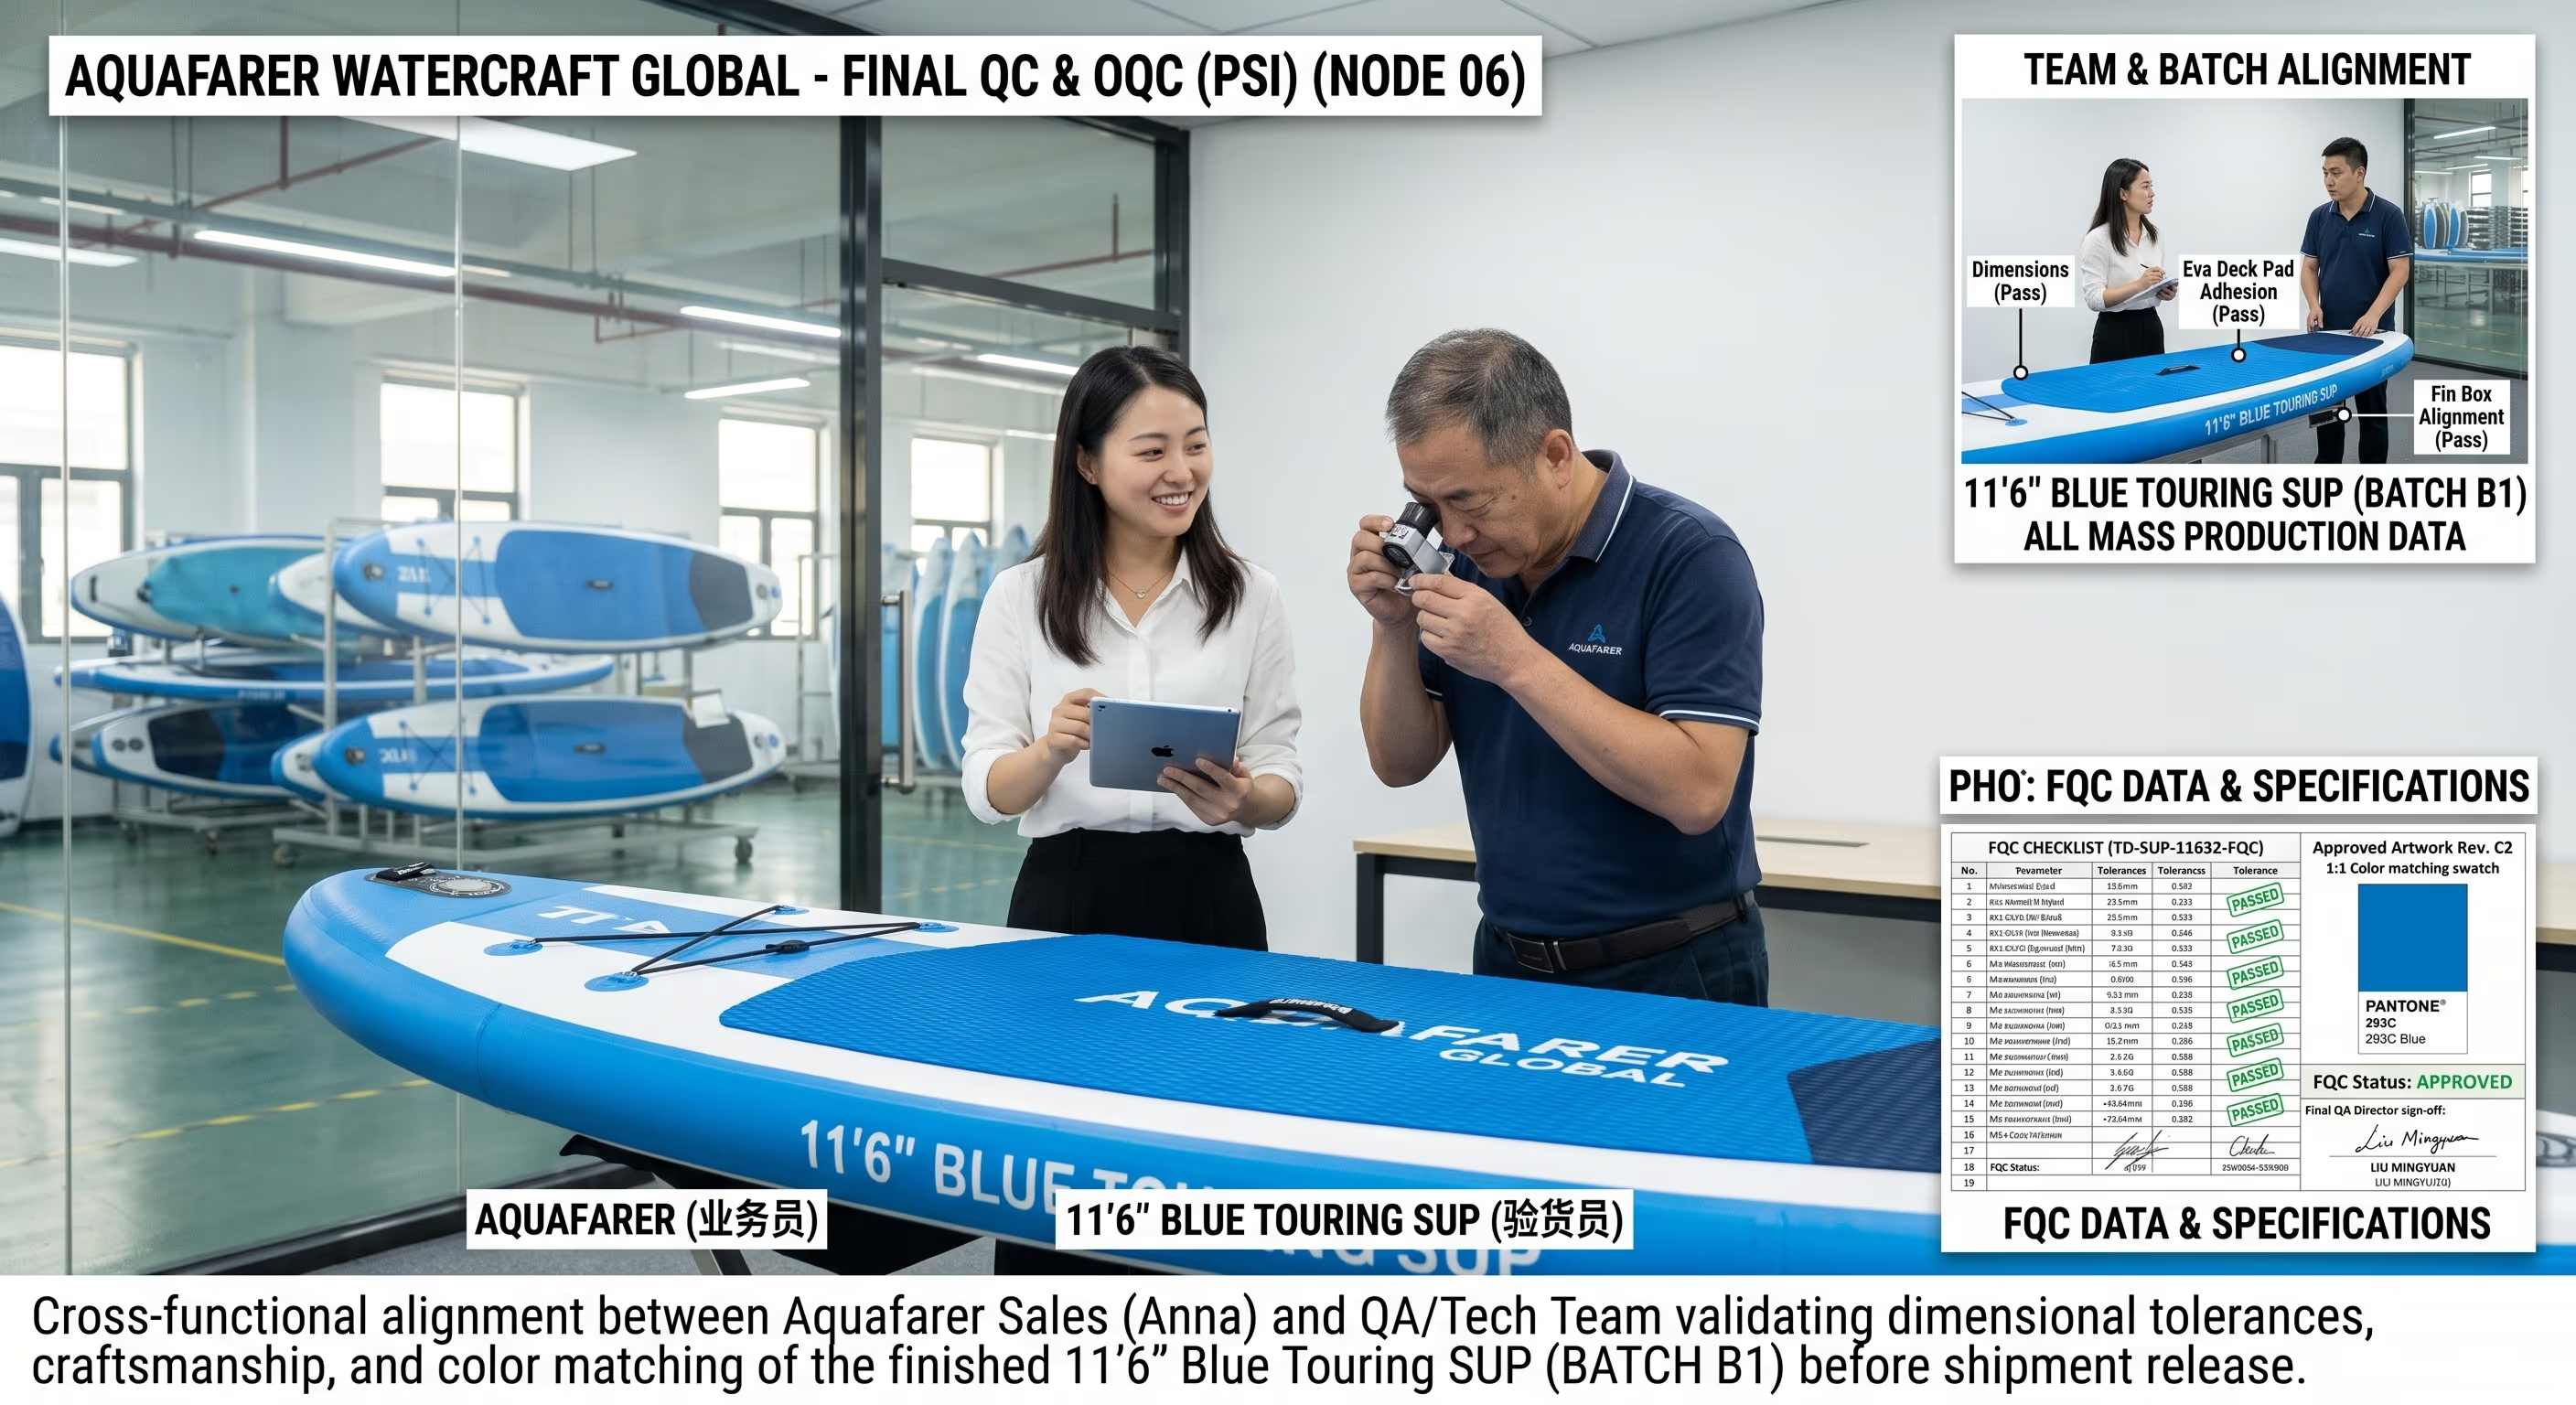
Ispezione di imballaggio pre-spedizione (PSI)
Il kit imballato viene controllato per completezza, precisione dell'etichettatura e prontezza alla spedizione.
- Completezza del kit al 100% vs. BOM: tavola, pagaia, pompa, leash, borsa, kit di riparazione e manuale — un set alla volta.
- Parti delicate protette (tasche pompa e lama), tavola piegata secondo la SOP di imballaggio, accessori conformi a modello e colore.
- Grafiche della scatola, marchio, avvertenze e versioni linguistiche vengono controllati contro la revisione grafica approvata.
- Tipo, numero, posizione e scansionabilità del codice a barre verificati; marcature di spedizione, SKU, PO, numero di cartone e quantità corretti.
- Dimensioni della scatola, peso lordo/netto e imballaggio interno conformi alla specifica di imballaggio; risultato del drop test registrato se richiesto.
- Oggetto di ispezione
- Kit imballato — tavola, pagaia, pompa, leash, borsa, manuale — contro la BOM e la specifica di imballaggio approvate dal cliente.
- Metodo di ispezione
- Completezza del kit al 100% vs. BOM; scansione dei codici a barre (voto ≥ B); precisione delle etichette dei cartoni; drop test ISTA-1A sui cartoni imballati.
- Criteri di accettazione
- Abbinamento kit al 100% con la BOM, codici a barre leggibili, etichette corrette e imballaggio a prova di caduta prima del caricamento.
- Output documentale
- Checklist PSI e verbali di imballaggio per ogni cartone.
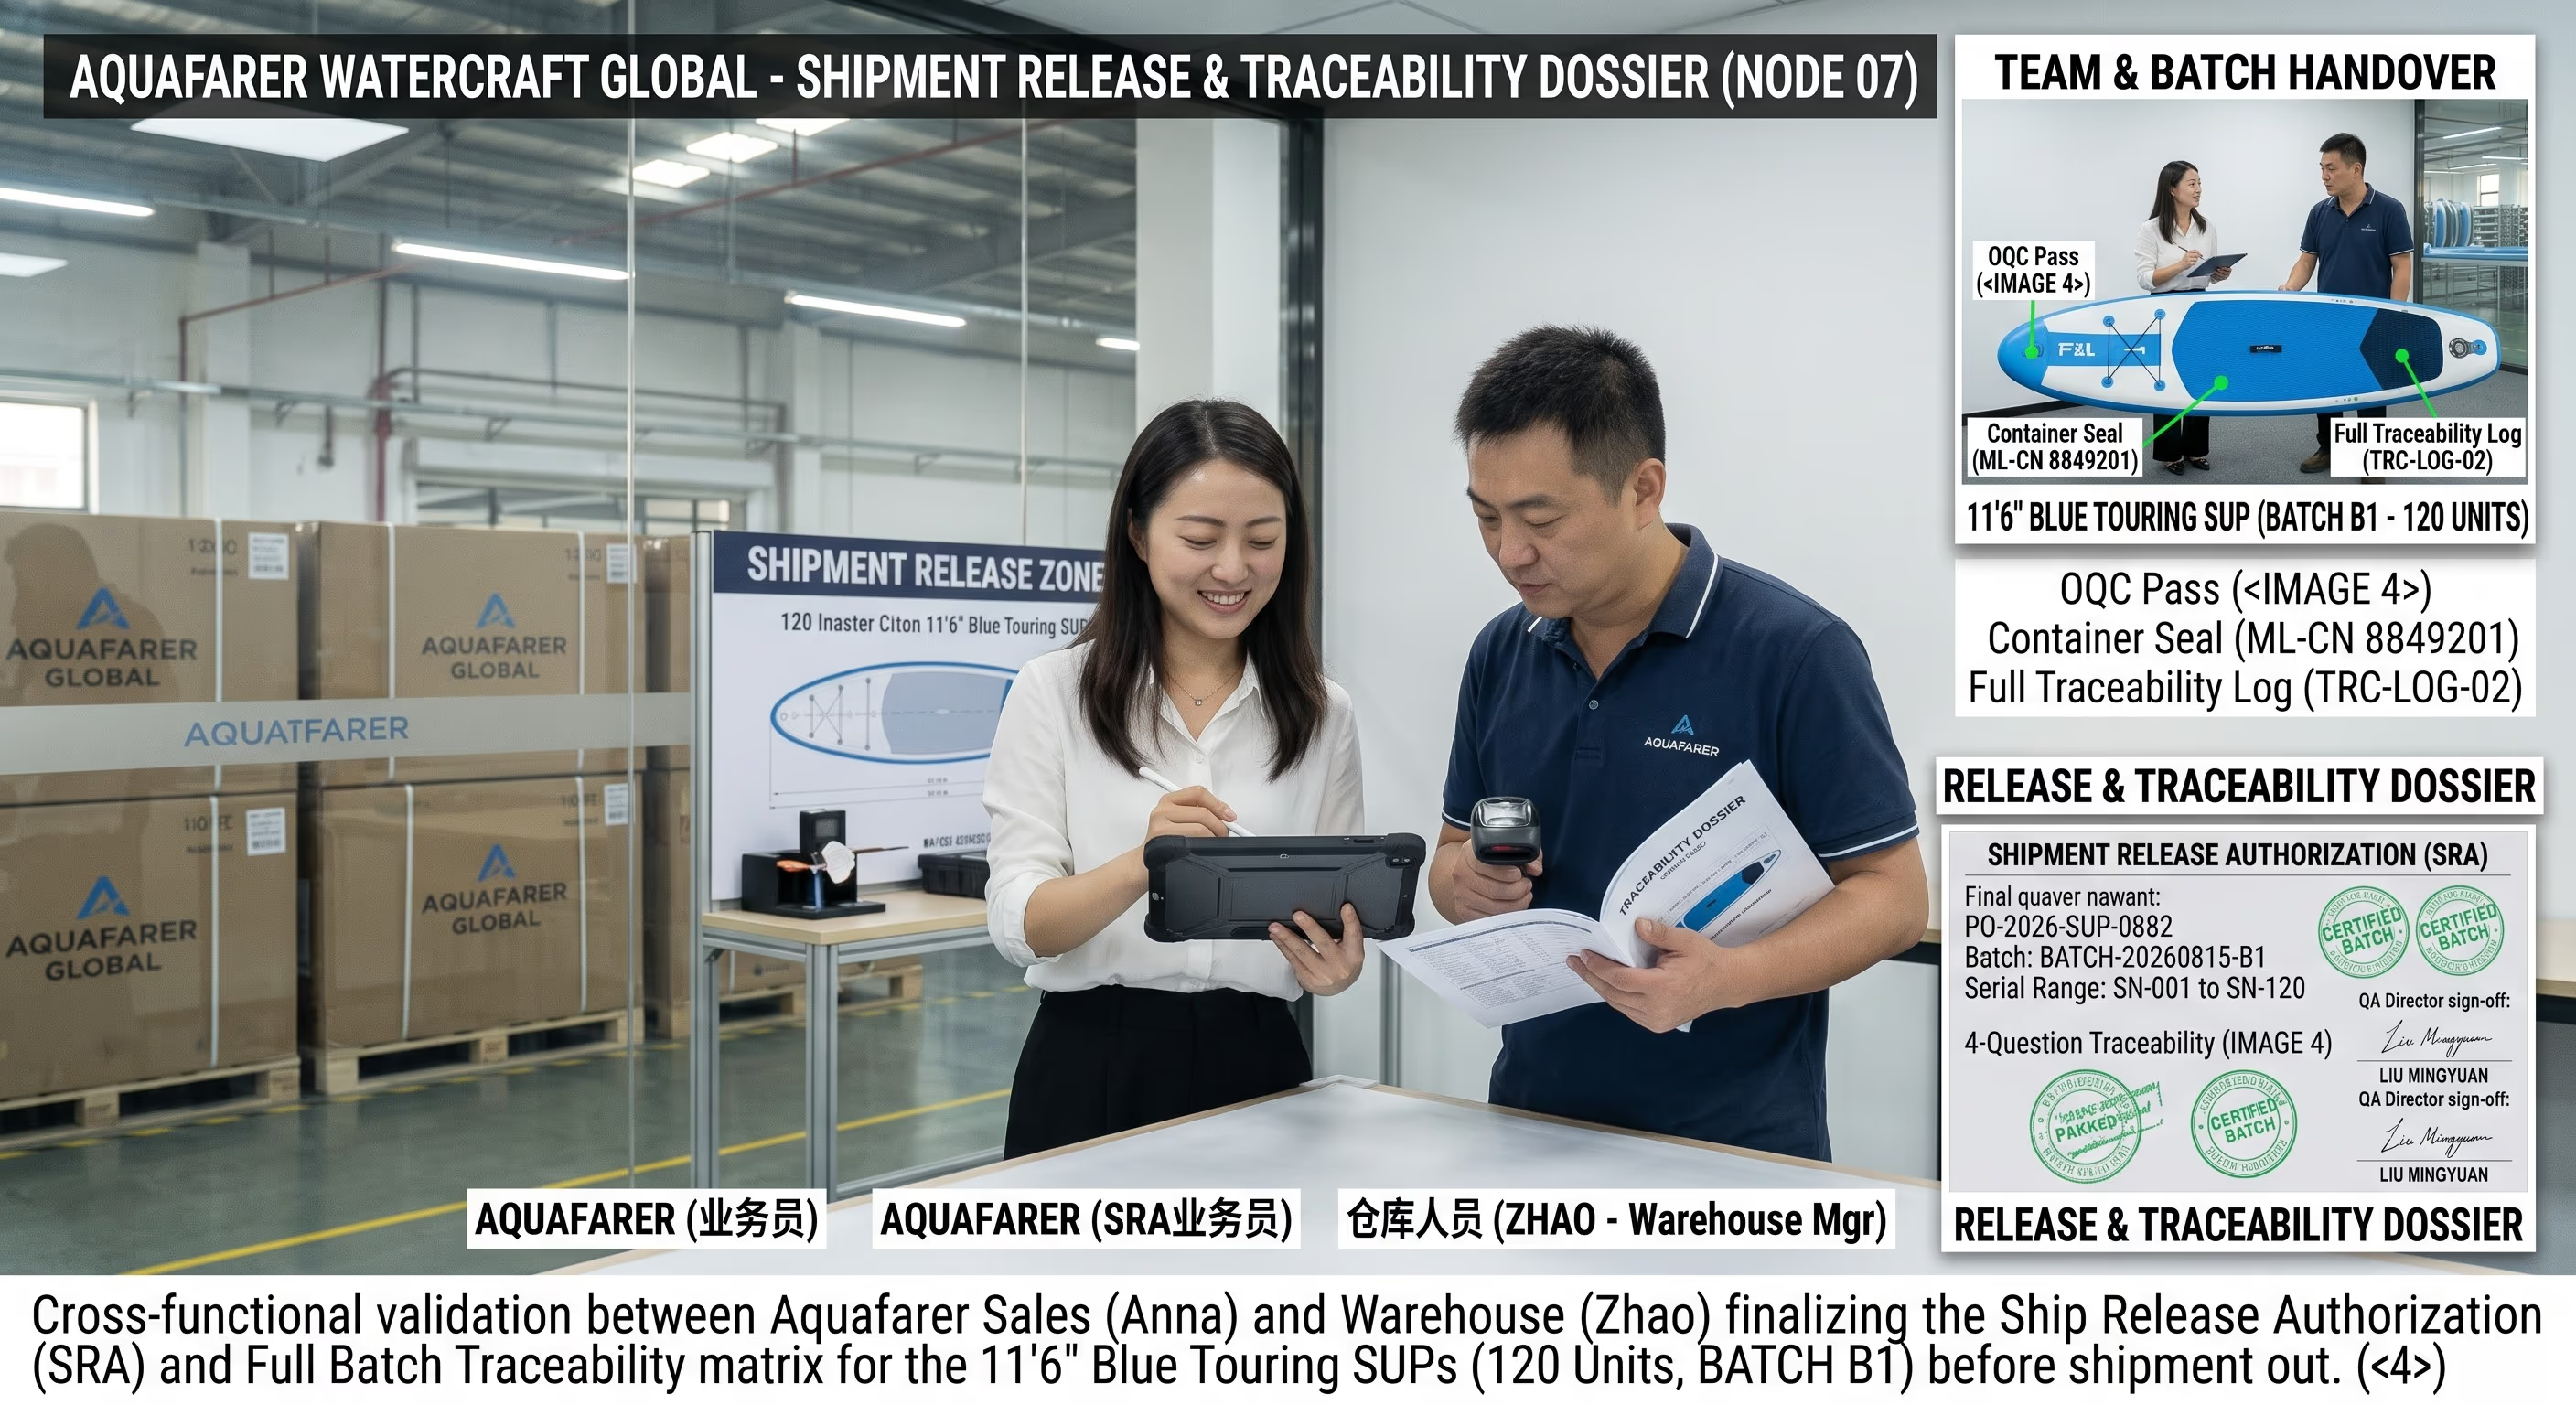
Rilascio per la spedizione e rintracciabilità
La Quality rilascia il lotto solo quando tutti i sei punti precedenti sono chiusi e tutte le registrazioni sono complete.
- Lotto di produzione, numero d'ordine, SKU, quantità e numero di cartoni corrispondono alla packing list e alla fattura commerciale.
- I file di specifica, BOM, grafiche e imballaggio sono tutti nella revisione approvata corrente.
- Le registrazioni IQC, FAI, di processo, di tenuta all'aria, FQC e PSI sono complete per il lotto da rilasciare.
- Tutte le non conformità sono risolte, rilavorate, testate di nuovo e chiuse — nessun punto aperto al rilascio.
- Campi di rintracciabilità registrati per ogni lotto: codice progetto, PO, SKU, revisioni di grafiche/BOM/imballaggio, data di produzione, ispettore e numeri di registrazione.
- Oggetto di ispezione
- Autorizzazione al rilascio del lotto — tutti i punti chiusi, registrazioni complete, numeri di serie del lotto assegnati.
- Metodo di ispezione
- Verifica dei punti da parte della Quality su tutte le sei registrazioni precedenti; dossier di rintracciabilità del lotto compilato; registrazioni consegnate alla spedizione.
- Criteri di accettazione
- Tutti i punti rilasciati dalla QA; registrazioni del lotto e dossier di rintracciabilità consegnati all'acquirente o mantenuti sotto NDA su richiesta.
- Output documentale
- Autorizzazione al rilascio per la spedizione e dossier di rintracciabilità del lotto.
Base di qualità
Cosa definisce l'accettazione del prodotto
I criteri finali di accettazione vengono definiti prima del rilascio della produzione. Questi documenti di progetto controllati definiscono cosa deve essere realizzato, come vengono verificati i dettagli chiave e cosa deve essere controllato prima della spedizione — approvati dall'acquirente e congelati nel Piano di Ispezione della Qualità (QIP). Ogni richiesta di modifica passa da un controllo delle modifiche documentato, mai in modo tacito in linea.
Campione approvato
La tavola fisica di riferimento approvata e firmata dall'acquirente. Ogni tavola finita viene confrontata con essa per dimensioni, profilo, rigidità e finitura.
Specifica tecnica
Materiali, costruzione e disegni quotati, fissati a un numero di revisione. La FAI verifica il primo articolo esattamente contro questa revisione.
Grafiche approvate
Grafiche, inchiostri di stampa e posizionamento approvati e bloccati per versione prima del taglio — così ogni deck viene spedito con l'aspetto approvato dal marchio.
BOM approvata dal cliente
Distinta base — tavola, pagaia, pompa, leash, borsa, manuale — confermata dall'acquirente. La PSI verifica la completezza del kit al 100% rispetto a questa BOM.
Requisiti di imballaggio ed etichettatura
Struttura della scatola, marcature, codici a barre, contenuti delle etichette e marcature di spedizione fissati per iscritto. La leggibilità dei codici a barre e la precisione delle marcature vengono verificate in PSI.

Test di pressione
Le camere gonfiabili vengono esposte per periodi prolungati a pressioni superiori ai loro limiti operativi consigliati. Questo verifica l''ermeticità e l''integrità strutturale di materiale e cuciture, garantendo che il prodotto resista all''uso previsto e a un eventuale sovragonfiaggio senza cedimenti o perdite.

Test d''impatto
I prodotti vengono sottoposti a impatti controllati con diversi pesi e angolazioni. Questo valuta la resistenza del materiale a perforazioni, strappi e danni da collisione con ostacoli in acqua e ne dimostra la durabilità e la longevità.
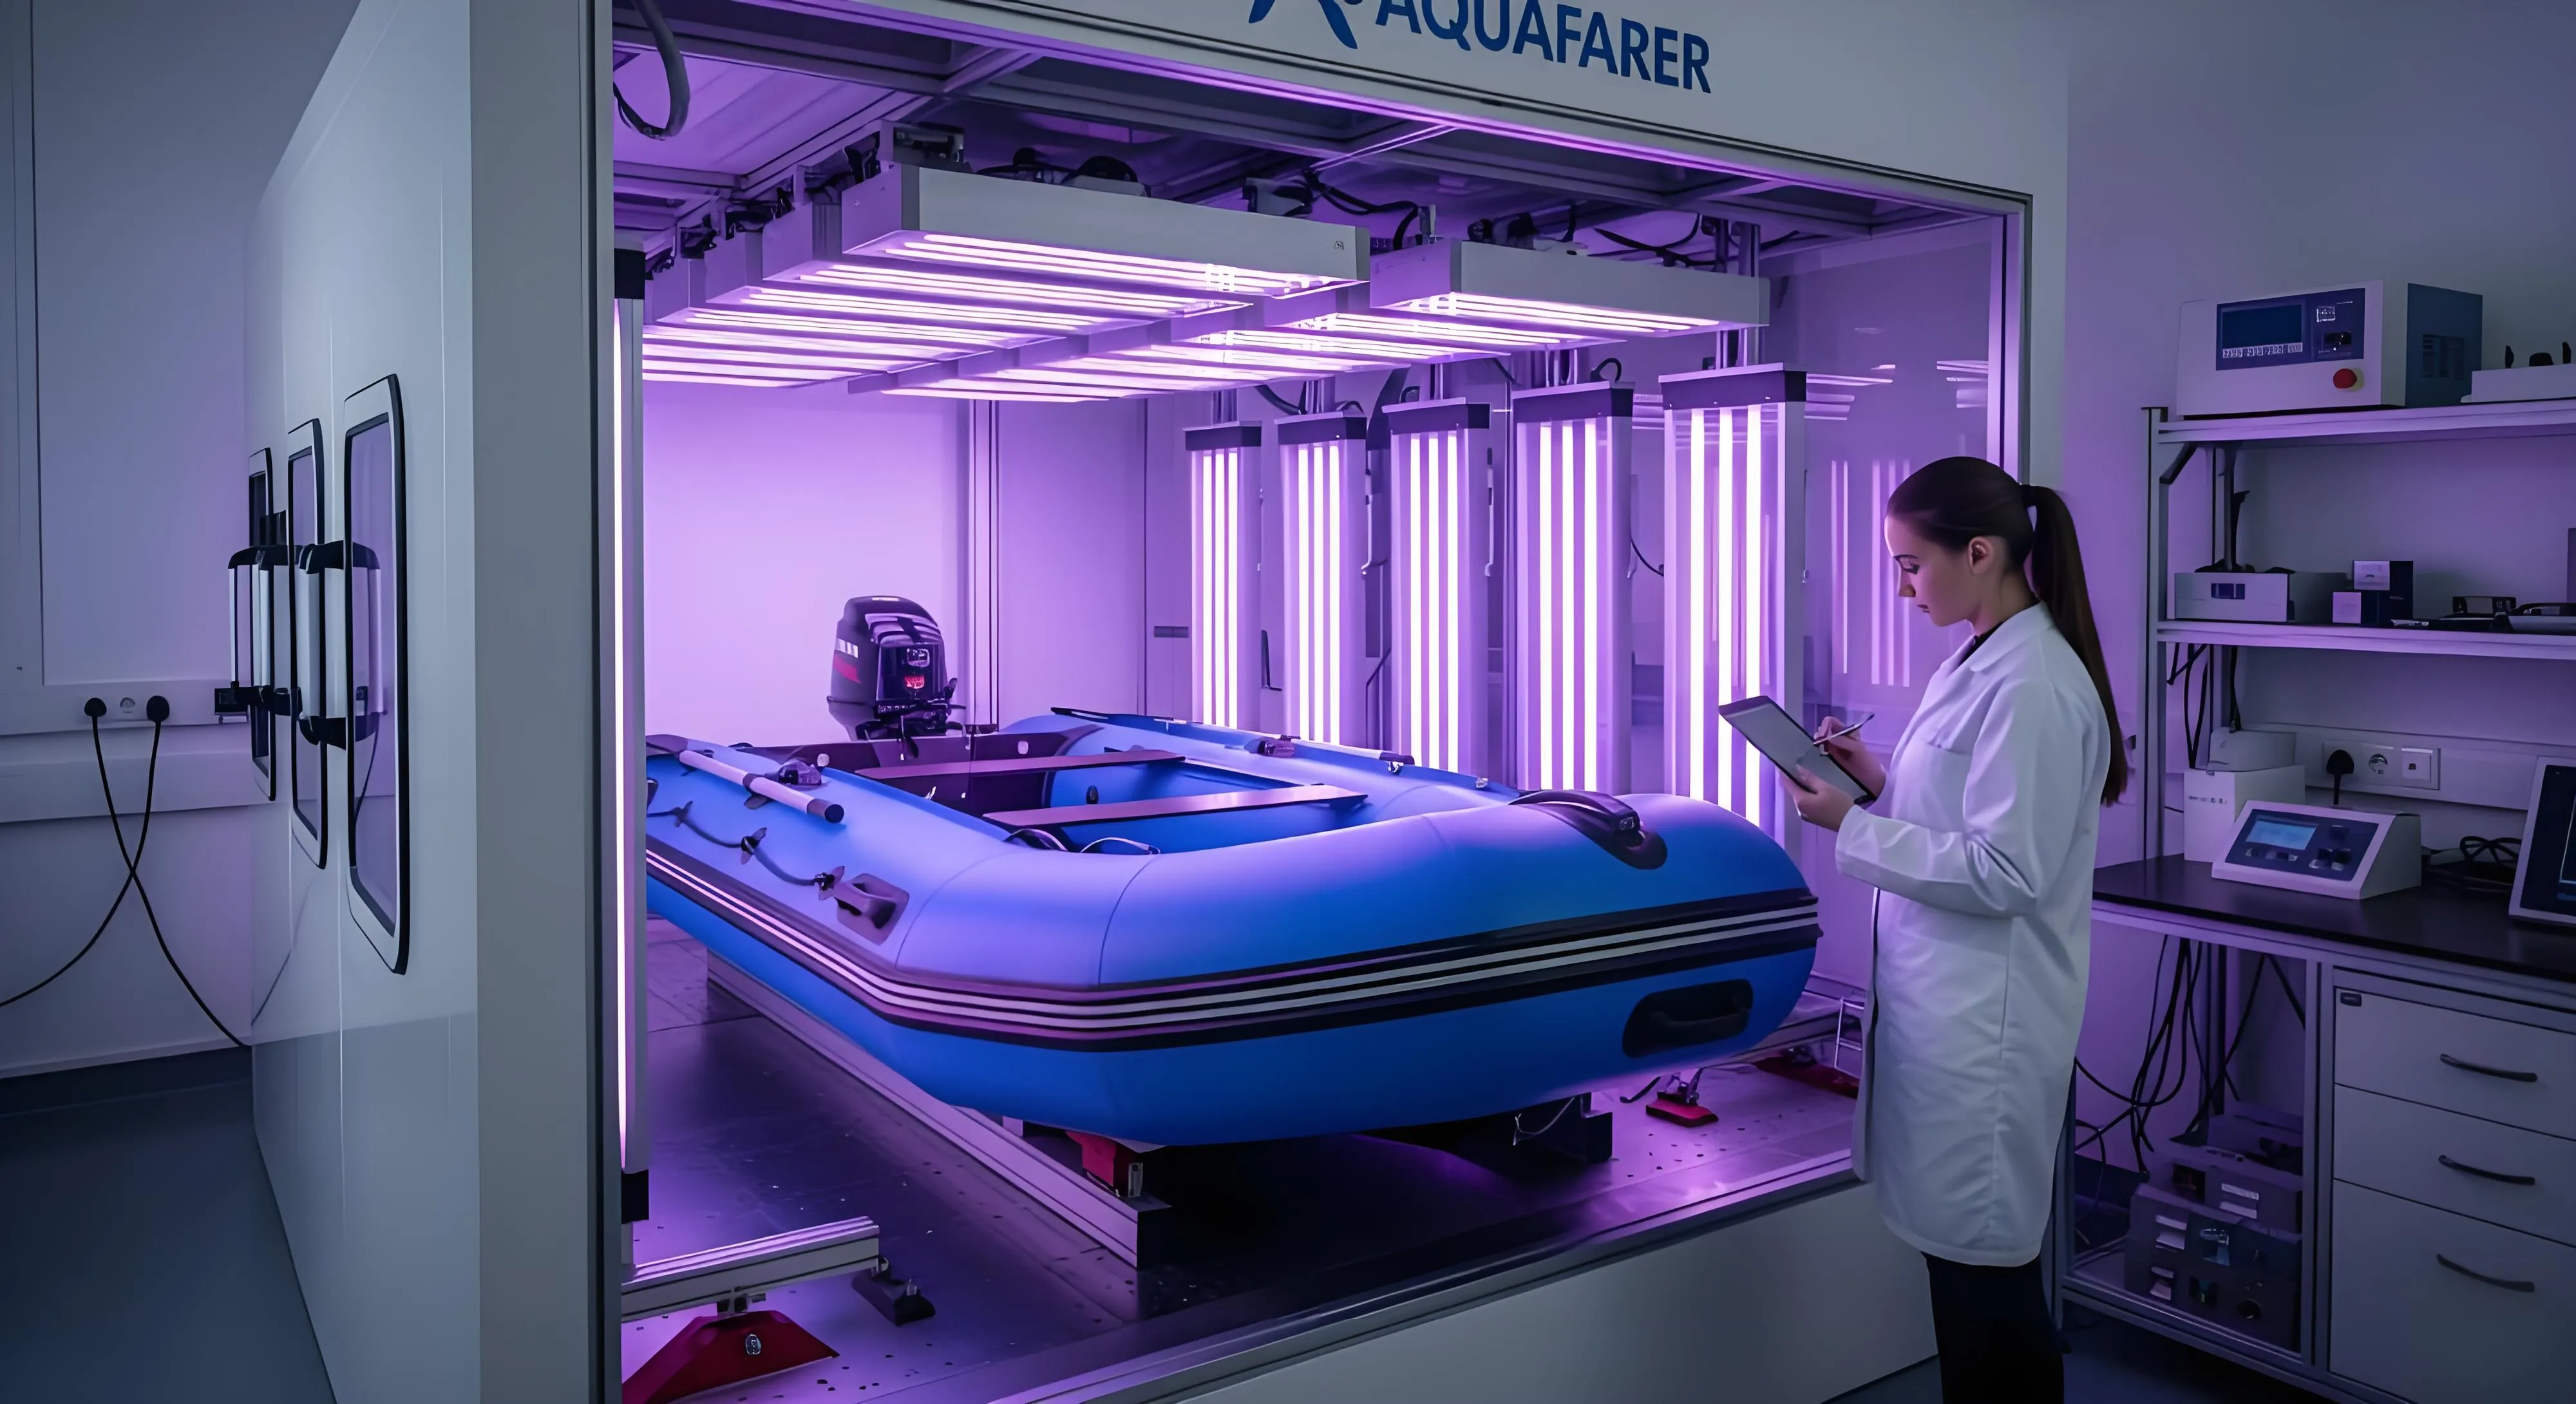
Test di resistenza ai raggi UV
I campioni di materiale vengono esposti a radiazione UV accelerata per verificare che non ingialliscano, non si strappino o non perdano resistenza nel tempo. Ogni lotto di PVC viene testato per il degrado solare prima della produzione.
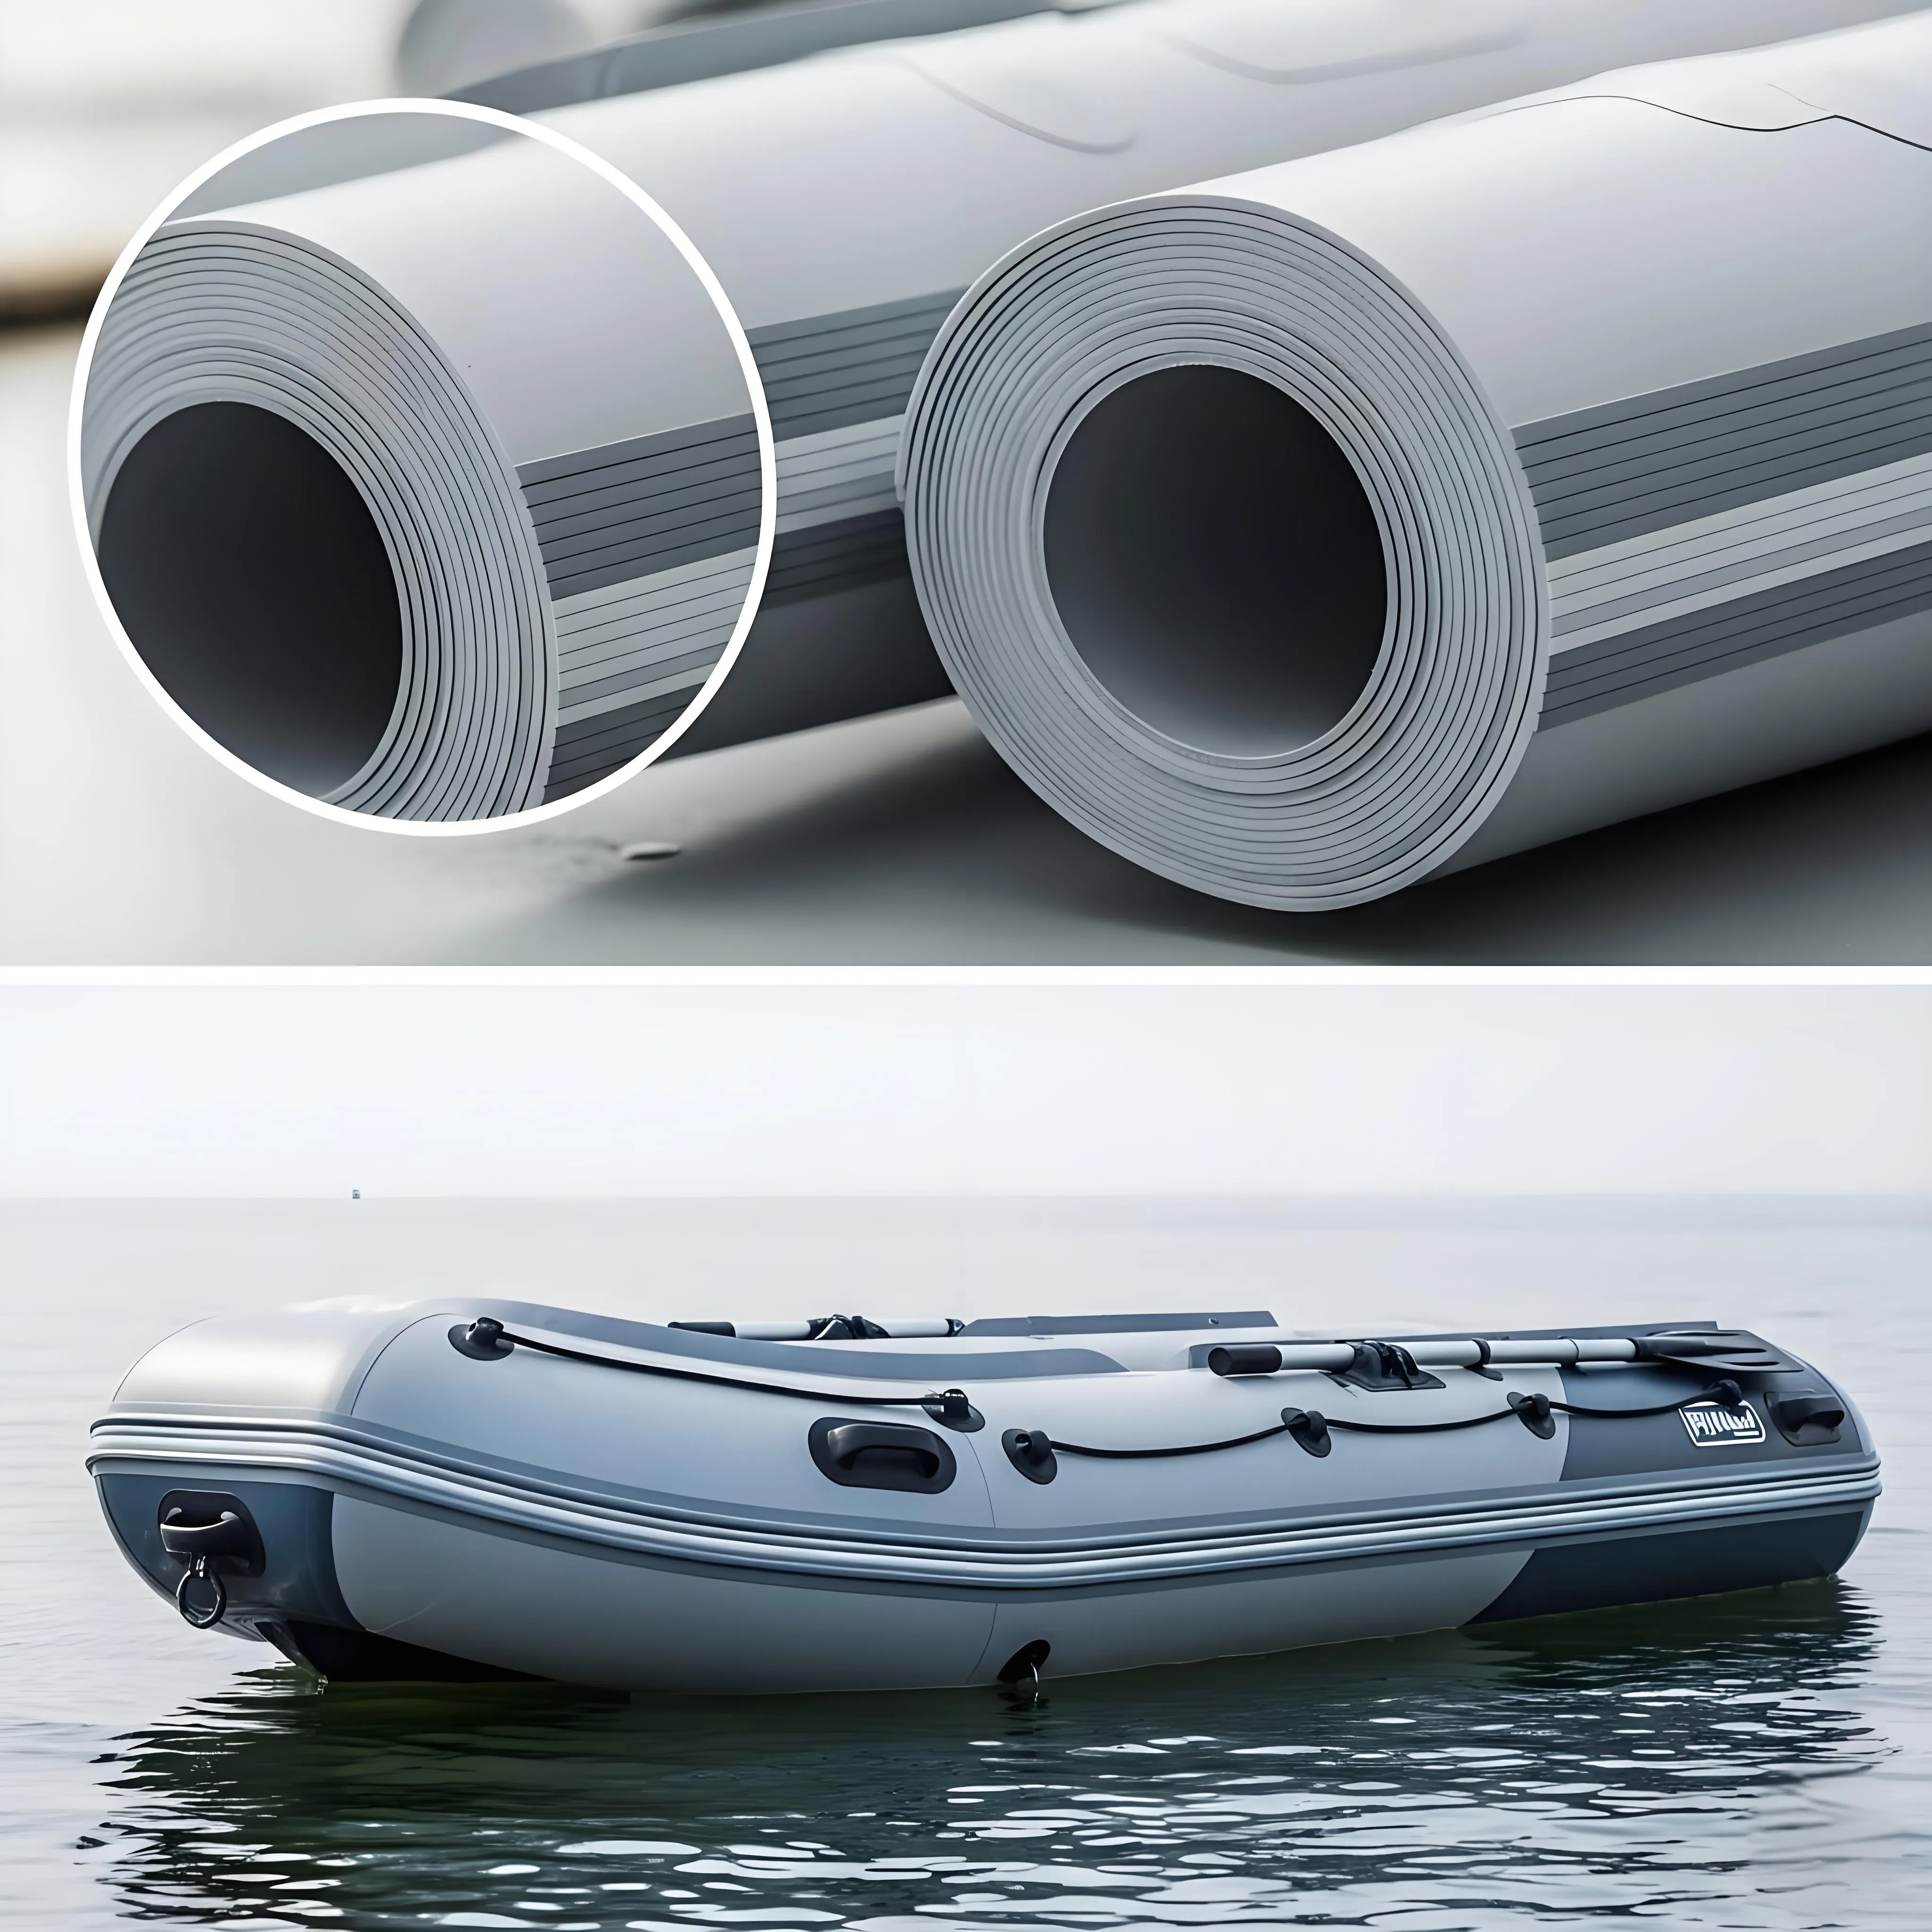
Test di resistenza all''abrasione
I campioni di materiale vengono strofinati su superfici abrasive per un numero definito di cicli sotto pressione controllata. Questo misura la capacità del materiale di resistere all''usura dovuta all''uso ripetuto e al contatto con sabbia, pietre o altre superfici, garantendo la durabilità a lungo termine.
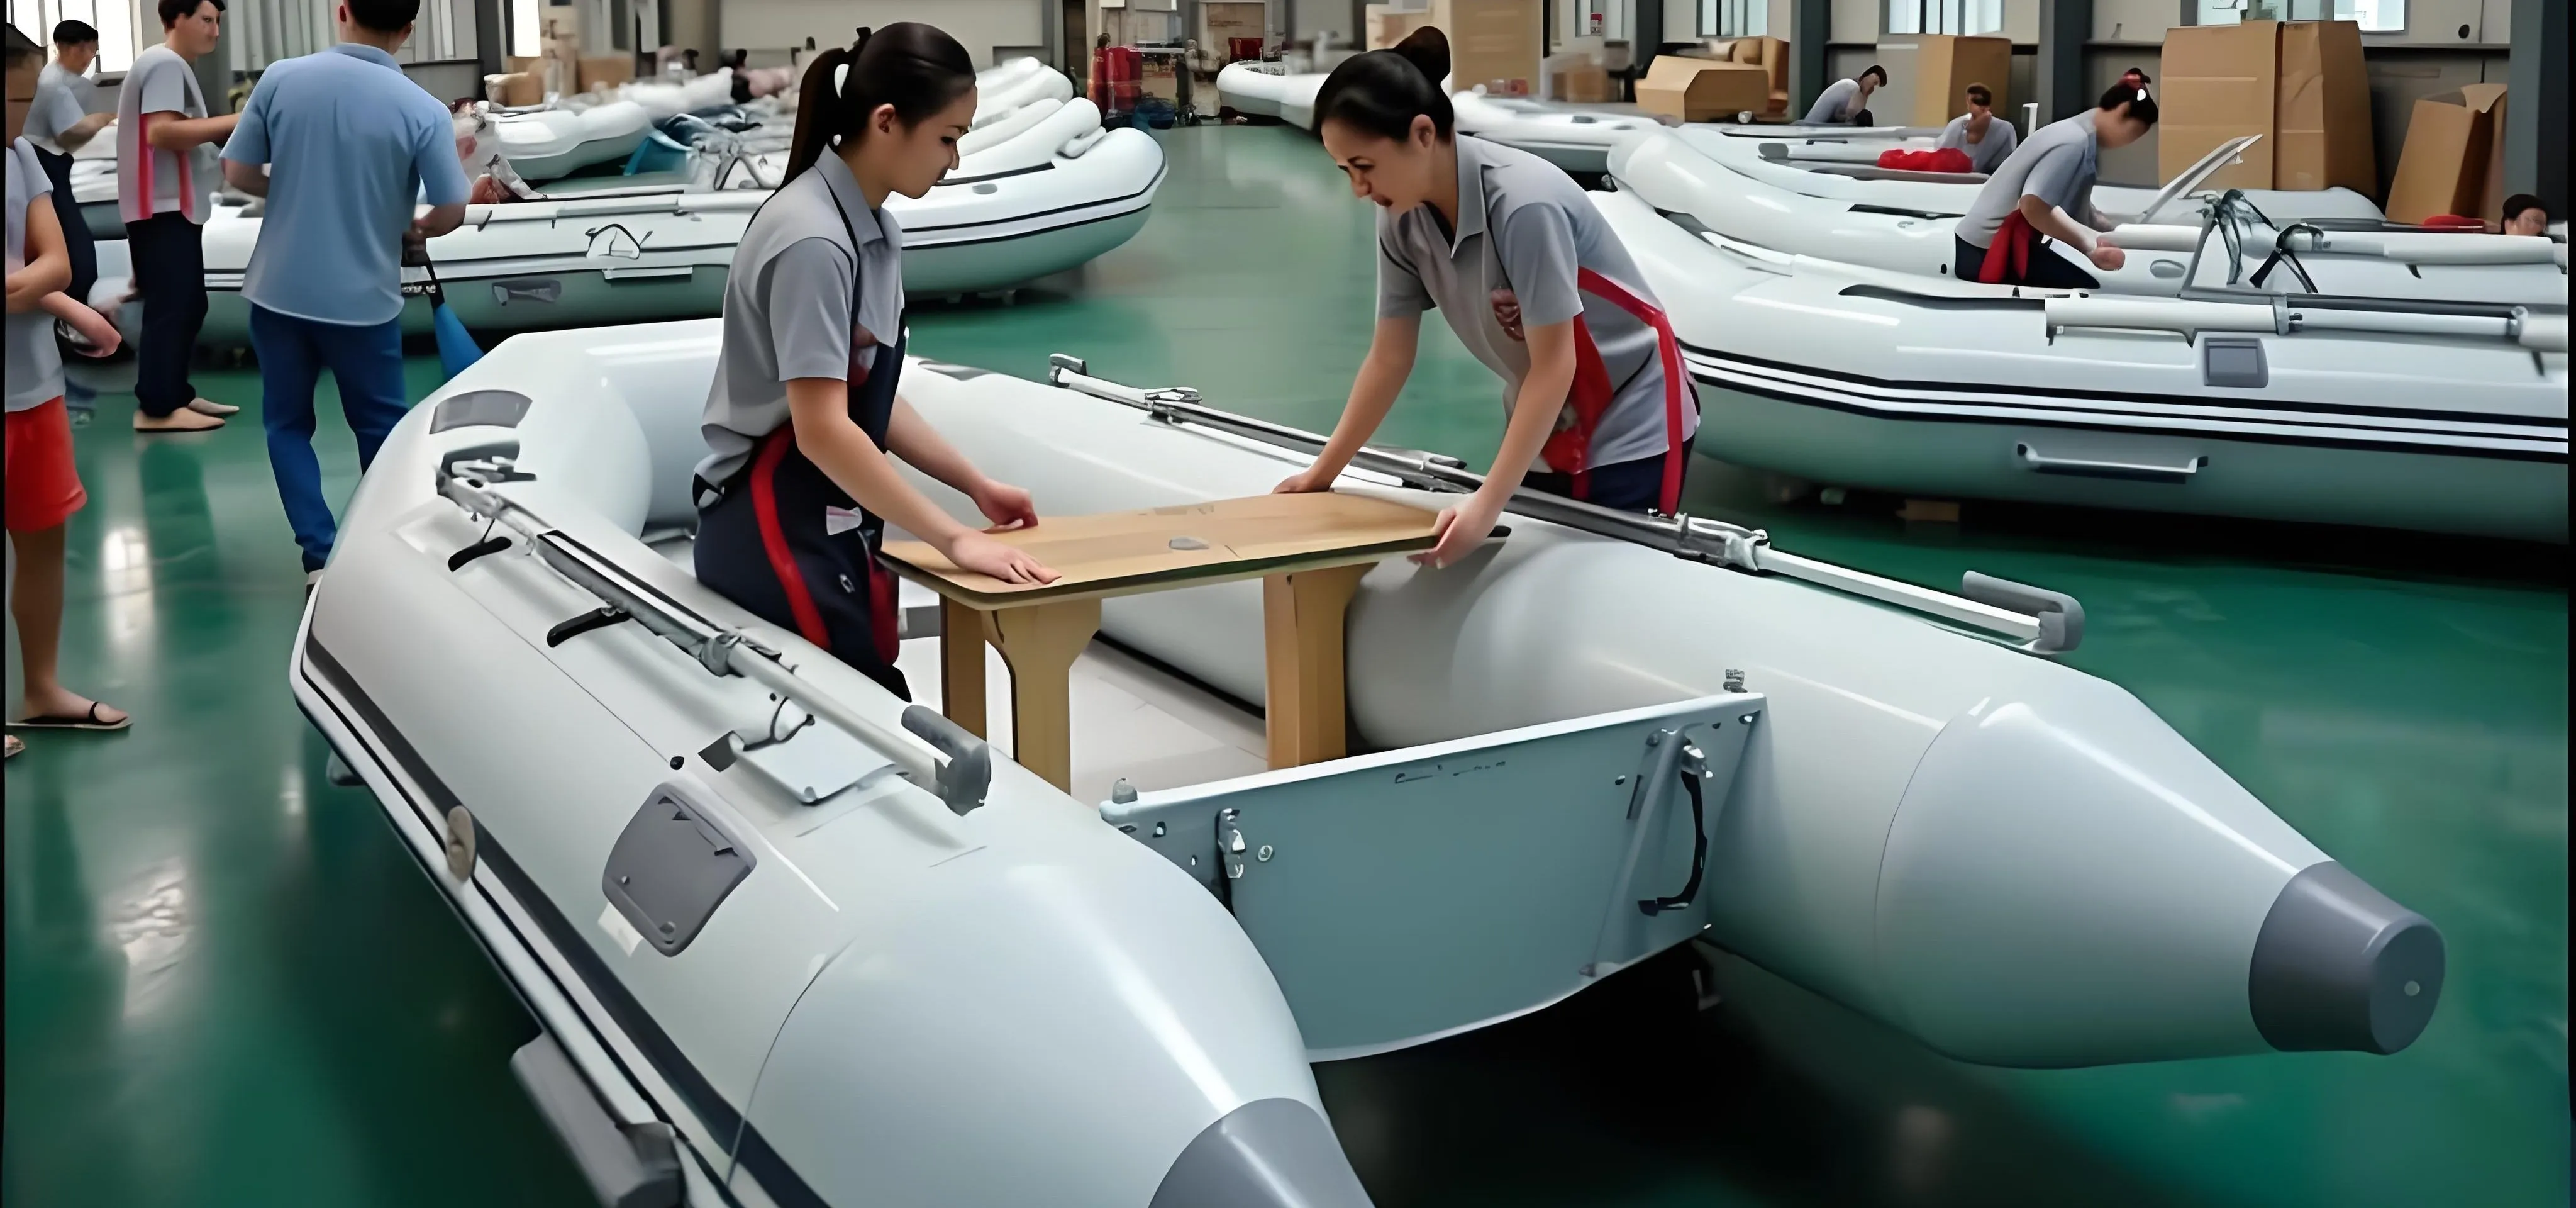
Test di prestazioni a bassa temperatura
I prodotti vengono testati in ambienti freddi per valutare funzionalità e durabilità in diverse condizioni di temperatura, prevenendo rigidità o crepe nelle acque più fredde. Essenziale per imbarcazioni destinate all''uso invernale o ad alte latitudini.
Test di galleggiabilità e capacità di carico
I prodotti vengono testati con diversi pesi per determinare la capacità di carico massima e garantire che sostengano in sicurezza utenti e attrezzatura. La capacità nominale di ogni modello viene verificata prima del rilascio.

Test di manovrabilità
I prodotti vengono testati per la risposta agli input di pagaiata o motore, valutando raggio di virata e maneggevolezza. Le prove in acqua validano che il comportamento reale corrisponda alle specifiche di progettazione.

Test di tenuta
I prodotti completamente assemblati vengono immersi o esposti a getti d''acqua per verificare la presenza di perdite su cuciture, valvole o materiali. Ogni imbarcazione supera un test di tenuta obbligatorio prima della spedizione.
Il sistema qualità
Un sistema, quattro standard controllati
I sette punti sopra si basano su quattro standard documentati, pubblicati ciascuno come procedura controllata che puoi scaricare e sottoporre ad audit. Insieme formano il QMS dietro ogni ordine OEM/ODM — criteri di ispezione, controllo delle modifiche, non conformità e test di laboratorio.
Standard di ispezione e rilascio
Il QIP di progetto guida ogni punto: oggetto di ispezione, metodo, criteri di accettazione e output documentale per ogni ordine. Include il framework QC a 4 fasi, la catena di rintracciabilità, il flusso di quarantena, la matrice dei difetti e il registro documentale 00–15.
Standard di ispezione e download QMSControllo delle modifiche di rilavorazione
Nessuna modifica dei parametri di rilavorazione senza controllo documentato: contenimento, classificazione del rischio, ciclo di modifica in 9 fasi, matrice di rilascio e validazione. Ogni modifica a specifiche approvate, campioni, BOM o criteri di accettazione richiede l'approvazione scritta del cliente.
Standard di controllo delle modificheControllo dei prodotti non conformi
Un ciclo chiuso in 7 fasi secondo ISO 9001:2015 sezione 8.7: identificare, bloccare, disporre tramite NCR, rilavorare o respingere, ricontrollare, rilasciare, correggere. Include l'autorità in base alla gravità, la matrice di disposizione dei difetti SUP e la distruzione assistita.
Standard per i prodotti non conformiTest di laboratorio e attrezzatura
Il laboratorio qualità opera in modo indipendente dalla produzione: macchine di trazione, caduta di pressione, invecchiamento UV, peeling delle saldature, rilevamento perdite e camere termiche — con le procedure di calibrazione e test alla base delle nostre dichiarazioni pubblicate.
Laboratorio qualità e attrezzatura di testLaboratorio di prova materiali (R&S)
Il centro R&S esegue test indipendenti sui materiali per formulazioni PVC/Hypalon, invecchiamento accelerato e supporto alla certificazione, alimentando gli standard usati dalla produzione.
Laboratorio di prova materiali R&SDocumentazione e rintracciabilità
Registrazioni qualità a supporto della rintracciabilità di progetto
Le registrazioni di ispezione vengono conservate per lotto di produzione e collegate alla documentazione di progetto applicabile — revisione di specifica, revisione grafica, BOM e requisiti di imballaggio. Per proteggere i dati dei clienti, i campioni in questa pagina sono anonimizzati: vengono mostrati solo i campi strutturali (codice progetto, prodotto/SKU, lotto, fase di ispezione, punto di controllo, criteri di accettazione, risultato, ispettore, data e stato di rilascio).
Verbale di controllo di ingresso merci
Dimostra che materie prime, tessuto drop-stitch, bobine di PVC e componenti vengono verificati contro la specifica approvata prima del rilascio della produzione.
Verbale di test del primo articolo (FAI)
Dimostra il blocco per versione (grafiche, dimensioni, specifiche BOM) prima dell'ingresso nella produzione in serie completa.
Verbale di test di gonfiaggio e tenuta all''aria
Verifica il rilevamento completo delle perdite sulle cuciture al 100%, l'integrità delle valvole e la capacità di mantenimento della pressione secondo il piano qualità di progetto.
Report di ispezione del prodotto finito
Valida la tavola finita contro il campione approvato per dimensioni, rocker, aspetto (luce D65) e montaggio della fin box.
Checklist di imballaggio e ispezione pre-spedizione
Garantisce la completezza del kit al 100%, la leggibilità dei codici a barre (voto ≥ B), la precisione dell'etichettatura dei cartoni e l'antigraffio ISTA-1A.
Registro dei documenti controllati
Ogni documento dietro una spedizione, elencato
Ogni ordine genera un registro documentale strutturato 00–15 — indice di progetto, specifica approvata, BOM, riferimenti a grafiche e imballaggio, QIP, registrazioni di ispezione, NCR, controllo delle modifiche, briefing per terze parti e sintesi di rilascio. Scarica i documenti pubblici per vedere la struttura esatta e i criteri in base ai quali controlliamo.
00 · Piano di ispezione della qualità del progetto (QIP)
Il contratto di qualità per l'ordine: punti, ambito di ispezione, metodi, criteri di accettazione e le registrazioni che riceverai.
Scarica il QIP (PDF)01 · Standard di ispezione della qualità
Lo standard completo di ispezione e garanzia applicato agli ordini di SUP gonfiabili personalizzati.
Scarica gli standard (PDF)02 · Pacchetto di documentazione qualità
La struttura documentale completa che ogni progetto riceve, in un pacchetto di sintesi.
Scarica il pacchetto (PDF)03 · Report di test IQC
Report di controllo di ingresso merci — tessuto, bobine di PVC, valvole e componenti.
Scarica i report IQC (PDF)04 · Report di test IPQC
Report di ispezione di processo e del primo articolo contro la revisione bloccata.
Scarica i report IPQC (PDF)05 · Report di test di tenuta all'aria
Rilevamento perdite sulle cuciture al 100%, integrità delle valvole e verbali di mantenimento della pressione.
Scarica i report di tenuta all'aria (PDF)06 · Report di test FQC
Controllo finale della tavola contro il campione approvato — dimensioni, aspetto, fin box.
Scarica i report FQC (PDF)07 · Report di test PSI
Ispezione di imballaggio e pre-spedizione — completezza kit al 100%, voto codice a barre, antigraffio.
Scarica i report PSI (PDF)08 · Report di rilascio per la spedizione
Autorizzazione al rilascio, firmata quando tutti i punti sono chiusi, insieme al dossier di lotto.
Scarica i report di rilascio (PDF)09 · Dossier di rintracciabilità e NCR
Rintracciabilità del lotto, collegata a specifica/grafica/BOM, più le registrazioni di controllo delle non conformità.
Scarica il dossier (PDF)10 · SOP controllo prodotti non conformi (ISO 8.7)
La procedura controllata per blocco, disposizione, rilavorazione e rilascio dei prodotti non conformi.
Scarica la SOP (PDF)11 · SOP controllo modifiche di rilavorazione + allegato
La procedura di controllo delle modifiche e il suo allegato di esecuzione — contenimento, rilascio e validazione.
Scarica la SOP (PDF)12 · Sintesi di rilascio pre-spedizione
La sintesi di rilascio bilingue con cui viene spedito ogni lotto e che tiene insieme il registro.
Scarica la sintesi (PDF)13 · Modello di briefing per ispezioni di terze parti
Il modello di briefing che gli ispettori usano per annunciare, pianificare e reportare un'ispezione pre-spedizione.
Scarica il modello (PDF)14 · Checklist PSI
La checklist di ispezione pre-spedizione per la produzione — completezza kit, voto codice a barre, etichette e antigraffio.
Scarica la checklist (PDF)15 · Guida alla fattibilità e qualità del progetto OEM
Come un progetto passa dalla richiesta al golden sample approvato — passaggi di progettazione e qualità prima della produzione in serie.
Scarica la guida (PDF)Rintracciabilità per lotto
Quattro domande a cui ogni lotto risponde
Le registrazioni di qualità vengono conservate per lotto di produzione e collegate alla specifica di prodotto, alla grafica, alla BOM e ai requisiti di imballaggio applicabili. Questo supporta l'indagine e l'azione controllata quando viene identificato un problema di qualità. In un audit dell'acquirente, il nostro team qualità risponde a queste quattro domande sul campo — ogni risposta rimanda a una registrazione controllata.
Cosa è stato prodotto?
Prodotto, modello, configurazione e revisione sono collegati al numero d'ordine e alla revisione di specifica approvata.
Visualizza il dossier di rintracciabilità (PDF)Quali materiali sono stati utilizzati?
Ogni lotto di materiale che confluisce nel lotto viene registrato con il suo fornitore, il suo certificato e la sua disposizione IQC.
Visualizza il dossier di rintracciabilità (PDF)Chi ha ispezionato e quando?
Ogni registrazione riporta ruolo dell'ispettore, data, strumenti utilizzati e risultato — nessuna firma anonima.
Visualizza il dossier di rintracciabilità (PDF)Come è stato rilasciato il lotto?
Il rilascio viene autorizzato dalla Quality solo quando tutti i punti sono chiusi; la disposizione viene documentata nella registrazione.
Visualizza il dossier di rintracciabilità (PDF)Controllo dei prodotti non conformi
Quando viene rilevato un difetto: contenere, decidere, documentare
I prodotti o i componenti che non soddisfano i criteri di accettazione definiti vengono identificati e posti sotto controllo. Rilavorazione o sostituzione sono ammesse solo tramite la procedura di qualità applicabile, seguite da una nuova verifica prima del rilascio autorizzato.
Rilevare e isolare
Le unità difettose vengono etichettate in rosso e portate alla stazione di quarantena — nessun ulteriore trattamento o imballaggio fino alla disposizione.
Disposizione tramite NCR
La Quality emette un Non-Conformance Report e indirizza l'unità secondo la matrice di disposizione a rilavorazione, ricontrollo, rifiuto o rottamazione.
Standard per i prodotti non conformiVerificare e rilasciare
Le unità rilavorate vengono ricontrollate contro gli stessi criteri; l'NCR viene chiuso solo dopo il superamento della nuova verifica.
Controllo della rottamazione
Il materiale rottamato viene distrutto con un certificato di rottamazione firmato, così non può mai più rientrare in magazzino o sul mercato.
Certificato di rottamazione e distruzione (PDF)Feedback sulla causa principale
I difetti ricorrenti attivano azioni correttive con il processo o il fornitore responsabile — un ciclo chiuso, non semplici pratiche.
SOP di controllo modifiche per rilavorazione (PDF)Supporto alle ispezioni richieste dall''acquirente e indipendenti
Il tuo ispettore è il benvenuto in fabbrica
Le ispezioni di terze parti richieste dall'acquirente e indipendenti (SGS, TUV, Bureau Veritas, broker doganali) possono essere discusse prima del rilascio della produzione. Ambito di ispezione, dimensione del campione, criteri di accettazione, tempistiche e requisiti di report dovrebbero essere confermati prima dell'inizio della produzione. Dove applicabile, coordiniamo l'accesso alle fasi pertinenti di produzione, ispezione finale e imballaggio secondo il piano di ispezione concordato.
Pianificazione delle ispezioni
Le ispezioni interne o di terze parti possono essere organizzate in uno qualsiasi dei sette punti, applicando il tuo piano di ispezione come base di accettazione.
Standard di ispezione e download QMSModello di briefing pre-spedizione
Il modello di briefing che gli ispettori usano per annunciare, pianificare e reportare un'ispezione pre-spedizione nel nostro impianto.
Scarica il modello di briefing (PDF)Checklist PSI
La checklist di ispezione pre-spedizione per la produzione — completezza kit, voto codice a barre, etichette e antigraffio.
Scarica la checklist PSI (PDF)Pacchetto completo di documentazione qualità
Un dossier che copre l'intero sistema documentale — QIP, registrazioni dei punti, rintracciabilità e controllo NCR.
Scarica il pacchetto documentale (PDF)Guida alla fattibilità e qualità del progetto OEM
Come un progetto passa dalla richiesta al golden sample approvato — i passaggi di progettazione e qualità prima della produzione in serie.
Scarica la guida di progetto (PDF)Certificazioni e standard
Qualità certificata, riconosciuta a livello mondiale
Le certificazioni valgono quanto ciò che coprono. Di seguito trovi l'ambito di certificazione, il titolare del certificato e come richiedere o verificare i documenti per il tuo progetto.
Marcatura CE
La documentazione di conformità CE è disponibile per le configurazioni applicabili al mercato UE secondo la direttiva 2013/53/UE (imbarcazioni da diporto); l'ambito viene confermato per ogni progetto. Numeri di certificato e rapporti di prova disponibili su richiesta.
ISO 9001:2015
Sistema di gestione della qualità certificato ISO 9001:2015, che copre sviluppo, produzione e vendita di imbarcazioni gonfiabili e attrezzatura nautica. Ambito di certificazione e report di audit disponibili su richiesta.
Conformità sociale BSCI
Valutato secondo BSCI (Business Social Compliance Initiative), che copre le condizioni di lavoro e la conformità della fabbrica. Report di audit disponibile su richiesta.
Conformità materiali REACH
I materiali rispettano il regolamento REACH dell'UE sulla sicurezza chimica. Le dichiarazioni dei materiali vengono fornite con la documentazione di produzione di ogni spedizione.
Conformità RoHS
La restrizione delle sostanze pericolose viene documentata secondo RoHS per i componenti e i materiali applicabili.
Test dei materiali
I tessuti vengono testati per resistenza alla trazione, resistenza allo strappo, degrado UV e comportamento a frattura a freddo. Ogni lotto di produzione viene campionato e verificato contro il protocollo di prova pubblicato.
FAQ
Domande frequenti sul nostro sistema qualità
Posso scaricare i report di ispezione reali?+
Sì. I sette dossier di report bilingue in questa pagina — QIP, IQC, IPQC/FAI, tenuta all'aria, FQC, PSI e rilascio per la spedizione — sono registrazioni controllate reali con i campi riservati rimossi. Mostrano la struttura esatta, i metodi e i criteri di accettazione utilizzati in ogni ordine.
Come si applicano i sette punti al mio progetto?+
Ogni progetto riceve un Piano di Ispezione della Qualità (QIP) che definisce i punti applicabili al tuo prodotto e mercato, l'ambito di ispezione in ogni punto e le registrazioni che riceverai. Scarica il campione QIP in questa pagina per vedere la struttura.
Questi campioni di ispezione sono reali?+
Sì. I campioni seguono la nostra struttura di registrazione controllata effettiva — intestazione del documento, checklist di ispezione, criteri di accettazione, metodo, risultati, ruolo dell'ispettore e disposizione di rilascio. Tutti i valori identificativi sono sostituiti con valori dimostrativi (codici DEMO-*), così non vengono divulgati dati di clienti, grafiche, ordini o prezzi.
Perché i campioni sono anonimizzati?+
La riservatezza degli acquirenti ha priorità. Nomi dei clienti, grafiche, dettagli degli ordini, informazioni sui fornitori e prezzi sono protetti by design. L'anonimizzazione consente a ogni potenziale acquirente di verificare la nostra struttura di registrazione e rintracciabilità senza divulgare i dati commerciali di un altro cliente.
Possiamo ricevere i report di ispezione completi per il nostro progetto?+
Sì. Per i progetti approvati condividiamo la documentazione qualità applicabile al tuo ordine — piano di ispezione qualità, report di ingresso merci, di processo, di tenuta all'aria, finali e di imballaggio, oltre all'autorizzazione di rilascio per la spedizione — collegata alla rintracciabilità del lotto. I dati commerciali sensibili restano sotto NDA come concordato.
Cosa contiene una registrazione di ispezione legata al lotto?+
Ogni registrazione collega il lotto di produzione alla revisione di specifica o disegno applicabile, registra ogni punto di controllo contro i suoi criteri di accettazione con metodo e strumento utilizzati e si chiude con ruolo dell'ispettore, stato del risultato e disposizione di rilascio firmata dalla Quality.
Prove e verifica
SPECIFICHE VERIFICATE
Tutte le dichiarazioni di produzione in questa pagina vengono verificate dal nostro Manufacturing Engineering Team nel sito di Laixi, Qingdao. Certificati, registrazioni di ispezione QC, report di test di pressione e strutturali e registrazioni di rintracciabilità dei lotti sono disponibili su richiesta. Specifiche verificate per l'ultima volta a settembre 2026.
Servono requisiti qualità per il tuo progetto SUP?
Condividi la tua categoria di prodotto, il mercato di destinazione, la quantità stimata e tutti i requisiti di ispezione, documentazione o imballaggio. Verificheremo gli input di progetto applicabili e consulteremo il passo successivo per lo sviluppo del campione o la pianificazione della produzione. Un incontro NDA è possibile prima della condivisione di specifiche, grafiche o requisiti qualità non pubblici.