Controllo delle modifiche dei parametri di rilavorazione
Standard di controllo & validazione delle modifiche dei parametri di processo di rilavorazione
Presso QINGDAO VATRAD GROUP.,LTD. nessun operatore, capo turno o singolo reparto può modificare sul posto un parametro di rilavorazione rilasciato. Ogni modifica proposta a materiali di rilavorazione rilasciati, condizioni di processo, attrezzature, metodi di prova, criteri di ispezione o personale autorizzato viene gestita tramite un controllo delle modifiche documentato — Engineering Change Request, valutazione di impatto e rischio, rilascio interfunzionale, piano di validazione, implementazione controllata, nuova verifica e prova di efficacia, quindi chiusura e conservazione delle registrazioni. Questa pagina presenta il nostro standard controllato QMS-SOP-QC-CC-001 (Rev 2.0, basato su ISO 9001:2015) e le evidenze tecniche alla base.
Le modifiche ai parametri di rilavorazione non vengono mai decise oralmente o retroattivamente presso QINGDAO VATRAD GROUP.,LTD. Ogni modifica proposta a materiali di rilavorazione rilasciati, condizioni di processo, attrezzature, metodi di prova, criteri di ispezione o personale autorizzato deve attraversare un controllo formale delle modifiche prima dell'implementazione: un Engineering Change Request (ECR) documentato, valutazione di impatto e rischio, verifica interfunzionale di progettazione, qualità, produzione, approvvigionamento e progetto, rilascio al livello stabilito dalla nostra matrice di autorizzazione, un piano di validazione rilasciato per le modifiche ad alto rischio, implementazione pilota controllata, nuova verifica e prova di efficacia, nonché chiusura solo dopo revisione documentale e formazione. Ogni modifica che interessa specifiche approvate dal cliente, campioni, BOM, grafiche o criteri di accettazione richiede inoltre il rilascio scritto del cliente.
Specifiche verificate: September 2026In sintesi
Il controllo delle modifiche in cifre
- 9
- Fasi nel ciclo chiuso di controllo delle modifiche
- 6
- Categorie di modifica che richiedono controllo formale
- 4
- Processi di rilavorazione core con parametri quantificati
- ≥ 5
- Tavole campione + 2 QC indipendenti per la validazione ad alto rischio
Ambito & politica
Principi di governance core
Documento: QMS-SOP-QC-CC-001 — *Standard del controllo delle modifiche per i parametri di processo di rilavorazione* (Rev 2.0, pubblicazione ufficiale). Produttore: QINGDAO VATRAD GROUP.,LTD. / 青岛万国通衢进出口有限公司. Riferimento standard: ISO 9001:2015 Sistemi di gestione per la qualità.
- Niente modifiche non controllate. Le modifiche ai parametri di rilavorazione devono passare attraverso un controllo formale delle modifiche. Gli operatori sul campo, i capi turno o un singolo reparto non devono mai modificare i parametri di rilavorazione rilasciati con un accordo verbale o una registrazione manoscritta in un verbale di rilavorazione.
- Copertura completa degli elementi. L''ambito controllato comprende tenuta all''aria, sedi delle valvole, rail band, incollaggio delle cuciture, polimerizzazione ad aria calda e test di mantenimento della pressione — ogni parametro che può influenzare sigillatura, durata strutturale, aspetto, accettazione del cliente o rintracciabilità.
- Il rilascio del cliente come punto centrale. Ogni modifica che allontana un prodotto dal campione approvato dal cliente, dalla specifica tecnica, dalla BOM, dalla grafica, dal requisito di imballaggio o dai criteri di accettazione viene implementata solo con il rilascio scritto del cliente. Senza di esso, la tavola viene rilavorata, sostituita o respinta secondo il requisito originale — mai "allentata" solo dalla fabbrica.
Classificazione del rischio
Ambito delle modifiche & classificazione del rischio
Ognuna delle seguenti modifiche attiva il controllo formale delle modifiche — non viene mai gestita con una nota nel verbale di rilavorazione. Il livello di rischio determina chi rilascia e quanta validazione è richiesta.
Ognuna delle seguenti modifiche attiva il controllo formale delle modifiche — non viene mai gestita con una nota nel verbale di rilavorazione. Il livello di rischio determina chi rilascia e quanta validazione è richiesta.
Regola dello stop rigido
Contenimento immediato quando le condizioni si fanno serie
"Il metodo di rilavorazione esistente deve essere sottoposto a verifica e non applicato a ulteriori prodotti interessati finché la modifica non è valutata e autorizzata, a meno che una deviazione temporanea documentata sia stata approvata da Qualità e Progettazione."
Il metodo di rilavorazione corrente deve essere sospeso immediatamente se la nuova verifica della rilavorazione continua a fallire, se il difetto interessa zone strutturalmente portanti (base valvola, rail, cuciture, aree di pressione di prua/prua-poppa), se un materiale sostitutivo non è ancora validato o se i parametri correnti collidono con la specifica approvata dal cliente.
Le deviazioni temporanee non diventano mai prassi permanente: ognuna porta una finestra di validità definita, un ambito di partita applicabile, un tetto di quantità, requisiti di validazione e un meccanismo di scadenza automatica. Un''eccezione verbale non è un''eccezione — se non è documentata con la sua scadenza, non esiste.
Ciclo chiuso standard in 9 fasi
Dalla richiesta di modifica alla chiusura e alla conservazione
Un ciclo documentato per ogni modifica dei parametri: proporre, screenare, valutare, rilasciare, validare, pilotare, verificare, rivedere, chiudere.
- 01
Richiesta di modifica (ECR)
Ogni reparto può presentare una richiesta, ma la sponsorizzano Progettazione, Qualità o la direzione di produzione. L'ECR risponde al perché della modifica, a cosa cambia, cosa è interessato e come verrà verificato — con numero di controllo modifiche, NCR/CAPA collegato, parametro attuale vs. proposto, partite interessate e classificazione modifica temporanea/permanente.
- 02
Screening iniziale & contenimento
La richiesta viene prima screentata per il contenimento immediato: il metodo corrente deve essere fermato ora? Se è consentita una deviazione temporanea, viene limitata da finestra di validità, ambito di partita, tetto di quantità e scadenza automatica.
- 03
Valutazione di impatto & rischio
Progettazione, Qualità, Produzione, Approvvigionamento/supply chain e Progetto valutano prestazioni del prodotto, criteri di accettazione, compatibilità dei materiali, aspetto, capacità di processo, attrezzature e strumenti di misura, qualifica del personale, requisiti del cliente, conformità e ambito di rintracciabilità.
- 04
Verifica congiunta & rilascio
Il rilascio segue la matrice di autorizzazione fissa — non "chi parla più forte". Le modifiche ad alto rischio richiedono il rilascio interfunzionale e, ove necessario, il rilascio scritto del cliente prima di qualsiasi tentativo.
- 05
Piano di validazione
Per le modifiche ad alto rischio è richiesto un piano di validazione rilasciato prima dell'applicazione di routine: tavole campione rappresentative, metodo attuale vs. proposto, metodi di prova, criteri di accettazione, livelli di ispezione, responsabili e tempistica.
- 06
Pilot controllati & implementazione
I nuovi documenti vengono rilasciati e le versioni obsolete ritirate e marcate OBSOLETE; nuovi materiali e strumenti di misura vengono verificati e calibrati; gli operatori vengono formati e qualificati; la prima partita gira sotto ispezione rinforzata con chiara marcatura di stato.
- 07
Nuova verifica & prova di efficacia
Il tasso di primo passaggio della rilavorazione, il tasso di superamento della nuova verifica, il tasso di ripetizione e l'accettazione dell'aspetto vengono misurati e verificati prima che la modifica sia considerata efficace — una tavola riparata non è mai trattata come validazione di processo.
- 08
Revisione documentale & formazione
Istruzioni di lavoro, fogli di ispezione, opzioni di disposizione NCR, schede parametri e materiali di formazione vengono aggiornati alla nuova revisione, con formazione pratica registrata e qualifica dell'operatore.
- 09
Chiusura & conservazione delle registrazioni
La modifica viene chiusa solo dopo che evidenze di validazione, aggiornamenti documentali, evidenze di formazione ed efficacia dell'implementazione sono stati verificati e rilasciati. Se il risultato previsto non viene raggiunto, la modifica viene rivista, estesa, sospesa o ritirata.
Matrice di rilascio
Matrice di autorizzazione interfunzionale
Una tabella di autorizzazione fissa previene le decisioni ad hoc: ogni tipo di modifica ha i suoi approvatori richiesti, dalla precisazione a livello documentale al rilascio del cliente.
Una tabella di autorizzazione fissa previene le decisioni ad hoc: ogni tipo di modifica ha i suoi approvatori richiesti, dalla precisazione a livello documentale al rilascio del cliente.
Validazione di ingegneria
Protocollo di validazione & accettazione — evidenze, non affermazioni
Una formulazione di accettazione vaga come *"la tavola riparata deve essere buona"* non è accettata. La formulazione controllata è:
"Il campione rilavorato deve soddisfare gli stessi criteri di accettazione applicabili di tenuta all''aria, lavorazione visiva, funzione valvola e specifici del progetto di una tavola conforme, a meno che una deviazione approvata dal cliente non definisca espressamente un criterio alternativo."
Le evidenze di validazione sono quantitative e la baseline tecnica per la rilavorazione di tenuta all''aria comprende:
- Eliminazione della perdita & mantenimento della pressione. La perdita originale viene eliminata senza bolle persistenti nel rilevamento con acqua saponata; la tavola mantiene la pressione alla pressione di prova standard di 18.0 PSI per 24 ore, con calo di pressione netto ΔP ≤ 0.2 PSI dopo compensazione di temperatura/umidità — la baseline più severa per la validazione della rilavorazione, separata dalla soglia di esclusione automatica di 0.50 PSI applicata all''accettazione finale della linea di produzione.
- Funzione valvola. La coppia del nucleo valvola soddisfa la specifica di 15–20 N·m, senza micro-perdite alla guarnizione sotto gonfiaggio ad alta pressione e pressione dinamica.
- Incollaggio delle cuciture & durata. I bordi di incollaggio non mostrano sollevamenti, sbiancamenti o delaminazione; dopo i cicli di invecchiamento termico/umidità lo strato adesivo non mostra rammollimento o screpolature fragili.
- Aspetto & lavorazione. Nessuna sbavatura di adesivo, nessun danno all''EVA, nessuna deformazione della tavola e nessuno spostamento del logo o graffio sulla superficie stampata.
Matrice di esecuzione di ingegneria
Parametri quantificati per i quattro processi di rilavorazione core
Ogni processo di rilavorazione controllato porta parametri definiti, metodologia e criteri di accettazione — gli stessi numeri che seguono i nostri operatori e che i clienti possono verificare durante gli audit.
Ogni processo di rilavorazione controllato porta parametri definiti, metodologia e criteri di accettazione — gli stessi numeri che seguono i nostri operatori e che i clienti possono verificare durante gli audit.
Nell''area produttiva
Riparazione, ritest, rilascio — documentati in ogni passaggio
Le foto della nostra officina di Qingdao mostrano ogni processo di rilavorazione controllato con i suoi strumenti di misura calibrati, i parametri definiti e le registrazioni in loco — le stesse evidenze che gli ispettori possono richiedere in qualsiasi momento.
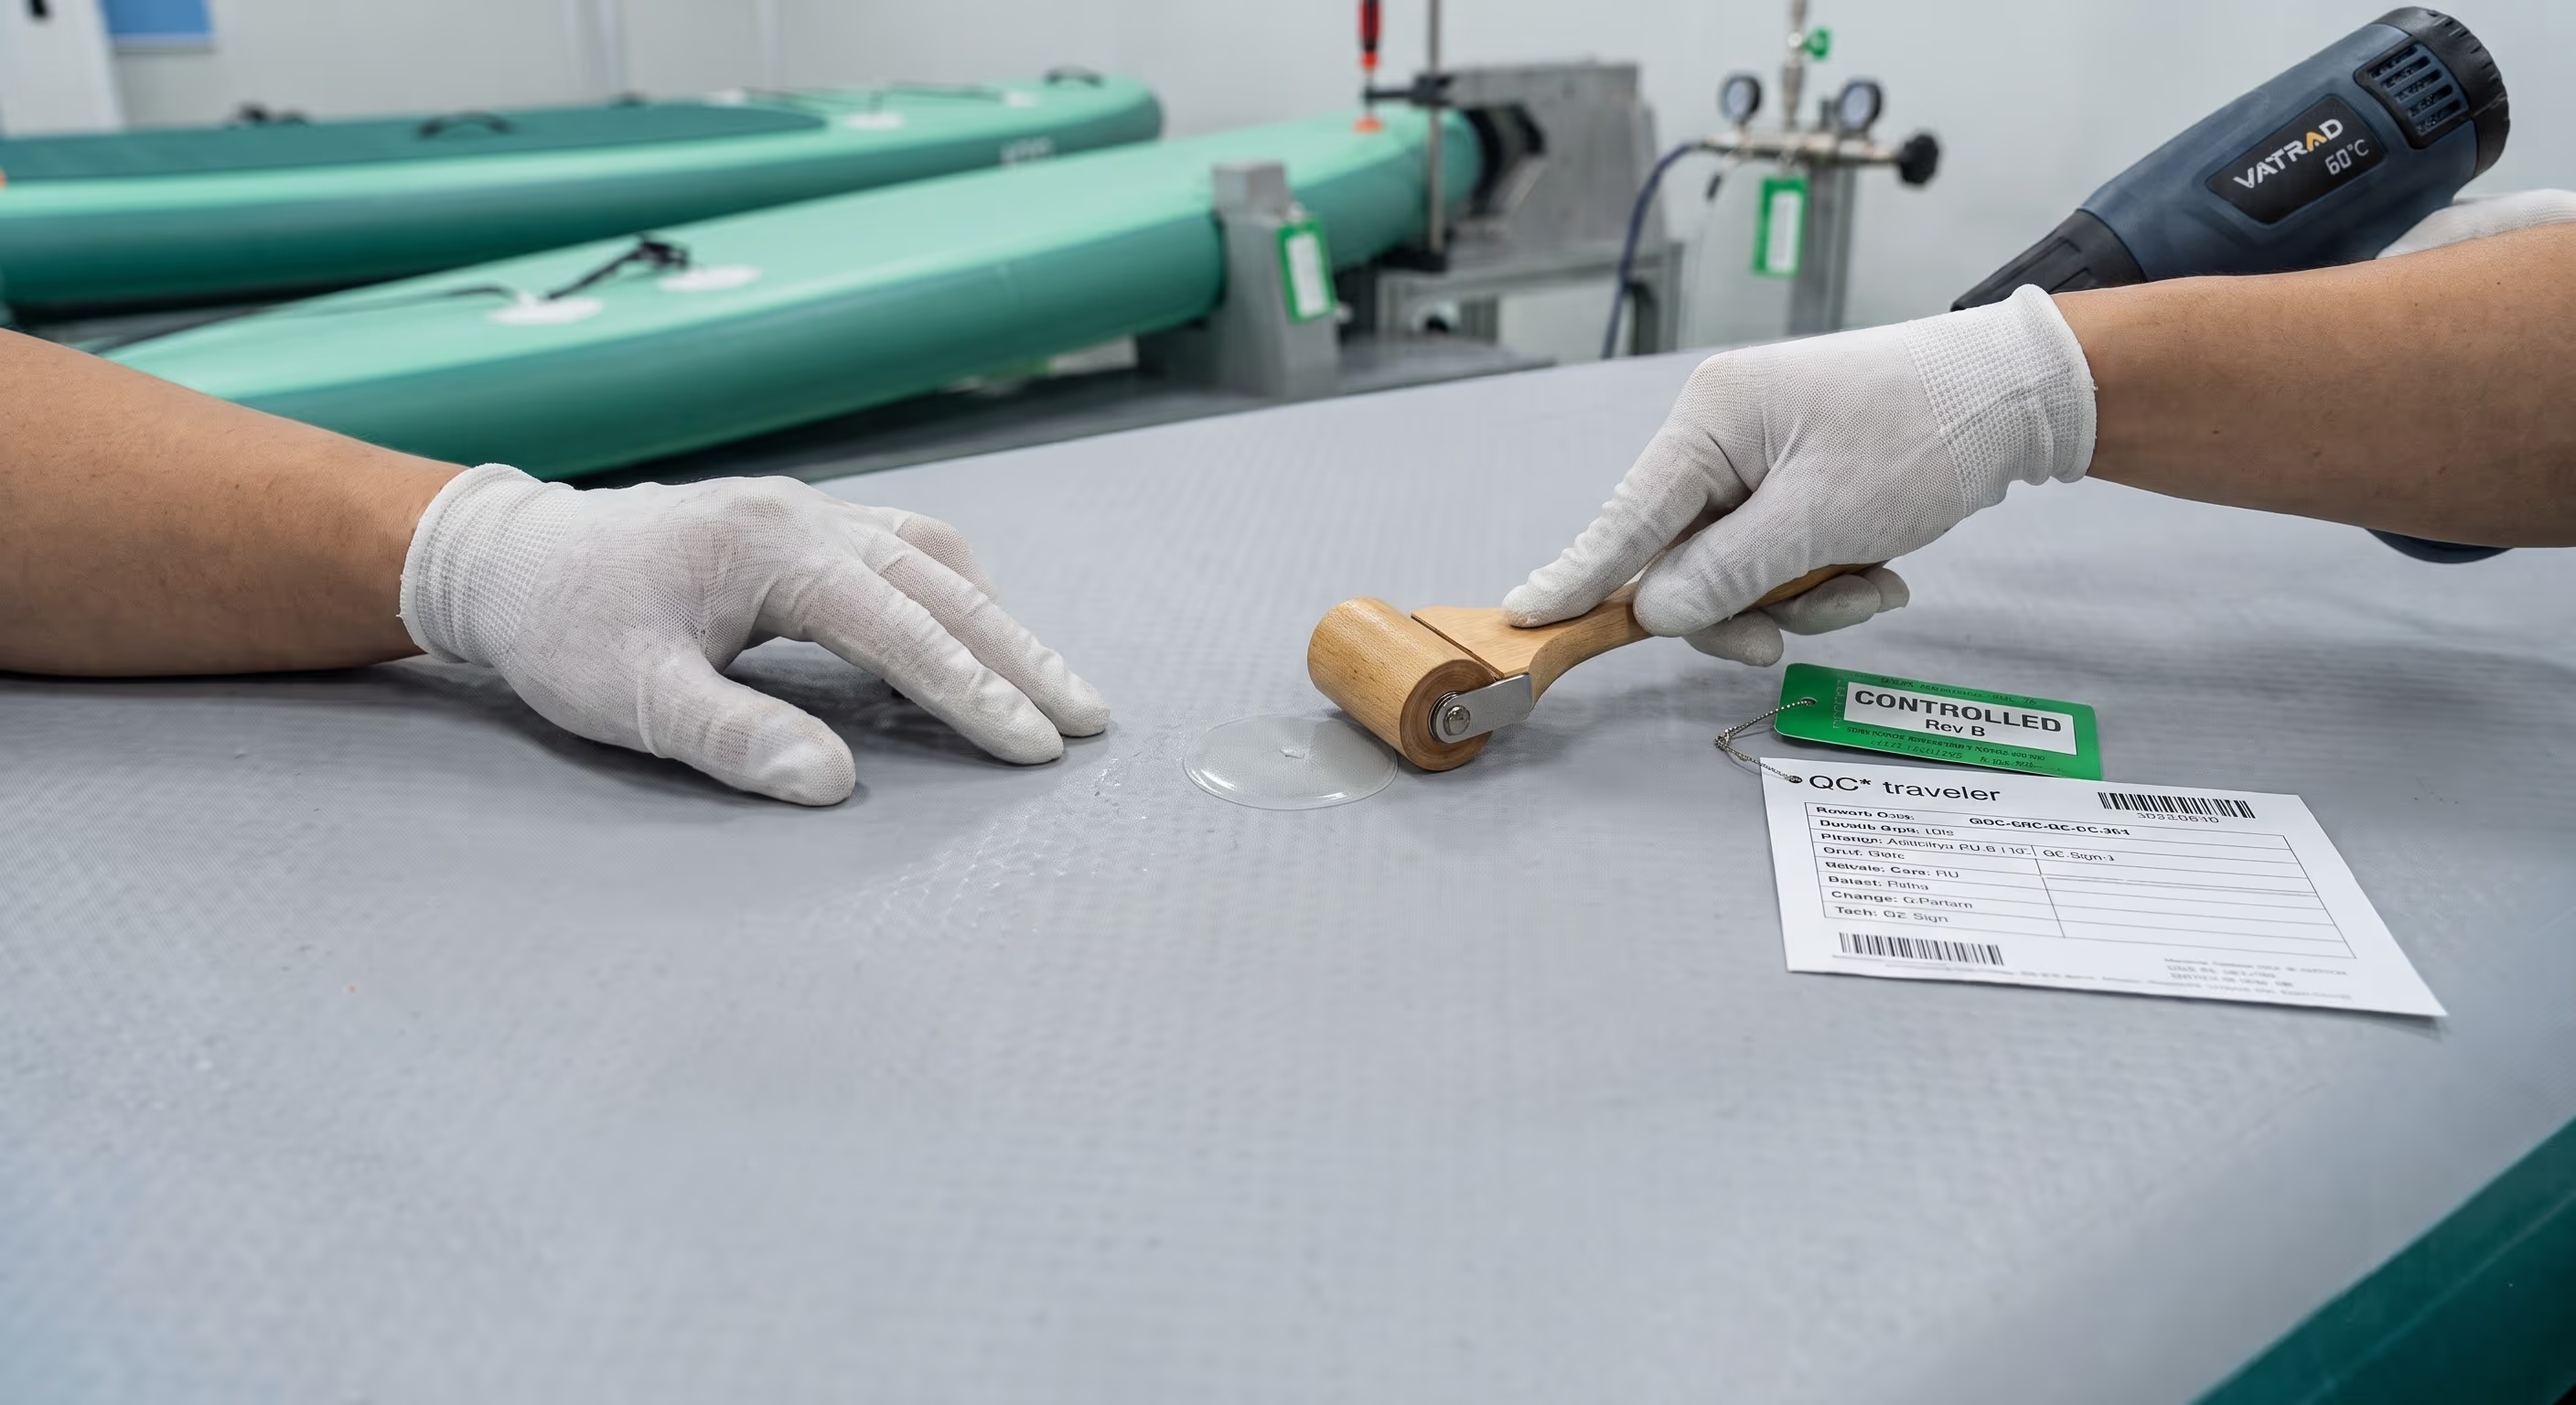
Riparazione di fori di spillo
Un tecnico tratta una micro-perdita marcata con una pistola ad aria calda impostata sulla specifica di 60°C e un rullo di pressatura; l'acqua saponata conferma la posizione della perdita e il modulo ECR firmato da QC sul bancone mostra il gate di controllo modifiche (Poka-Yoke n. 1).
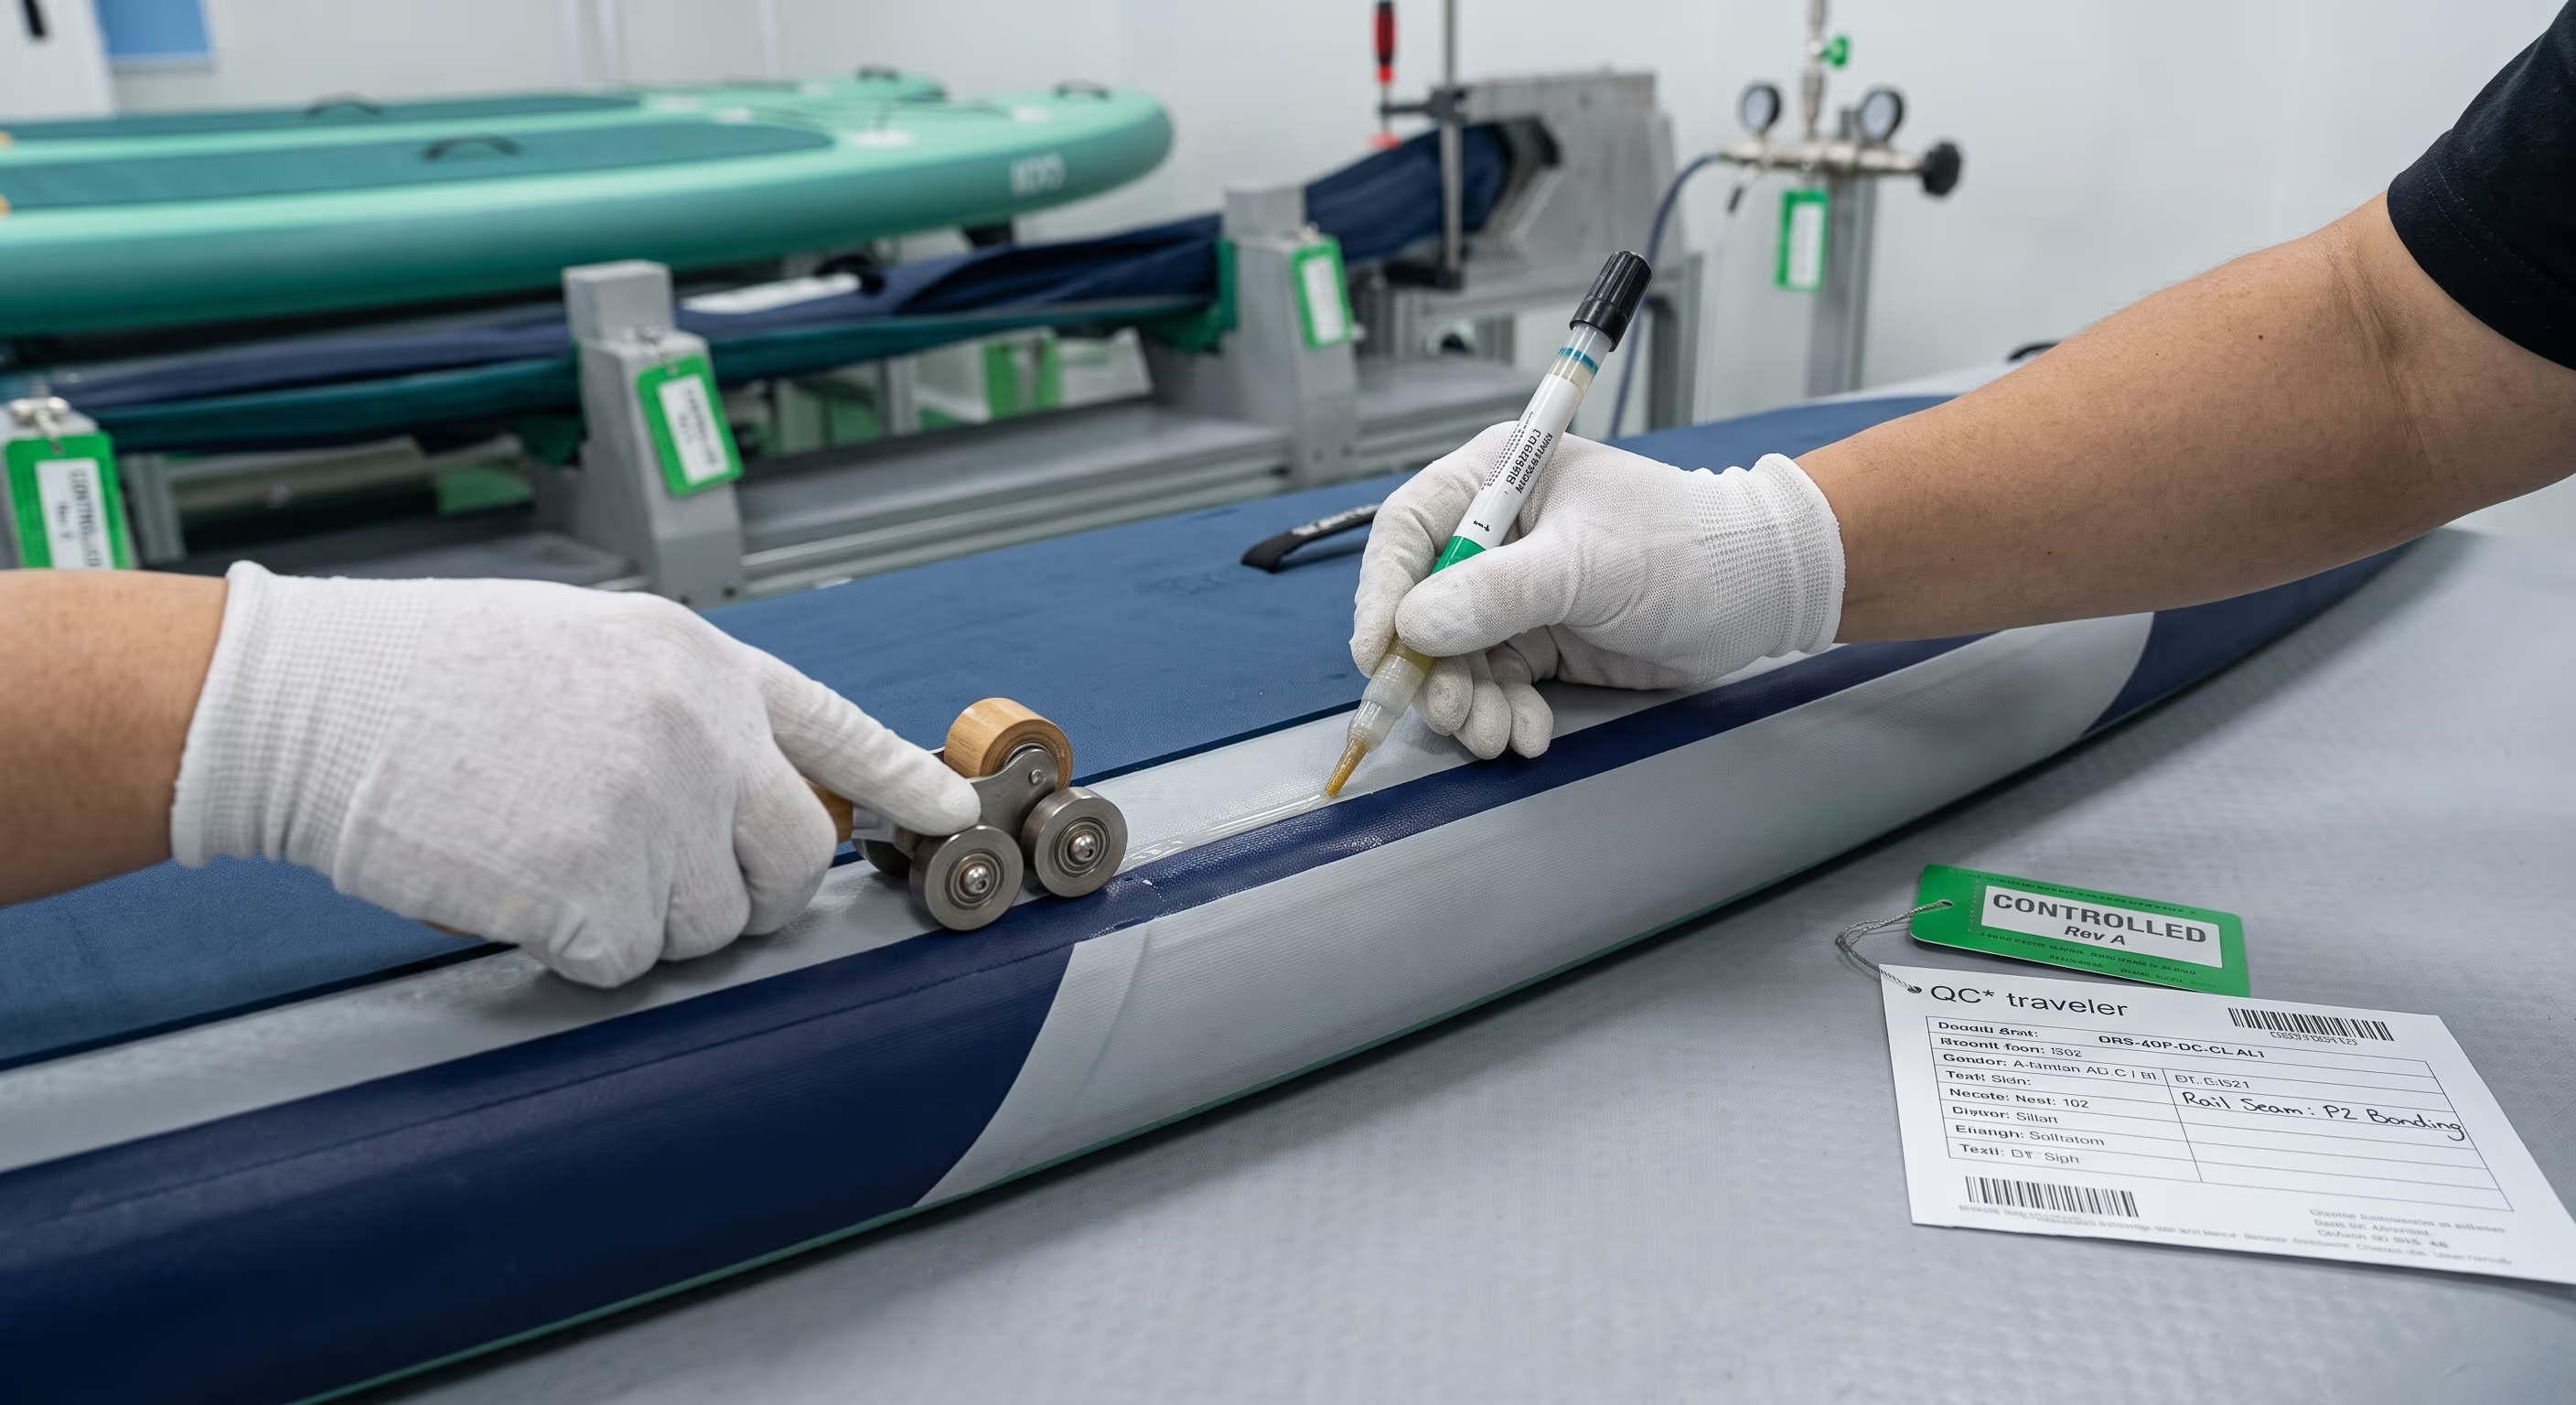
Incollaggio cucitura del rail
L'adesivo PU bicomponente viene applicato con un pennello di precisione sulla cucitura del rail mentre la tavola è tenuta in una morsa della dima; il termometro/igrometro in loco mostra la finestra controllata di 24°C / 55% umidità relativa.
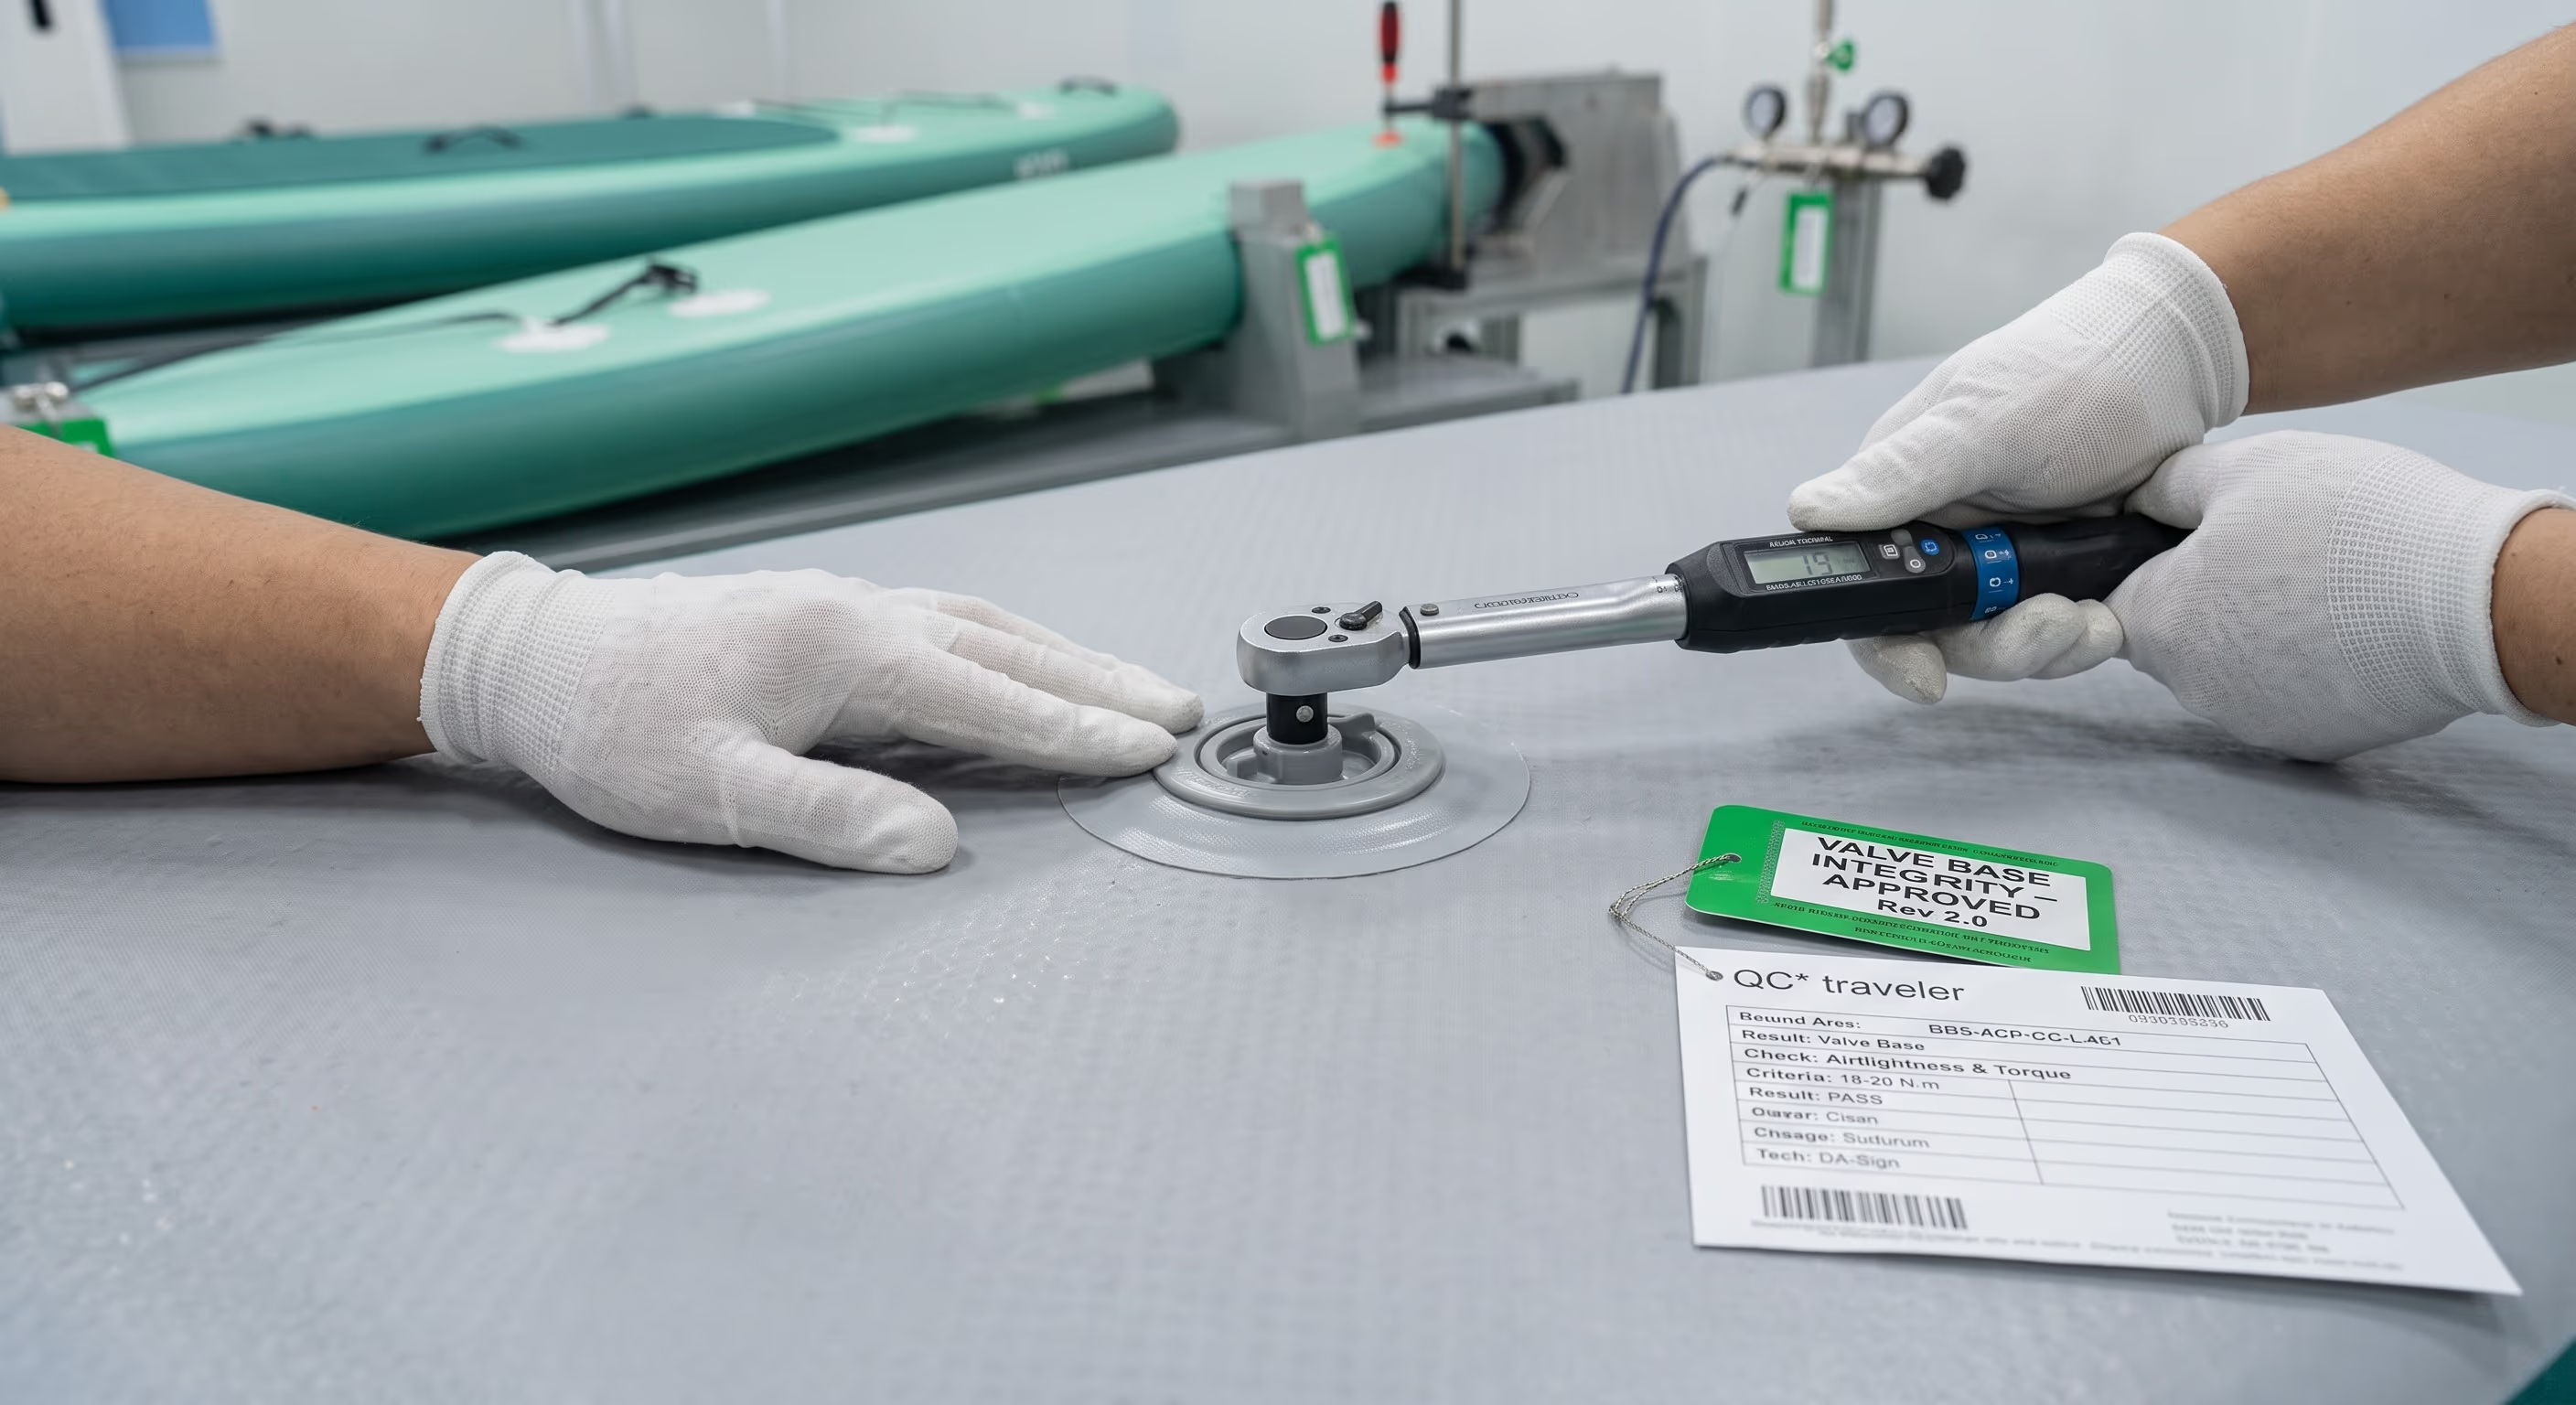
Integrità della base valvola
Una chiave dinamometrica digitale, impostata sulla specifica di 19 N·m, esegue il serraggio finale del nucleo valvola e sigilla la base contro il materiale drop-stitch — lo strumento porta l'etichetta verde CALIBRATED.
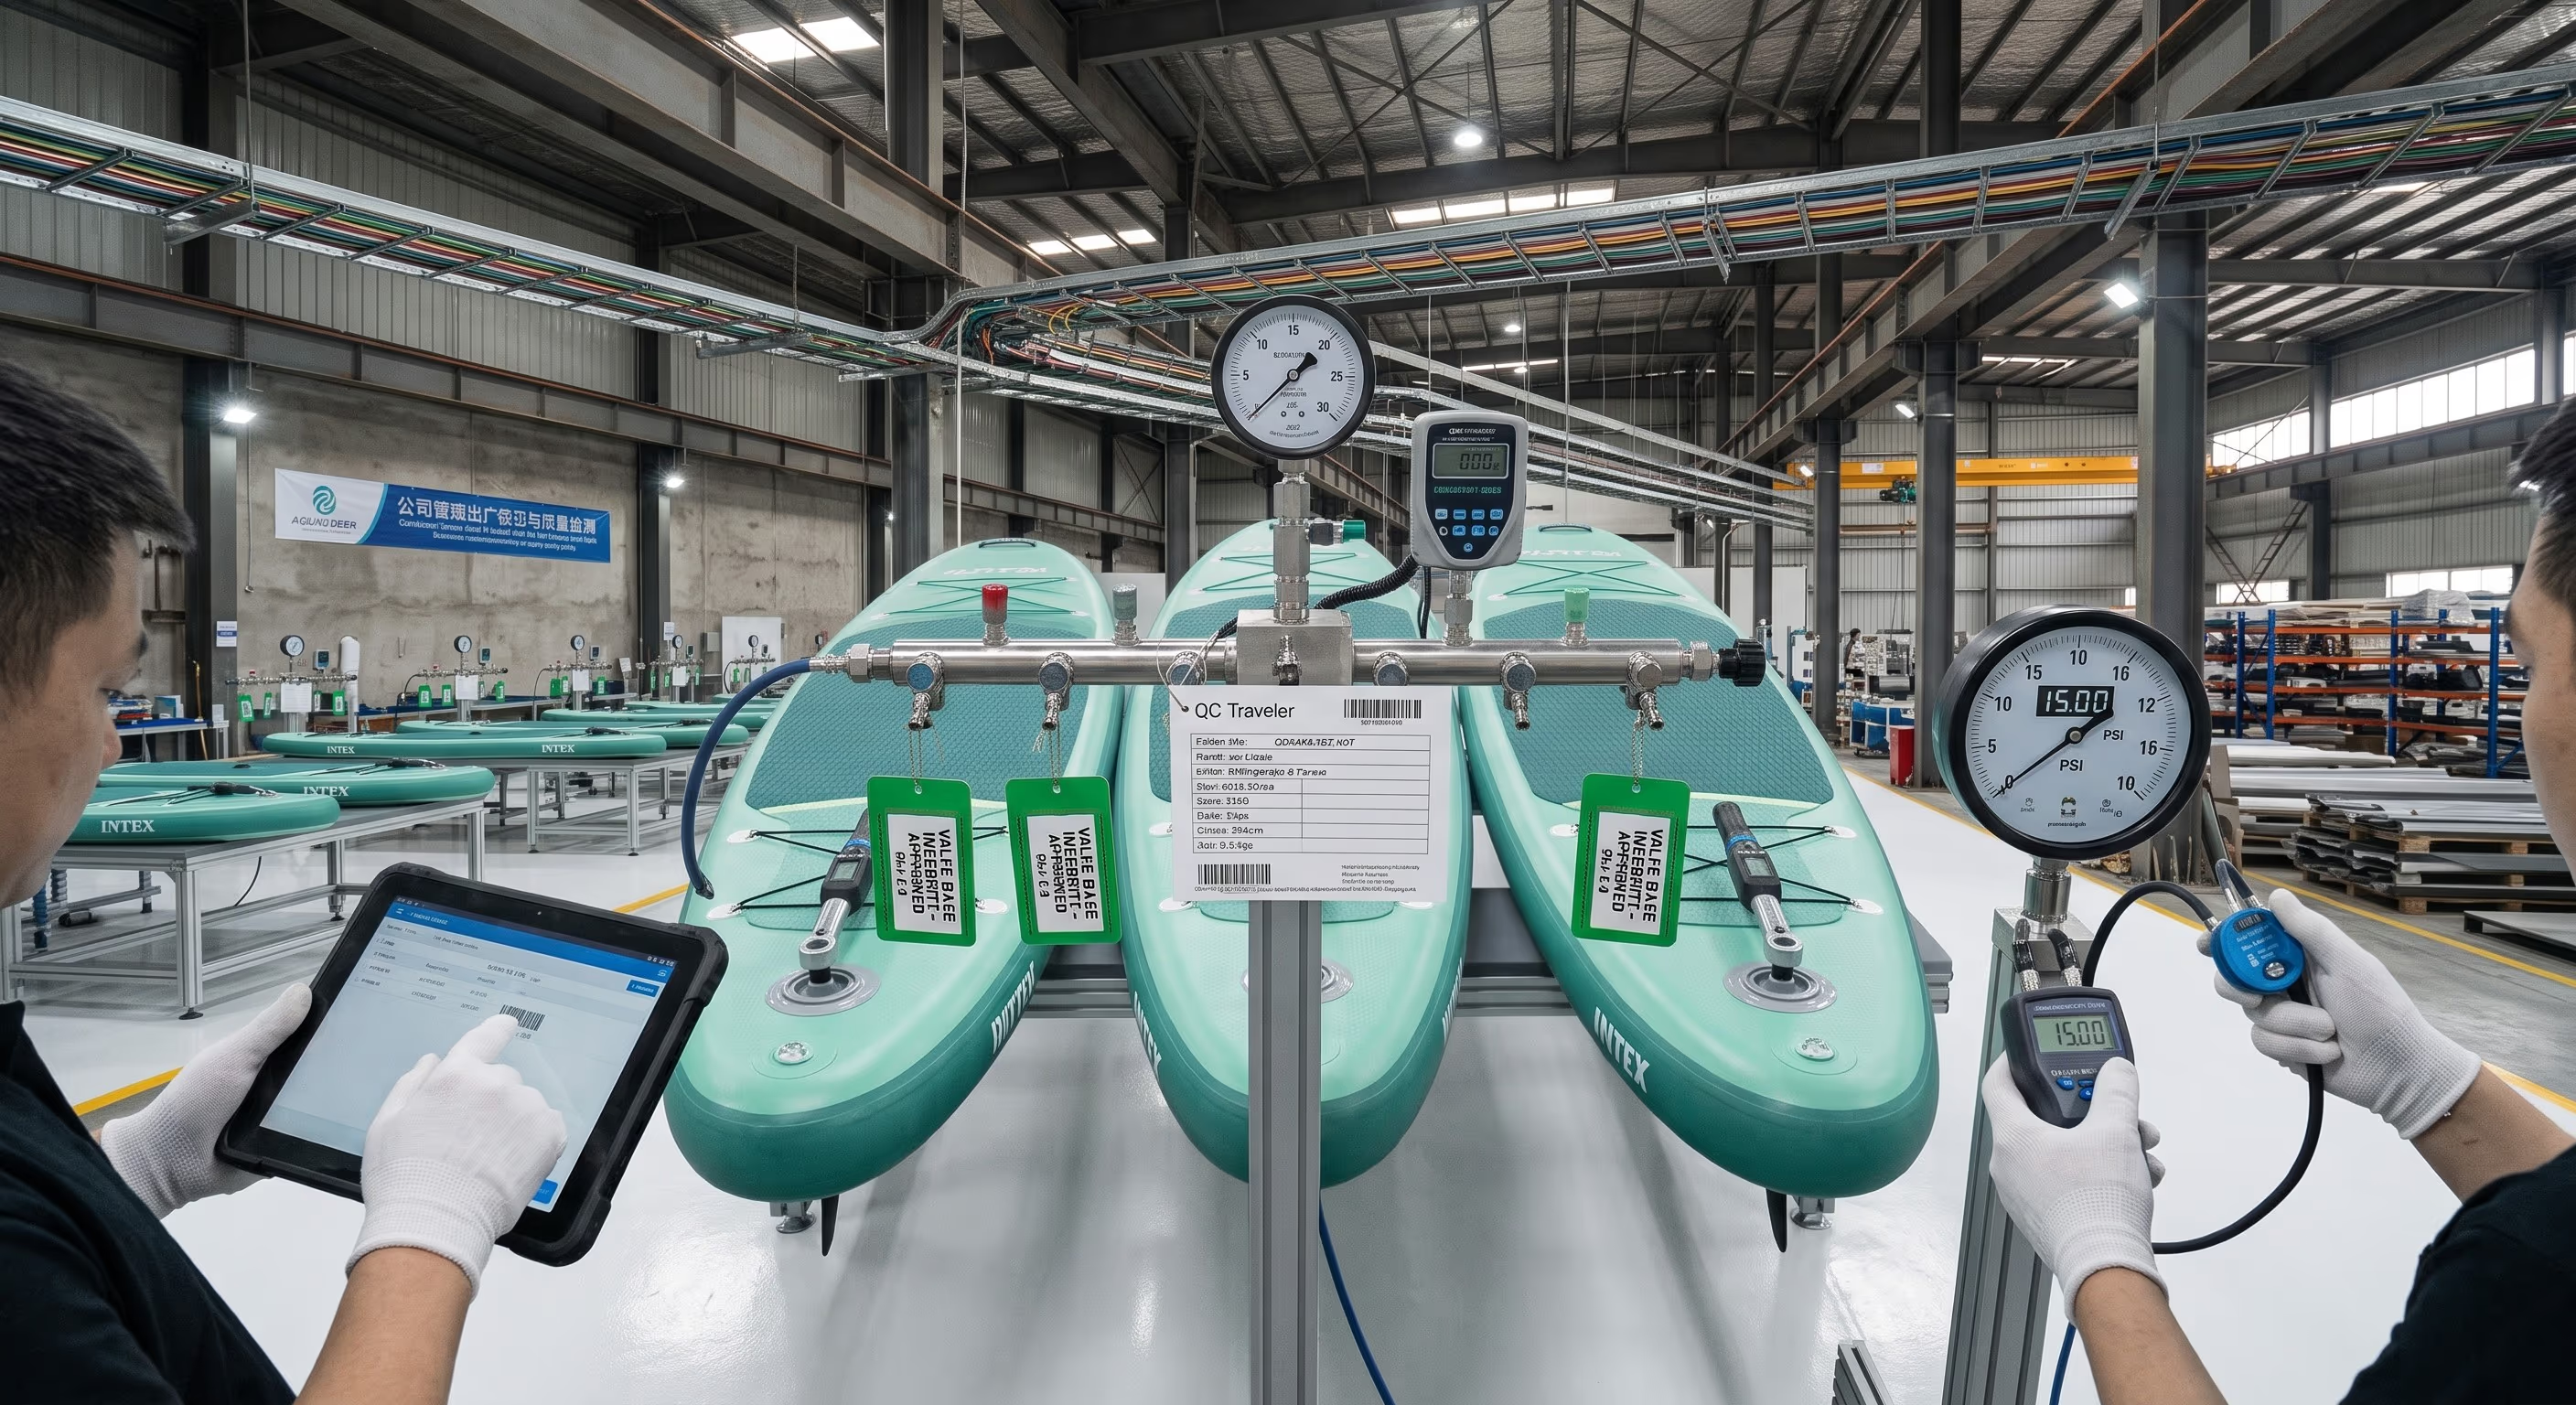
Verifica finale di mantenimento pressione
Le tavole finite vengono collegate a registratori di pressione digitali ad alta precisione; il manometro master mostra il riferimento di 18.00 PSI e tutti i dati di test vengono caricati automaticamente e collegati al sistema di rintracciabilità contrattuale.
Protezione a prova di errore
Poka-Yoke: blocchi rigidi che fermano le modifiche non controllate
Lo standard viene applicato non solo tramite procedure ma con blocchi fisici e sistemici che rendono impossibili le modifiche non controllate.
Gate ECR per l''attivazione degli attrezzi
Le postazioni di rilavorazione leggono un codice a barre ECR firmato da QA prima che le valvole di gonfiaggio pneumatiche e i miscelatori di adesivo si attivino. Nessuna evidenza di controllo modifiche rilasciato, nessuna alimentazione — la firma retroattiva ("prima cambia, poi firma") è fisicamente bloccata.
Scadenza automatica delle deviazioni temporanee
Le deviazioni temporanee sono cap hard-coded nel sistema (es. massimo 50 tavole o 7 giorni di calendario). Il raggiungimento del tetto blocca la partita e blocca la stampa del tag di passaggio di spedizione finché la modifica non è formalmente valutata.
Evidenza minima di validazione
Le modifiche ad alto rischio richiedono almeno 5 tavole campione rappresentative che coprono il limite di tolleranza superiore e inferiore, completamente testate da 2 ispettori QC indipendenti prima che possa essere emesso un report di validazione — una tavola riparata non è mai trattata come validazione di processo.
Controllo documentale 1-in-1-out
Le schede obsolete delle postazioni di lavoro vengono fisicamente ritirate e invalidate (perforate) prima che la nuova scheda venga emessa timbrata con il sigillo rosso controllato — vecchie e nuove versioni non condividono mai una postazione di lavoro.
Documenti QMS scaricabili
Documenti bilingue controllati (PDF)
Documenti ufficiali bilingue EN/ZH di QINGDAO VATRAD GROUP.,LTD. — pronti per audit dei clienti, white paper tecnici B2B e distribuzione controllata sul piano di produzione.
SOP di controllo modifiche di rilavorazione (PDF)
QMS-SOP-QC-CC-001 Rev 2.0: tabella di classificazione delle modifiche, matrice di autorizzazione interfunzionale, parametri tecnici di validazione, linee rosse di contenimento e blocchi di firma qualità.
Scaricare PDFAllegato di esecuzione A (PDF)
Schema dati ECR, matrice di esecuzione tecnica quantificata per i quattro processi di rilavorazione core, logica dei blocchi Poka-Yoke e blocco firma di rilascio a tre parti.
Scaricare PDFGovernance della rilavorazione controllata (pagina)
Pagina di riferimento per il sistema di rilavorazione di tenuta all'aria: classificazione dei difetti A–G, schede metodo rilasciate MC-RW-01 fino a MC-RW-06 e il workflow di rilavorazione controllata in 7 fasi.
Visualizza paginaControllo dei prodotti non conformi (pagina)
ISO 9001:2015 sezione 8.7 Controllo dei prodotti non conformi: registrazione NCR, quarantena, autorità di disposizione in base alla gravità, rilavorazione controllata sotto istruzioni SRI, nuova verifica indipendente e protocollo di distruzione accompagnata.
Visualizza paginaFAQ
Domande frequenti sul controllo delle modifiche di rilavorazione
La fabbrica può modificare i parametri di rilavorazione senza informarci?+
No. Ogni modifica proposta a materiali di rilavorazione rilasciati, condizioni di processo, attrezzature, metodi di prova, criteri di ispezione o personale autorizzato deve prima passare attraverso un controllo delle modifiche documentato. Le modifiche che interessano specifiche approvate dal cliente, campioni, BOM, grafiche o criteri di accettazione richiedono il rilascio scritto del cliente.
Cosa conta come modifica ad alto rischio?+
Le modifiche a materiali o fornitori di rilavorazione, condizioni di pressione/mantenimento o polimerizzazione, metodi di rilavorazione di valvole/rail/cuciture, criteri di ispezione o accettazione e l'estensione dell'ambito del difetto verso zone strutturali sono classificate ad alto rischio. Richiedono verifica interfunzionale, un piano di validazione rilasciato e implementazione pilota controllata prima dell'uso di routine.
Una deviazione temporanea può essere usata senza limiti?+
No. Ogni deviazione temporanea porta una finestra di validità definita, un ambito di partita, un tetto di quantità e requisiti di validazione con scadenza automatica. Il raggiungimento del tetto blocca la partita e blocca la stampa del tag di passaggio finché la modifica non è formalmente valutata.
Come si dimostra che un metodo modificato è funzionante prima dell'uso pieno?+
Le modifiche ad alto rischio richiedono un piano di validazione: almeno 5 tavole campione rappresentative che coprono i limiti di tolleranza, testate da 2 ispettori QC indipendenti contro criteri di accettazione quantificati (eliminazione perdite, mantenimento pressione, funzione valvola, durata delle cuciture, aspetto). Il rilascio alla validazione non è un rilascio per l'applicazione.
Dobbiamo rilasciare ogni modifica?+
Non ogni modifica, ma ogni modifica che allontana il prodotto dal campione approvato dal cliente, dalla specifica tecnica, dalla BOM, dalla grafica, dall'imballaggio o dai criteri di accettazione viene implementata solo con il rilascio scritto del cliente. Senza di esso, le tavole vengono rilavorate, sostituite o respinte secondo il requisito originale.
Cosa succede ai vecchi documenti quando una modifica viene rilasciata?+
Le vecchie istruzioni di lavoro, le schede parametri e i fogli di ispezione vengono fisicamente ritirati e invalidati (1-in-1-out), marcati OBSOLETE e sostituiti dalla nuova revisione controllata dopo la formazione. Le versioni vecchie e nuove non condividono mai una postazione di lavoro.
Per quanto tempo vengono conservate le registrazioni del controllo modifiche?+
Le registrazioni di chiusura — evidenze di validazione, revisioni documentali, evidenze di formazione e prove di efficacia — vengono conservate secondo la nostra politica di conservazione (almeno 3 anni per le registrazioni di chiusura), così ogni modifica rimane ricostruibile per audit e verifiche di rintracciabilità.
Vi servono documenti di controllo modifiche per il vostro audit?
Scaricate la SOP bilingue di controllo modifiche e l'allegato di esecuzione oppure richiedete un campione anonimizzato della nostra template ECR e del vostro piano di validazione per il vostro progetto OEM/ODM.