Fabbrica
Fabbrica & produzione
Fabbrica SUP di 12,500 m2 a Qingdao, Cina — produzione SUP su misura dalla materia prima PVC alla tavola da paddle gonfiabile finita
- Come divisione produttiva del **Qingdao Vatrad Group Co., Ltd.**, Vatrad controlla ogni fase della produzione di SUP gonfiabili — dall'ingresso dei materiali grezzi in PVC fino all'ispezione finale pre-spedizione della tavola da paddle finita. Il nostro stabilimento produttivo nella zona di sviluppo economico di Qingdao copre 12,500 metri quadrati e ospita officine dedicate al taglio del PVC, alla laminazione del nucleo drop-stitch, alla stampa digitale dei SUP, all'assemblaggio finale e al controllo qualità.
- Integrando design, progettazione, prototipazione, produzione e test sotto lo stesso tetto eliminiamo le inefficienze della produzione su ordinazione e manteniamo il controllo diretto su qualità costruttiva, selezione dei materiali e tempi di consegna. Ogni SUP che lascia il nostro stabilimento viene costruito dalle nostre persone, con le nostre attrezzature, secondo i nostri standard.
- 12,500 m2
- Superficie produttiva
- 350+
- Professionisti
- 120,000+
- SUP prodotti ogni anno
- ISO 9001
- Qualità certificata
Intelligenza di fabbrica
Scopri le nostre capacità produttive
Capacità produttiva
Impianto di 12,500 m² che produce oltre 120,000 SUP/anno su linee per tavole SUP e attrezzatura di sicurezza. Oltre 350 dipendenti, 2 turni.
Laboratorio qualità & test
Laboratorio QC indipendente con 4 livelli di test: controllo materie prime (resistenza alla trazione, allo strappo, UV), mantenimento pressione 24h a 18.0 PSI, test di peeling delle cuciture e verifica della rigidità alla flessione su ogni tavola.
Capacità OEM/ODM
Servizi OEM/ODM end-to-end: design di stampi personalizzati, imballaggio private label, colori personalizzati delle tavole, grafiche del deck (stampa digitale e serigrafica) e imballaggio pronto per l'esportazione.
Standard di ispezione della qualità
Criteri di ispezione qualità specifici per progetto su IQC, IPQC, FQC e OQC: verifica di tenuta all'aria, controlli visivi e dimensionali, conferma degli accessori, rintracciabilità dei lotti e rilascio pre-spedizione — oltre a una governance controllata di non conformità e rilavorazione sulla tenuta all'aria.
Standard di controllo delle modifiche di rilavorazione
Controllo formale delle modifiche ISO 9001 per i parametri di rilavorazione: ECR, classificazione del rischio, matrice di rilascio interfunzionale, ciclo chiuso in 9 fasi, validazione tecnica quantificata (18.0 PSI, 24 h di mantenimento, ΔP ≤ 0.2 PSI) e protezioni Poka-Yoke — con SOP bilingue QMS-SOP-QC-CC-001 Rev 2.0.
Controllo dei prodotti non conformi
ISO 9001:2015 sezione 8.7 Controllo degli output non conformi: registrazione NCR, quarantena e blocco, disposizione in base alla gravità (capo linea / QC Manager + Ingegnere tecnico / MRB), rilavorazione controllata secondo istruzioni SRI, nuovo controllo indipendente al 100% e distruzione assistita — video di rottamazione protetto con SHA-256.
Flusso di controllo qualità in 7 fasi
L'intero flusso di controllo qualità di progetto, punto per punto: pianificazione qualità (PPM) → controllo ingresso merci → controllo di processo e primo articolo → gonfiaggio e tenuta all'aria → controllo finale → imballaggio e PSI → rilascio per la spedizione e rintracciabilità. Ogni punto mostra cosa viene controllato, come viene valutato e quale report bilingue viene generato.
Officine
Officine di produzione
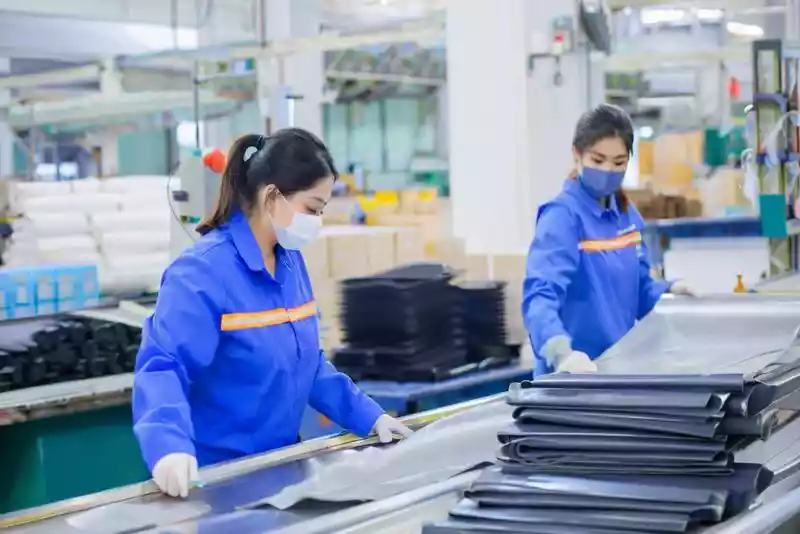
Taglio PVC & preparazione materiali
Le taglierine automatiche CNC lavorano tessuti in PVC, Hypalon e drop-stitch con precisione submillimetrica. L''annidamento ottimizzato al computer minimizza lo scarto di materiale e garantisce che ogni pannello rispetti le sue dimensioni di specifica prima della saldatura.

Saldatura camere & termosaldatura
Officina di saldatura dedicata con saldatrici ad aria calda e presse dielettriche ad alta frequenza. I saldatori ad aria calda uniscono e saldano le camere dei gommoni in PVC, mentre le saldature HF creano cuciture ermetiche ad alta resistenza che superano i requisiti.

Laminazione nucleo drop-stitch
I nuclei drop-stitch delle tavole SUP vengono incollati ai laminati esterni in PVC tramite laminazione a caldo. Migliaia di fili interni in poliestere collegano gli strati superiore e inferiore, creando una struttura rigida a 12-15 PSI. I rail band vengono incollati per fusione a tre strati per la resistenza dei bordi.

Stampa & decorazione SUP
Le tavole SUP vengono decorate tramite stampa digitale per grafiche a pieni colori e serigrafia per loghi e motivi ripetuti. Le stampanti digitali producono design del deck fotorealistici, mentre la serigrafia offre segni di marca durevoli e decisi.
Assemblaggio finale & attrezzatura
Linea di assemblaggio in cui valvole, anelli a D, maniglie, fin box e deck pad vengono installati su ogni tavola SUP. Ogni tavola segue una checklist di assemblaggio a 100 punti firmata dal capo squadra.

Controllo qualità & ispezione
Ogni tavola completata supera prima della spedizione un test obbligatorio di ritenzione dell''aria, una verifica di peeling delle cuciture e un controllo completo del sistema. Il nostro laboratorio qualità opera in modo indipendente dalla produzione e riporta direttamente alla direzione.
Attrezzatura
Principale attrezzatura di produzione
| Taglierina automatica PVC | Controllata CNC, precisione 0.1 mm |
| Saldatrice ad aria calda | Aria calda, 200°C–300 °C, per incollaggio camere |
| Pressa di saldatura dielettrica HF | 15 kW, saldatura cuciture ermetiche |
| Pressa di laminazione nucleo drop-stitch | Nuclei SUP fino a 14 ft |
| Stampante digitale | Grafiche deck SUP a pieni colori |
| Macchina serigrafica | Stampa loghi multicolore |
Controllo qualità
Processo di test e garanzia di qualità
Ogni tavola supera prima della spedizione un test obbligatorio. Il nostro laboratorio qualità opera in modo indipendente dalla produzione e riporta direttamente alla direzione.
- 1
Controllo materie prime
I tessuti in PVC, Hypalon e drop-stitch vengono sottoposti a prove di resistenza alla trazione, test di strappo e verifica della resistenza ai raggi UV prima che un lotto entri in produzione.
- 2
Test di ritenzione dell''aria di 24 ore
Ogni camera viene gonfiata a 18.0 PSI e mantenuta per 24 ore. Una caduta di pressione superiore a 0.50 PSI attiva il rifiuto automatico e il ricontrollo delle cuciture.
- 3
Test di carico e bilanciamento
Le tavole finite vengono gonfiate alla pressione nominale e controllate per riempimento simmetrico, rigidità a 15 PSI e stabilità sotto carico. Ogni tavola viene testata in acqua nella nostra vasca di prova prima del controllo finale.
Progetti OEM
Casi di studio di partnership con marchi & OEM
Dalla concept alla produzione — come aiutiamo i marchi globali a lanciare e scalare le loro linee di SUP gonfiabili.
- Sfida
- Un rivenditore outdoor europeo aveva bisogno di una linea di SUP private label con grafiche deck uniche, PVC eco-friendly e imballaggio pronto per il retail — tutto consegnato in 60 giorni.
- Soluzione
- Sviluppo di file di stampa digitale personalizzati, approvvigionamento di PVC conforme REACH e compressione della fase di campione da 3 round a 1 grazie al team di design ospitato nella nostra fabbrica di Qingdao.
- Risultato
- Produzione in 25–35 giorni dall'ordine firmato, con la prima consegna entro la finestra dei 60 giorni. 2,400 unità su 4 SKU. Ordine ripetuto prima che il primo lotto fosse completamente consegnato.
- Sfida
- Una startup americana di sport acquatici aveva bisogno di un SUP drop-stitch ad alte prestazioni con forma personalizzata, imballaggio in co-branding e certificazione BSCI per il retail.
- Soluzione
- Adattamento di una forma SUP esistente con contorno modificato, sviluppo di grafiche di imballaggio in co-branding e fornitura della documentazione completa di audit BSCI.
- Risultato
- Posizionamento riuscito presso i principali rivenditori outdoor statunitensi, con forte slancio grazie a oltre 5,000 unità vendute nel primo anno e un tasso di completamento del 98%.
- Sfida
- Un distributore australiano aveva bisogno di una serie SUP certificata CE con colori personalizzati e conformità agli standard australiani.
- Soluzione
- Produzione di campioni di pre-serie con 4 varianti di colore e coordinamento dei test di conformità di terze parti.
- Risultato
- Lancio di una serie SUP a 3 modelli nel mercato AU/NZ. Seguito da un successo in appalto governativo per 12 SUP di pattuglia.
FAQ
Domande frequenti su B2B & OEM
Qual è la quantità minima d''ordine (MOQ) per le tavole SUP gonfiabili OEM?+
Il MOQ viene confermato in base alla configurazione del progetto e non da un numero fisso — scafo e attrezzatura, varianti di colore e PVC, grafiche, imballaggio e accessori. La produzione standard in serie gira con 90–100+ unità per lotto da una bobina completa di drop-stitch da 150 m, il co-branding in piccoli lotti parte da 5–10 unità e ogni progetto attraversa le fasi di campione (1–2 unità) e pilota (20–50 unità). Consulta la nostra guida MOQ & branding flessibile per la logica completa di calcolo.
Vatrad possiede una certificazione BSCI?+
Sì. La nostra fabbrica detiene una certificazione di conformità sociale BSCI valida (report di audit disponibile su richiesta). Manteniamo inoltre ISO 9001 per la gestione della qualità. La certificazione CE si applica ai modelli destinati al mercato UE; l'ambito viene confermato per ogni progetto. La documentazione di conformità REACH e RoHS viene fornita con ogni ordine OEM.
Qual è il tipico tempo di consegna per un ordine OEM?+
Il tempo di consegna standard è di 25–35 giorni da PO e acconto confermati per la produzione OEM in volume. Il design di forme personalizzate aggiunge 15–20 giorni per la realizzazione dello stampo. La produzione express è disponibile per ordini urgenti e picchi stagionali. I campioni prototipo sono pronti in genere entro 7–12 giorni.
Gestite la documentazione commerciale di esportazione?+
Sì. Il nostro team gestisce internamente la documentazione commerciale di esportazione e lo sdoganamento, e spediamo in oltre 50 paesi nei mercati UE, USA, AU e asiatici.
Flusso di produzione
Dal materiale alla tavola finita
Ogni tavola attraversa 6 fasi di produzione con punti di controllo QC in ogni passaggio. Nessuna scorciatoia, nessuna ispezione saltata.
Ingresso merci & QC di ingresso
Tutti i materiali in ingresso vengono registrati nel nostro sistema ERP con numero di lotto. Le bobine di tessuto PVC, i nuclei drop-stitch, le valvole, gli adesivi e i raccordi vengono tenuti in quarantena fino al rilascio QC.
- Controllo QC
- Resistenza alla trazione (ASTM D751), resistenza allo strappo (ISO 4674), misurazione spessore, viscosità adesivi, scansione difetti visivi
- Soglia
- 100% dei lotti testati. Rifiuto se resistenza alla trazione < 90% della specifica, resistenza allo strappo < minimo di spec. o presenza di un difetto visivo
- Responsabilità
- Team QC di ingresso (3 ispettori)
Taglio CNC & preparazione materiali
L'annidamento ottimizzato al computer dispone i pannelli sulla materia prima PVC per minimizzare gli scarti. Le taglierine automatiche CNC mantengono una precisione di posizionamento di 0.1 mm.
- Controllo QC
- Verifica dimensionale contro i file CAD-DXF, ispezione della qualità dei bordi, verifica del numero di pannelli
- Soglia
- Misurato ogni 20° pannello. Tolleranza ±0.5 mm. Rifiutare il lotto se >2% fuori tolleranza
- Responsabilità
- Capo dell''officina di taglio
Saldatura & incollaggio drop-stitch
I nuclei drop-stitch vengono incollati ai laminati esterni in PVC tramite laminazione a caldo. Le camere vengono saldate con HF o aria calda. I rail band vengono incollati per fusione a tre strati.
- Controllo QC
- Test di peeling ogni 50 unità (ASTM D751), misurazione larghezza saldatura, verifica log temperatura aria calda, ispezione visiva delle cuciture in controluce
- Soglia
- Resistenza al peeling min. 8 N/cm. Tolleranza larghezza saldatura ±1 mm. Scanalatura visibile = rifiuto
- Responsabilità
- QC saldatura (2 ispettori per turno)
Assemblaggio & attrezzatura
Le tavole entrano nell'assemblaggio finale dove convergono tutti i componenti: pannelli di deck e scafo saldati, valvole installate, anelli a D, maniglie, fin box e borsa di trasporto montati. Ogni unità segue una checklist di assemblaggio a 100 punti.
- Controllo QC
- Rilascio checklist a 100 punti per unità, test funzionale valvola (10 cicli apertura/chiusura), verifica coppia raccordi, ispezione visiva
- Soglia
- Politica zero difetti sui componenti critici per la sicurezza (valvole, anelli a D, maniglie). Cosmetici minori: AQL 2.5 (ISO 2859)
- Responsabilità
- Capo squadra assemblaggio + QC di linea
Test di pressione & blocco qualità
Ogni camera viene gonfiata a 18.0 PSI (per un SUP con rating di 12–15 PSI) e mantenuta per 24 ore. I sensori di pressione registrano in modo continuo. Le camere con una caduta di pressione superiore a 0.50 PSI vengono rifiutate e inviate al ricontrollo delle cuciture.
- Controllo QC
- Registro mantenimento pressione 24h, calibrazione sensori verificata quotidianamente, misurazione pressione compensata in temperatura, test cuciture dopo riparazione
- Soglia
- Max. 0.50 PSI di caduta di pressione in 24h a temperatura stabile. Ogni camera che supera questo = nuovo test al 100% dell'intero lotto di produzione
- Responsabilità
- Laboratorio qualità (indipendente dalla produzione, riporta alla direzione)
Controllo finale & imballaggio
Controllo visivo e funzionale finale. Difetti superficiali, coerenza del colore, verifica etichette/BIN, integrità dell'imballaggio e completezza degli accessori. Le unità vengono imballate sottovuoto, inserite nei cartoni e pallettizzate a strati per il carico in container.
- Controllo QC
- Ispezione visiva completa, checklist accessori per SKU, drop test imballaggio (1 m, campione), verifica scansione etichette/codici a barre
- Soglia
- AQL 2.5 per difetti gravi, AQL 4.0 per difetti lievi. Tolleranza zero per difetti di sicurezza. 100% delle unità ispezionate visivamente
- Responsabilità
- Team QC finale (4 ispettori) + capo squadra imballaggio
Le nostre persone
Forza lavoro & competenze
Ingegneri in R&S, design stampi, laboratorio materiali e progettazione di produzione. In media oltre 7 anni di esperienza nella produzione di gonfiabili.
2 turni/giorno (07:00–15:30, 15:30–00:00). Turno notturno opzionale per ordini urgenti.
Formazione QC mensile, esercitazioni di sicurezza trimestrali, valutazione annuale delle competenze. Le nuove assunzioni completano un'introduzione di 40 ore prima di lavorare sulla linea di produzione.
| Reparto | Persone | Ruolo |
|---|---|---|
| R&S & progettazione | 25+ | Design di prodotto, progettazione stampi, laboratorio materiali |
| Taglio & preparazione materiali | Taglio CNC, preparazione pannelli, movimentazione materiali | |
| Saldatura & laminazione | Saldatura HF, saldatura ad aria calda, incollaggio drop-stitch | |
| Laminazione nuclei SUP | Laminazione drop-stitch, incollaggio a caldo, fusione rail band | |
| Assemblaggio & attrezzatura | Assemblaggio finale, installazione raccordi, controllo sistema | |
| Controllo qualità | QC ingresso, QC di processo, controllo finale, test di laboratorio | |
| Logistica & imballaggio | Imballaggio, carico container, documentazione commerciale di esportazione | |
| Management & amministrazione | Vendite, approvvigionamento, HR, finanza, conformità |
Rintracciabilità
Tracciamento dei materiali & controllo lotti
Ogni lotto di materia prima riceve un numero di lotto univoco nel nostro sistema ERP. Dall''ingresso fino alla produzione e al prodotto finale, la distinta base di ogni tavola rimanda al lotto originale del fornitore. Questo consente una piena rintracciabilità a monte per qualsiasi richiesta di qualità o conformità.
Sistema: ERP personalizzato (sistema interno del Qingdao Vatrad Group) + marcature fisiche dei lotti su ogni ordine di lavoro
Copertura: 100% del materiale di produzione — PVC, Hypalon, tessuto drop-stitch, adesivi, valvole, raccordi, imballaggio
Documenti conservati: 10 anni (secondo requisito CE 2013/53/UE)
| Materiale | Origine | Certificato |
|---|---|---|
| PVC di qualità marina | Fornitori cinesi e coreani | ISO 9001, REACH, RoHS |
| Hypalon (CSM) | Fornitore giapponese | ISO 9001, REACH |
| Tessuto drop-stitch | Tessitura propria + partner esterno | QC interno + fornitore ISO 9001 |
| Valvole & raccordi | Fornitori OEM cinesi | ISO 9001, certificati materiali per lotto |
QC in cifre
Metriche di controllo qualità
Dati reali di superato/non superato dalla nostra linea di produzione. Il nostro laboratorio qualità opera in modo indipendente dalla produzione e riporta direttamente alla direzione.
- 100%
- Unità testate in pressione
- Ogni tavola, ogni camera, ogni lotto
- <5%
- Max. caduta di pressione consentita
- Su 24h a 18.0 PSI
- AQL 2.5
- Soglia per difetti gravi
- Secondo standard di campionamento ISO-2859
- 24h
- Durata del mantenimento pressione
- Ogni tavola, ogni camera
- 18 PSI
- Pressione di test vs. nominale
- Margine di sicurezza su ogni camera
- 0%
- Tolleranza sui difetti di sicurezza
- Valvole, anelli a D, cuciture, galleggiabilità
Guarda il nostro processo di produzione
Segui un SUP in ogni fase della produzione — dalla materia prima alla tavola pronta per l''acqua.
Visualizza il processo di produzione →Prove & verifica
Prove di fabbrica — Verificate
Tutte le dichiarazioni di produzione in questa pagina vengono verificate dal nostro Manufacturing Engineering Team nel sito di Laixi, Qingdao. Certificati, registrazioni di ispezione QC, report di test di pressione e strutturali e registrazioni di rintracciabilità dei lotti sono disponibili su richiesta. Specifiche verificate per l'ultima volta a settembre 2026.