A gyár
A gyár és a gyártás
12,500 m2-es SUP deszka gyár Qingdaoban, Kínában — egyedi SUP deszka gyártás a nyers PVC alapanyagtól a kész felfújható paddle deszkáig
- A **Qingdao Vatrad Group Co., Ltd.** gyártódivíziójaként a Vatrad a felfújható SUP deszkák gyártásának minden szakaszát felügyeli — a nyers PVC alapanyag érkezésétől a kész paddle deszka szállítás előtti végső ellenőrzéséig. A qingdaói gazdasági fejlesztési zónában lévő gyártó telephelyünk 12 500 négyzetméteren terül el, és a PVC vágására, a drop-stitch mag ragasztására, a SUP deszkák digitális nyomtatására, a végső összeállításra és a minőségi vizsgálatra szolgáló speciális ütemrészeket fogadja.
- A tervezés, a mérnökség, a prototípuskészítés, a gyártás és a vizsgálat egyetlen tető alatti összeintegrálásával megszüntetjük a szerződéses gyártás inefficiencieseit, és közvetlen ellenőrzést tartunk a kivitelezés minősége, az anyagkiválasztás és a szállítási határidők felett. Minden SUP deszkát, amely elhagyja üzemünket, saját embereink építenek, saját berendezéseinken, saját szabványaink szerint.
- 12,500 m2
- Gyártási terület
- 350+
- Képzett munkavállaló
- 120,000+
- Évente gyártott SUP deszka
- ISO 9001
- Minőségtanúsítás
A gyár intelligenciája
Fedezze fel gyártási kapacitásainkat
Gyártási kapacitás
12,500 m²-es telephely, amely évente 120 000+ SUP deszkát gyárt a SUP deszka- és biztonsági felszerelés sorokon. 350+ munkavállaló, 2 műszak.
Minőségi és vizsgáló laboratórium
Független minőség-ellenőrző laboratórium, 4 vizsgálati szakasszal: a nyersanyagok ellenőrzése (húzás, szakadás, UV), 24 órás nyomástartás 18.0 PSI nyomáson, a varratok leválásának vizsgálata és a hajlítási merevség ellenőrzése minden deszkánál.
OEM/ODM kapacitás
Teljes OEM/ODM szolgáltatás: egyedi formák tervezése, private-label csomagolás, egyedi deszkaszínek, fedélzeti grafika (digitális nyomtatás és szitanyomás) exportra kész csomagolás.
Minőségellenőrzési szabványok
Az IQC, IPQC, FQC és OQC projektspecifikus minőségellenőrzési kritériumai: légtömörségi ellenőrzés, vizuális és méretellenőrzés, tartozék-egyeztetés, lotkövethetőség és a szállítás előtti engedélyezés aláírása — valamint a légtömörségi nem megfelelőségek és a javítások ellenőrzött irányítása.
Javítási változáskezelési szabvány
Az ISO 9001 szerinti formális változáskezelés a javítási paraméterekhez: ECR, kockázat szerinti osztályozás, a különböző osztályok jóváhagyási mátrixa, a 9 lépéses zárt hurok, kvantifikált mérnöki validálás (18.0 PSI, 24 h megtartás, ΔP ≤ 0.2 PSI) és Poka-Yoke intézkedések — kétnyelvű SOP-pel, QMS-SOP-QC-CC-001 Rev 2.0.
Nem megfelelő termékek felügyelete
A nem megfelelő kimenetek felügyelete az ISO 9001:2015 8.7 fejezete szerint: az NCR nyilvántartása, karantén és visszatartás, súlyosság szerinti intézkedés (soron belüli aláírás / QC-vezető + műszaki mérnök / MRB), az SRI utasítások szerinti ellenőrzött javítás, 100%-os független újraellenőrzés és segédletekkel kísért megsemmisítés — a hulladékról készült videó SHA-256 segítségével archiválva.
7 lépéses minőségellenőrzési folyamat
A projekt teljes minőségellenőrzési folyamata, kapuról kapura: a minőség megtervezése (PPM) → a beérkező anyagok ellenőrzése → folyamatközi ellenőrzés és elsődarab-vizsgálat → felfújás és légtömörség → végső ellenőrzés → csomagolás és PSI → szállítási engedélyezés és követhetőség. Minden kap megmutatja, mit ellenőrizünk, hogyan értékeljük, és milyen kétnyelvű jelentés készül.
Ütemrészek
Gyártási ütemrészek
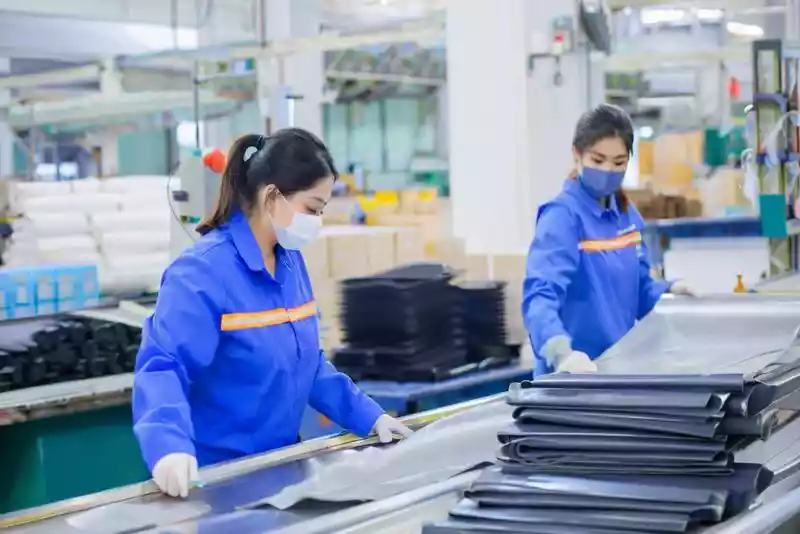
PVC vágás és alapanyag-előkészítés
CNC automata vágógépeink a PVC, a Hypalon és a drop-stitch szöveteket egymás alatti pontossággal dolgozzák fel. A számítógéppel optimalizált elrendezés minimalizálja az anyagpazarlást, és biztosítja, hogy minden panel hegesztés előtt megfeleljen a méretbeli specifikációjának.

Csőhegesztés és termikus tömítés
Külön hegesztőüzem termikus tömítőgépekkel és RF dielektromos sajtókkal. A meleglevegős termikus tömítők ragasztják és olvasztják a PVC csőkamrákat, míg az RF varratok nagy szilárdságú, légtömör varratokat eredményeznek, amelyek megfelelnek az előírásoknak.

A drop-stitch mag ragasztása
A SUP deszkák drop-stitch magjait meleg laminálással ragasztjuk a külső PVC rétegekhez. A több ezer belső poliészterszál köti össze a felső és az alsó réteget, így 12-15 PSI nyomáson merev szerkezet jön létre. A sínszalagokat háromrétegű olvasztással ragasztjuk az él tartóssága érdekében.

A SUP deszkák nyomtatása és díszítése
A SUP deszkákat digitális nyomtatással, teljes színű grafikával, szitanyomással pedig emblémák és ismétlődő minták készítésével díszítjük. A digitális nyomtatók fényképezőminőségű fedélzeti mintákat állítanak elő, a szitanyomás pedig tartós és élénk megjelenést biztosít.
Összeállítás és végső szerelés
Összeállítósor, amelyen minden SUP deszkára szelepeket, D-gyűrűket, markolatokat, uszonydobozokat és fedélzeti felületeket szerelünk. Minden deszka 100 pontos összeállítási ellenőrzőlistát követ, amelyet a csapatvezető aláír.

Vizsgálat és minőségellenőrzés
Minden befejezett deszka kötelező légtartási vizsgálaton, a varratok leválásának ellenőrzésén és a rendszerek teljes átvizsgálásán megy át a szállítás előtt. Minőségi laboratóriumunk a gyártástól függetlenül működik, és közvetlenül a vezetőségnek jelenti.
Berendezések
Kulcsfontosságú gyártóberendezések
| Automata PVC vágógép | CNC-vezérelt, 0.1 mm pontosság |
| Termikus tömítőgép | Meleg levegő, 200°C–300 °C, csövek ragasztásához |
| RF dielektromos hegesztősajtó | 15 kW, a varratok légtömör hegesztése |
| Drop-stitch mag lamináló sajtó | Legfeljebb 14 ft SUP magok |
| Digitális nyomtató | Teljes színű grafika a SUP deszkák fedélzetére |
| Szitanyomó gép | Többszínű emblómanyomás |
Minőségellenőrzés
A vizsgálati és minőségbiztosítási folyamat
Minden deszka kötelező vizsgálaton megy át a szállítás előtt. Minőségi laboratóriumunk a gyártástól függetlenül működik, és közvetlenül a vezetőségnek jelenti.
- 1
A nyersanyagok ellenőrzése
A PVC, a Hypalon és a drop-stitch szövetek húzási próbák (), repedés terjedési próbák és UV-ellenállás ellenőrzés esik át, mielőtt bármelyik lot gyártásba kerülne.
- 2
24 órás légtartási vizsgálat
Minden csőrekeszt 18.0 PSI nyomásra fújjuk, és 24 órán át megtartjuk. A 0.50 PSI-nél nagyobb nyomáscsökkenés automatikus elutasítást és a varratok újraellenőrzését váltja ki.
- 3
Terhelés- és egyensúlyvizsgálat
A befejezett deszkákat a névleges nyomásra fújjuk, és ellenőrizzük a szimmetrikus felfújást, a 15 PSI nyomáson mért merevséget és a terhelés alatti stabilitást. Minden deszkát nedvesen vizsgálunk a próbamedencénkben a végső ellenőrzés előtt.
OEM projektek
Márka- és OEM partnerségi esettanulmányok
Az ötlettől a gyártásig — így segítjük a globális márkákat a felfújható SUP deszka terméksoruk bevezetésében és bővítésében.
- Kihívás
- Egy európai outdoor kiskereskedőnek egyedi fedélzeti grafikával, környezetbarát PVC-vel és eladásra kész csomagolással rendelkező private-label SUP deszka termékvonalra volt szüksége — mindez 60 napon belül szállítva.
- Megoldás
- Egyedi digitális nyomtatási fájlokat fejlesztettünk, REACH-megfelelő PVC-t szereztünk be, és a mintavételi fordulókat 3-ról 1-re csökkentettük azzal, hogy a tervezőcsapatot a qingdaói gyárunkba helyeztük.
- Eredmény
- 25–35 napos gyártás az aláírt megrendeléstől számítva, az első szállítás a 60 napos ablakon belül. 2 400 darab 4 SKU-ban. Az ismételt megrendelés az első lot teljes kiszállítása előtt lett leadva.
- Kihívás
- Egy amerikai vizes sport startupnak nagy teljesítményű, drop-stitch SUP deszkára volt szüksége, egyedi formával, közös márkázású csomagolással és a retailbe helyezéshez BSCI-tanúsítással.
- Megoldás
- Módosított kontúrral adaptáltuk a meglévő SUP formát, kifejlesztettük a közös márkázású csomagolást, és teljes BSCI-auditdokumentációt bocsátottunk rendelkezésre.
- Eredmény
- Sikeres elhelyezés kulcsfontosságú amerikai outdoor kiskereskedőknél, erős lökést generálva, több mint 5 000 eladott darabbal az első évben és 98%-os értékesítési aránnyal.
- Kihívás
- Egy ausztrál disztribútor CE-tanúsított SUP deszka sorozatot kért egyedi színekkel és ausztrál szabványoknak való megfeleléssel.
- Megoldás
- 4 színváltozatú gyártás előtti mintákat készítettünk, és koordináltuk a harmadik fél általi megfelelőségi vizsgálatot.
- Eredmény
- 3 modellből álló SUP deszka sorozat indult az AU/NZ piacon. Ezt követően 12 SUP patrol deszkára megnyertünk egy kormányzati pályázatot.
GYIK
B2B és OEM gyakori kérdések
Mi az OEM felfújható SUP deszkák minimális rendelési mennyisége (MOQ)?+
Az MOQ-t a projekt konfigurációja határozza meg, nem egy rögzített szám — a légkamra és a szerszámok, a színváltozatok és a PVC, a grafika, a csomagolás és a tartozékok függvényében. A standard tömeggyártás 90–100+ darabot jelent lotonként egy teljes, 150 m-es drop-stitch szövettekercsből, a közös márkázás kis lottákban 5–10 darabtól indul, és minden projekt átesik a minta- (1–2 darab) és pilot- (20–50 darab) szakaszokon. A teljes számítási logikát a MOQ- és rugalmas márkázási útmutatókban találja.
Bír-e a Vatrad BSCI-tanúsítvánnyal?+
Igen. Gyárunk érvényes BSCI társadalmi megfelelési tanúsítványt tart fenn (az auditjelentés kérésre rendelkezésre áll). Emellett ISO 9001 minőségirányítási tanúsítvánnyal is rendelkezünk. A CE-tanúsítvány az EU-piacokra szánt modellekre vonatkozik; a hatókör projektenként kerül megerősítésre. A REACH- és RoHS-megfelelőségi dokumentációt minden OEM megrendeléshez mellékeljük.
Mi a szokásos szállítási határidő egy OEM megrendeléshez?+
A standard határidő 25–35 nap a megerősített megrendeléstől és az előlegtől számítva tömeg OEM-gyártás esetén. Az egyedi formák fejlesztése további 15–20 napot ad a szerszámokhoz. Sürgős megrendelésekhez és szezonális csúcsidőszakokhoz gyorsított gyártás is rendelkezésre áll. A prototípusminták rendszerint 7–12 nap alatt készen állnak.
Intézik az exportdokumentációt?+
Igen. Csapatunk belsőleg kezeli az exportdokumentációt és a vámügyi eljárásokat, és 50+ országba szállítunk az EU-, az USA-, az AU- és az ázsiai piacokról.
A gyártási folyamat
Az alapanyagtól a kész deszkáig
Minden deszka 6 gyártási szakaszon megy át, minden lépésen minőségi ellenőrzési pontokkal. Nincs rövidítés, nincs kihagyott ellenőrzés.
Anyagfogadás és belépő QC
Minden beérkező anyagot lottagszámmal rögzítünk az ERP-rendszerünkben. A PVC szövettekercseket, a drop-stitch magokat, a szelepeket, a ragasztókat és a szerelvényeket a QC aláírásáig karanténba helyezzük.
- Minőségellenőrzés
- Húzási szilárdság (ASTM D751), szakadási ellenállás (ISO 4674), vastagságmérő, a ragasztó viszkozitása, a hibák vizuális átvizsgálása
- Küszöb
- A lottagok 100%-a vizsgált. Elutasítás, ha a húzás < a specifikáció 90%-a, a szakadás < a specifikáció minimuma vagy bármely látható hiba
- Felelősség
- Belépő QC csapat (3 ellenőr)
CNC vágás és alapanyag-előkészítés
A számítógéppel optimalizált elrendezés a paneleket a PVC-készletre rendezi a hulladék minimalizálása érdekében. A CNC automata vágógépek 0.1 mm-es helyzeti pontosságot tartanak.
- Minőségellenőrzés
- Méretellenőrzés a CAD DXF fájlok alapján, élminőségi vizsgálat, a panelek számának ellenőrzése
- Küszöb
- Minden 20. panel mérése. ±0.5 mm tűrés. A lot elutasítása, ha több mint 2% kívül esik a tűrésen
- Felelősség
- A vágóüzem vezetője
Hegesztés és a drop-stitch mag ragasztása
A drop-stitch magokat meleg laminálással ragasztjuk a külső PVC rétegekhez. A csőkamrákat RF-hegesztéssel vagy meleg levegővel forrasztjuk. A sínszalagokat háromrétegű olvasztással ragasztjuk.
- Minőségellenőrzés
- Leválási próba 50 darabonként (ASTM D751), a varrátszélesség mérése, a meleg levegő hőmérsékleti naplójának ellenőrzése, a varratok vizuális vizsgálata kontrasztmegvilágításban
- Küszöb
- Leválási szilárdság legalább 8 N/cm. Varrátszélesség-tűrés ±1 mm. Bármely látható csatorna = elutasítás
- Felelősség
- Hegesztési QC (2 ellenőr műszakonként)
Összeállítás és szerelés
A deszkák a végső összeállításra kerülnek, ahol minden alkatrész összekapcsolódik: az olvasztott fedélzeti és hajótest-panelek, a beépített szelepek, a D-gyűrűk, a markolatok, az uszonydobozok és a szállítótáska. Minden egység 100 pontos összeállítási ellenőrzőlistát követ.
- Minőségellenőrzés
- A 100 pontos ellenőrzőlista aláírása egységenként, a szelep működési próbája (10 nyitási/zárási ciklus), a szerelvények meghúzási nyomatékának ellenőrzése, vizuális vizsgálat
- Küszöb
- Nulla hiba politika a biztonsági szempontból kritikus tételeknél (szelep, D-gyűrűk, markolatok). Kis esztétikai hiba: AQL 2.5 (ISO 2859)
- Felelősség
- Az összeállító csapat vezetője + sor QC
Nyomásvizsgálat és minőségi megtartás
Minden légkamrát 18.0 PSI nyomásra fújjuk (egy 12–15 PSI névleges értékű SUP deszkánál), és 24 órán át megtartjuk. A nyomásérzékelők folyamatosan rögzítenek. Azokat a kamrákat, ahol a nyomáscsökkenés meghaladja a 0.50 PSI-t, elutasítjuk, és a varratok újraellenőrzésére küldjük.
- Minőségellenőrzés
- 24 órás nyomástartási napló, a szenzorok napi ellenőrzött kalibrálása, hőmérséklet-kompenzált nyomásleolvasás, a varratok újratesztelése a javítás után
- Küszöb
- Legfeljebb 0.50 PSI nyomáscsökkenés 24 órán át, állandó hőmérsékleten. Bármely küszöböt meghaladó kamra = a teljes gyártási lot 100%-os újratesztelése
- Felelősség
- Minőségi laboratórium (a gyártástól független, a vezetőségnek jelenti)
Végső ellenőrzés és csomagolás
Végső vizuális és funkcionális ellenőrzés. Felületi hibák, a színek egyenletessége, a címke/BIN ellenőrzése, a csomagolás épsége és a tartozékok teljessége. Az egységeket vákuumcsomagoljuk, dobozba helyezzük és konténerbe rakodásra palettázzuk.
- Minőségellenőrzés
- Teljes vizuális vizsgálat, SKU-nkénti tartozék-ellenőrzőlista, csomagolási ejtésvizsgálat (1 m, véletlenszerű minta), a címke/vonalkód beolvasásának ellenőrzése
- Küszöb
- AQL 2.5 súlyos hibákra, AQL 4.0 kisebb hibákra. Nulla tűrés a biztonsági hibákra. Az egységek 100%-a vizuális vizsgálaton esik át
- Felelősség
- Végső QC csapat (4 ellenőr) + a csomagolócsapat vezetője
A csapatunk
A munkaerő és a szakértelem
Mérnökök a K+F-ben, a formatervezésben, az anyaglaborban és a gyártási mérnökségben. Átlagosan 7+ év tapasztalat a felfújható termékek gyártásában.
2 műszak/nap (07:00–15:30, 15:30–00:00). Éjszakai műszak opcionális sürgős megrendelésekhez.
Havi QC oktatás, negyedéves biztonsági gyakorlatok, éves kompetenciaértékelés. Az új munkavállalók 40 órás bevezetést kapnak, mielőtt a gyártósoron dolgoznának.
| Részleg | Személyek | Szerepkör |
|---|---|---|
| K+F és mérnökség | 25+ | Terméktervezés, formamérnökség, anyaglabor |
| Vágás és alapanyag-előkészítés | CNC vágás, panel-előkészítés, anyagmozgatás | |
| Hegesztés és laminálás | RF-hegesztés, meleg levegős hegesztés, drop-stitch ragasztás | |
| SUP mag ragasztása | Drop-stitch laminálás, meleg ragasztás, sínszalagok olvasztása | |
| Összeállítás és szerelés | Végső összeállítás, szerelvények beépítése, rendszerek ellenőrzése | |
| Minőségellenőrzés | Belépő QC, folyamatközi QC, végső ellenőrzés, laboratóriumi vizsgálat | |
| Logisztika és csomagolás | Csomagolás, konténerbe rakodás, exportdokumentáció | |
| Vezetés és adminisztráció | Értékesítés, beszerzés, emberi erőforrások, pénzügy, megfelelőség |
Követhetőség
Az anyagok nyomon követése és a lottagok felügyelete
Minden nyersanyaglot egyedi lottagszámot kap az ERP-rendszerünkben. Az érkezéstől a gyártáson át a késztermékig minden deszka anyaglista visszakapcsolódik a beszállító eredeti lottagjához. Ez teljes előzménykövethetőséget biztosít bármely minőségi vagy megfelelőségi vizsgálathoz.
Rendszer: Egyedi ERP (a Qingdao Vatrad Group belső rendszere) + fizikai lottacímkék minden munkalapján
Lefedettség: A gyártási anyagok 100%-a — PVC, Hypalon, drop-stitch szövet, ragasztók, szelepek, szerelvények, csomagolás
Megőrzött nyilvántartások: 10 év (a CE 2013/53/EU előírásának megfelelően)
| Anyag | Forrás | Tanúsítva |
|---|---|---|
| Tengeri minőségű PVC | Kínai és koreai beszállítók | ISO 9001, REACH, RoHS |
| Hypalon (CSM) | Japán beszállító | ISO 9001, REACH |
| Drop-stitch szövet | Saját szövés + külső partner | Belső QC + a beszállító ISO 9001 tanúsítványa |
| Szelepek és szerelvények | Kínai OEM beszállítók | ISO 9001, lotonkénti anyagbizonylat |
QC számokban
Minőségellenőrzési mutatók
Valós átadási/elutasítási adatok a gyártósorunkról. Minőségi laboratóriumunk a gyártástól függetlenül működik, és közvetlenül a vezetőségnek jelenti.
- 100%
- Nyomáspróbázott egységek
- Minden deszka, minden kamra, minden lot
- <5%
- Megengedett maximális nyomáscsökkenés
- 24 órán át 18.0 PSI nyomáson
- AQL 2.5
- A súlyos hibák küszöbértéke
- Az ISO 2859 mintavételi szabvány szerint
- 24h
- A nyomástartás időtartama
- Minden deszka, minden kamra
- 18 PSI
- A vizsgálat és a névleges érték viszonya
- Biztonsági tartalék minden légkameránál
- 0%
- Biztonsági hibák tűrése
- Szelepek, D-gyűrűk, varratok, lebegőképesség
Tekintse meg gyártási folyamatunkat
Kövesse egy SUP deszkát a gyártás minden szakaszán — a nyersanyagtól a hajrakásra kész deszkáig.
Tekintse meg a gyártási folyamatot →Bizonyíték és ellenőrzés
Gyári bizonyítékok — ellenőrizve
Ezen az oldalon szereplő valamennyi gyártási állítást a qingdaói laixi üzemünk gyártási mérnöki csapata ellenőrizte. A tanúsítványok, a QC ellenőrzési nyilvántartások, a nyomás- és szerkezeti vizsgálati jelentések, valamint a lotkövethetőségi nyilvántartások kérésre rendelkezésre állnak. A specifikációkat legutóbbi alkalommal 2026 szeptemberében ellenőrizték.