Процесс
Производственный процесс
От сырья до готовой к выходу на воду SUP — каждый этап под нашим контролем
В отличие от брендов, передающих производство сторонним заводам, Vatrad владеет и эксплуатирует всю производственную цепочку. Такая вертикальная интеграция позволяет нам поддерживать строгий контроль качества на каждом этапе, быстро реагировать на индивидуальные требования и обеспечивать стабильное качество изделия от партии к партии. Вот как изготавливается доска SUP на нашей площадке.
Приёмка и контроль материалов
Каждая входящая партия ткани PVC, стеклохолста, смолы и фурнитуры проверяется на соответствие спецификации. Образцы ткани испытываются на разрывное усилие, однородность толщины и устойчивость к УФ-излучению до выпуска в производство. Несоответствующие материалы помещаются на карантин и возвращаются.
Автоматический раскрой PVC
<p>Утверждённые ткани укладываются на автоматический раскройный станок с ЧПУ и режутся с точностью до долей миллиметра. Компьютерная оптимизация раскладки размещает панели с минимальным отходом — как правило, менее 5%. Раскроенные панели маркируются по модели SUP и камере, затем комплектуются в пачки для передачи в сварочный цех.</p>
Термосваривание и сварка трубок
Панели соединяются прихваткой и сплавлением на машинах термосваривания с термовоздушной сваркой при контролируемых температурах 200–300 °C. Основные швы усиливаются методом ВЧ-диэлектрической сварки для получения герметичных высокопрочных соединений. Готовые камеры накачиваются до 18.0 PSI для первичной проверки герметичности перед 24-часовой выдержкой давления.
Соединение сердцевины Drop-Stitch
Сердцевины drop-stitch досок SUP соединяются с наружными слоями PVC методом термоламинации. Тысячи внутренних полиэфирных нитей соединяют верхний и нижний слои, создавая жёсткую конструкцию при 12-15 PSI. Усилители борта соединяются в три слоя для прочности кромки.
Печать и нанесение изображений на SUP
Графика на палубе досок SUP наносится цифровой печатью для полноцветных дизайнов фотографического качества и трафаретной печатью для стойких логотипов и повторяющихся рисунков. Отпечатки проходят отверждение и лакировку для устойчивости к УФ-излучению и износу.
Финальная сборка и оснастка
Клапаны, D-кольца, ручки, крепления для плавника и накладки на палубу устанавливаются на сборочной линии. Каждая доска проходит чек-лист сборки из 100 пунктов с обязательной подписью на каждом этапе.
Испытания и контроль качества
Каждая готовая доска проходит обязательные контрольные операции: испытание камеры на герметичность, проверку функционирования фурнитуры, контроль момента затяжки крепежа и осмотр внешнего вида. Индивидуальные и прототипные изделия дополнительно проходят испытания на воде на устойчивость и управляемость.
Упаковка и отгрузка
Доски сдуваются, складываются согласно процедуре, упаковываются в прочные тканевые мешки или розничные короба и готовятся к отгрузке. Каждая упаковка маркируется моделью, серийным номером и пунктом назначения. Мы координируем перевозчиками перевозку полными (FCL) и сборными (LCL) контейнерами по всему миру.
Подтверждение контроля
Каждый этап оставляет запись — фотографии и отчёты
Ниже приведены реальные фотографии контроля и комплекты протоколов испытаний с наших семи контролируемых этапов контроля качества. Каждый PDF представляет собой настоящий двуязычный документ, который можно скачать и проверить, — те же записи, на которые опирается каждая партия в 10-летнем архиве прослеживаемости ERP. Полная схема из 7 этапов доступна на /ru/quality.
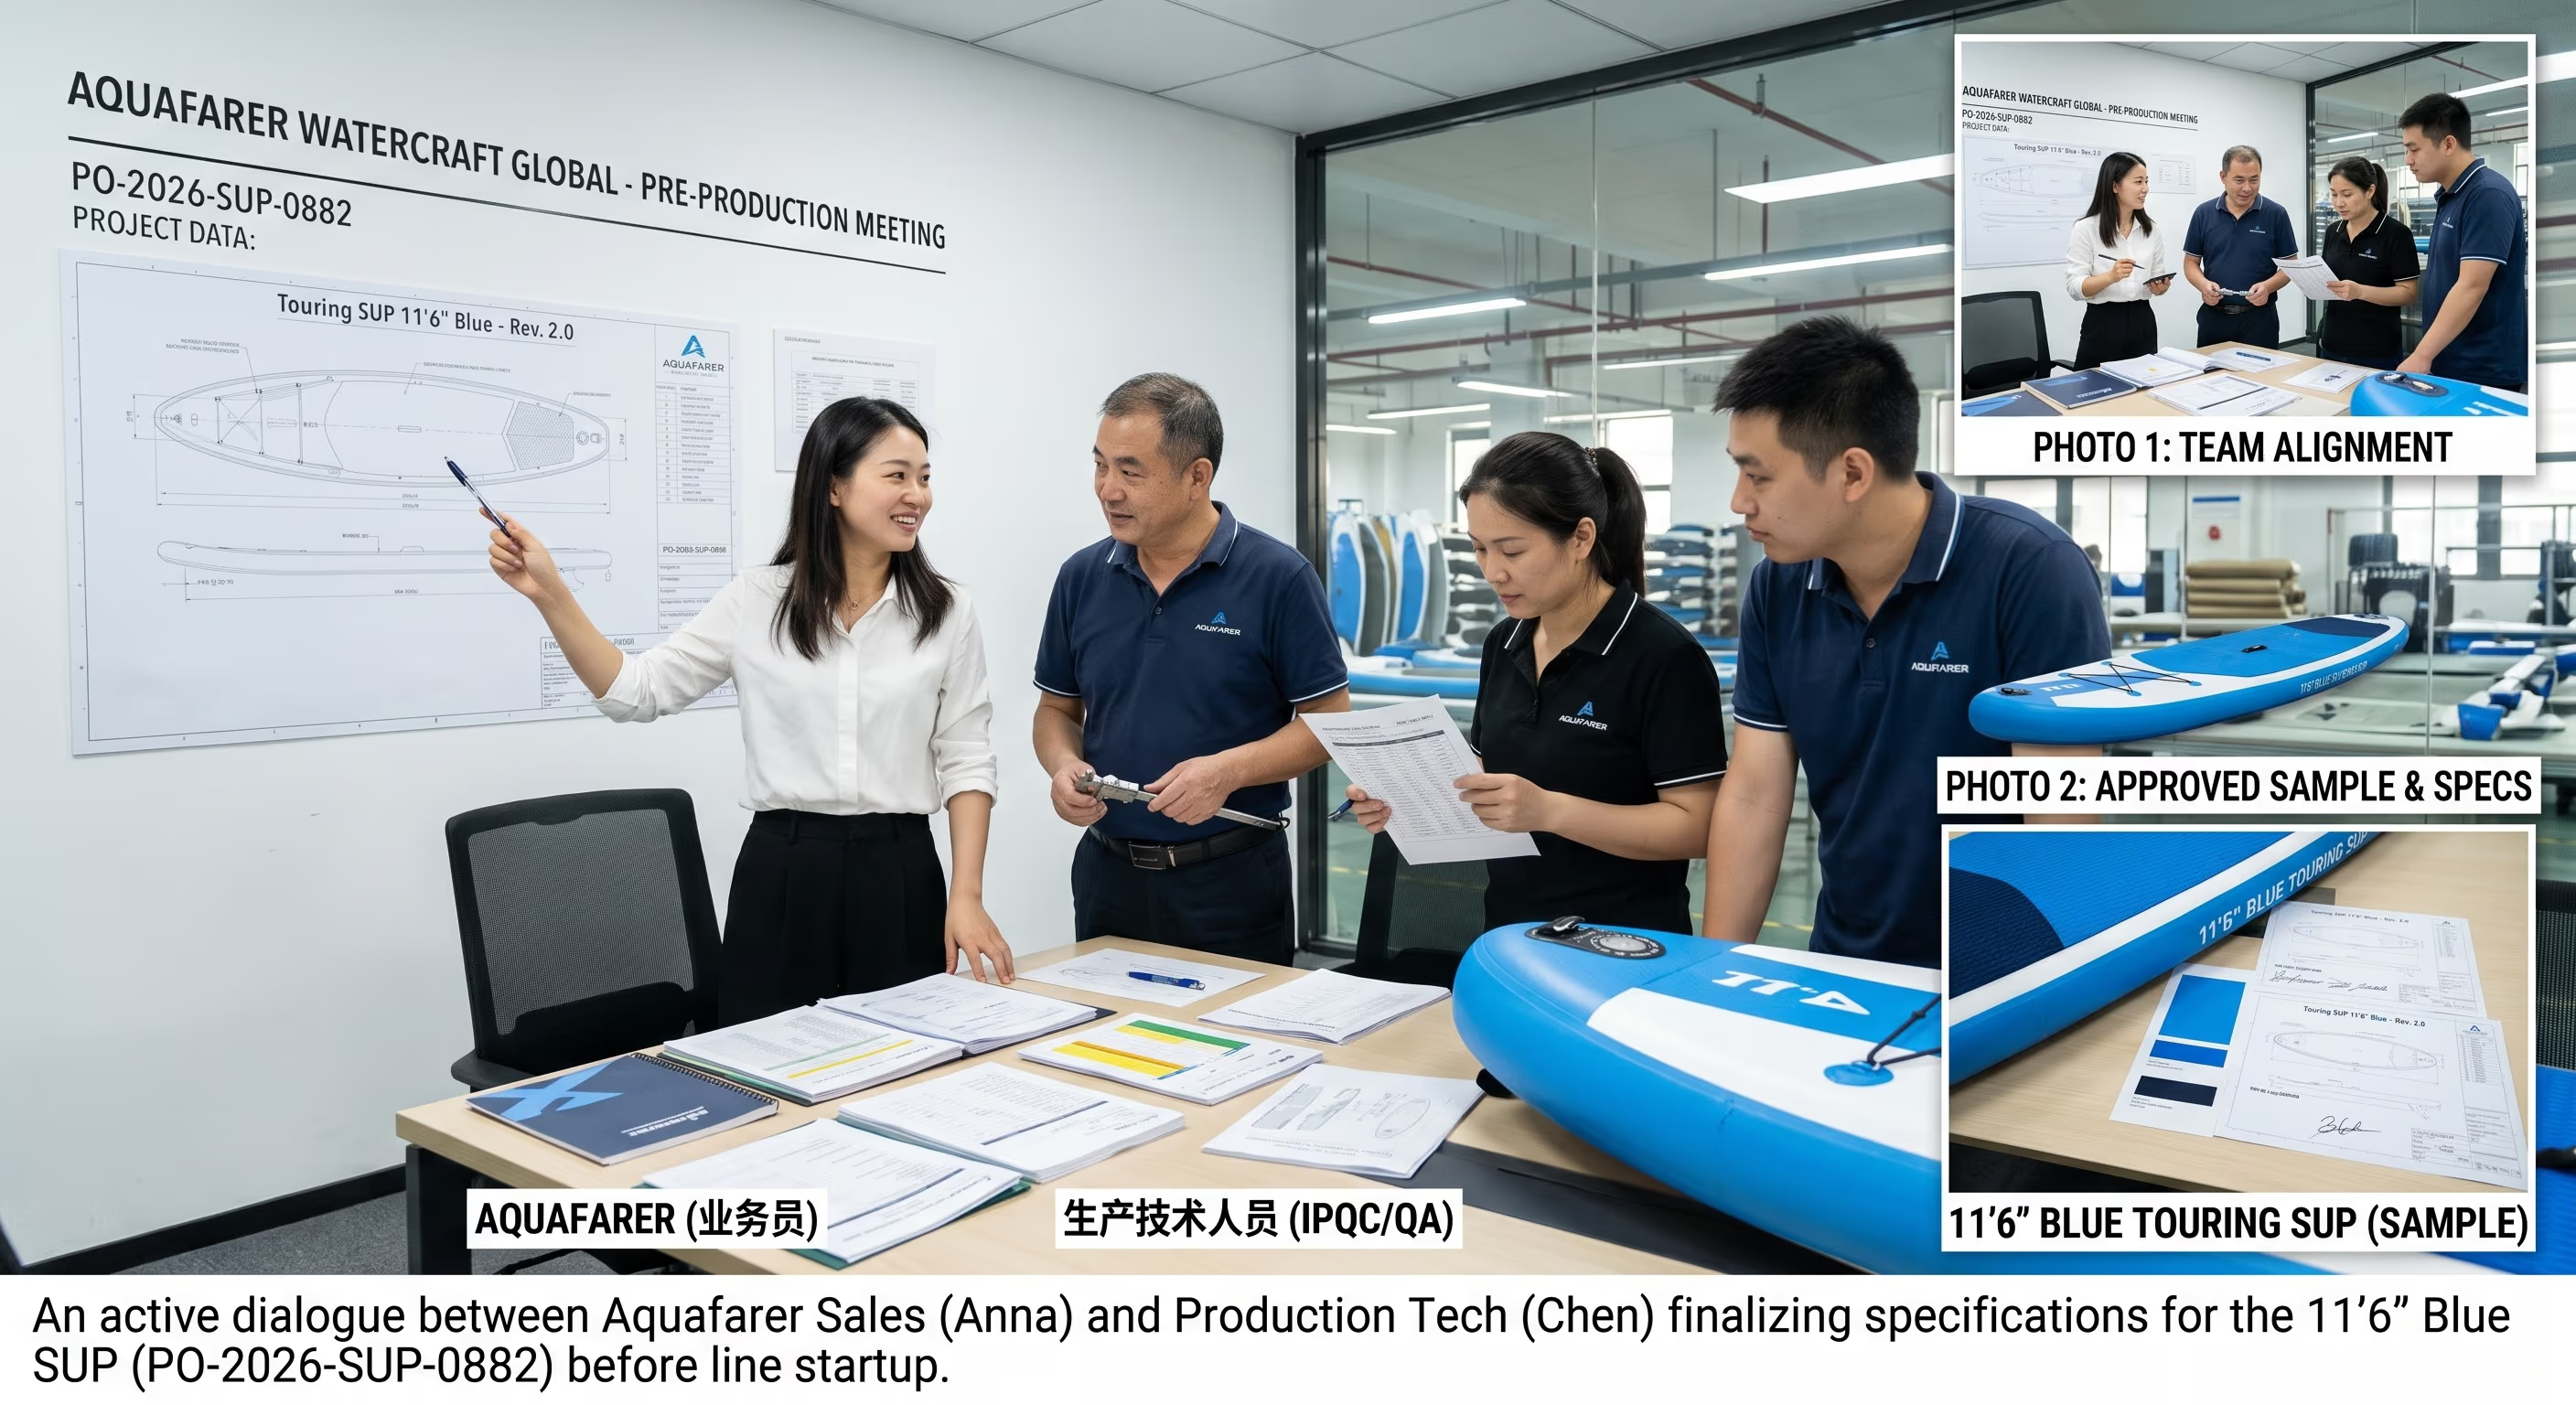
PPM — планирование качества проекта
Совещание перед запуском производства фиксирует объём работ, эталонный образец и План контроля качества до старта линии. Нерезолвённые вопросы блокируют запуск производства.
Скачать QIP (PDF)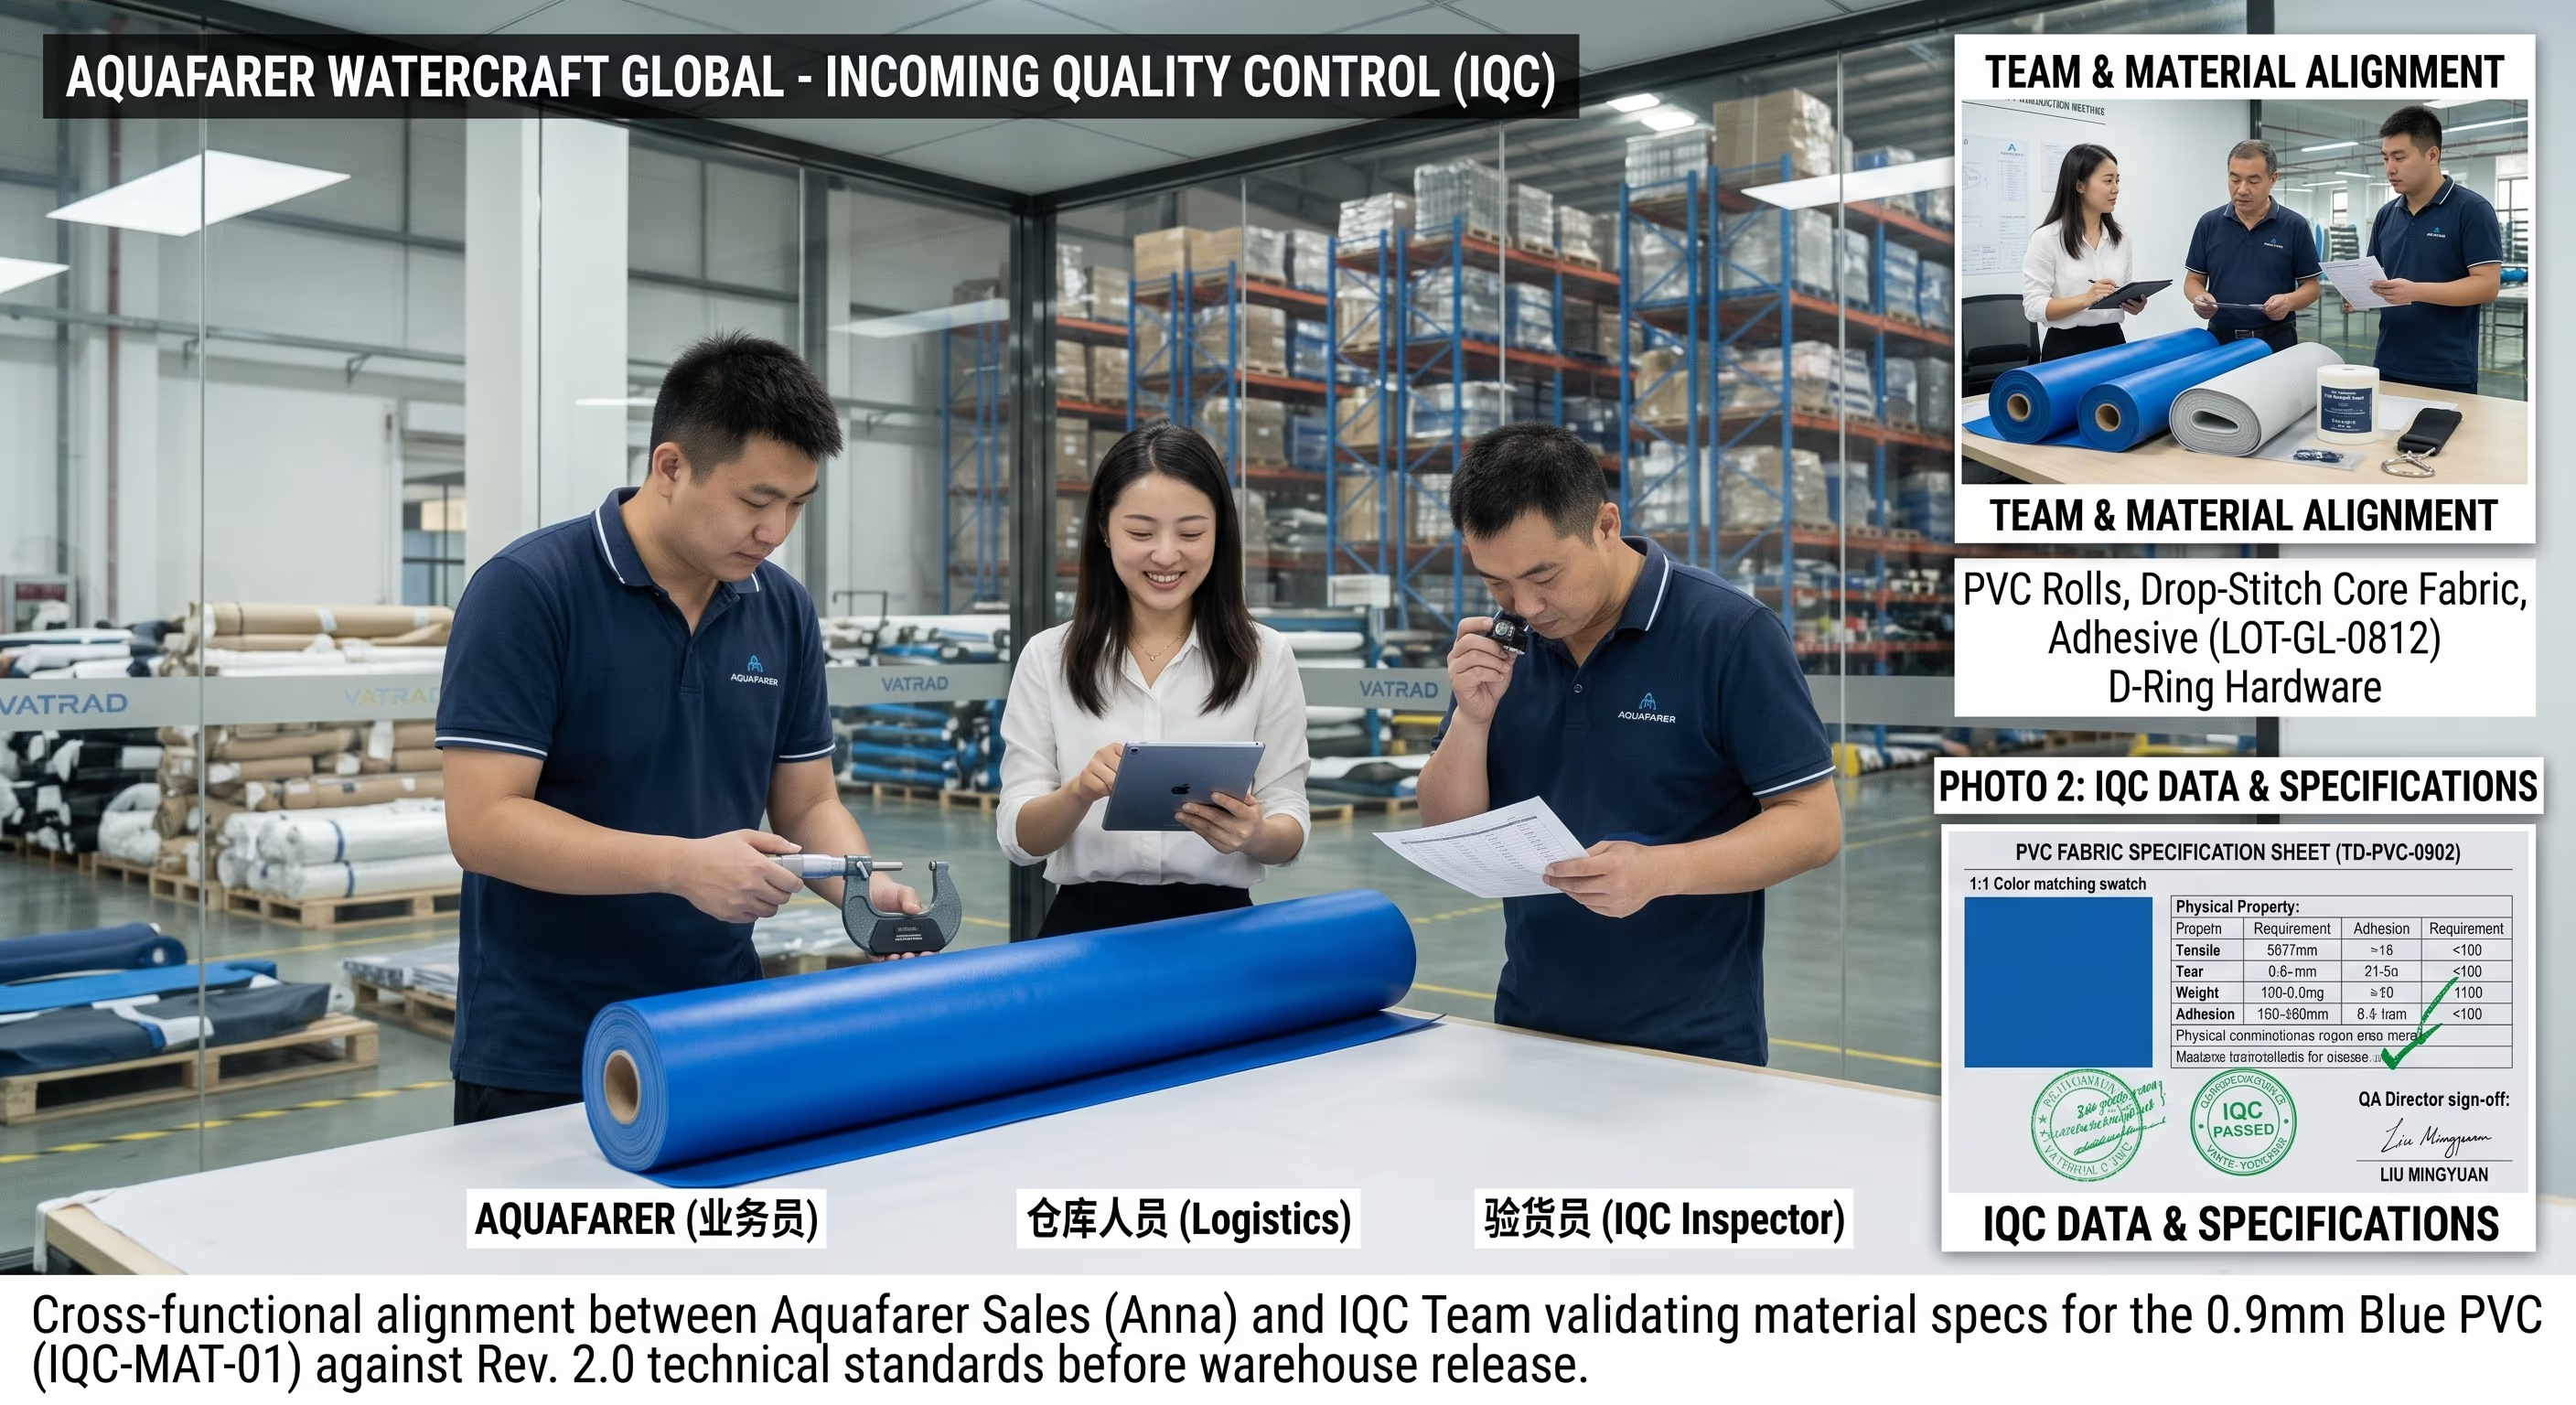
IQC — входной контроль материалов
Каждая входящая партия PVC, ткани и фурнитуры проверяется относительно утверждённой спецификации. Несоответствующие партии помещаются на карантин и отклоняются до выпуска на линию.
Скачать отчёты IQC (PDF)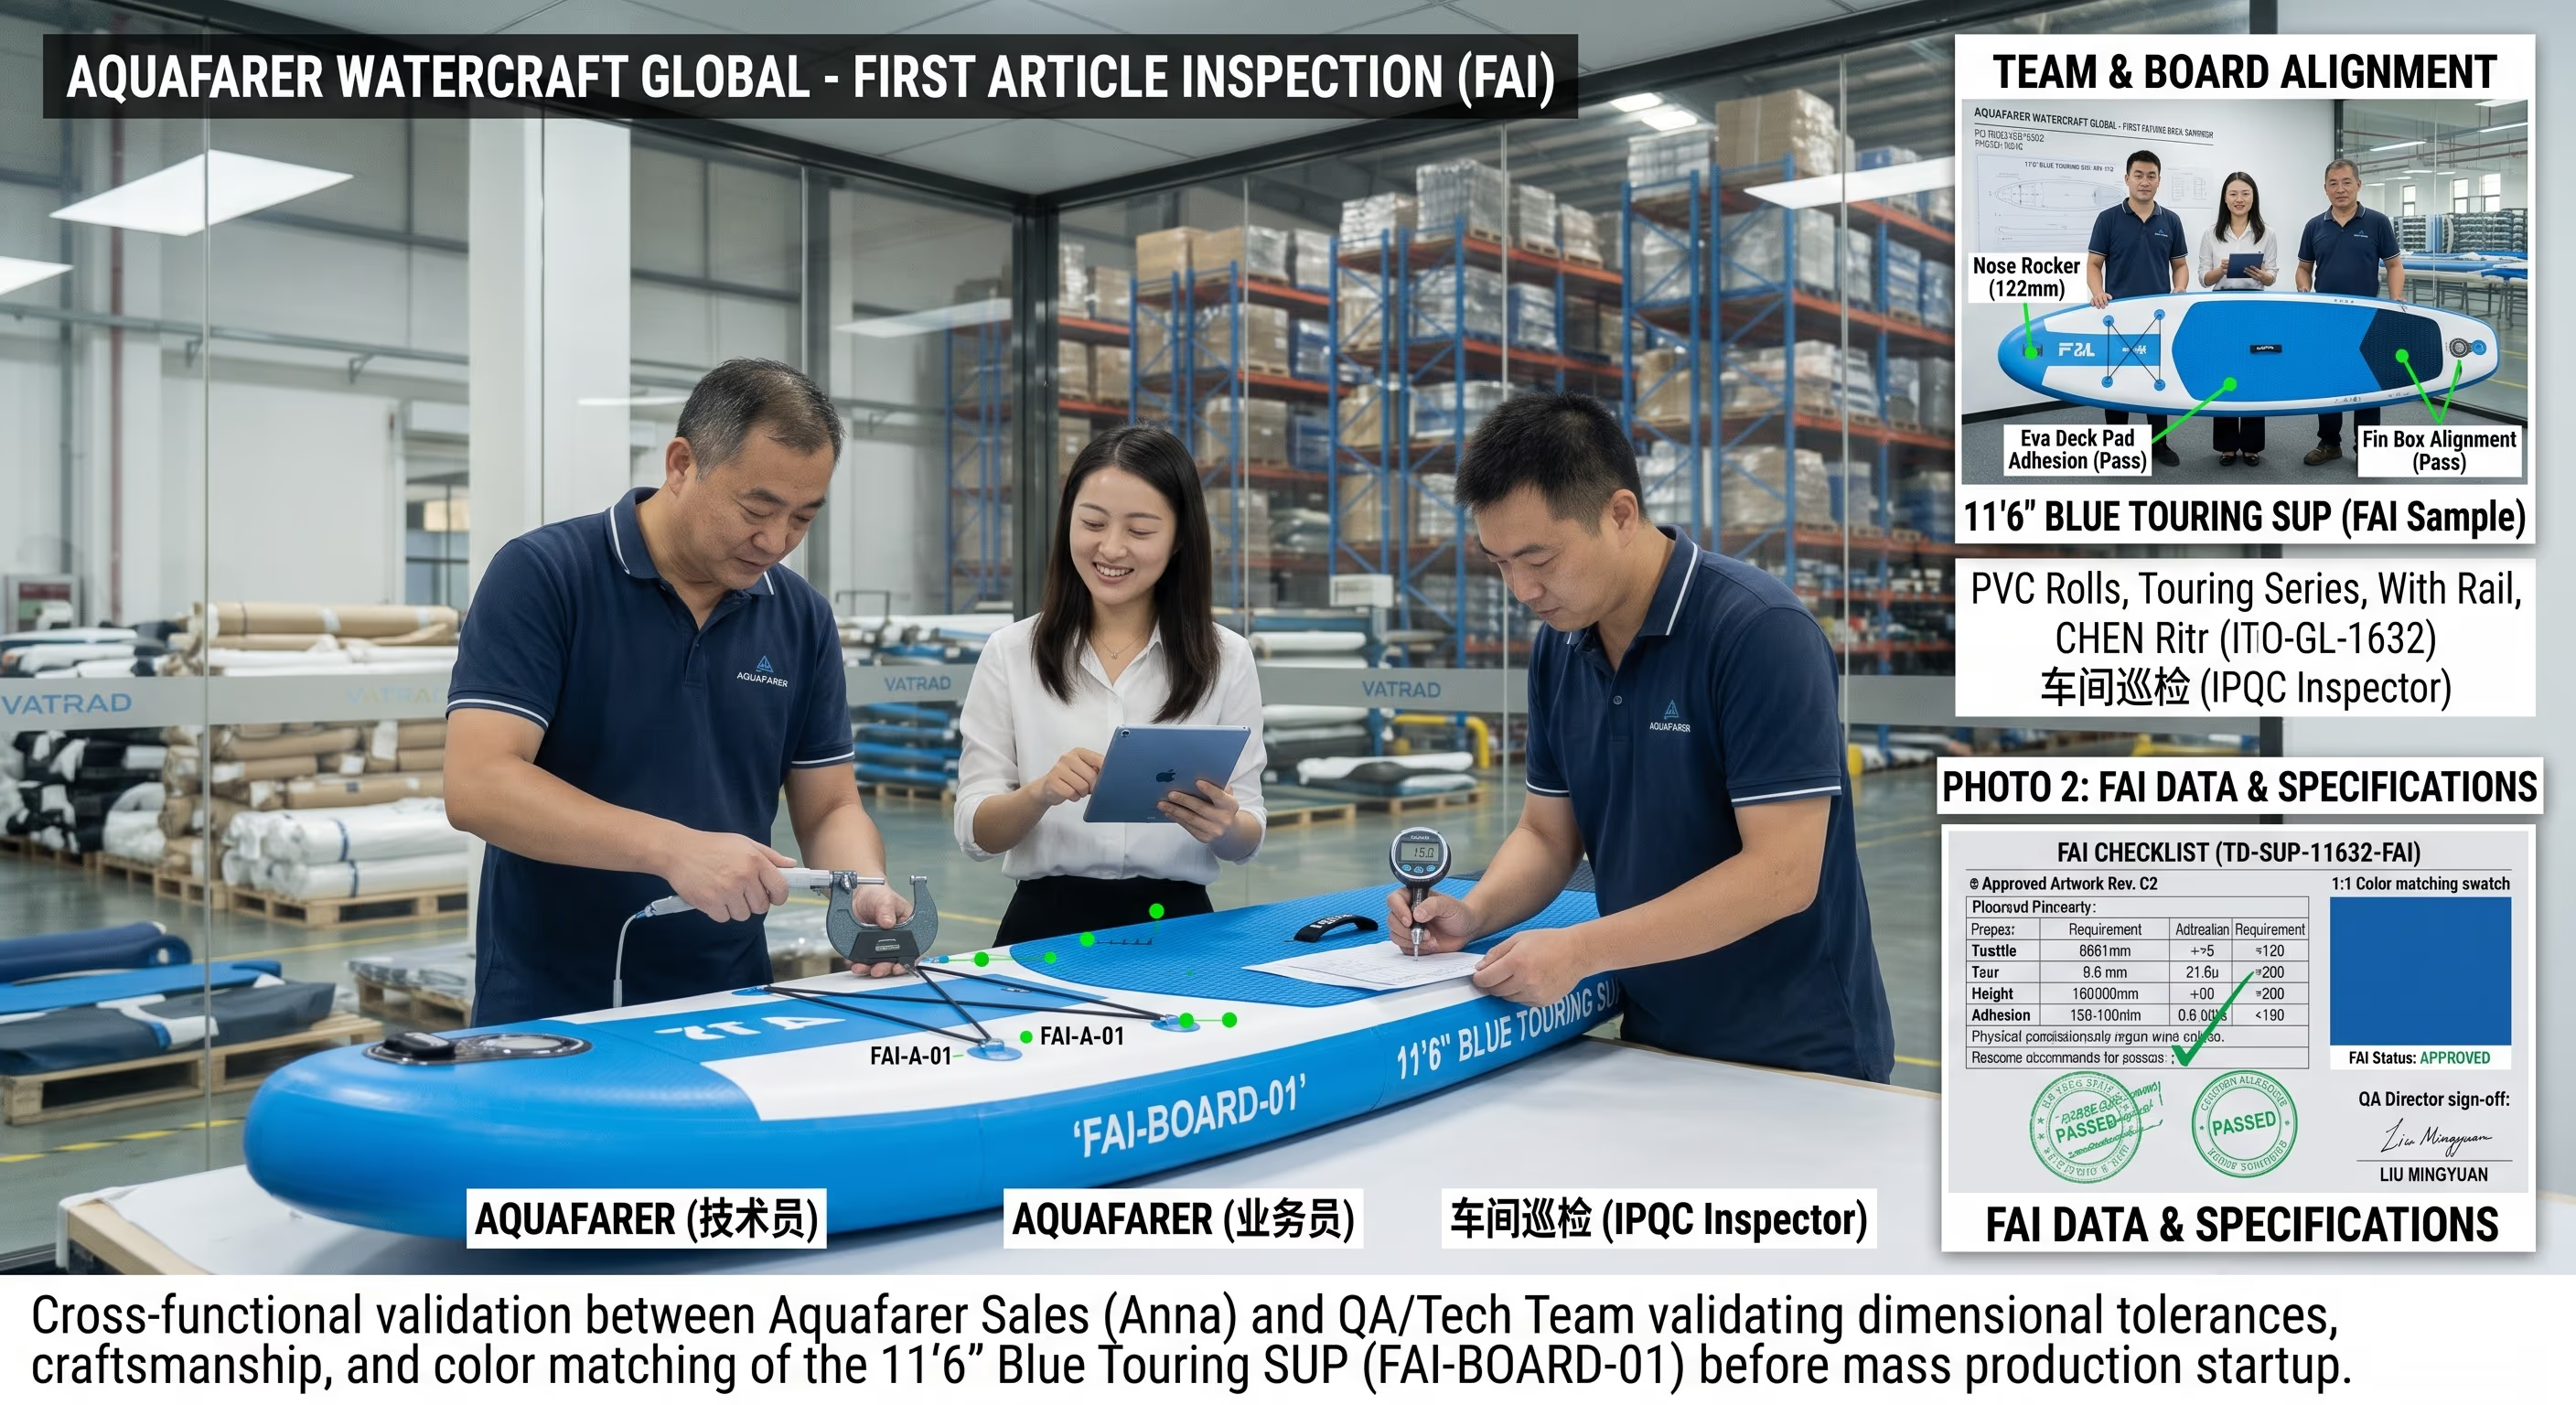
IPQC / FAI — контроль в процессе производства
Первое изделие сверяется с зафиксированными базовыми показателями, и каждая смена проводит обходные проверки на линии. Утверждение FAI фиксирует версию макетов, размеров и спецификации материалов.
Скачать отчёты IPQC (PDF)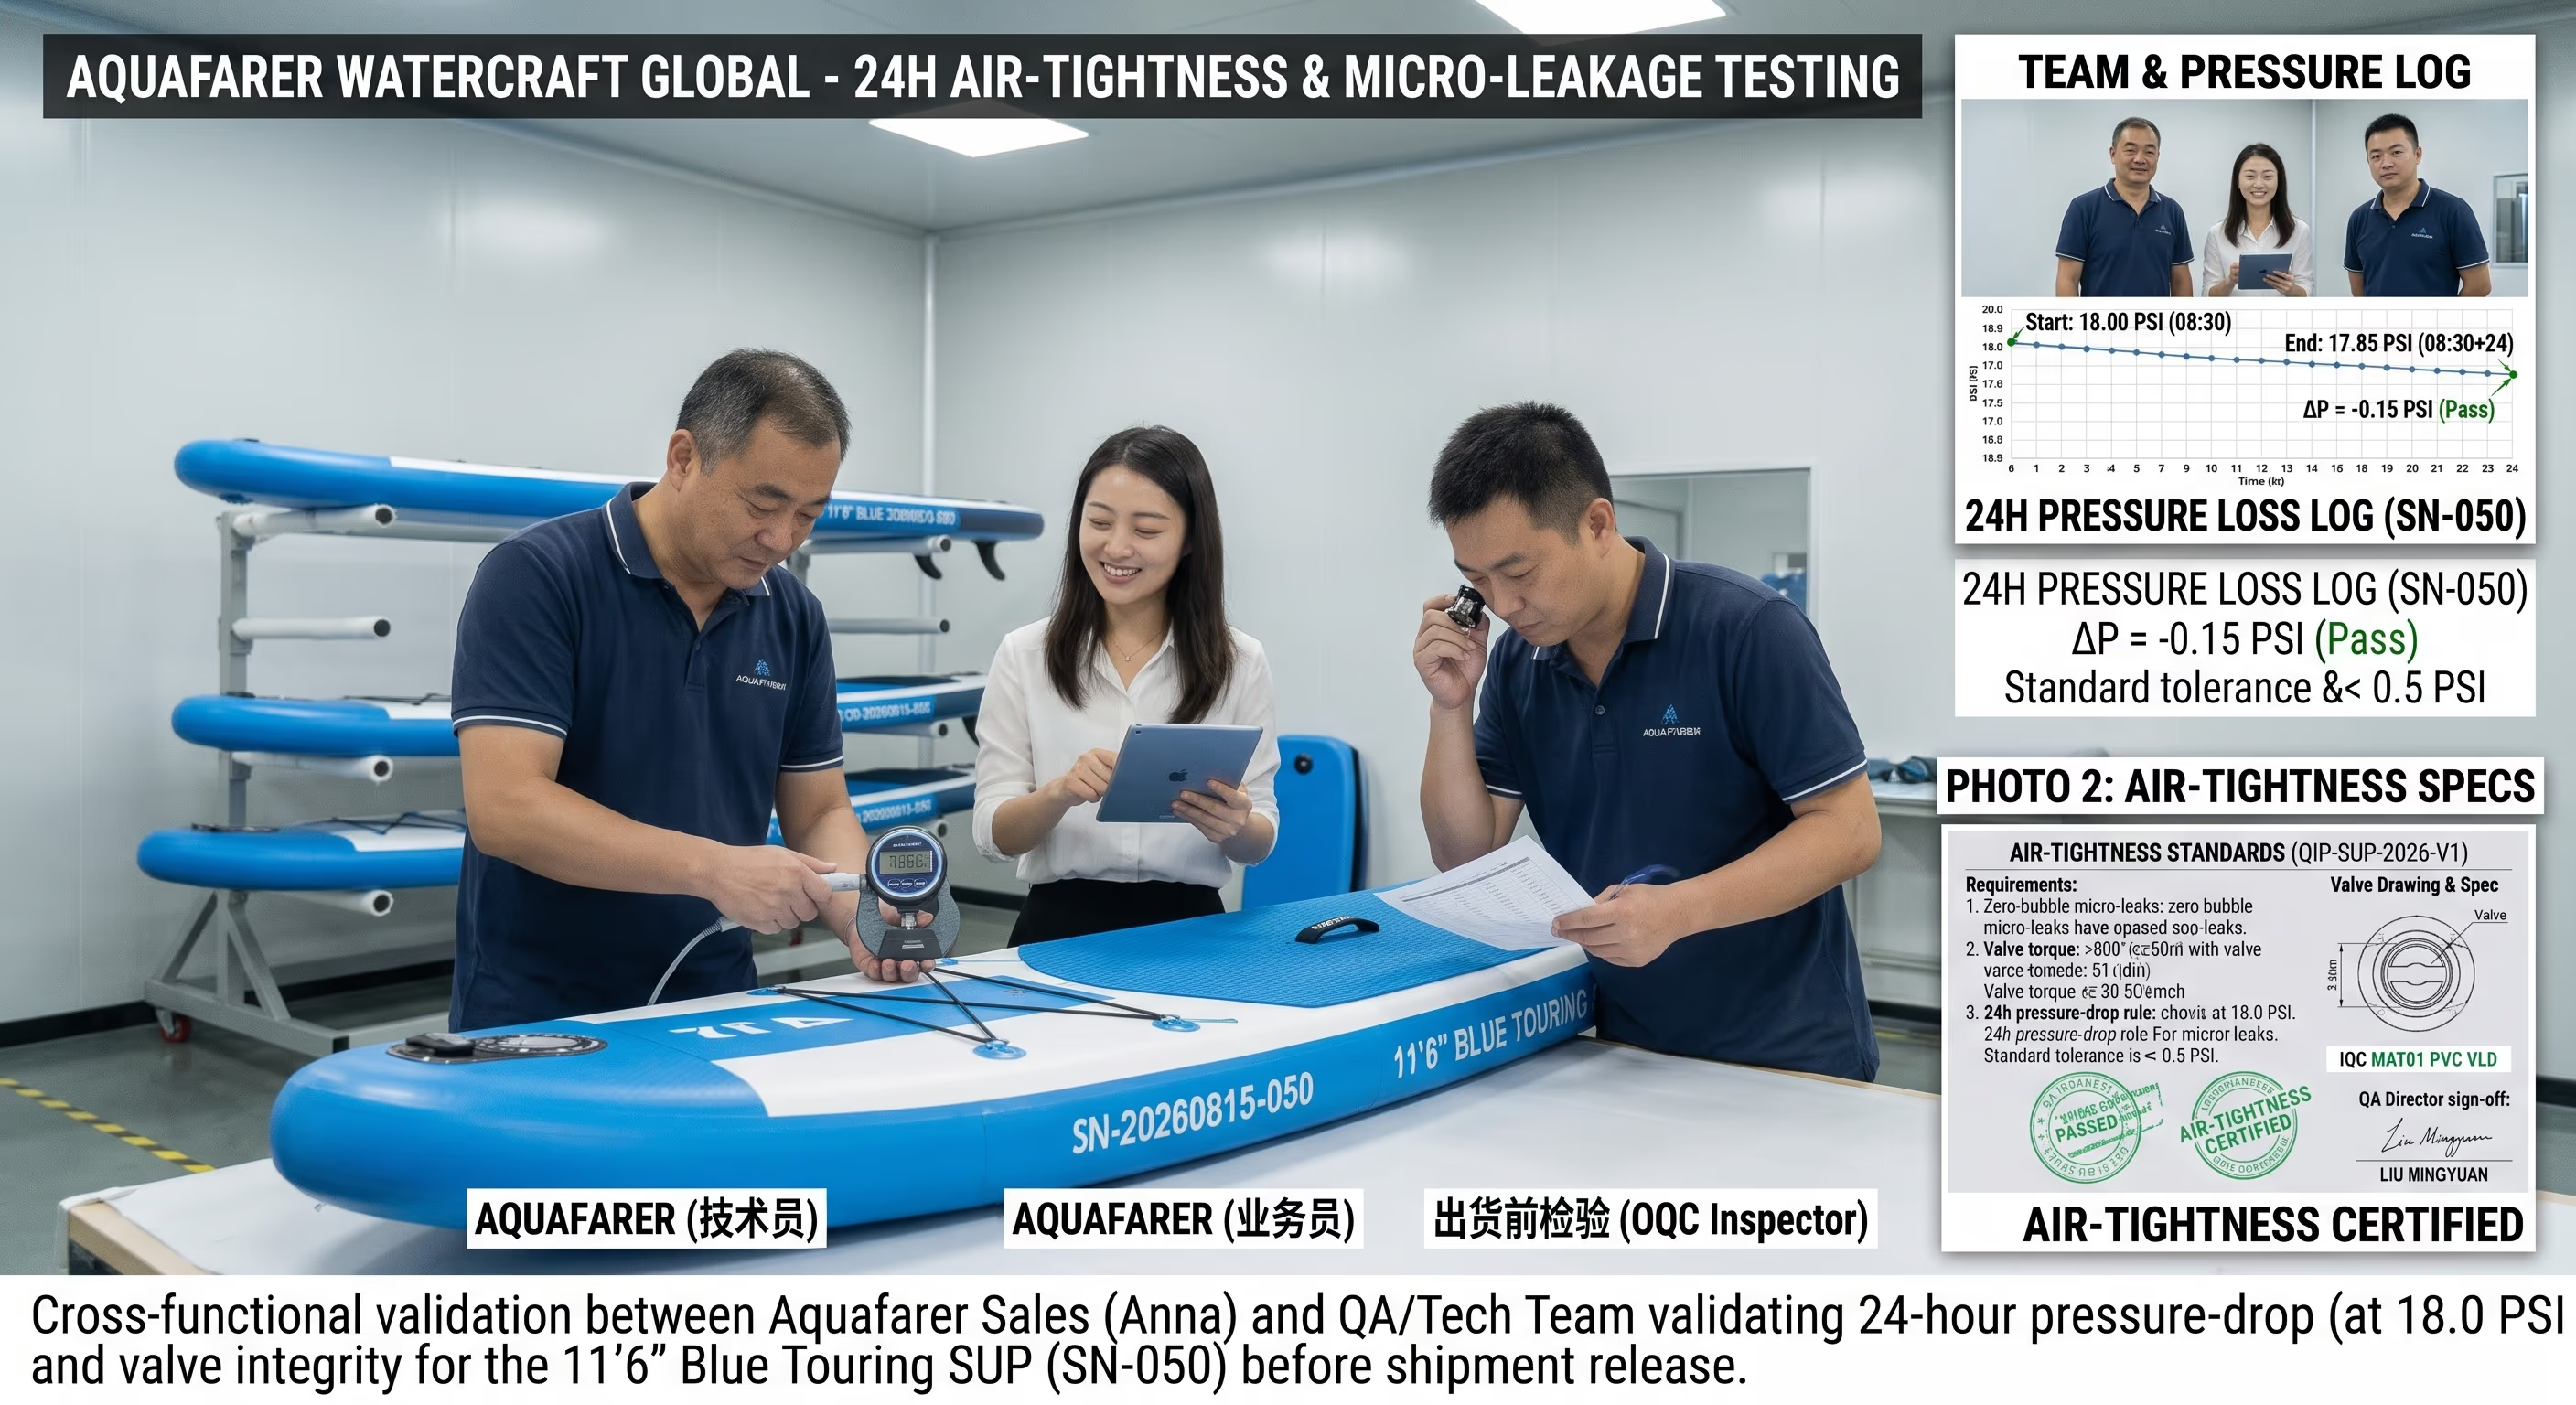
Накачивание и испытание на герметичность
100% готовых досок, а не выборка, проходят 24-часовую выдержку давления при 18.0 PSI с автоматическим браком при падении более 0.50 PSI. По одному документу на камеру.
Скачать отчёты по герметичности (PDF)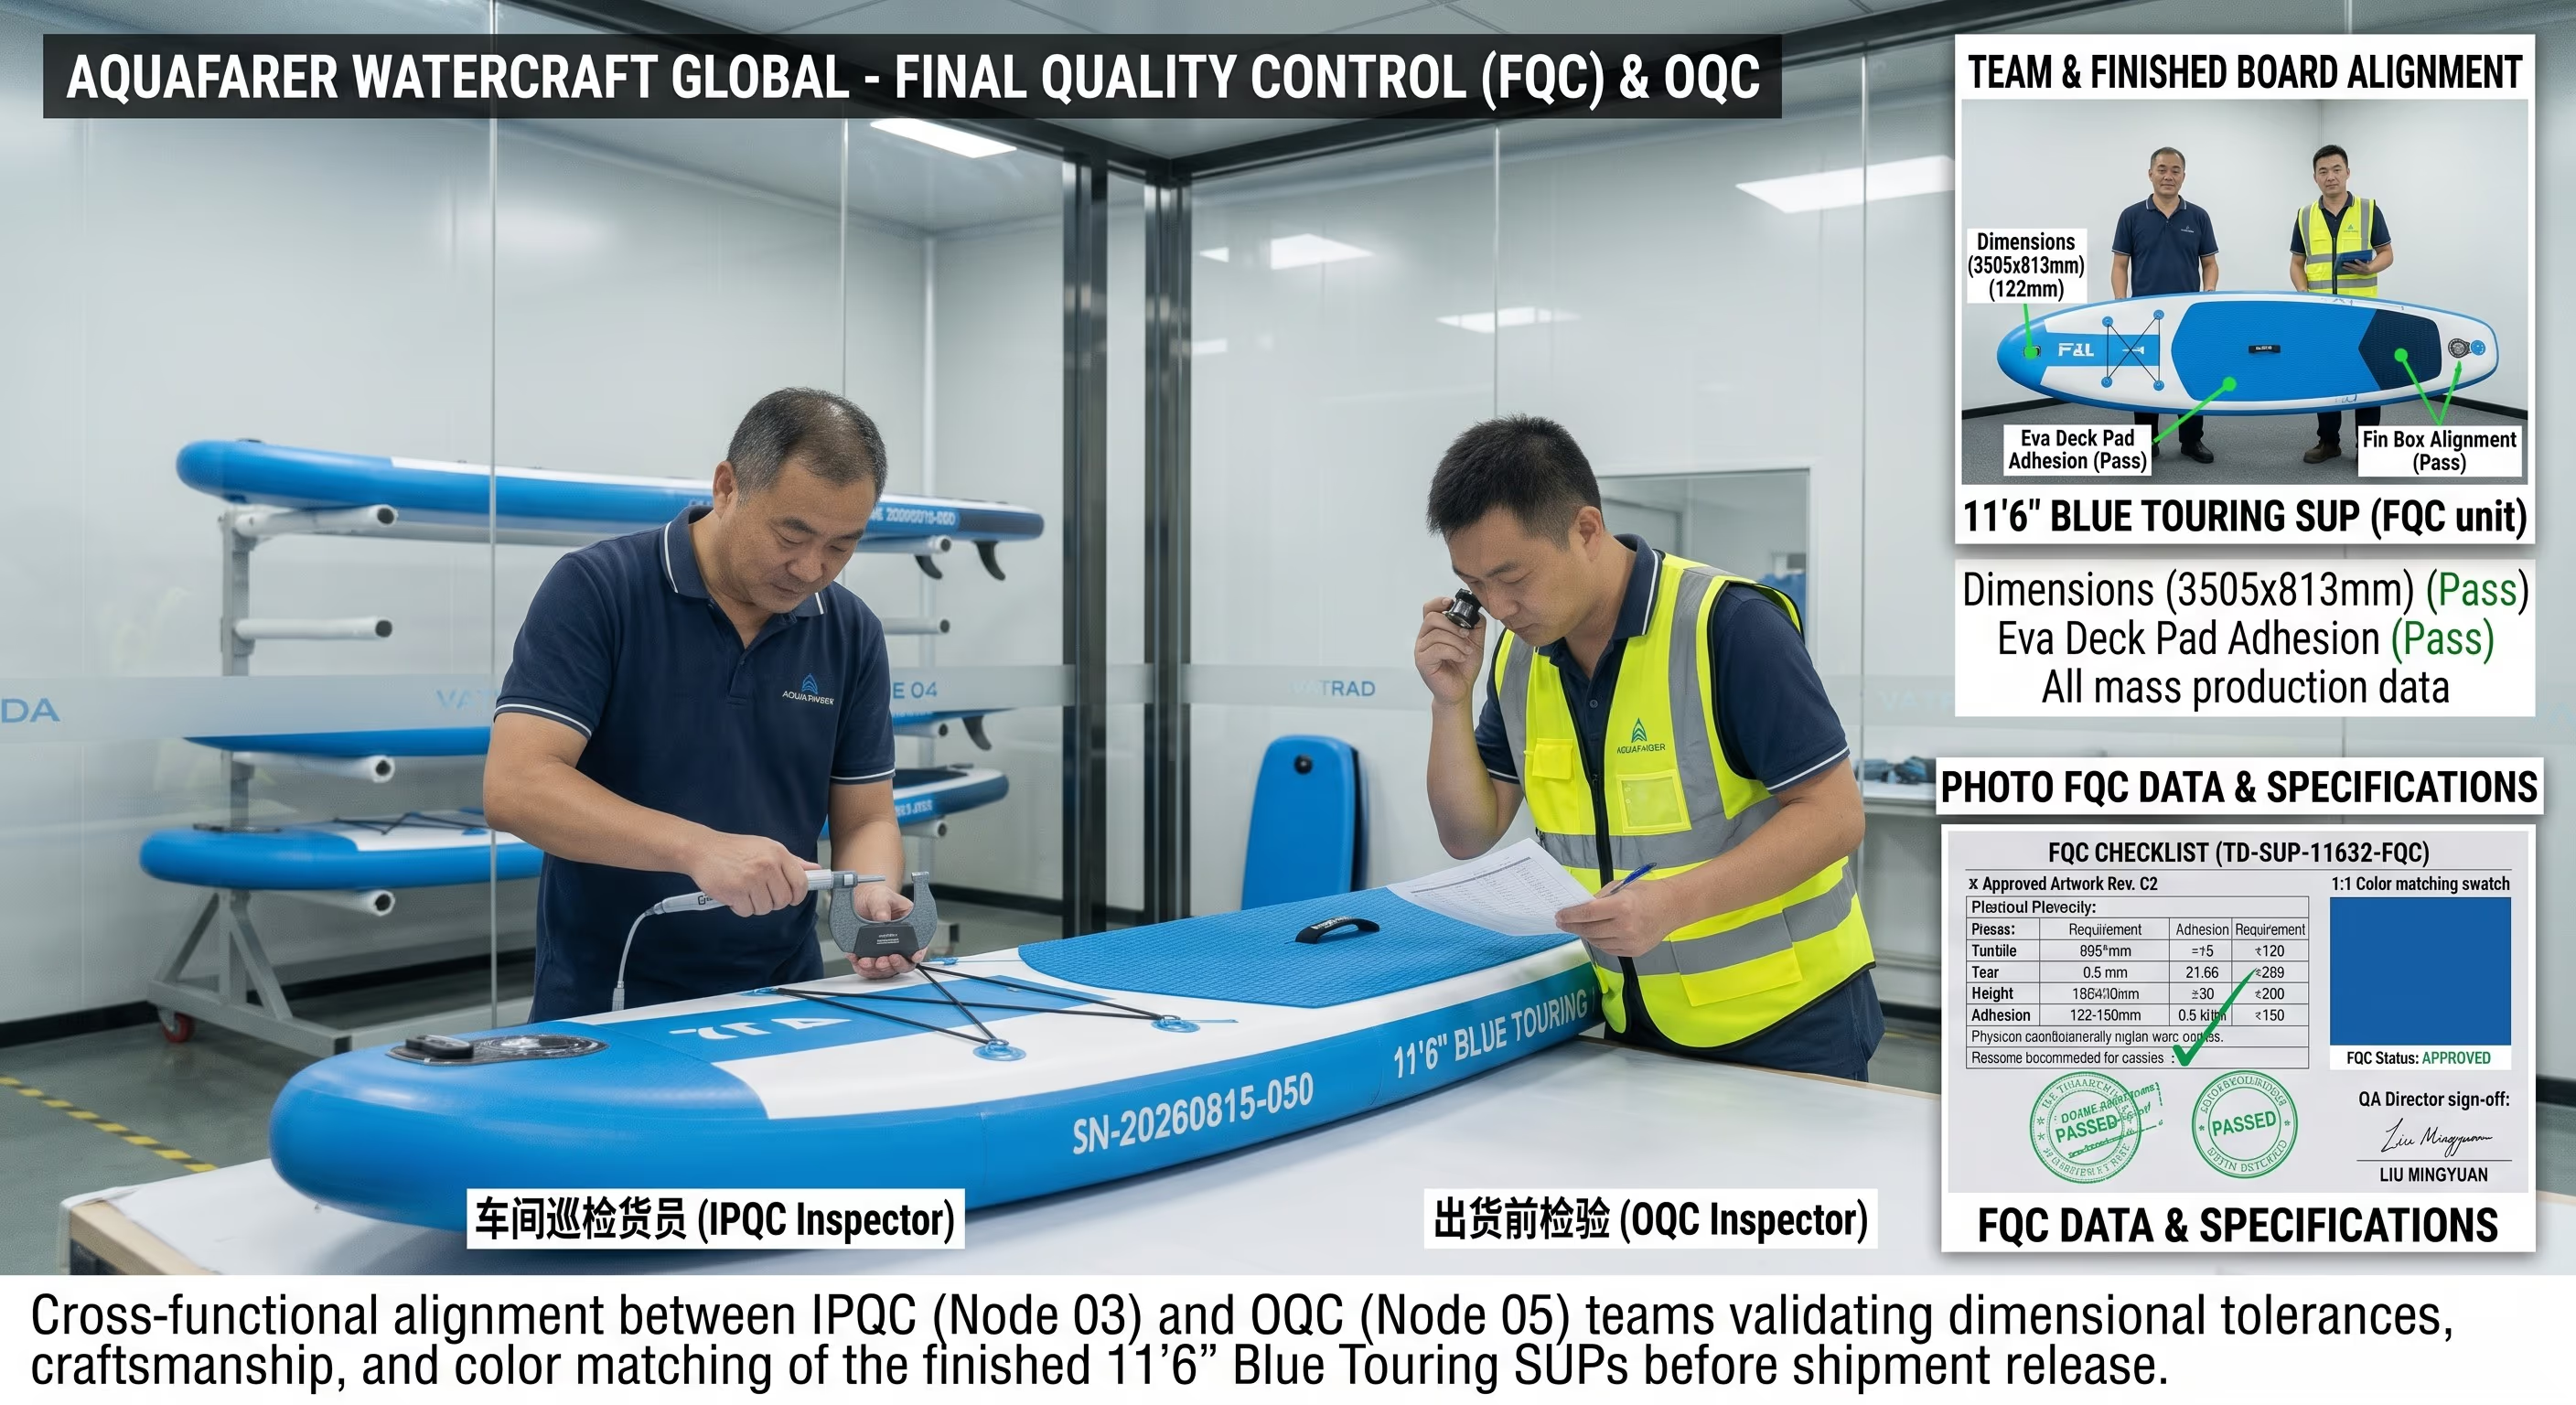
FQC — финальный контроль продукции
Готовые доски измеряются относительно допусков по чертежу, а их внешний вид оценивается при дневном свете D65 относительно утверждённого эталонного образца.
Скачать отчёты FQC (PDF)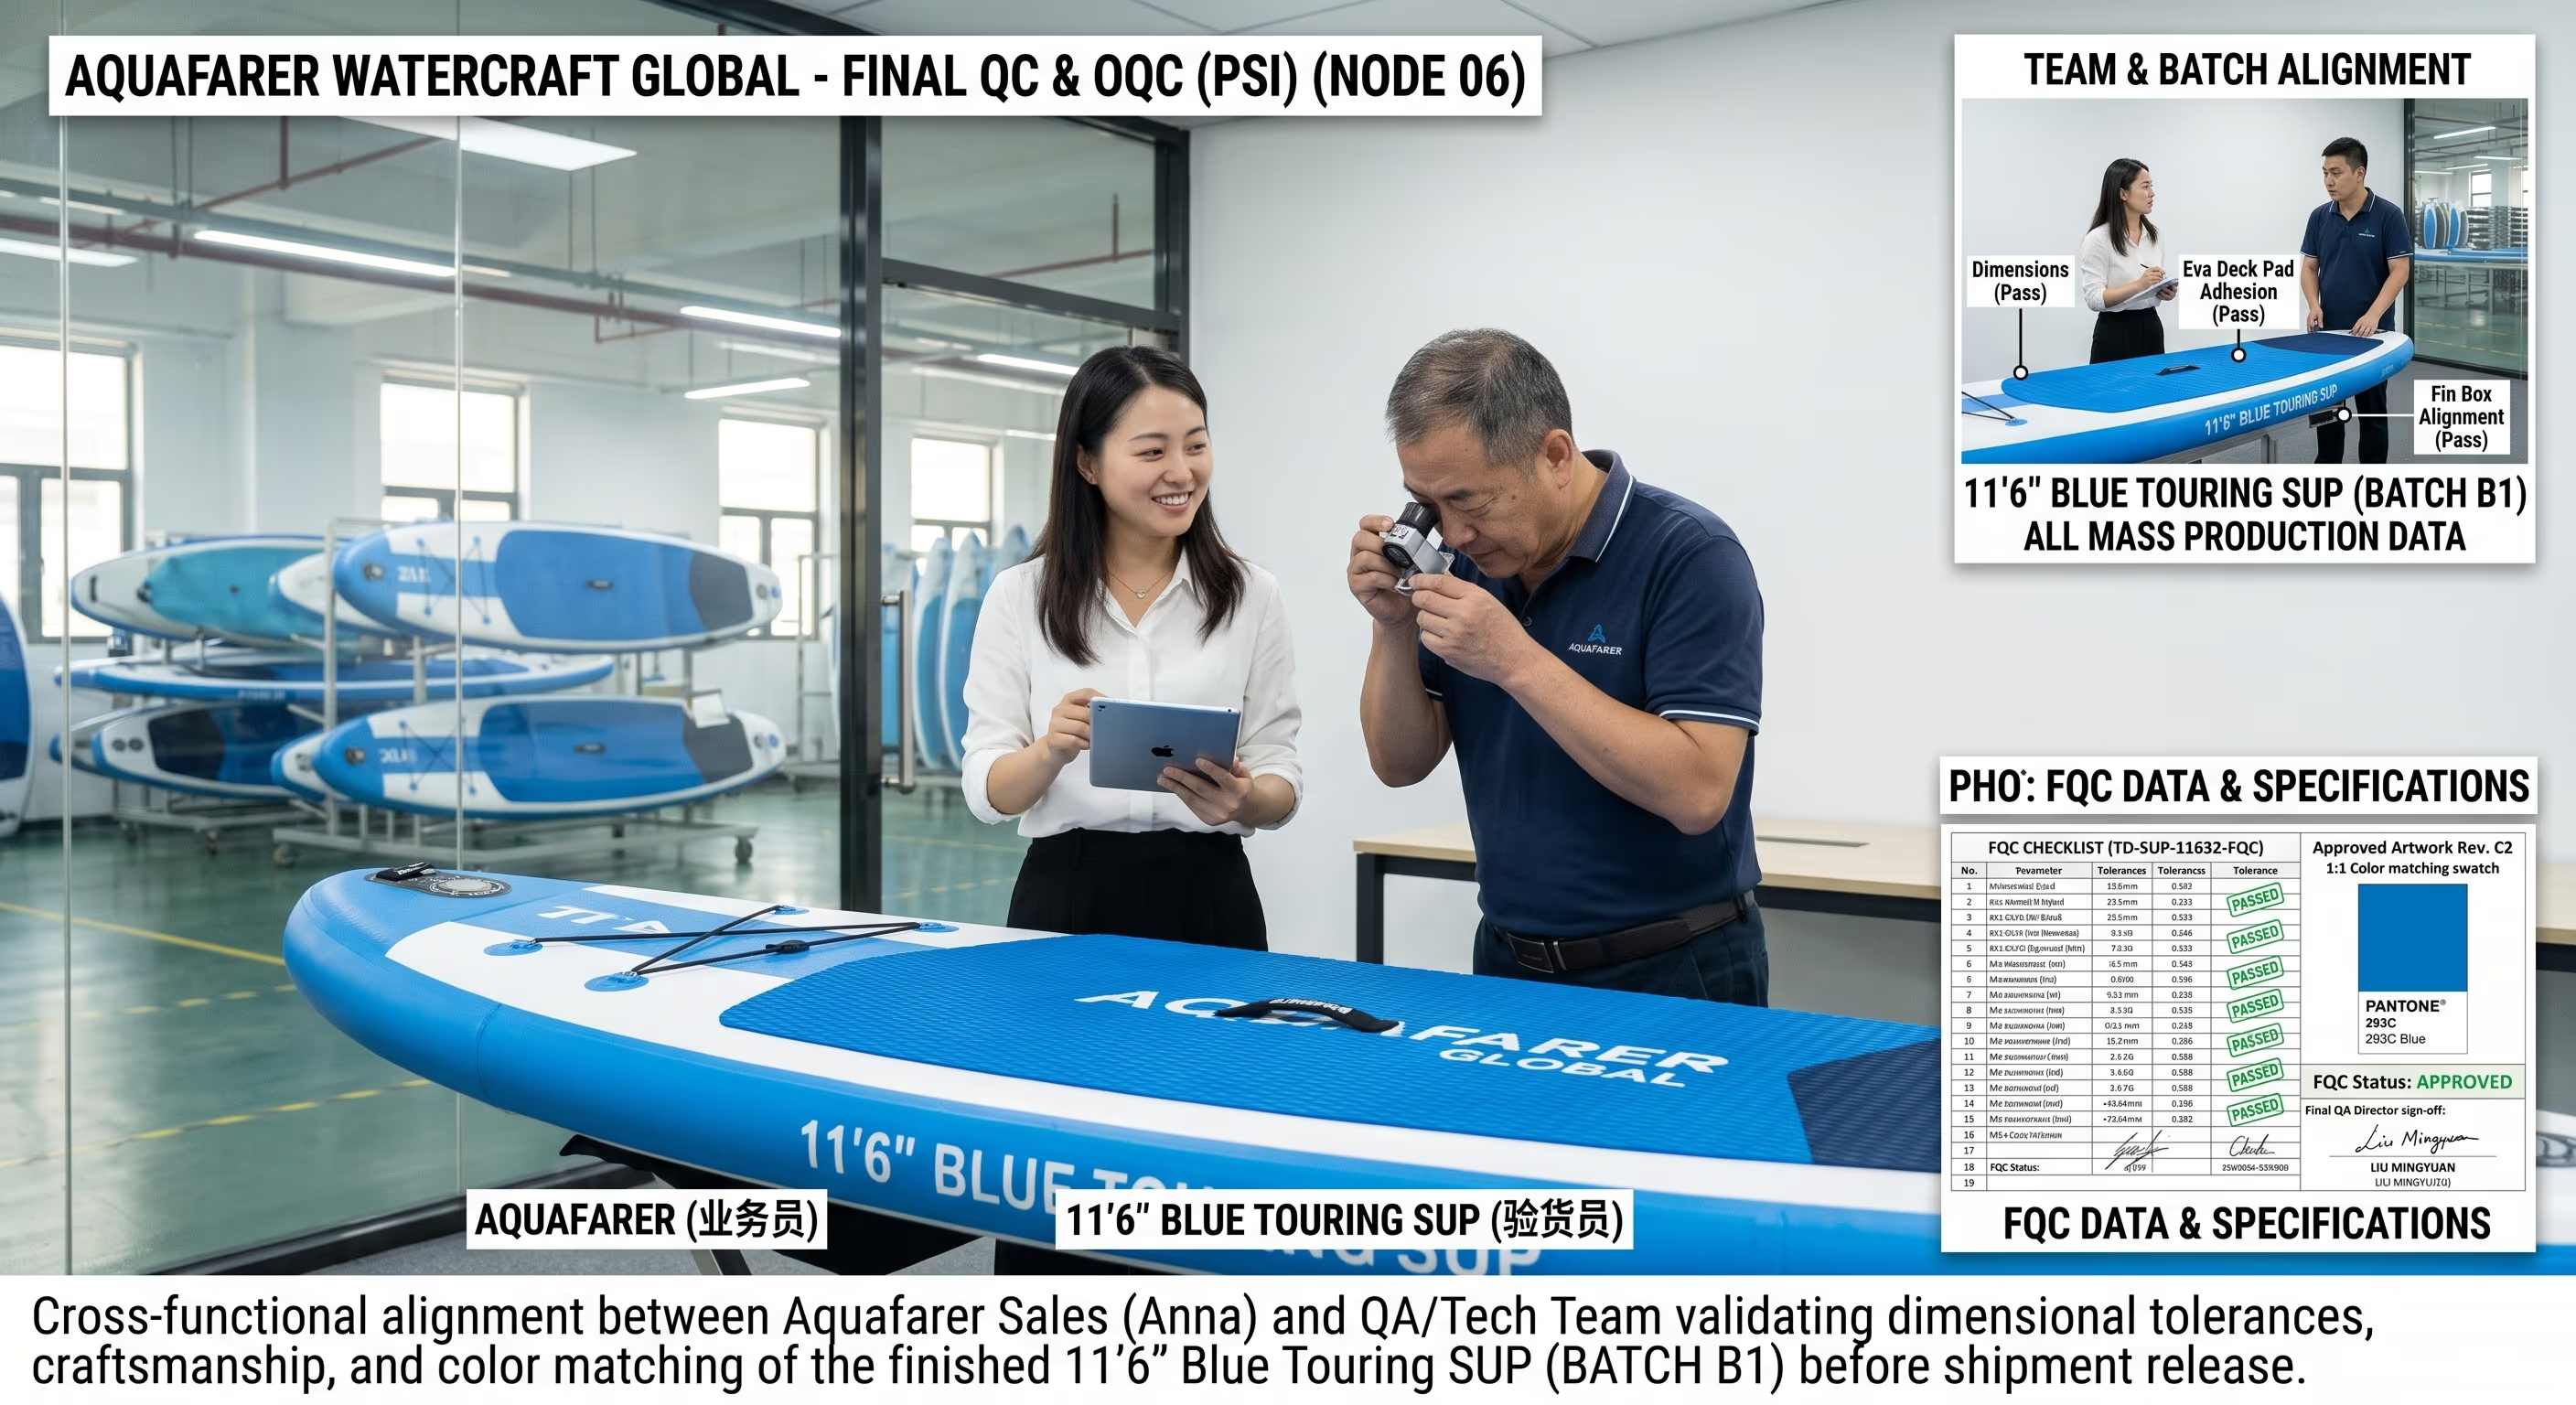
PSI — упаковка и предотгрузочный контроль
Упакованный комплект проверяется на 100% соответствие спецификации материалов, утверждённой заказчиком, — сканирование штрихкодов (класс не ниже B), маркировка коробов и тест на падение ISTA-1A до погрузки.
Скачать отчёты PSI (PDF)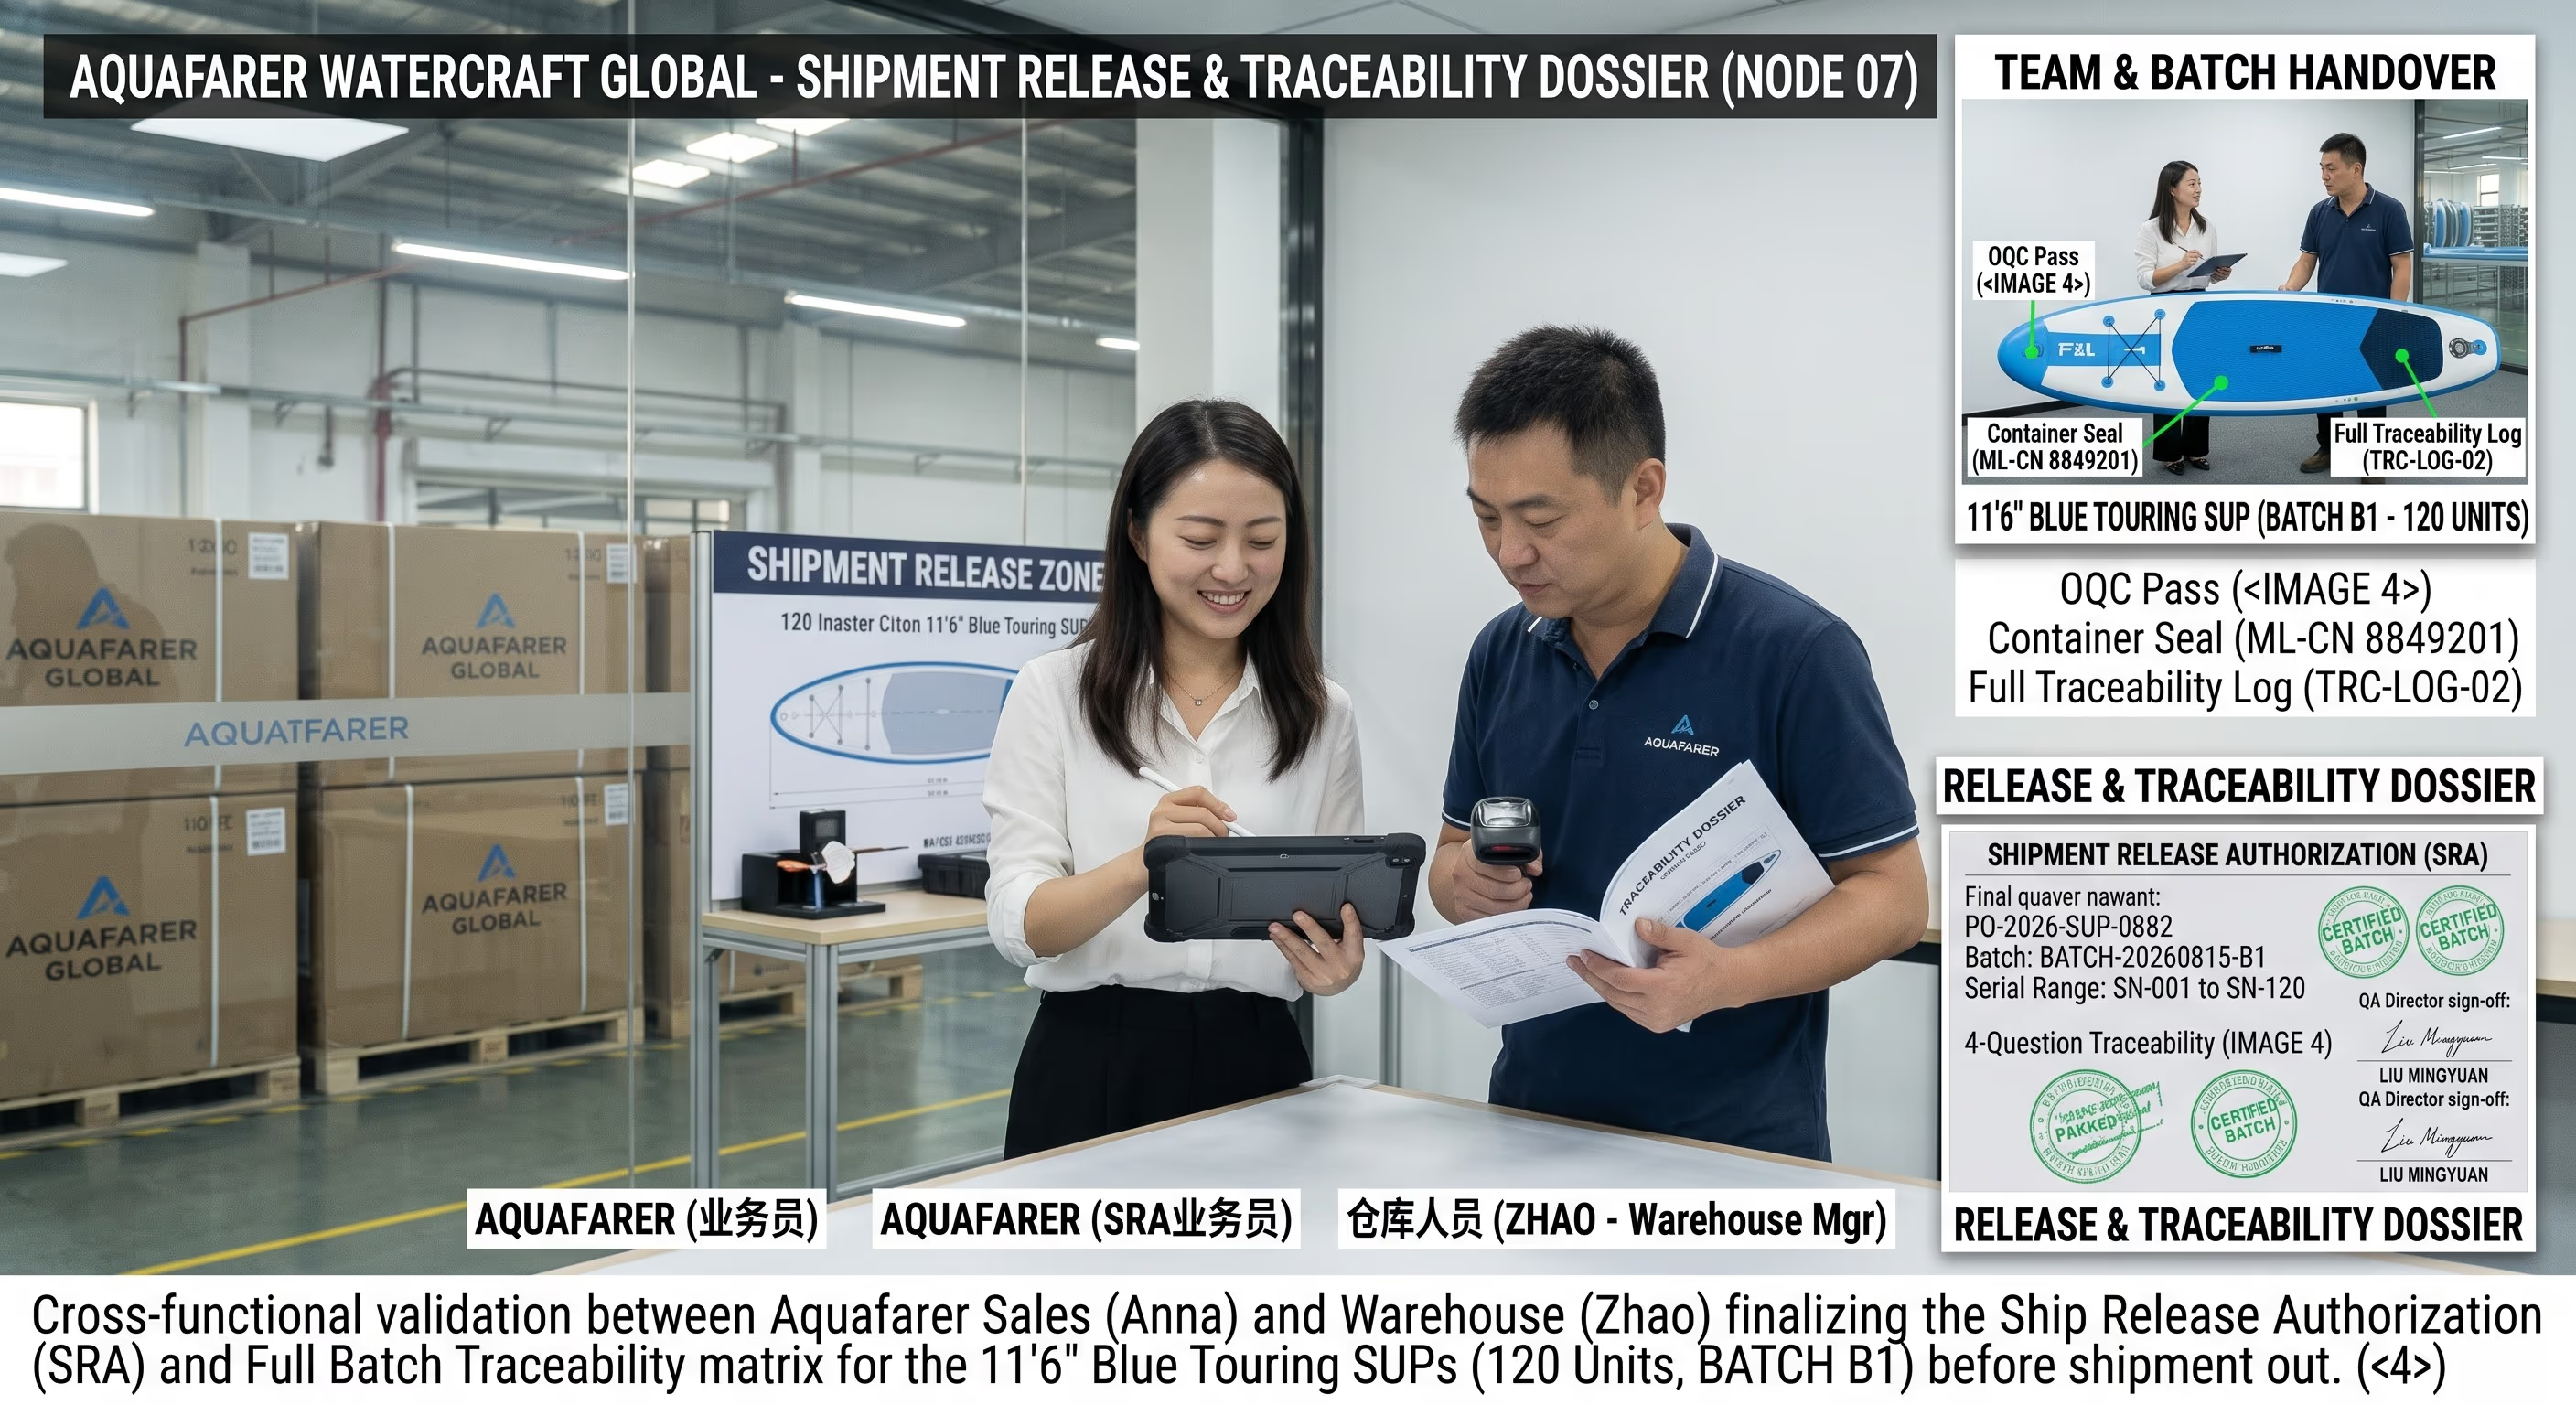
Выпуск отгрузки и прослеживаемость
Служба качества подписывает партию только тогда, когда закрыты все шесть предыдущих этапов. Серийные номера сопоставляются с партией, а досье передаётся вместе с отгрузкой.
Скачать отчёты о выпуске (PDF)Посмотрите наше оборудование и станки
Изучите промышленное оборудование, стоящее за каждой доской SUP от Vatrad.
Посмотреть оборудование →