Proces
Produktionsproces
Fra råmateriale til SUP klar til havet — hvert trin under vores kontrol
I modsætning til mærker, der outsourcer produktionen til tredjepartsfabrikker, ejer og driver Vatrad hele sin produktionskæde. Denne vertikale integration gør det muligt for os at opretholde stram kvalitetskontrol i hvert trin, reagere hurtigt på særlige krav og levere ensartet produktkvalitet batch efter batch. Sådan bygges et SUP-bræt på vores anlæg.
Modtagelse & kontrol af materialer
Hver indgående batch af PVC-dug, glasfiberdug, harpiks og beslag kontrolleres iht. specifikationen. Dugprøver testes for trækstyrke, tykkelses ensartethed og UV-modstand, før de frigives til produktionen. Materialer, der ikke overholder krav, sættes i karantæne og sendes tilbage.
Automatisk PVC-skæring
<p>Godkendt dug lægges på den automatiske CNC-skæremaskine og skæres med millimeternøjagtighed. Computeroptimeret nesting arrangerer paneler, så spildet minimeres — typisk under 5%. De skjærede paneler mærkes efter SUP-model og kammer og samles i bundter til svejseværkstedet.</p>
Varmluftssvejsning & svejsning af rør
Paneler forheftes og limes sammen med varmluftssvemaskiner og varmluftssvejsning ved kontrollerede temperaturer på 200–300 °C. De vigtigste sømme forstærkes med dielektrisk højfrekvenssvejsning for lufttætte forbindelser med høj styrke. Fuldførte kamre pustes op til 18.0 PSI til en første lufttæthedskontrol forud for 24 timers trykholdning.
Limning af drop-stitch-kerne
Drop-stitch-kerner i SUP-brætter limes på de ydre PVC-laminer ved varmelaminering. Tusindvis af indvendige polyestergarn forbinder over- og underlag og skaber en stiv konstruktion ved 12-15 PSI. Kantlister er trelags-fusionslimede for at give kanterne styrke.
Tryk & dekoration af SUP
Dækgrafikken på SUP-brætter påføres med digitaltryk til fuld-farve designs i fotokvalitet og med silketryk til holdbare logoer og gentagne mønstre. Tryk hærdes og forsegles for UV- og slidstyrke.
Endelig samling & montering
Ventiler, D-ringe, håndtag, finnekasser og dækpuder monteres på samlebanen. Hvert bræt følger en tjekliste for samling med 100 punkter med obligatorisk godkendelse i hvert trin.
Kvalitetstest & inspektion
Hvert færdigt bræt gennemgår et obligatorisk kvalitetsport: luftfastholdningstest af kamre, funktionskontrol af beslag, kontrol af tilspændingsmoment og kosmetisk inspektion. Special- og prototypebyggeri får desuden prøvet i vand, der dækker stabilitet og håndtering.
Pakning & forsendelse
Brætter tømmes for luft, foldes efter procedure, pakkes i solide vævede tasker eller retailkartoner og lastes til afsendelse. Hver pakke mærkes med model, serienummer og destination. Vi koordinerer med speditører om FCL- og LCL-containerforsendelser verden over.
Inspektionsbevis
Hvert trin efterlader et spor — fotos & rapporter
Nedenfor finder du de faktiske inspektionsfotos og testrapportdossierer fra vores syv kontrollerede kvalitetsporte. Hver PDF er en ægte to-sproget registrering, du kan downloade og revidere — de samme registreringer, der ligger bag hver batch i det 10-årige ERP-sporbarhedsarkiv. Se det fulde 7-trinsforløb på /da/quality.
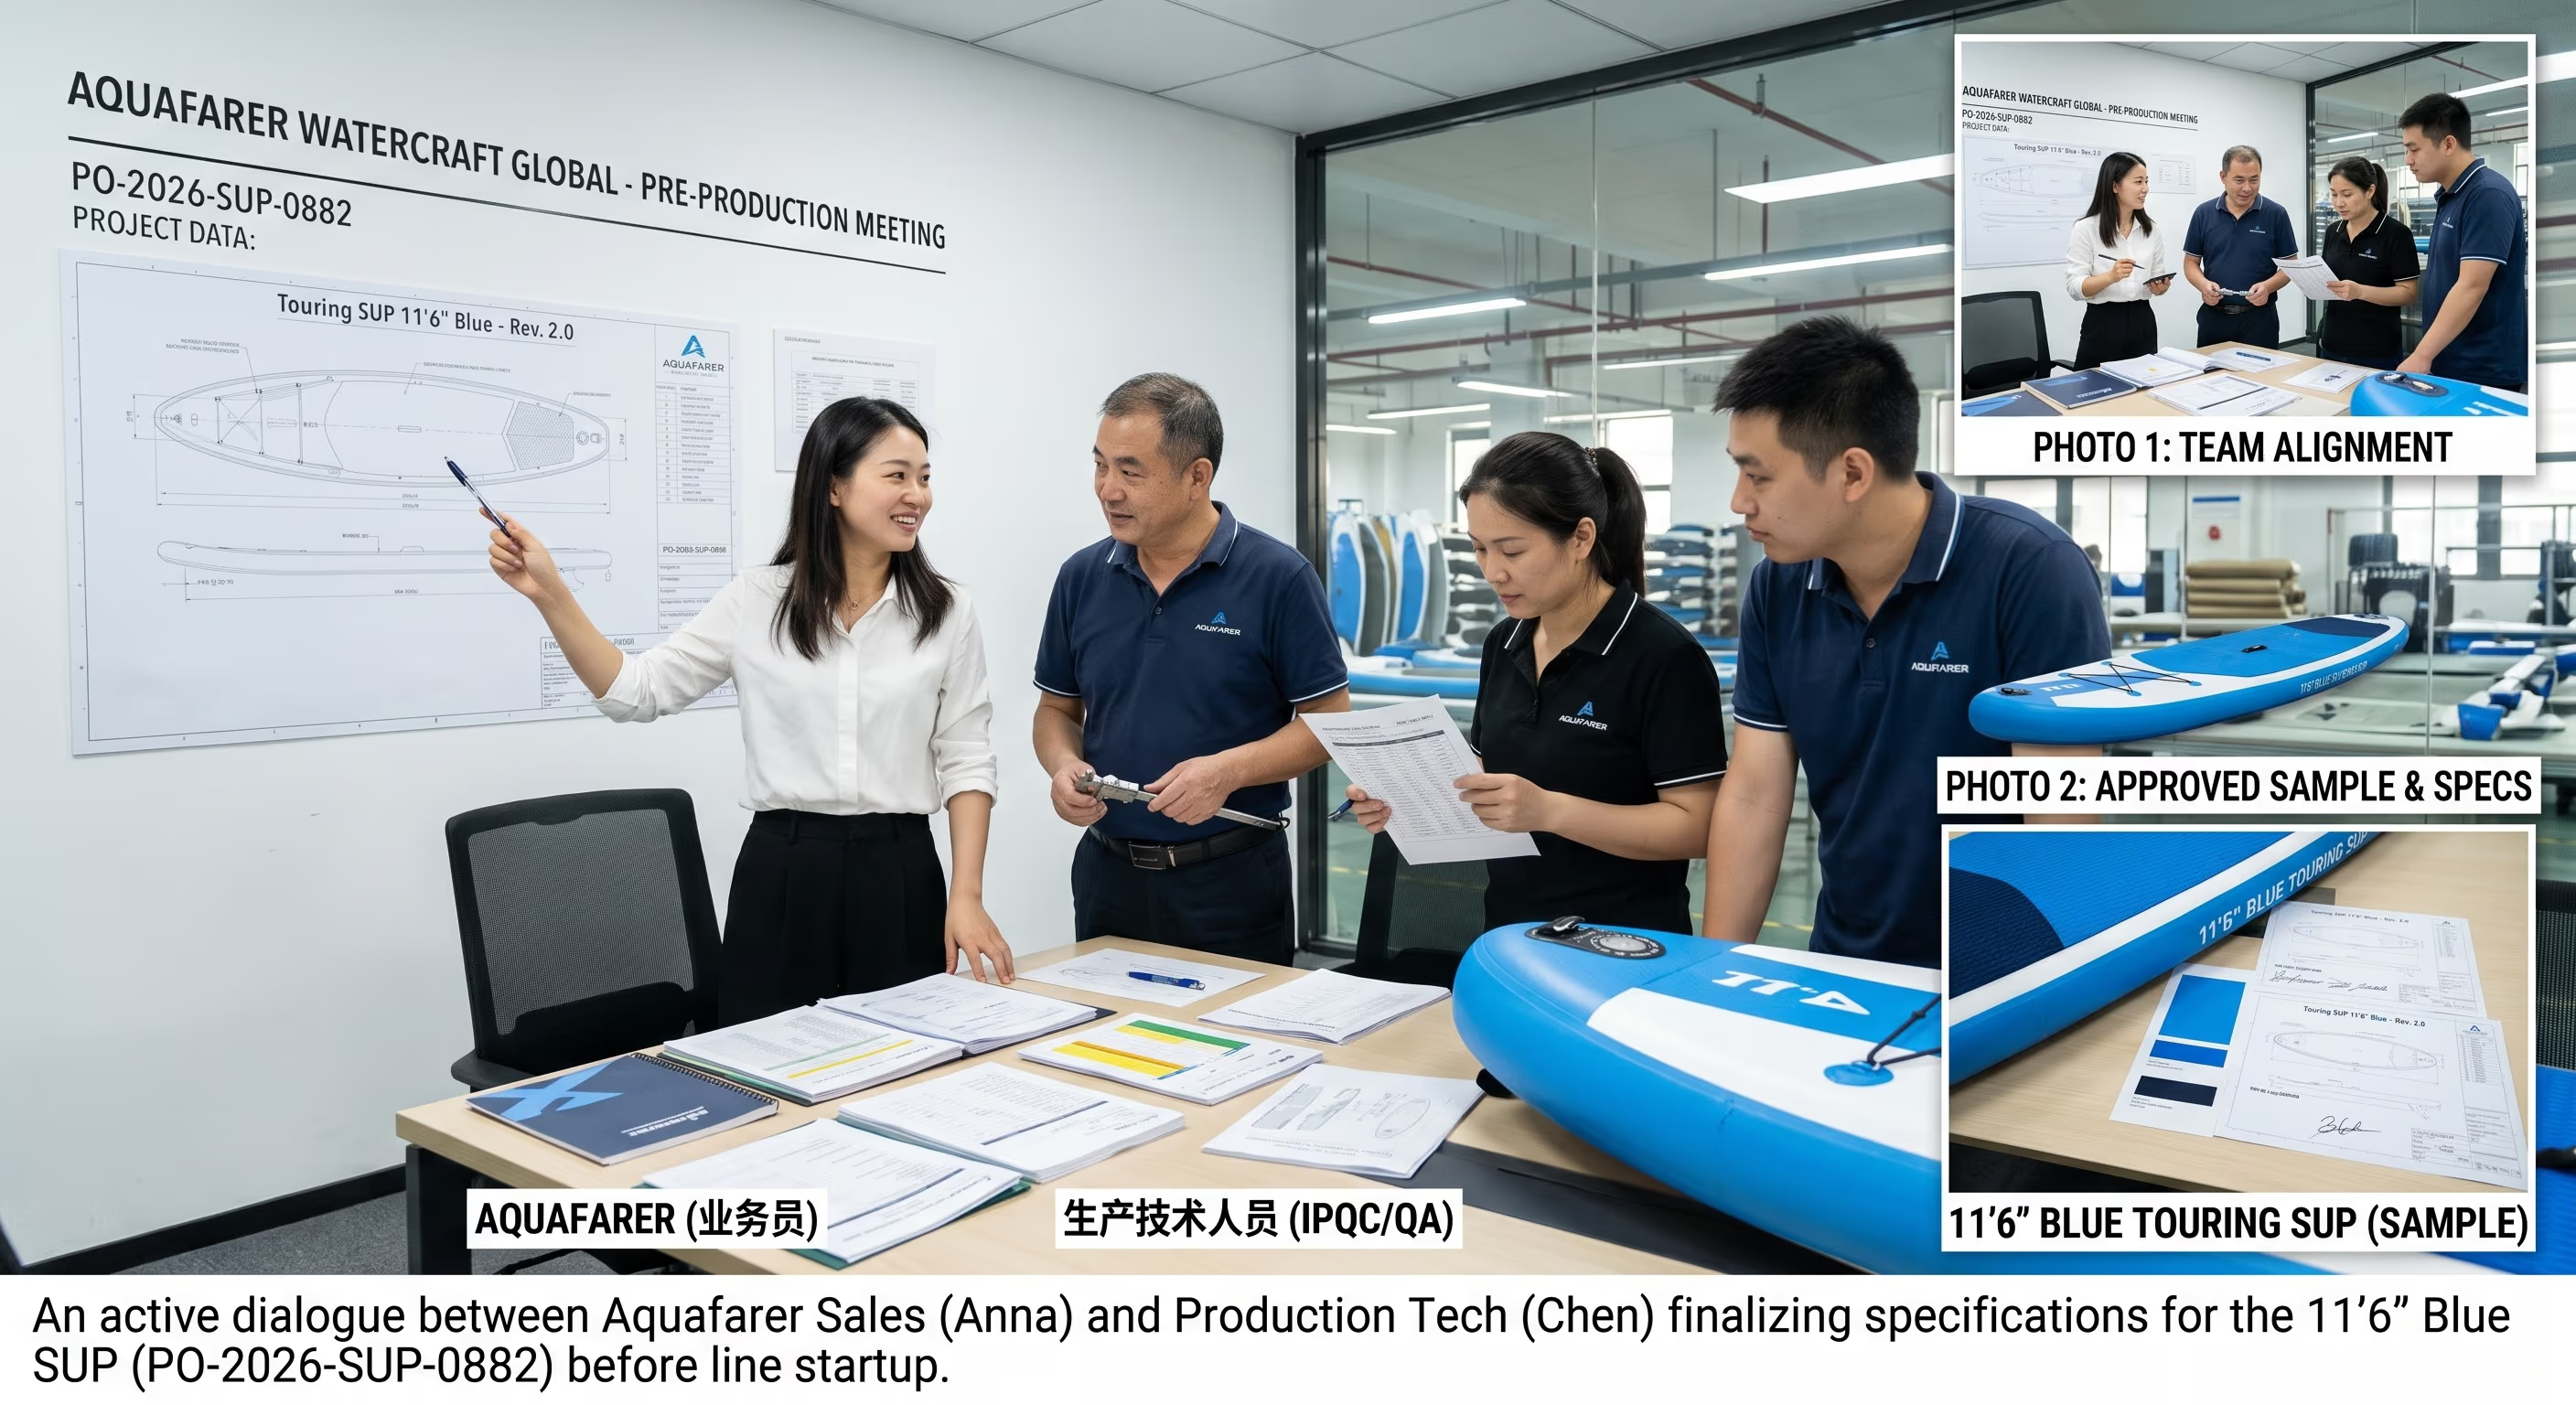
PPM — kvalitetsplanlægning af projektet
Mødet før produktionen låser omfanget, golden sample og kvalitetsinspektionsplanen, før linjen sættes i gang. Uafklarede punkter blokerer produktionsfrigivelsen.
Download QIP (PDF)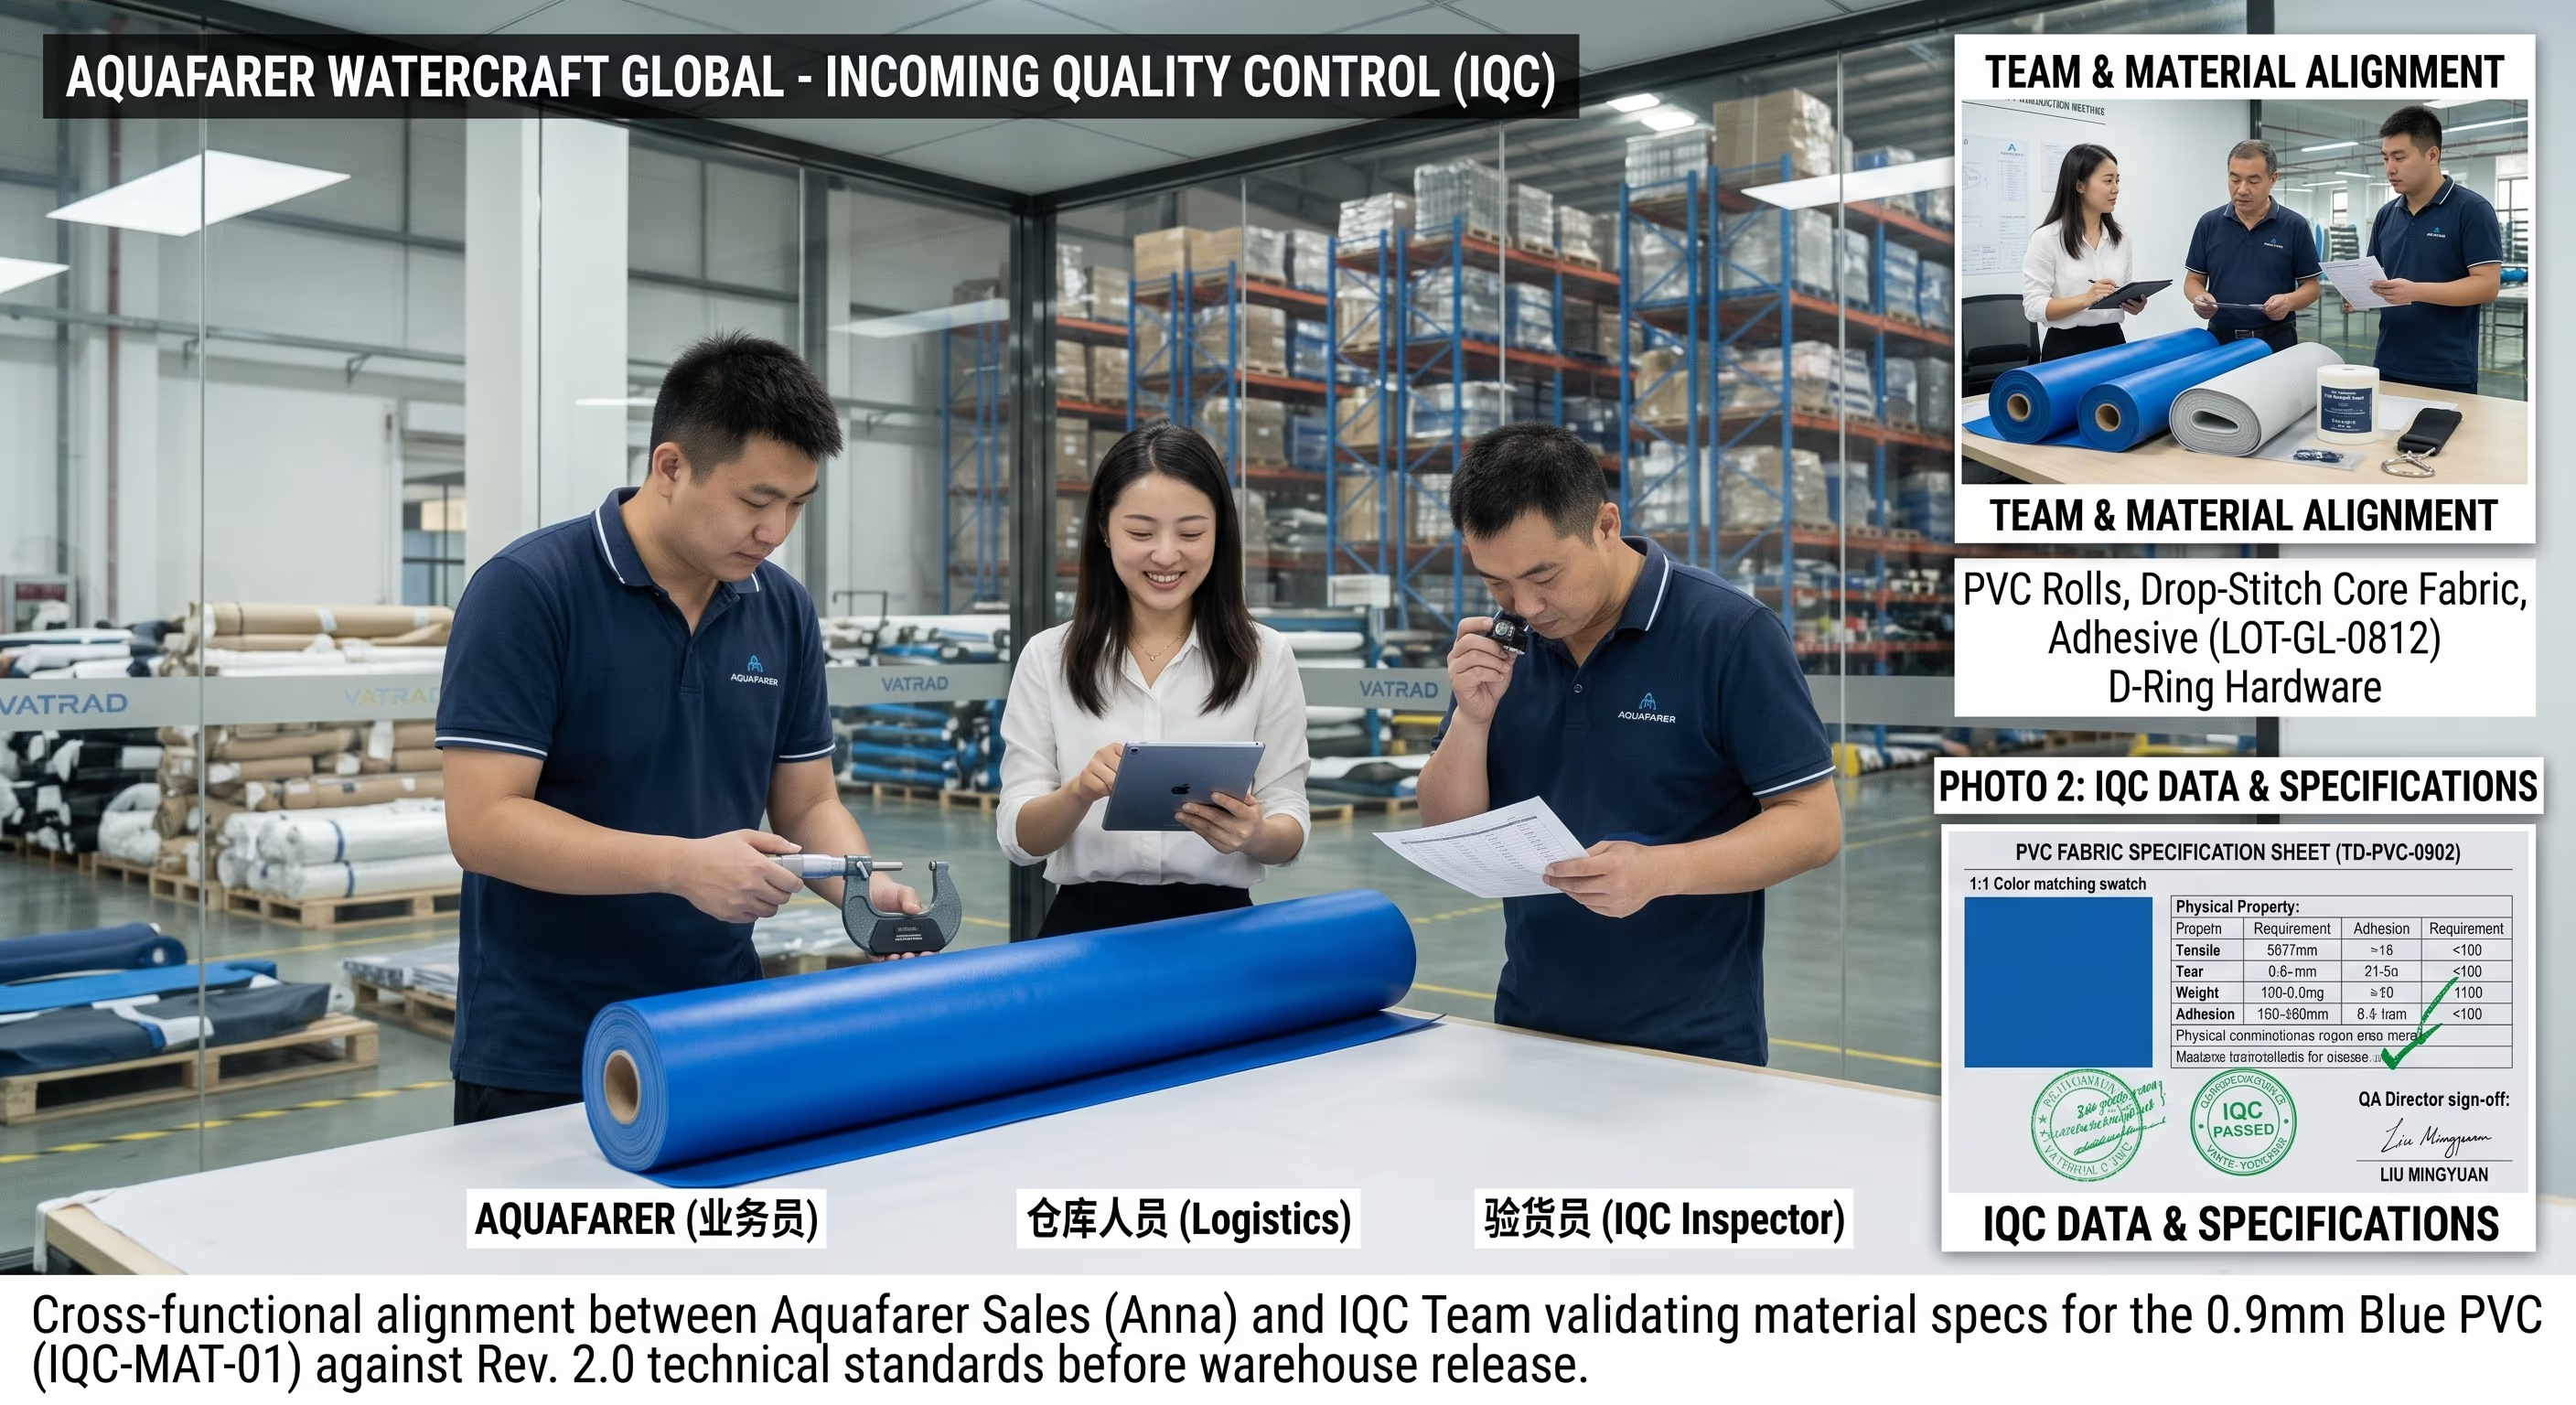
IQC — kontrol af indgående materialer
Hver indgående batch af PVC, dug og beslag kontrolleres mod den godkendte specifikation. Partier, der ikke overholder krav, sættes i karantæne og afvises, før de frigives til linjen.
Download IQC-rapporter (PDF)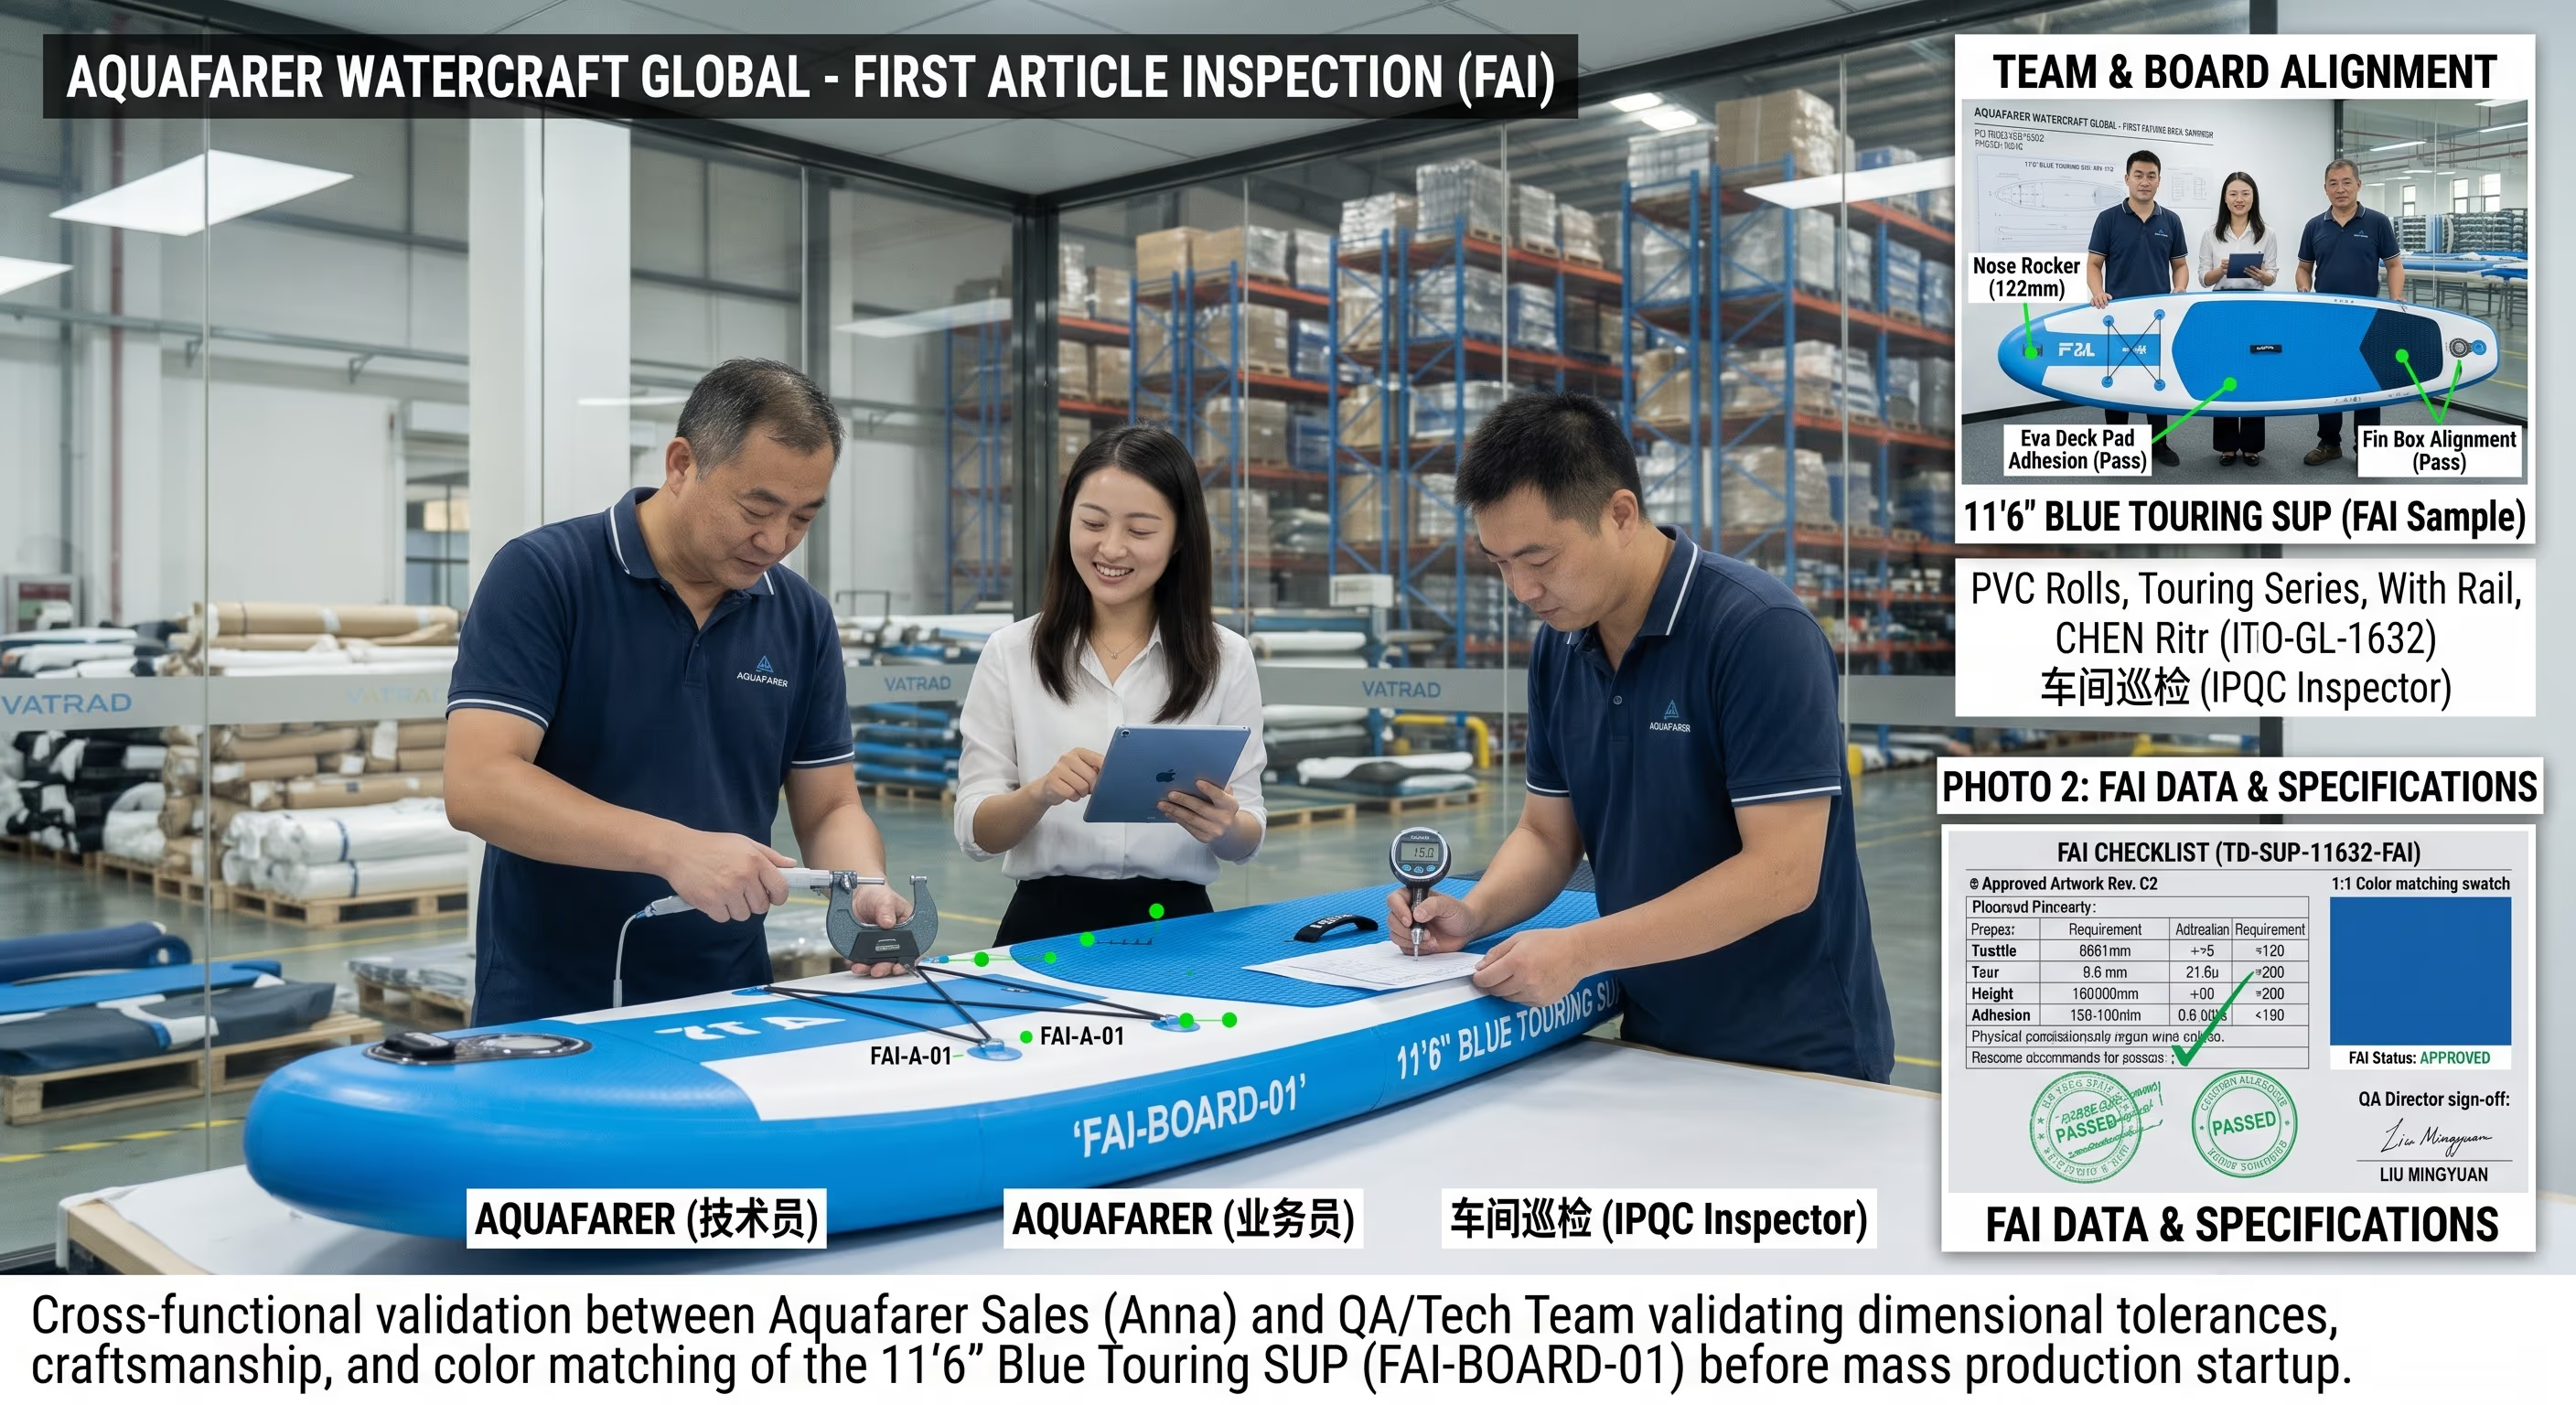
IPQC / FAI — kontrol under processen
Første vare verificeres mod de låste baseliner, og hvert skift holder patruljekontroller på linjen. FAI-godkendelsen versionslåser artwork, mål og stykliste.
Download IPQC-rapporter (PDF)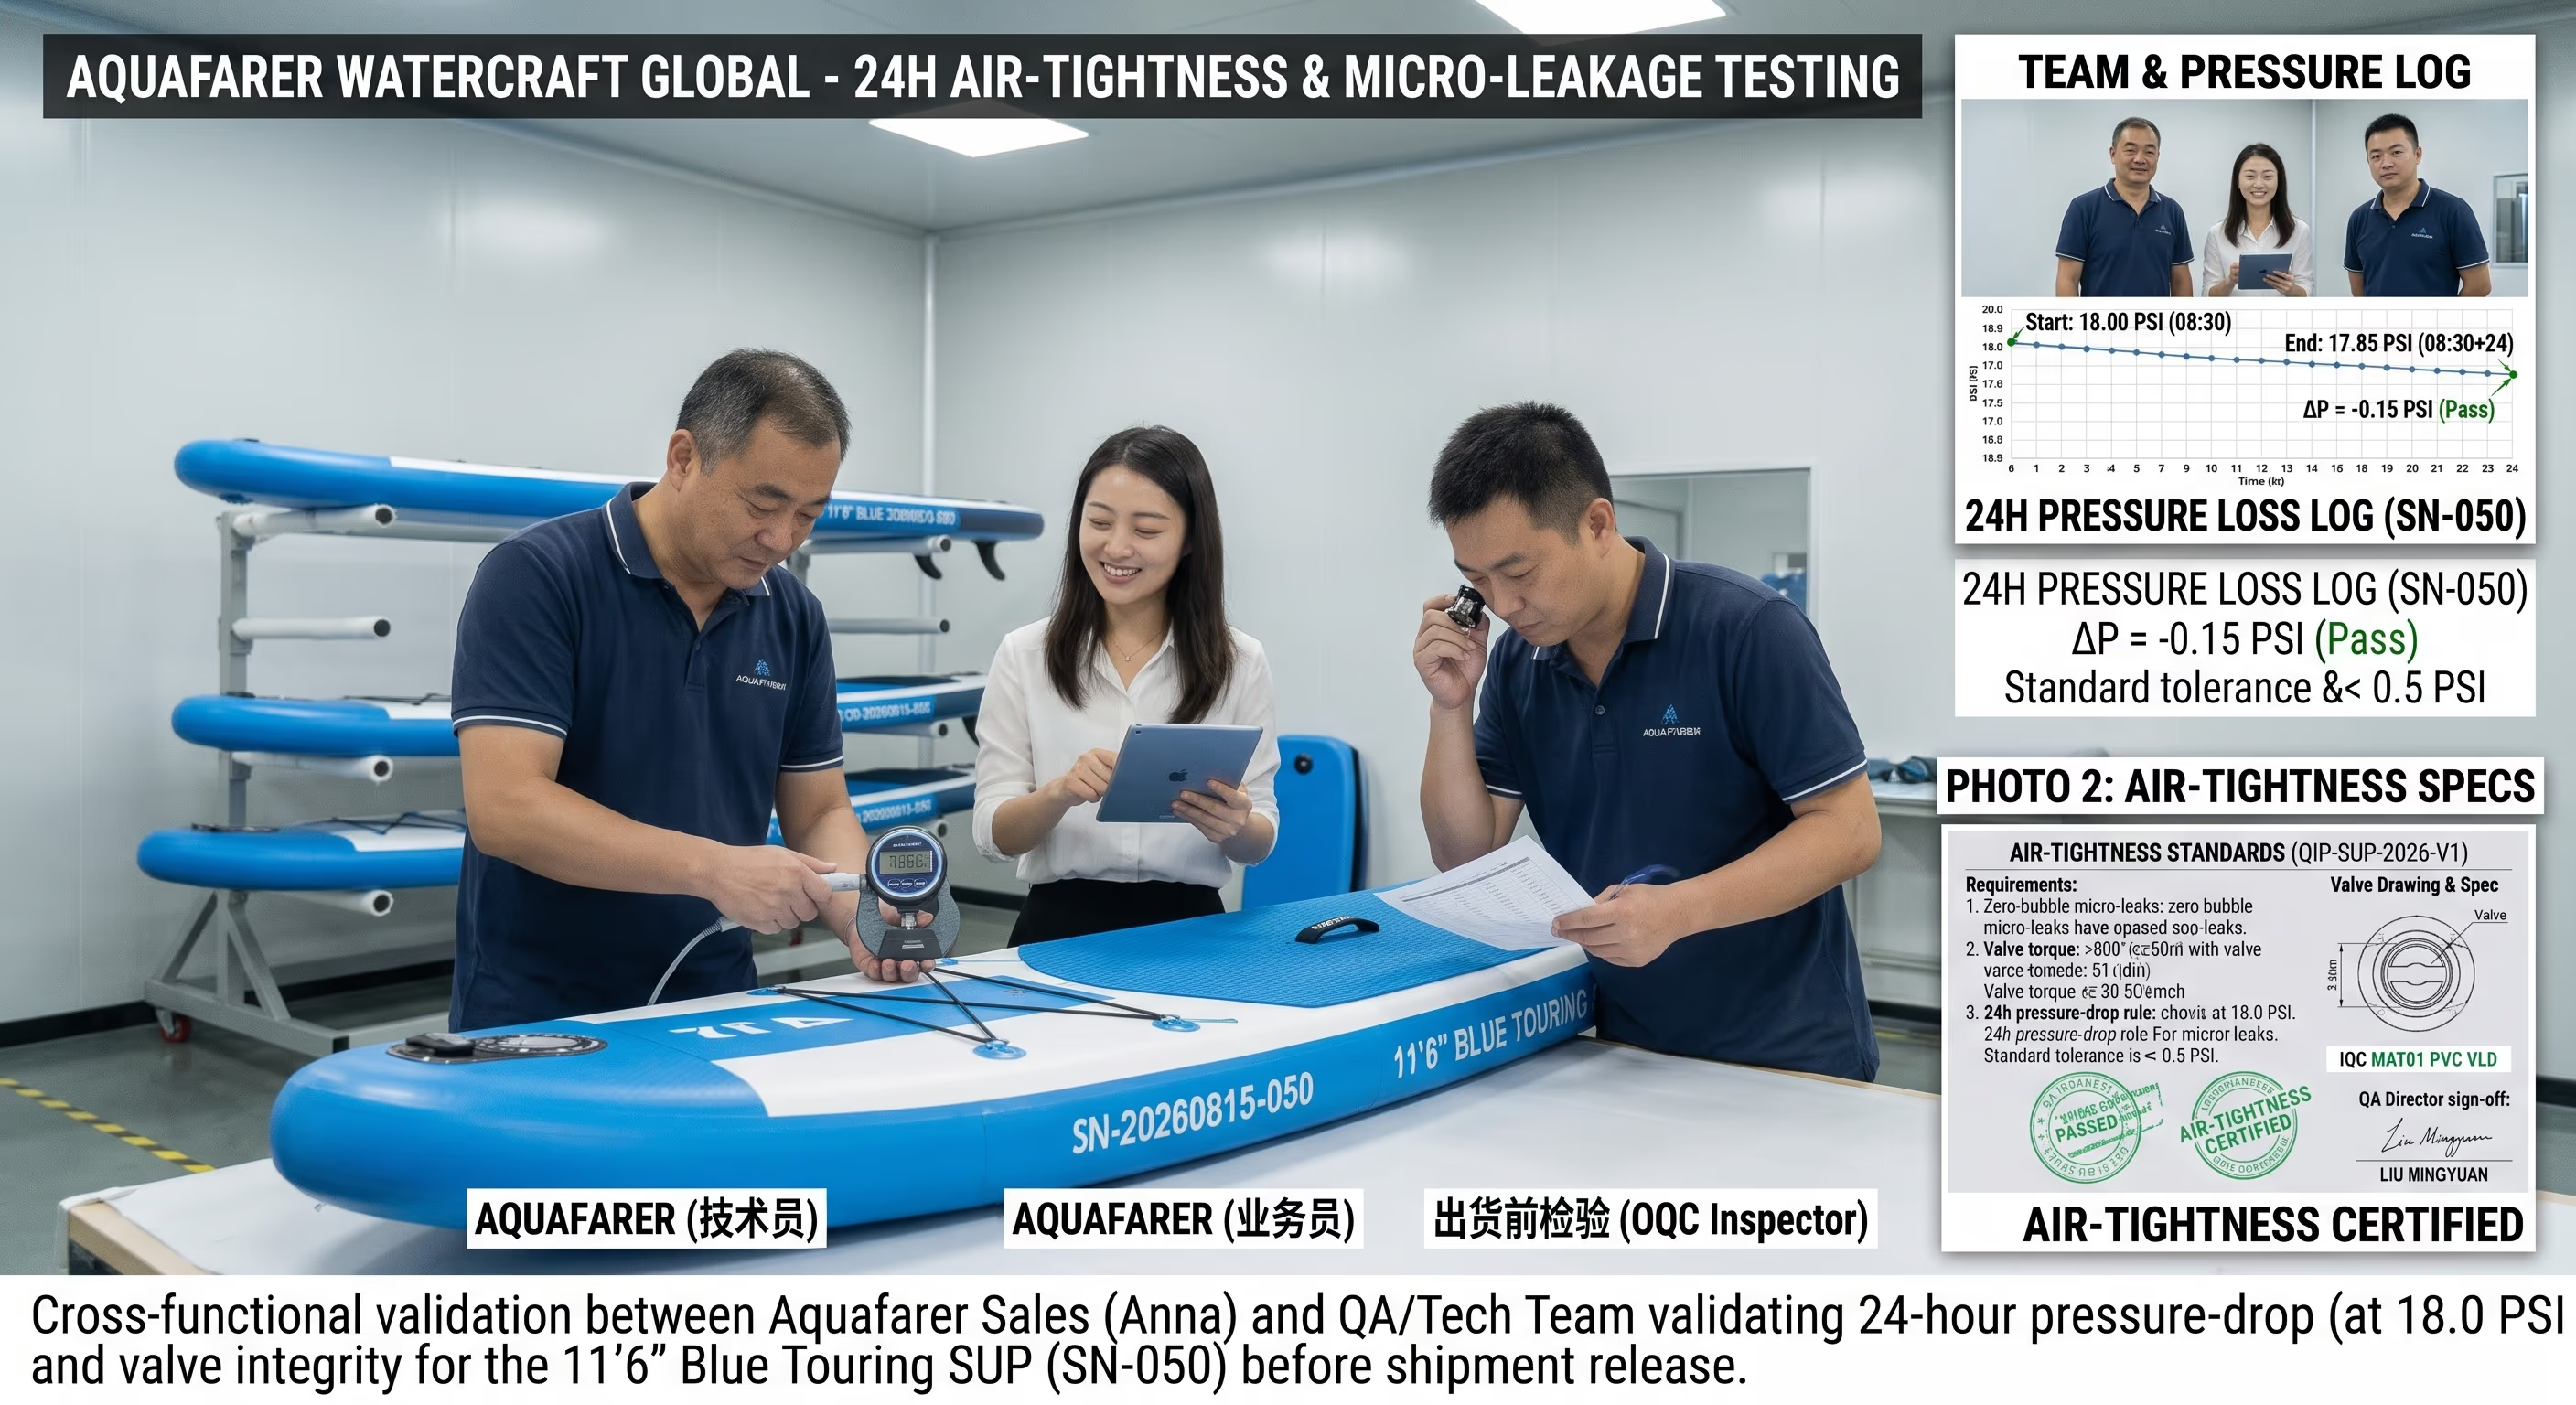
Oppustning & lufttæthedstest
100 % af de færdige brætter — ikke et udvalg — får 24 timers trykholdning ved 18.0 PSI med automatisk kassering ved trykfald på over 0.50 PSI. Én registrering pr. kammer.
Download lufttæthedsrapporter (PDF)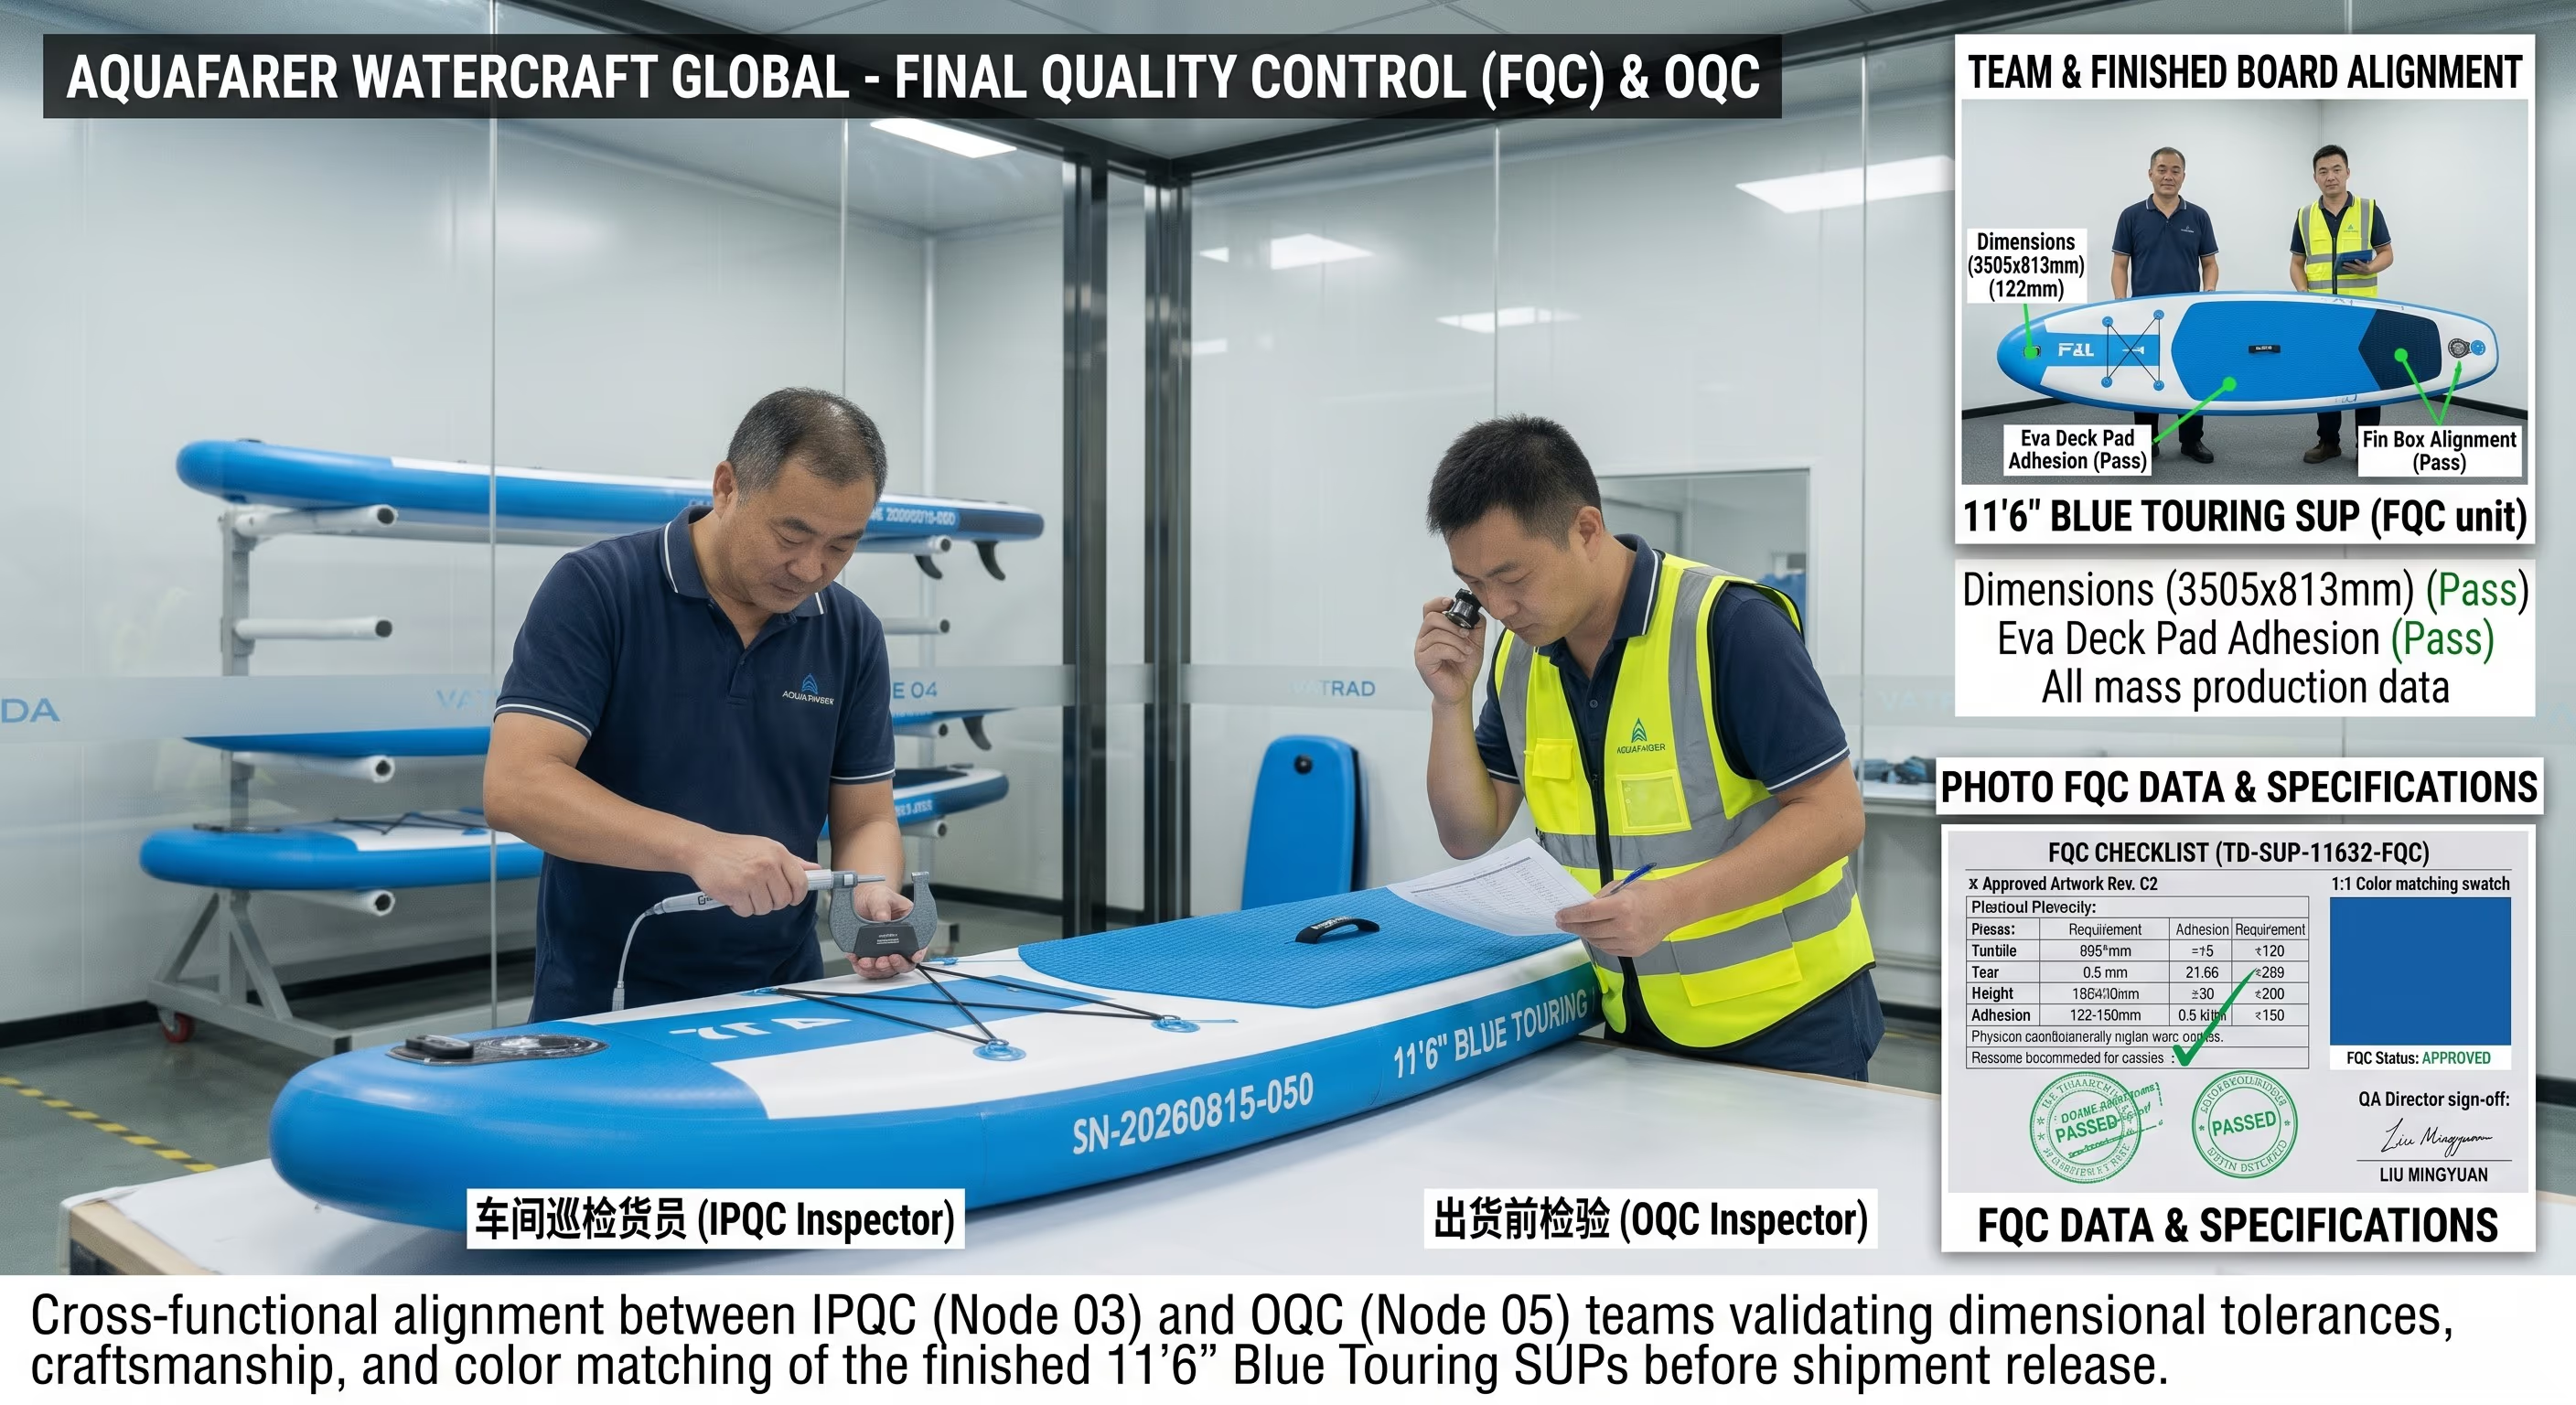
FQC — slutinspektion af produktet
Færdige brætter måles iht. tegningstolerance og sorteres kosmetisk under D65-dagslyslamper mod det godkendte golden sample.
Download FQC-rapporter (PDF)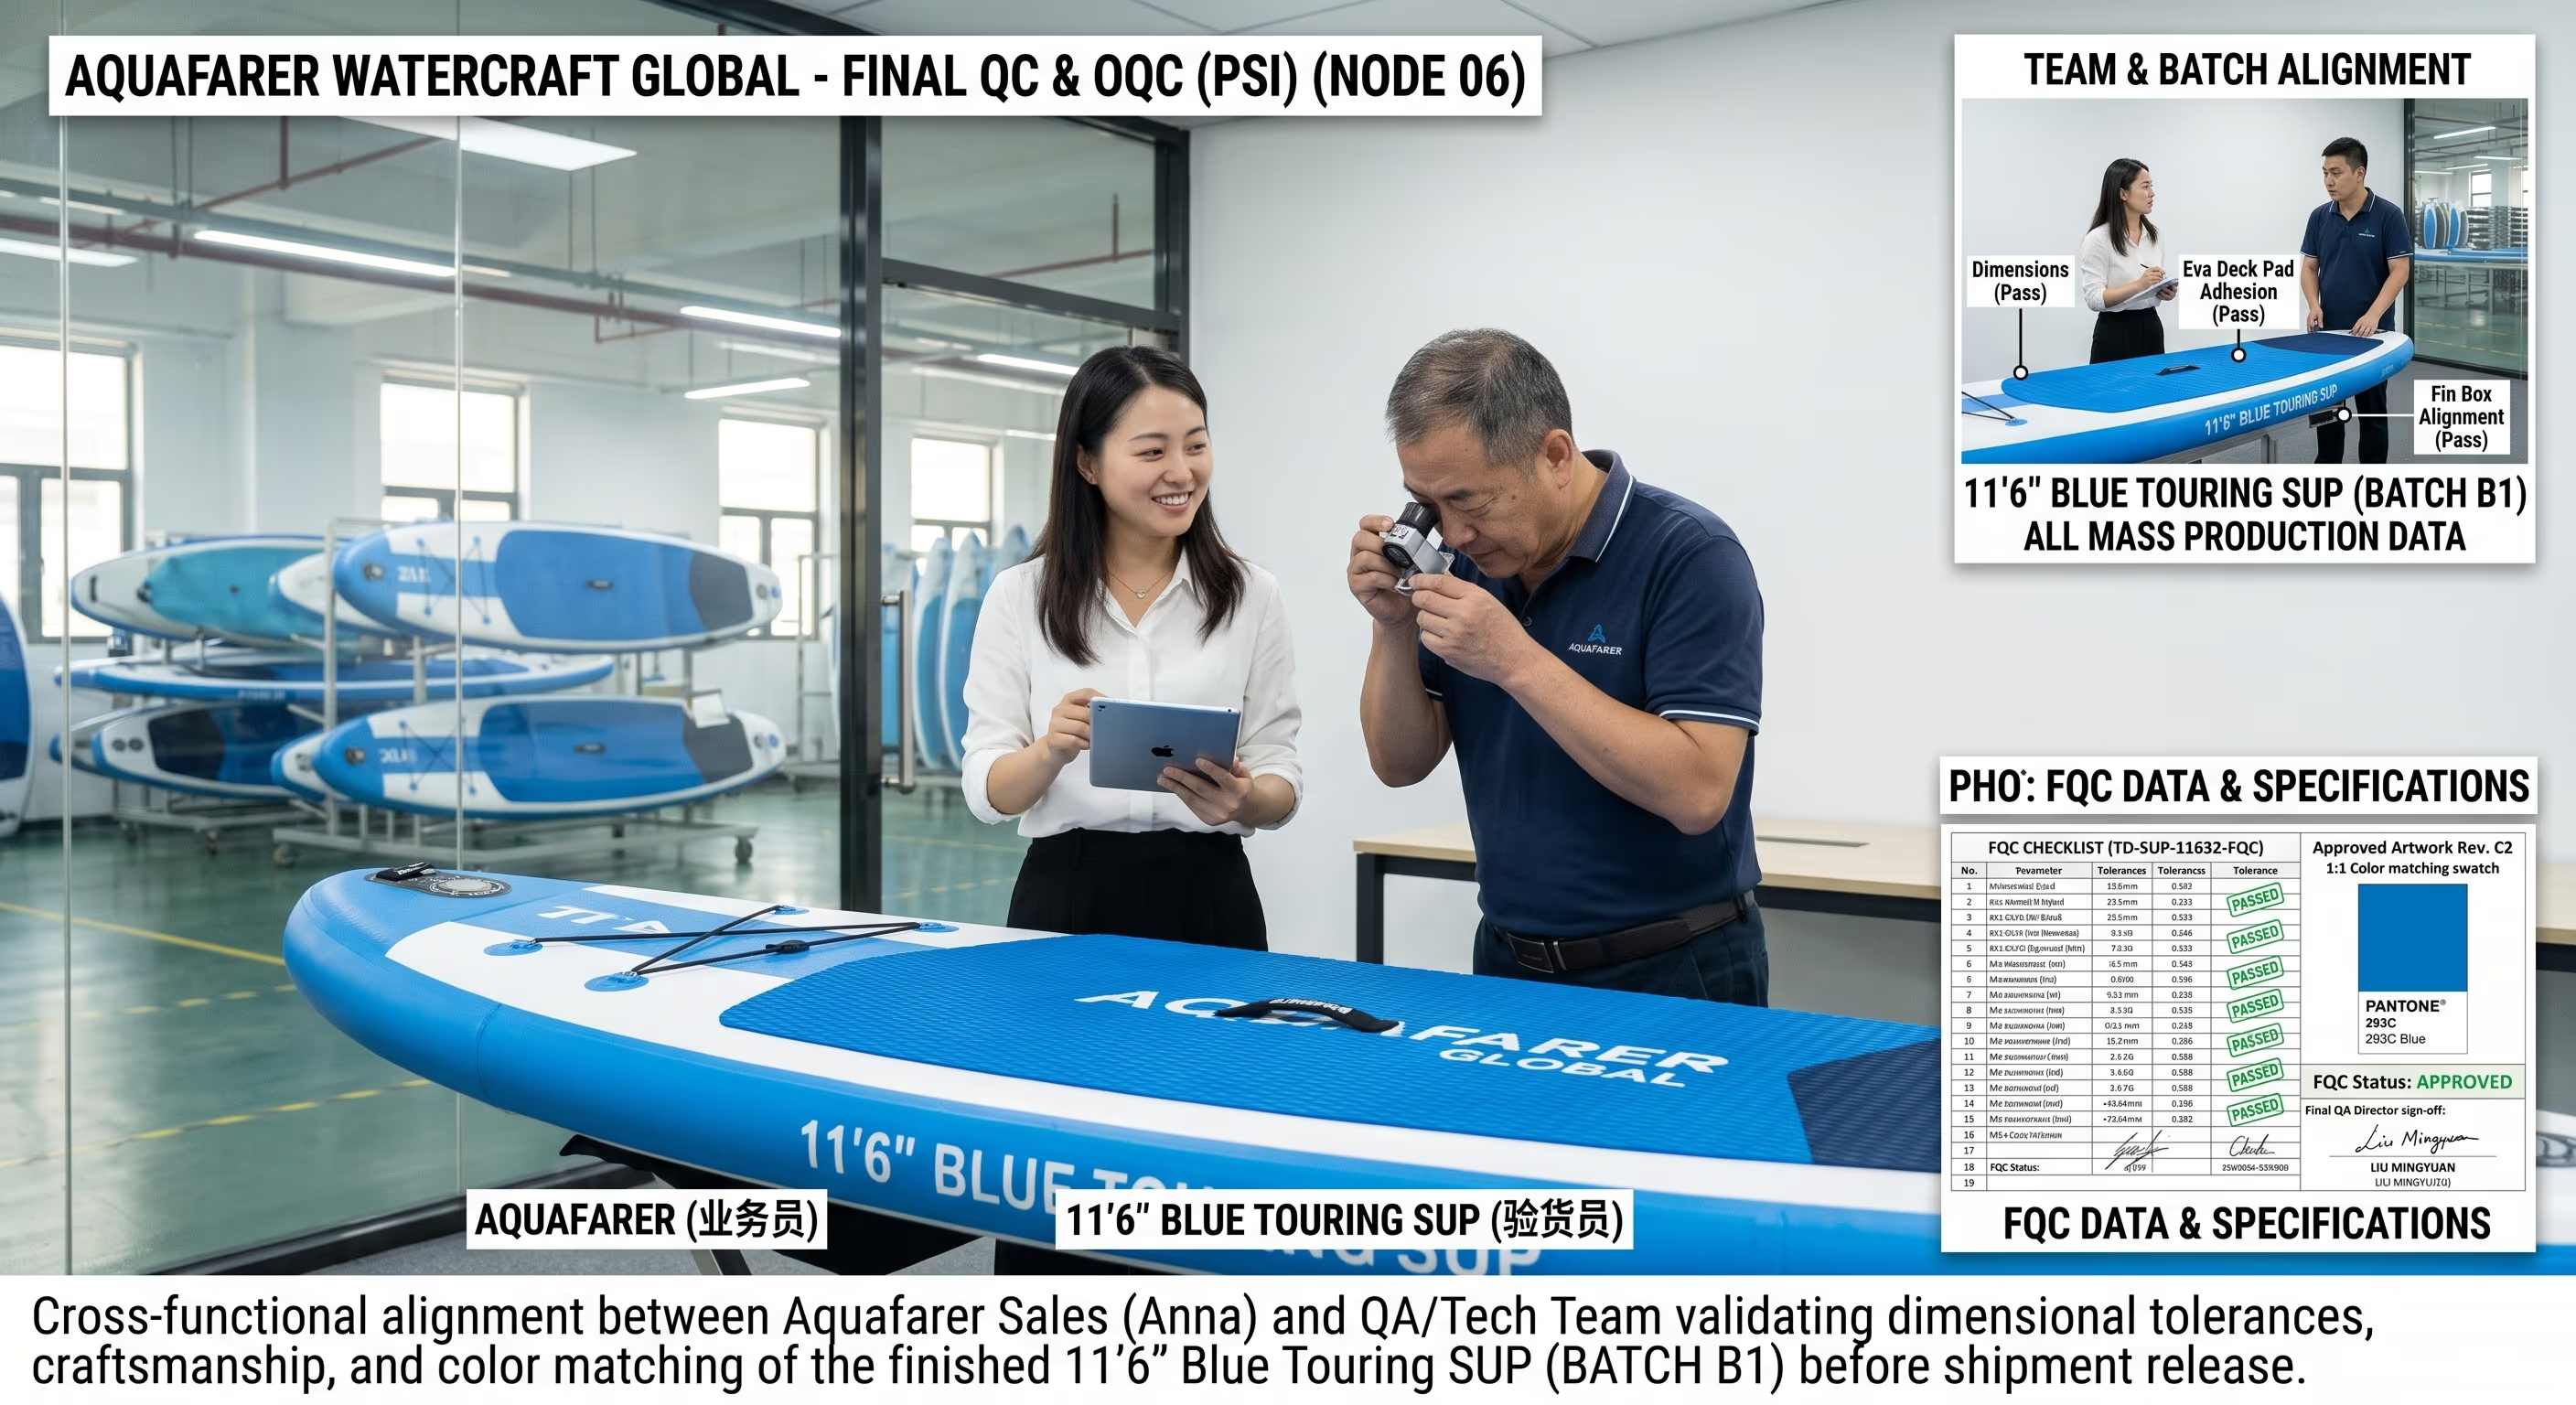
PSI — paknings- og præforsendelseskontrol
Det pakkede sæt kontrolleres 100 % mod den kundegodkendte stykliste — stregkodescanning (klasse ≥ B), kartonsignering og ISTA-1A-faldprøvning før lastning.
Download PSI-rapporter (PDF)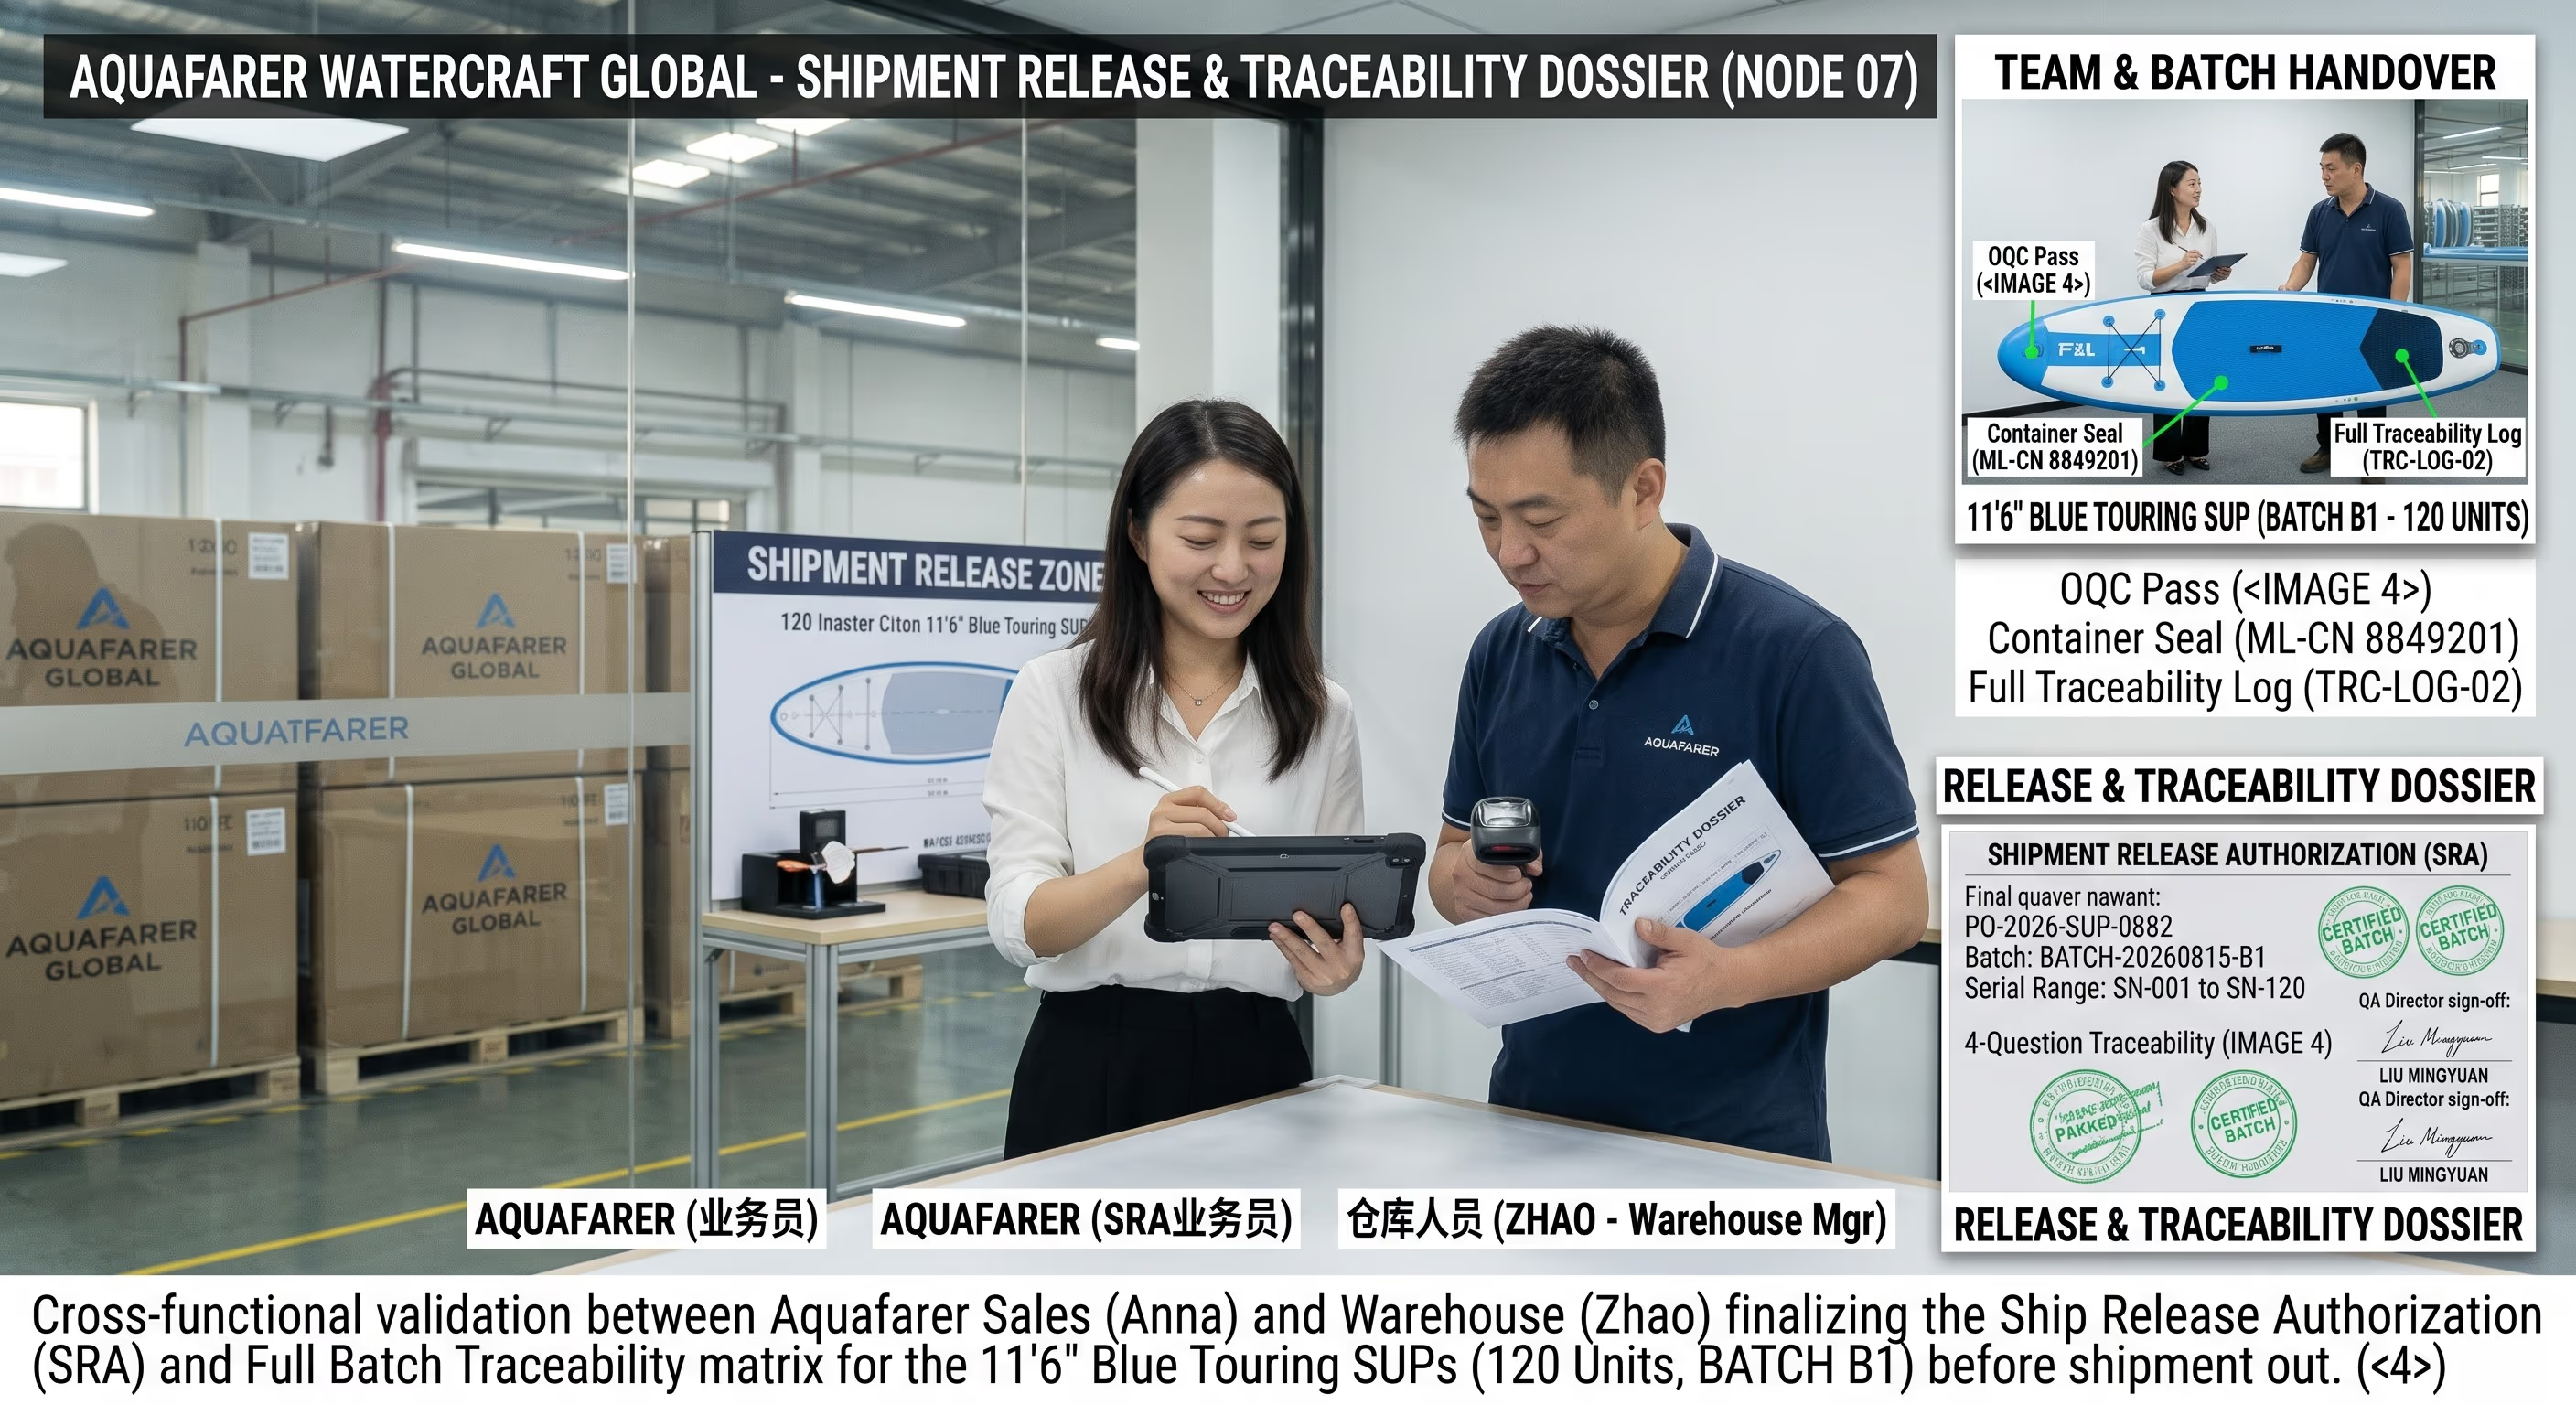
Frigivelse af forsendelse & sporbarhed
Kvaliteten godkender først batchen, når alle seks forudgående porte er lukket. Serienumre knyttes til batchen, og dossieret afleveres sammen med forsendelsen.
Download frigivelsesrapporter (PDF)Se vores udstyr og maskiner
Udforsk det industririmæssige udstyr, der ligger bag hvert Vatrad-SUP-bræt.
Se udstyret →