Proces
Výrobní proces
Od suroviny po SUP připravenou k vyplutí — každý krok pod naší kontrolou
Na rozdíl od značek, které výrobu outsourcují do závodů třetích stran, Vatrad vlastní a provozuje celý výrobní řetězec. Tato vertikální integrace nám dovoluje udržet přísnou kontrolu kvality v každé fázi, rychle reagovat na individuální požadavky a opakovaně dodávat stejnou kvalitu výrobku. Takto se v našem závodě staví deska SUP.
Příjem a kontrola materiálu
Každá přijímaná dávka tkaniny PVC, skelného plátna, pryskyřice a hardwaru se zkontroluje proti specifikaci. Vzorky tkaniny se před uvolněním do výroby podrobí zkoušce pevnosti v tahu, rovnoměrnosti tloušťky a odolnosti vůči UV záření. Nevyhovující materiál se izoluje a vrací.
Automatické řezání PVC
<p>Schválené tkaniny se ukládají na automatický CNC řezací stroj a řežou s přesností na setiny milimetru. Počítačově optimalizované rozvržení rozmísťuje dílce tak, aby minimalizovalo odpad — typicky pod 5 %. Vystřižené díly se označí podle modelu SUP a komory a poté se svážou do balíků pro předání do svařovací dílny.</p>
Tepelné spojování a svařování bočnic
Dílce se přichytávají a spojují na strojích pro tepelné svařování, a to horkovzdušným svařováním při řízených teplotách 200–300 °C. Hlavní švy se zesilují vysokofrekvenčním dielektrickým svařováním, aby vznikly nepropustné a mimořádně pevné spoje. Hotové komory se dofukují na 18,0 PSI pro úvodní kontrolu nepropustnosti před 24hodinovým udržením tlaku.
Spojení jádra drop-stitch
Jádra drop-stitch desek SUP se k vnějším vrstvám PVC připojují tepelnou laminací. Horní a spodní vrstvu spojuje několik tisíc vnitřních polyesterových nití, které vytvářejí tuhou konstrukci při 12–15 PSI. Boční výztuhy se spojují ve třech vrstvách, což zajišťuje pevnost okraje.
Potisk a dekorace SUP
Grafika na palubě desky SUP se nanáší digitálním tiskem pro plnobarevné návrhy v kvalitě fotografie a sítotiskem pro odolná loga a opakující se vzory. Potisk se vytvrzuje a přelakuje, aby odolával UV záření a opotřebení.
Konečná montáž a osazení
Ventily, D-kroužky, madla, držáky žebra a palubní podložky se montují na montážní lince. Každá deska prochází kontrolním listem montáže o 100 bodech s povinným podpisem v každé fázi.
Zkoušení a kontrola kvality
Každá hotová deska podléhá povinné kontrolní fázi: zkoušce nepropustnosti komory, kontrole funkce hardwaru, ověření utahovacího momentu spojů a vizuální kontrole. Individuální a prototypové výrobky navíc absolvují zkoušky na vodě zahrnující stabilitu a ovladatelnost.
Balení a expedice
Desky se vypustí, složí podle postupu, zabalí do odolných tkaných pytlů nebo maloobchodních krabic a připraví k odeslání. Každý balík je označen modelem, sériovým číslem a cílem. Spolupracujeme s dopravci na celokonténerových (FCL) i sdružených (LCL) zásilkách po celém světě.
Důkazy z kontrol
Každá fáze zanechává záznam — fotografie a protokoly
Níže jsou skutečné kontrolní fotografie a sady zkušebních protokolů z našich sedmi řízených fází kontroly kvality. Každý PDF je skutečný dvojjazyčný dokument, který si můžete stáhnout a prověřit — stejné záznamy, na které se opírá každá dávka v 10letém archivu vysledovatelnosti ERP. Úplné schéma 7 fází najdete na stránce /cs/quality.
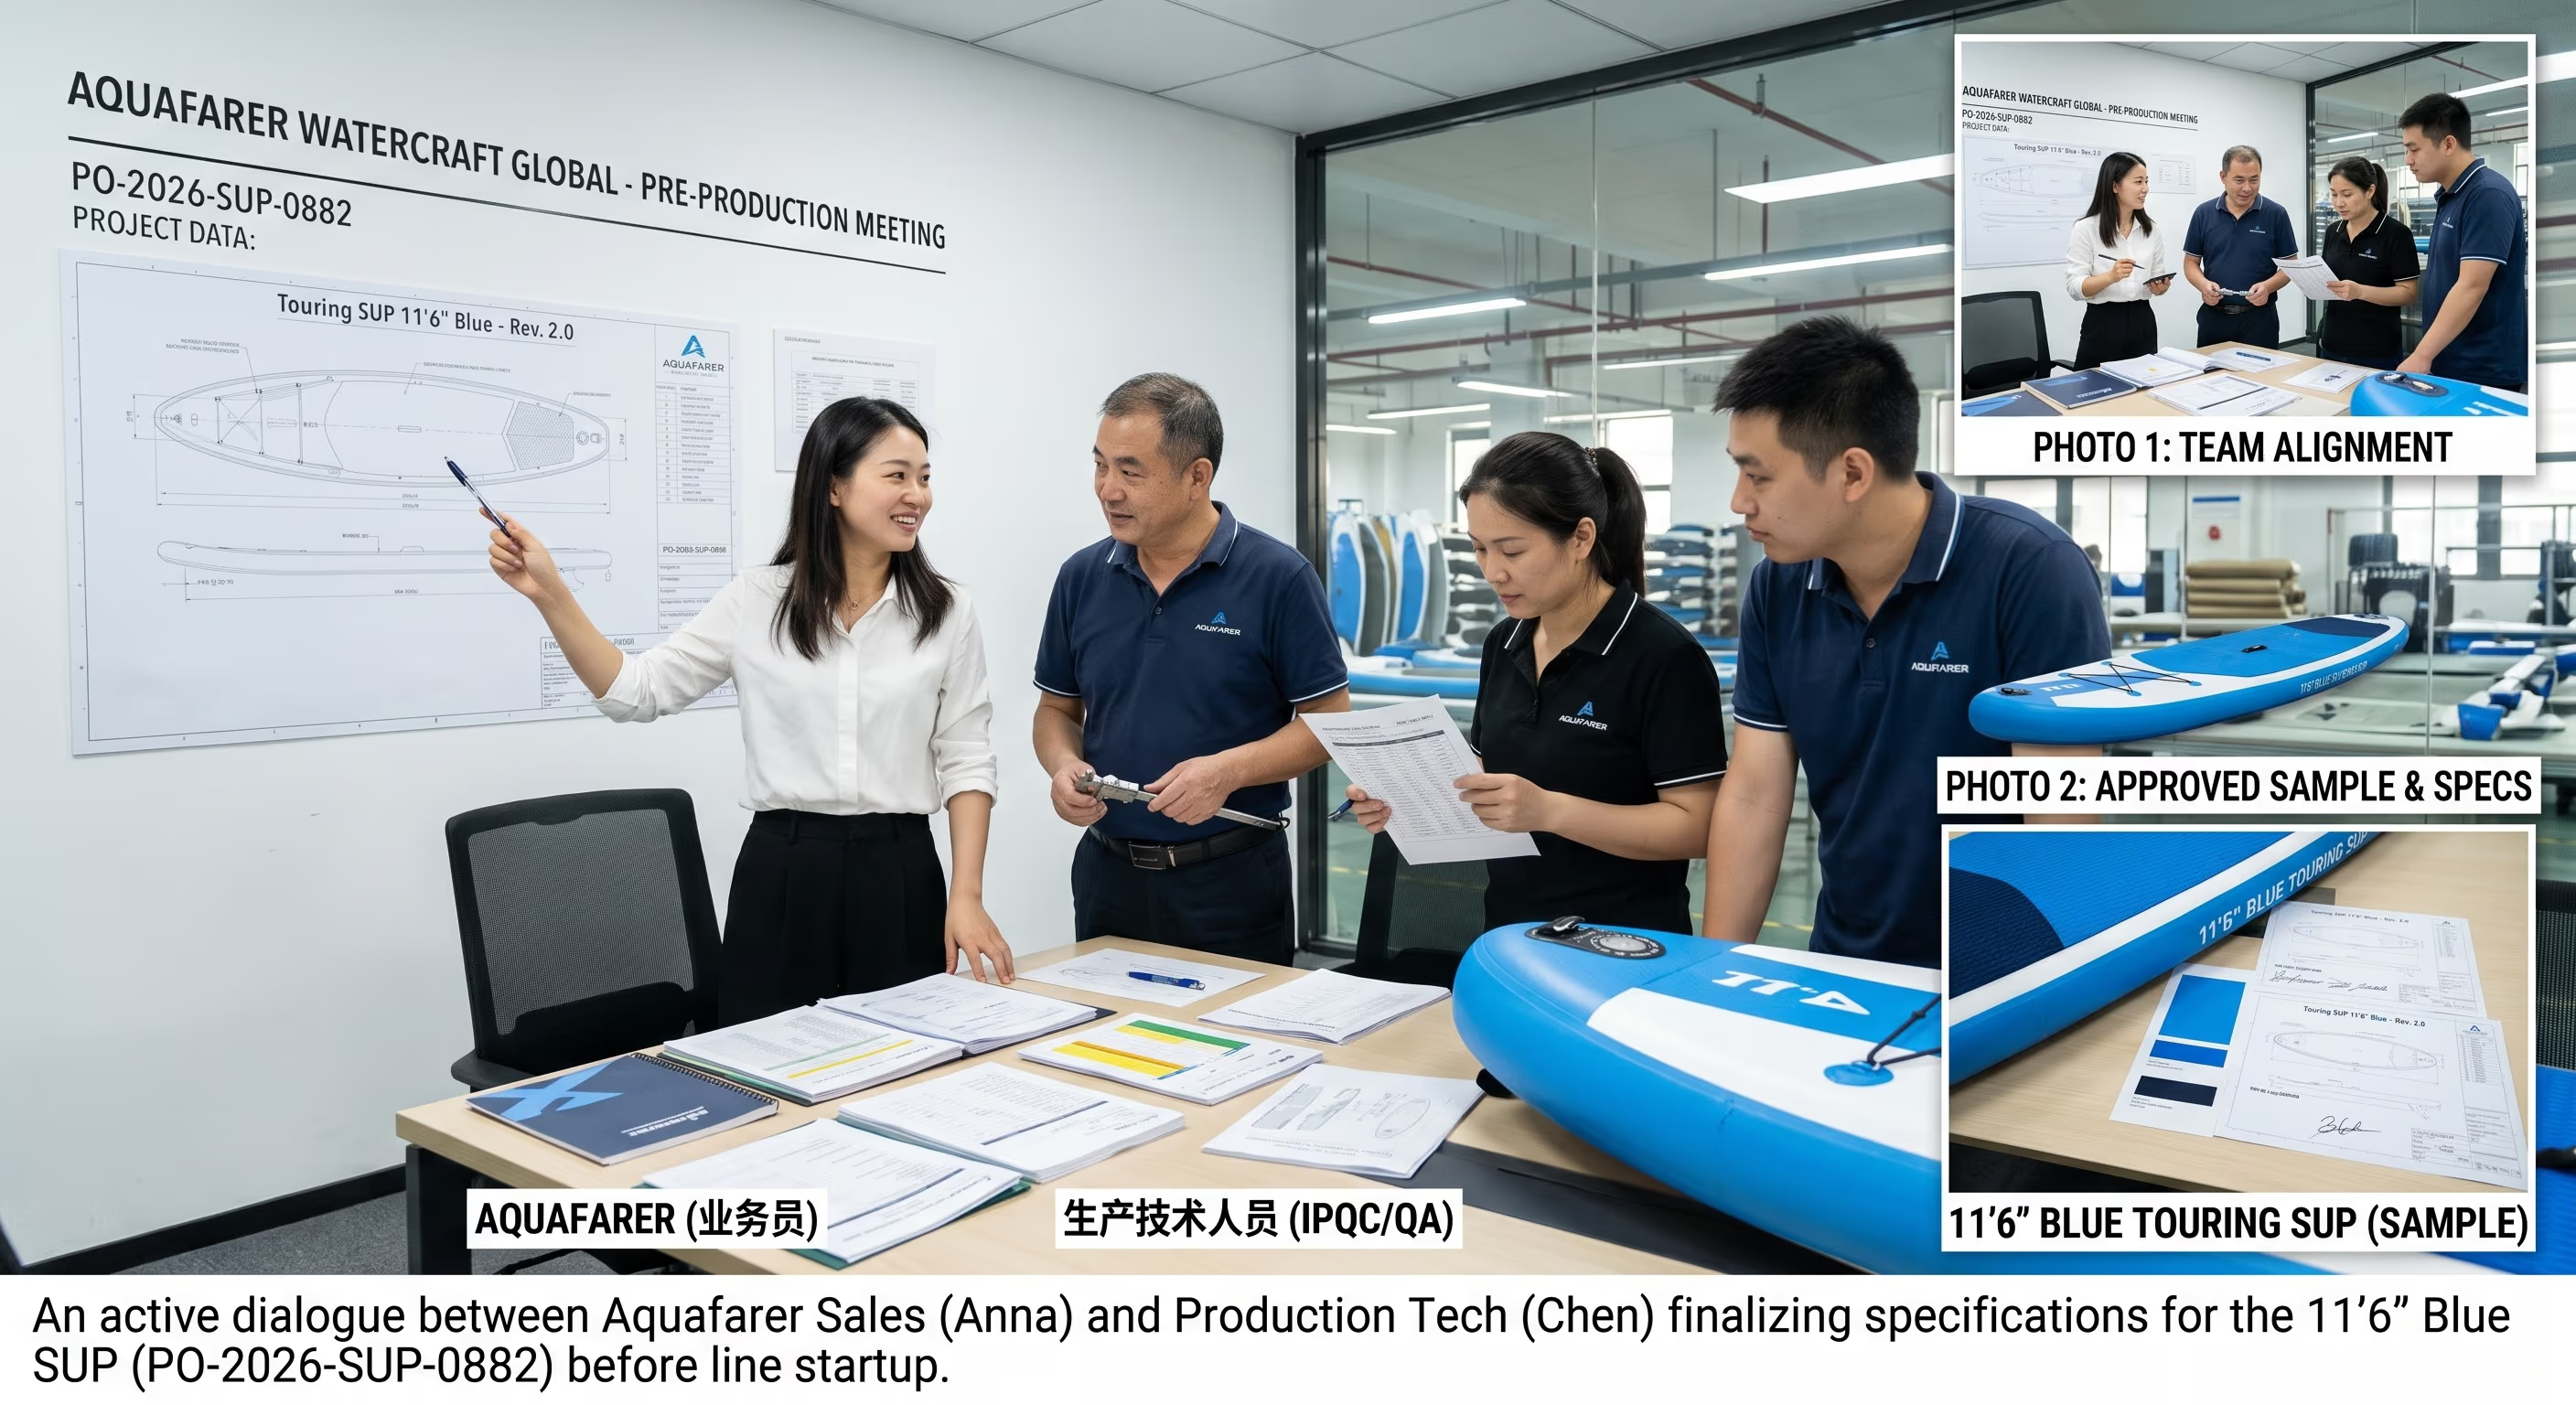
PPM — plánování kvality projektu
Schůzka před spuštěním výroby uzavře rozsah, zlatý vzorek a Plán kontroly kvality ještě před startem linky. Nevyřešené body blokují uvolnění do výroby.
Stáhnout QIP (PDF)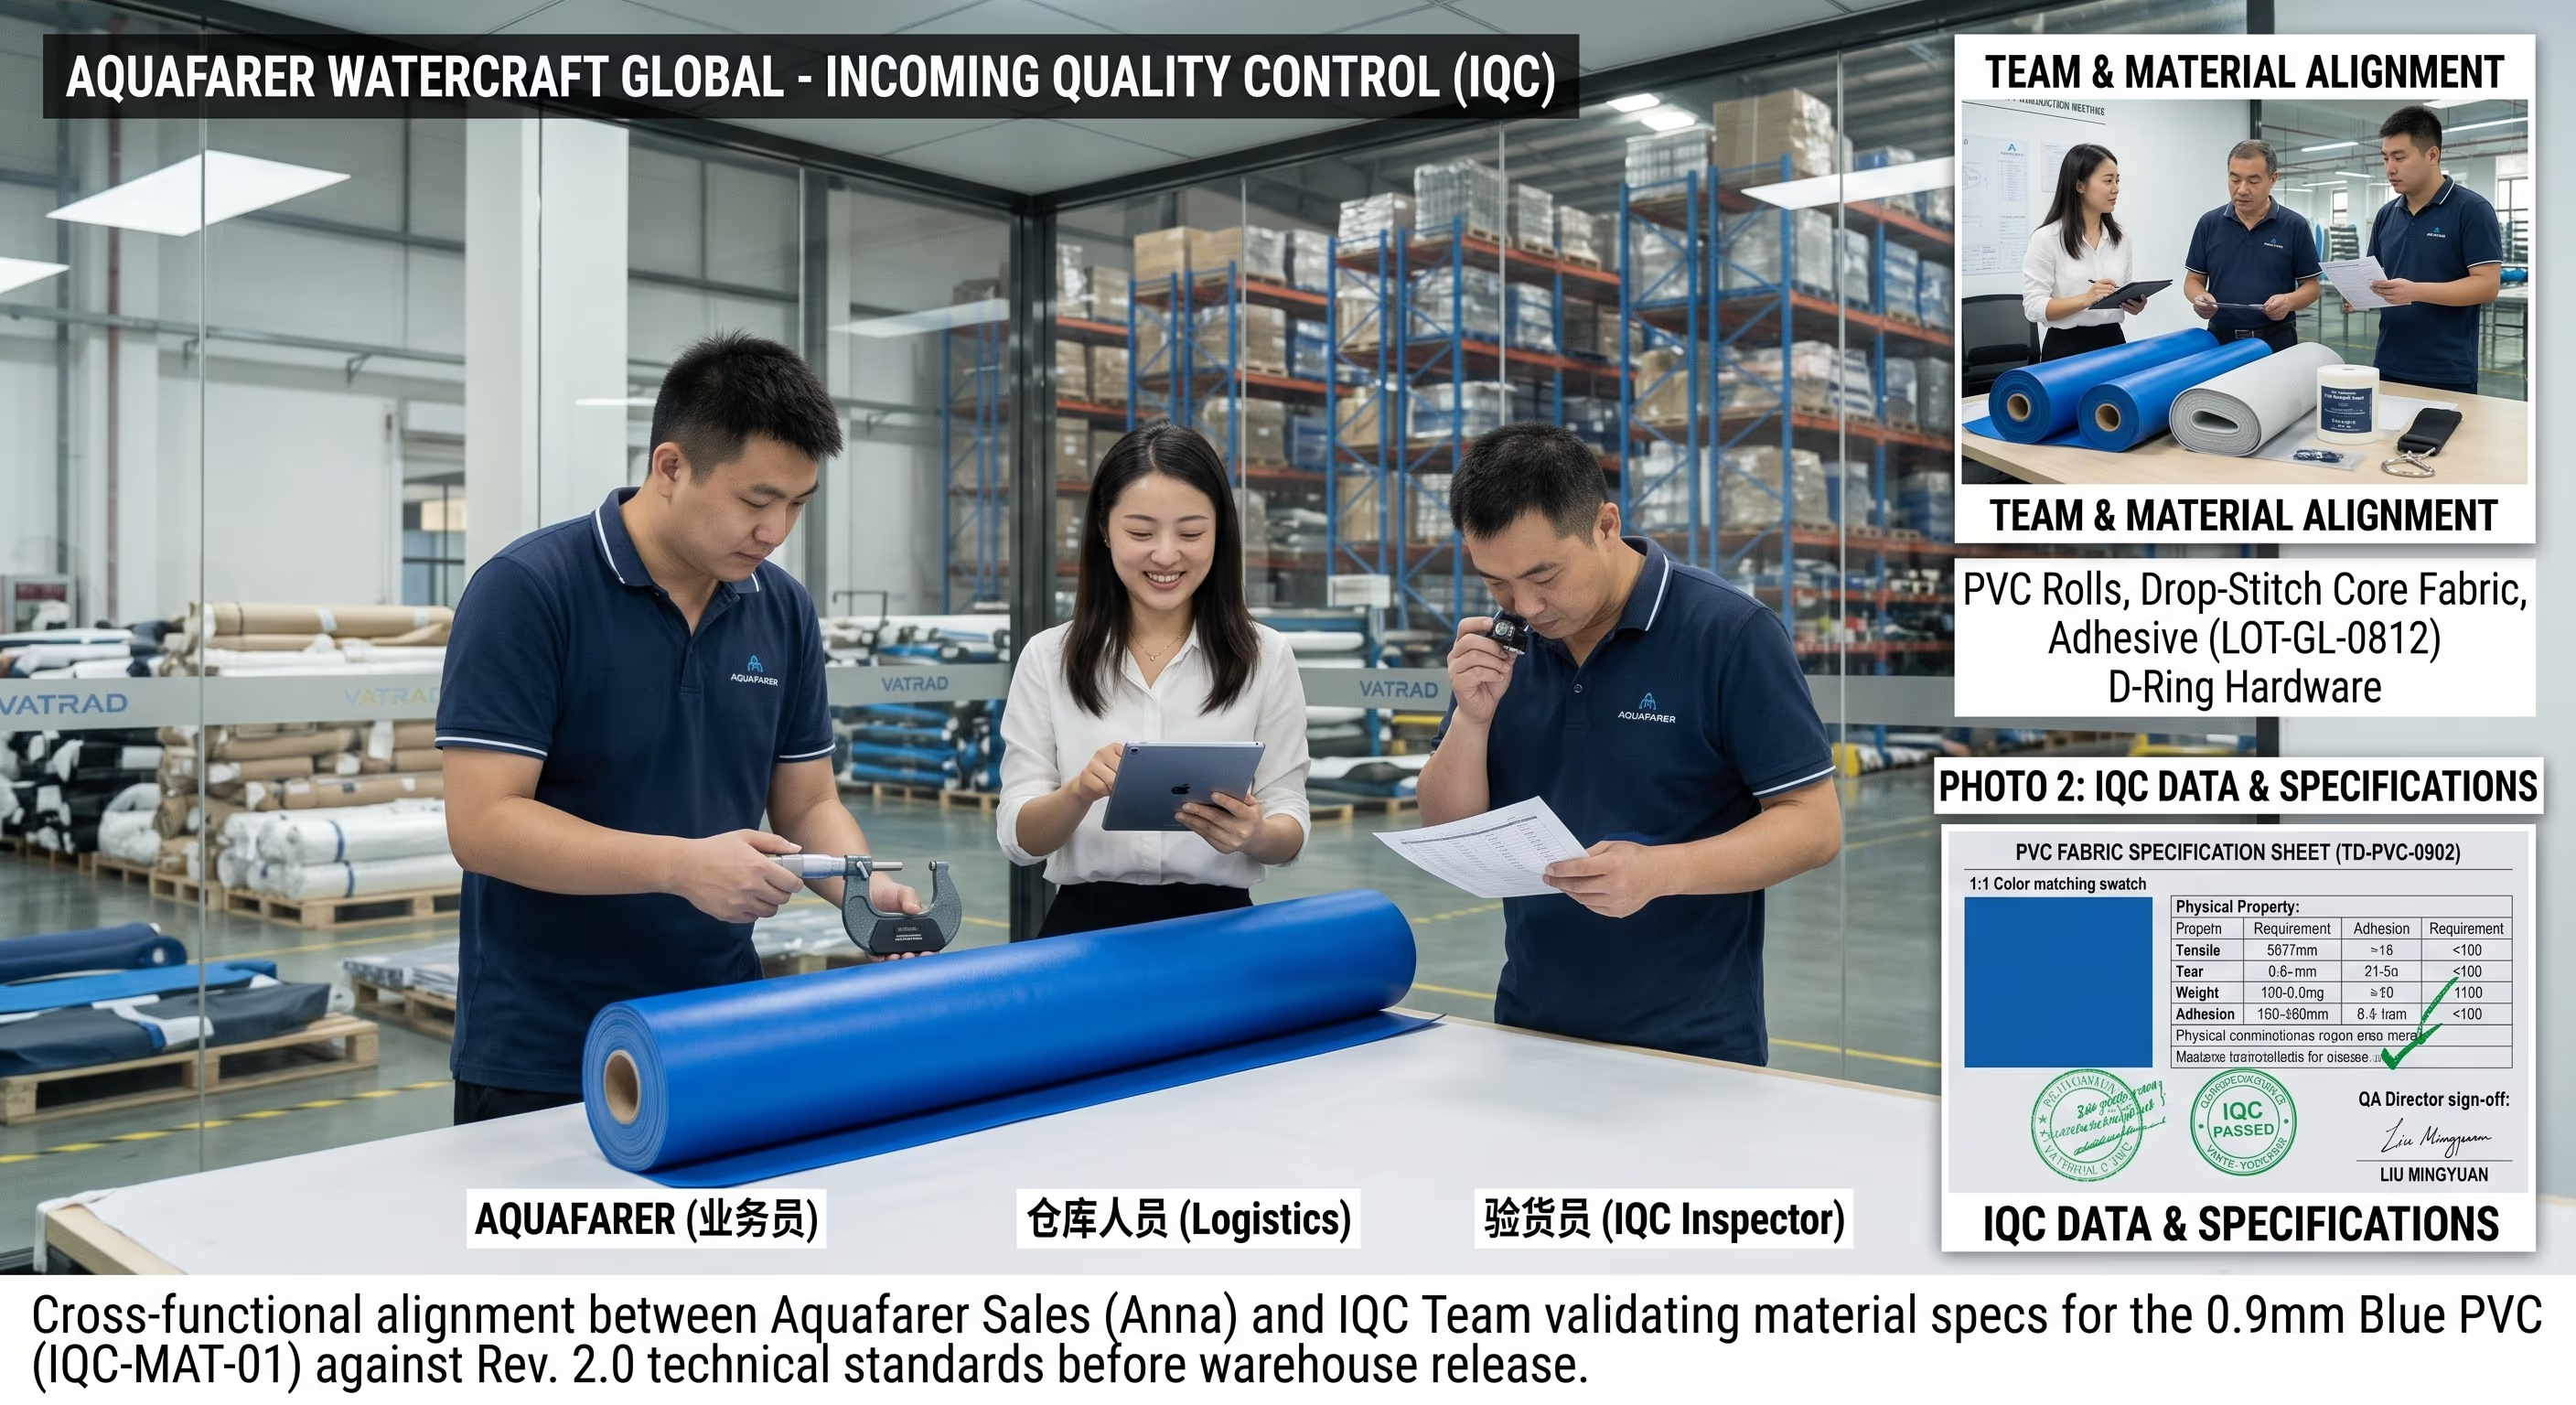
IQC — vstupní kontrola materiálu
Každá přijímaná dávka PVC, tkaniny a hardwaru se prověří proti schválené specifikaci. Nevyhovující dávky se izolují a odmítnou ještě před uvolněním na linku.
Stáhnout protokoly IQC (PDF)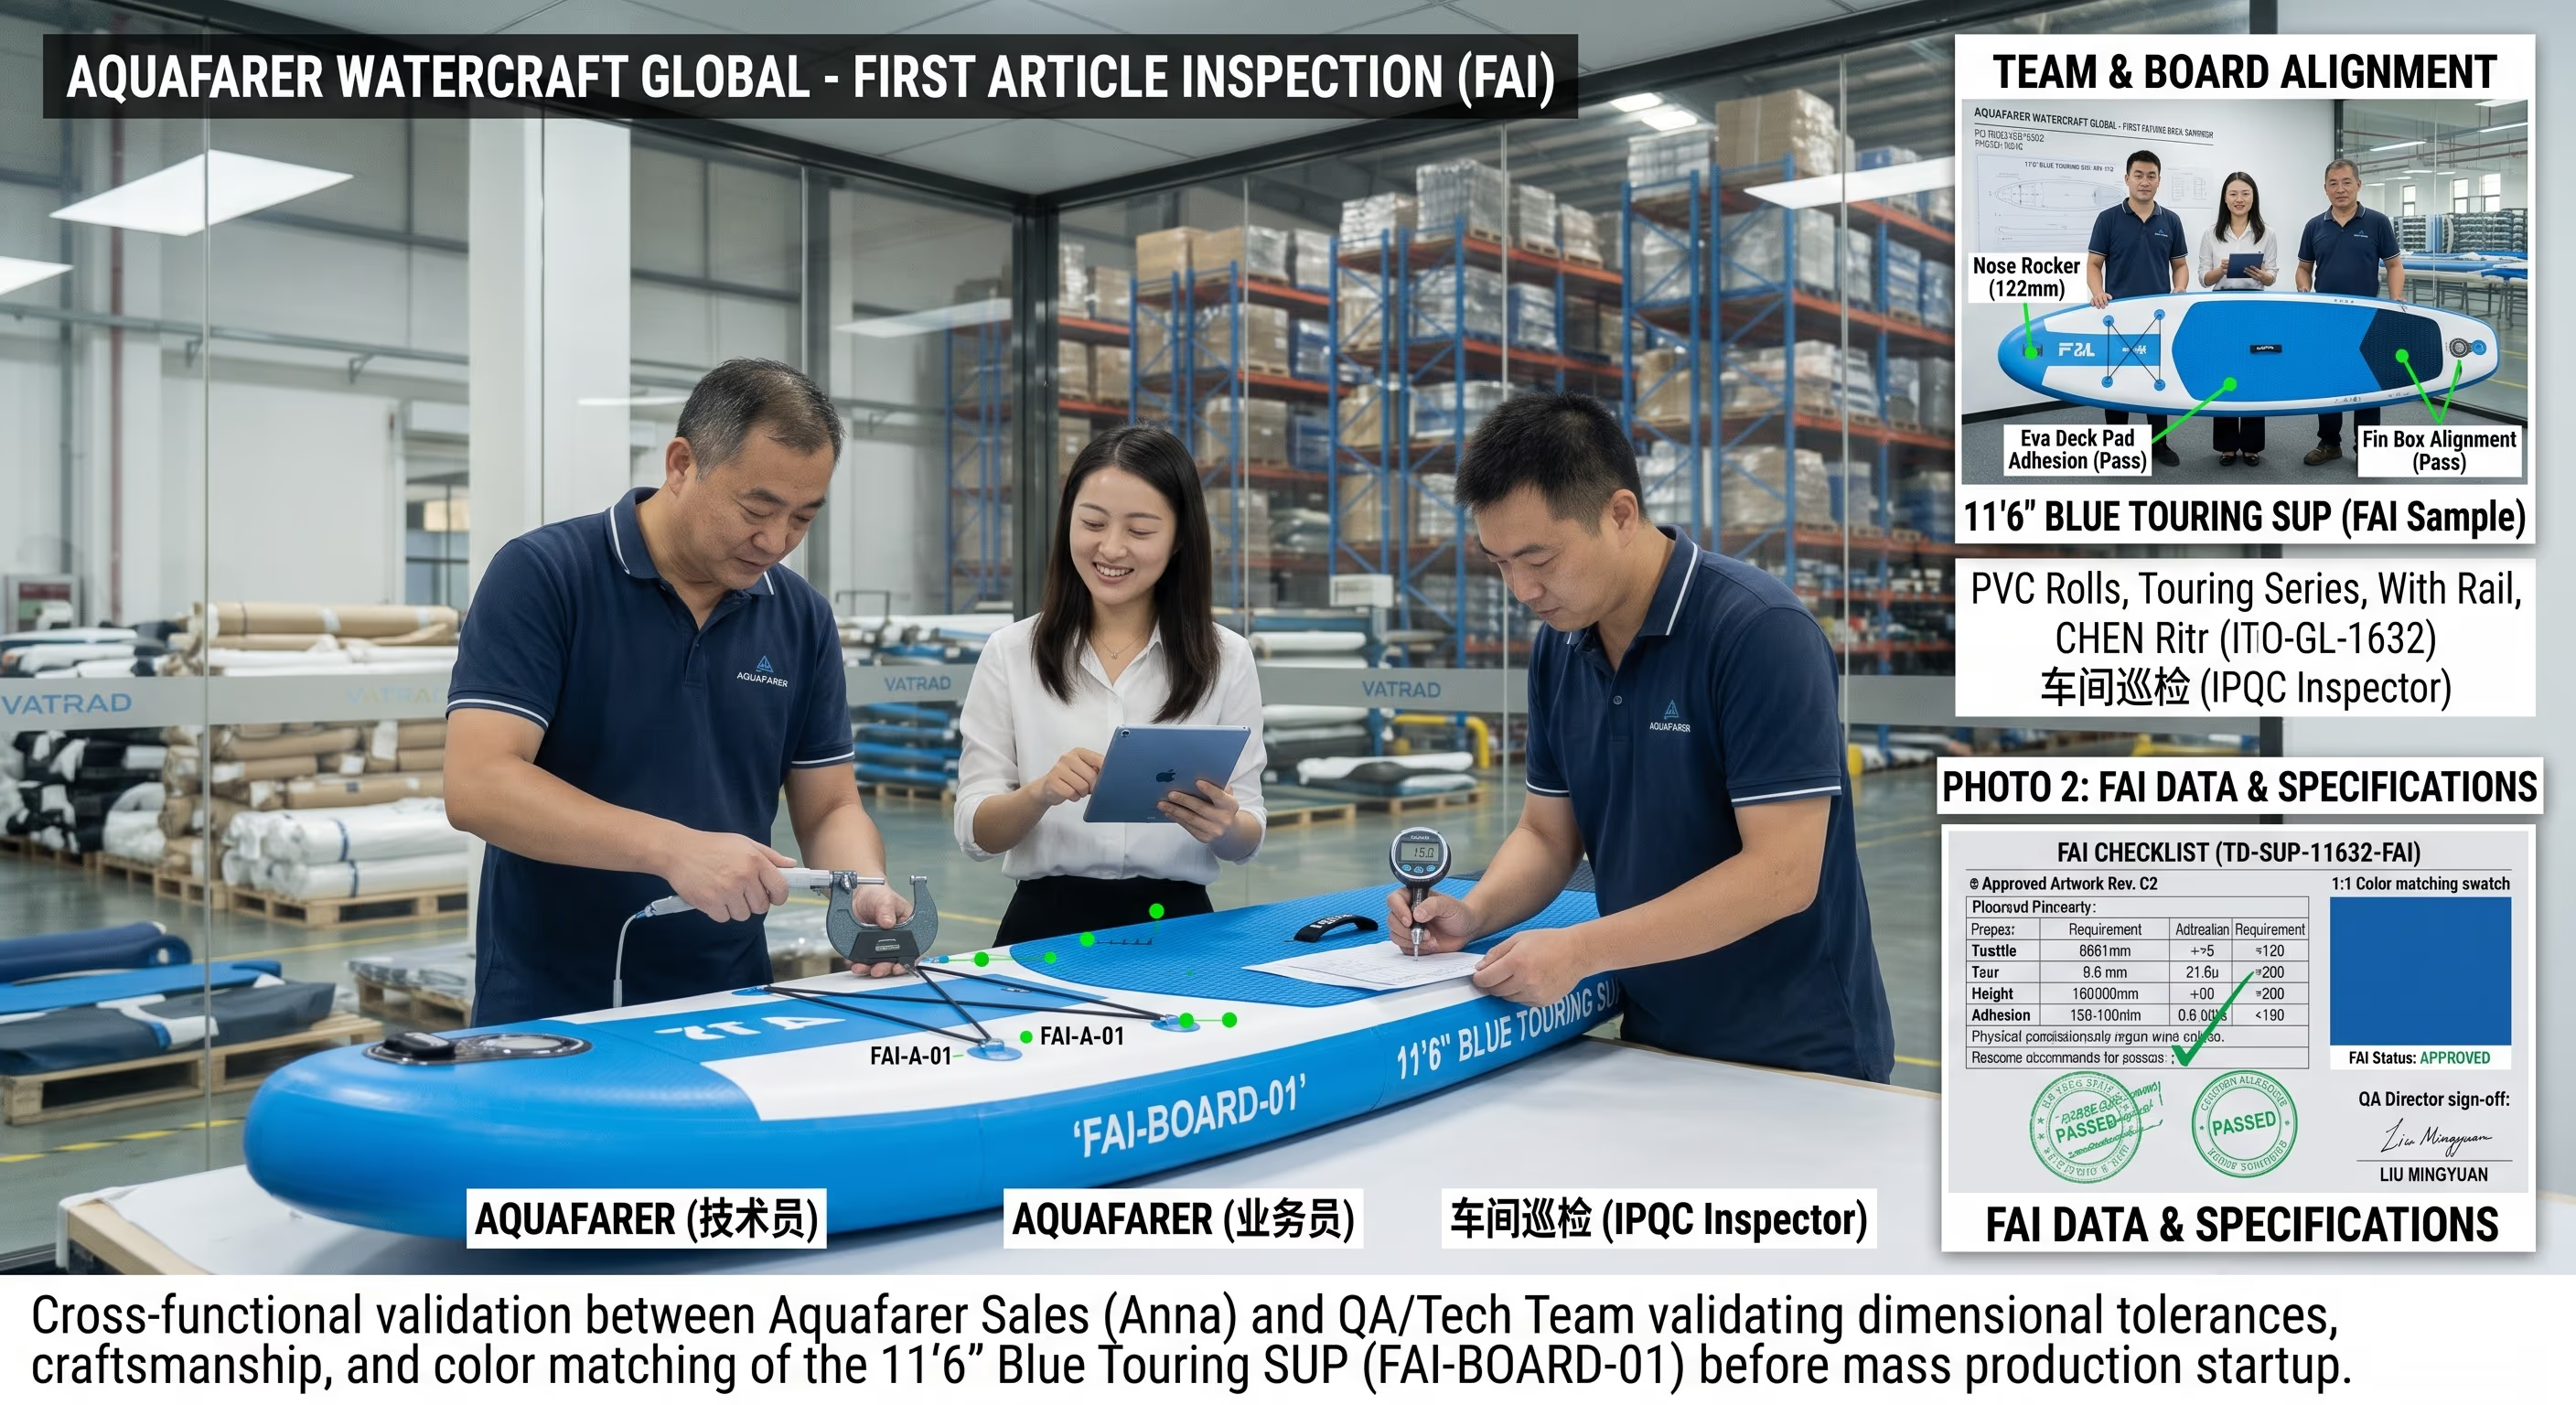
IPQC / FAI — kontrola během výroby
První kus se ověří proti uzavřeným výchozím hodnotám a každá směna vede obchůzkové kontroly na lince. Schválení FAI verzně uzavírá grafiku, rozměry a kusovník.
Stáhnout protokoly IPQC (PDF)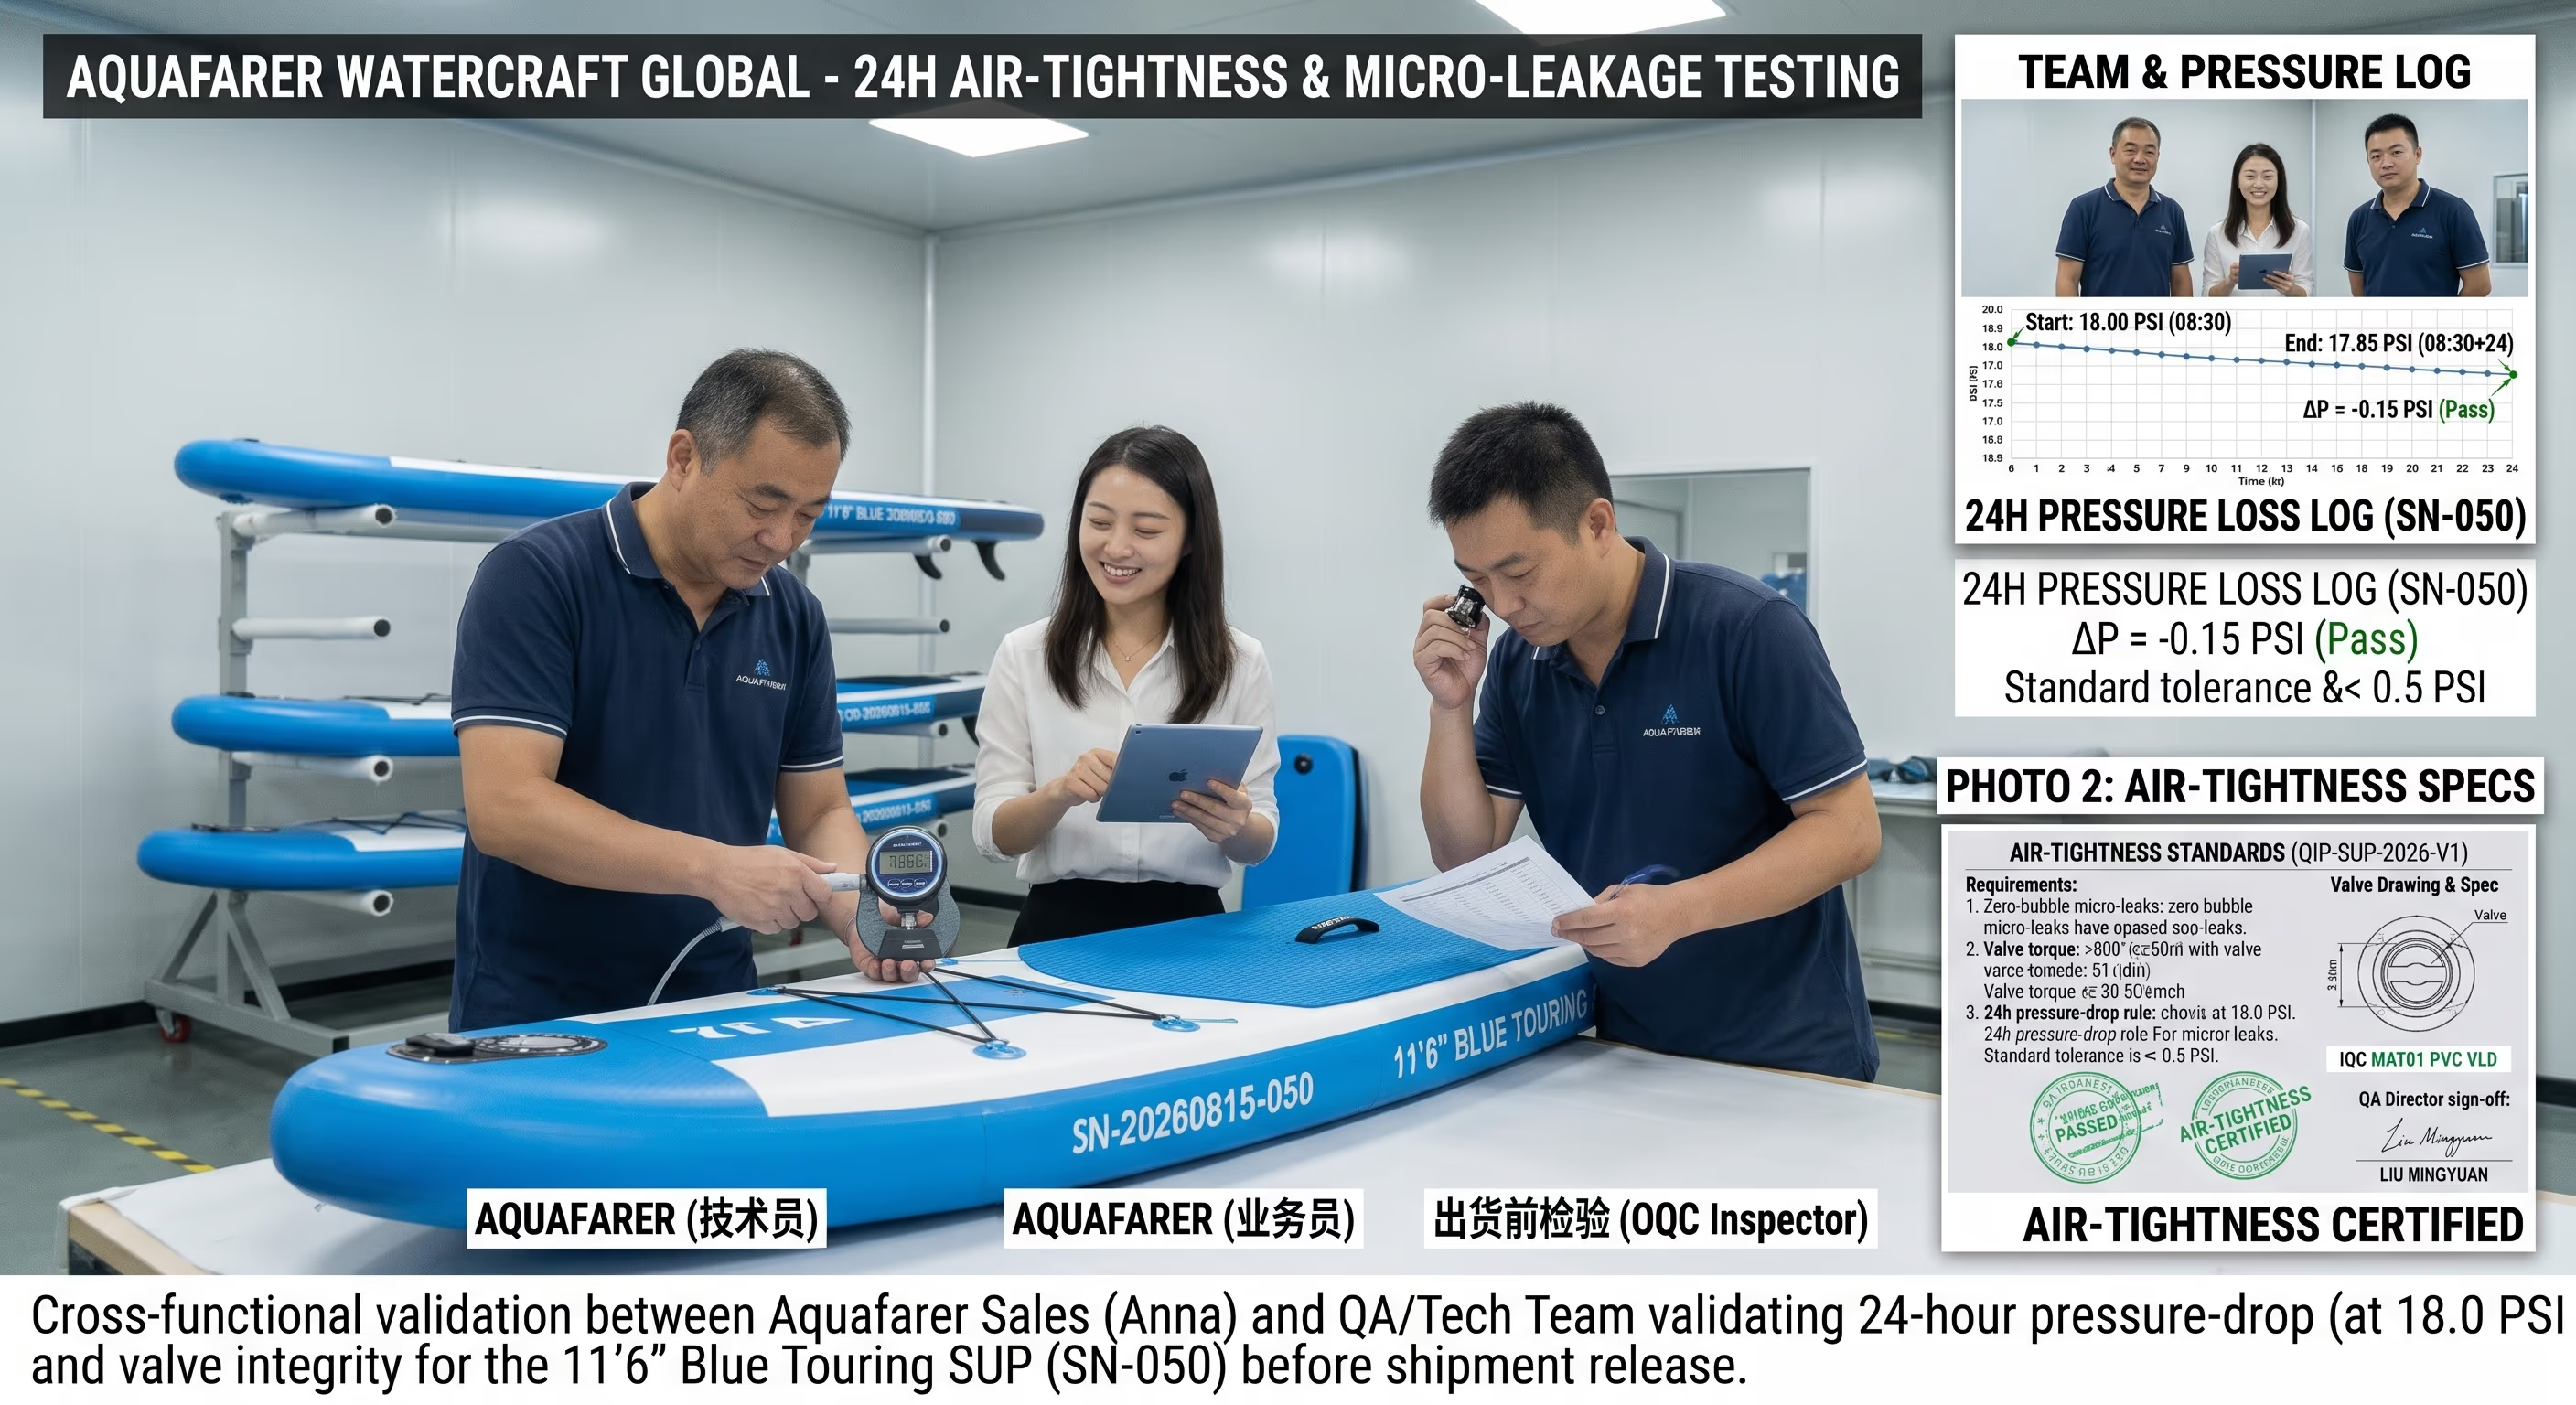
Dofukování a zkouška nepropustnosti
100 % hotových desek — nikoli vzorek — absolvuje 24hodinové udržení tlaku při 18,0 PSI s automatickým odmítnutím při poklesu nad 0,50 PSI. Jeden záznam na komoru.
Stáhnout protokoly nepropustnosti (PDF)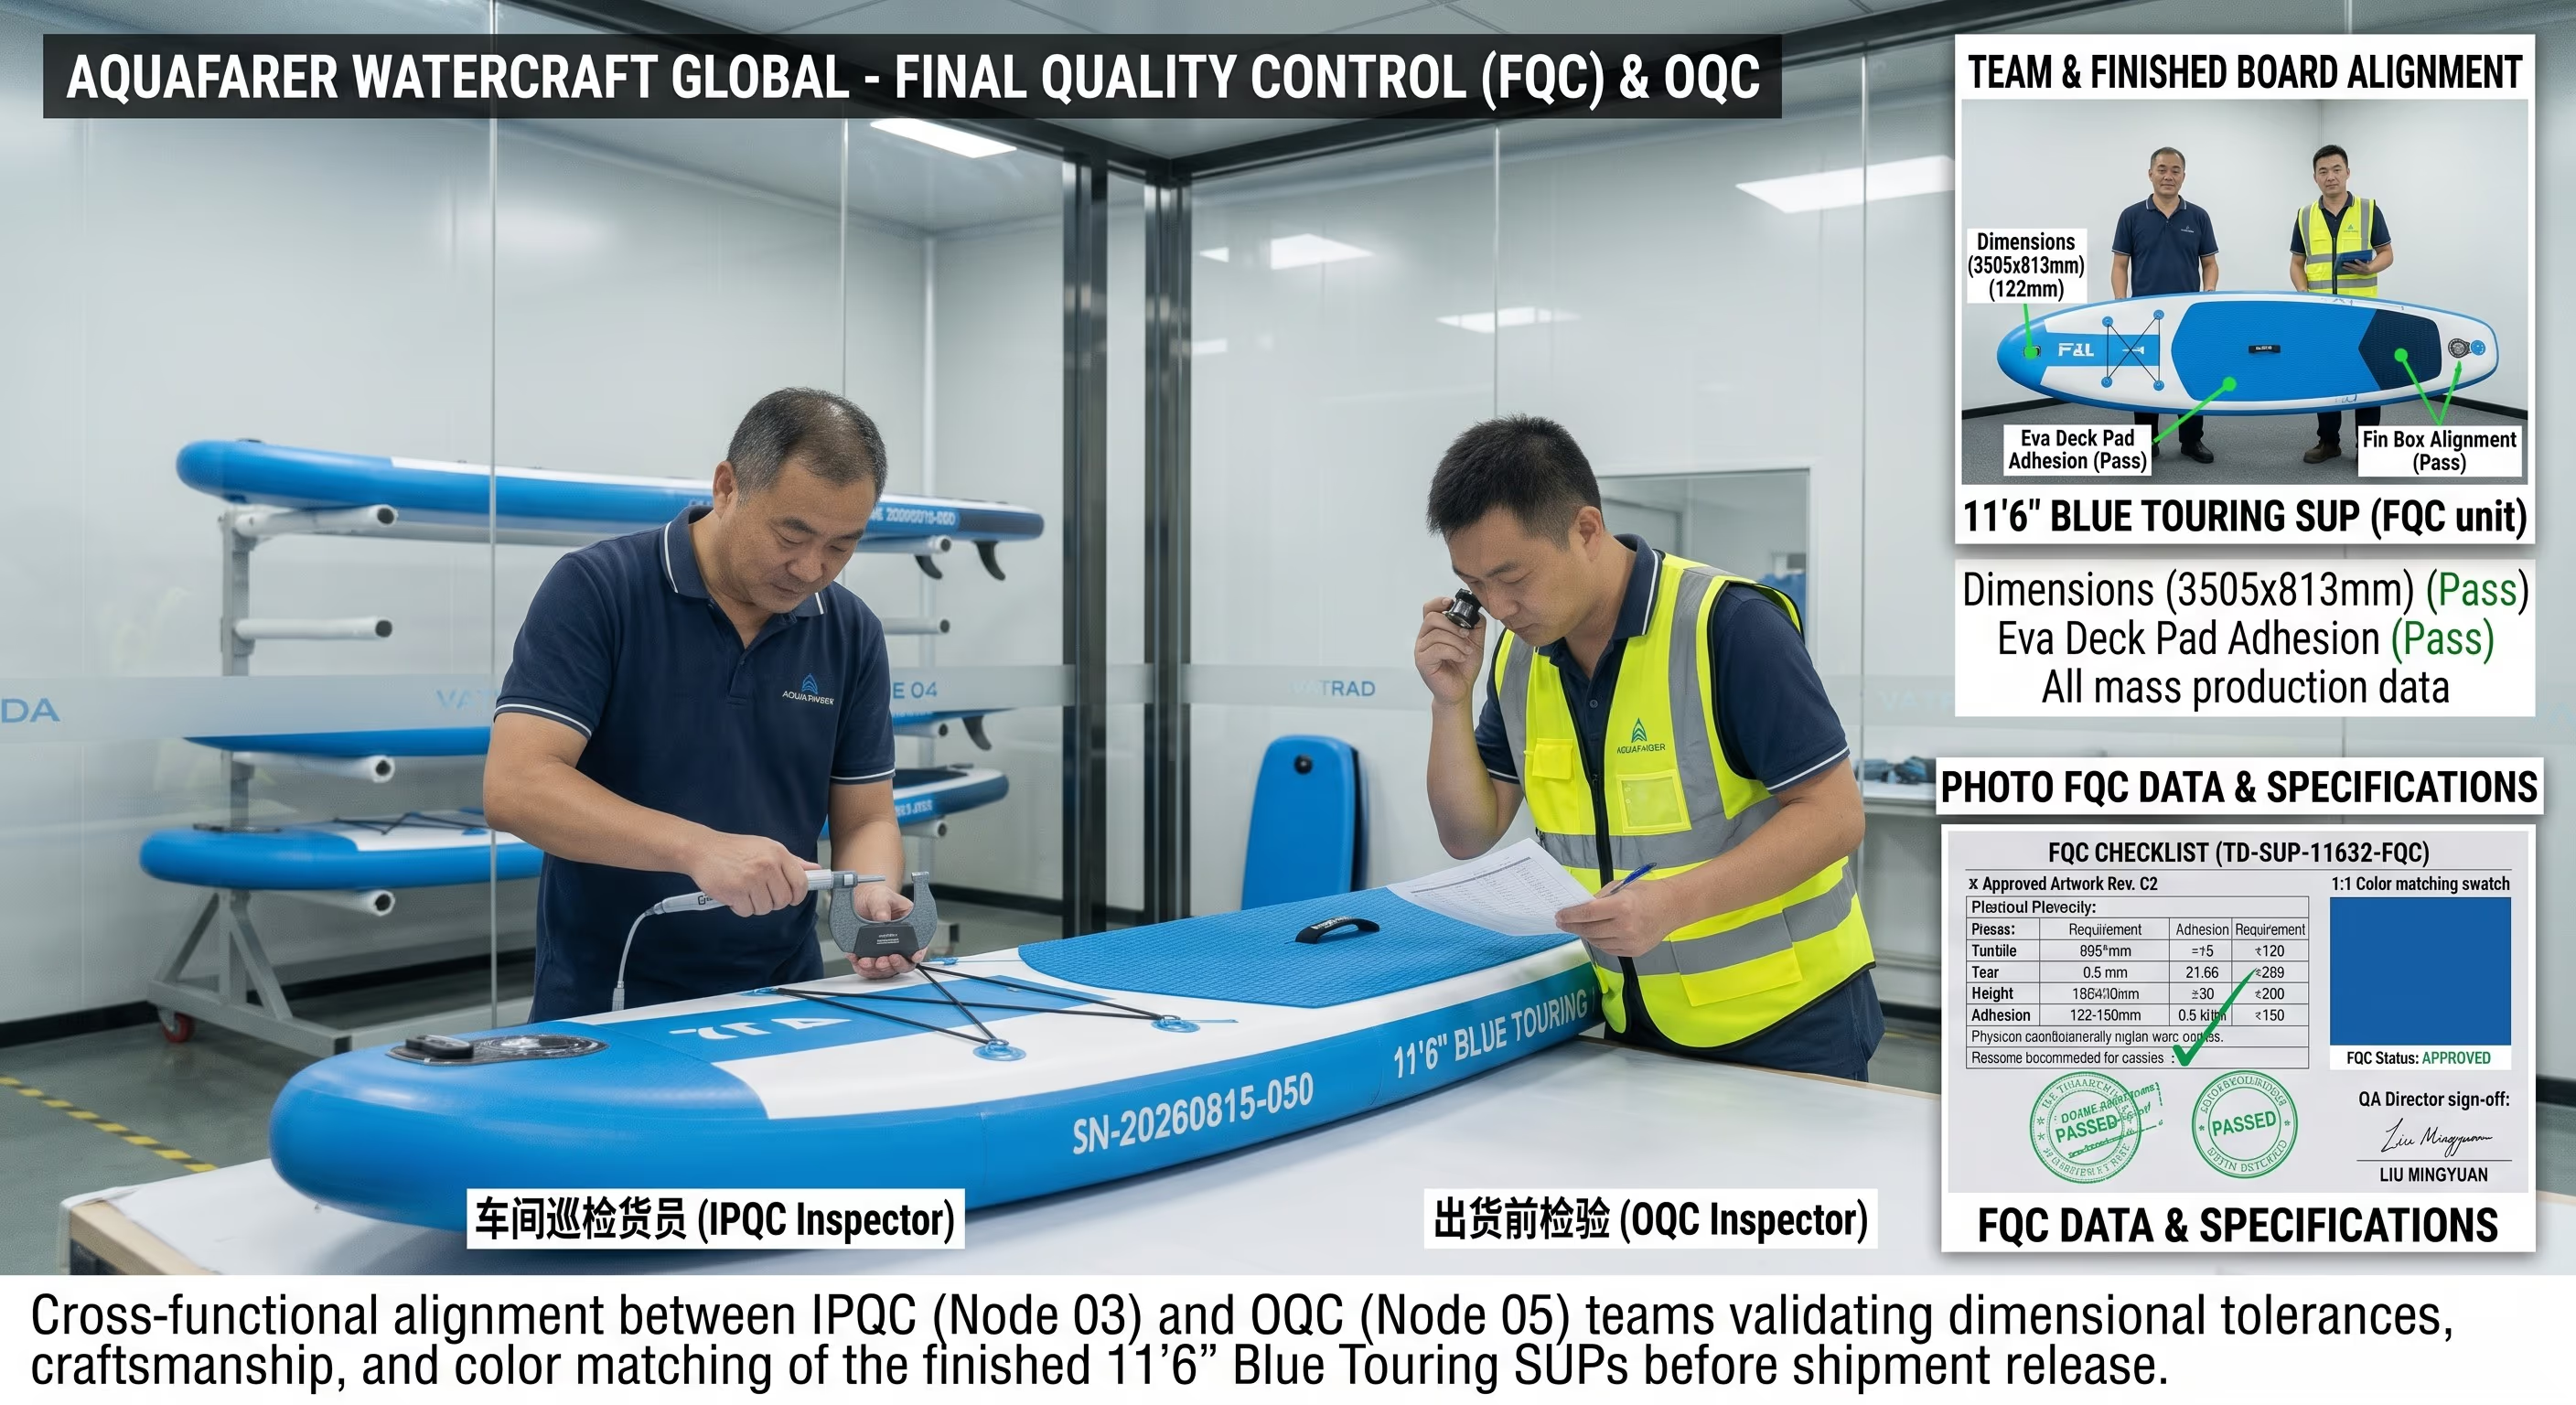
FQC — závěrečná kontrola výrobku
Hotové desky se měří proti tolerancím z výkresu a vizuálně se třídí pod denním světlem D65 proti schválenému zlatému vzorku.
Stáhnout protokoly FQC (PDF)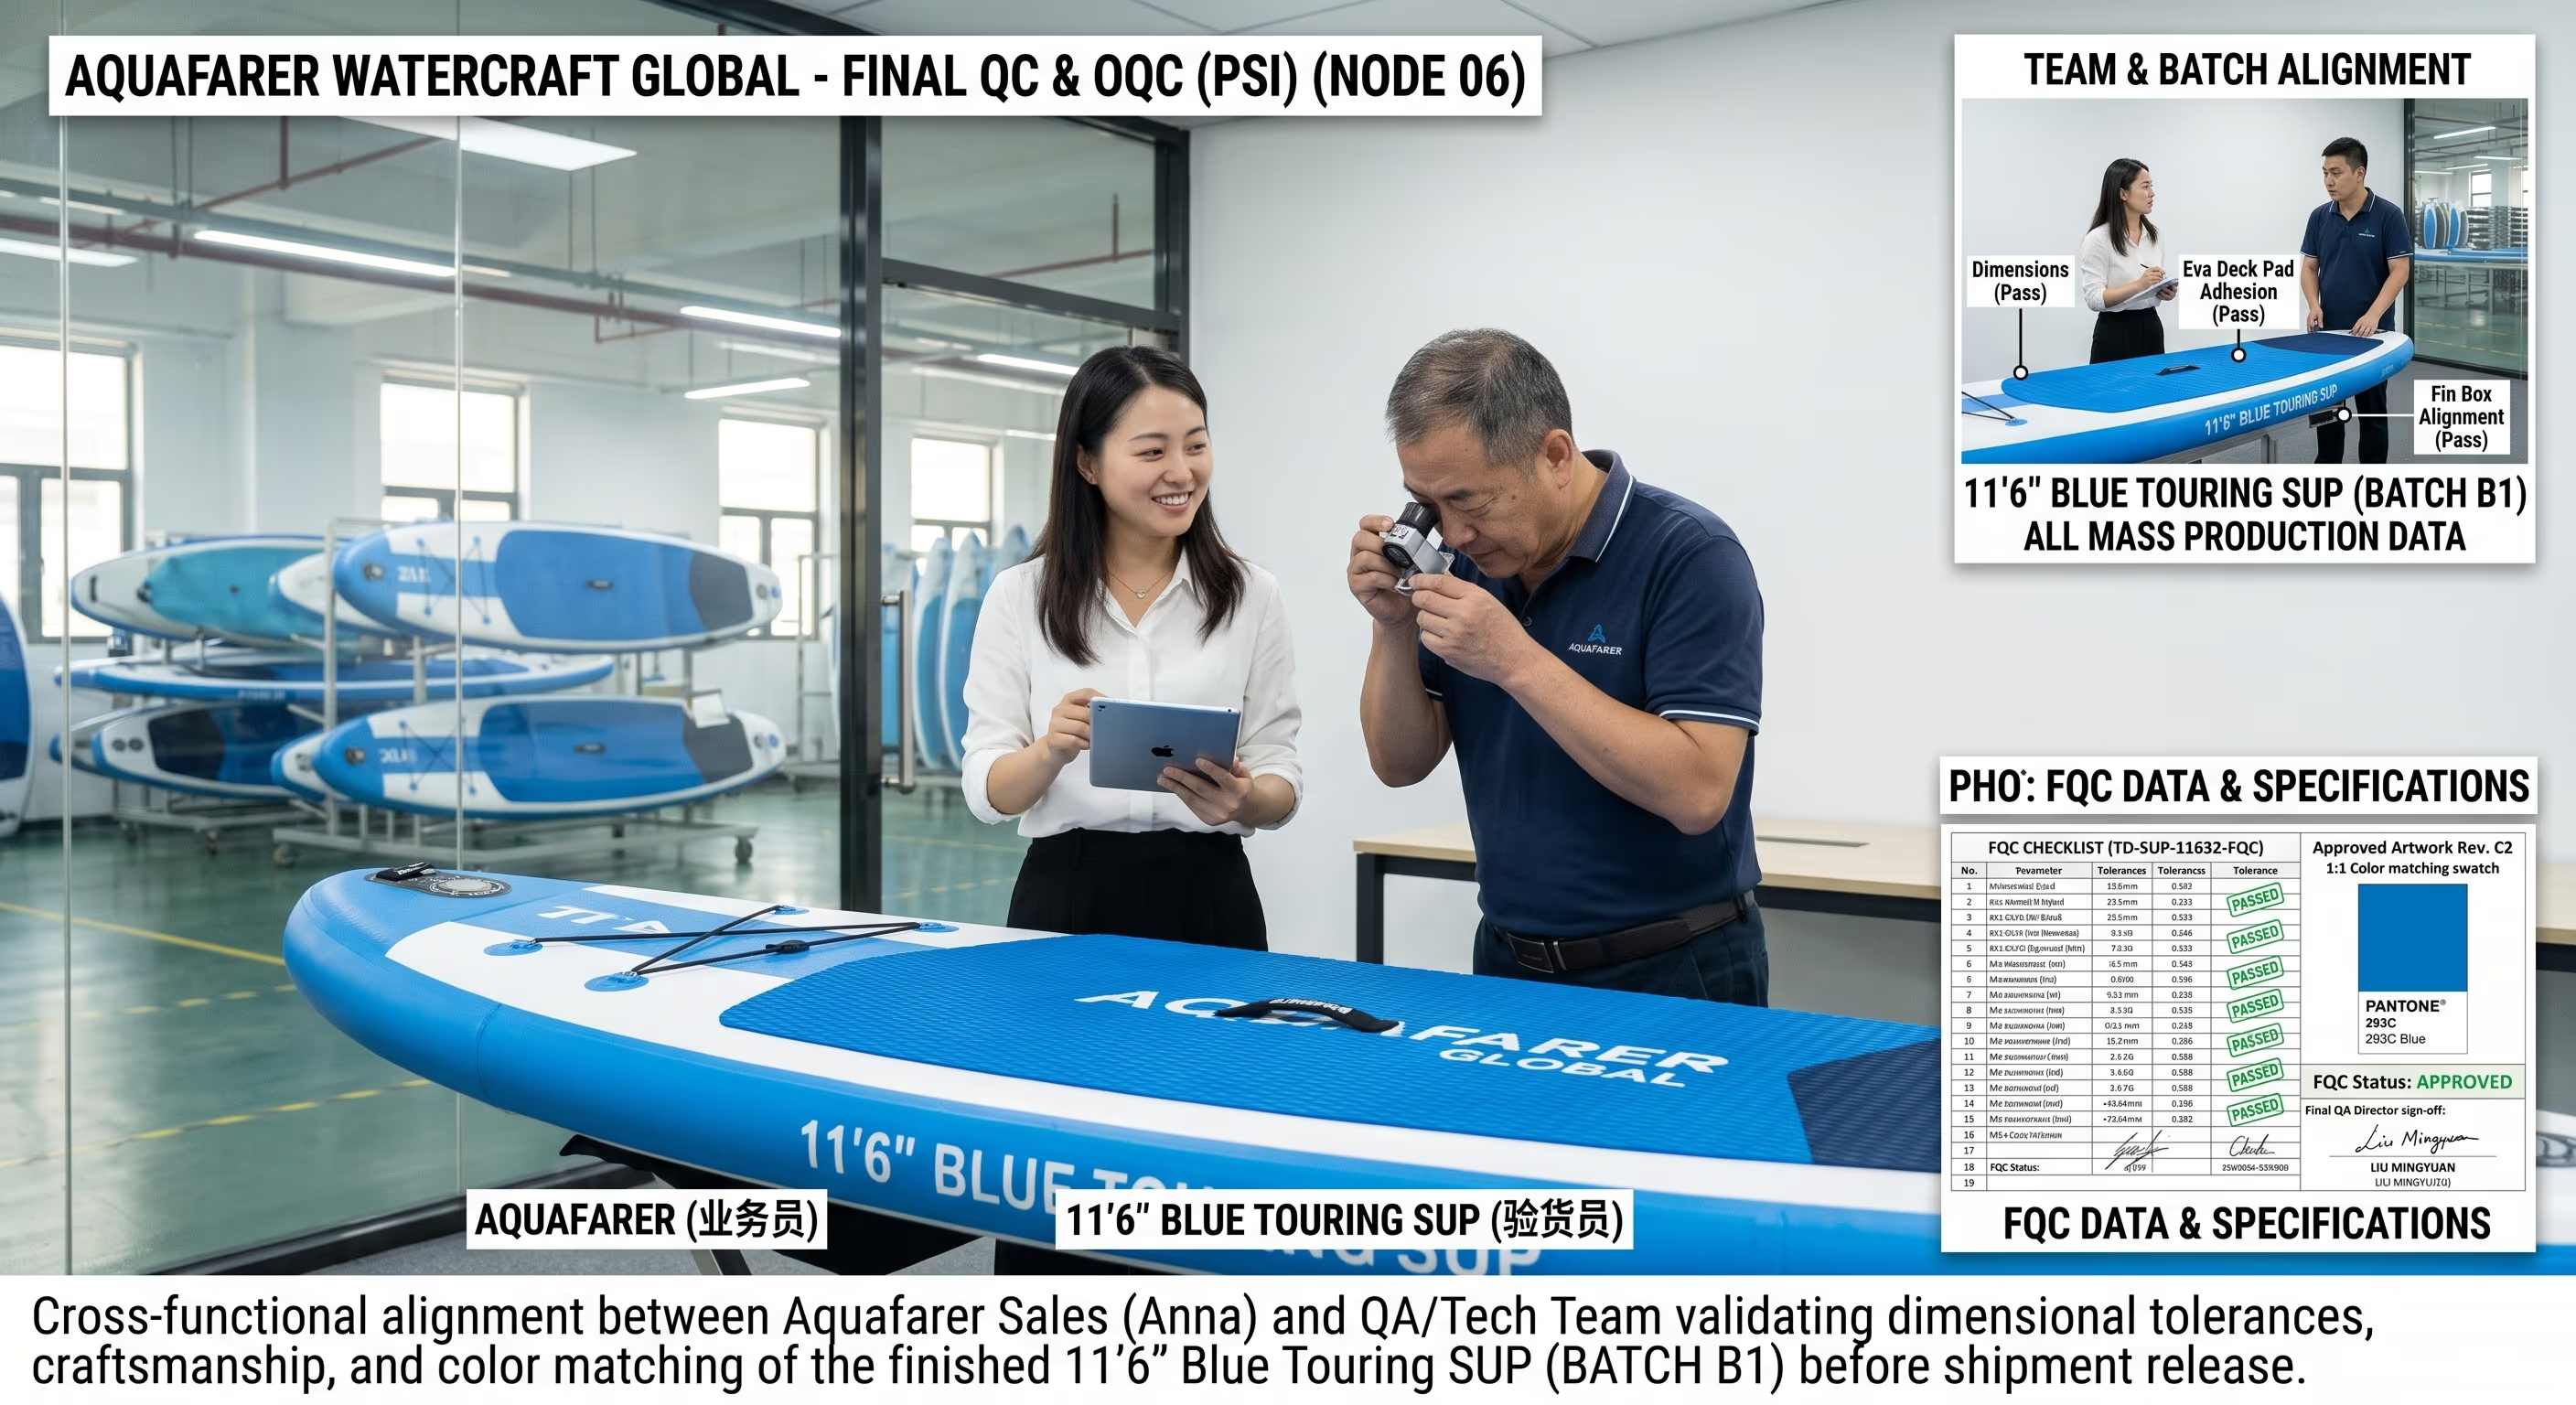
PSI — balení a kontrola před odesláním
Zabalená sada se prověří 100% proti zákazníkem schválenému kusovníku — sken čárového kódu (třída ≥ B), značení krabic a zkouška pádem ISTA-1A před naložením.
Stáhnout protokoly PSI (PDF)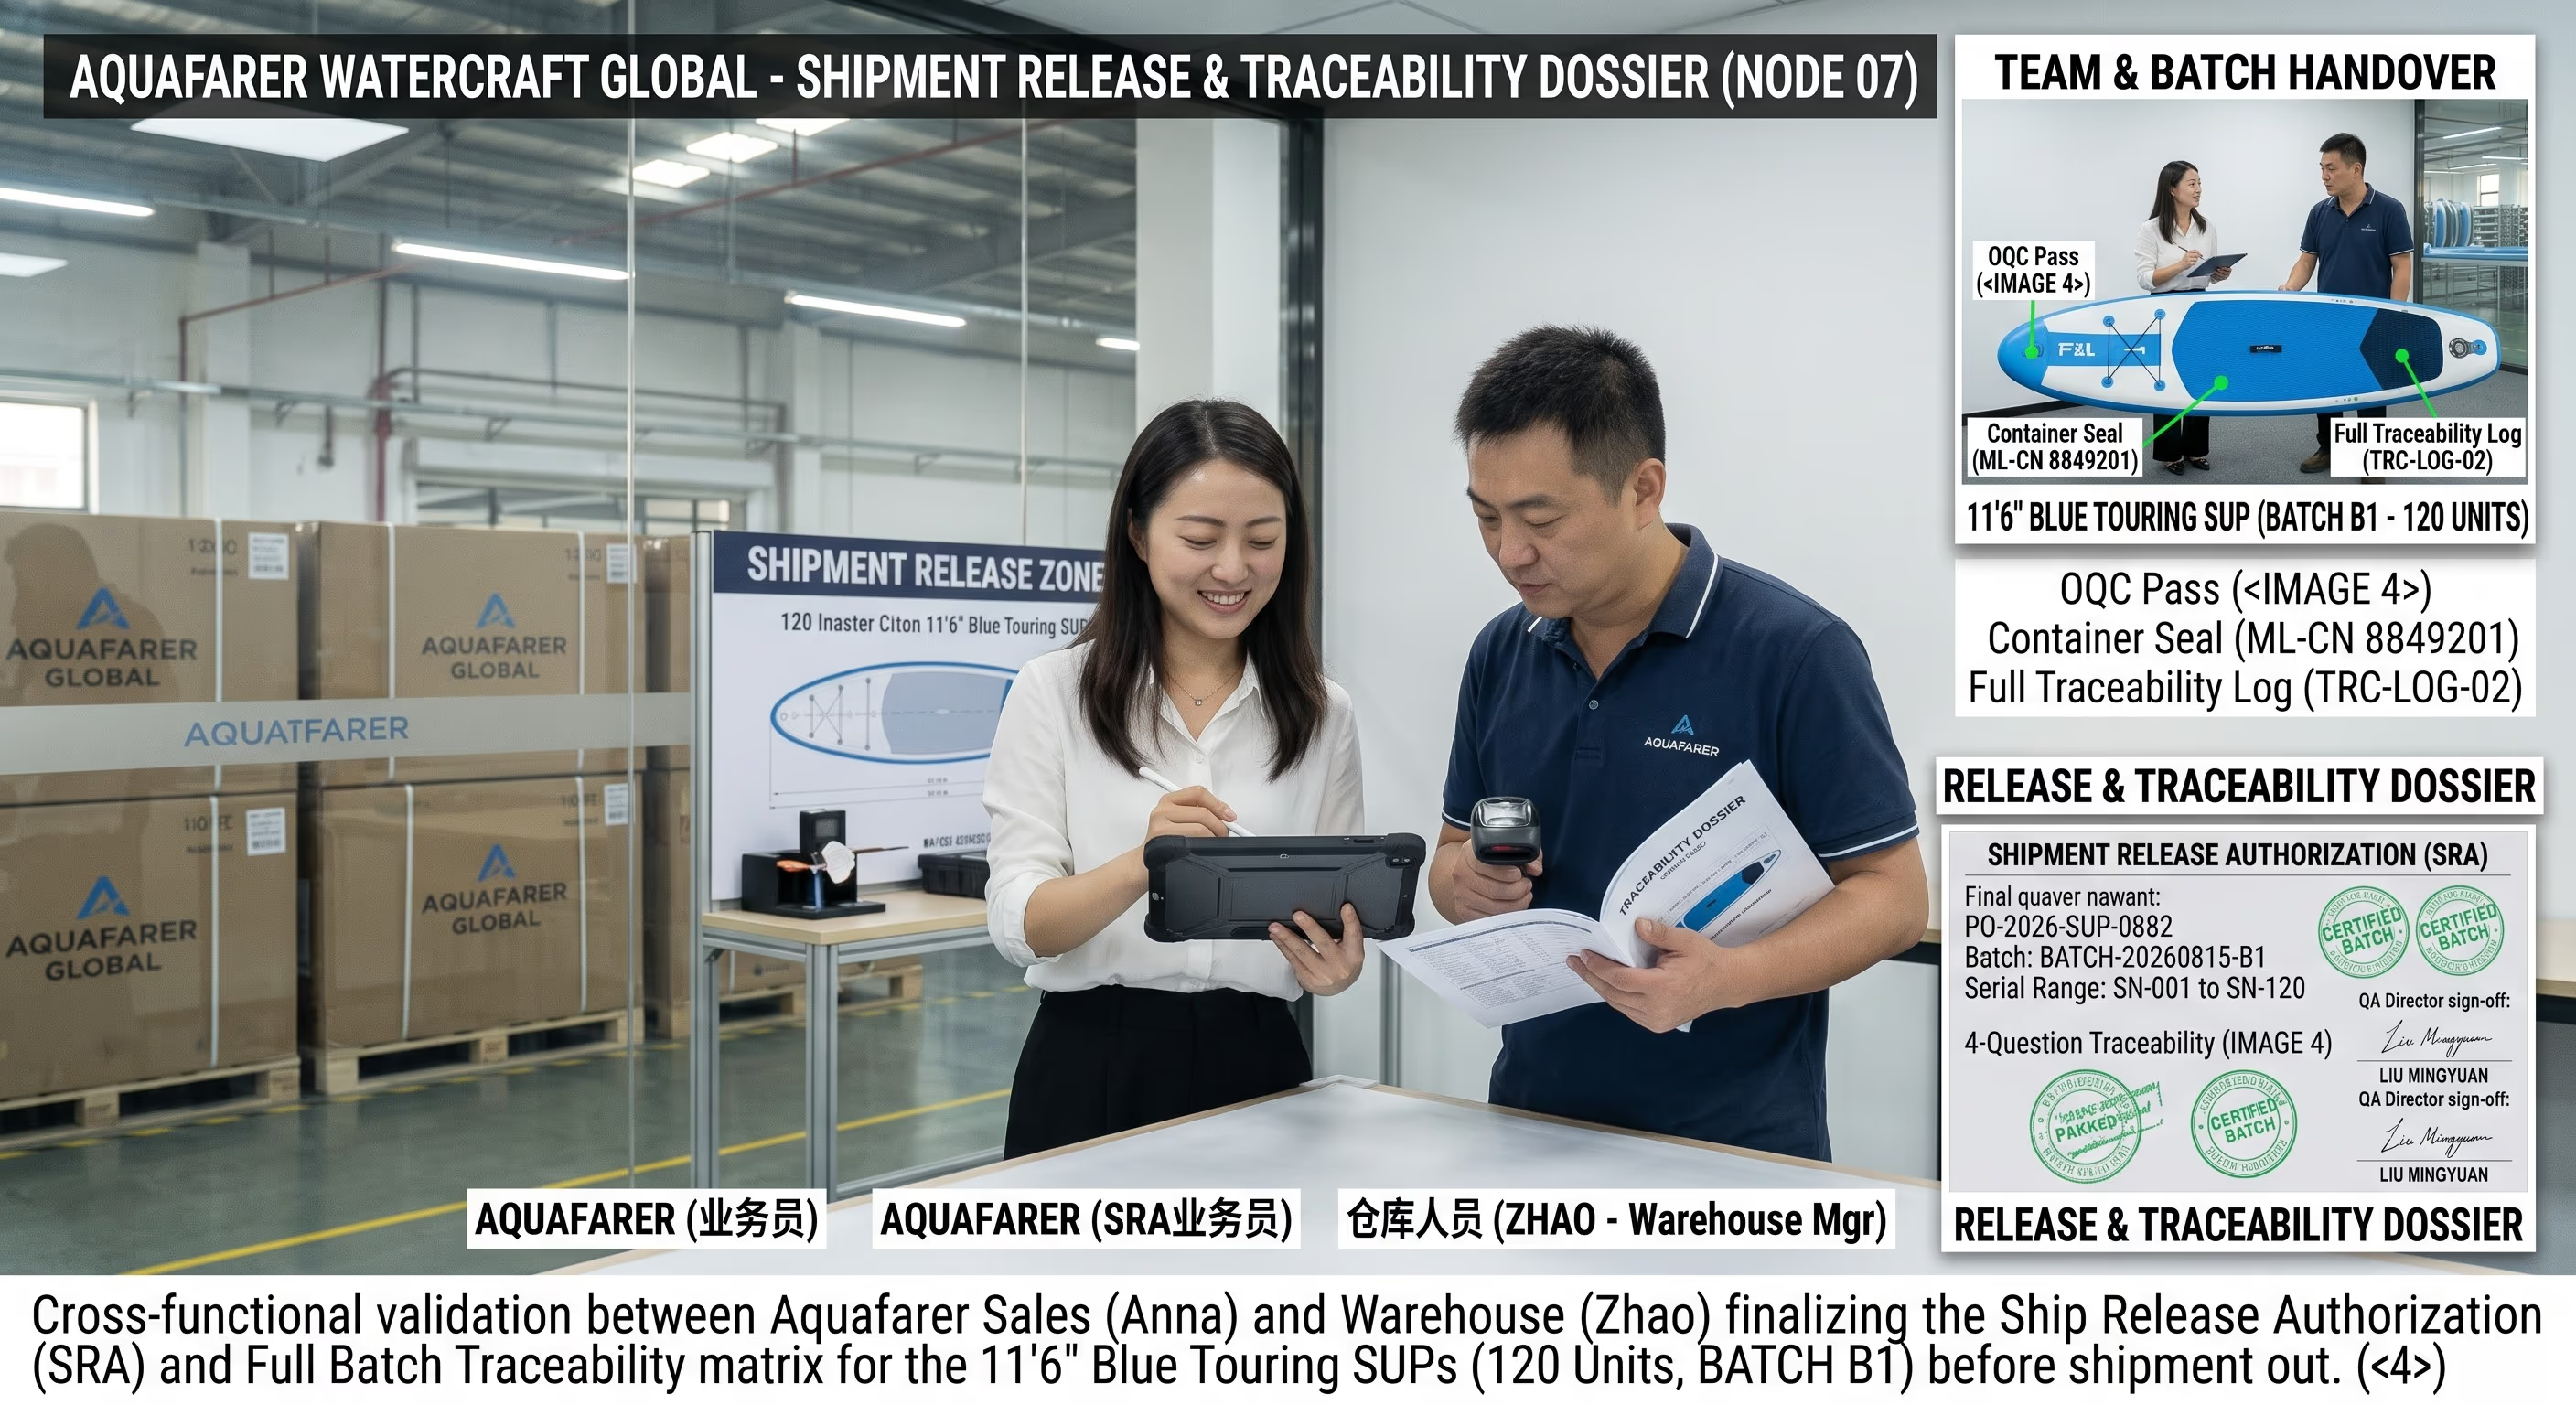
Uvolnění zásilky a vysledovatelnost
Kvalita podepíše dávku teprve tehdy, když jsou uzavřeny všechny šest předchozích fází. Sériová čísla se přiřadí k dávce a dokumentace se předá spolu se zásilkou.
Stáhnout protokoly uvolnění (PDF)Prohlédněte naše stroje a zařízení
Seznamte se s průmyslovým vybavením, které stojí za každou deskou SUP od Vatrad.
Zobrazit vybavení →