Továrna
Továrna a výroba
Továrna SUP o ploše 12 500 m² v Číně, Qingdao — individuální výroba SUP od surovinového PVC až po hotovou nafukovací desku
- Jako výrobní divize **Qingdao Vatrad Group Co., Ltd.** hlídá Vatrad každý stupeň výroby nafukovacích SUP — od příchodu surovinového PVC až po finální kontrolu hotové desky před dodáním. Náš výrobní závod v hospodářské rozvojové zóně Qingdao zabírá 12 500 čtverečních metrů a zahrnuje samostatné dílny pro řezání PVC, spojování jádra drop-stitch, digitální tisk SUP, závěrečnou montáž a zkoušky kvality.
- Spojením návrhu, konstrukce, prototypování, výroby a zkoušek pod jednou střechou odstraňujeme neefektivitu smluvní výroby a udržujeme přímou kontrolu nad kvalitou provedení, výběrem materiálu a dodacími lhůtami. Každá deska SUP, která opouští naši dílnu, je vyrobena našimi lidmi, na našem zařízení a podle našich standardů.
- 12 500 m²
- Výrobní plocha
- 350+
- Zkušených pracovníků
- 120 000+
- SUP vyrobeno ročně
- ISO 9001
- Potvrzeno certifikátem kvality
Poznatky o továrně
Prozkoumejte naše výrobní možnosti
Výrobní kapacita
Zařízení o ploše 12 500 m² vyrábí 120 000+ SUP ročně na linkách desek SUP a bezpečnostního vybavení. 350+ pracovníků, 2 směny.
Laboratoř kvality a zkoušky
Nezávislá laboratoř kontroly kvality se 4 fázemi zkoušek: vstupní kontrola materiálu (tah, trh, UV), 24hodinové udržení tlaku při 18,0 PSI, zkouška odolnosti švu v odtrhu a ověření ohybové tuhosti každé desky.
Schopnosti OEM/ODM
Kompletní služby OEM/ODM: návrh zakázkových forem, obaly pod vlastní značkou, individuální barvy desek, grafika na palubě (digitální a sítlisk) a obaly připravené k exportu.
Normy kontroly kvality
Projektová kritéria kontroly kvality ve fázích IQC, IPQC, FQC a OQC: ověření nepropustnosti, vizuální a rozměrová kontrola, potvrzení příslušenství, vysledovatelnost šarží a podpis uvolnění před odesláním — plus řízené řízení nesouladů a oprav u nepropustnosti.
Norma řízení změn při opravách
Formální řízení změn parametrů oprav podle ISO 9001: ECR, klasifikace rizik, schvalovací matice napříč odděleními, 9krokový uzavřený cyklus, kvantitativní konstrukční validace (18,0 PSI, 24h udržení, ΔP ≤ 0,2 PSI) a opatření Poka-Yoke — s dvojjazyčnou SOP QMS-SOP-QC-CC-001 Rev 2.0.
Řízení nevyhovujících výrobků
Řízení nevyhovujících výstupů podle části 8.7 normy ISO 9001:2015: zápis NCR, karanténa a blokace, rozhodnutí podle závažnosti (podpis dílny / vedoucí QC + technický inženýr / MRB), řízená oprava podle pokynů SRI, nezávislá 100% opětovná kontrola a zničení za dohledu — videa o vyřazení jsou uložena v trezoru s kontrolními součty SHA-256.
Kontrola kvality v 7 fázích
Úplný průběh kontroly kvality projektu, vrata po vratech: plánování kvality (PPM) → vstupní kontrola materiálu → kontrola během výroby a první kus → dofukování a nepropustnost → konečná kontrola → balení a PSI → uvolnění zásilky a vysledovatelnost. U každých vrat je uvedeno, co se kontroluje, jak se hodnotí a jaký dvojjazyčný report vzniká.
Dílny
Výrobní dílny
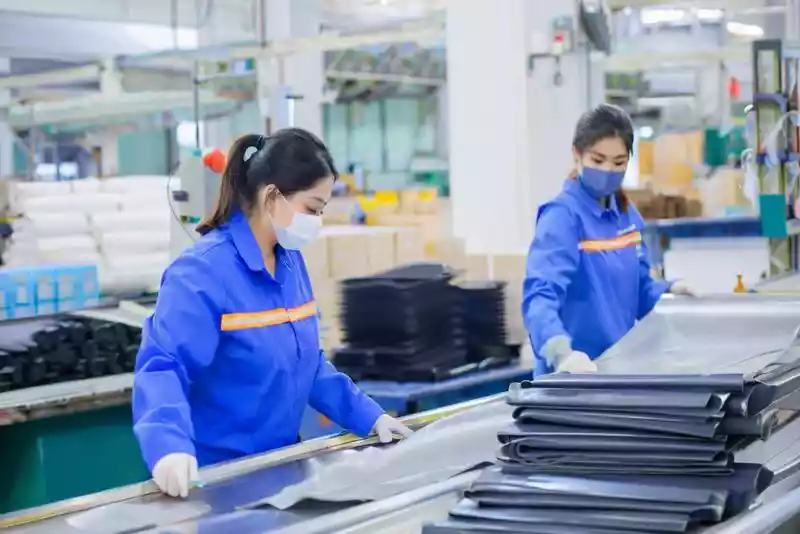
Řezání PVC a příprava materiálu
Automatické CNC řezací stroje zpracovávají tkaniny PVC, Hypalon a drop-stitch s přesností na setiny milimetru. Počítačově optimalizované rozvržení minimalizuje odpad materiálu a zajišťuje, že každý díl splňuje svou rozměrovou specifikaci ještě před svařováním.

Svařování trubek a tepelné tavení
Specializovaná svařovací dílna s teplotními svařovacími stroji a vysokofrekvenčními dielektrickými lisy. Horkovzdušné svařovačky spojují a taví trubkové komory z PVC, zatímco vysokofrekvenční svařování vytváří vysoce pevné nepropustné švy, které překračují požadavky.

Spojování jádra drop-stitch
Jádra drop-stitch desek SUP se lepí k vnějším vrstvám PVC pomocí tepelné laminace. Tisíce vnitřních polyesterových vláken spojuje horní a dolní vrstvu a vytváří tuhou konstrukci při 12-15 PSI. Výztuhy okrajů jsou spojeny fúzí ve třech vrstvách pro pevnost hrany.

Tisk a dekorování SUP
Desky SUP se dekorují digitálním tiskem pro barevnou grafiku a sítliskem pro loga a opakující se vzory. Digitální tiskárny zajišťují návrh palub v kvalitě fotografie, zatímco sítlisk dodává trvalé a výrazné značkové prvky.
Závěrečná montáž a osazení
Montážní linka, kde se na každou desku SUP montují ventily, D-kroužky, madla, držáky žebra a palubní podložky. Každá deska projde kontrolním listem sestavení o 100 bodech, který podepíše vedoucí týmu.

Zkoušky a kontrola kvality
Každá hotová deska před odesláním projde povinnou zkouškou nepropustnosti, kontrolou odolnosti švu v odtrhu a úplnou kontrolou systémů. Naše laboratoř kvality pracuje nezávisle na výrobě a hlásí se přímo vedení.
Vybavení
Klíčové výrobní zařízení
| Automatický stroj na řezání PVC | Řízení CNC, přesnost 0,1 mm |
| Teplotní svařovací stroj | Horkovzdušný, 200°C–300 °C, pro spojování trubek |
| Vysokofrekvenční dielektrický svařovací lis | 15 kW, svařování nepropustného švu |
| Lis na laminaci jádra drop-stitch | Jádra SUP až do 14 ft |
| Digitální tiskárna | Barevná grafika na palubě SUP |
| Stroj na sítlisk | Vícebarevný tisk log |
Kontrola kvality
Proces zkoušek a zabezpečování kvality
Každá deska před odesláním projde povinnými zkouškami. Naše laboratoř kvality pracuje nezávisle na výrobě a hlásí se přímo vedení.
- 1
Kontrola surovin
Tkaniny PVC, Hypalon a drop-stitch podléhají tahové zkoušce, zkoušce šíření trhliny a ověření odolnosti proti UV záření dřív, než se do výroby dostane jakákoli šarže.
- 2
24hodinová zkouška nepropustnosti
Každá trubková komora se dofukuje na 18,0 PSI a udržuje 24 hodin. Pokles tlaku nad 0,50 PSI vede k automatickému odmítnutí a opětovnému přezkoušení švů.
- 3
Zkoušky zatížení a stability
Hotové desky se dofukují na jmenovitý tlak a kontrolují na souměrné nabobtnání, tuhost při 15 PSI a stabilitu pod zatížením. Každá deska se před konečnou kontrolou otestuje v naší zkušební nádrži.
Projekty OEM
Případové studie spolupráce se značkami a OEM
Od konceptu po výrobu — tak pomáháme globálním značkám uvést své řady nafukovacích SUP na trh a rozšířit je.
- Výzva
- Evropský outdoorový retailer potřeboval řadu SUP pod vlastní značkou s jedinečnou grafikou na palubě, ekologickým PVC a obaly připravenými pro retail — vše dodáno za 60 dní.
- Řešení
- Vyvinuli jsme vlastní soubory pro digitální tisk, zajistili PVC splňující REACH a zkrátili počet vzorkovacích kol z 3 na 1 tím, že jsme tým designu umístili přímo do naší továrny v Qingdao.
- Výsledek
- 25–35 dní výroby od podepsané objednávky, s prvním dodáním v 60denném okně. 2 400 kusů ve 4 SKU. Objednávka na další dávku byla zadána dřív, než byla první dávka zcela dodána.
- Výzva
- Americký startup ve vodních sportech potřeboval výkonnou desku SUP drop-stitch s vlastním tvarem, obaly s co-brandingem a certifikací BSCI pro umístění v retailu.
- Řešení
- Upravili jsme existující formu SUP se změněným obrysem, vyvinuli obalovou grafiku s co-brandingem a poskytli úplnou dokumentaci auditu BSCI.
- Výsledek
- Úspěšné umístění u klíčových amerických outdoorových prodejců, které přineslo silný náskup: v prvním roce se prodalo přes 5 000 kusů při 98% míře prodeje skladových zásob.
- Výzva
- Australský distributor potřeboval řadu SUP s certifikací CE, vlastními barvami a souladem s australskými normami.
- Řešení
- Vyrobili jsme předsériové vzorky ve 4 barevných variantách a zkoordinovali zkoušky souladu s třetí stranou.
- Výsledek
- Řada SUP se 3 modely byla uvedena na trh AU/NZ. Následně jsme zvítězili ve vládní tendru na 12 hlídkových SUP.
FAQ
Často kladené otázky k B2B a OEM
Jaké je minimální objednávkové množství (MOQ) pro OEM nafukovací desky SUP?+
MOQ se určuje podle konfigurace projektu, nikoli podle pevného čísla — podle trupu a nástrojů, barevných variant a PVC, grafiky, obalů a příslušenství. Sériová výroba běží v dávkách 90–100+ kusů z plné 150 m role drop-stitch, malé série s co-brandingem začínají na 5–10 kusech a každý projekt projde fází vzorku (1–2 kusy) a pilotní série (20–50 kusů). Úplnou výpočtovou logiku najdete v našem průvodci MOQ a flexibilního brandingu.
Má Vatrad certifikaci BSCI?+
Ano. Naše továrna má platnou certifikaci společenské odpovědnosti BSCI (zpráva z auditu je k dispozici na vyžádání). Dále máme ISO 9001 pro řízení kvality. Certifikace CE se vztahuje na modely určené pro evropské trhy; rozsah se potvrzuje u každého projektu. Dokumentaci o souladu s REACH a RoHS předkládáme s každou objednávkou OEM.
Jaká je obvyklá dodací lhůta pro objednávku OEM?+
Standardní dodací lhůta je 25–35 dní od potvrzené objednávky a zálohy pro sériovou výrobu OEM. Vývoj zakázkové formy přidává 15–20 dní na nástroje. Pro urgentní objednávky a sezónní nápor je k dispozici urychlená výroba. Prototypové vzorky bývají hotové do 7–12 dní.
Zajišťujete vývozní dokumentaci?+
Ano. Náš tým zajišťuje vývozní dokumentaci a celní odbavení vlastními silami a dodáváme do více než 50 zemí v Evropě, USA, Austrálii a Asii.
Výrobní průběh
Od materiálu po hotovou desku
Každá deska projde 6 výrobních fázemi s kontrolními body na každém kroku. Žádné zkratky, žádné přeskočené kontroly.
Příjem materiálu a vstupní kontrola
Všechny vstupní materiály se zaznamenávají podle čísla šarže v našem ERP systému. Role tkaniny PVC, jádra drop-stitch, ventily, lepidla a kovové části jsou v karanténě, dokud je neodsouhlasí kontrola kvality.
- Kontrola kvality
- Pevnost v tahu (ASTM D751), odolnost proti trhání (ISO 4674), měření tloušťky, viskozita lepidla, vizuální prohlídka vad
- Práh
- Zkoušeno 100 % šarží. Odmítnutí při pevnosti v tahu < 90 % specifikace, trhání < minimální specifikace nebo při jakékoli vizuální vadě
- Odpovědnost
- Tým vstupní kontroly kvality (3 kontroloři)
CNC řezání a příprava materiálu
Počítačově optimalizované rozvržení rozmísťuje díly na plochu PVC tak, aby se odpad zminimalizoval. Automatické CNC řezací stroje udržují polohovou přesnost 0,1 mm.
- Kontrola kvality
- Rozměrová kontrola podle souborů CAD DXF, kontrola kvality hrany, ověření počtu dílů
- Práh
- Měří se každý 20. díl. Tolerance ±0,5 mm. Šarže se odmítne, pokud je mimo toleranci více než 2 %
- Odpovědnost
- Vedoucí řezné dílny
Svařování a spojování jádra drop-stitch
Jádra drop-stitch se lepí k vnějším vrstvám PVC pomocí tepelné laminace. Trubkové komory se svařují vysokofrekvenčně nebo horkovzdušně. Výztuhy okrajů se spojují fúzí ve třech vrstvách.
- Kontrola kvality
- Zkouška odtrhu každých 50 kusů (ASTM D751), měření šířky svaru, kontrola záznamu teplot horkovzdušného svařování, vizuální prohlídka švů s prosvětlením
- Práh
- Minimální pevnost v odtrhu 8 N/cm. Tolerance šířky svaru ±1 mm. Jakékoli viditelné kanálkování = odmítnutí
- Odpovědnost
- Kontrola kvality svařování (2 kontroloři na směnu)
Montáž a osazení
Desky postupují na závěrečnou montáž, kde se spojuje všechno: palubní a trupové díly se taví k sobě, montují se ventily, D-kroužky, madla, držáky žebra a nosná taška. Každý kus projde kontrolním listem sestavení o 100 bodech.
- Kontrola kvality
- Podpis kontrolního listu o 100 bodech pro každý kus, funkční zkouška ventilu (10 cyklů otevření a zavření), kontrola momentu utažení kovových částí, vizuální kontrola
- Práh
- Politika nuly vad u položek kritických pro bezpečnost (ventily, D-kroužky, madla). Drobné kosmetické vady: AQL 2,5 (ISO 2859)
- Odpovědnost
- Vedoucí montážního týmu + kontrola kvality linky
Tlaková zkouška a kvalitní pozdržení
Každá komora se dofukuje na 18,0 PSI (pro SUP s jmenovitými 12–15 PSI) a udržuje 24 hodin. Tlakové snímače zapisují průběžně. Komory s poklesem tlaku nad 0,50 PSI se odmítnou a odešlou na opětovnou kontrolu švů.
- Kontrola kvality
- Záznam 24hodinového udržení tlaku, denní ověření kalibrace snímačů, tlak odečítaný s teplotní kompenzací, opětovná zkouška švů po opravě
- Práh
- Maximální pokles tlaku 0,50 PSI za 24 h při stabilní teplotě. Překročení u kteréhokoli komory = 100% opětovná zkouška celé výrobní šarže
- Odpovědnost
- Laboratoř kvality (nezávisle na výrobě, hlásí se vedení)
Konečná kontrola a balení
Konečná vizuální a funkční kontrola. Vady povrchu, jednotnost barvy, ověření etikety a BINu, neporušenost obalů a kompletnost příslušenství. Kusy se vakuově zabalí, uloží do krabic a naloží na palety pro nakládku do kontejneru.
- Kontrola kvality
- Úplná vizuální kontrola, kontrolní list příslušenství pro každé SKU, pádová zkouška obalu (1 m, náhodný výběr), ověření čitelnosti etiket a čárových kódů
- Práh
- AQL 2,5 pro závažné vady, AQL 4,0 pro drobné. Nulová tolerance u bezpečnostních vad. Vizuálně se zkontroluje 100 % kusů
- Odpovědnost
- Tým konečné kontroly kvality (4 kontroloři) + vedoucí balení
Naši lidé
Personál a odbornost
Inženýři v oddělení vývoje, konstrukce forem, materiálové laboratoři a výrobního inženýrství. V průměru 7+ let zkušeností s výrobou nafukovacích výrobků.
2 směny denně (07:00–15:30, 15:30–00:00). Pro urgentní objednávky možná noční směna.
Měsíční školení kontroly kvality, čtvrtletní bezpečnostní cvičení, roční hodnocení dovedností. Nováčci absolvují 40hodinové zaškolení, než nastoupí na výrobní linku.
| Oddělení | Lidé | Role |
|---|---|---|
| Vývoj a konstrukce | 25+ | Návrh produktu, konstrukce forem, materiálová laboratoř |
| Řezání a příprava materiálu | CNC řezání, příprava dílů, manipulace s materiálem | |
| Svařování a laminace | Vysokofrekvenční svařování, horkovzdušné svařování, spojování jádra drop-stitch | |
| Spojování jader SUP | Laminace drop-stitch, tepelné lepení, fúze výztuh okrajů | |
| Montáž a osazení | Závěrečná montáž, montáž kovových částí, kontrola systémů | |
| Kontrola kvality | Vstupní kontrola, kontrola během výroby, konečná kontrola, laboratorní zkoušky | |
| Logistika a balení | Obaly, nakládka kontejnerů, vývozní dokumentace | |
| Vedení a administrativa | Prodej, nákup, personalistika, finance, compliance |
Vysledovatelnost
Sledování materiálu a řízení šarží
Každé šarži surovin se v našem ERP systému přiřadí jedinečné číslo šarže. Od příchodu přes výrobu až po hotový výrobek vede kusovník každé desky zpět k původní šarži dodavatele. Tím je zajištěna úplná vysledovatelnost protiupstreamově pro jakoukoli dotaz týkající se kvality nebo compliance.
Systém: Vlastní ERP (vnitřní systém Qingdao Vatrad Group) + fyzické štítky šarží na každém výrobním příkazu
Rozsah: 100 % výrobních materiálů — PVC, Hypalon, tkanina drop-stitch, lepidla, ventily, kovové části, obaly
Uchovávané dokumenty: 10 let (podle požadavku CE 2013/53/EU)
| Materiál | Zdroj | Certifikováno |
|---|---|---|
| PVC marine třídy | Dodavatelé z Číny a Koreje | ISO 9001, REACH, RoHS |
| Hypalon (CSM) | Dodavatel z Japonska | ISO 9001, REACH |
| Tkanina drop-stitch | Vlastní tkaní + externí partner | Vnitřní kontrola kvality + ISO 9001 dodavatele |
| Ventily a kovové části | Čínští dodavatelé OEM | ISO 9001, materiálové certifikáty pro každou šarži |
Kontrola kvality v číslech
Metriky kontroly kvality
Skutečná data o vyhovujících a nevyhovujících kusech z naší výrobní linky. Naše laboratoř kvality pracuje nezávisle na výrobě a hlásí se přímo vedení.
- 100%
- Kusů otestováno tlakem
- Každá deska, každá komora, každá šarže
- <5%
- Maximálně přípustný pokles tlaku
- Za 24 h při 18,0 PSI
- AQL 2,5
- Hranice závažných vad
- Podle normy výběrového kontrolování ISO 2859
- 24h
- Doba udržení tlaku
- Každá deska, každá komora
- 18 PSI
- Zkušební tlak vůči jmenovitému
- Bezpečnostní rezerva každé komory
- 0%
- Tolerance u bezpečnostních vad
- Ventily, D-kroužky, švy, vztlak
Prohlédněte si náš výrobní proces
Sledujte desku SUP každou fází výroby — od suroviny po desku připravenou na moře.
Zobrazit výrobní proces →Důkazy a ověření
Důkazy o továrně — ověřeny
Všechna výrobní tvrzení na této stránce ověřuje náš konstrukčně-výrobní tým v závodě v Laixi, Qingdao. Certifikáty, záznamy o kontrole kvality, zprávy o tlakových a konstrukčních zkouškách a záznamy o vysledovatelnosti šarží jsou k dispozici na vyžádání. Specifikace naposledy ověřeny v září 2026.