Processo
Processo di produzione
Dalla materia prima al SUP pronto per l''acqua — ogni passo sotto il nostro controllo
A differenza dei marchi che esternalizzano la produzione a fabbriche terze, Vatrad possiede e gestisce l''intera catena produttiva. Questa integrazione verticale ci consente di mantenere uno stretto controllo qualità in ogni fase, rispondere rapidamente ai requisiti personalizzati dei clienti e garantire una qualità di prodotto costante partita dopo partita. Ecco come viene costruita una tavola SUP nel nostro impianto.
Ingresso materiali & controllo
Ogni partita in ingresso di tessuto PVC, stuoia in fibra di vetro, resina e raccordi viene controllata contro la specifica. I campioni di tessuto vengono testati per resistenza alla trazione, uniformità dello spessore e resistenza ai raggi UV prima del rilascio alla produzione. I materiali non conformi vengono bloccati e rispediti.
Taglio PVC automatico
<p>I tessuti rilasciati vengono stesi sulla taglierina CNC automatica e tagliati con precisione submillimetrica. L''annidamento ottimizzato al computer dispone i pannelli per minimizzare gli scarti — tipicamente sotto il 5%. I pannelli tagliati vengono etichettati per modello SUP e camera, quindi raggruppati e trasferiti all''officina di saldatura.</p>
Termosaldatura & saldatura camere
I pannelli vengono imbastiti e uniti con termosaldatrici a temperature di aria calda controllate tra 200–300 °C. Le cuciture principali vengono rinforzate con saldatura dielettrica RF per giunzioni ermetiche e ad alta resistenza. Le camere finite vengono gonfiate a 18.0 PSI per il mantenimento di 24 ore come primo controllo di tenuta all''aria.
Incollaggio nucleo drop-stitch
I nuclei drop-stitch delle tavole SUP vengono incollati ai laminati esterni in PVC tramite laminazione a caldo. Migliaia di fili interni in poliestere collegano gli strati superiore e inferiore, creando una struttura rigida a 12-15 PSI. I rail band vengono incollati per fusione a tre strati per la resistenza dei bordi.
Stampa & decorazione SUP
Le grafiche del deck delle tavole SUP vengono applicate tramite stampa digitale per design fotorealistici a pieni colori e serigrafia per loghi durevoli e motivi ripetuti. Le stampe vengono polimerizzate e sigillate per la resistenza a UV e abrasione.
Assemblaggio finale & attrezzaggio
Valvole, anelli a D, maniglie, fin box e deck pad vengono installati sulla linea di assemblaggio. Ogni tavola segue una checklist di assemblaggio a 100 punti con rilascio vincolante in ogni fase.
Controllo qualità & ispezione
Ogni tavola completata attraversa un gate di qualità vincolante: test di ritenzione aria della camera, prova funzionale dei raccordi, verifica della coppia di serraggio e ispezione estetica. Le costruzioni personalizzate e i prototipi ricevono inoltre prove in acqua, che coprono stabilità e manovrabilità.
Imballaggio & spedizione
Le tavole vengono sgonfiate, piegate secondo procedura, imballate in sacche in tessuto robusto o cartoni commerciali e caricate per la spedizione. Ogni pacco viene etichettato con modello, numero di serie e destinazione. Coordiniamo con gli spedizionieri il trasporto in container FCL e LCL in tutto il mondo.
Evidenze di ispezione
Ogni fase lascia un'evidenza — foto & report
Qui sotto trovate le foto di ispezione reali e i dossier dei report di prova dei nostri sette gate di qualità controllati. Ogni PDF è un documento bilingue autentico che potete scaricare e auditare — le stesse registrazioni che supportano ogni partita nell'archivio di rintracciabilità ERP di 10 anni. Vedete il flusso completo in 7 fasi su /quality.
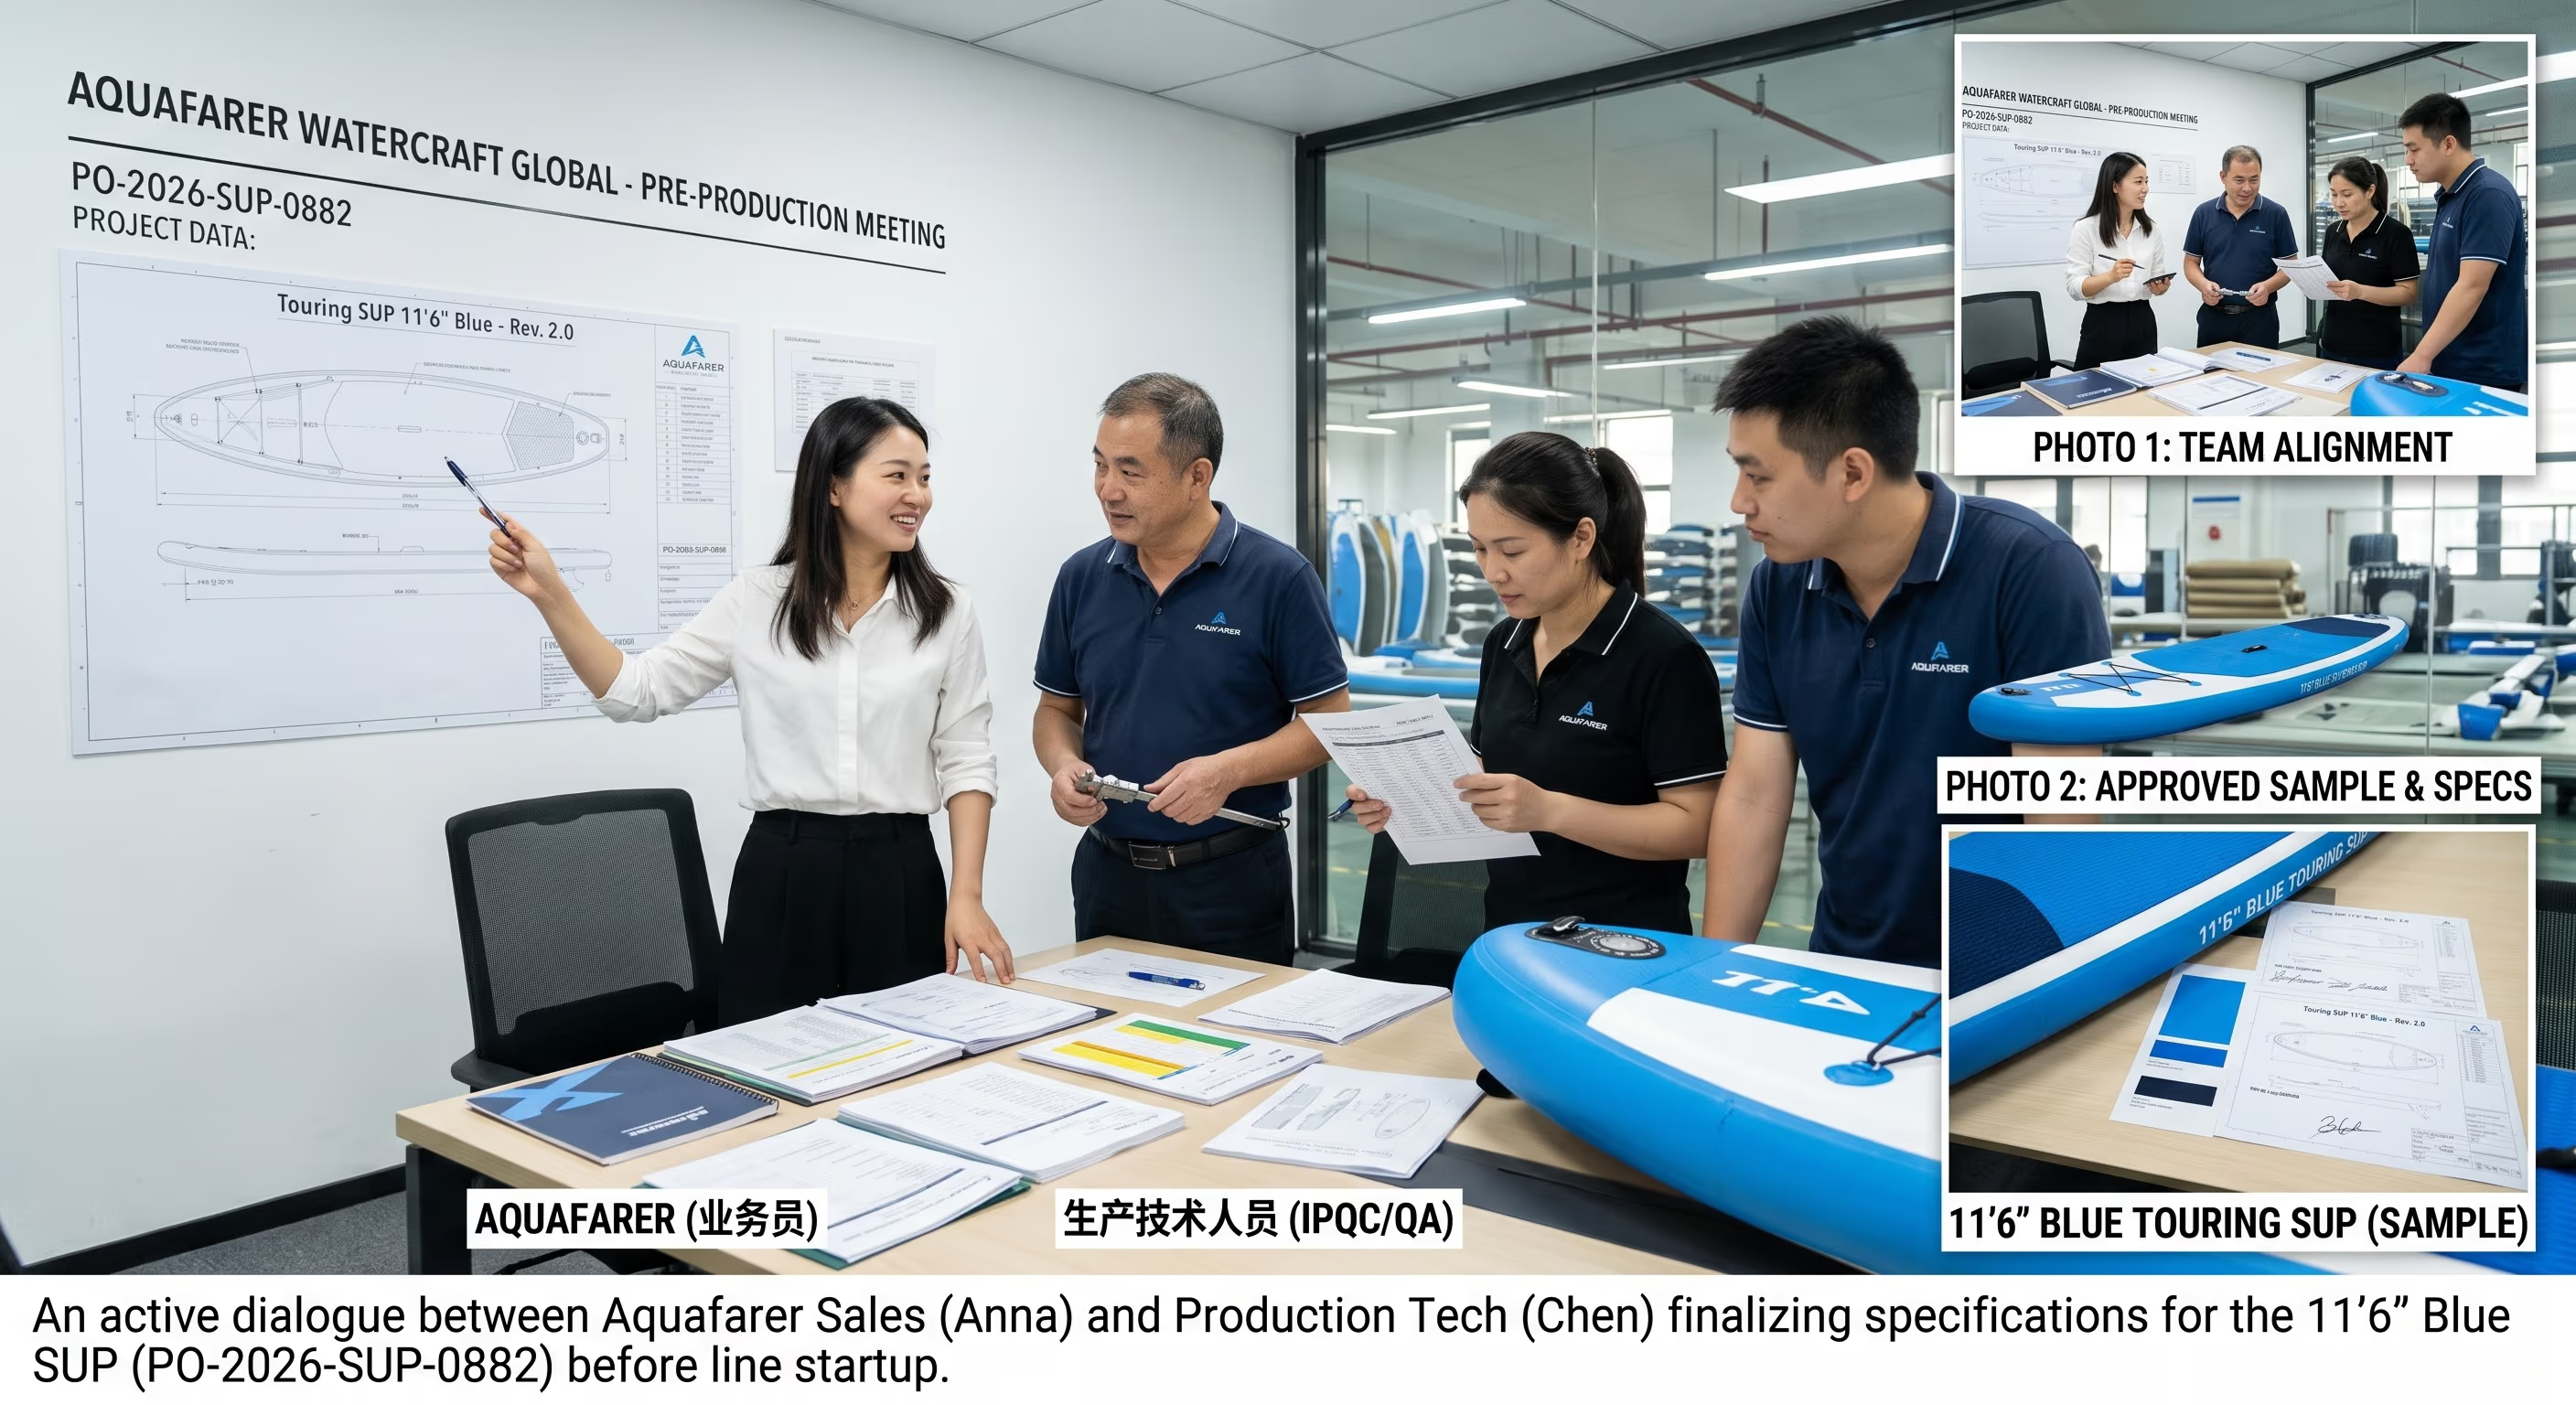
PPM — Pianificazione qualità di progetto
La riunione di pre-serie fissa l'ambito, il golden sample e il piano di ispezione qualità prima che la linea parta. I punti irrisolti bloccano il rilascio della produzione.
Scarica il QIP (PDF)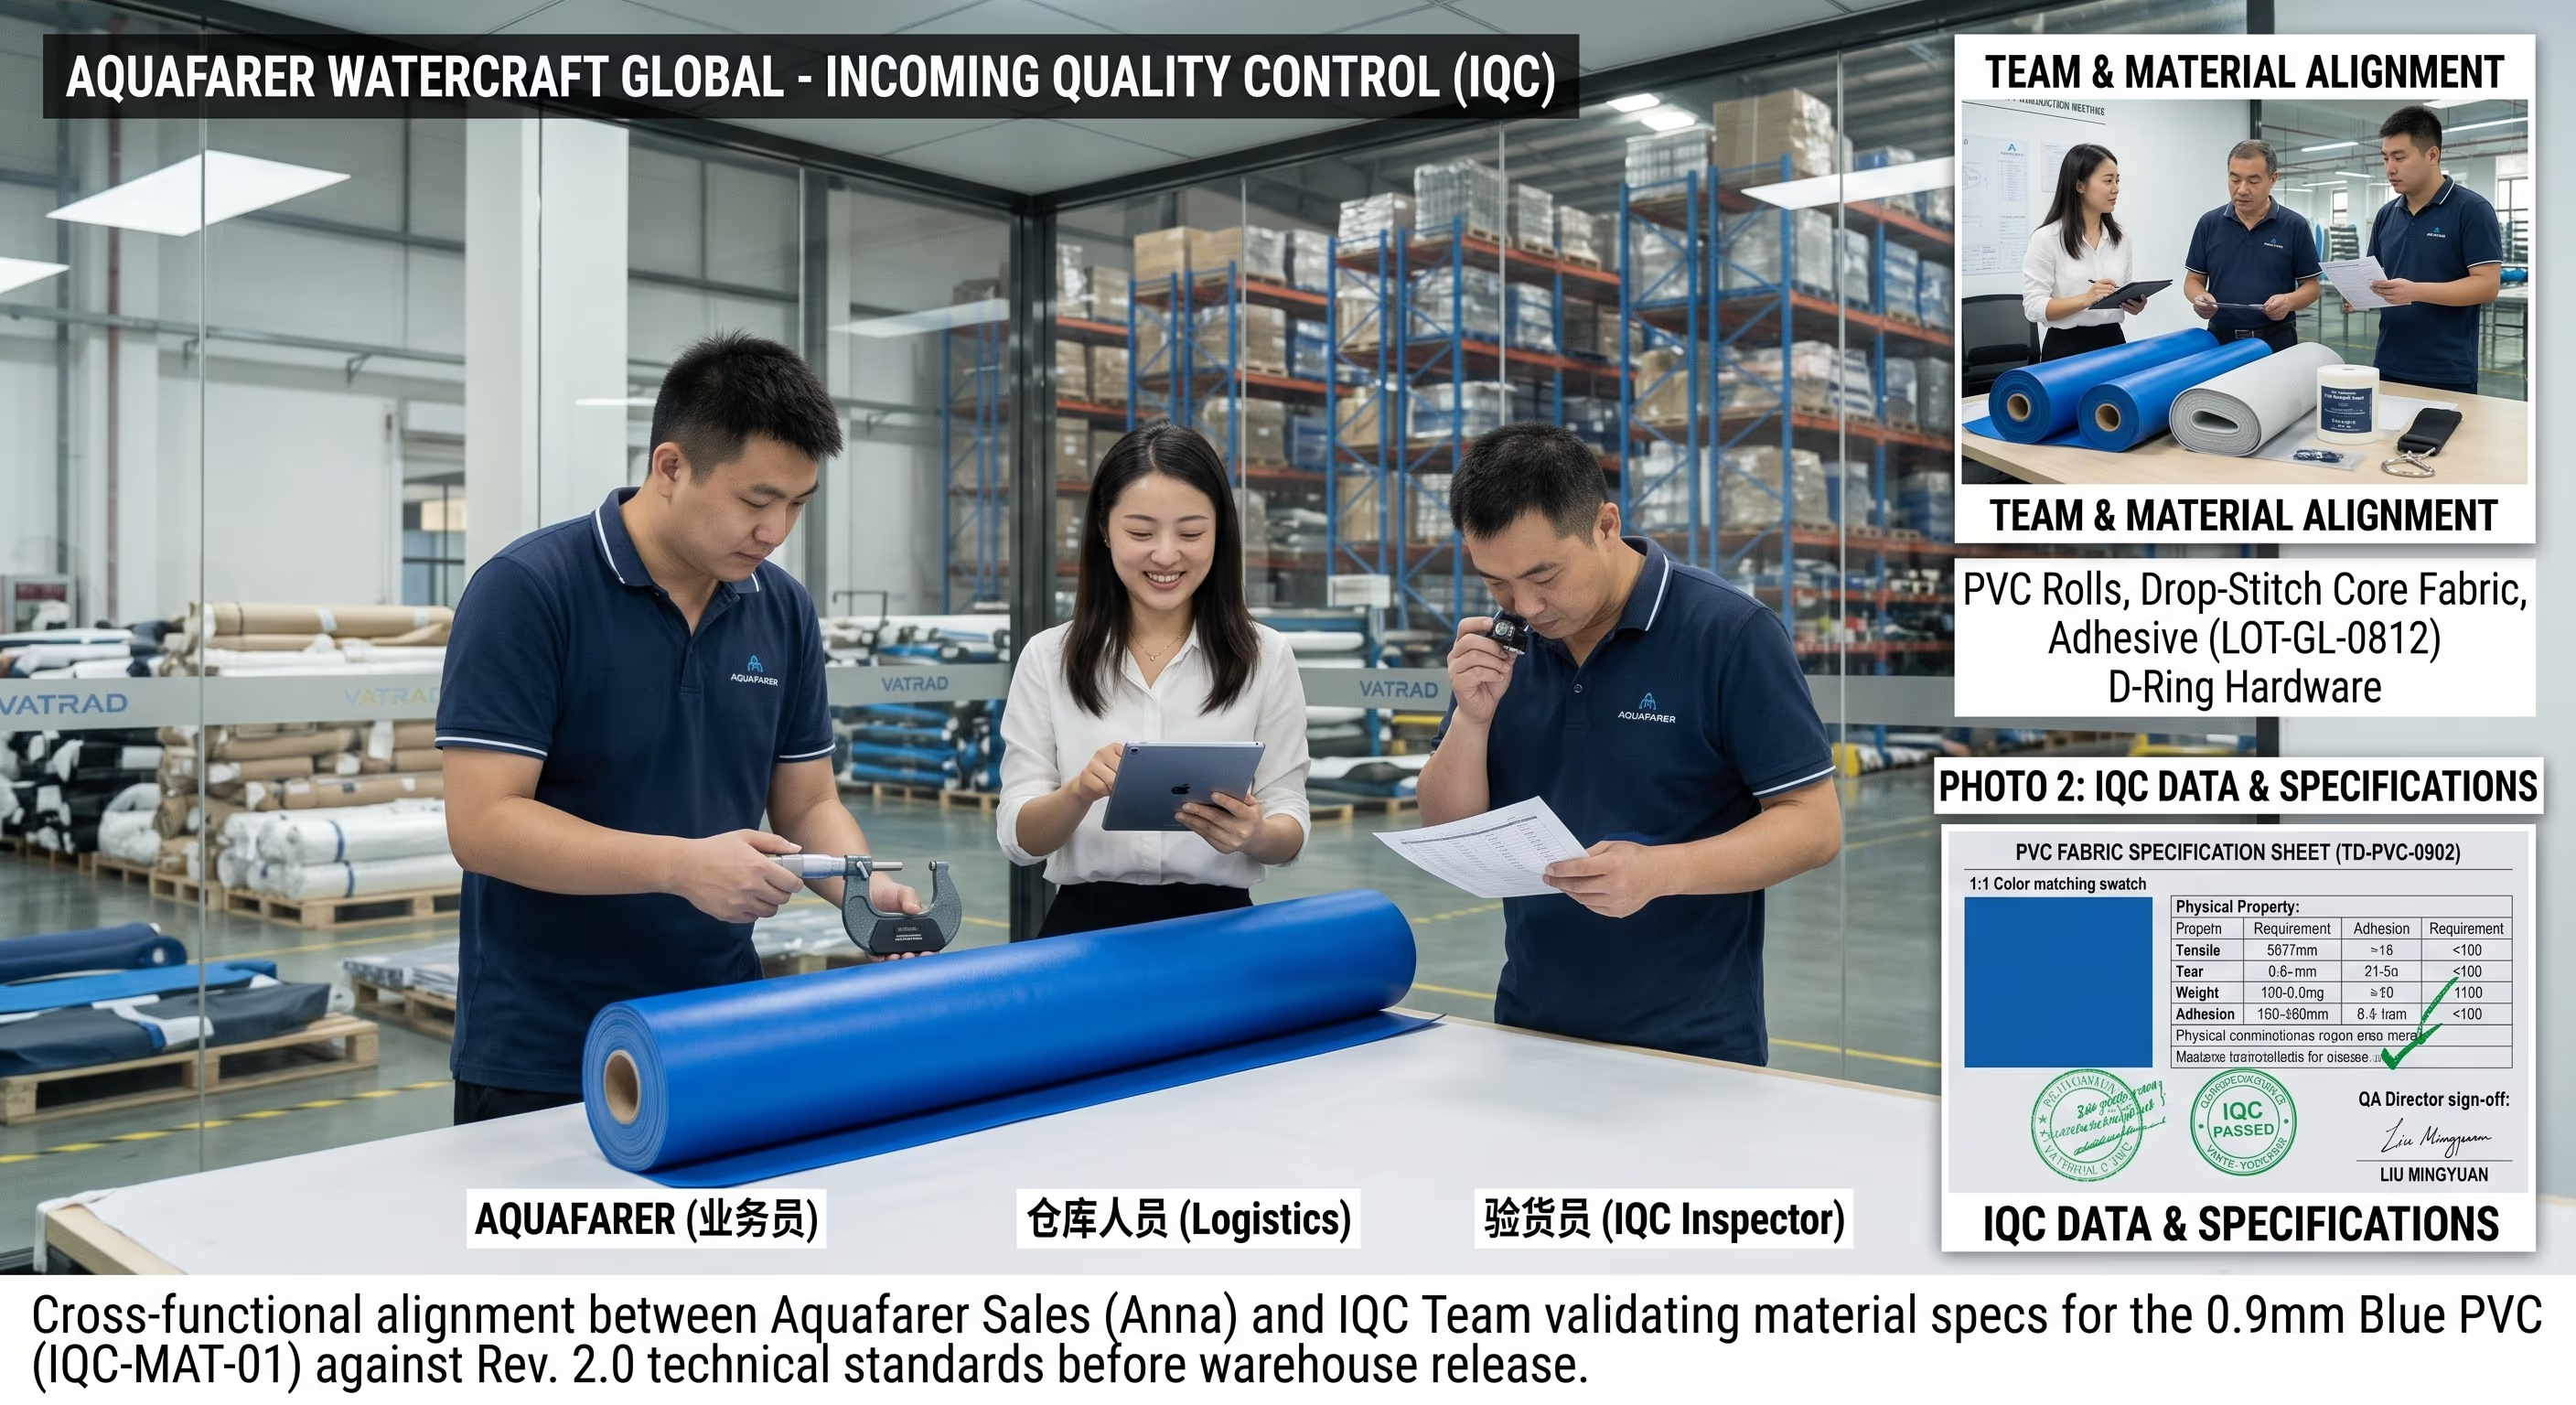
IQC — Controllo ingresso merci
Ogni partita in ingresso di PVC, tessuto e raccordi viene controllata contro la specifica rilasciata. Le partite non conformi vengono bloccate e respinte prima del rilascio alla linea.
Scarica i report IQC (PDF)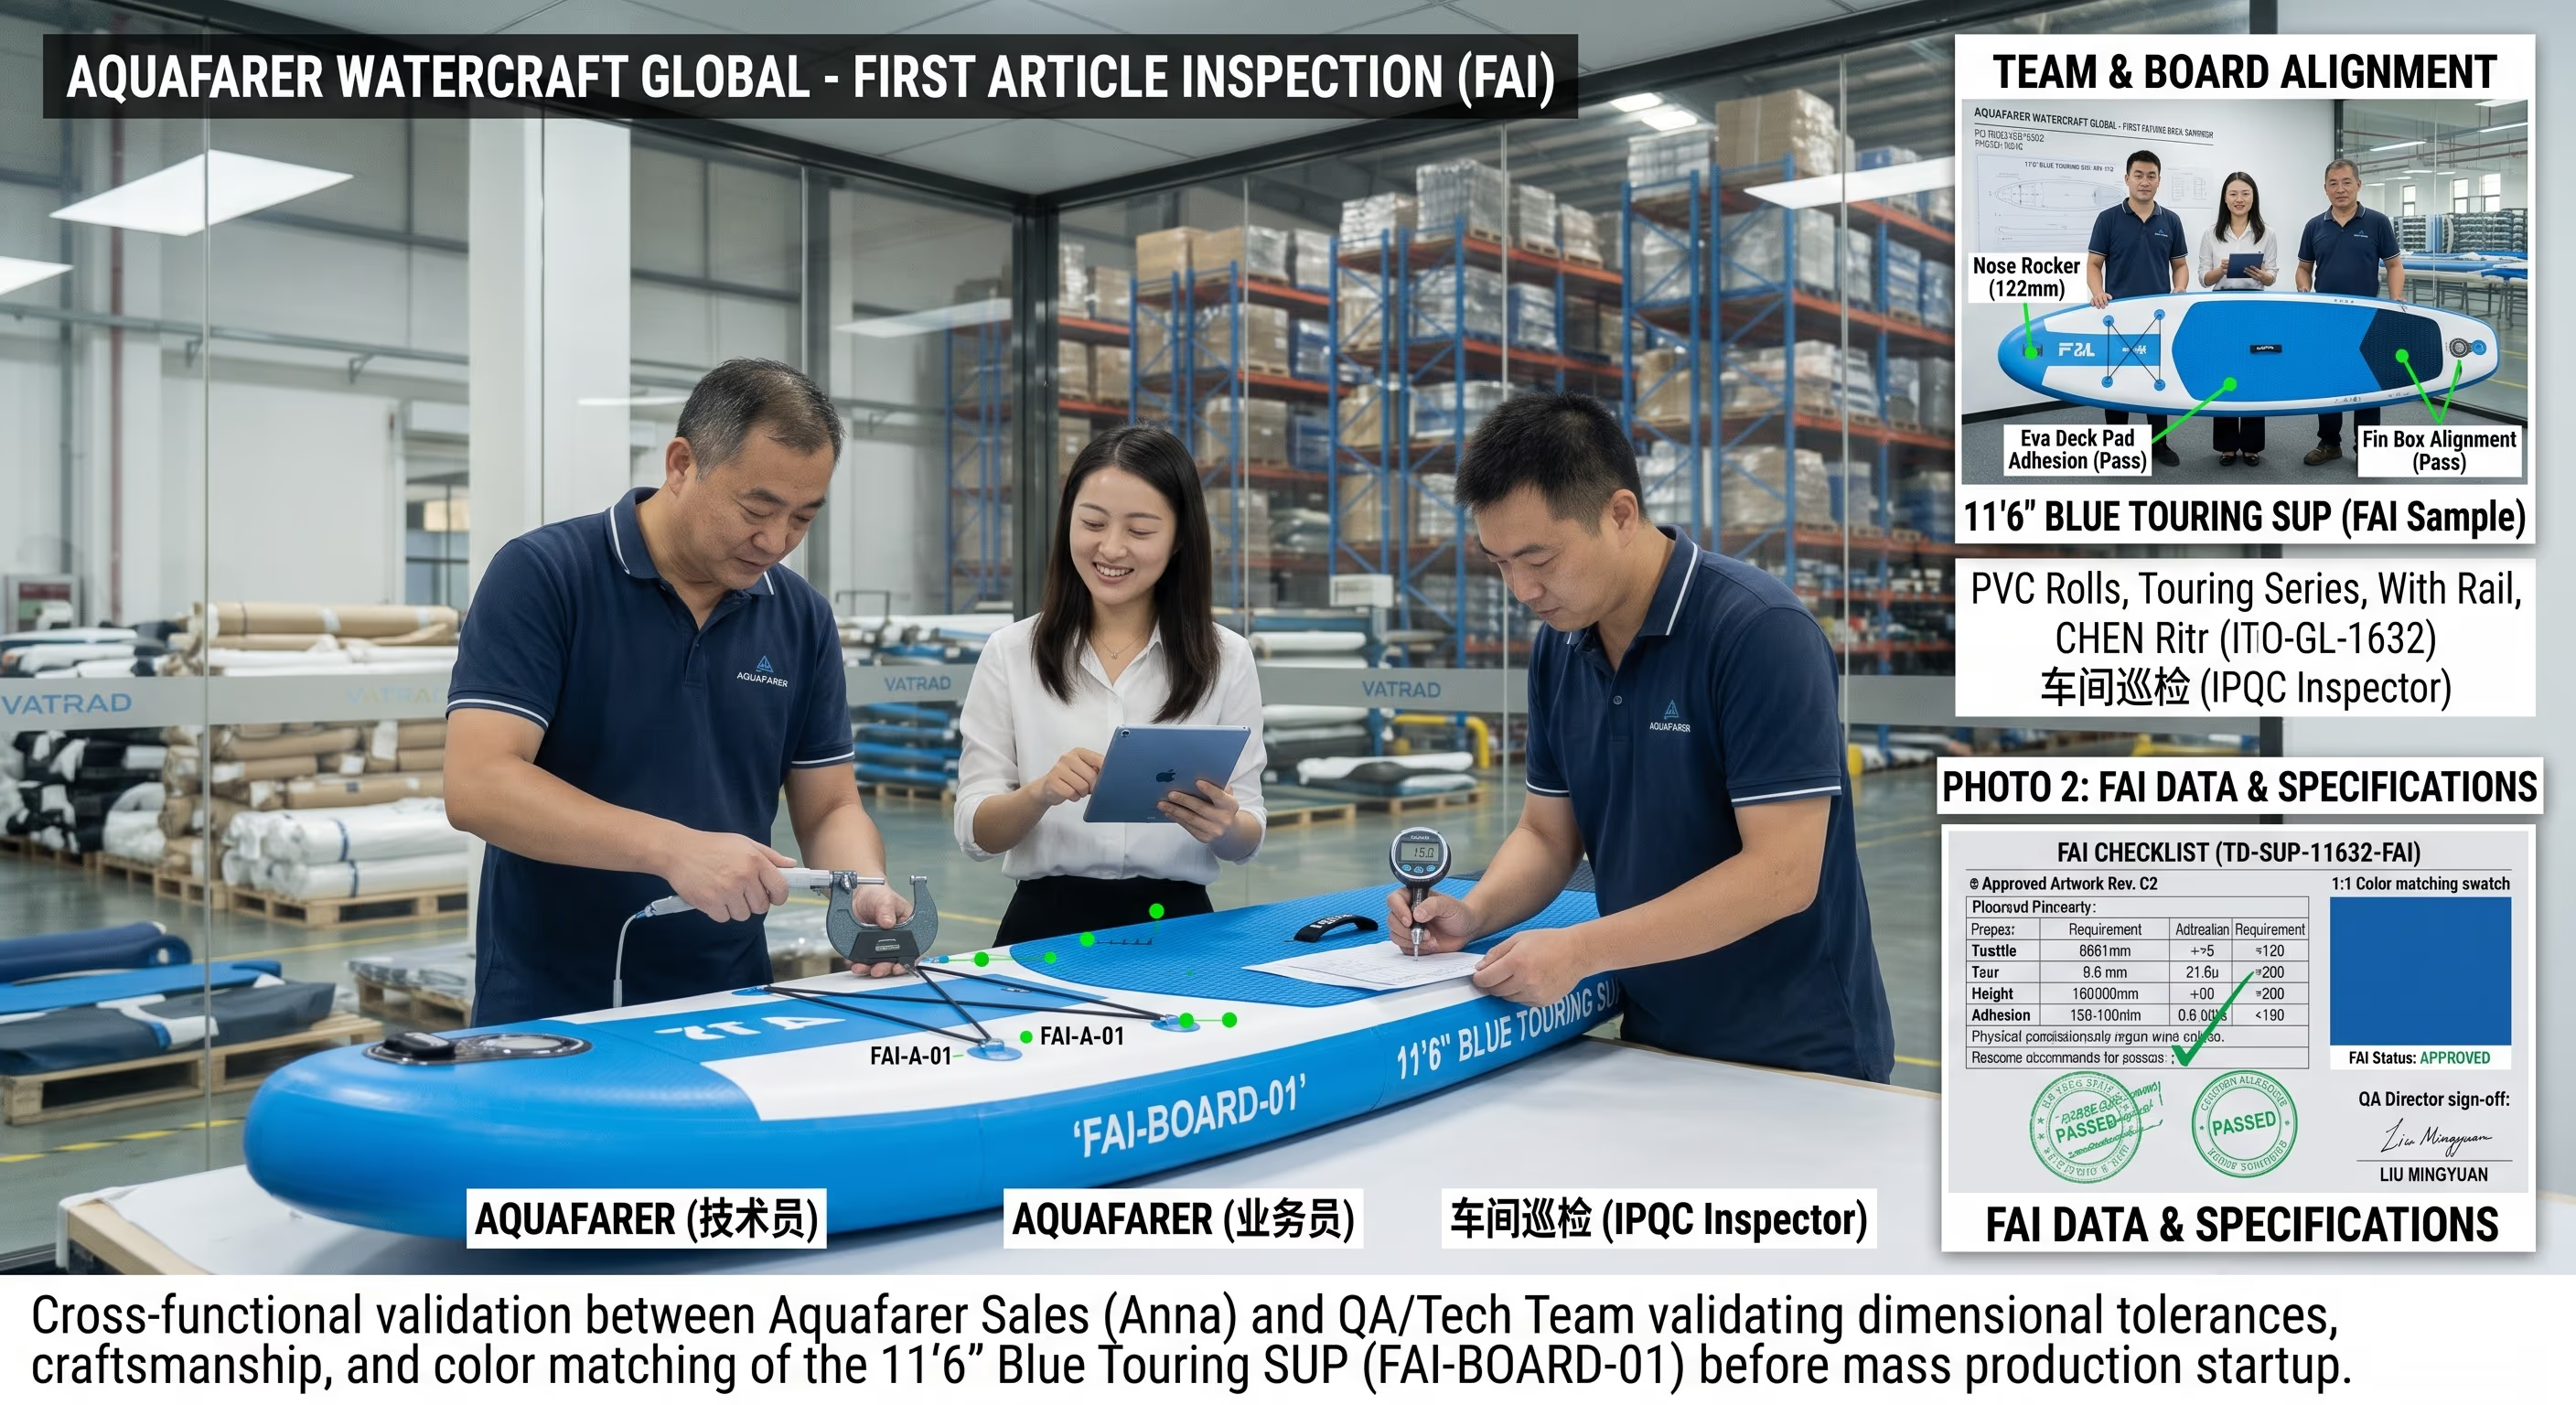
IPQC / FAI — Controllo di processo
Il primo campione viene verificato contro le baseline bloccate e ogni turno mantiene i controlli a campione sulla linea. Il rilascio FAI blocca le versioni di grafiche, dimensioni e BOM.
Scarica i report IPQC (PDF)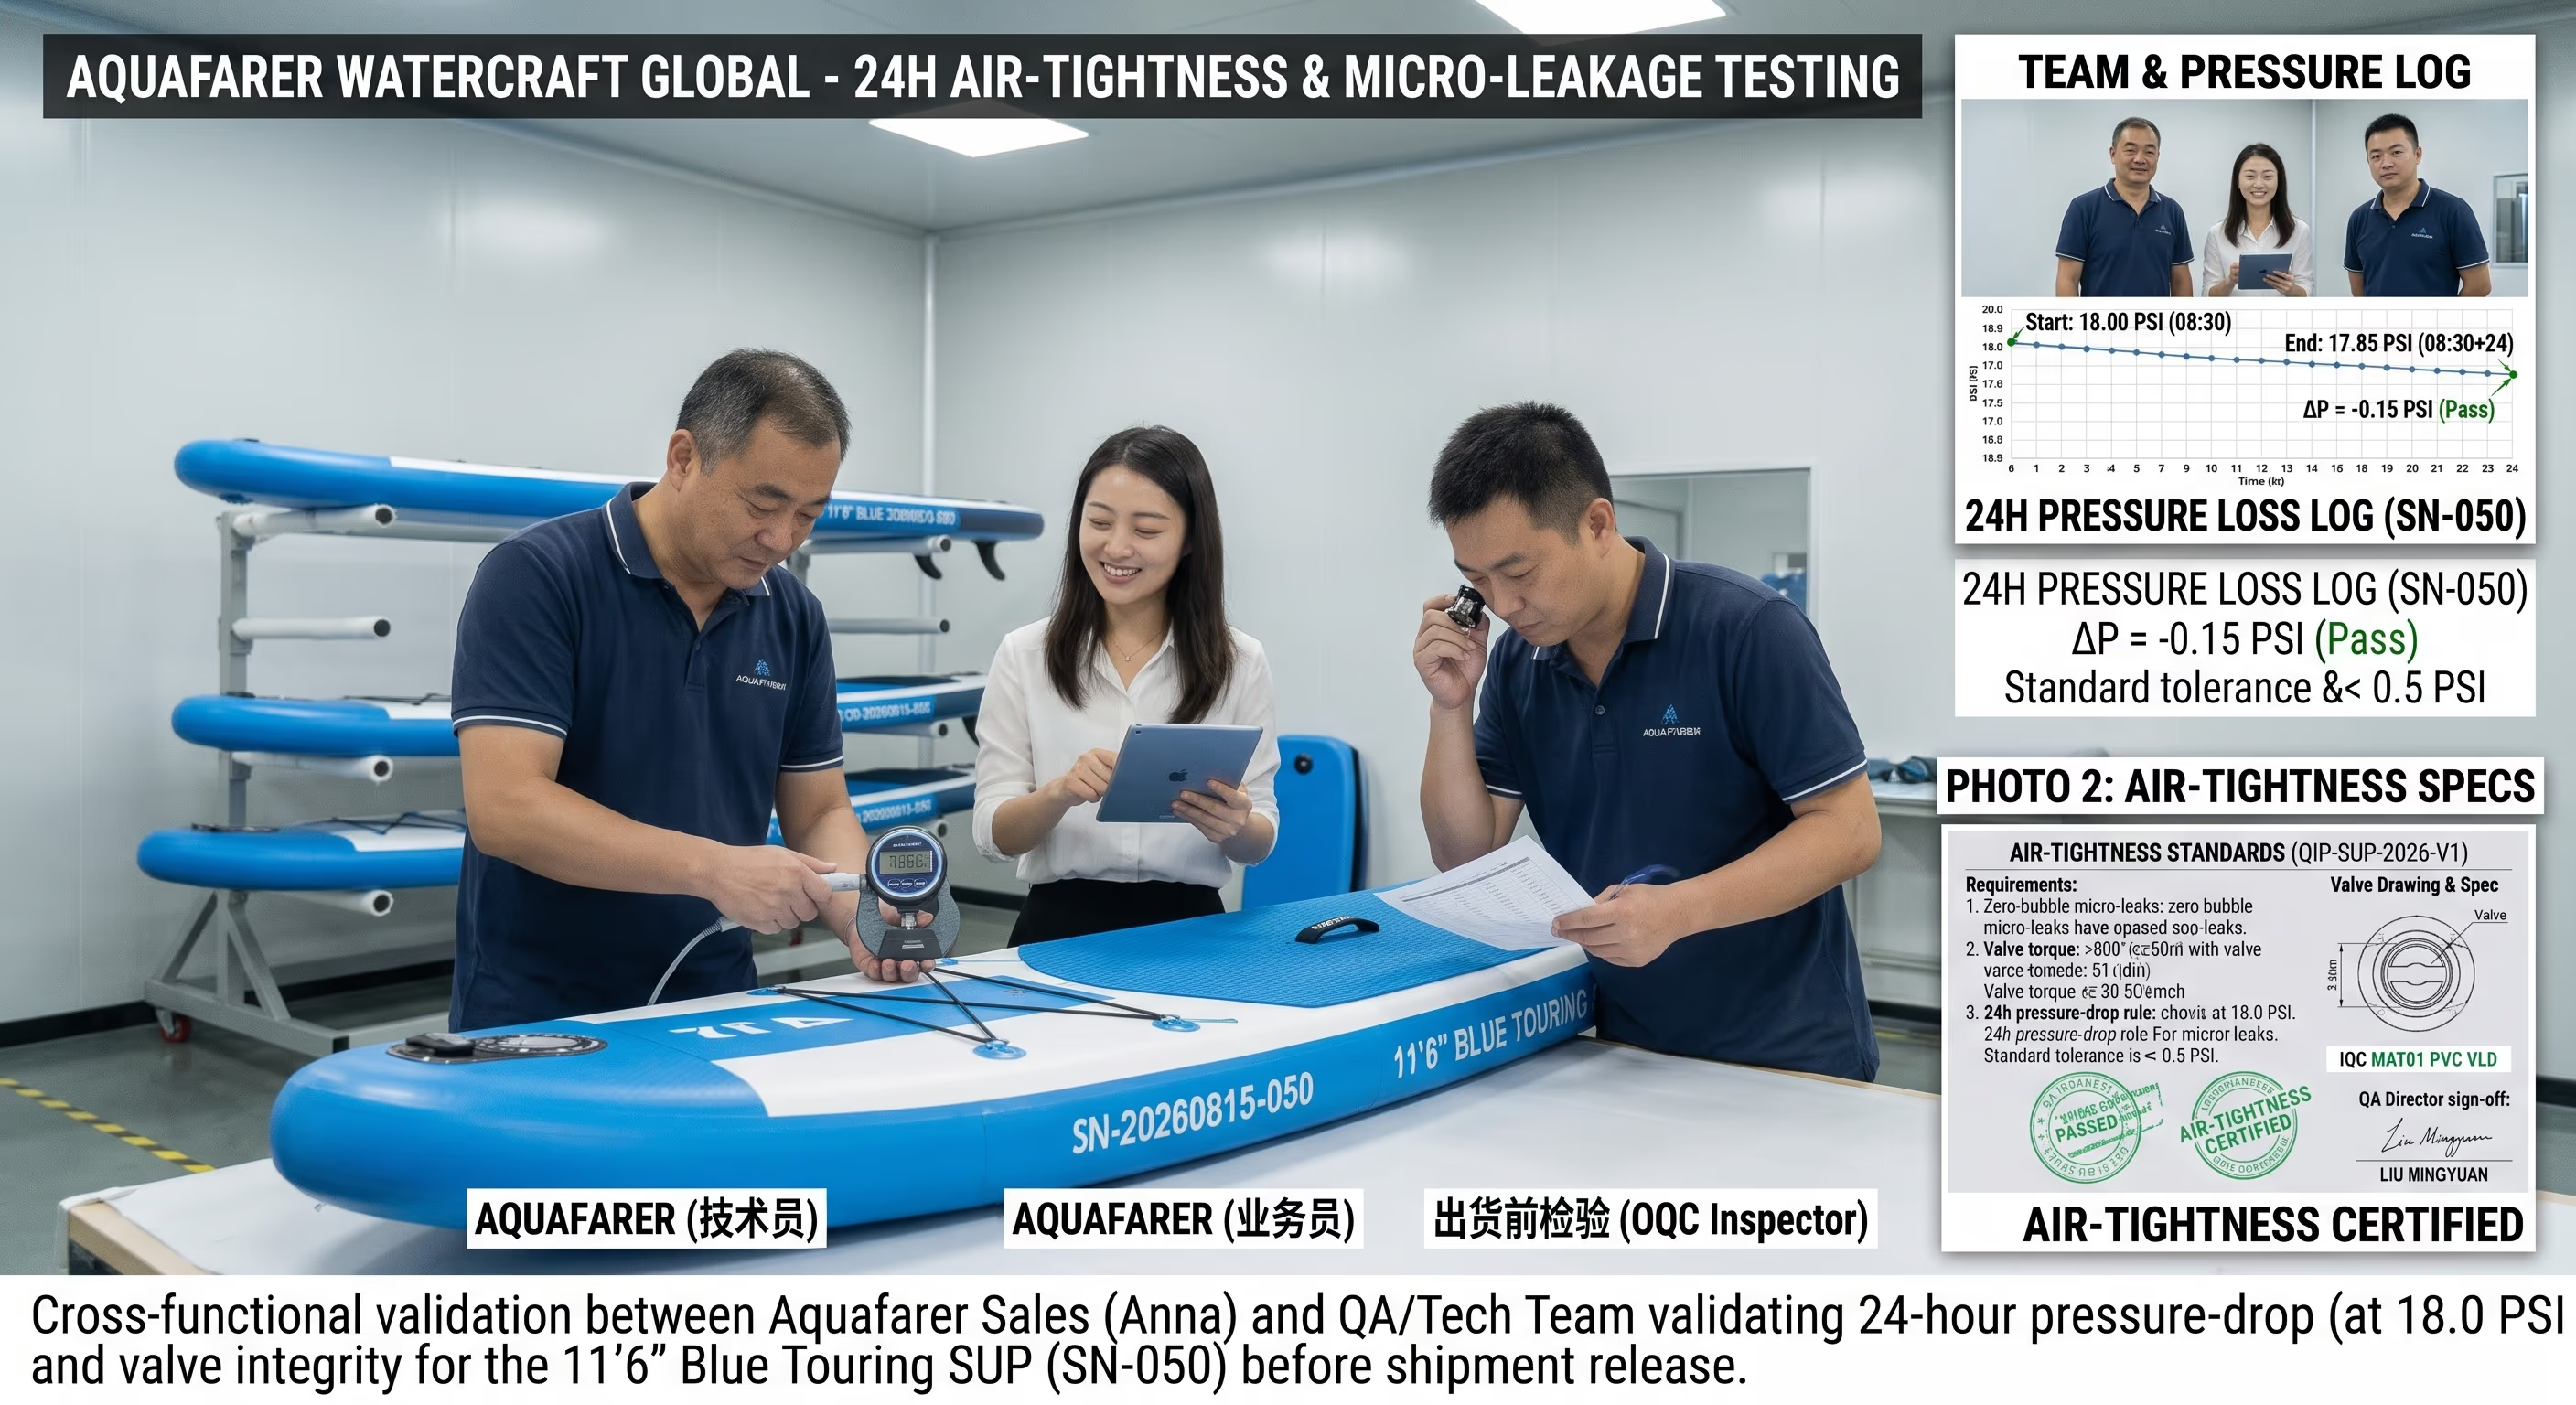
Prova di gonfiaggio & tenuta all'aria
100% delle tavole finite — non solo un campione — riceve un mantenimento di pressione di 24 ore a 18.0 PSI con esclusione automatica oltre un calo di 0,50 PSI. Un'evidenza per camera.
Scarica i report di tenuta all'aria (PDF)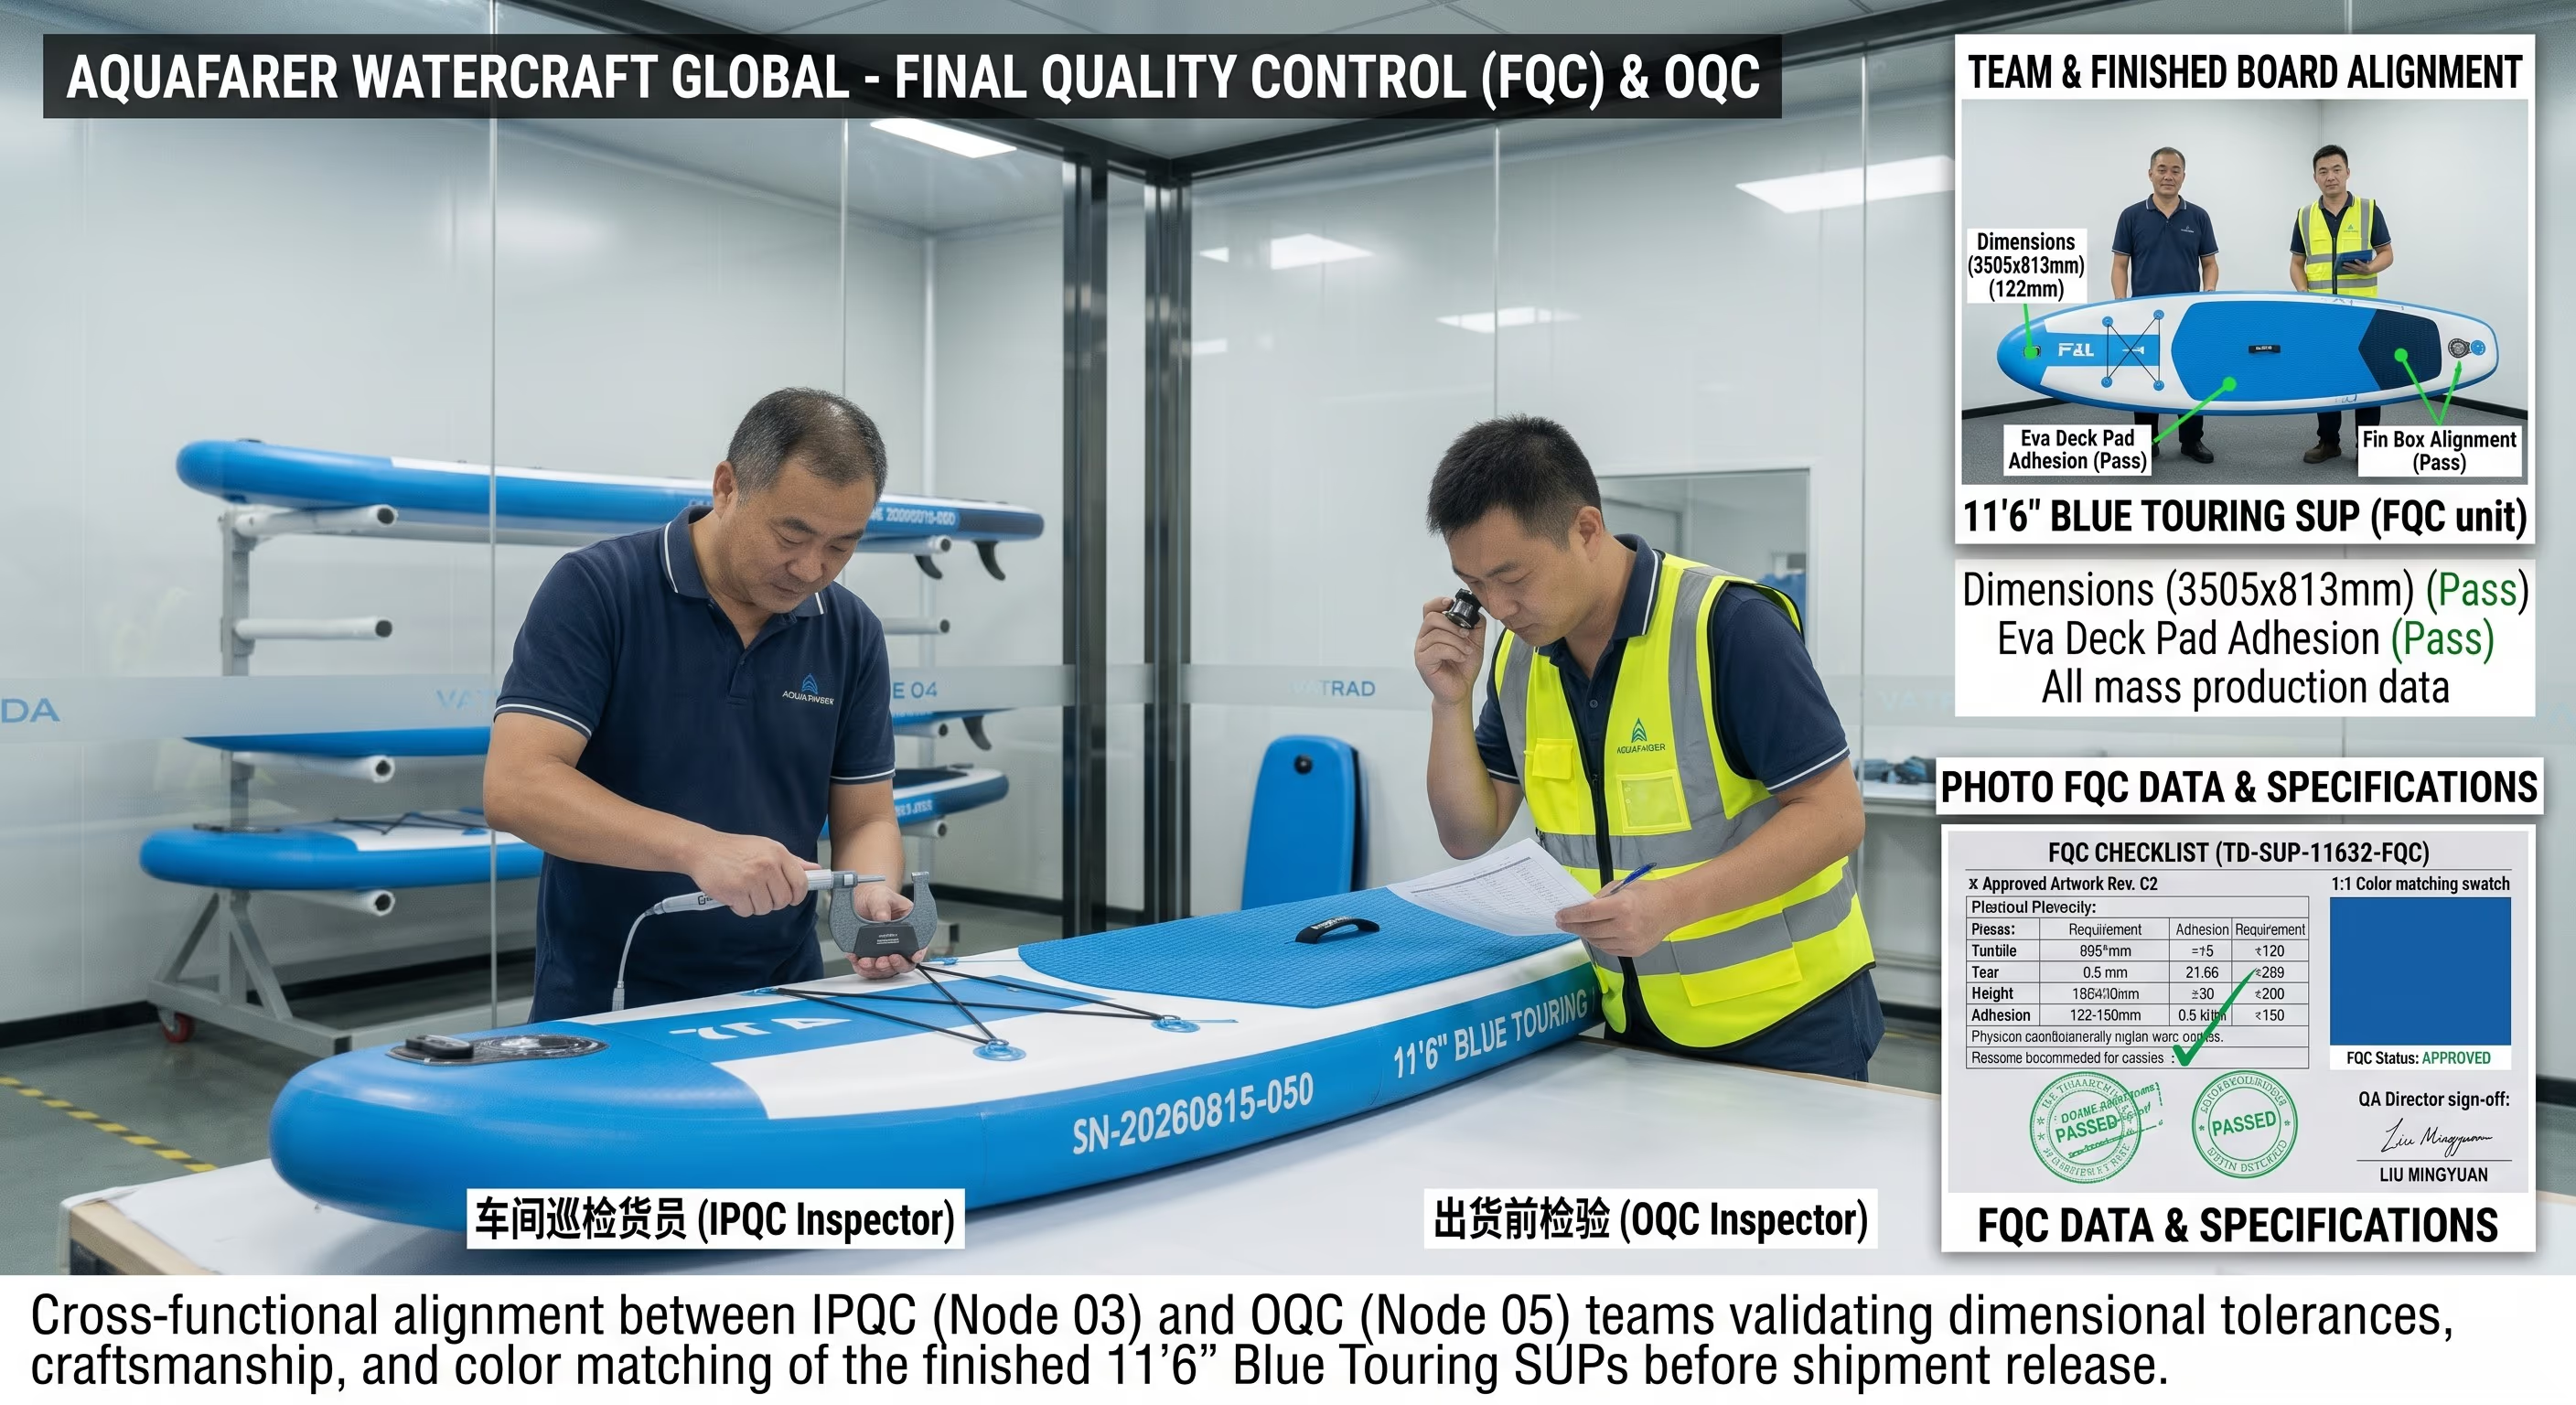
FQC — Controllo prodotto finale
Le tavole finite vengono misurate contro le tolleranze di disegno e valutate otticamente sotto lampade a luce diurna D65 contro il golden sample rilasciato.
Scarica i report FQC (PDF)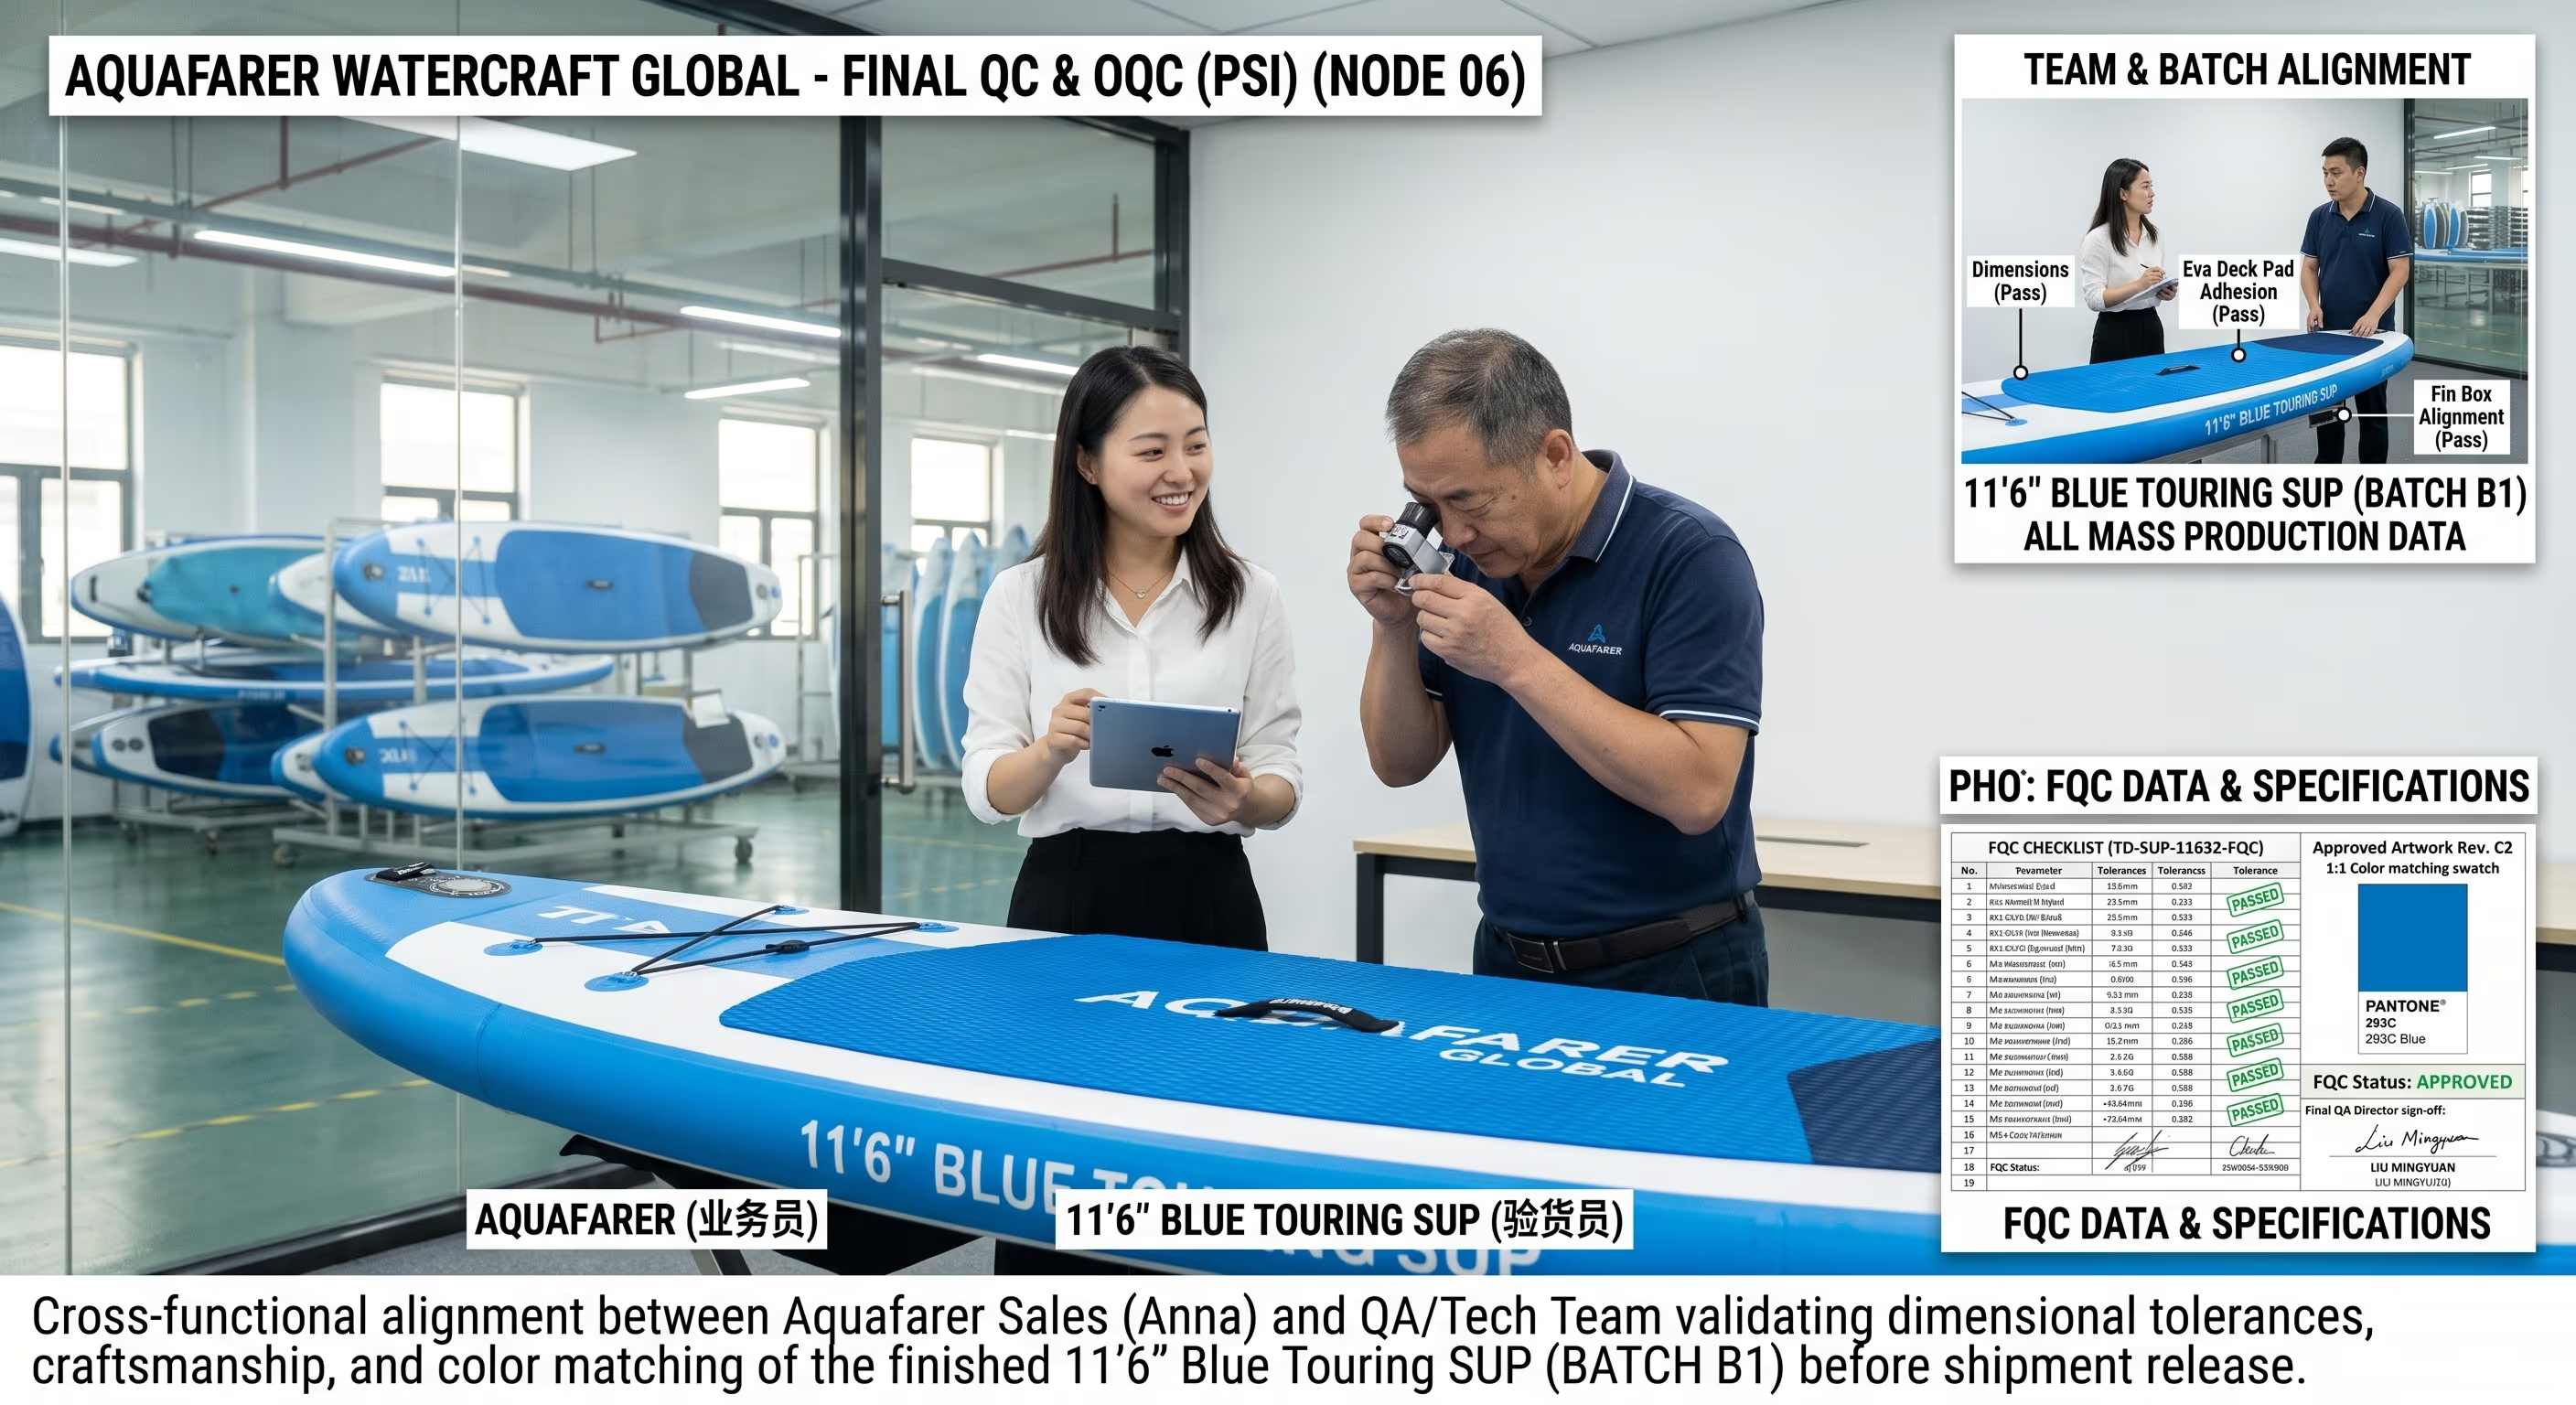
PSI — Ispezione pre-spedizione di imballaggio
Il kit imballato viene verificato al 100% contro la BOM approvata dal cliente — scansione del codice a barre (voto ≥ B), marcature del cartone e test di caduta ISTA-1A prima del carico.
Scarica i report PSI (PDF)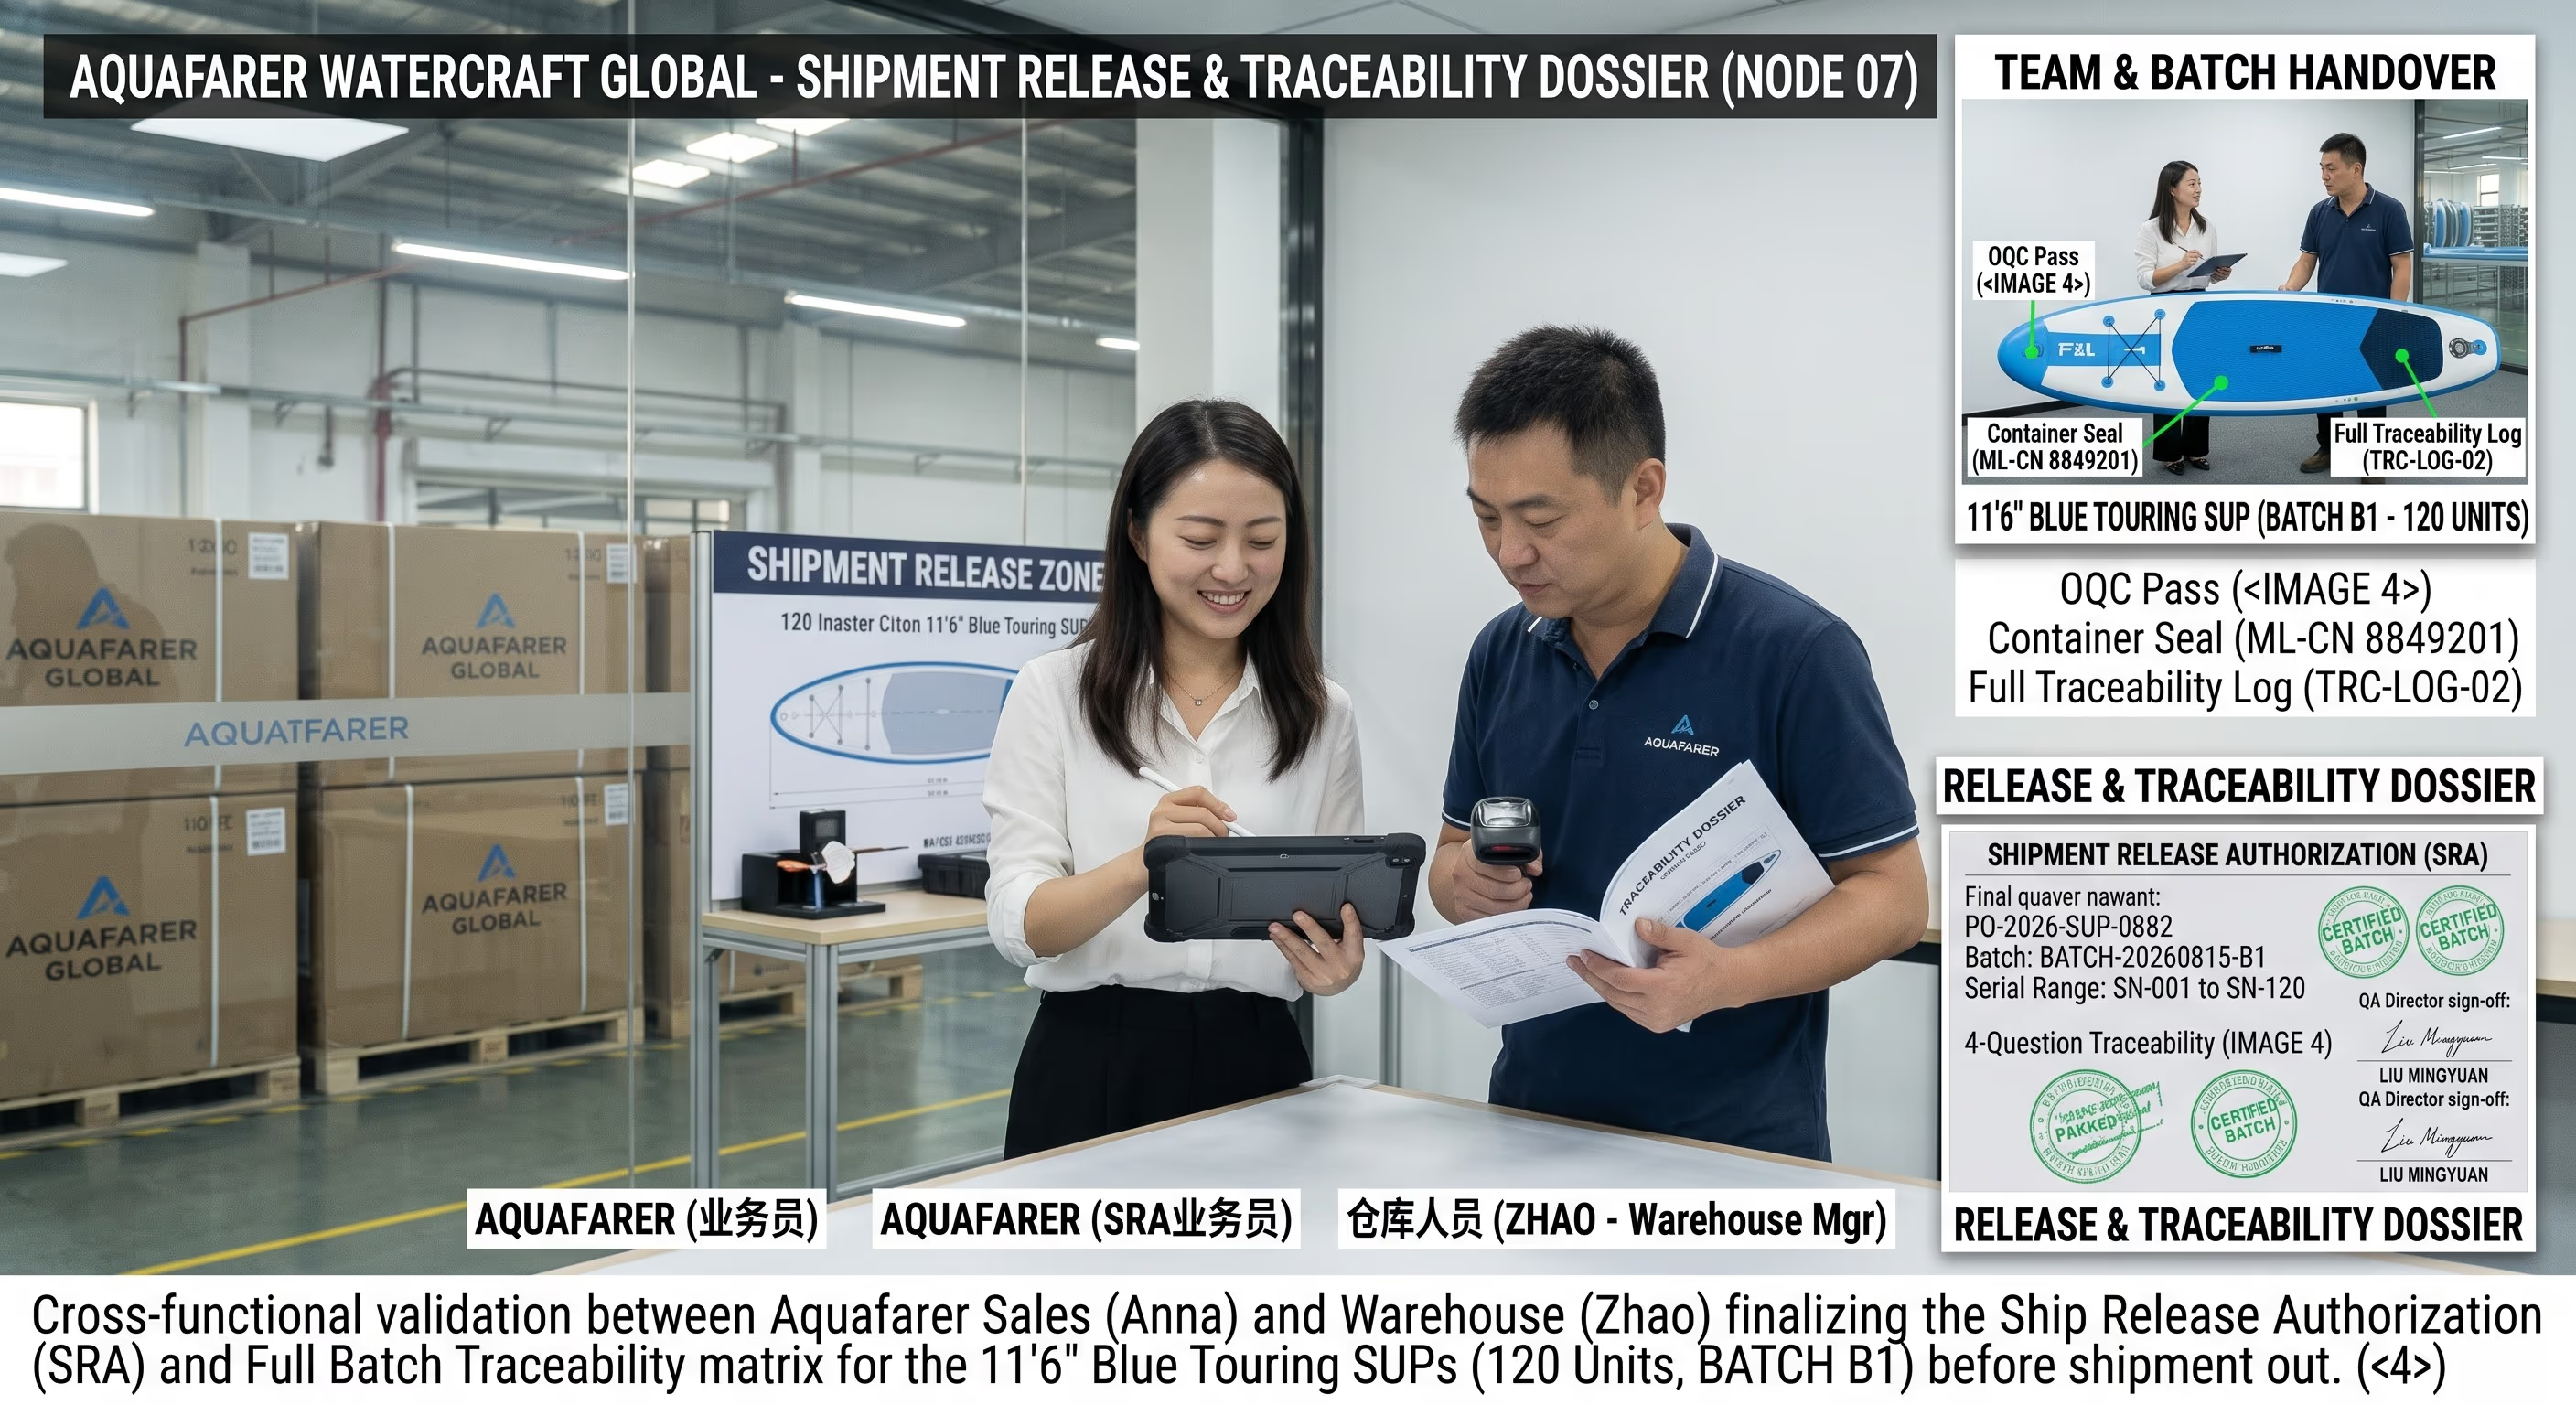
Rilascio in spedizione & rintracciabilità
La Qualità rilascia la partita solo quando tutti i sei gate precedenti sono chiusi. I numeri di serie vengono assegnati alla partita e il dossier viene consegnato con la spedizione.
Scarica i report di rilascio (PDF)Guarda le nostre attrezzature e macchine
Esplora l''attrezzatura industriale dietro ogni tavola SUP Vatrad.
Guarda l''attrezzatura →