Folyamat
A gyártási folyamat
Az alapanyagtól a tengerre kész SUP-ig – minden lépés a mi ellenőrzésünk alatt
A harmadik fél gyáraknak outsourcingoló márkákkal ellentétben a VATRAD a teljes gyártási láncot birtokolja és működteti. Ez a vertikális integráció lehetővé teszi, hogy minden lépésnél szigorú minőségi kontrollt tartsunk fenn, gyorsan reagáljunk az egyedi igényekre, és lotról lotra állandó termékminőséget szolgáltassunk. Így készül egy SUP deszka üzemünkben.
Átvétel és anyagvizsgálat
Minden beérkező PVC-szövet-, üvegszálas mat-, gyanta- és szerelvények minden szállítmányát a specifikációknak megfelelően vizsgáljuk. A szövetminták szakítási szilárdságra, vastagság-egyenetlenségre és UV-sugárzással szembeni ellenállásra tesztelésre kerülnek, mielőtt gyártásra engedélyeznénk őket. A nem megfelelő anyagokat karanténba helyezzük és visszaküldjük.
A PVC automata vágása
<p>A jóváhagyott szöveteket a CNC automata vágógépre fektetjük, és milliméter alatti pontossággal vágjuk. A számítógéppel optimalizált fekítés úgy helyezi el a paneleket, hogy minimalizálja a hulladékot – általában 5% alatt. A levágott paneleket SUP-típus és rekesz szerint címkezzük, majd kötegekbe kötjük a hegesztőműhelybe történő átadáshoz.</p>
Termikus tömítés és csőhegesztés
A paneleket ideiglenesen összefogjuk, és termikus tömítőgépekkel, 200–300 °C-on szabályozott meleglevegős hegesztéssel ragasztjuk. A fő varratokat RF dielektromos hegesztéssel erősítjük meg, a tömör és nagy szilárdságú illesztések érdekében. A befejezett rekeszeket 18.0 PSI-re fújjuk az első légtömörségi ellenőrzéshez, a 24 órás nyomástartási próba előtt.
A drop-stitch mag ragasztása
A SUP deszkák drop-stitch magjait hőlaminálással ragasztjuk a külső PVC-fóliákhoz. A belső több ezer poliészterszál köti össze a felső és az alsó réteget, 12-15 PSI nyomáson merev szerkezetet hozva létre. Az élszalagokat háromrétegű olvasztással ragasztjuk, az élszintű szilárdság érdekében.
A SUP deszkák nyomtatása és dekorálása
A SUP deszkák fedélzetén lévő grafikát digitális nyomtatással, fotóminőségű teljes színű mintákhoz, szitanyomással tartós logókhoz és ismétlődő mintákhoz alkalmazzuk. A nyomatokat polimerizáljuk és UV-sugárzás- és kopásállóság miatt lezárjuk.
Végső összeállítás és szerelés
A szelepeket, a D-gyűrűket, a fogantyúkat, az usnyszámdobozokat és a fedélzeti padokat az összeállítósoron szereljük be. Minden deszka 100 pontos összeállítási ellenőrzőlistát követ, amelynek minden lépésénél kötelező az aláírás.
Vizsgálat és minőség-ellenőrzés
Minden befejezett deszka átmegy a kötelező minőségi ellenőrzési ponton: a rekeszek légtömörségi próbája, a szerelvények működésének ellenőrzése, a rögzítőelemek meghúzási nyomatékának ellenőrzése és a kozmetikai vizsgálat. A megrendelésre épített példák és a prototípusok ezenfelül vízi próbát is kapnak, amely a stabilitást és a kezelhetőséget is vizsgálja.
Csomagolás és kiszállítás
A deszkákat leeresztjük, az eljárás szerint hajtogatjuk, strapabíró szövettáskákba vagy kiskereskedelmi dobozokba csomagoljuk, és kiszállításra rakodjuk. Minden köteget a típussal, a sorozatszámmal és az útvonallal címkezzük. A tengeri szállítóügynökökkel koordinálva FCL- és LCL-konténeres szállítmányokat szervezünk a világ minden tájára.
Vizsgálati bizonyítékok
Minden lépés nyilvántartást hagy hátra – fényképek és jelentések
Alább valódi vizsgálati fényképeket és vizsgálati jegyzőkönyvdossziékat talál a hét minőségi ellenőrzési pontból, amelyeket felügyelünk. Minden PDF valódi kétnyelvű nyilvántartás, amelyet letölthet és auditálhat – ugyanazok a nyilvántartások, amelyek alátámasztják a 10 éves ERP-követhetőségi archívum minden lotját. A teljes 7 szakaszos folyamatot a /hu/quality oldalon tekintse meg.
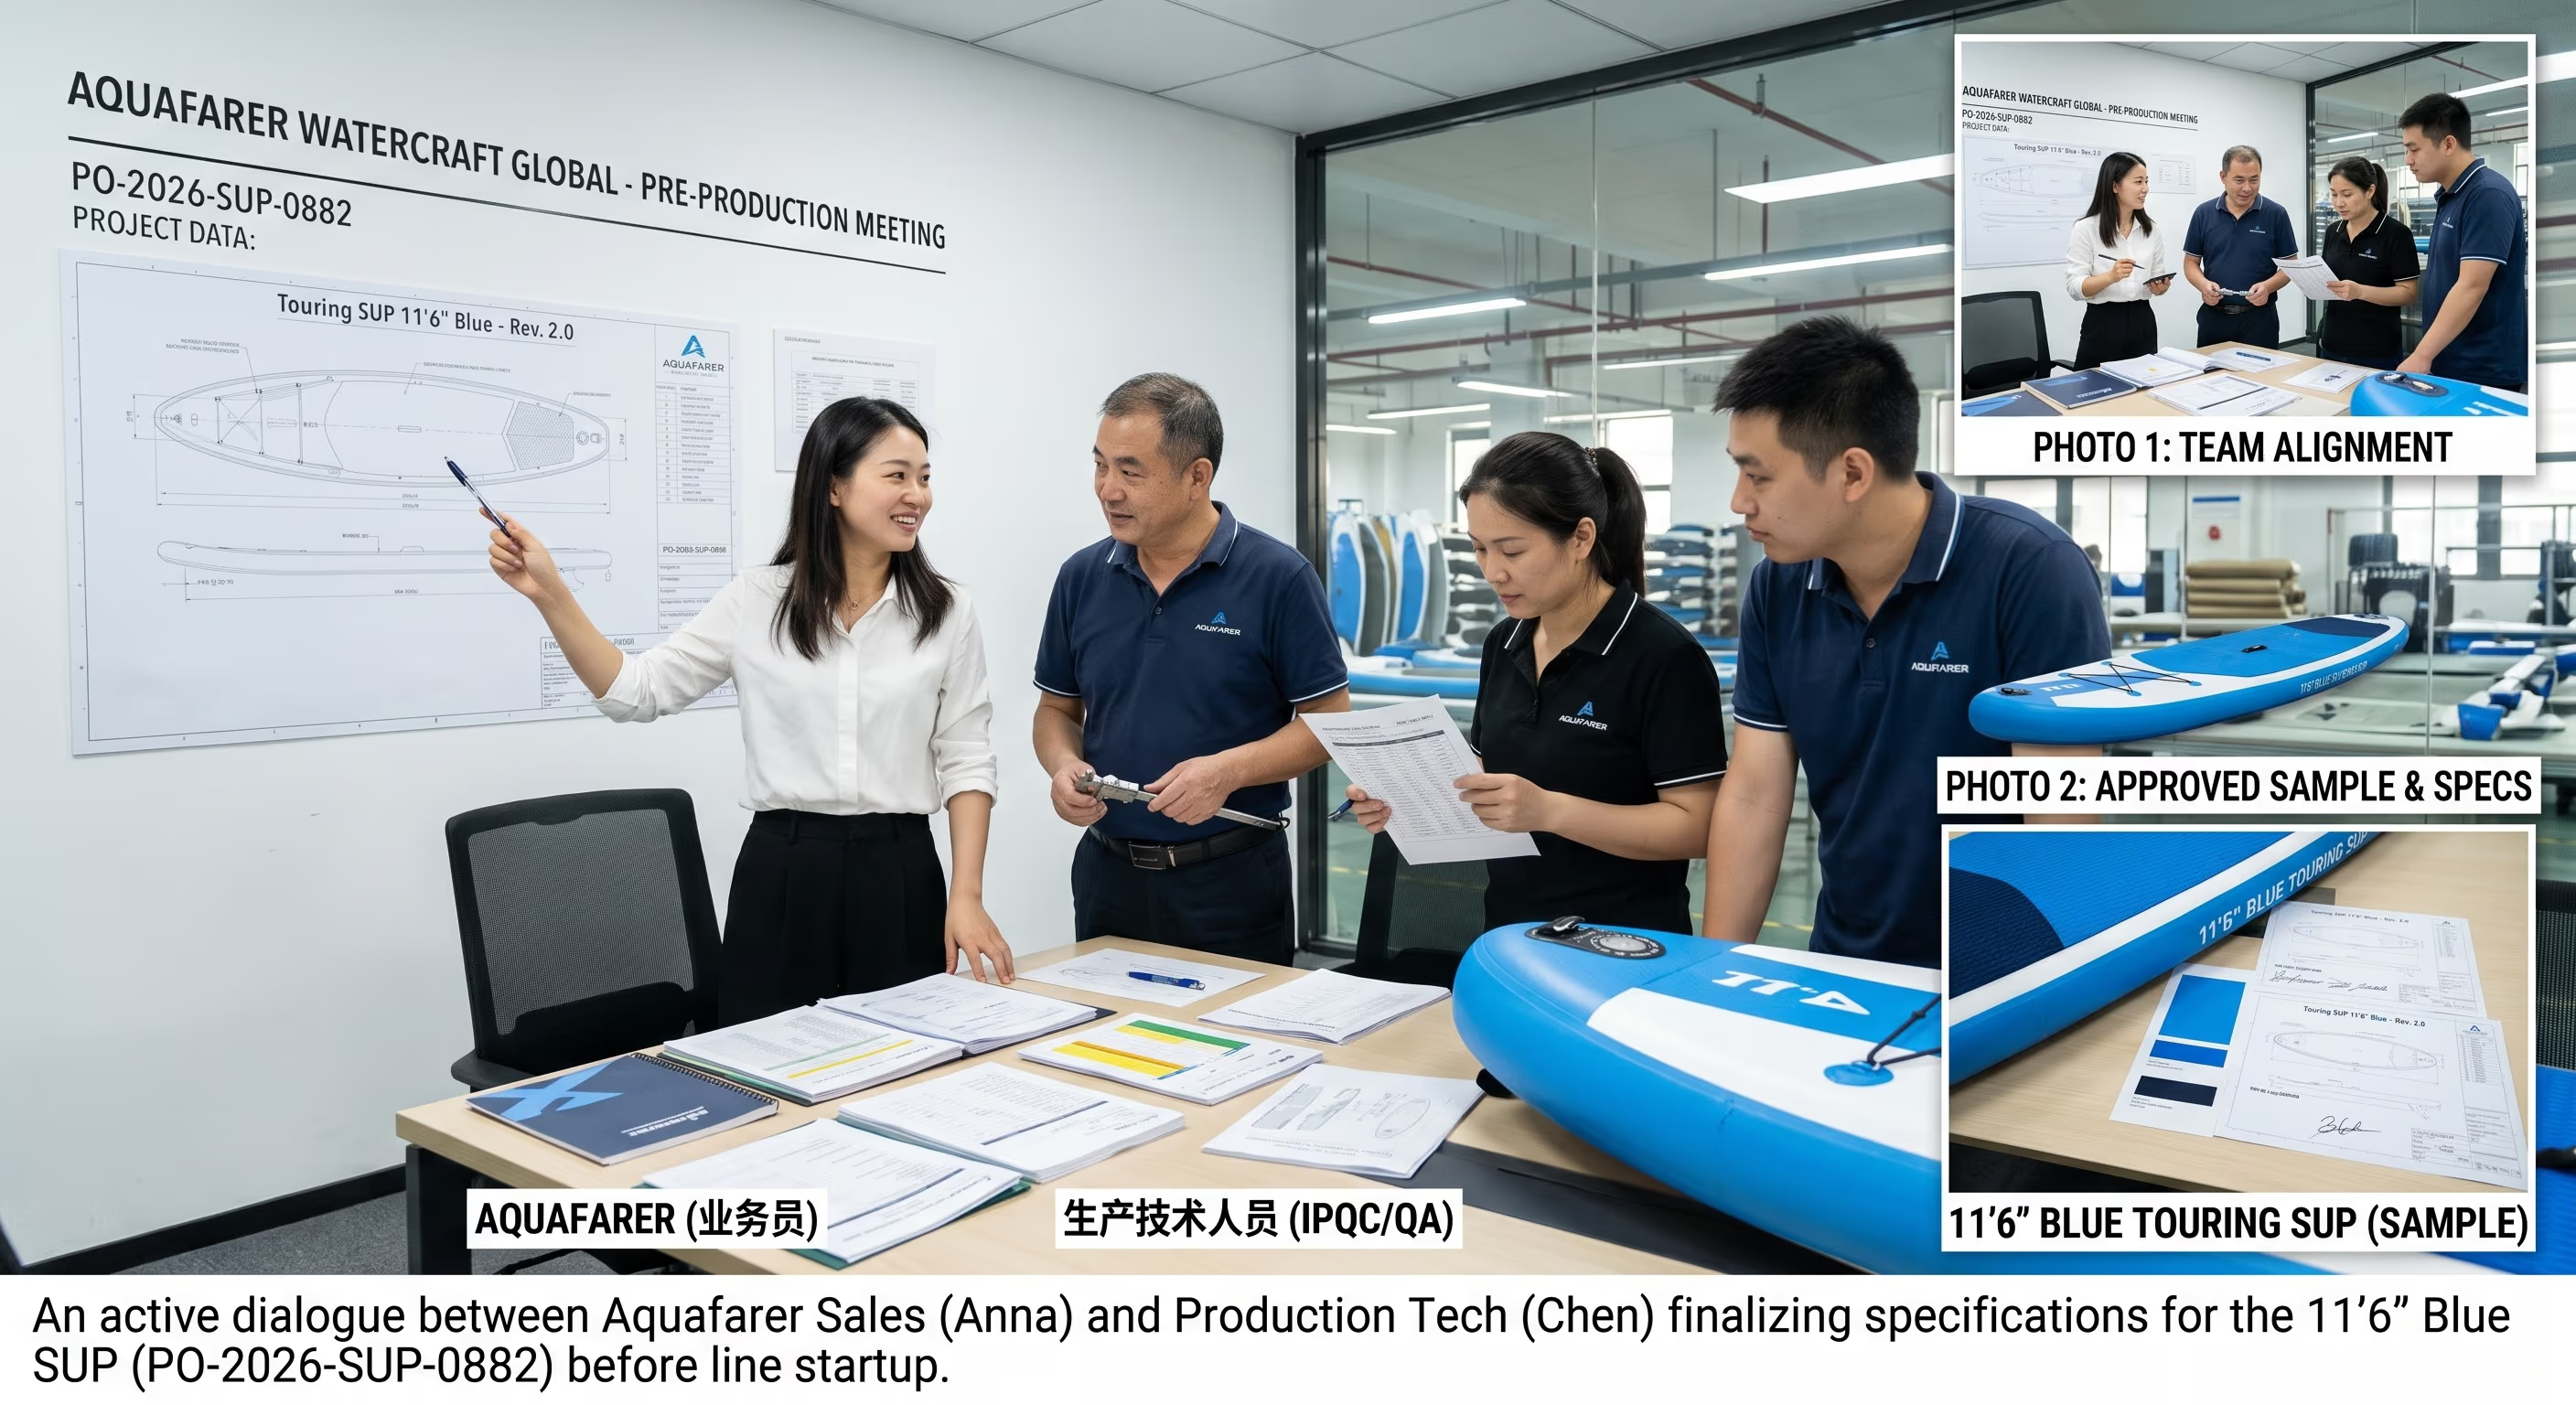
PPM – A projekt minőségtervezése
A gyártás-előkészítő ülés a sor indítása előtt rögzíti a munkaterületet, a referenciamintát és a Minőségvizsgálati Tervet. A rendezetlen tételek blokkolják a gyártásra engedélyezést.
QIP letöltése (PDF)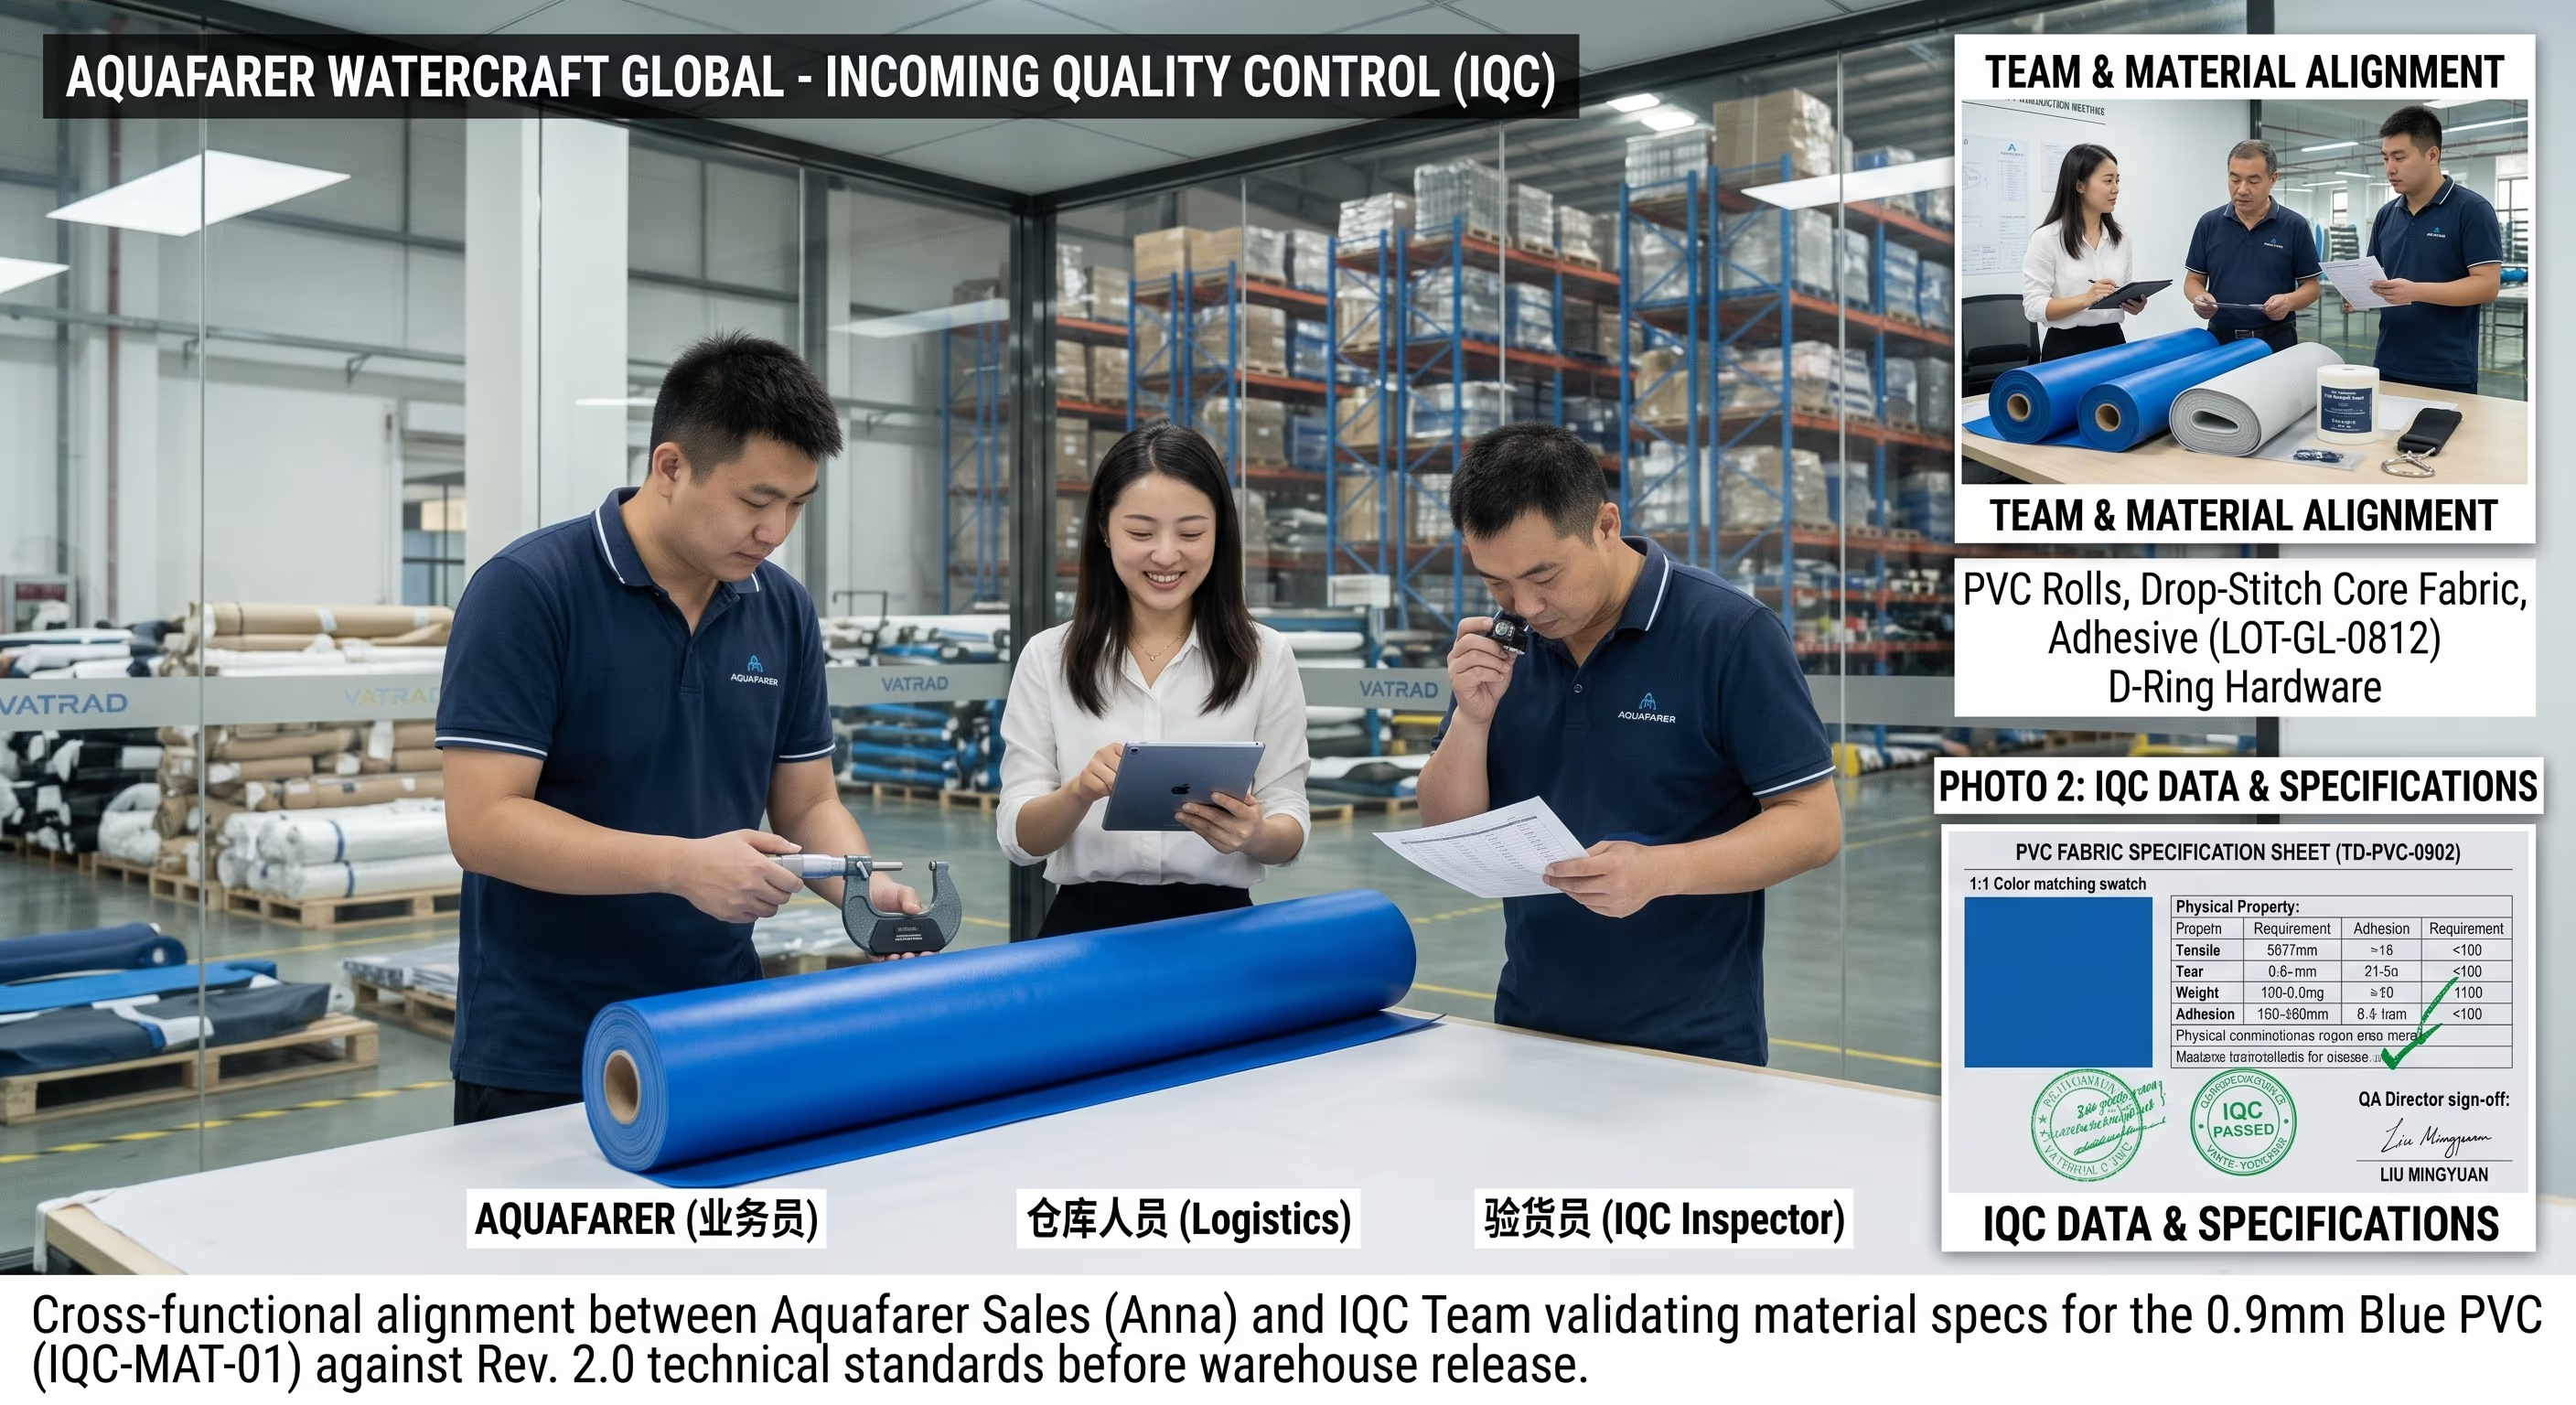
IQC – Beérkező anyagok vizsgálata
Minden beérkező PVC-, szövet- és szerelvényszállítmány ellenőrzését a jóváhagyott specifikációkkal szemben végezzük. A nem megfelelő lotokat karanténba helyezzük, és a sorra engedélyezés előtt elutasítjuk.
IQC jelentések letöltése (PDF)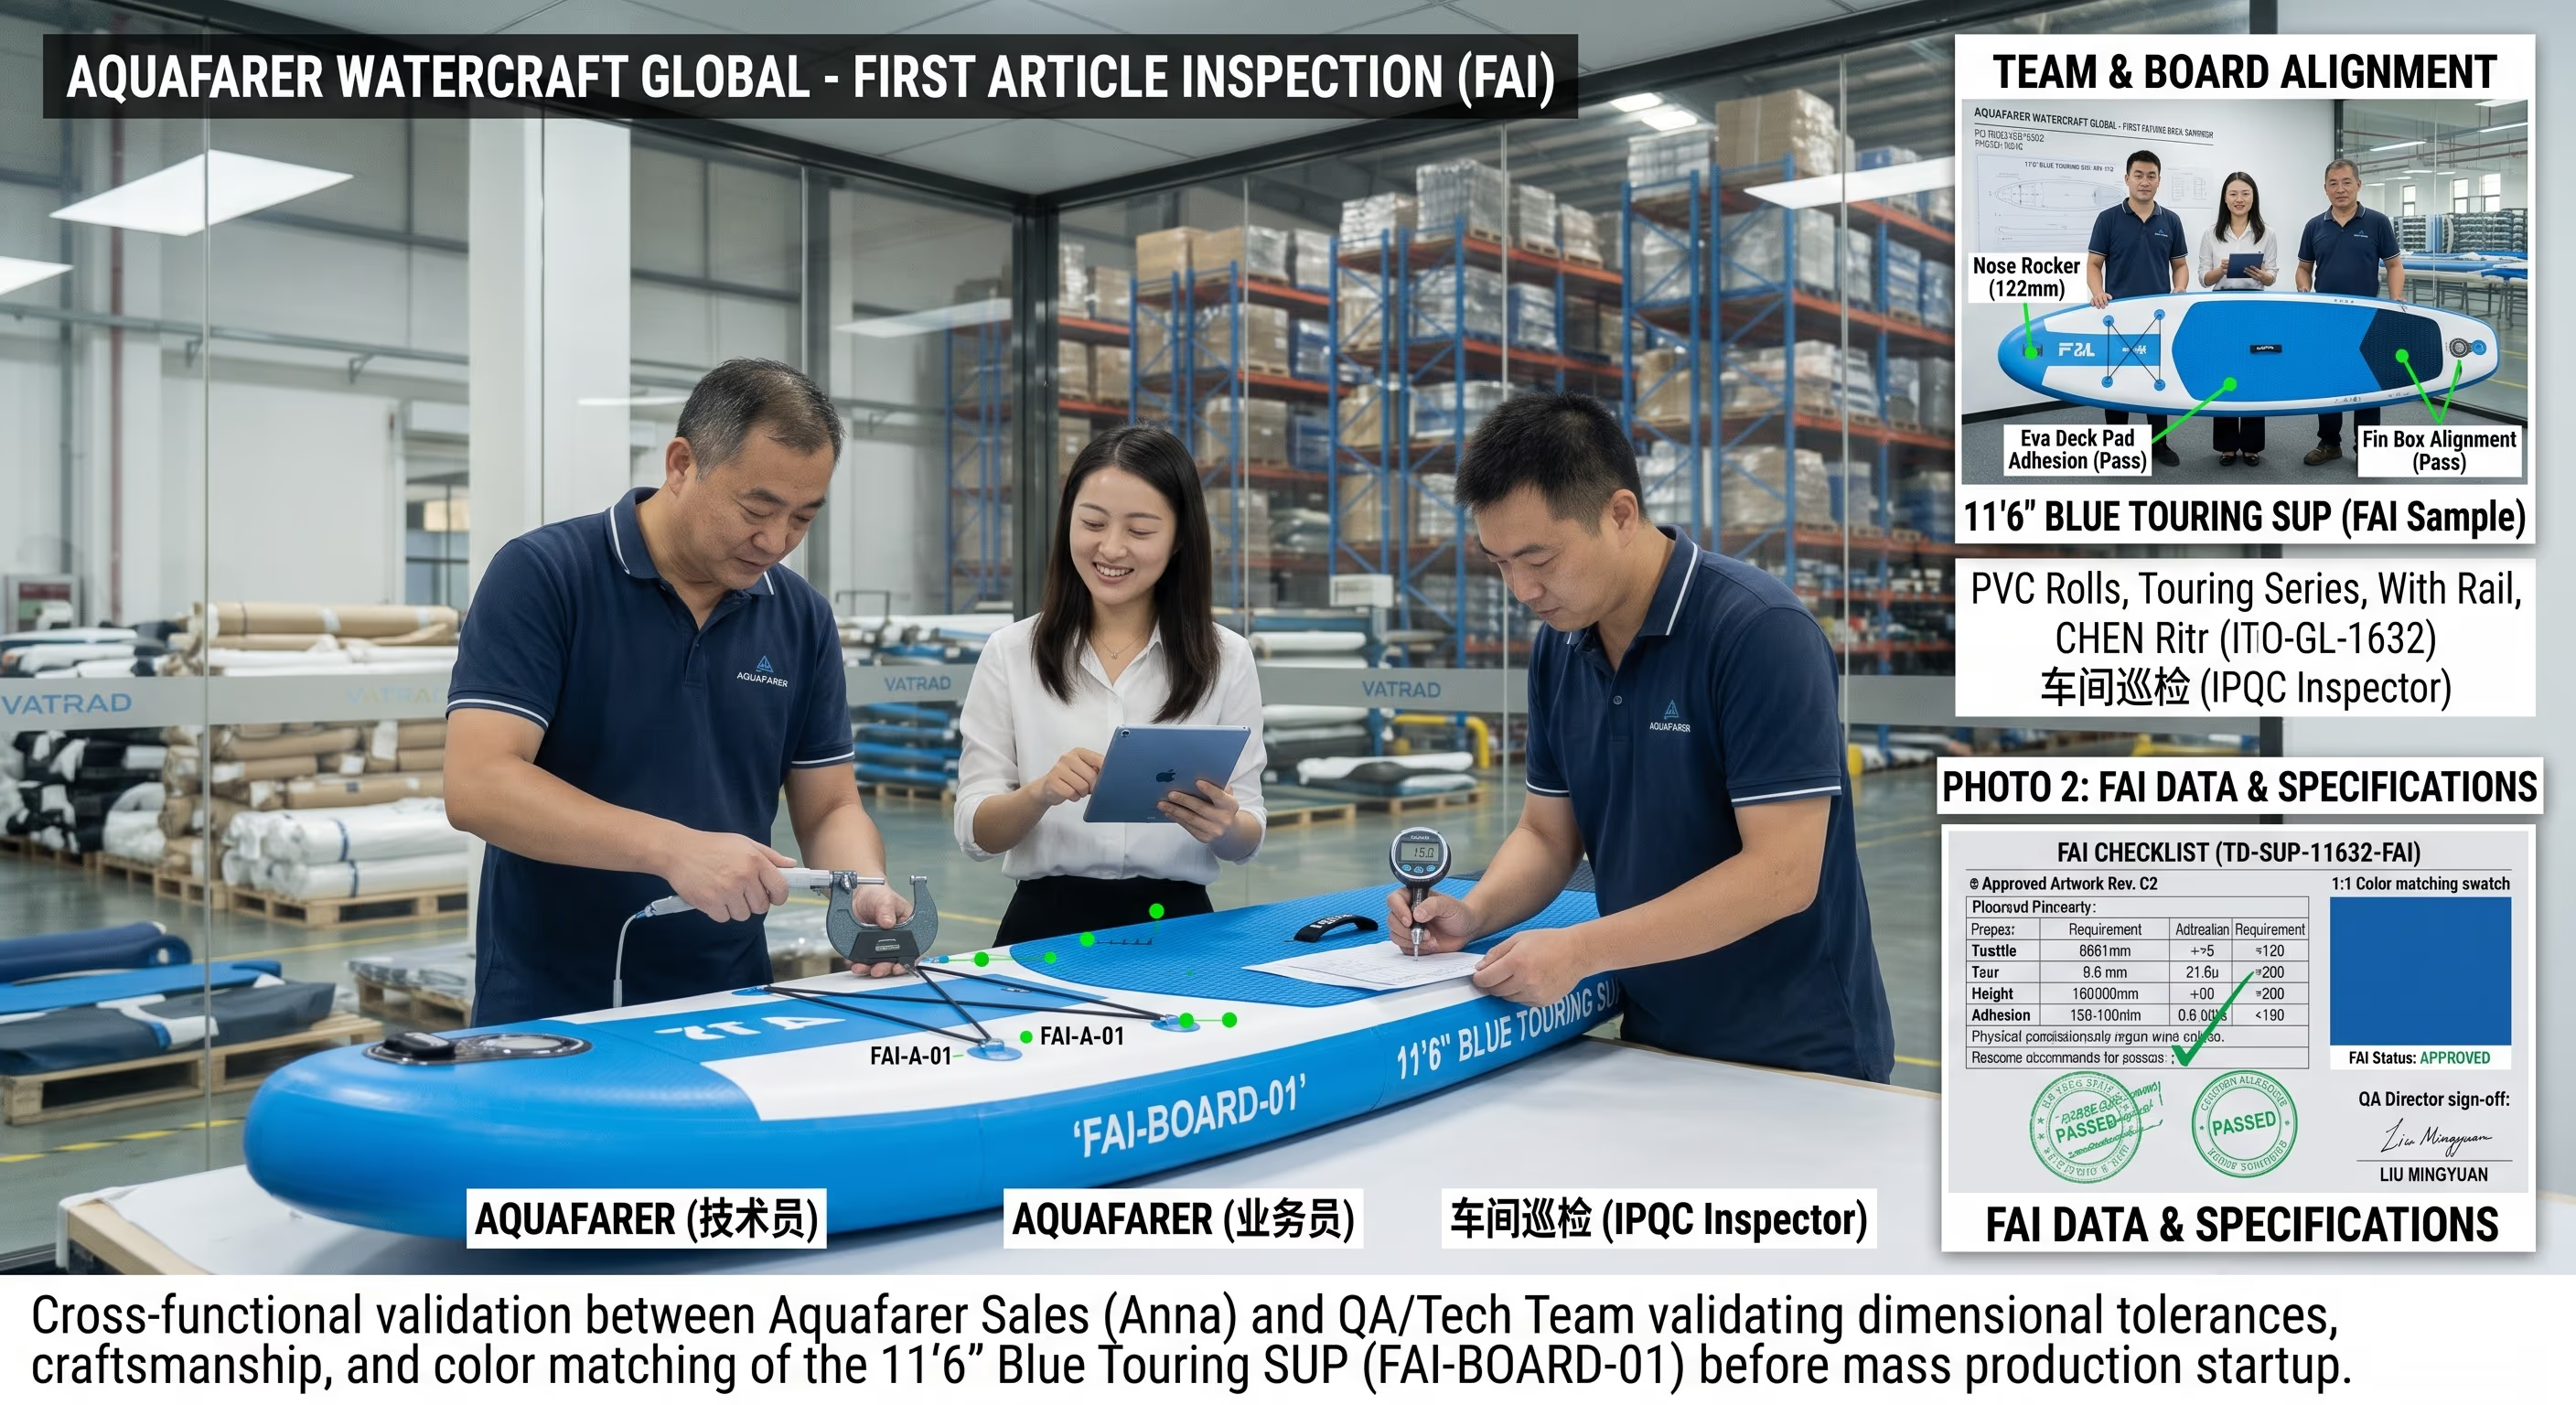
IPQC / FAI – Folyamatközi ellenőrzés
Az első darabot a rögzített viszonyítási alapokhoz képest ellenőrizzük, és minden forduló fenntartja a soron végzett járőri vizsgálatokat. Az FAI jóváhagyása verzióként rögzíti a grafikát, a méreteket és az anyaglistát.
IPQC jelentések letöltése (PDF)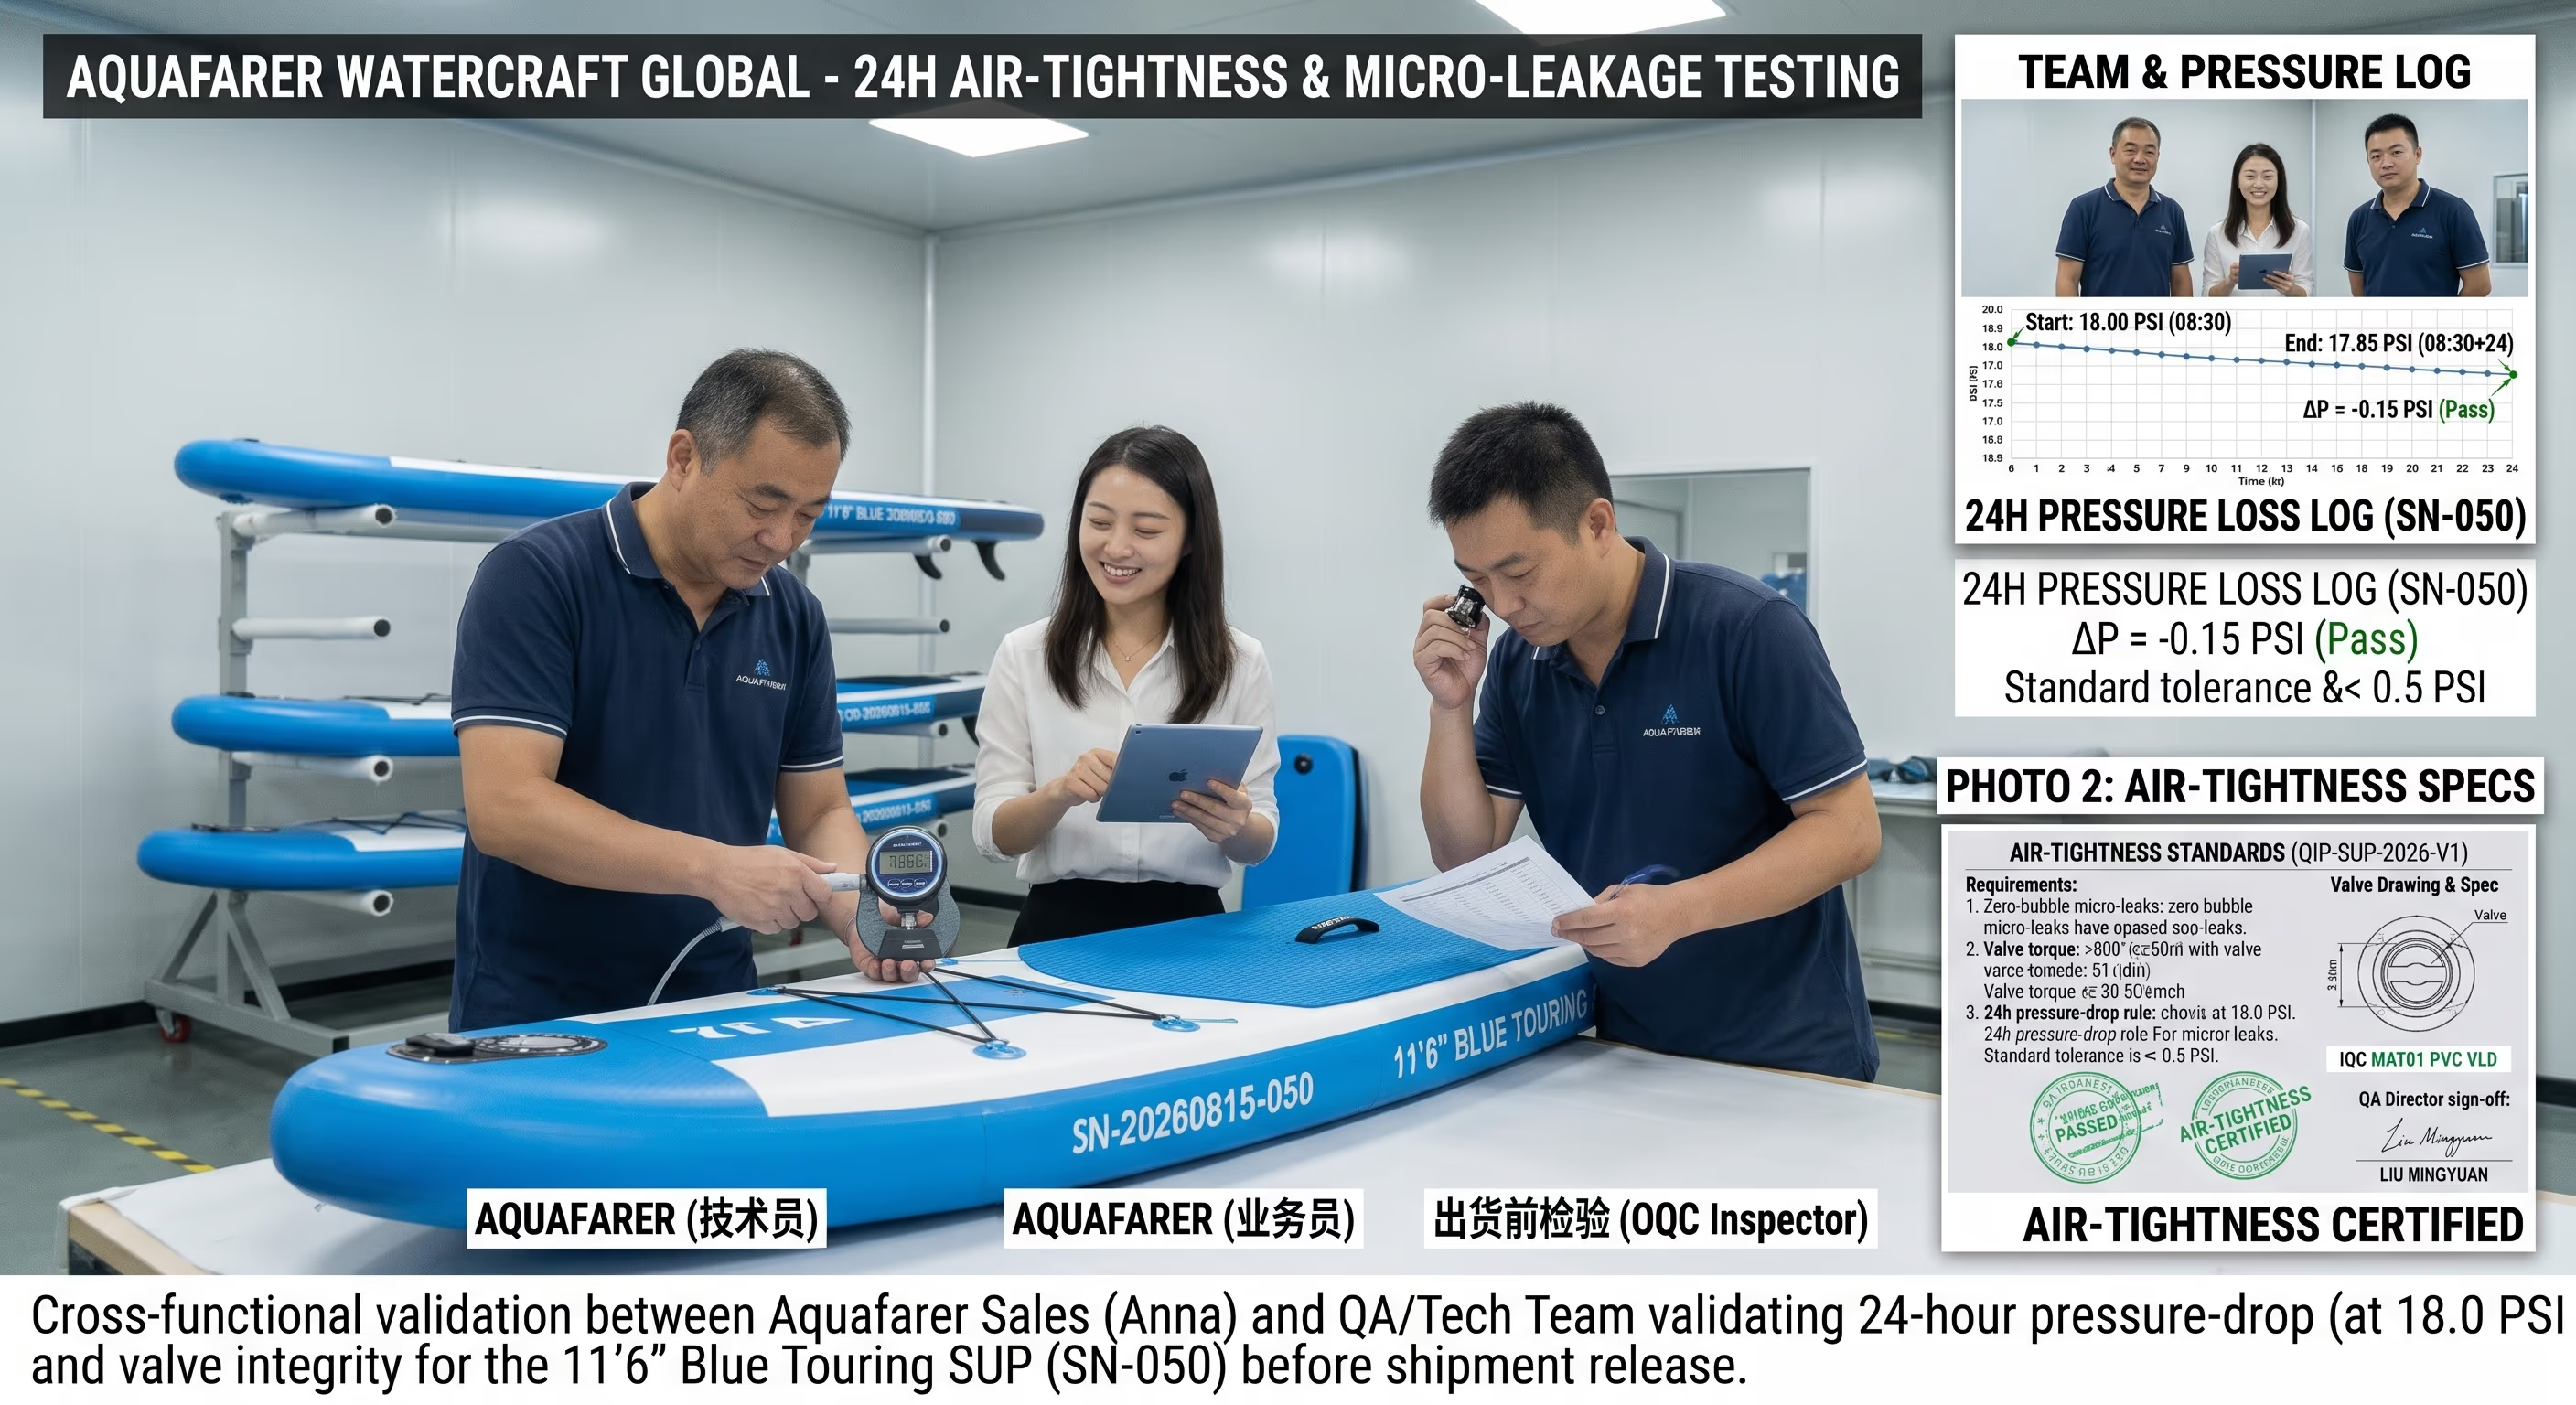
Felfújás és légtömörségi vizsgálat
A befejezett deszkák 100%-a – nem csupán a minták – 24 órás, 18.0 PSI nyomástartási próbát kap, automatikus elutasítással 0.50 PSI-nél nagyobb csökkenés esetén. Minden rekeszhez egy nyilvántartás.
Tömörségi jelentések letöltése (PDF)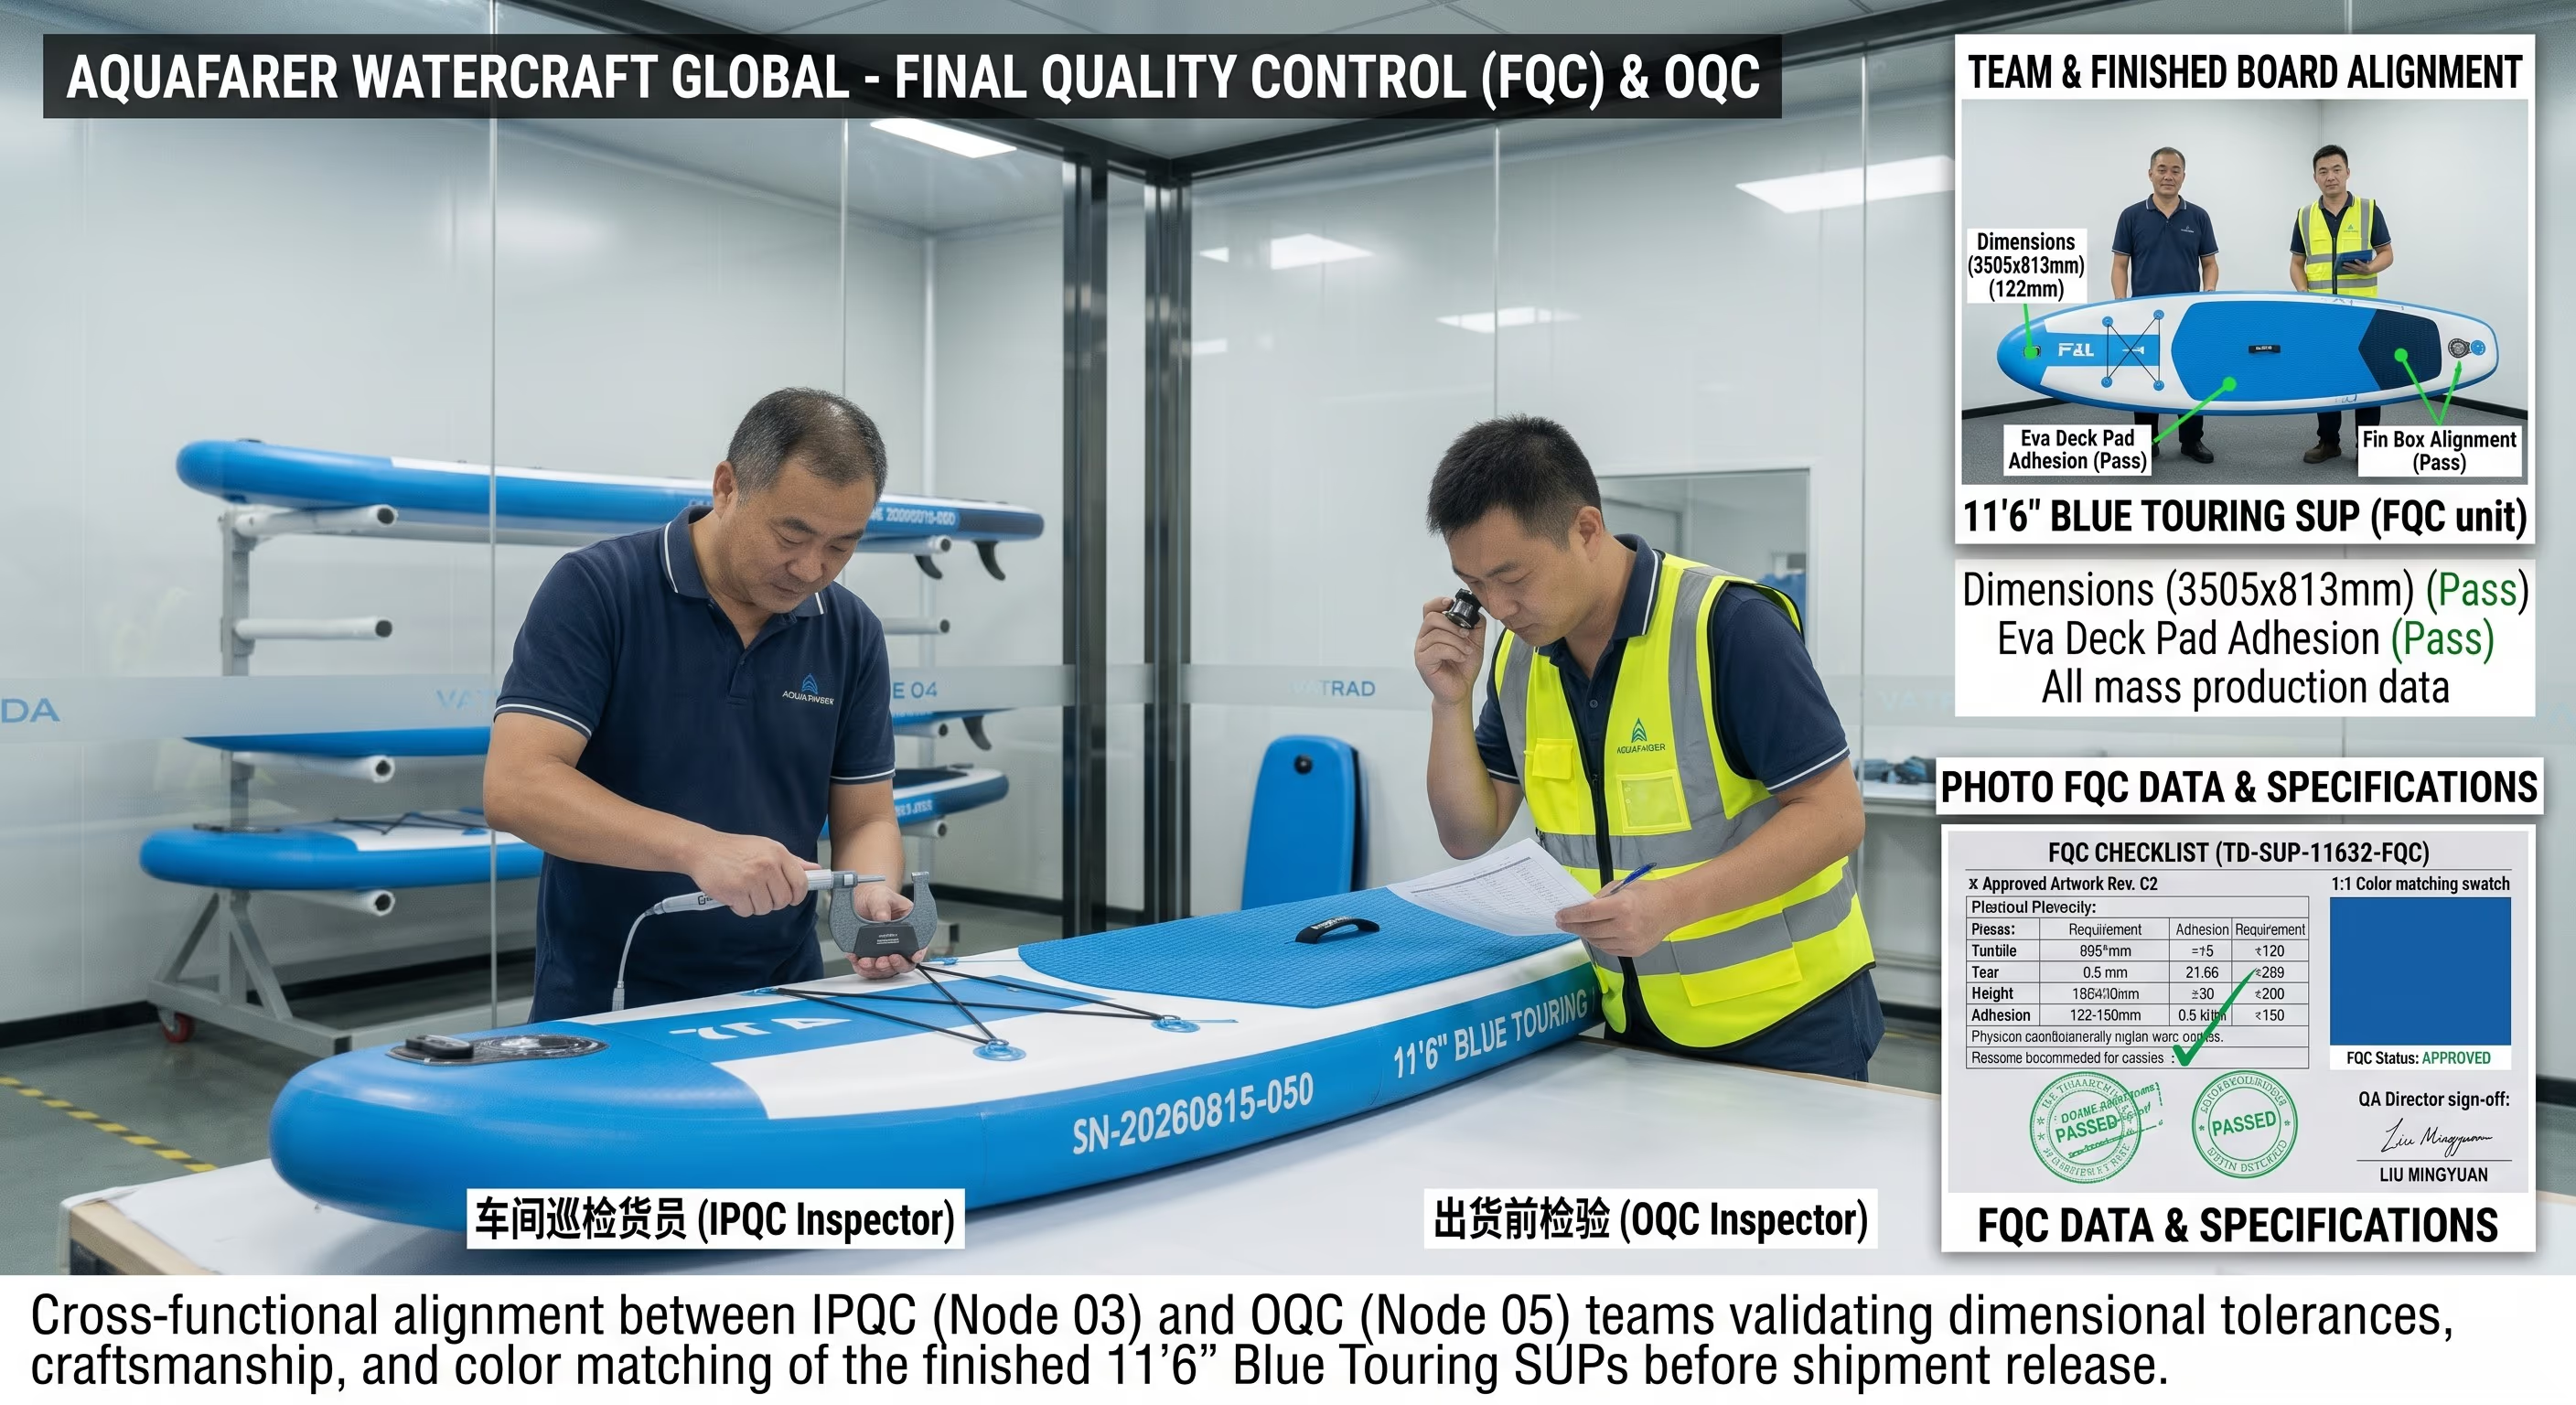
FQC – Késztermék-vizsgálat
A befejezett deszkákat a rajzok tűréseihez képest mérjük, és D65 nappali fényű lámpákkal kozmetikailag minősítjük a jóváhagyott referenciamintához képest.
FQC jelentések letöltése (PDF)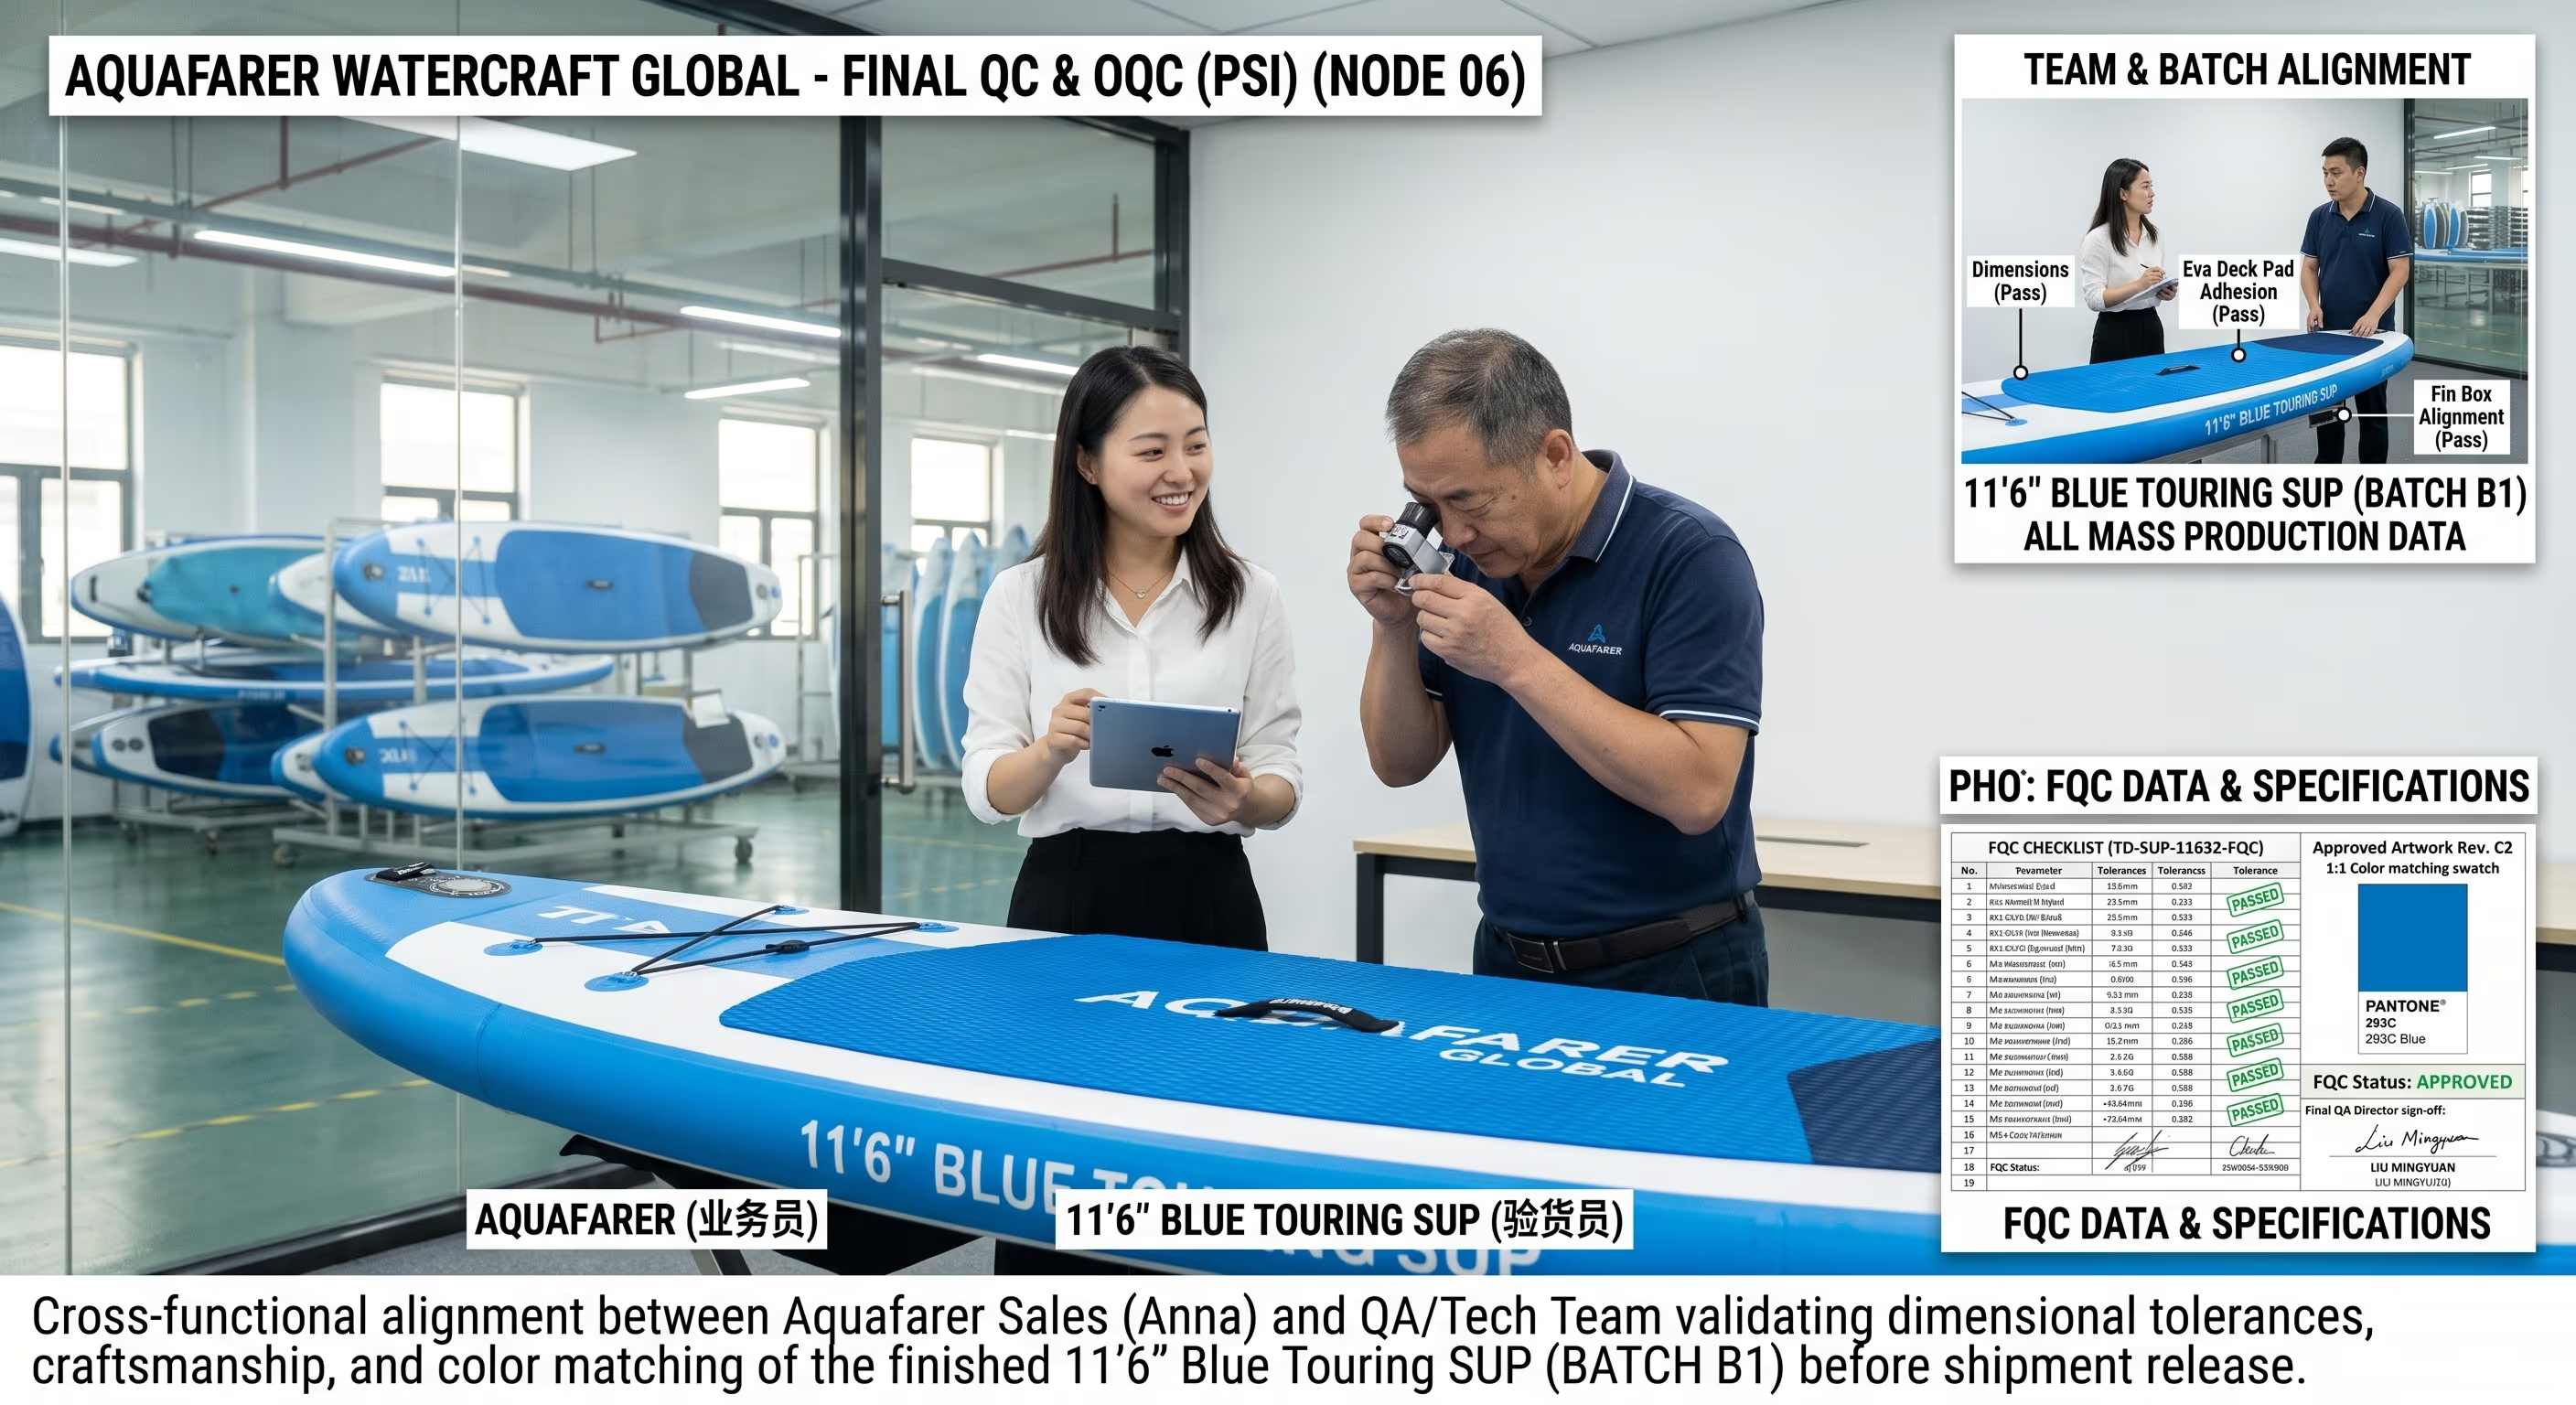
PSI – A csomagolás és a szállítás előtti vizsgálat
A csomagolt készletet 100%-ban ellenőrizzük az ügyfél által jóváhagyott anyaglistához képest – vonalkódolvasás (Grade ≥ B), dobozjelölések és ISTA-1A ejtési próba a rakodás előtt.
PSI jelentések letöltése (PDF)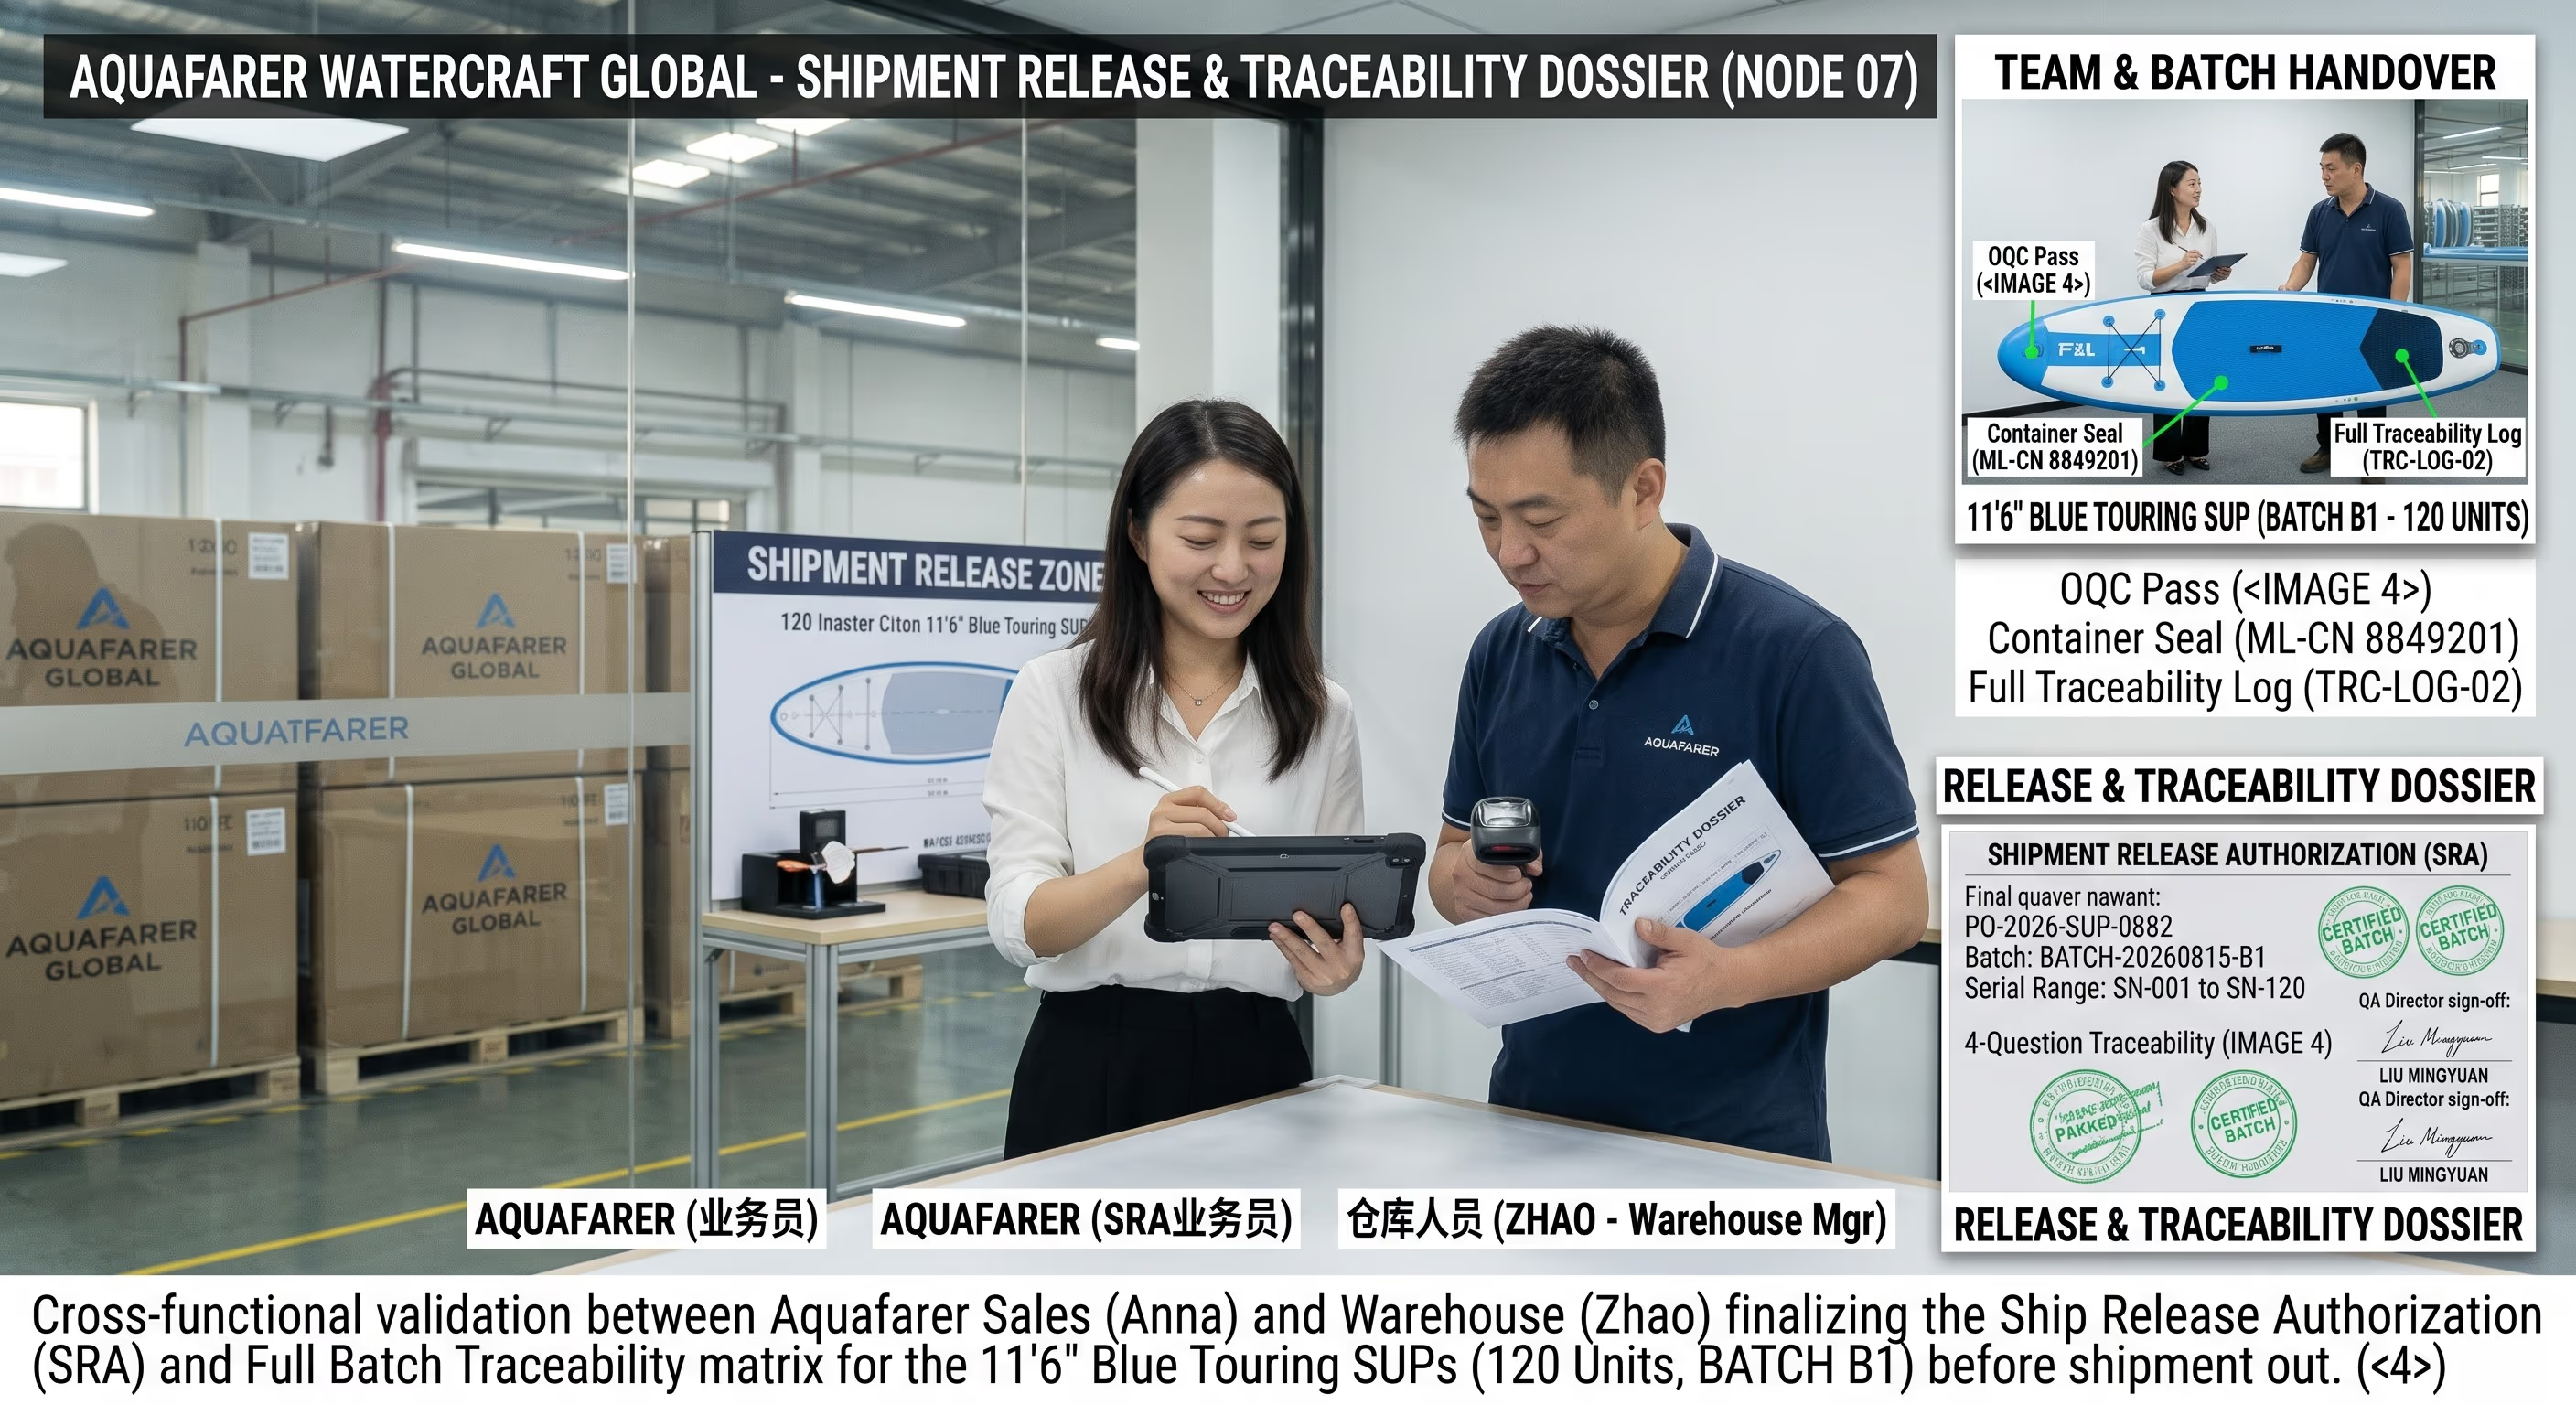
Szállítási engedélyezés és követhetőség
A minőség csak akkor írja alá a lót, ha mind a hat korábbi ellenőrzési pont lezárult. A sorozatszámokat a lothoz rendeljük, és a dossziét a szállítással együtt adjuk át.
Engedélyezési jelentések letöltése (PDF)Tekintse meg a felszereléseinket és gépeinket
Fedezze fel az ipari szintű eszközöket, amelyek minden VATRAD-gyártású SUP deszka alapját képezik.
A felszerelés megtekintése →