Process
Produktionsprocess
Från råvara till vattenklar SUP — varje steg under vår kontroll
Till skillnad från varumärken som outsortar produktionen till tredjepartsfabriker äger och driver Vatrad hela produktionskedjan. Denna vertikala integration låter oss upprätthålla en strikt kvalitetskontroll i varje fas, snabbt anpassa oss till kundernas anpassade krav och garantera en konstant produktkvalitet, parti för parti. Så här byggs en SUP-bräda i vår fabrik.
Materialintag & kontroll
Varje inkommande parti PVC-tyg, glasfiberform, harts och delar kontrolleras mot specifikationen. Tygprover testas avseende dragstyrka, jämnhet i tjocklek och UV-beständighet före frigörning till produktionen. Icke-konformigt material blockeras och returneras.
Automatisk PVC-skärning
<p>De godkända tygen placeras på den automatiska CNC-skärmaskinen och skärs med submillimeternoggrannhet. Datoroptimerad nesting placerar panelerna för att minimera avkastningen — vanligtvis under 5 %. De skurna panelerna märks per SUP-modell och kammer, buntas ihop och förs till svetsavdelningen.</p>
Termosvetsning & svetsning av kammare
Panelerna placeras och fogas med termosvetsmaskiner vid kontrollerade varmluftstemperaturer mellan 200–300 °C. Huvud sömarna förstärks med RF-dielektrisk svetsning för luft- och höghållfasthetssömar. De färdiga kammarna pumpas upp till 18.0 PSI för ett 24-timmars hålltest som första lufttätningskontroll.
Limning av drop-stitch-kärna
SUP-brädornas drop-stitch-kärnor limmas till de yttre PVC-lagren genom varmlaminering. Tusentals interna polyestertrådar förbinder över- och underlagret och skapar en styv struktur vid 12-15 PSI. Kantbanden limmas via treskiktsfusion för kantarnas styrka.
Tryck & dekoration av SUP
SUP-brädornas däckgrafik appliceras via digitaltryck för fotorealistiska fullfärgsdesign och via silkescreen för hållbara logotyper och återkommande mönster. Trycken härdas och förseselas för UV- och slitstyrka.
Slutmontering & färdigställande
Ventiler, D-ringar, handtag, fin boxar och deckpads monteras på monteringslinjen. Varje bräda följer en 100-punkts montagechecklista med bindande frigörning i varje fas.
Kvalitetskontroll & inspektion
Varje färdig bräda går igenom en bindande kvalitetsport: lufttätningstest av kammaren, funktionstest av delarna, kontroll av åtdragningsmoment och estetisk inspektion. Skräddarsydda konstruktioner och prototyper får dessutom sjöprov som täcker stabilitet och vändsvärhet.
Förpackning & leverans
Brädorna töms, viks enligt proceduren, packas i robusta tygväskor eller kommersiella kartonger och görs leveransklara. Varje paket märks med modell, serienummer och destination. Vi samordnar FCL- och LCL-containertransport världen över med speditörer.
Inspektionsbevis
Varje fas lämnar ett bevis — foton & rapporter
Nedan hittar du de verkliga inspektionsbilderna och dossierna med testrapporter från våra sju kontrollerade kvalitetsportar. Varje PDF-fil är ett autentiskt tvåspråkigt dokument som du kan ladda ner och revisionsgranska — samma register som stöder varje parti i vårt 10-åriga spårbarhetsarkiv i ERP. Se hela flödet i sju faser på /quality.
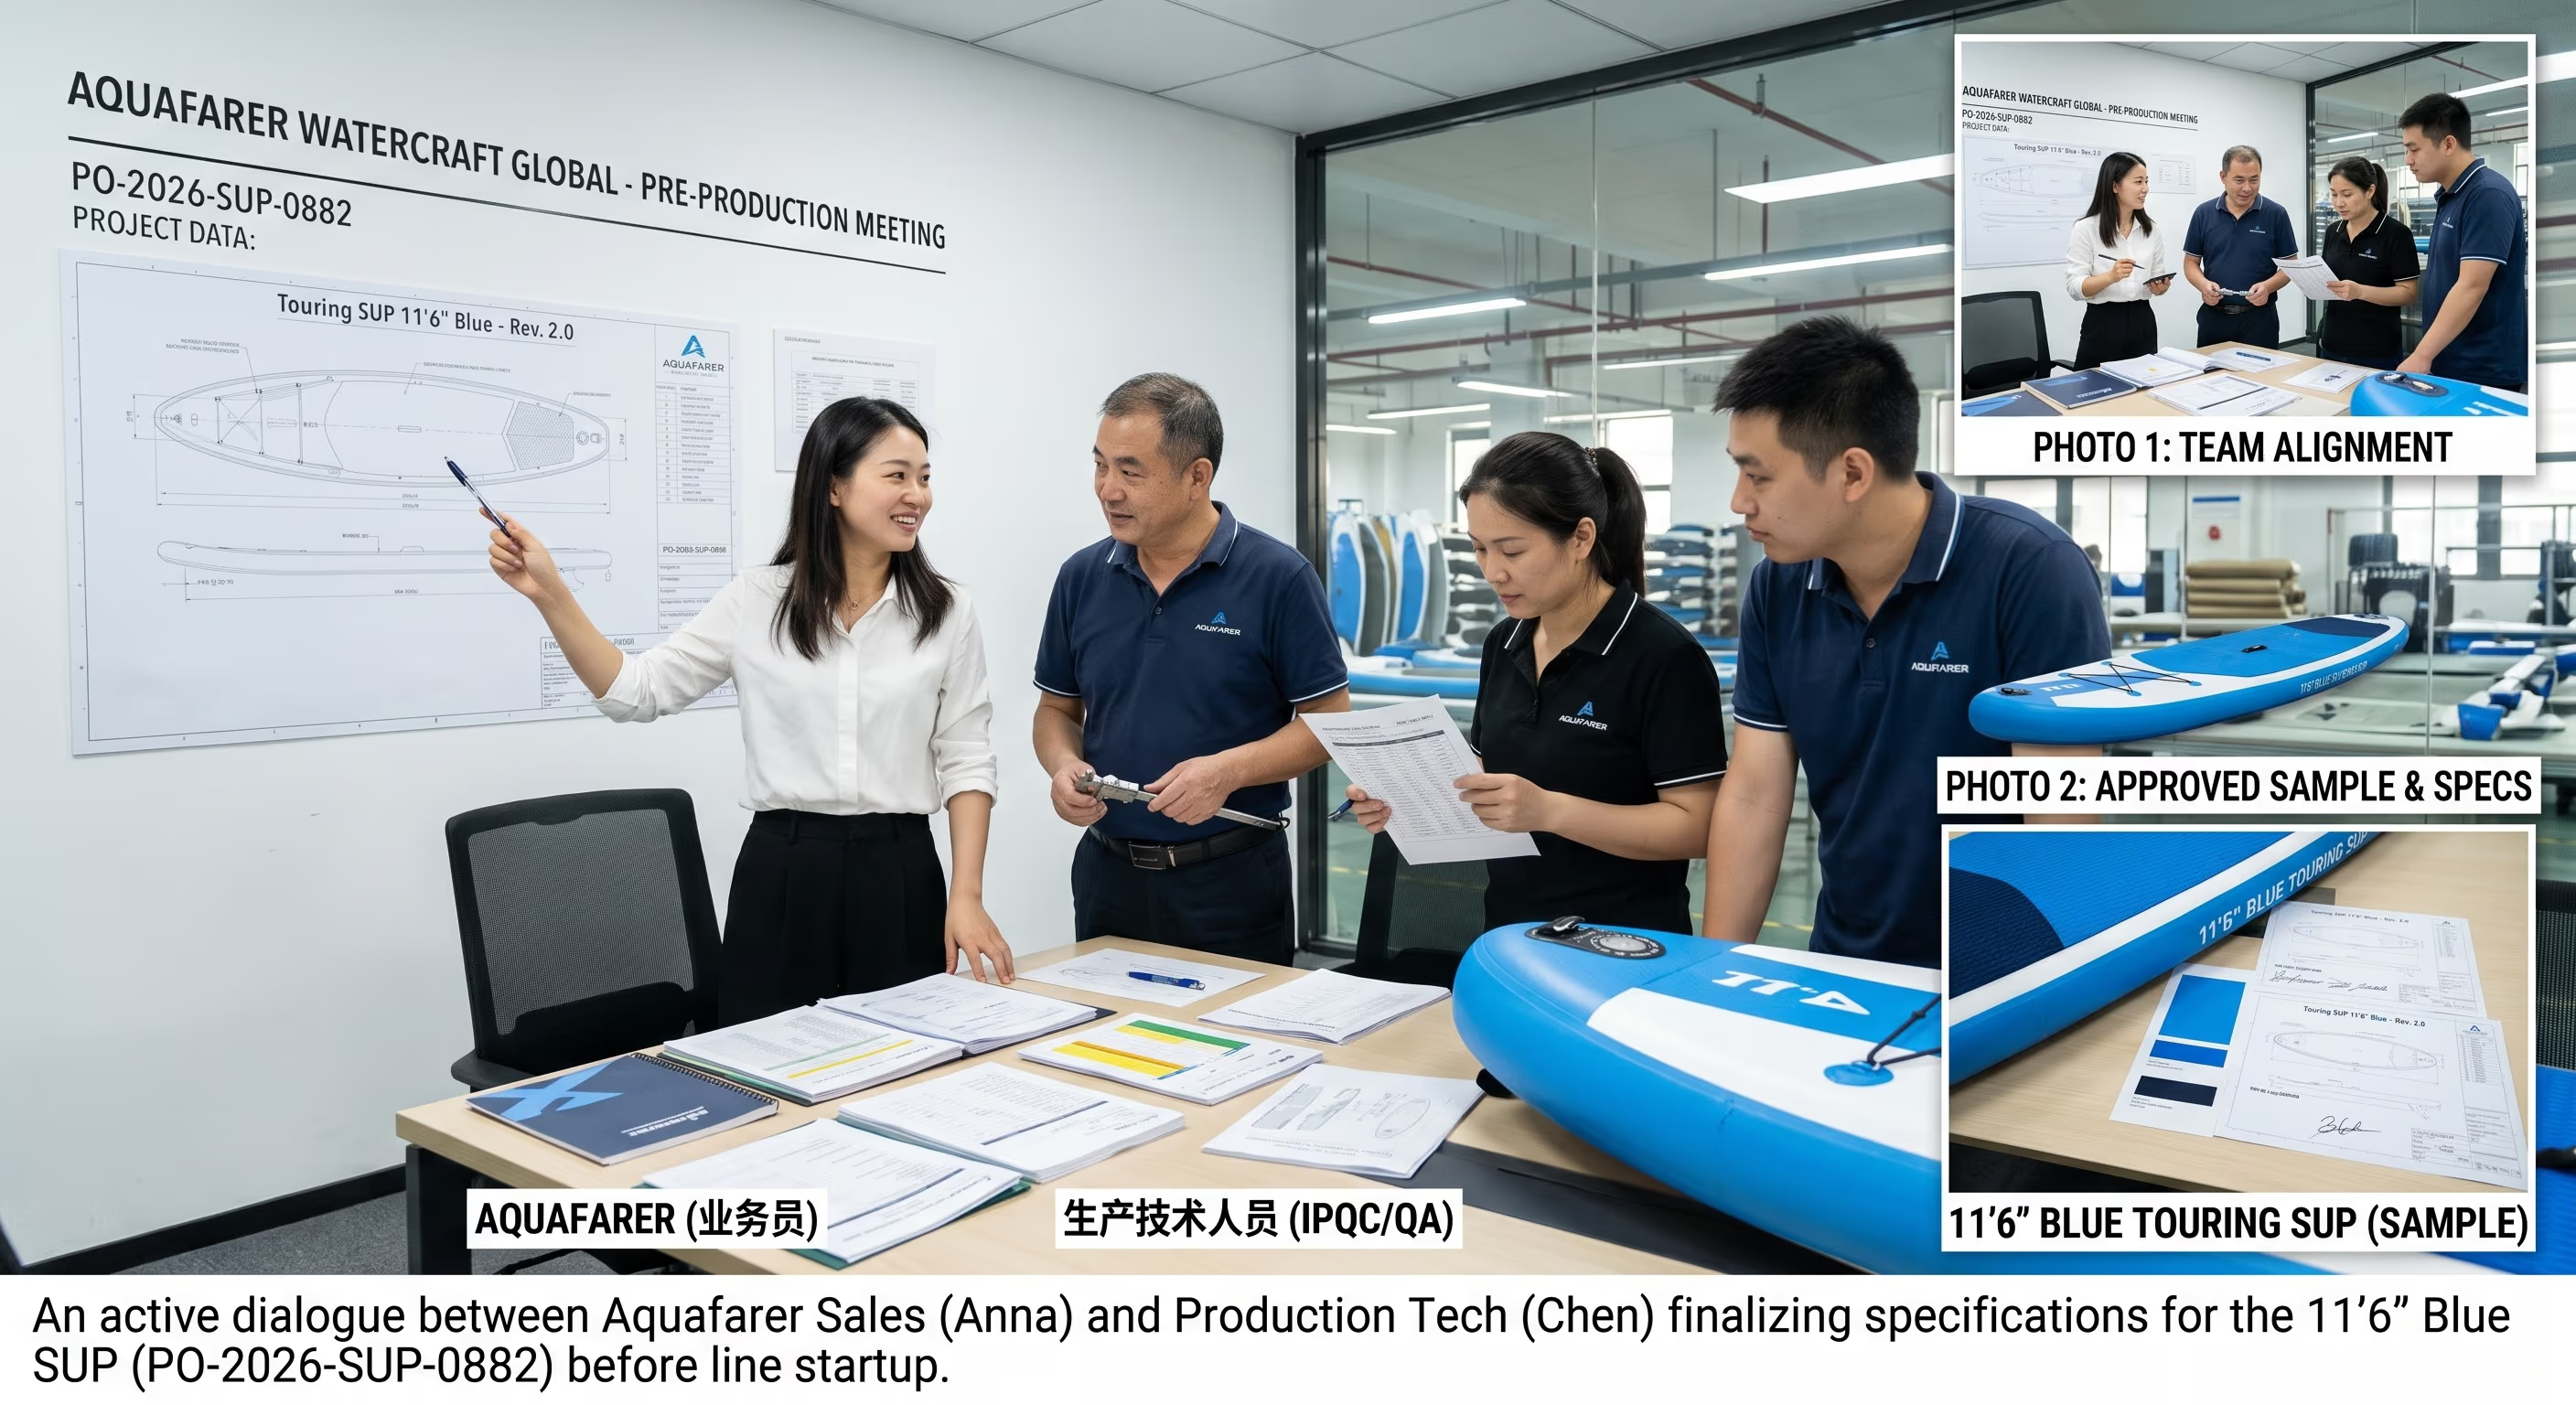
PPM — Projektkvalitetsplanering
Mötet före serietillverkningen fastställer omfattningen, golden sample och kvalitetsinspektionsplanen innan linjen startar. Olösta punkter blockerar produktionsfrigörningen.
Ladda ner QIP (PDF)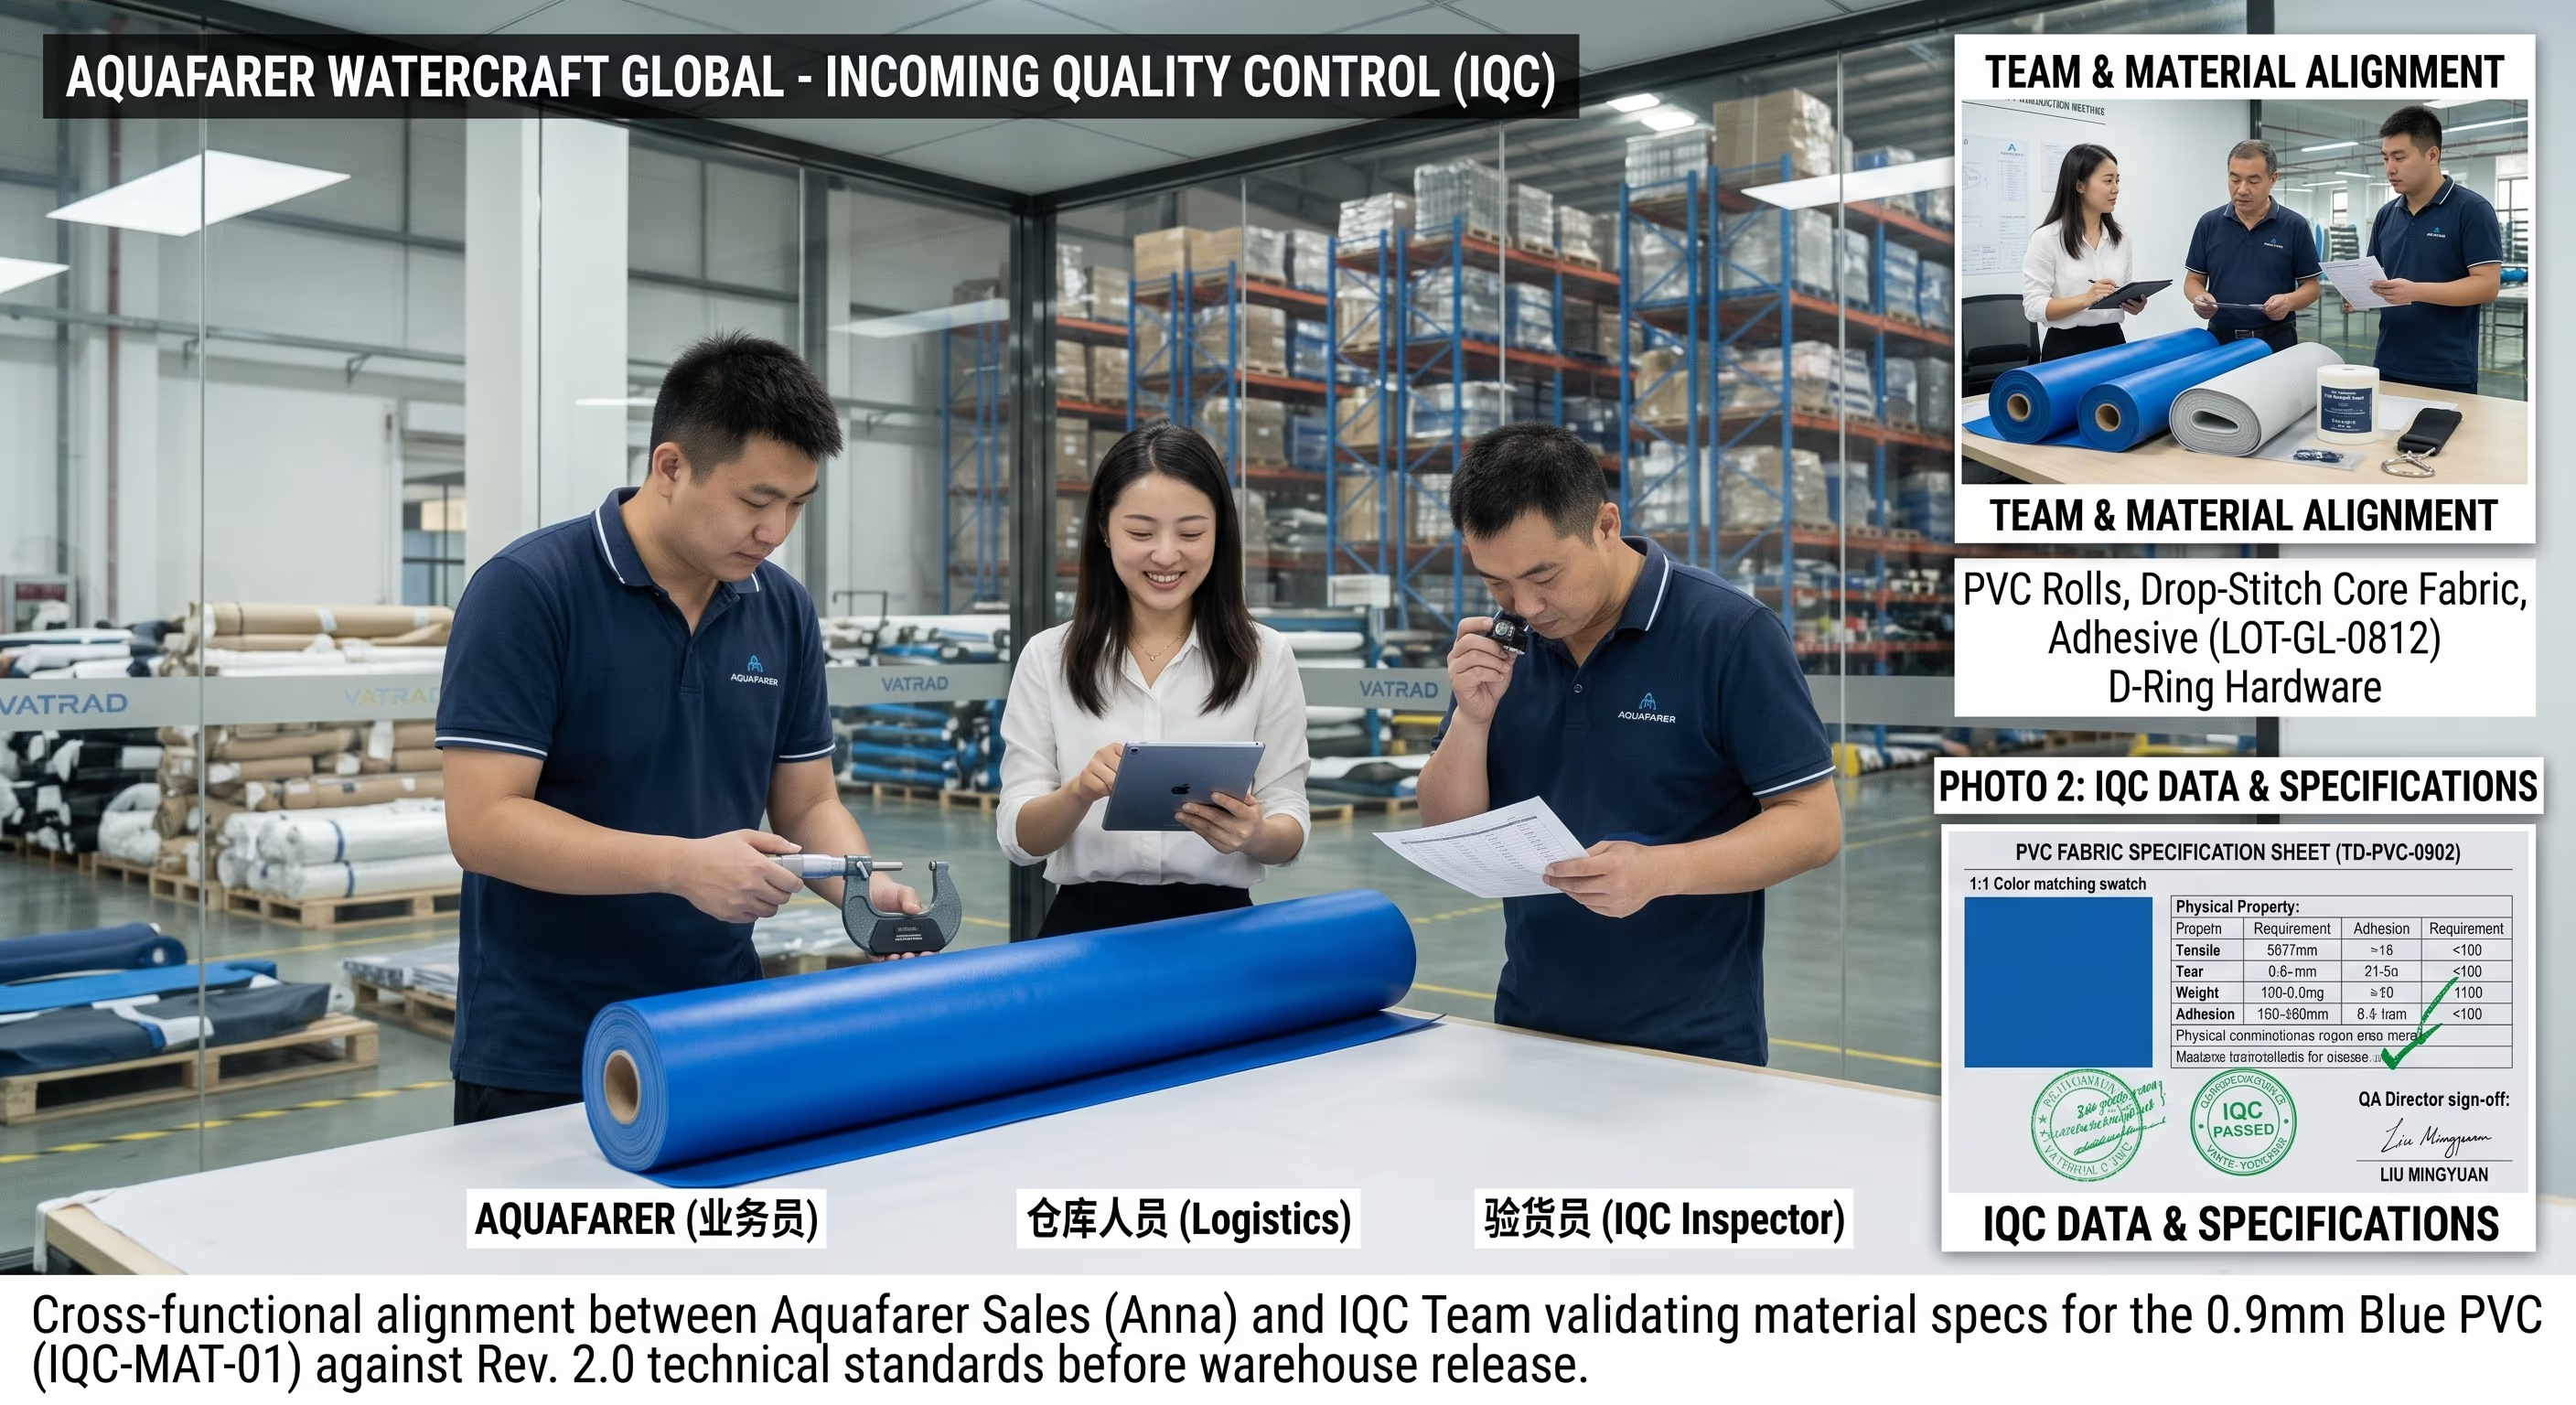
IQC — Inkommande varukontroll
Varje inkommande parti PVC, tyg och delar kontrolleras mot den godkända specifikationen. Icke-konformiga partier blockeras och kasseras före frigörning till linjen.
Ladda ner IQC-rapporterna (PDF)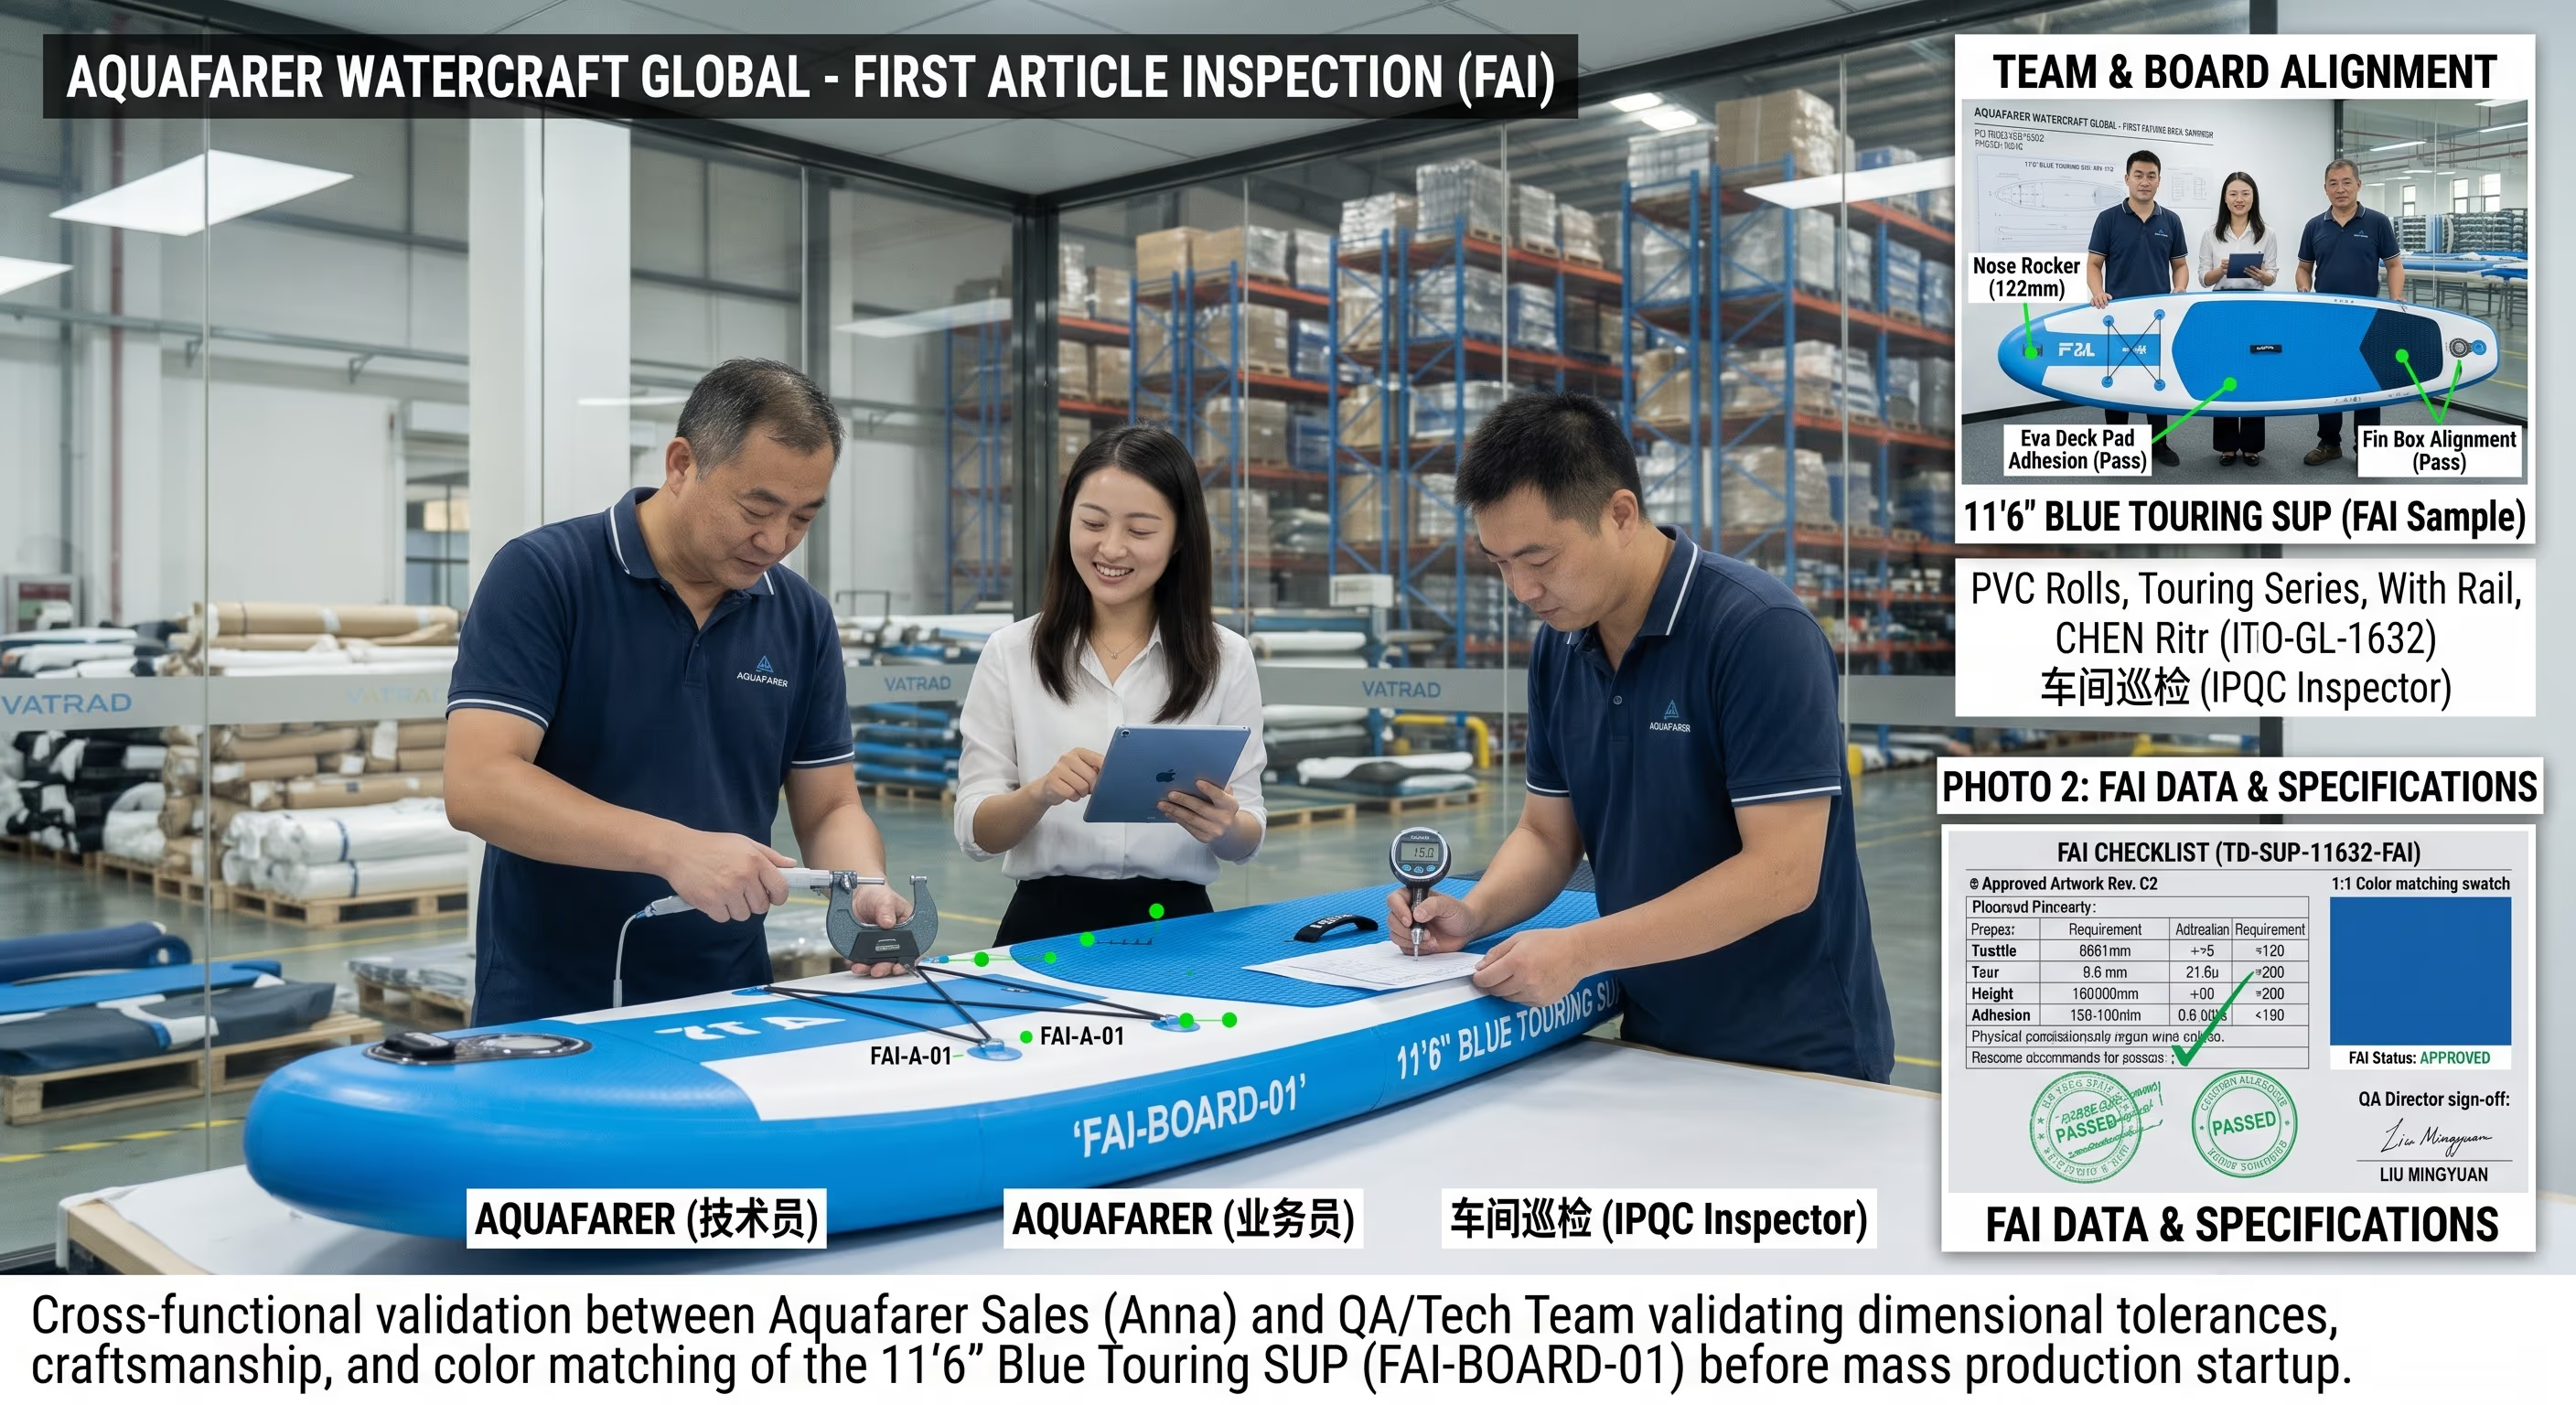
IPQC / FAI — Processkontroll
Det första provet verifieras mot de låsta baslinjerna och varje skift upprätthåller stickprovskontroller vid linjen. FAI-frigörningen låser versionerna av grafik, mått och BOM.
Ladda ner IPQC-rapporterna (PDF)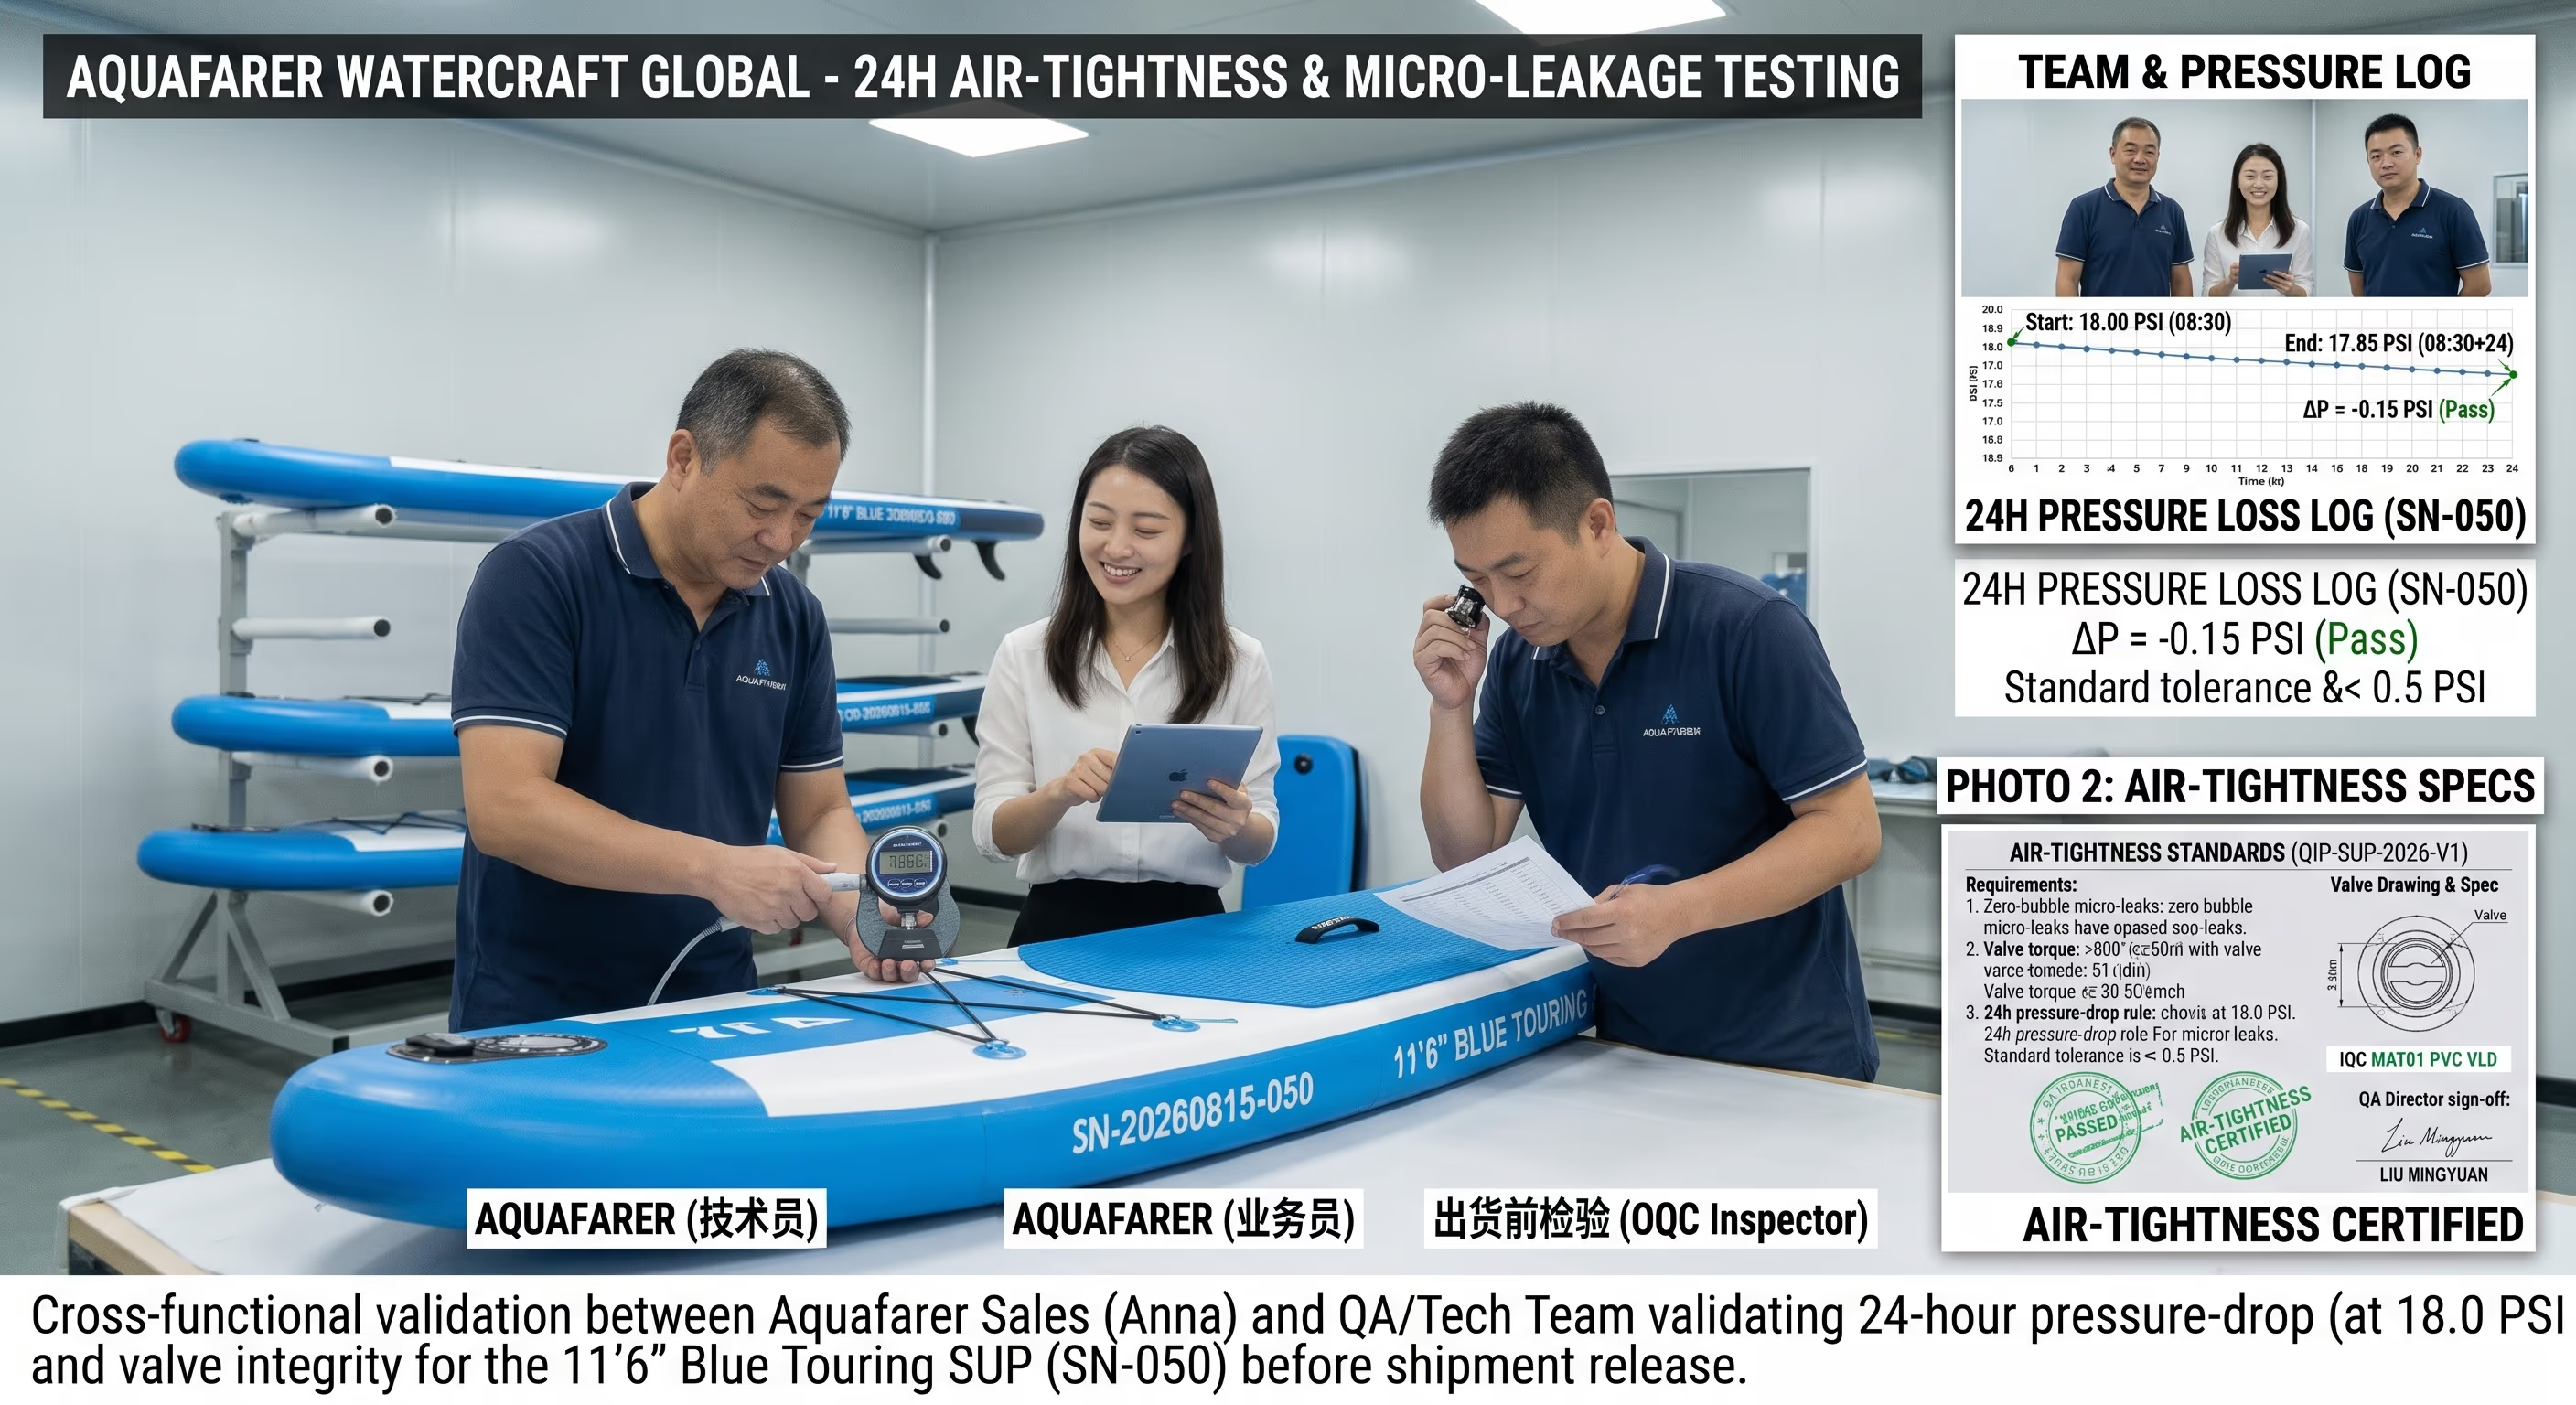
Uppumpningstest & lufttätning
100 % av de färdiga brädorna — inte bara ett stickprov — genomgår ett 24-timmars tryckhållningstest vid 18.0 PSI med automatisk uteslutning vid en sänkning på mer än 0.50 PSI. Ett bevis per kammer.
Ladda ner lufttätningsrapporterna (PDF)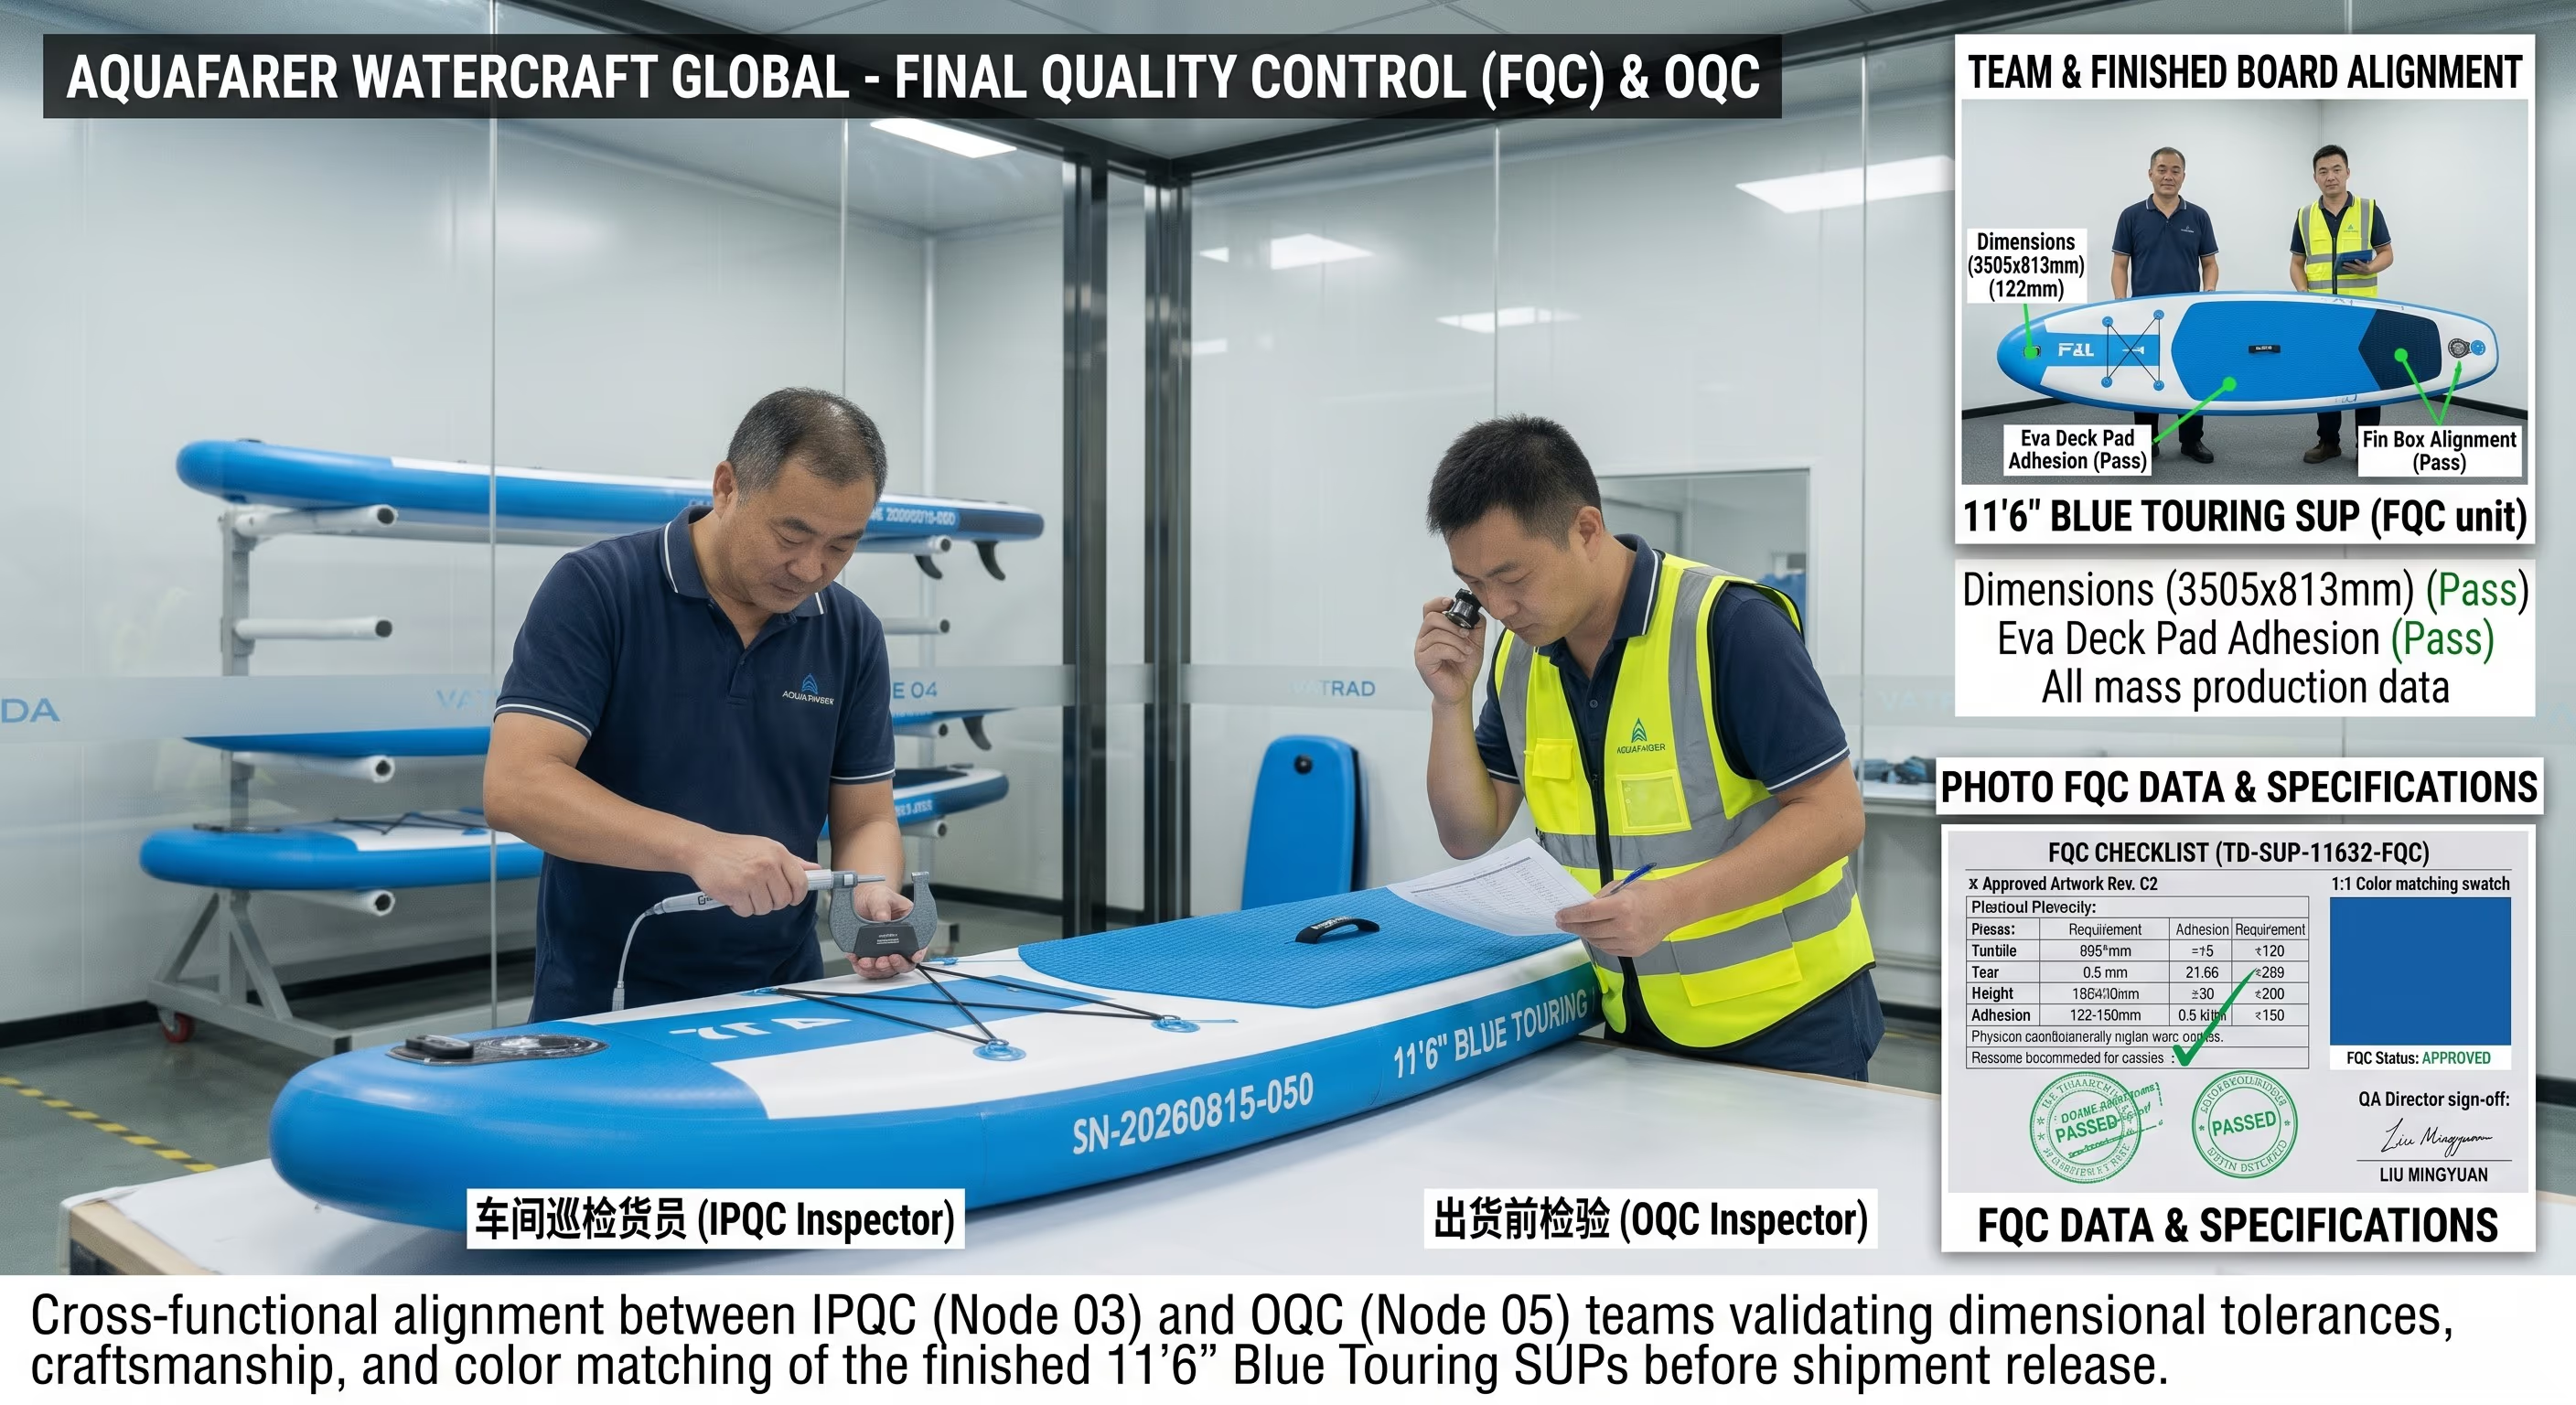
FQC — Kontroll av slutprodukt
De färdiga brädorna mäts mot ritningens toleranser och bedöms optiskt under D65-dagsljuslampor mot det godkända golden sample.
Ladda ner FQC-rapporterna (PDF)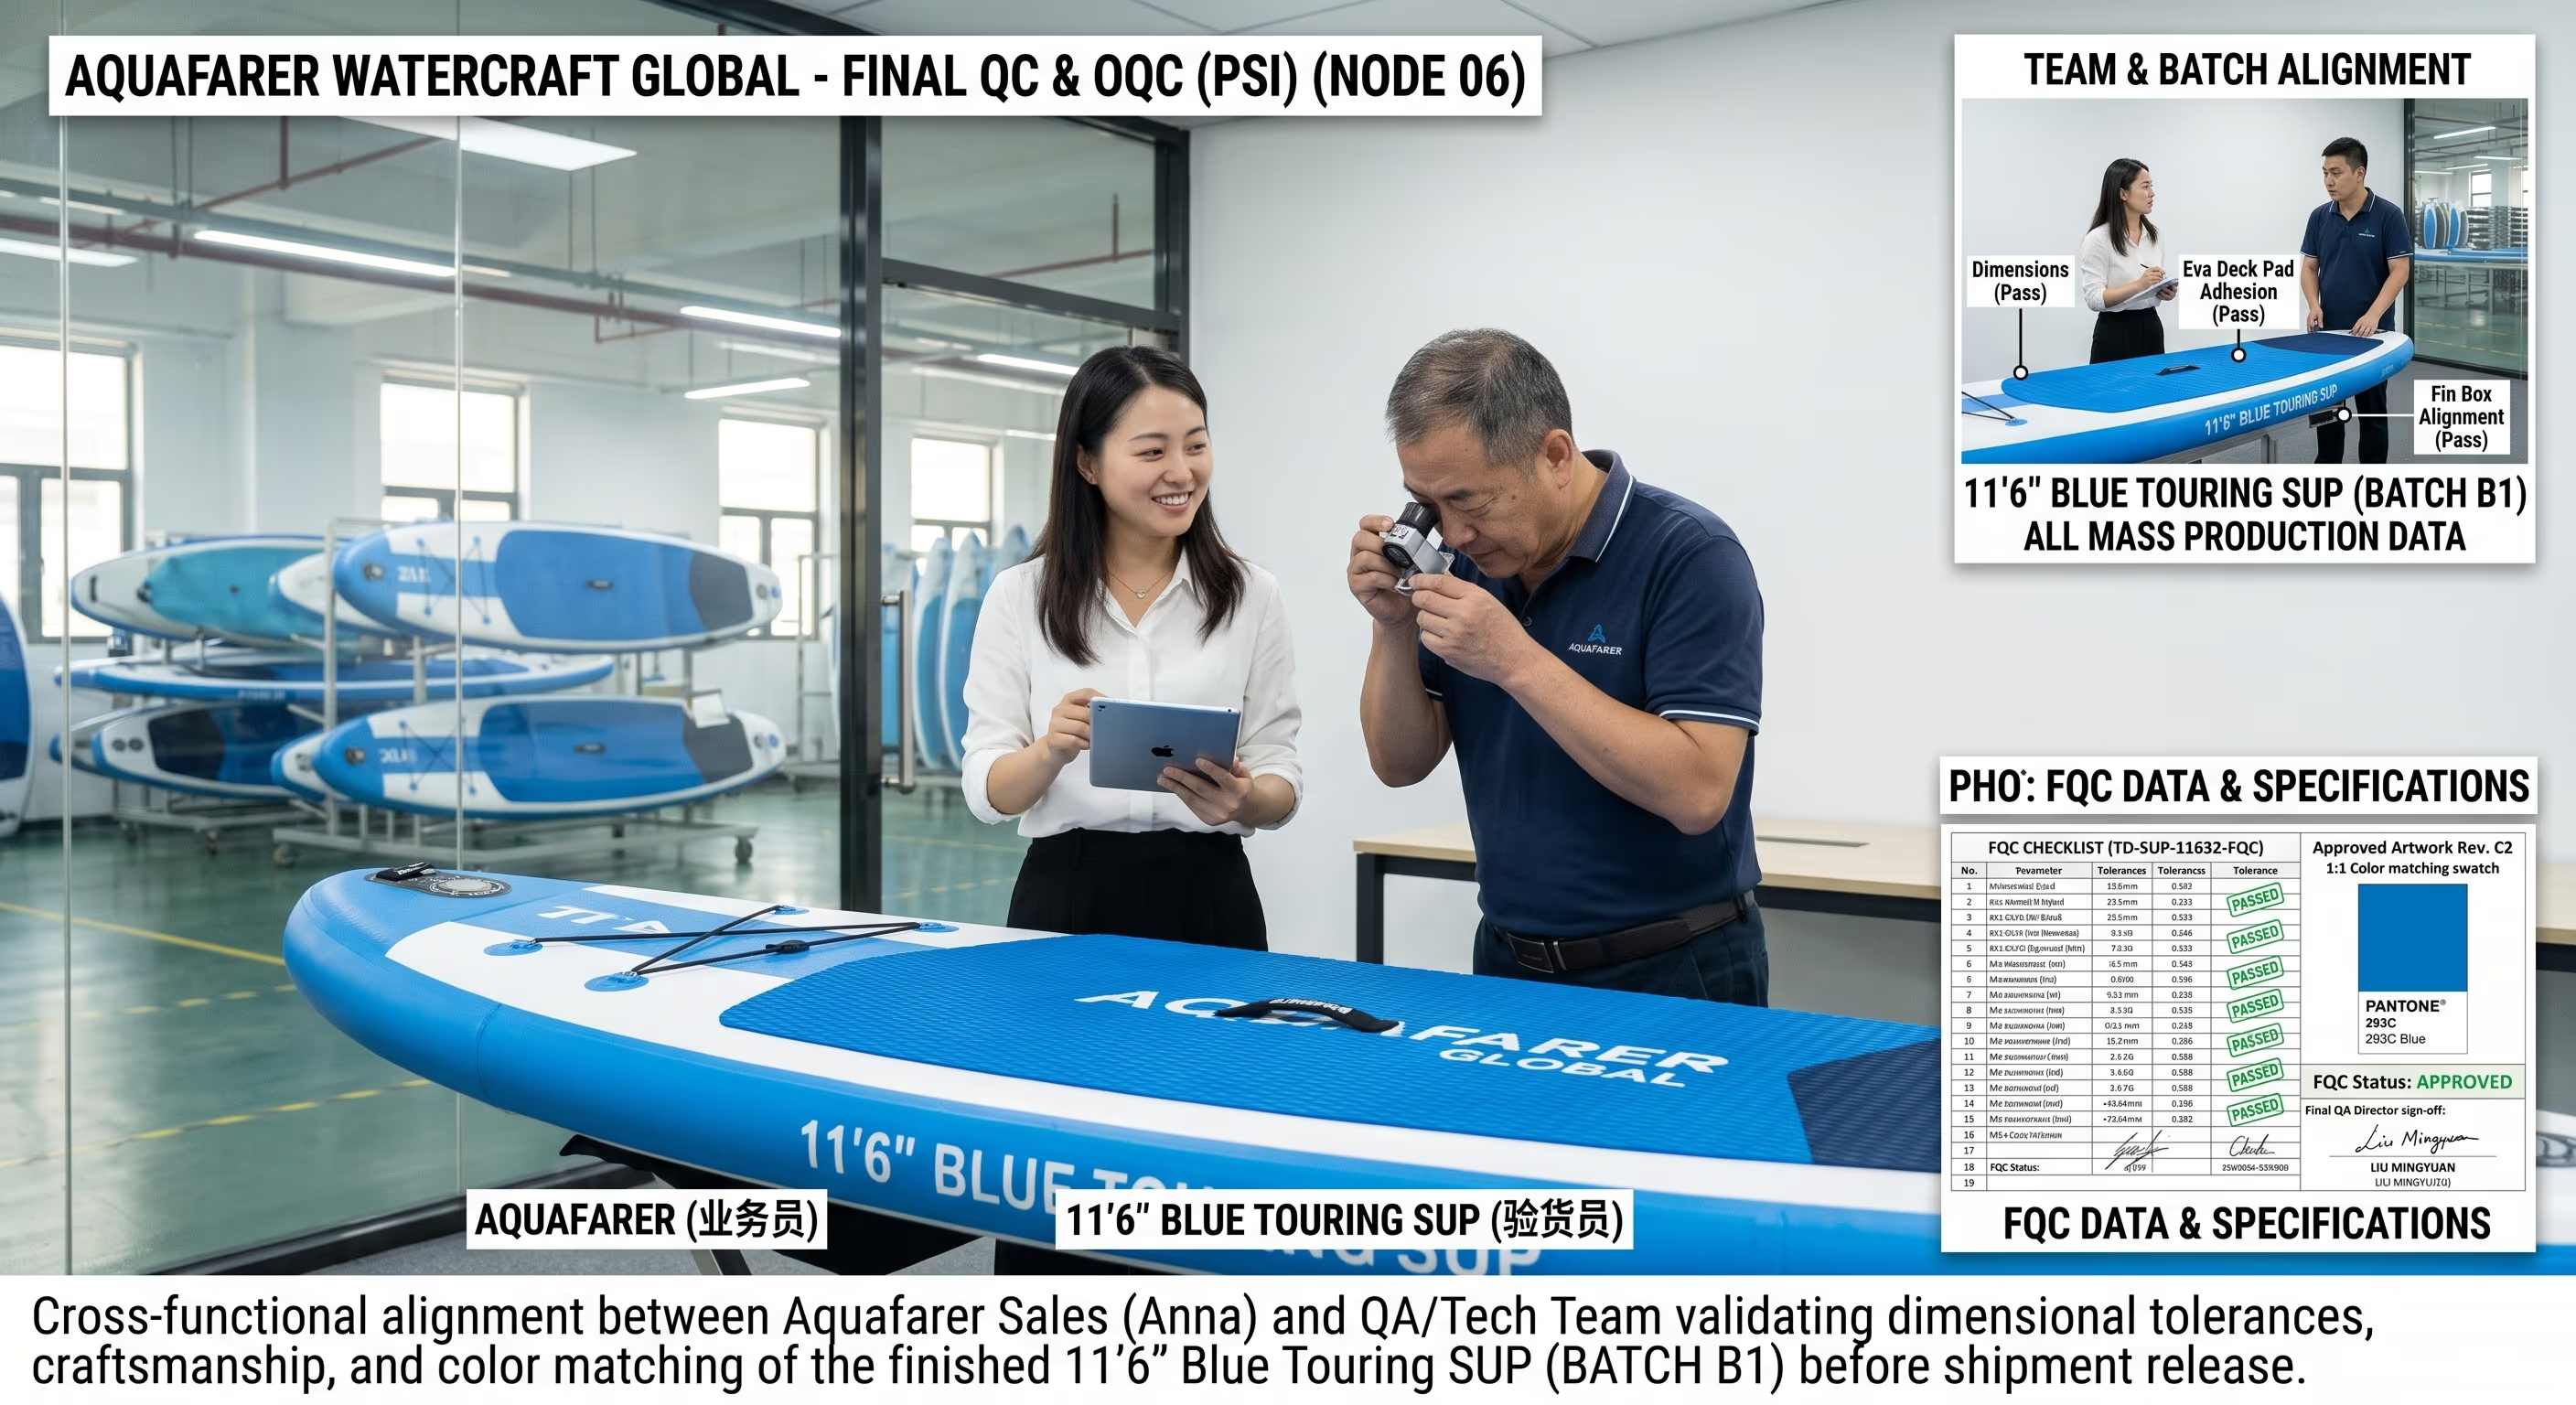
PSI — Förpackningsinspektion före leverans
Den förpackade satsen verifieras 100 % mot den kundgodkända BOM — streckkodsskanning (poäng ≥ B), märkningar på kartongen och falltest ISTA-1A före lastning.
Ladda ner PSI-rapporterna (PDF)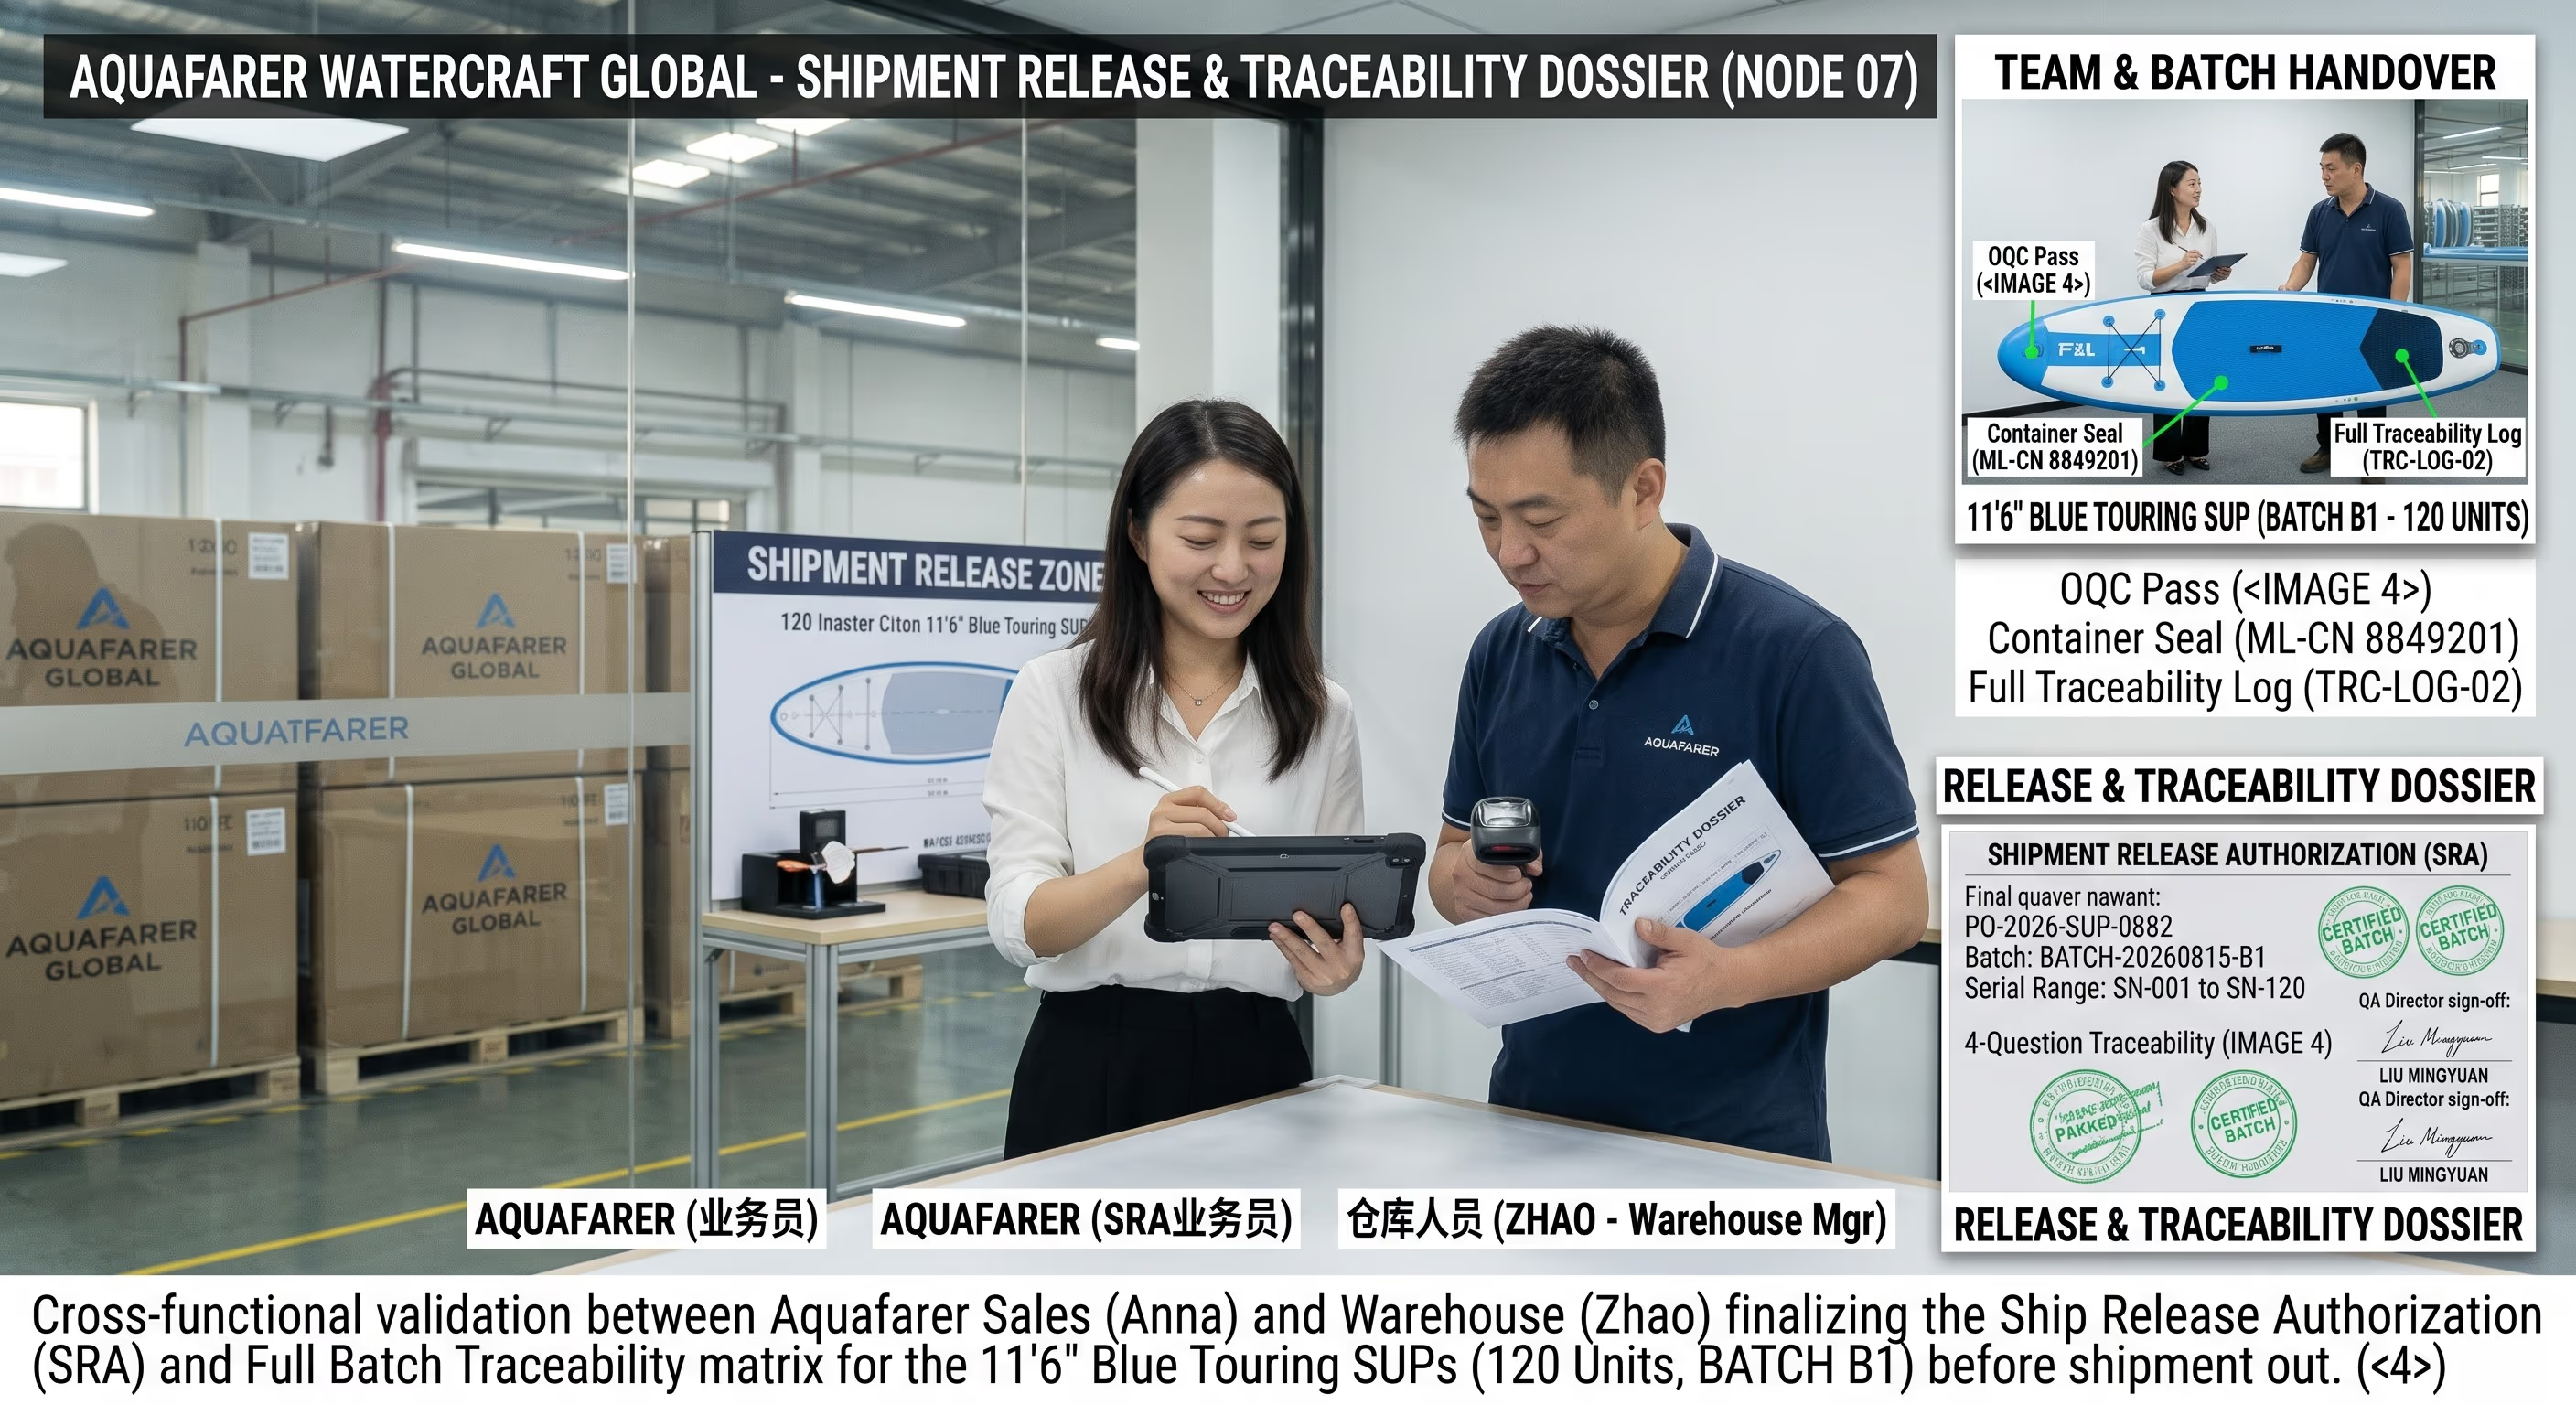
Frigörning inför leverans & spårbarhet
Kvalitet frigör partiet först när alla sex tidigare portar stängts. Serienummer tilldelas partiet och dossiern skickas med leveransen.
Ladda ner frigöringsrapporterna (PDF)Se vår utrustning och våra maskiner
Utforska den industriella utrustningen bakom varje Vatrad SUP-bräda.
Se utrustningen →