Fabrik
Fabrik & produktion
SUP-fabrik på 12 500 m² i Qingdao, Kina — skräddarsydd SUP-produktion från PVC-råvara till färdig uppblåsbar paddelbräda
- Som produktionsdivision inom **Qingdao Vatrad Group Co., Ltd.** kontrollerar Vatrad varje fas i produktionen av uppblåsbara SUP'er — från mottagningen av PVC-råmaterialet till den slutliga inspektionen före leverans av den färdiga paddelbrädan. Vår produktionsanläggning i Qingdaos ekonomiska utvecklingszon omfattar 12 500 kvadratmeter och rymmer verkstäder för PVC-skärning, laminering av drop-stitch-kärnan, digital tryckning av SUP'er, slutmontering och kvalitetskontroll.
- Genom att integrera design, konstruktion, prototyper, produktion och testning under ett tak eliminerar vi ineffektiviteten i orderbaserad produktion och behåller direkt kontroll över byggkvalitet, materialval och leveranstider. Varje SUP som lämnar vår anläggning är byggd av våra människor, med vår utrustning, enligt våra normer.
- 12 500 m²
- Produktionsyta
- 350+
- Specialister
- 120 000+
- Producerade SUP''er per år
- ISO 9001
- Certifierad kvalitet
Fabriksintelligens
Upptäck vår produktionskapacitet
Produktionskapacitet
Produktionsyta på 12 500 m² som producerar över 120 000 SUP'er/år på linjer för SUP-brädor och säkerhetsutrustning. Över 350 medarbetare, 2 skift.
Kvalitets- & testlaboratorium
Oberoende QC-laboratorium med 4 testnivåer: kontroll av råvaror (dragstyrka, rivhållfasthet, UV), 24-timmars tryckhållning vid 18.0 PSI, provning av sömdelaminering och verifiering av böjstyvheten på varje bräda.
OEM/ODM-kapacitet
Komplett OEM/ODM-service: skräddarsydd formgjutning, private label-förpackning, anpassade brädfärger, deck-tryck (digital tryckning och silkeskärmstryck) och exportklar förpackning.
Kvalitetsinspektionsnormer
Projektspecifika kvalitetsinspektionskriterier för IQC, IPQC, FQC och OQC: lufttätningskontroll, visuella kontroller och måttkontroller, bekräftelse av tillbehör, spårbarhet per parti och frigörning före leverans — plus styrd hantering av icke-överensstämmelse och omtillverkning för lufttätning.
Normer för ändringsstyrning vid omtillverkning
Formell ISO 9001-ändringsstyrning för omtillverkningsparametrar: ECR, riskklassning, frigörningsmatris mellan funktioner, sluten cykel i 9 faser, kvantifierad teknisk validering (18.0 PSI, 24-timmars lagring, ΔP ≤ 0.2 PSI) och Poka-Yoke-säkringar — med tvåspråkig SOP QMS-SOP-QC-CC-001 Rev 2.0.
Kontroll av icke-överensstämmande produkter
ISO 9001:2015 paragraf 8.7 Kontroll av icke-överensstämmande resultat: NCR-registrering, karantän och blockering, beslut baserat på allvarlighetsgrad (skiftledare / QC-chef + teknisk ingenjör / MRB), kontrollerad omtillverkning enligt SRI-instruktioner, oberoende omkontroll av 100 % och övervakad destruktion — destruktionsvideo skyddad med SHA-256.
Kvalitetskontroll i 7 faser
Det fullständiga flödet för projektkvalitetskontroll, punkt för punkt: kvalitetsplanering (PPM) → varumottagningskontroll → processkontroll och första artikel → uppblåsning och lufttätning → slutkontroll → förpackning och PSI → frigörning före leverans och spårbarhet. Varje punkt visar vad som kontrolleras, hur det bedöms och vilket tvåspråkigt rapportdokument som genereras.
Verkstäder
Produktionsverkstäder
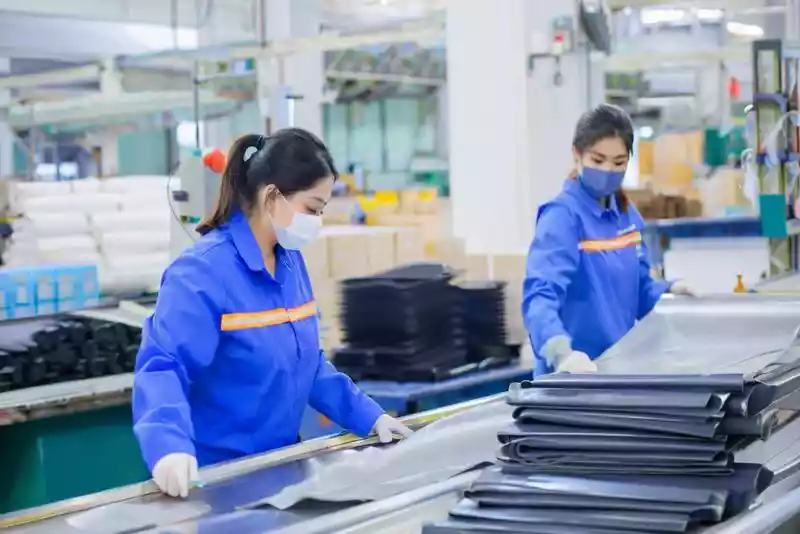
PVC-skärning & materialförberedelse
Automatiska CNC-skärmaskiner bearbetar PVC-, Hypalon- och drop-stitch-tyger med submillimeternoggrannhet. Datoroptimerad nesting minimerar materialavfall och garanterar att varje panel uppfyller sina specificerade mått före svetsning.

Kammarsvetsning & termisk svetsning
Särskild svetsavdelning med varmluftssvetsmaskiner och högfrekventa dielektriska pressar. Varmluftssvetsarna fogar och svetsar ihop kammarna på de uppblåsbara brädorna, medan HF-svetsningen skapar lufttäta sömar med hög styrka som överträffar kraven.

Laminering av drop-stitch-kärnan
SUP-brädornas drop-stitch-kärnor limmas till de yttre PVC-lagren genom varmlaminering. Tusenals polyestertrådar förbinder över- och underskiktet och skapar en styv konstruktion vid 12–15 PSI. Railbanden limmas genom treskiktsfusion för att ge kanterna styrka.

Tryckning & dekoration av SUP
SUP-brädorna dekoreras med digital tryckning för grafik i fullfärg och silkeskärmstryckning för logotyper och återkommande mönster. De digitala skrivarna producerar fotorealistiska deck-design, medan silkeskärmstryckningen ger hållbara och framträdande varumärken.
Slutmontering & färdigställande
Montagelinje där ventiler, D-ringar, handtag, fenhållare och deckpads monteras på varje SUP-bräda. Varje bräda följer en 100-punkts montagelista som undertecknas av skiftledaren.

Kvalitetskontroll & inspektion
Varje färdig bräda genomgår före leveransen ett obligatoriskt lufttätningstest, en kontroll av sömdelaminering och en fullständig systemkontroll. Vårt kvalitetslaboratorium arbetar oberoende av produktionen och rapporterar direkt till ledningen.
Utrustning
Viktigaste produktionsutrustningen
| Automatisk PVC-skärmaskin | CNC-styrd, noggrannhet 0.1 mm |
| Varmluftssvetsmaskin | Varm luft, 200 °C–300 °C, för limning av kammare |
| Dielektriska HF-pressar | 15 kW, svetsning av lufttäta sömar |
| Laminationspress för drop-stitch-kärna | SUP-kärnor upp till 14 ft |
| Digital skrivare | Grafik i fullfärg på SUP-deck |
| Silkeskärmsmaskin | Tryckning av logotyper i flera färger |
Kvalitetskontroll
Testprocess & kvalitetssäkring
Varje bräda genomgår före leveransen ett obligatoriskt test. Vårt kvalitetslaboratorium arbetar oberoende av produktionen och rapporterar direkt till ledningen.
- 1
Kontroll av råvaror
PVC-, Hypalon- och drop-stitch-tyger genomgår provning av dragstyrka, rivprovning och verifiering av UV-beständighet innan ett parti får gå in i produktionen.
- 2
24-timmars lufttätningstest
Varje kammer pumpas upp till 18.0 PSI och hålls i 24 timmar. En tryckförlust på mer än 0.50 PSI utlöser automatisk kassering och omkontroll av sömmarna.
- 3
Belastnings- & balanstest
De färdiga brädorna pumpas upp till nominellt tryck och kontrolleras avseende symmetrisk fyllning, styvhet vid 15 PSI och stabilitet under belastning. Varje bräda testas i vattnet i vår testbassäng före slutkontrollen.
OEM-projekt
Fallstudier om partnerskap med varumärken & OEM
Från idé till produktion — så hjälper vi världsomspännande varumärken att lansera och skala upp sina serier av uppblåsbara SUP'er.
- Utmaning
- En europeisk friluftsbutiks-kedja behövde en egen SUP-serie med unika deck-tryck, miljövänligt PVC och butiksklara förpackningar — allt levererat inom 60 dagar.
- Lösning
- Utveckling av skräddarsydda digitala tryckfiler, inköp av REACH-godkänt PVC och komprimering av provfasen från 3 omgångar till 1 tack vare det designteam som finns i vår fabrik i Qingdao.
- Resultat
- Produktion på 25–35 dagar efter undertecknad order, med första leverans inom 60-dagarsfönstret. 2 400 enheter i 4 SKU:er. Återorder innan den första partin levererats komplett.
- Utmaning
- Ett amerikanskt vattensportstartup behövde en högkvalitativ drop-stitch-SUP med anpassad form, co-branding-förpackning och BSCI-certifiering för detaljhandeln.
- Lösning
- Anpassning av en befintlig SUP-form med ändrad kontur, utveckling av co-branding-förpackningsgrafik och leverans av fullständig BSCI-auditdokumentation.
- Resultat
- Framgångsrik placering hos ledande amerikanska friluftsbutiker, med stark uppåtgång tack vare mer än 5 000 sålda enheter under det första året och en fullständighetsgrad på 98 %.
- Utmaning
- En australisk distributör behövde en CE-certifierad SUP-serie med anpassade färger och överensstämmelse med australiska normer.
- Lösning
- Produktion av seriemuster med 4 färgvarianter och samordning av överensstämmelsetest genom tredje part.
- Resultat
- Lansering av en SUP-serie med 3 modeller på AU/NZ-marknaden. Därefter en framgångsrik offentlig upphandling av 12 patrull-SUP'er.
FAQ
Vanliga frågor om B2B & OEM
Vilken är minsta beställningsmängd (MOQ) för OEM- tillverkning av uppblåsbara SUP-brädor?+
MOQ fastställs utifrån projektkonfigurationen och inte av en fast siffra — skropp och utrustning, färg- och PVC-varianter, grafik, förpackning och tillbehör. Standardserietillverkning sker med 90–100+ enheter per parti från en hel drop-stitch-rull på 150 m, co-branding i småpartier startar från 5–10 enheter och varje projekt går igenom faserna prov (1–2 enheter) och pilot (20–50 enheter). Se vår guide för flexibel MOQ & branding för hela beräkningslogiken.
Har Vatrad en BSCI-certifiering?+
Ja. Vår fabrik har en giltig BSCI-certifiering för social efterlevnad (auditrapporter tillgängliga på begäran). Därutöver tillämpar vi ISO 9001 för kvalitetsledning. CE-certifieringen gäller modeller avsedda för EU-marknaden; omfattningen bekräftas projekt för projekt. Dokumentation för REACH- och RoHS-överensstämmelse medföljer varje OEM-order.
Vad är den typiska leveranstiden för en OEM-order?+
Standardleveranstiden är 25–35 dagar efter bekräftad PO och handpengar för volym-OEM-produktion. Design av anpassade former adderar 15–20 dagar för framtagningen av formen. Expressproduktion finns tillgänglig för brådskande order och säsongstoppar. Prototyprover är vanligtvis klara inom 7–12 dagar.
Hanterar ni den kommersiella exportdokumentationen?+
Ja. Vårt team hanterar kommersiell exportdokumentation och tullhantering internt, och vi skickar till över 50 länder på EU-, USA-, AU- och asiatiska marknader.
Produktionsflöde
Från material till färdig bräda
Varje bräda går igenom 6 produktionsfaser med QC-kontrollpunkter i varje steg. Inga genastrick, inga utelämnade inspektioner.
Varumottagning & ingående QC
Allt inkommande material registreras i vårt ERP-system med ett partinummer. Rullar av PVC-tyg, drop-stitch-kärnor, ventiler, lim och delar hålls i karantän tills QC har frigjort dem.
- QC-kontroll
- Dragstyrka (ASTM D751), rivhållfasthet (ISO 4674), tjockleksmätning, limviskositet, skanning efter visuella defekter
- Tröskelvärde
- 100 % av partierna testas. Kassering om dragstyrkan är < 90 % av specifikationen, rivhållfastheten är under spec-minimum eller en visuell defekt finns
- Ansvar
- Ingående QC-team (3 inspektörer)
CNC-skärning & materialförberedelse
Datoroptimerad nesting placerar panelerna på PVC-utgångsmaterialet för att minimera avfall. De automatiska CNC-skärmaskinerna bibehåller en positioneringsnoggrannhet på 0.1 mm.
- QC-kontroll
- Måttkontroll mot CAD-DXF-filerna, kontroll av kantkvalitet, kontroll av antal paneler
- Tröskelvärde
- Mäts var 20:e panel. Tolerans ±0.5 mm. Partiet kasseras om >2 % ligger utanför toleransen
- Ansvar
- Chef för skärverkstaden
Svetsning & limning av drop-stitch
Drop-stitch-kärnorna limmas till de yttre PVC-lagren genom varmlaminering. Kammarna svetsas med HF eller varm luft. Railbanden limmas genom treskiktsfusion.
- QC-kontroll
- Delamineringsprov var 50:e enhet (ASTM D751), mätning av sömbredd, kontroll av varmluftstemperaturloggen, visuell inspektion av sömmarna mot ljus
- Tröskelvärde
- Minsta rivstyrka 8 N/cm. Tolerans för sömbredd ±1 mm. Synlig fåra = kassering
- Ansvar
- Svets-QC (2 inspektörer per skift)
Montering & färdigställande
Brädorna går in i slutmonteringen där alla komponenter samlas: svetsade deck- och skroppspaneler, monterade ventiler, D-ringar, handtag, fenhållare och monterad transportväska. Varje enhet följer en 100-punkts montagelista.
- QC-kontroll
- Frigörning av 100-punktslistan per enhet, funktionstest av ventiler (10 öppnings-/stängningscykler), kontroll av åtdragningsmoment på delar, visuell inspektion
- Tröskelvärde
- Nolldefektpolicy för säkerhetskritiska komponenter (ventiler, D-ringar, handtag). Mindre kosmetiska fel: AQL 2.5 (ISO 2859)
- Ansvar
- Montageskiftledare + linj QC
Tryckprovning & kvalitetsgrind
Varje kammer pumpas upp till 18.0 PSI (för en SUP med märkning 12–15 PSI) och hålls i 24 timmar. Trycksensorerna registrerar kontinuerligt. Kammare med en tryckförlust på mer än 0.50 PSI kasseras och skickas till omkontroll av sömmarna.
- QC-kontroll
- Registrering av 24-timmars tryckhållning, daglig verifiering av sensorkalibreringen, temperaturkompenserad tryckmätning, sömnprov efter reparation
- Tröskelvärde
- Max 0.50 PSI tryckförlust på 24 h vid stabil temperatur. Varje kammer som överskrider detta = 100 % omtestning av hela produktionspartiet
- Ansvar
- Kvalitetslaboratorium (oberoende av produktionen, rapporterar till ledningen)
Slutkontroll & förpackning
Slutlig visuell och funktionell kontroll. Ytdefekter, färgkonsekvens, verifiering av etiketter/streckkod, förpackningsintegritet och fullständighet hos tillbehören. Enheterna vakuumförpackas, placeras i kartonger och palleteras i lager inför containerlastning.
- QC-kontroll
- Fullständig visuell inspektion, tillbehörslista per SKU, fallprov av förpackningen (1 m, stickprov), verifiering av etikett- och streckkodsskanningar
- Tröskelvärde
- AQL 2.5 för allvarliga defekter, AQL 4.0 för lätta defekter. Nolltolerans för säkerhetsdefekter. 100 % av enheterna visuellt inspekterade
- Ansvar
- Slut-QC-team (4 inspektörer) + förpackningsskiftledare
Våra människor
Personal & kompetens
Ingenjörer inom R&S, formgivning, material laboratorium och produktionsteknik. I genomsnitt mer än 7 års erfarenhet av produktion av uppblåsbara produkter.
2 skift/dag (07:00–15:30, 15:30–00:00). Valfritt nattskift för brådskande order.
Månatlig QC-utbildning, kvartalsvis säkerhetsövning, årlig bedömning av kompetens. Nya medarbetare slutför en 40-timmarsintroduktion innan de arbetar vid produktionslinjen.
| Avdelning | Personer | Roll |
|---|---|---|
| R&S & konstruktion | 25+ | Produktdesign, formutveckling, material laboratorium |
| Skärning & materialförberedelse | CNC-skärning, panelförberedelse, materialhantering | |
| Svetsning & laminering | HF-svetsning, varmluftssvetsning, limning av drop-stitch | |
| Laminering av SUP-kärnor | Drop-stitch-laminering, varmlimning, fusion av railband | |
| Montering & färdigställande | Slutmontering, montage av delar, systemkontroll | |
| Kvalitetskontroll | Ingående QC, process-QC, slutkontroll, laboratorietester | |
| Logistik & förpackning | Förpackning, containerlastning, kommersiell exportdokumentation | |
| Ledning & administration | Försäljning, inköp, HR, ekonomi, compliance |
Spårbarhet
Materialspårning & partikontroll
Varje parti råvara får ett unikt partinummer i vårt ERP-system. Från mottagning till produktion och färdig produkt hänvisar varje brädas strukturlista (BOM) tillbaka till det ursprungliga leverantörspartiet. Detta möjliggör fullständig uppströmsspårbarhet i alla kvalitets- eller compliancefrågor.
System: Skräddarsytt ERP-system (internt system för Qingdao Vatrad Group) + fysiska partimärkningar på varje arbetsorder
Täckning: 100 % av produktionsmaterialet — PVC, Hypalon, drop-stitch-tyg, lim, ventiler, delar, förpackning
Journaler som sparas: 10 år (enligt kravet i CE 2013/53/EG)
| Material | Källa | Certifierad |
|---|---|---|
| Marint PVC | Kinesiska och koreanska leverantörer | ISO 9001, REACH, RoHS |
| Hypalon (CSM) | Japansk leverantör | ISO 9001, REACH |
| Drop-stitch-tyg | Egen väveri + externa partner | Intern QC + ISO 9001-leverantör |
| Ventiler & delar | Kinesiska OEM-leverantörer | ISO 9001, materialintyg per parti |
QC i siffror
Kvalitetskontrollmätvärden
Riktiga godkända/underkända data från vår produktionslinje. Vårt kvalitetslaboratorium arbetar oberoende av produktionen och rapporterar direkt till ledningen.
- 100%
- Enheter trycktestade
- Varje bräda, varje kammer, varje parti
- <5%
- Max tillåten tryckförlust
- Över 24 h vid 18.0 PSI
- AQL 2.5
- Gräns för allvarliga defekter
- Enligt provningsförfarandet ISO 2859
- 24h
- Varaktighet för tryckhållningen
- Varje bräda, varje kammer
- 18 PSI
- Testtryck jämfört med nominellt
- Säkerhetsmarginal på varje kammer
- 0%
- Tolerans för säkerhetsdefekter
- Ventiler, D-ringar, sömar, flytförmåga
Se vår produktionsprocess
Följ en SUP genom varje produktionsfas — från råvara till vattenklar bräda.
Se produktionsprocessen →Bevis & verifiering
Fabriksbevis — Verifierat
Alla produktdeklarationer på denna sida verifieras av vårt Manufacturing Engineering Team på anläggningen i Laixi, Qingdao. Certifikat, QC-inspektionsregister, tryck- och strukturtestrapporter och register över partispårbarhet finns tillgängliga på begäran. Specifikationerna verifierades senast i september 2026.