Fabrikk
Fabrikk & produksjon
SUP-fabrikk på 12 500 m² i Qingdao, Kina — skreddersydd SUP-produksjon fra PVC-råvare til ferdig oppblåsbare padlebrett
- Som produksjonsdivisjon i **Qingdao Vatrad Group Co., Ltd.** kontrollerer Vatrad hver fase i produksjonen av oppblåsbare SUP-er — fra mottak av PVC-råmaterialet til sluttinspeksjonen før levering av det ferdige padlebrettet. Vårt produksjonsanlegg i Qindaos økonomiske utviklingssone omfatter 12 500 kvadratmeter og rommer verksteder for PVC-kapping, laminering av drop-stitch-kjernen, digital trykking av SUP-er, sluttmontering og kvalitetskontroll.
- Ved å integrere design, konstruksjon, prototyping, produksjon og testing under ett tak eliminerer vi ineffektiviteten i orderbasert produksjon og beholder direkte kontroll over byggekvalitet, materialvalg og leveringstider. Hver SUP som forlater anlegget vårt, er bygget av våre mennesker, med vårt utstyr, etter våre standarder.
- 12 500 m²
- Produksjonsareal
- 350+
- Spesialister
- 120 000+
- Produserte SUP-er per år
- ISO 9001
- Sertifisert kvalitet
Fabrikkintelligens
Oppdag produksjonskapasiteten vår
Produksjonskapasitet
Produksjonsareal på 12 500 m² som produserer over 120 000 SUP-er/år på linjer for SUP-brett og sikkerhetsutstyr. Over 350 medarbeidere, 2 skift.
Kvalitets- og testlaboratorium
Uavhengig QC-laboratorium med 4 testnivåer: kontroll av råvarer (strekstyrke, riveholdfasthet, UV), 24-timers trykkholding ved 18.0 PSI, prøving av sømdelaminering og verifisering av bøyestivheten på hvert brett.
OEM/ODM-kapacitet
Komplett OEM/ODM-service: skreddersydd formstøping, private label-emballasje, tilpassede brettfarger, deck-trykk (digital trykking og silkeskjermtrykk) og eksportklart emballasje.
Standarder for kvalitetsinspeksjon
Prosjektspesifikke kvalitetsinspeksjonskriterier for IQC, IPQC, FQC og OQC: lufttetthetskontroll, visuelle kontroller og målekontroller, bekreftelse av tilbehør, sporbarhet per parti og frigjøring før levering — pluss kontrollert håndtering av avvik og omtillverkelse for lufttetthet.
Standarder for endringsstyring ved omtillverkelse
Formell ISO 9001-endringsstyring for omtillverkningsparametere: ECR, risikoklassifisering, frigjøringsmatrise mellom funksjoner, lukket syklus i 9 faser, kvantifisert teknisk validering (18.0 PSI, 24-timers lagring, ΔP ≤ 0.2 PSI) og Poka-Yoke-sikringer — med tospråklig SOP QMS-SOP-QC-CC-001 Rev 2.0.
Kontroll av ikke-overensstemmende produkter
ISO 9001:2015 punkt 8.7 Kontroll av ikke-overensstemmende resultater: NCR-registrering, karantene og sperring, beslutning basert på alvorlighetsgrad (skiftleder / QC-sjef + teknisk ingeniør / MRB), kontrollert omtillverkelse i henhold til SRI-instrukser, uavhengig kontroll av 100 % og overvåket destruksjon — destruksjonsvideo beskyttet med SHA-256.
Kvalitetskontroll i 7 faser
Hele flyten for prosjektkvalitetskontroll, punkt for punkt: kvalitetsplanlegging (PPM) → varemottakskontroll → prosesskontroll og førsteartikkel → oppblåsing og lufttetthet → sluttkontroll → emballasje og PSI → frigjøring før levering og sporbarhet. Hvert punkt viser hva som kontrolleres, hvordan det bedømmes og hvilket tospråklig rapportdokument som genereres.
Verksteder
Produksjonsverksteder
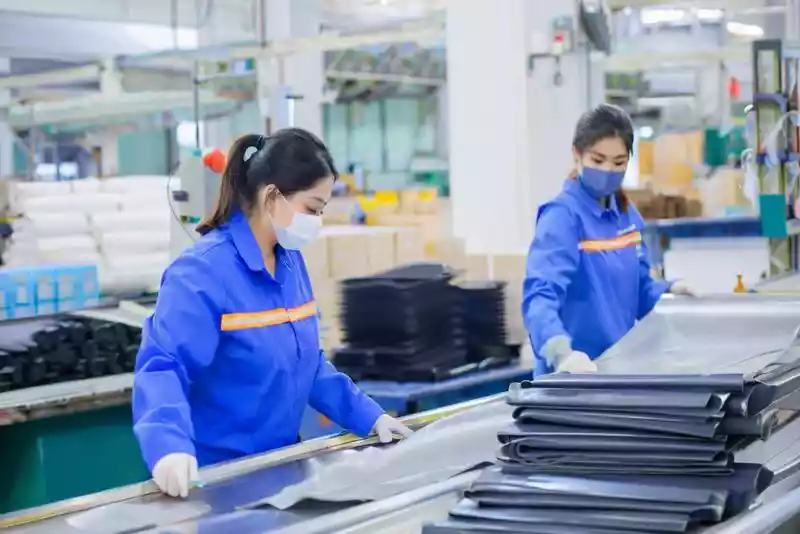
PVC-kapping og materialforberedelse
Automatiske CNC-skjæremaskiner bearbeider PVC-, Hypalon- og drop-stitch-stoffer med submillimeternøyaktighet. Datamaskinoptimalisert nesting minimerer materialavfall og garanterer at hvert panel oppfyller de spesifiserte målene før sveising.

Kammersveising og termisk sveising
Spesialavdeling for sveising med varmluftssveiemaskiner og høyfrekvente dielektriske presser. Varmluftssveiemaskinene føyer og sveier sammen kamrene på de oppblåsbare brettene, mens HF-sveisingen skaper lufttette sømmer med høy styrke som overstiger kravene.

Laminering av drop-stitch-kjernen
Drop-stitch-kjernen i SUP-brettene limes til de ytre PVC-lagene gjennom varmlaminering. Tusenvis av polyestertråder forbinder over- og underlaget og skaper en stiv konstruksjon ved 12–15 PSI. Kantlistene limes gjennom tresjiktsfusjon for å gi kantene styrke.

Trykking og dekorasjon av SUP
SUP-brettene dekoreres med digital trykking for grafikk i full farge og silkeskjermtrykk for logoer og gjentakende mønstre. De digitale skriverne produserer fotorealistiske deck-design, mens silkeskjermtrykken gir holdbare og fremtredende varemerker.
Sluttmontering og ferdigstilling
Montasjelinje der ventiler, D-ringer, håndtak, finneholdere og deckpads monteres på hvert SUP-brett. Hvert brett følger en 100-punkts montasjeliste som undertegnes av skiftlederen.

Kvalitetskontroll og inspeksjon
Hvert ferdig brett gjennomgår før levering et obligatorisk lufttetthetstest, en kontroll av sømdelaminering og en fullstendig systemkontroll. Kvalitetslaboratoriet vårt arbeider uavhengig av produksjonen og rapporterer direkte til ledelsen.
Utstyr
Viktigste produksjonsutstyret
| Automatisk PVC-skjæremaskin | CNC-styrt, nøyaktighet 0.1 mm |
| Varmluftssveiemaskin | Varm luft, 200 °C–300 °C, for liming av kammer |
| Dielektriske HF-presser | 15 kW, sveising av lufttette sømmer |
| Lamineringspress for drop-stitch-kjerne | SUP-kjerner opptil 14 ft |
| Digital skriver | Grafikk i full farge på SUP-deck |
| Silkeskjermmaskin | Trykking av logoer i flere farger |
Kvalitetskontroll
Testprosess og kvalitetssikring
Hvert brett gjennomgår før levering et obligatorisk test. Kvalitetslaboratoriet vårt arbeider uavhengig av produksjonen og rapporterer direkte til ledelsen.
- 1
Kontroll av råvarer
PVC-, Hypalon- og drop-stitch-stoff gjennomgår prøving av strekkstyrke, riveprøving og verifisering av UV-bestandighet før et parti slippes inn i produksjonen.
- 2
24-timers lufttetthetstest
Hvert kammer pumpes opp til 18.0 PSI og holdes i 24 timer. Et trykktap på mer enn 0.50 PSI utløser automatisk kassering og kontroll av sømmene på nytt.
- 3
Belastnings- og balansetest
De ferdige brettene pumpes opp til nominelt trykk og kontrolleres for symmetrisk fylling, stivhet ved 15 PSI og stabilitet under belastning. Hvert brett testes i vannet i testbassenget vårt før sluttkontrollen.
OEM-prosjekter
Case studies om partnerskap med merker og OEM
Fra idé til produksjon — slik hjelper vi globale merker med å lansere og oppskalere seriene sine av oppblåsbare SUP-er.
- Utfordring
- En europeisk kjede av friluftsbutikker trengte en egen SUP-serie med unike deck-trykk, miljøvennlig PVC og butikkklare emballasjer — alt levert innen 60 dager.
- Løsning
- Utvikling av skreddersydde digitale trykkfiler, innkjøp av REACH-godkjent PVC og komprimering av prøvefasen fra 3 runder til 1 takket være designteamet som finnes i fabrikken vår i Qingdao.
- Resultat
- Produksjon på 25–35 dager etter signert ordre, med første leveranse innen 60-dagersvinduet. 2 400 enheter i 4 SKU-er. Bestillinger før det første partiet var fullt levert.
- Utfordring
- En amerikansk vannsportsstartup trengte en drop-stitch-SUP av høy kvalitet med tilpasset form, co-branding-emballasje og BSCI-sertifisering for detaljhandelen.
- Løsning
- Tilpasning av en eksisterende SUP-form med endret kontur, utvikling av co-branding-emballasjegrafikk og levering av fullstendig BSCI-revisjonsdokumentasjon.
- Resultat
- Suksessfull plassering hos ledende amerikanske friluftsbutikker, med sterk opptrapp takket være over 5 000 solgte enheter i løpet av det første året og en fullstendighetsgrad på 98 %.
- Utfordring
- En australsk distributør trengte en CE-sertifisert SUP-serie med tilpassede farger og samsvar med australske standarder.
- Løsning
- Produksjon av seriemønstre med 4 fargevarianter og koordinering av samsvarstesting gjennom tredjepart.
- Resultat
- Lansering av en SUP-serie med 3 modeller på AU/NZ-markedet. Deretter en vellykket offentlig anbudsinnkjøp av 12 patrulje-SUP-er.
FAQ
Vanlige spørsmål om B2B og OEM
Hva er minste bestillingsmengde (MOQ) for OEM-produksjon av oppblåsbare SUP-brett?+
MOQ fastsettes ut fra prosjektkonfigurasjonen og ikke fra et fast tall — skrog og utstyr, farge- og PVC-varianter, grafikk, emballasje og tilbehør. Standardserieproduksjon skjer med 90–100+ enheter per parti fra en hel drop-stitch-rull på 150 m, co-branding i små partier starter fra 5–10 enheter, og hvert prosjekt går gjennom fasene prøve (1–2 enheter) og pilot (20–50 enheter). Se guiden vår om fleksibel MOQ og branding for hele beregningslogikken.
Har Vatrad en BSCI-sertifisering?+
Ja. Fabrikken vår har en gyldig BSCI-sertifisering for sosial etterlevelse (revisjonsrapporter tilgjengelige på forespørsel). I tillegg bruker vi ISO 9001 for kvalitetsledelse. CE-sertifiseringen gjelder modeller beregnet for EU-markedet, og omfanget bekreftes prosjekt for prosjekt. Dokumentasjon for REACH- og RoHS-samsvar følger med hver OEM-bestilling.
Hva er den vanlige leveringstiden for en OEM-bestilling?+
Standardleveringstid er 25–35 dager etter bekreftet PO og depositum for volum-OEM-produksjon. Design av tilpassede former gir 15–20 ekstra dager til utvikling av formen. Ekspressproduksjon er tilgjengelig for hastesaker og sesongtopper. Prøveeksemplarer er vanligvis klare innen 7–12 dager.
Håndterer dere den kommersielle eksportdokumentasjonen?+
Ja. Teamet vårt håndterer kommersiell eksportdokumentasjon og tollbehandling internt, og vi sender til over 50 land i EU, USA, AU og asiatiske markeder.
Produksjonsflyt
Fra materiale til ferdig brett
Hvert brett går gjennom 6 produksjonsfaser med QC-kontrollpunkter i hvert trinn. Ingen snarveier, ingen utelatte inspeksjoner.
Varemottak og innkommende QC
Alt innkommende materiale registreres i ERP-systemet vårt med et partinummer. Ruller med PVC-stoff, drop-stitch-kjerner, ventiler, lim og deler holdes i karantene til QC har frigjort dem.
- QC-kontroll
- Strekkstyrke (ASTM D751), riveholdfasthet (ISO 4674), tykkelsesmåling, limviskositet, skanning etter visuelle defekter
- Terskelverdi
- 100 % av partiene testes. Kassering hvis strekkstyrken er < 90 % av spesifikasjonen, riveholdfastheten er under spesifikasjonsminimum, eller det finnes en visuell defekt
- Ansvar
- Innkommende QC-team (3 inspektører)
CNC-kapping og materialforberedelse
Datamaskinoptimalisert nesting plasserer panelene på PVC-utgangsmaterialet for å minimere avfall. De automatiske CNC-skjæremaskinene opprettholder en plasseringsnøyaktighet på 0.1 mm.
- QC-kontroll
- Målekontroll mot CAD-DXF-filene, kontroll av kantkvalitet, kontroll av antall paneler
- Terskelverdi
- Måles for hvert 20. panel. Toleranse ±0.5 mm. Partiet kassereres hvis >2 % ligger utenfor toleransen
- Ansvar
- Leder for kappeverkstedet
Sveising og liming av drop-stitch
Drop-stitch-kjernene limes til de ytre PVC-lagene gjennom varmlaminering. Kamrene sveises med HF eller varm luft. Kantlistene limes gjennom tresjiktsfusjon.
- QC-kontroll
- Delamineringsprøve for hver 50. enhet (ASTM D751), måling av sømbredde, kontroll av varmluftstemperaturloggen, visuell inspeksjon av sømmene mot lys
- Terskelverdi
- Minimum rivestyrke 8 N/cm. Toleranse for sømbredde ±1 mm. Synlig sprekk = kassering
- Ansvar
- Sveise-QC (2 inspektører per skift)
Montering og ferdigstilling
Brettene går inn i sluttmonteringen der alle komponenter samles: sveiste deck- og skrogpaneler, monterte ventiler, D-ringer, håndtak, finneholdere og montert transportveske. Hver enhet følger en 100-punkts montasjeliste.
- QC-kontroll
- Frigjøring av 100-punktslisten per enhet, funksjonstest av ventiler (10 åpnings-/lukkingssykluser), kontroll av tiltrekkingsmoment på deler, visuell inspeksjon
- Terskelverdi
- Nulldefektpolitikk for sikkerhetskritiske komponenter (ventiler, D-ringer, håndtak). Mindre kosmetiske feil: AQL 2.5 (ISO 2859)
- Ansvar
- Montasjeskiftleder + linje-QC
Trykktesting og kvalitetsport
Hvert kammer pumpes opp til 18.0 PSI (for en SUP merket 12–15 PSI) og holdes i 24 timer. Trykksensorene registrerer kontinuerlig. Kamre med trykktap på mer enn 0.50 PSI kasseres og sendes til ny kontroll av sømmene.
- QC-kontroll
- Registrering av 24-timers trykkholding, daglig verifisering av sensorkalibreringen, temperaturkompensert trykkmåling, sømprøve etter reparasjon
- Terskelverdi
- Maks 0.50 PSI trykktap på 24 t ved stabil temperatur. Hvert kammer som overskrider dette = 100 % ny testing av hele produksjonspartiet
- Ansvar
- Kvalitetslaboratorium (uavhengig av produksjonen, rapporterer til ledelsen)
Sluttkontroll og emballasje
Endelig visuell og funksjonell kontroll. Overflatedefekter, fargekonsistens, verifisering av etiketter/strekkode, emballasjeintegritet og fullstendighet i tilbehøret. Enhetene vakuumpakkes, plasseres i kartonger og palleteres på lager før containerlasting.
- QC-kontroll
- Fullstendig visuell inspeksjon, tilbehørsliste per SKU, fallprøving av emballasjen (1 m, stikkprøve), verifisering av etikett- og strekkodeskanninger
- Terskelverdi
- AQL 2.5 for alvorlige defekter, AQL 4.0 for lette defekter. Nulltoleranse for sikkerhetsdefekter. 100 % av enhetene visuelt inspisert
- Ansvar
- Slutt-QC-team (4 inspektører) + emballasjeskiftleder
Våre medarbeidere
Personell og kompetanse
Ingeniører innen R&D, formgiving, materiallaboratorium og produksjonsteknikk. I gjennomsnitt mer enn 7 års erfaring med produksjon av oppblåsbare produkter.
2 skift/dag (07:00–15:30, 15:30–00:00). Valgfritt nettskift for hastesaker.
Månedlig QC-opplæring, kvartalsvis sikkerhetsøvelse, årlig kompetansevurdering. Nye medarbeidere fullfører 40 timers introduksjon før de arbeider ved produksjonslinjen.
| Avdeling | Personer | Rolle |
|---|---|---|
| R&D og konstruksjon | 25+ | Produktdesign, formutvikling, materiallaboratorium |
| Kapping og materialforberedelse | CNC-kapping, panelforberedelse, materialhåndtering | |
| Sveising og laminering | HF-sveising, varmluftssveising, liming av drop-stitch | |
| Laminering av SUP-kjerner | Drop-stitch-laminering, varmliming, fusjon av kantlister | |
| Montering og ferdigstilling | Sluttmontering, montering av deler, systemkontroll | |
| Kvalitetskontroll | Innkommende QC, prosess-QC, sluttkontroll, laboratorietesting | |
| Logistikk og emballasje | Emballasje, containerlasting, kommersiell eksportdokumentasjon | |
| Ledelse og administrasjon | Salg, innkjøp, HR, økonomi, compliance |
Sporbarhet
Materialsporing og partikontroll
Hvert parti råmateriale får et unikt partinummer i ERP-systemet vårt. Fra mottak til produksjon og ferdig produkt viser hvert bretts strukturliste (BOM) tilbake til det opprinnelige leverandørpartiet. Dette gjør fullstendig oppstrøms sporing mulig i alle kvalitets- eller compliance-spørsmål.
System: Skreddersydd ERP-system (internt system for Qingdao Vatrad Group) + fysiske partietiketter på hver arbeidsordre
Dekning: 100 % av produksjonsmaterialet — PVC, Hypalon, drop-stitch-stoff, lim, ventiler, deler, emballasje
Journaler som oppbevares: 10 år (i henhold til kravet i CE 2013/53/EG)
| Materiale | Kilde | Sertifisert |
|---|---|---|
| Marint PVC | Kinesiske og koreanske leverandører | ISO 9001, REACH, RoHS |
| Hypalon (CSM) | Japansk leverandør | ISO 9001, REACH |
| Drop-stitch-stoff | Eget veveri + eksterne partnere | Intern QC + ISO 9001-leverandør |
| Ventiler og deler | Kinesiske OEM-leverandører | ISO 9001, materialsertifikat per parti |
QC i tall
Kvalitetskontrollmåltall
Reelle godkjente/avslåtte data fra produksjonslinjen vår. Kvalitetslaboratoriet vårt arbeider uavhengig av produksjonen og rapporterer direkte til ledelsen.
- 100%
- Enheter trykktestet
- Hvert brett, hvert kammer, hvert parti
- <5%
- Maks tillatt trykktap
- Over 24 t ved 18.0 PSI
- AQL 2.5
- Grense for alvorlige defekter
- I henhold til prøveprosedyren ISO 2859
- 24h
- Varighet for trykkholdingen
- Hvert brett, hvert kammer
- 18 PSI
- Testtrykk sammenlignet med nominelt
- Sikkerhetsmargin for hvert kammer
- 0%
- Toleranse for sikkerhetsdefekter
- Ventiler, D-ringer, sømmer, bæreevne
Se produksjonsprosessen vår
Følg en SUP gjennom hver produksjonsfase — fra råvare til vannklart brett.
Se produksjonsprosessen →Bevis og verifisering
Fabrikkbevis — Verifisert
Alle produkterklæringer på denne siden verifiseres av produksjonsingeniørteamet vårt på anlegget i Laixi, Qingdao. Sertifikater, QC-inspeksjonsprotokoller, trykk- og strukturrapporter og registre over partisporbarhet er tilgjengelige på forespørsel. Spesifikasjonene ble sist verifisert i september 2026.