Endringskontroll av omtillverkningsparametere
Endringskontroll- og valideringsstandarder for omtillverkningsprosessparametere
Hos QINGDAO VATRAD GROUP.,LTD. kan ingen operatør, skiftleder eller enkeltavdeling på stedet endre en godkjent omtillverkningsparameter. Hver foreslått endring i godkjente omtillverkningsmaterialer, prosessforhold, utstyr, testmetoder, inspeksjonskriterier eller autorisert personell håndteres via en dokumentert endringskontroll — Engineering Change Request, konsekvens- og risikovurdering, tverrfunksjonell frigjøring, valideringsplan, kontrollert innføring, reverifisering og effektivitetsbevis, deretter lukking og oppbevaring av registrene. Denne siden presenterer vår kontrollerte standard QMS-SOP-QC-CC-001 (Rev 2.0, basert på ISO 9001:2015) og de tekniske bevisene bak den.
Endringer i omtillverkningsparametere beslutnes aldri muntlig eller med tilbakevirkende kraft hos QINGDAO VATRAD GROUP.,LTD. Hver foreslått endring i godkjente omtillverkningsmaterialer, prosessforhold, utstyr, testmetoder, inspeksjonskriterier eller autorisert personell må gå gjennom en formell endringskontroll før innføring: en dokumentert Engineering Change Request (ECR), konsekvens- og risikovurdering, tverrfunksjonell verifisering av konstruksjon, kvalitet, produksjon, innkjøp og prosjekt, frigjøring på det nivået som er fastsatt i autoriseringsmatrisen vår, en godkjent valideringsplan for høyrisikoendringer, kontrollert pilotinnføring, reverifisering og effektivitetsbevis samt lukning først etter dokumentrevisjon og opplæring. Hver endring som påvirker kundens godkjente spesifikasjoner, prøver, BOM, grafikk eller akseptkriterier krever i tillegg kundens skriftlige frigjøring.
Spesifikasjoner verifisert: September 2026Kortfattet
Endringskontrollen i tall
- 9
- Faser i endringskontrollens lukkede syklus
- 6
- Endringskategorier som krever formell håndtering
- 4
- Kjerneomtillverkningsprosesser med kvantifiserte parametere
- ≥ 5
- Eksempelbrett + 2 uavhengige QC for høyrisikovalidering
Omfang og policy
Kjernestyringsprinsipper
Dokument: QMS-SOP-QC-CC-001 — *Standard for endringskontroll av omtillverkningsprosessparametere* (Rev 2.0, offisiell publisering). Produsent: QINGDAO VATRAD GROUP.,LTD. / 青岛万国通衢进出口有限公司. Normreferanse: ISO 9001:2015 Kvalitetsledningssystem.
- Ingen ukontrollerte endringer. Endringer i omtillverkningsparametere må gå gjennom en formell endringskontroll. Operatører i verkstedet, skiftledere eller en enkeltavdeling får aldri endre godkjente omtillverkningsparametere gjennom muntlig avtale eller håndskrevet notat i et omtillverkningsprotokoll.
- Fullstendig dekning av elementene. Det kontrollerte omfanget dekker lufttetthet, ventilseter, kantbånd, sømliming, varmluftsheving og trykkholdingstesten — hver parameter som kan påvirke forsegling, strukturell levetid, utseende, kundens aksept eller sporbarhet.
- Kundens frigjøring som sentralt punkt. Hver endring som flytter et produkt bort fra kundens godkjente prøveeksemplar, tekniske spesifikasjon, BOM, grafikken, emballasjekravet eller akseptkriteriene, innføres bare med kundens skriftlige frigjøring. Uten den frigjøringen omtillverkes, erstattes eller kasseres brettet etter det opprinnelige kravet — aldri «mildnet» av fabrikken alene.
Risikoklassifisering
Endringens omfang og risikoklassifisering
Hver av følgende endringer aktiverer den formelle endringskontrollen — håndteres aldri med et notat i omtillverkningsprotokollen. Risikonivået avgir hvem som frigjør, og hvor mye validering som kreves.
Hver av følgende endringer aktiverer den formelle endringskontrollen — håndteres aldri med et notat i omtillverkningsprotokollen. Risikonivået avgir hvem som frigjør, og hvor mye validering som kreves.
Stoppregelen
Umiddelbar avgrensning når forholdene blir alvorlige
«Den eksisterende omtillverkningsmetoden skal underkastes en verifisering og ikke anvendes på flere berørte produkter før endringen er vurdert og autorisert, med mindre en dokumentert midlertidig avvikelse er godkjent av Kvalitet og Konstruksjon.»
Den pågående omtillverkningsmetoden settes umiddelbart på pause når reverifiseringen av omtillverkningen fortsetter å bli underkjent, når feilen berører strukturelt bærende soner (ventilbase, kant, søm, trykksoner i baugen og hekken), når et erstatningsmateriale ennå ikke er validert, eller når de pågående parameterne kolliderer med den kundengodkjente spesifikasjonen.
Midlertidige avvikelser blir aldri varig praksis: hvert avvik bærer et definert gyldighetsvindu, et gjeldende partiomfang, en antallsgrense, valideringskrav og en mekanisme for automatisk utløpsdato. Et muntlig unntak er ikke et unntak — dokumenteres det ikke med sin utløpsdato, finnes det ikke.
Kontrollert lukket syklus i ni faser
Fra endringsforespørsel til lukking og oppbevaring
En dokumentert syklus for hver parameterendring: foreslå, screene, vurdere, frigjøre, validere, pilote, verifisere, revidere, lukke.
- 01
Endringsforespørsel (ECR)
Hver avdeling kan levere en forespørsel, men Konstruksjon, Kvalitet eller produksjonsledelsen er sponsor. ECR besvarer hvorfor endringen er nødvendig, hva som endres, hva som berøres og hvordan det skal verifiseres — med et endringskontrollnummer, koblede NCR/CAPA, nåværende mot foreslått parameter, berørte partier og klassifisering som midlertidig/permanent endring.
- 02
Første screening og avgrensning
Forespørselen screens først med hensyn til umiddelbar avgrensning: skal den pågående metoden stoppes nå? Hvis et midlertidig avvik tillates, begrenses det av et gyldighetsvindu, partiomfang, antallsgrense og automatisk utløpsdato.
- 03
Konsekvens- og risikovurdering
Konstruksjon, Kvalitet, Produksjon, Innkjøp/leverandørkjede og Prosjekt vurderer produktytelse, akseptkriterier, materialkompatibilitet, utseende, prosesskapasitet, utstyr og måleinstrumenter, personellkvalifisering, kundekrav, samsvar og sporbarhetsomfang.
- 04
Felles verifisering og frigjøring
Frigjøringen følger den faste autoriseringsmatrisen — ikke «hvem som skriver høyest». Høyrisikoendringer krever tverrfunksjonell frigjøring og, der det trengs, kundens skriftlige frigjøring før hvert forsøk.
- 05
Valideringsplan
For høyrisikoendringer kreves en godkjent valideringsplan før rutinemessig anvendelse: representative eksempelbrett, nåværende mot foreslått metode, testmetoder, akseptkriterier, inspeksjonsnivåer, ansvarlige og planlegging.
- 06
Kontrollerte piloter og innføring
De nye dokumentene frigjøres, og de foreldete versjonene rekvireres og merkes OBSOLETE; nye materialer og måleinstrumenter verifiseres og kalibreres; operatørene opplæres og kvalifiseres; det første partiet kjøres under forsterket inspeksjon med tydelig statusmerking.
- 07
Reverifisering og effektivitetsbevis
Førstegangsprosenten for omtillverkningen, godkjenningsandelen for reverifiseringen, gjentakelsesfrekvensen og aksepten av utseendet måles og verifiseres før endringen vurderes å være effektiv — et reparert brett behandles aldri som prosessvalidering.
- 08
Dokumentrevisjon og opplæring
Arbeidsinstruksjoner, inspeksjonsskjema, NCR-beslutsalternativer, parameterkort og opplæringsmateriell oppdateres til den nye revisjonen, med registrert praktisk opplæring og kvalifisering av operatøren.
- 09
Lukking og oppbevaring av registrene
Endringen lukkes først når valideringsbevisene, dokumentoppdateringene, opplæringsbevisene og effektiviteten av innføringen er verifisert og frigjort. Oppnås ikke det tilsiktede resultatet, revideres, utvides, settes på pause eller trekkes tilbake endringen.
Frigjøringsmatrise
Tverrfunksjonell autoriseringsmatrise
En fast autoriseringstabell hindrer ad hoc-beslut: hver endringstype har sine nødvendige godkjenner, fra en presisering på dokumentnivå til kundens frigjøring.
En fast autoriseringstabell hindrer ad hoc-beslut: hver endringstype har sine nødvendige godkjenner, fra en presisering på dokumentnivå til kundens frigjøring.
Teknisk validering
Validerings- og akseptprotokoller — bevis, ikke påstander
En vag akseptformulering som «det reparerte brettet skal være bra» godtas ikke. Den kontrollerte formuleringen lyder:
«Det omtillverkede prøveeksemplaret skal oppfylle de samme gjeldende akseptkriteriene for lufttetthet, visuell finish, ventilfunksjon og prosjektspesifikke krav som et samsvarende brett, med mindre en kundengodkjent avvikelse uttrykkelig angir et alternativt kriterium.»
Valideringsbevisene er kvantitative, og den tekniske baselinen for lufttetthetsreparasjon omfatter:
- Eliminering av lekkasjen og trykkholding. Opprinnelseslekkasjen elimineres uten vedvarende bobler i tooppløsning; brettet holder trykket ved standardtesttrykket 18.0 PSI i 24 timer, med et netto trykktap ΔP ≤ 0.2 PSI etter kompensasjon for temperatur/fuktighet — den strengste baselinen for omtillverkningsvalidering, adskilt fra den automatiske utelukkelsesterskelen på 0.50 PSI som anvendes ved sluttaksept på produksjonslinjen.
- Ventilfunksjon. Tiltrekkingsmomentet for ventilkjernen oppfyller spesifikasjonen 15–20 N·m, uten mikrolekkasje ved forseglingen under høytrykks- og dynamisk trykk ved oppumpingen.
- Sømliming og levetid. Limfugene viser ingen løsgjøring, gulning eller delaminering; etter syklene med termisk/fuktighetsaldring viser limlagret ingen mykgjøring eller børstede riller.
- Utseende og finish. Ingen limutslag, ingen skade på EVA, ingen deformering av brettet og ingen forskyvning av logoen eller riper på trykket overflate.
Teknisk utførelsematrise
Kvantifiserte parametere for de fire kjerneomtillverkningsprosessene
Hver kontrollert omtillverkningsprosess har definerte parametere, metodikk og akseptkriterier — samme tall som våre operatører følger, og som kunder kan verifisere under revisjoner.
Hver kontrollert omtillverkningsprosess har definerte parametere, metodikk og akseptkriterier — samme tall som våre operatører følger, og som kunder kan verifisere under revisjoner.
I produksjonshallen
Reparasjon, ny prøve, frigjøring — dokumentert i hvert trinn
Bildene fra verkstedet vårt i Qingdao viser hver kontrollert omtillverkningsprosess med sine kalibrerte måleinstrumenter, definerte parametere og registre på stedet — samme bevis som inspektører kan be om når som helst.
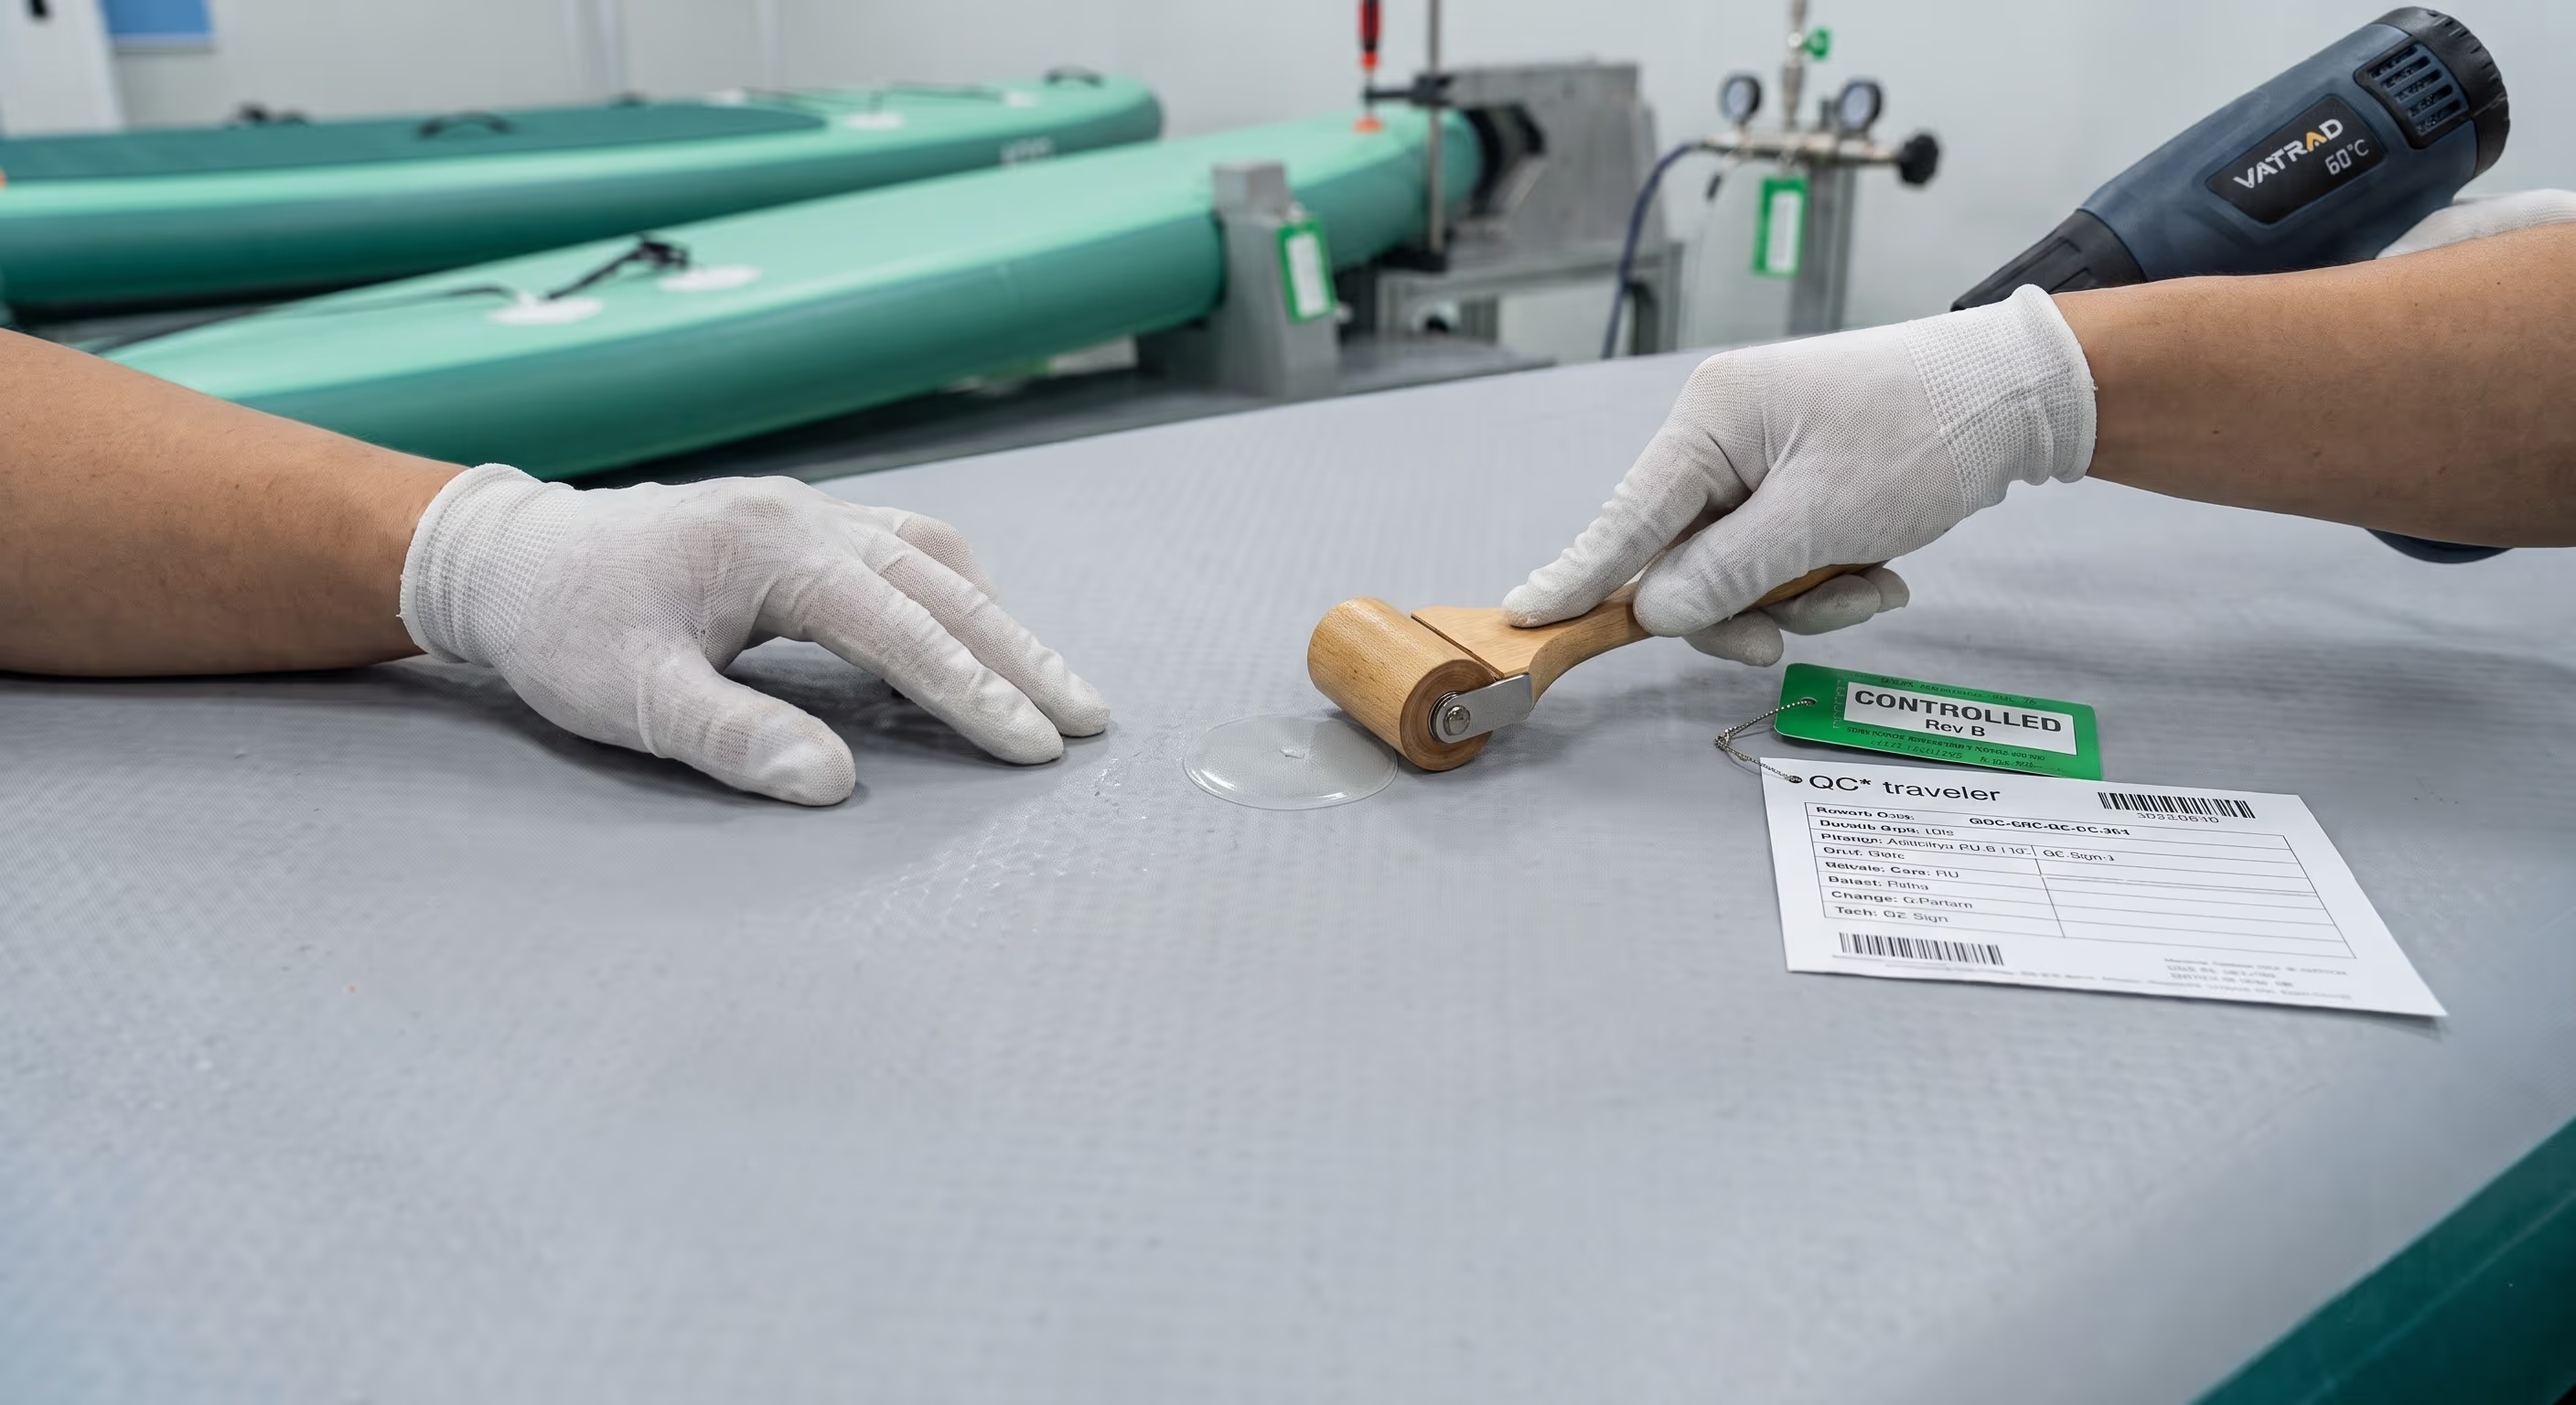
Reparasjon av stinghull
En tekniker behandler en merket mikrolekkasje med en varmluftpistol satt til spesifikasjonen 60°C og et trykkvalg; tooppløsningen bekrefter lekkasjens plassering, og det QC-signerte ECR-skjemaet på arbeidsbenken viser endringskontrollens port (Poka-Yoke nr 1).
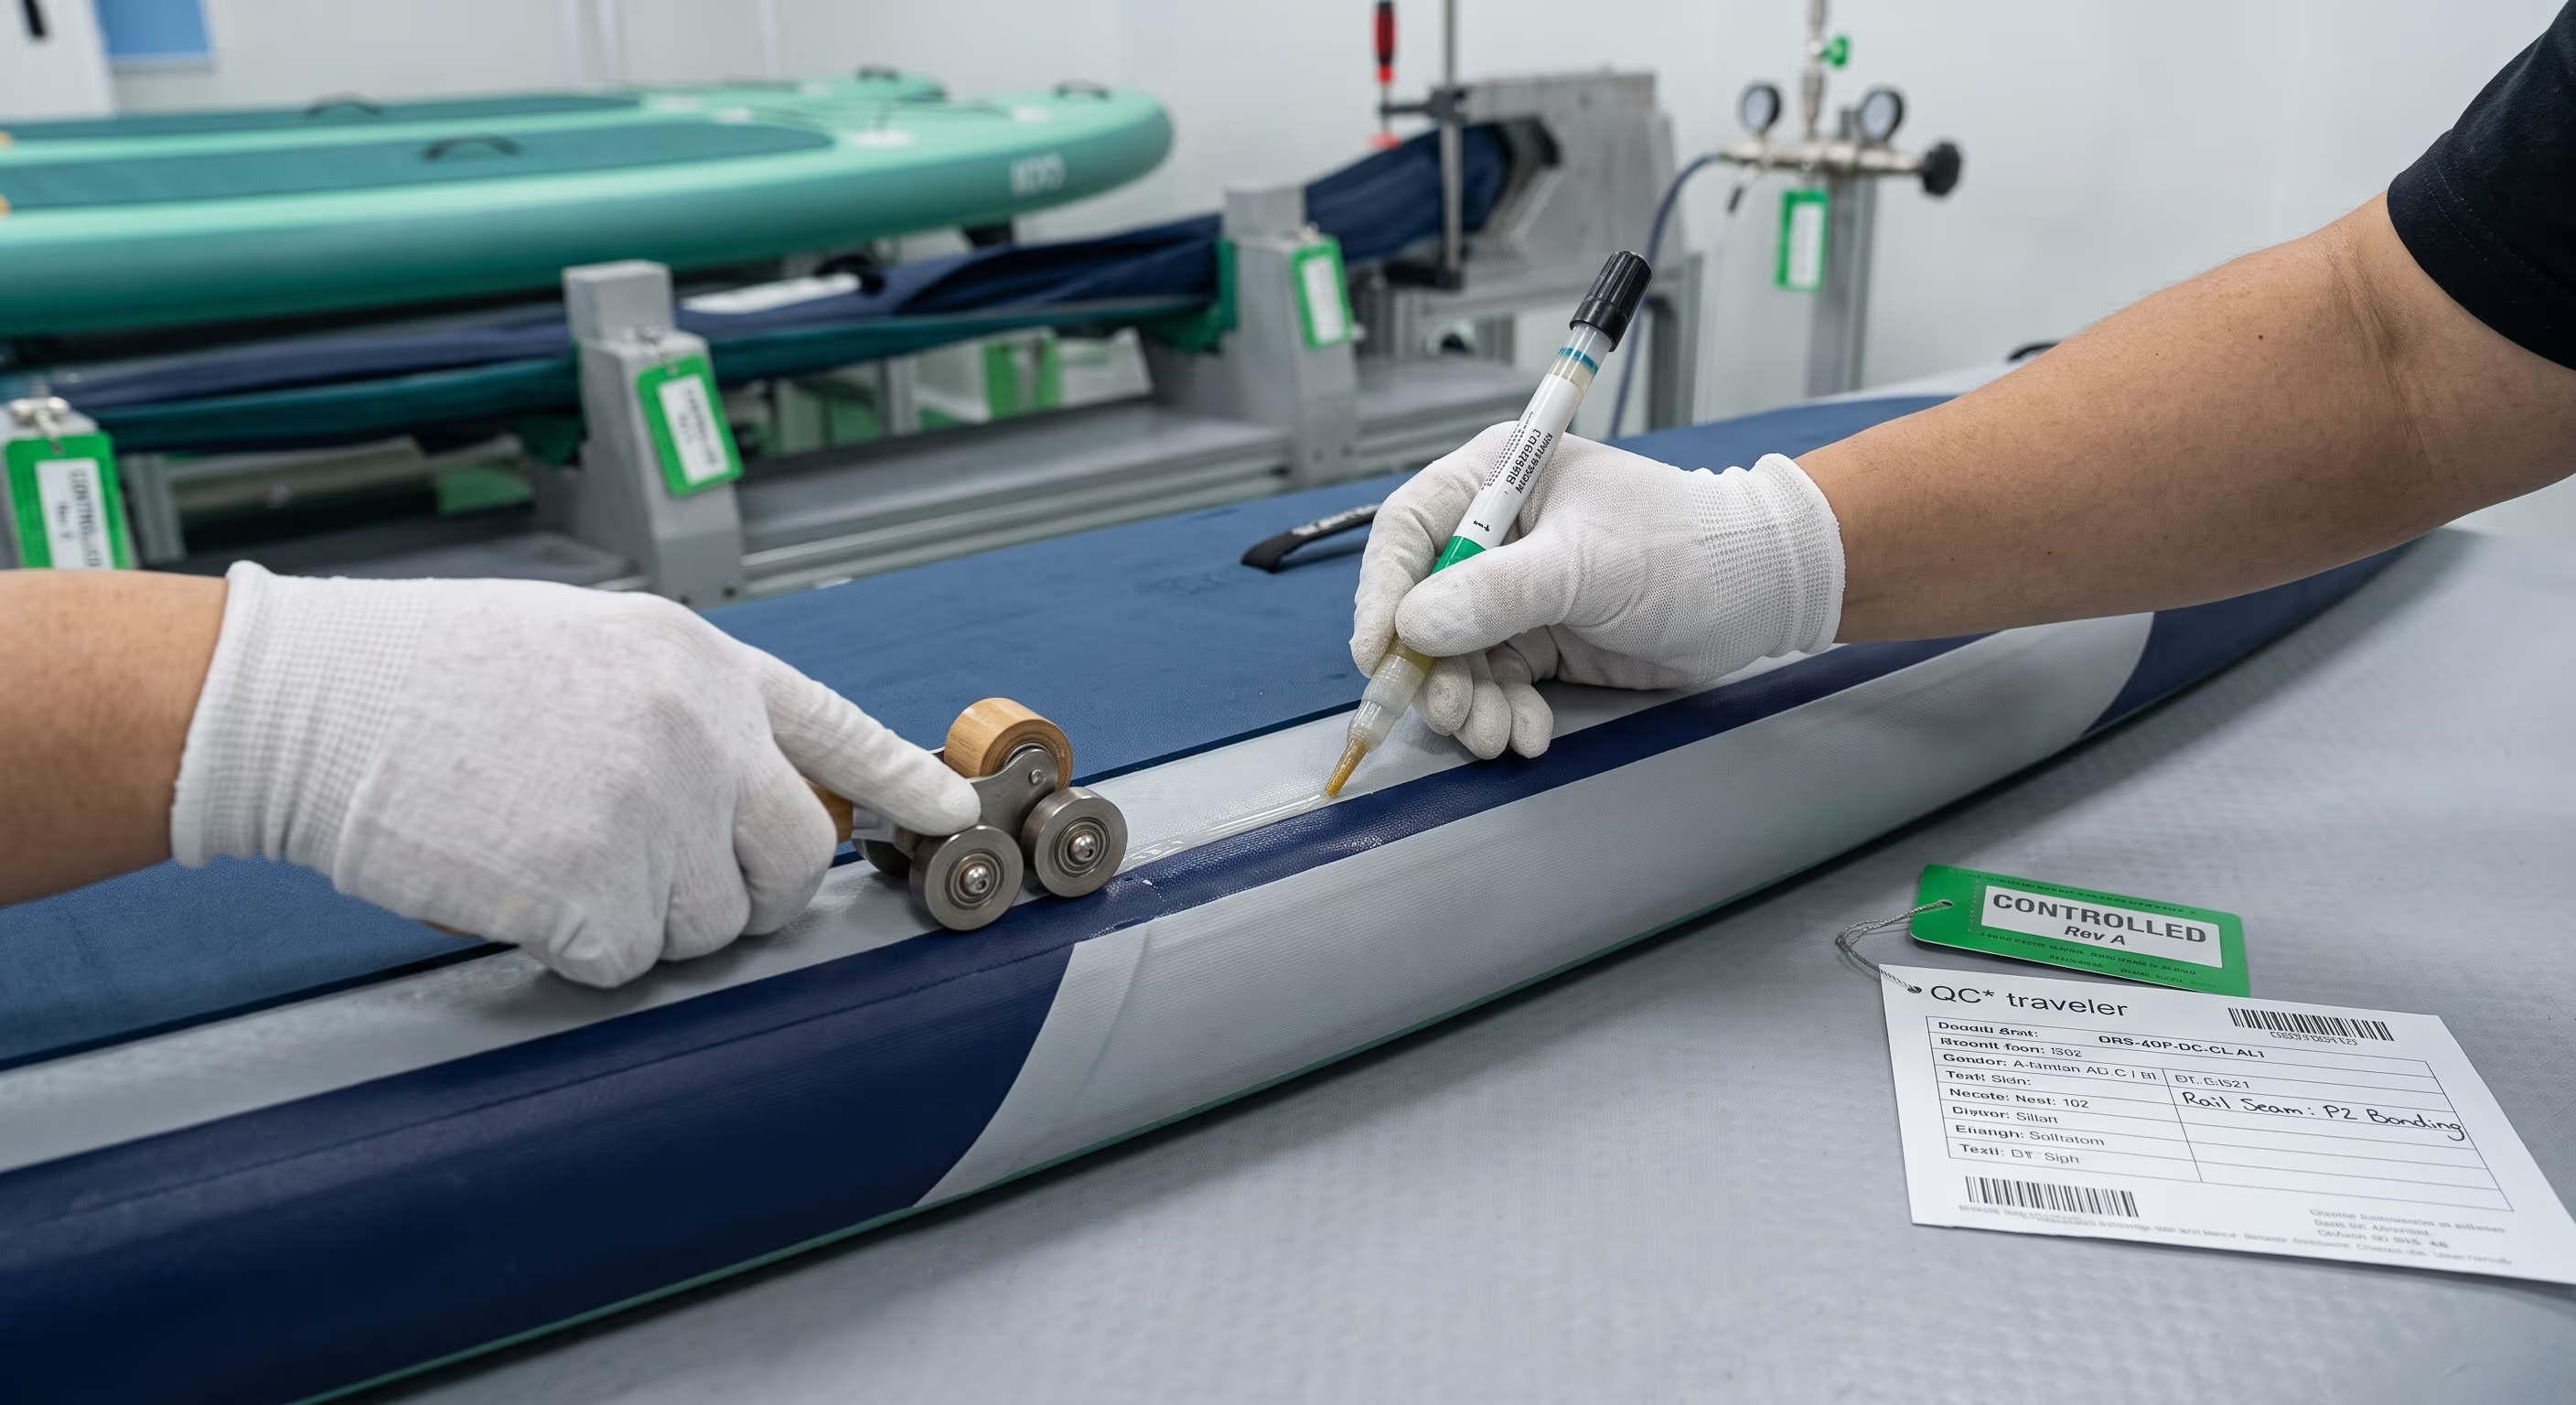
Liming av kantsøm
Tokomponent PU-lim påføres med en presisjonsbørste på kantsømmen mens brettet holdes i en formklamme; termometeret/hygrometeret på stedet viser det kontrollerte vinduet 24 °C / 55 % relativ luftfuktighet.
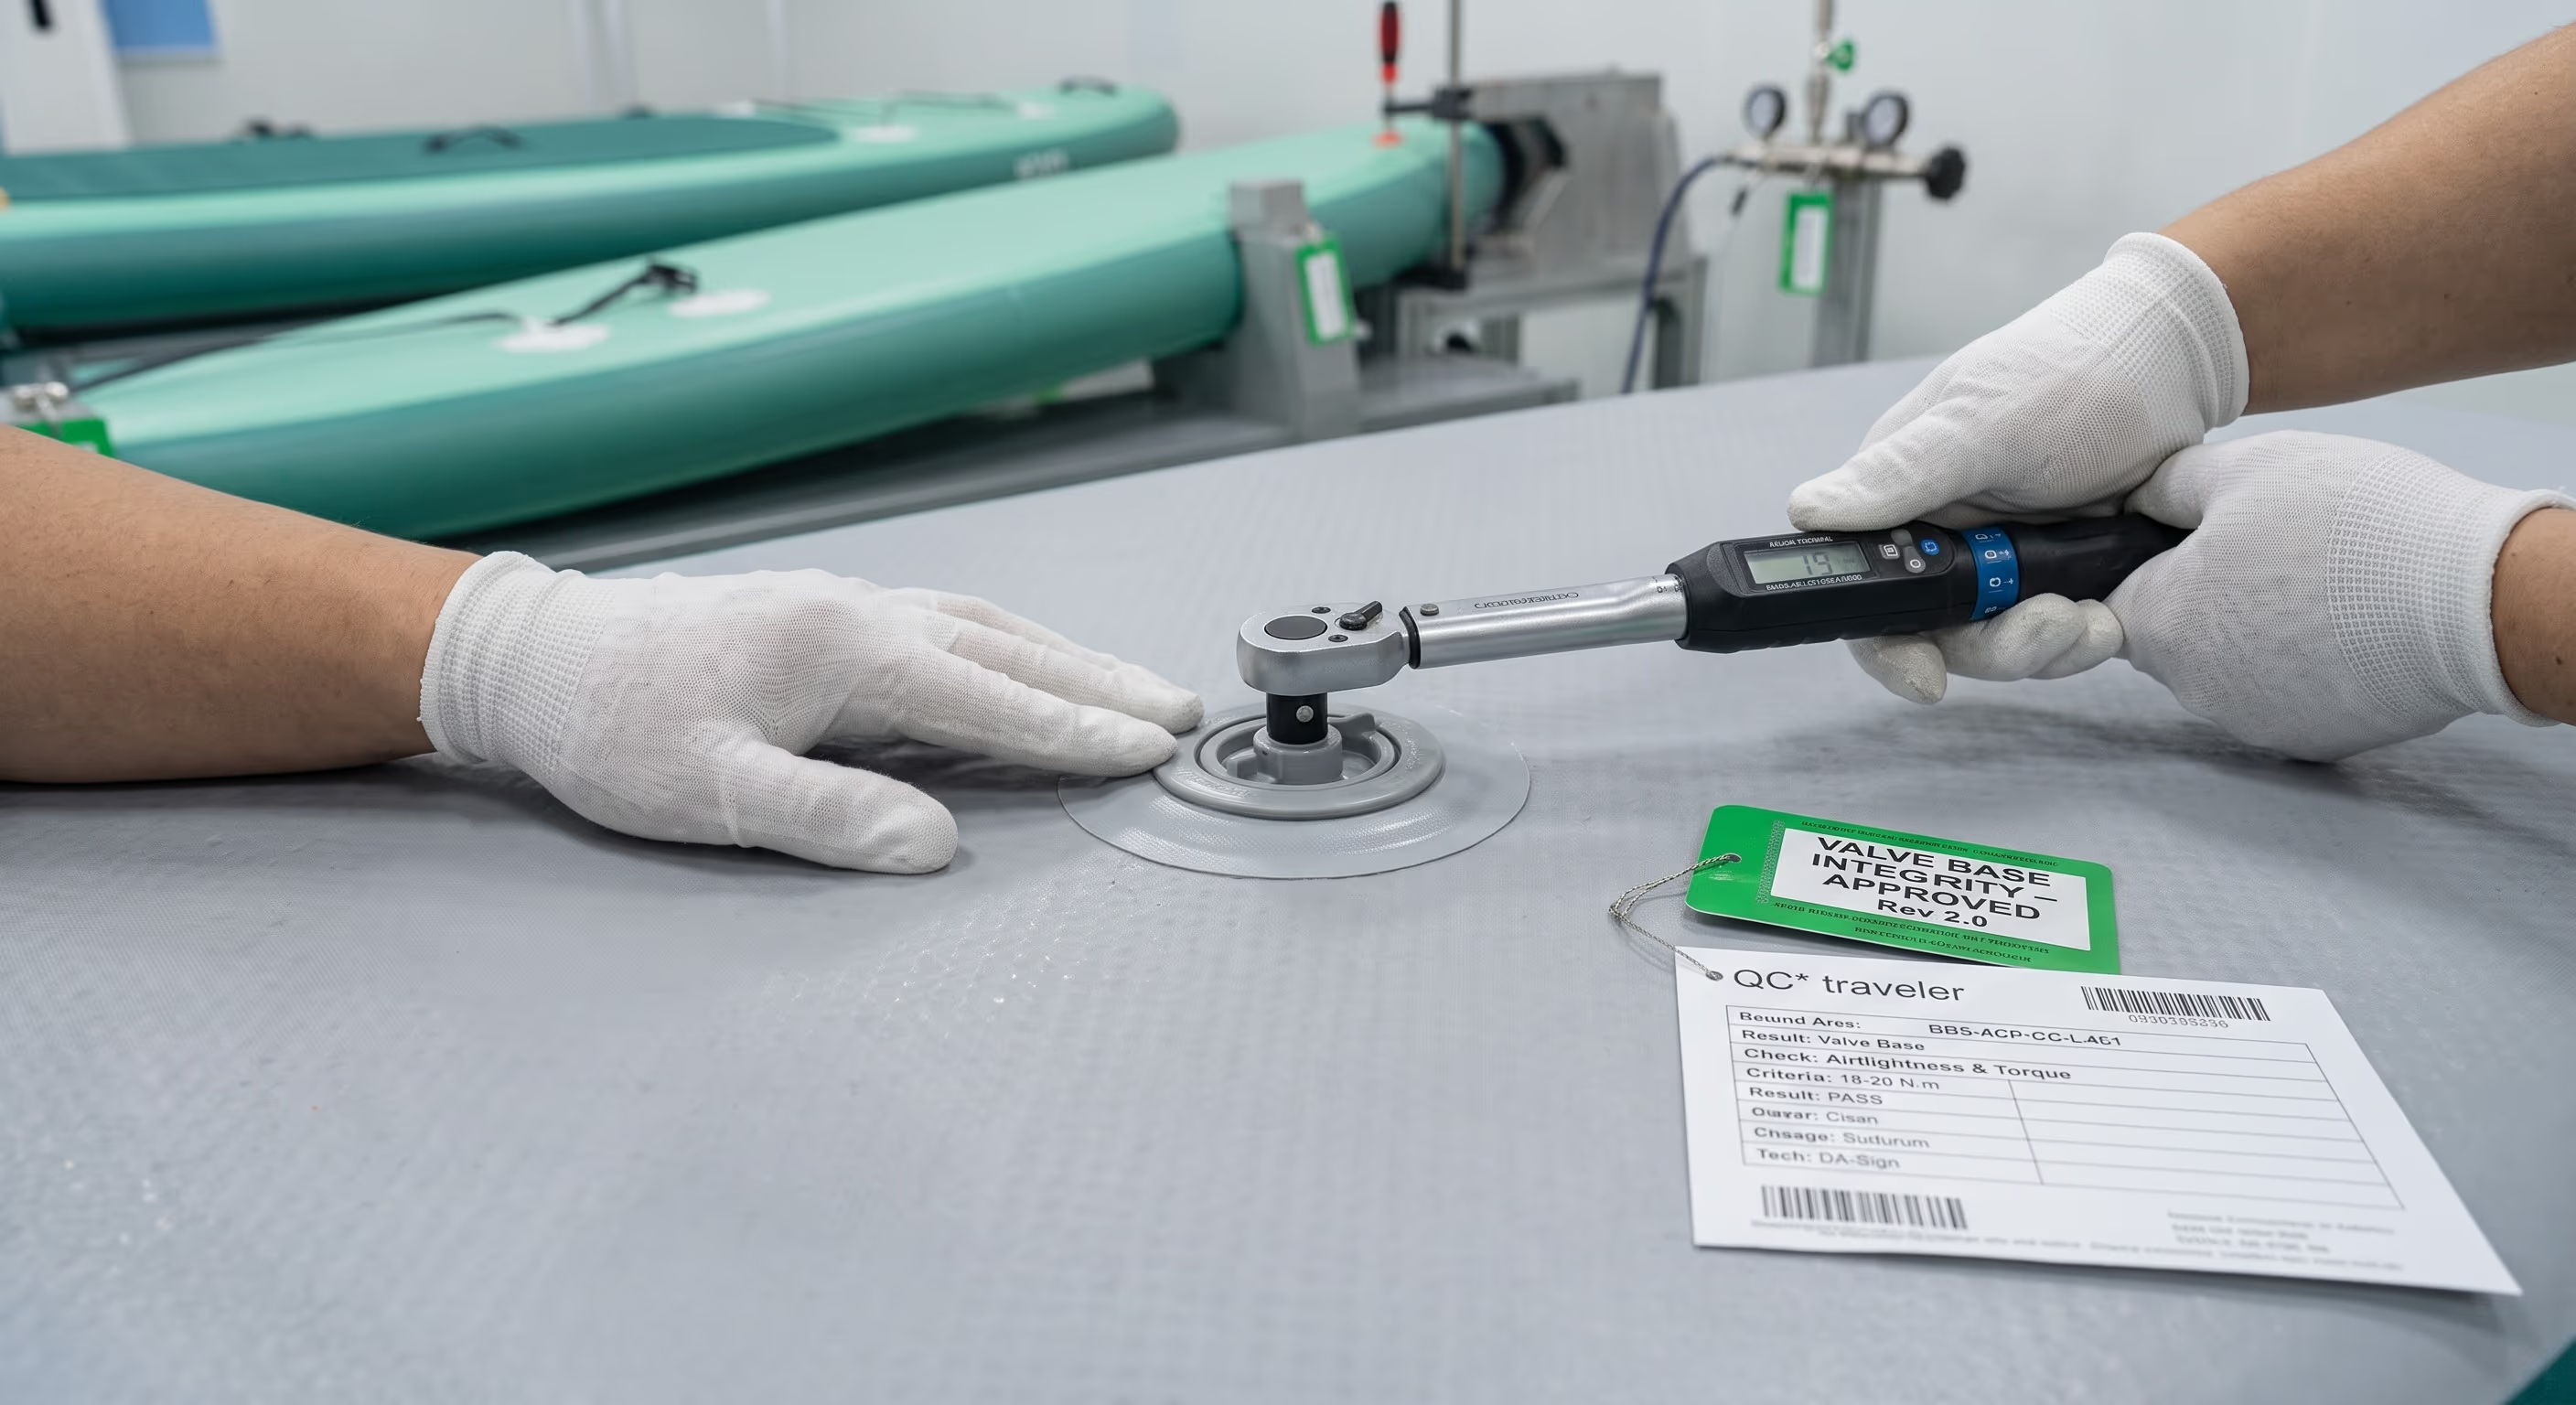
Integritet i ventilbasen
En digital momentnøkkel, satt til spesifikasjonen 19 N·m, utfører den endelige tiltrekkingen av ventilkjernen og forsegler basen mot drop-stitch-materialet — instrumentet bærer den grønne CALIBRATED-etiketten.
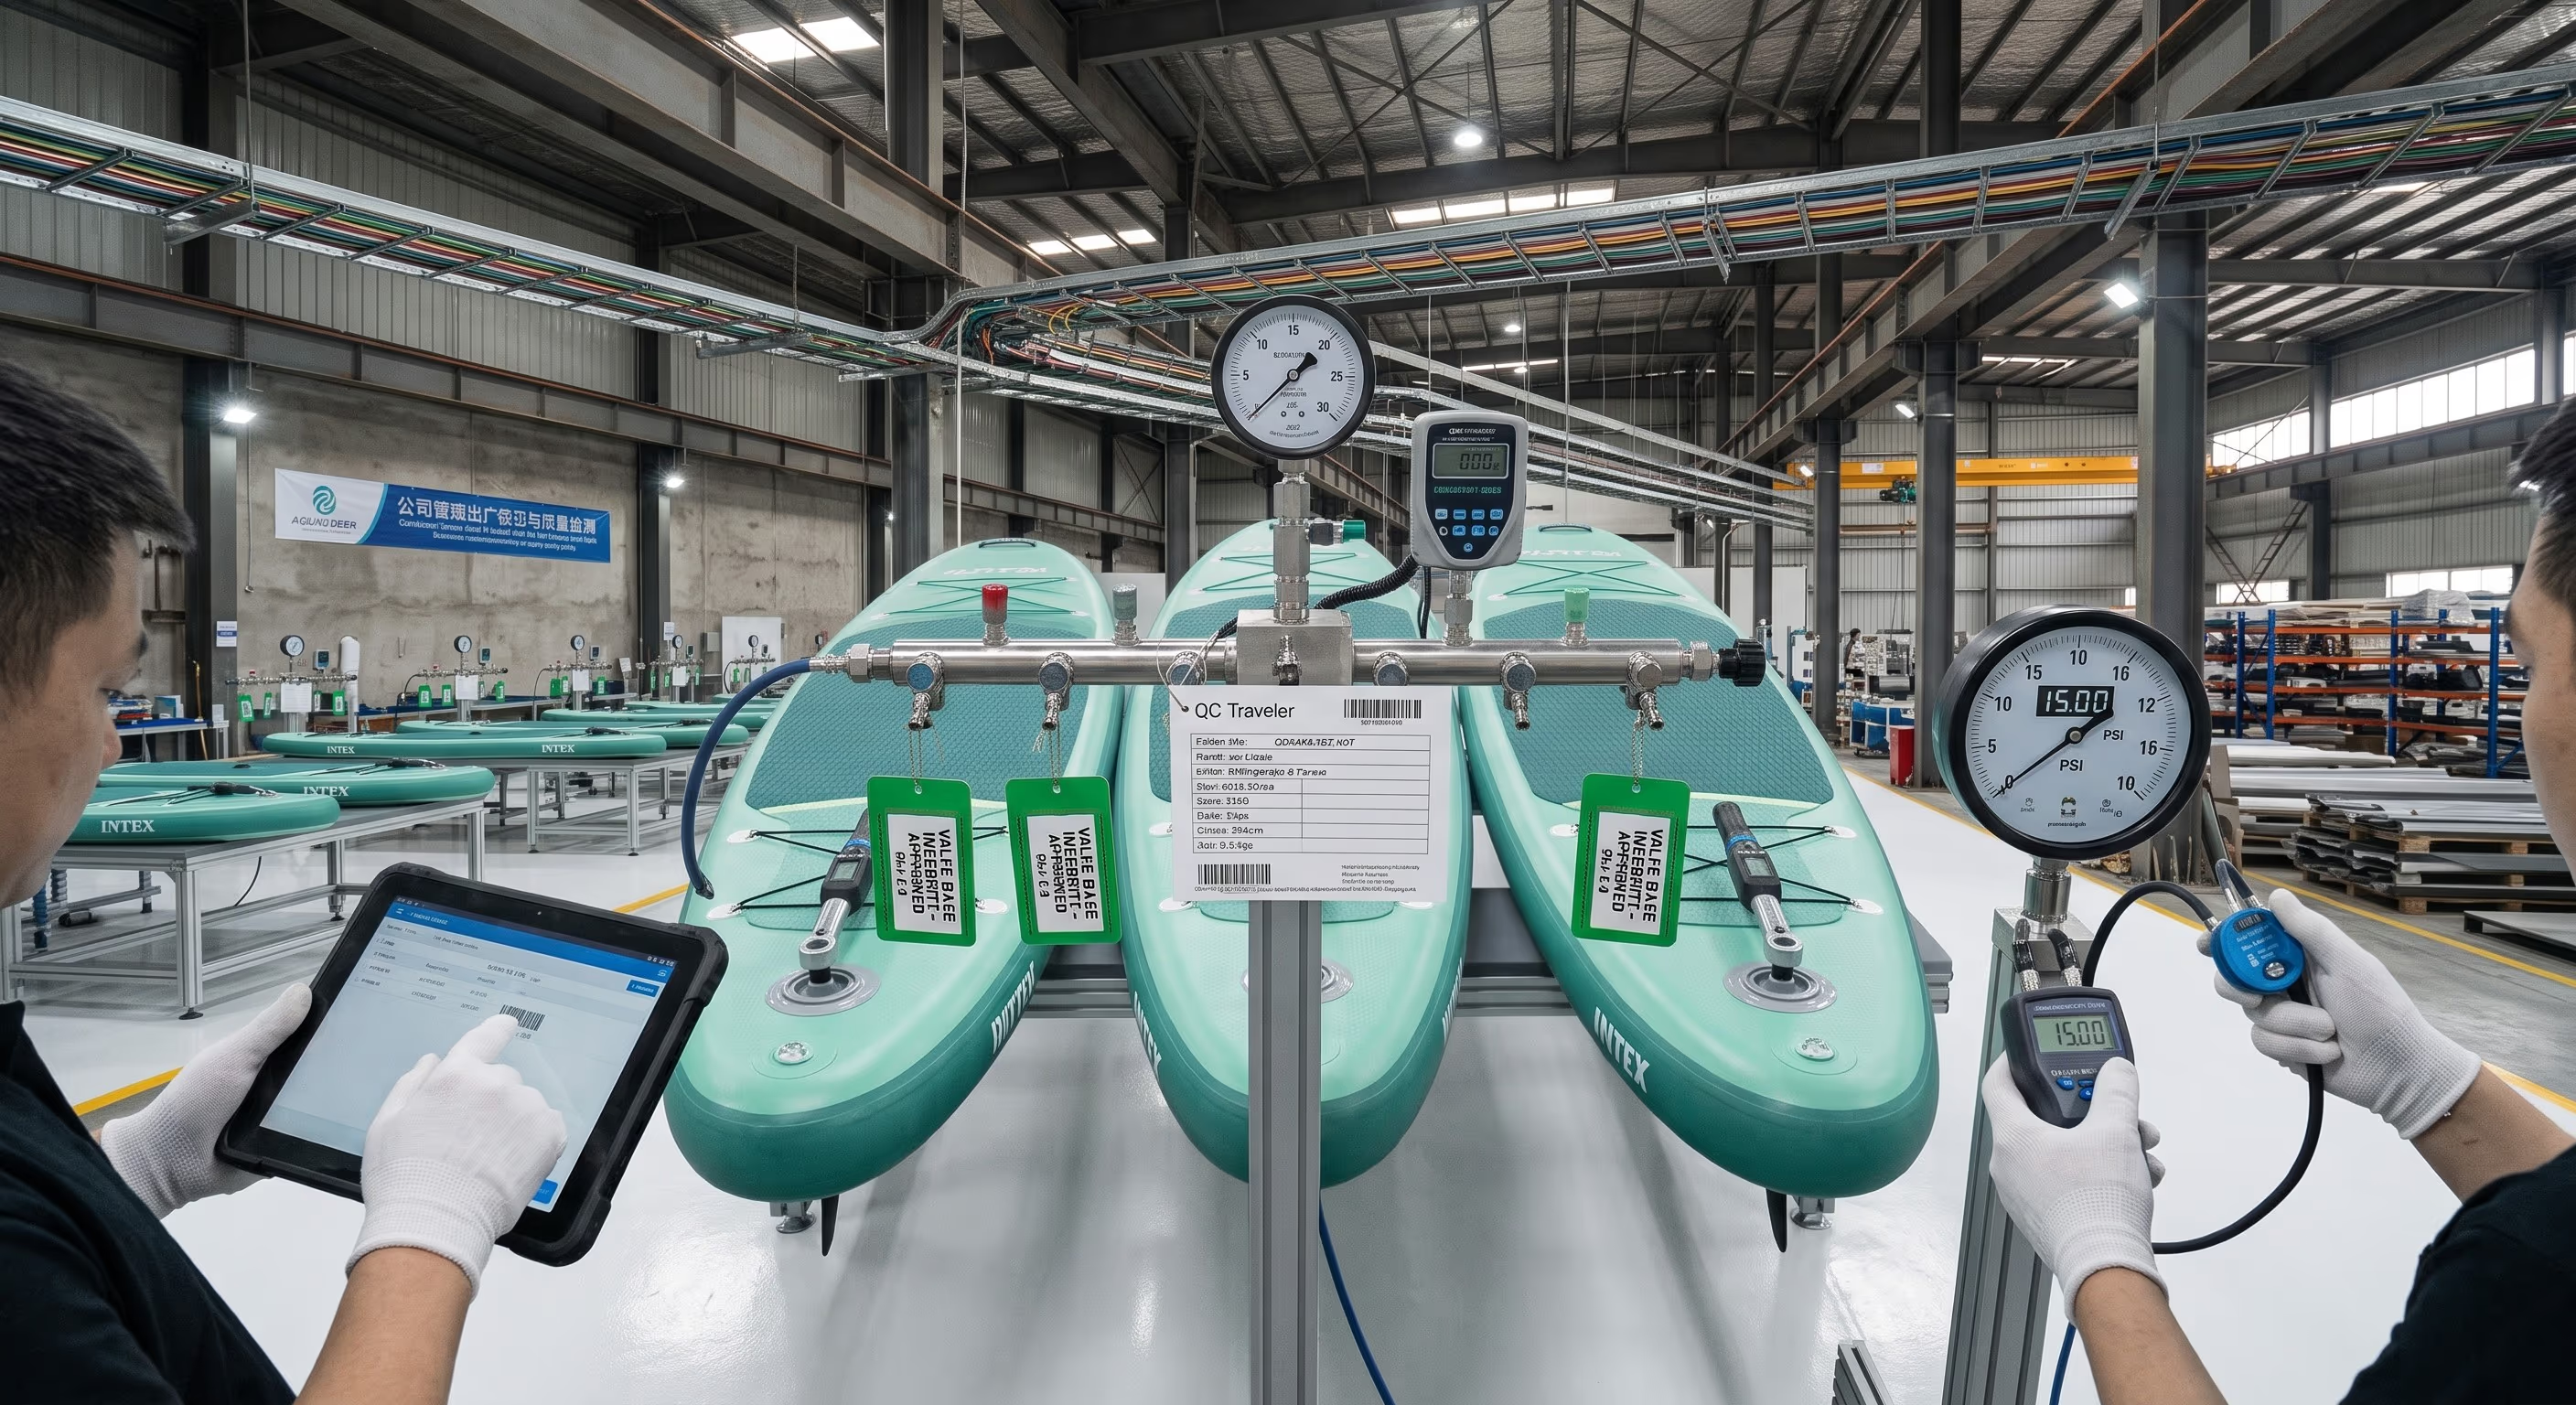
Endelig trykkholdingsverifisering
De ferdige brettene kobles til digitale høypresisjons-trykkregistratorer; hovedmanometeret viser referansen 18.00 PSI, og alle testdata lastes opp automatisk og kobles til sporbarhetssystemet.
Feilforebygging
Poka-Yoke: harde sperrer som stopper ukontrollerte endringer
Standarden anvendes ikke bare gjennom prosedyrer, men med fysiske og systemiske sperrer som gjør ukontrollerte endringer umulige.
ECR-port for aktivering av verktøy
Omtillverkningsstasjonene leser av en QC-signert ECR-strekkode før de pneumatiske oppumpingsventilene og limblandene aktiveres. Ingen bevis på godkjent endringskontroll, ingen strøm — en retroaktiv signatur («endre først, signere etterpå») sperres fysisk.
Automatisk utløpsdato for midlertidige avvik
Midlertidige avvik er hardkodet som grense i systemet (f.eks. høyest 50 brett eller 7 kalenderdager). Når grensen nås, sperres partiet og avtrykket av avsendelsens gjennomføringstag sperres til endringen er vurdert formelt.
Minimumsbevis for validering
Høyrisikoendringer krever minst 5 representative eksempelbrett som dekker øvre og nedre toleransegrense, fullstendig testet av 2 uavhengige QC-inspektører før en valideringsrapport kan utleveres — et reparert brett behandles aldri som prosessvalidering.
Dokumentkontroll 1-in-1-out
De foreldete arbeidsstasjonskortene rekvireres og ugjøres fysisk (perforeres) før det nye kortet utstedes, stemplet med det kontrollerte røde seglet — gamle og nye versjoner deler aldri en arbeidsstasjon.
Nedlastbare QMS-dokumenter
Kontrollerte tospråkige dokumenter (PDF)
Offisielle tospråkige EN/ZH-dokumenter fra QINGDAO VATRAD GROUP.,LTD. — klare for kunderevisjoner, tekniske B2B-white papers og kontrollert distribusjon i produksjonsplanleggingen.
SOP for endringskontroll av omtillverkning (PDF)
QMS-SOP-QC-CC-001 Rev 2.0: endringsklassifiseringstabell, tverrfunksjonell autoriseringsmatrise, tekniske valideringsparametere, avgrensningens røde linjer og kvalitetssignaturblokk.
Last ned PDFVedlegg A for utførelse (PDF)
ECR-datamodell, kvantifisert teknisk utførelsematrise for de fire kjerneomtillverkningsprosessene, logikken bak Poka-Yoke-sperrene og et signaturblokk i tre trinn.
Last ned PDFStyring av kontrollert omtillverkning (side)
Referanseside for lufttetthetsreparasjonssystemet: feilklassifisering A–G, godkjente metodekort MC-RW-01 til MC-RW-06 og den kontrollerte omtillverkningsflyten i sju faser.
Vis sidenKontroll av ikke-samsvarlende produkter (side)'
ISO 9001:2015 punkt 8.7 Kontroll av ikke-samsvarlende produkter: NCR-registrering, karantene, beslutningsmyndighet basert på alvorlighetsgrad, kontrollert omtillverkning etter SRI-instruksjoner, uavhengig reverifisering og overvåket destruksjon.
Vis sidenFAQ
Vanlige spørsmål om endringskontroll av omtillverkning
Kan fabrikken endre omtillverkningsparametere uten å informere oss?+
Nei. Hver foreslått endring i godkjente omtillverkningsmaterialer, prosessforhold, utstyr, testmetoder, inspeksjonskriterier eller autorisert personell må først gå gjennom en dokumentert endringskontroll. Endringer som påvirker kundens godkjente spesifikasjoner, prøver, BOM, grafikk eller akseptkriterier krever kundens skriftlige frigjøring.
Hva regnes som en høyrisikoendring?+
Endringer i omtillverkningsmateriale eller leverandør, trykk-/holde- eller herdingsforhold, omtillverkningsmetoder for ventil/kant/søm, inspeksjons- eller akseptkriterier og utvidelse av feilomfanget til strukturelle soner klassifiseres som høy risiko. De krever tverrfunksjonell verifisering, en godkjent valideringsplan og kontrollert pilotinnføring før rutinemessig bruk.
Kan et midlertidig avvik brukes uten begrensning?+
Nei. Hvert midlertidig avvik bærer et definert gyldighetsvindu, et partiomfang, en antallsgrense og valideringskrav med automatisk utløpsdato. Når grensen nås, sperres partiet og avtrykket av gjennomføringstaget sperres til endringen er vurdert formelt.
Hvordan viser dere at en endret metode fungerer før full bruk?+
Høyrisikoendringer krever en valideringsplan: minst 5 representative eksempelbrett som dekker toleransegrensene, testet av 2 uavhengige QC-inspektører mot kvantifiserte akseptkriterier (lekkasjeliminering, trykkholding, ventilfunksjon, sømlivetid, utseende). Frigjøring for validering er ikke frigjøring for anvendelse.
Må vi frigjøre hver endring?+
Ikke hver endring, men hver endring som flytter produktet bort fra kundens godkjente prøveeksemplar, tekniske spesifikasjon, BOM, grafikken, emballasjen eller akseptkriteriene, innføres bare med kundens skriftlige frigjøring. Uten den frigjøringen omtillverkes, erstattes eller kasseres brettene etter det opprinnelige kravet.
Hva skjer med gamle dokumenter når en endring frigjøres?+
De gamle arbeidsinstruksjonene, parameterkortene og inspeksjonsskjemaene rekvireres og ugjøres fysisk (1-in-1-out), merkes OBSOLETE og erstattes av den nye kontrollerte revisjonen etter opplæringen. Gamle og nye versjoner deler aldri en arbeidsstasjon.
Hvor lenge oppbevares endringskontrollens registre?+
Lukningsregistrene — valideringsbevis, dokumentrevisjoner, opplæringsbevis og effektivitetsbevis — oppbevares iht. oppbevaringspolicyen vår (minst 3 år for lukningsregistre), slik at hver endring forblir sporbar for revisjoner og verifiseringer.
Trenger du endringskontrolldokumenter til revisjonen din?
Last ned den tospråkige SOP-en for endringskontroll og vedlegget for utførelse, eller be om et anonymisert eksempel på ECR-malen vår og en valideringsplan for OEM/ODM-prosjektet ditt.