Kalite Denetimi ve Güvence
Özel Şişirilebilir SUP Tahtaları için Kalite Kontrolü
QINGDAO VATRAD GROUP.,LTD., malzeme hazırlığından tahta imalatına, nihai şişirme testinden ambalajlamaya ve sevkiyat onayına kadar proje özelinde denetim kriterleri uygular. Kalite gereksinimleri, her OEM/ODM siparişi için onaylanan numune, teknik şartname, görsel sanat kanıtı, Malzeme Listesi (BOM) ve üzerinde anlaşılan ambalajlama standartlarına göre dinamik olarak yönetilir.
QINGDAO VATRAD GROUP.,LTD., şişirilebilir SUP kalitesini 4 aşamalı bir doğrulama sistemiyle kontrol eder: giriş malzemesi kontrolü (IQC), süreç içi kalite kontrolü (IPQC), nihai tahta testi ve şişirme doğrulaması (FQC) ve ambalajlama ile sevk öncesi onay (OQC). Her sipariş onaylanan numune, teknik şartname, görsel sanat kanıtı, BOM ve ambalajlama standartlarına karşı denetlenir; hava sızdırmazlığı doğrulaması, görsel ve ölçü kontrolleri, aksesuar teyidi ve parti izlenebilirliği uygulanır. Kabul kriterlerini karşılamayan kalemler kontrollü bekleme veya karantinaya alınır, yalnızca onaylı talimatlarla yeniden işlenir ve yetkili onaydan önce yeniden denetlenir.
Teknik özellikler doğrulandı: Eylül 2026Kalite sistemimiz OEM/ODM projeleri için kurulmuştur: denetim kriterleri sipariş bazında tanımlanır, belgelenir ve üretim ile kalite ekipleri tarafından giriş malzemesinden ambalajlamaya kadar uygulanır. Bu, kalite beklentilerinin fabrika ile sizin markanız arasında ilk numuneden tam konteyner sevkiyatlarına kadar hizalı kalmasını sağlar.
Kapsam
Proje Özelinde Denetim Kriterleri
Kalite şartnameleri; tahta yapısına (örneğin tek/çift katman, örgülü drop-stitch, füzyon ray), amaçlanan son kullanıma, hedef pazar mevzuatına ve müşteri tarafından onaylanan parametrelere göre değişebilir. Nihai sevkiyat onayı, yalnızca sipariş için üzerinde anlaşılan belgelenmiş denetim kriterlerine dayanarak verilir.
Kalite Çerçevesi
4 Aşamalı Kalite Doğrulama Sistemimiz
Ham Maddenin gelişinden sevkiyat onayına kadar eksiksiz bir QC döngüsü.
- 1
1. Giriş Malzemesi Kontrolü (IQC)
Ana malzemeler ve satın alınan bileşenler, üretim hattına girmeden önce onaylanan şartnamelere ve referans numunelere karşı kontrol edilir. Drop-stitch ve PVC’de malzeme tanımı, tedarikçi partisi, gramaj/yoğunluk, kalınlık, onaylı numune renkleriyle renk uyumu ve yüzey kusurları doğrulanır. EVA kaymaz pedlerde desen, renk, kalınlık, kesim hassasiyeti ve yapıştırıcı uyumluluğu kontrol edilir. Supaplar ve donanımda işlev, diş, conta bütünlüğü ve uyum testleri uygulanır. Aksesuar ve ambalaj (pompa, kürek, fin, güvenlik ipi, çanta, koli) adet, renk, markalama, barkod doğruluğu ve görsel sanat sürümü açısından onaylı BOM’a karşı eşleştirilir.
- 2
2. Süreç İçi Kalite Kontrolü (IPQC)
Kritik imalat adımları, tahtalar sonraki çalışma istasyonlarına geçmeden önce uyumsuzlukları yakalamak için denetlenir. Kesim ve baskıda panel ölçüleri, görsel sanat yerleşimi, ayna yönelimi ve kenar temizliği onaylı teknik çizimlere karşı doğrulanır. Tahta montajı ve ray yapıştırmada kontur simetrisi, dikiş bindirmelerinin sürekliliği ve yüksek gerilim bölgelerindeki boşluk veya hava ceplerinin giderilmesi kontrol edilir. Supap ve aksesuar takımı, grafik ve markalamada konum, yönelim, yapıştırıcı kapsaması, logo yazımı ve görsel sanat sürümü doğrulanır.
- 3
3. Nihai Tahta Testi ve Şişirme Doğrulaması (FQC)
Tamamlanan tahtalar, ambalajlama onayından önce zorunlu fiziksel ve yapısal testlere tabi tutulur. Tahtalar projede onaylanan denetim basıncına şişirilir ve yapısal rijitlik ile basınç kararlılığı doğrulanmak üzere tutulur. Hava sızdırmazlığı taramaları; supap muhafazası, ray dikişleri, burun/kuyruk konileri ve gerilim ekleri kalibre sızıntı tespit yöntemleriyle (basınç düşümü izleme veya kabarcık testi) kapsar. Kozmetik ve ölçü denetimi; gün ışığı standardı aydınlatma altında ölçüleri, rocker profilini ve EVA ped hizasını (tolerans ±2 mm) doğrular.
- 4
4. Ambalajlama ve Sevk Öncesi Onay (OQC)
Kapsamlı sevk öncesi doğrulama, SKU yapılandırması veya sevkiyat işaretlerinde sıfır uyuşmazlık sağlar. Kit tamlığı; tahta, fin, güvenlik ipi, kürek, pompa, çanta, onarım kiti ve kullanım kılavuzu sipariş BOM’una karşı çapraz kontrol edilir. Ambalajlama ve barkod kontrollerinde koli işaretleri, SKU etiketleri, barkod okunabilirliği, kılavuz dili ve koli yapısal bütünlüğü doğrulanır. Siparişler, ancak nihai ambalajlama denetimi yetkili kalite personeli tarafından imzalandıktan sonra sevk edilir.
Denetim Kapsamı
Anahtar Denetim Kontrol Noktaları
Her kontrol noktası, sipariş başına üzerinde anlaşılan belgelenmiş kabul kriterlerine göre yürütülür.
Hava Sızdırmazlığı Doğrulaması
Tamamlanan tahtalar onaylanan denetim basıncına şişirilir; basınç tutma, supap tabanı durumu, ray dikişleri, burun ve kuyruk bölgeleri ve yüksek gerilim noktaları kontrol edilir. Denetim prosedürünün gerektirdiği durumlarda şüpheli sızıntı bölgeleri onaylı sızıntı tespit yöntemleriyle incelenir.
Görsel ve Ölçü Denetimi
Tahtalar uygun aydınlatma altında; malzeme yüzey durumu, baskı kusurları, renk sapması, EVA hizası, kıvrımlar, çizikler, kirlilik ve yapıştırma görünümü açısından denetlenir. Ana ölçüler ve aksesuar konumları onaylı çizim veya şartnamelere karşı doğrulanır.
Aksesuar ve Ambalaj Doğrulaması
Sevkiyat öncesi eksiksiz ürün yapılandırması doğrulanır: tahta modeli, fin sistemi, kürek, pompa, güvenlik ipi, taşıma çantası, onarım kiti, kullanım kılavuzu ve müşteriye özel aksesuarlar — her biri onaylı numune, çizim ve BOM’a karşı eşleştirilir.
Ambalajlama ve Sevkiyat Onayı
Ambalajlı birimler SKU yapılandırması, aksesuar tamlığı, ürün etiketleri, barkod bilgileri, talimat kılavuzu sürümü, koli işaretlemesi, ambalaj adedi ve koli durumu açısından kontrol edilir. Tüm denetim ve ambalajlama gereksinimleri tamamlandıktan sonra sevkiyat onayı yetkilendirilir.
Parti İzlenebilirliği
Proje Düzeyinde ve Parti Bazında İzlenebilirlik Sistemi
Her özel SUP siparişi, teknik şartnameleri, onaylı BOM’u, görsel sanat revizyonlarını, malzeme lot numaralarını, ambalajlama referanslarını ve denetim kayıtlarını birbirine bağlayan birleşik bir proje kodu altında yönetilir. Üretim ve denetim kayıtları ilgili proje ve üretim partisi bazında tutulur; her parti, onaylı ürün şartnamesine, BOM’a, görsel sanata ve ambalajlama referanslarına geri bağlanabilir.
Bu, bir kalite endişesi belirlendiğinde ürün yapılandırmasının, denetim durumunun ve etkilenen kapsamın tahta veya koli tanımlaması kullanılarak kaynak kayıtlarına kadar geriye dönük verimli biçimde incelenmesini sağlar.
İzlenebilirlik Zinciri
Proje Kodundan Sevkiyat Onayına
Sipariş teyidinden yetkili sevkiyata kadar kontrollü referansların tek zinciri.
- 01
Proje Kodu
Her kontrollü belgeyi siparişe bağlayan birleşik proje referansı.
- 02
Belge Revizyonları
Güncel şartname, BOM, görsel sanat ve ambalajlama revizyon seviyeleri — üretim için yalnızca onaylı sürümler geçerlidir.
- 03
Parti ve Malzemeler
Malzeme ve bileşen lotlarının üretim partisine karşı kaydı.
- 04
Denetim Kayıtları
Parti başına IQC, süreç içi, hava sızdırmazlığı, nihai ve ambalajlama denetim sonuçları.
- 05
Ambalajlama ve Onay
Ambalajlama partisi, NCR kapatma durumu ve yetkili sevkiyat onayı özeti.
Anonimleştirilmiş Örnek
İzlenebilirlik Kontrol Kaydı (Demo)
Yalnızca gösterim amaçlı örnek değerler sunulmaktadır — gizliliği korumak için müşteri adları, PO numaraları, özel görsel sanatlar, tedarikçi verileri ve ticari bilgiler kaldırılmıştır.
- Üretici: QINGDAO VATRAD GROUP, LTD.
- Proje Kodu: DEMO-SUP-2026-01
- SKU Referansı: DEMO-TR-126
- Üretim Partisi: BATCH-AUG-01
- Şartname / BOM / Görsel Sanat Revizyonu: Rev B / Rev C / Rev B
- Hava Sızdırmazlığı Kaydı: GEÇTİ — parti bazında saklanır
- Denetim Durumu: GEÇTİ
- Sevkiyat Durumu: SEVK EDİLDİ
Uyumsuzluk Kontrolü
Uyumsuz Ürünlerin Kontrolü ve Karantina
Tanımlı kabul kriterlerini karşılamayan ürün veya bileşenler açıkça tanımlanır ve kontrollü bekleme veya karantina durumuna alınır. Yetkili bir karar tamamlanana kadar sonraki üretim aşamasına, ambalajlamaya veya sevkiyata ilerleyemezler. Yeniden işleme onaylı talimatlar altında gerçekleştirilir ve ilgili uyumsuzluk kaydına bağlanır; yeniden işlenen kalemler, kalite onayından önce geçerli proje gereksinimlerine karşı yeniden denetlenir.
7 Adımlı Kontrol Akışı
Bir Uyumsuzluk Bulunduğunda Ne Olur
Tanımla, kontrol et, düzelt, doğrula — ardından sevk et veya reddet. Uyumsuz ürün asla denetim yapılmadan üretime veya ambalajlamaya geri dönmez.
- 01
Tanımlama
Uyumsuzluk; etkilenen ürün, SKU, parti veya süreç aşamasına karşı kaydedilir.
- 02
Etiketleme
Etkilenen kalemler kontrollü durum etiketleriyle açıkça tanımlanır — HOLD, QUARANTINE veya REJECTED.
- 03
Karantina
Kalemler, istenmeyen kullanım veya sevkiyatı önlemek üzere fiziksel olarak kontrollü bir karantina alanında ayrılır veya sistem üzerinden kontrol edilir.
- 04
Kapsamı Değerlendirme
Etkilenen kapsam; parti, süreç aşaması, malzeme lotu ve belge revizyonu bazında gözden geçirilir.
- 05
Yeniden İşleme / Değiştirme
Düzeltme yalnızca onaylı bir karar ve kontrollü iş talimatıyla yapılabilir.
- 06
Yeniden Denetim
Düzeltilen kalemler, sevkiyat öncesinde geçerli kabul kriterlerine karşı yeniden denetlenir.
- 07
Sevkiyat veya Ret
Yalnızca yetkili ve uygun ürün ambalajlamaya veya sevkiyat onayına ilerler.
Fabrika Sahasında
Uygulamada Kontrollü Test ve Karantina
Qingdao’daki atölyemizden fotoğraflar, durum kontrolünün ve denetim kayıtlarının saha içinde nasıl uygulandığını gösterir.
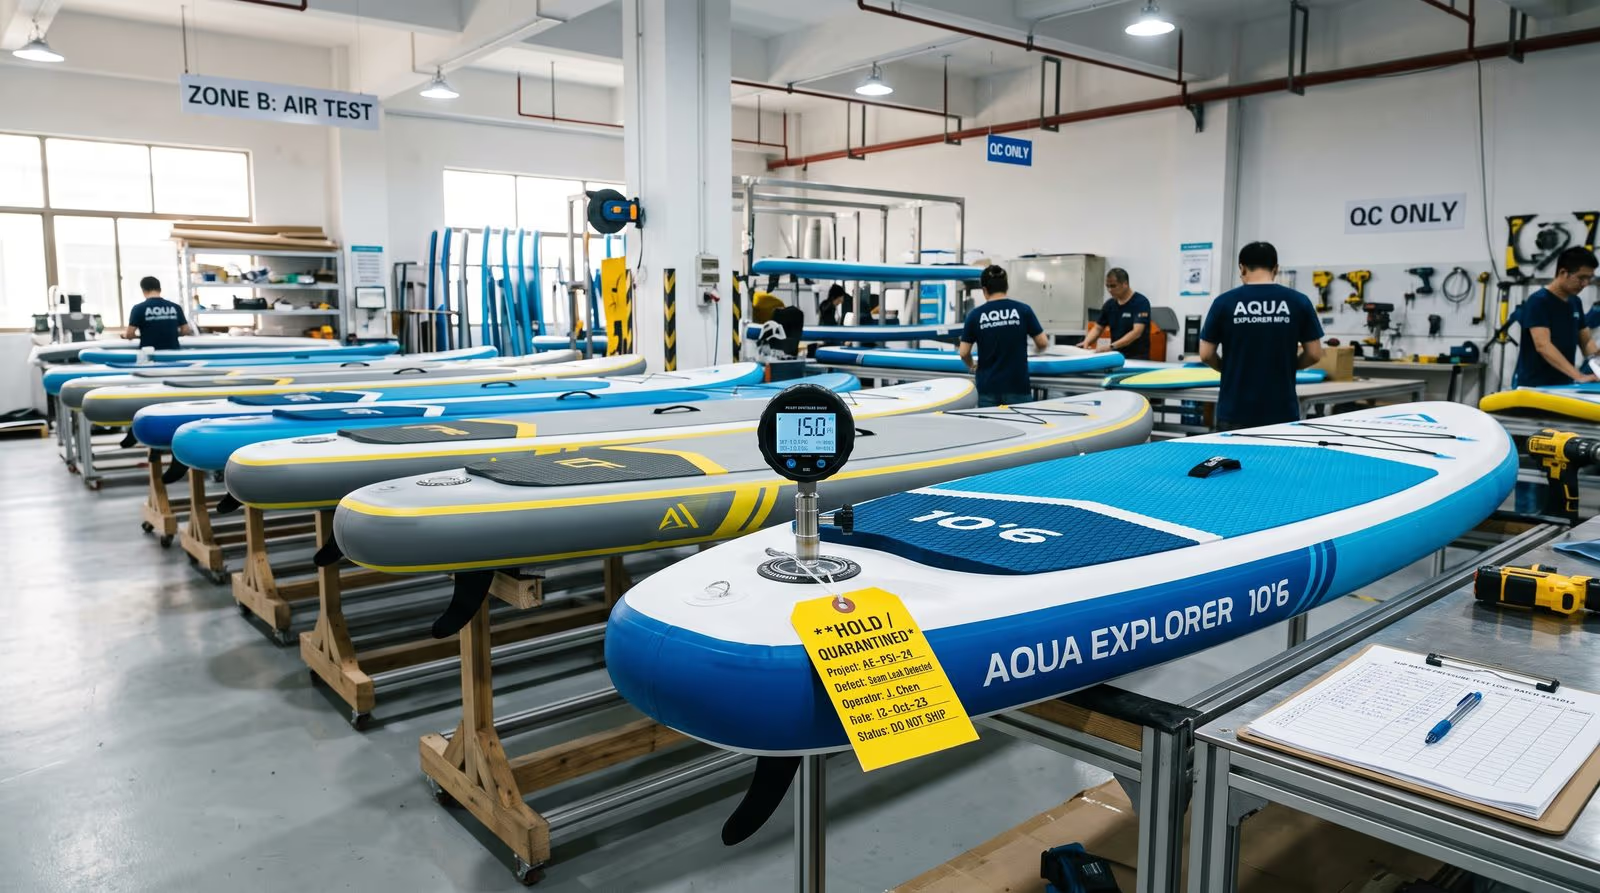
Hava Sızdırmazlığı Test Alanı
Endüstriyel aydınlatma altında QC test alanında tutulan şişirilmiş tahtalar; dijital basınç göstergeleri onaylı hava tutma testini supap tabanında, ray dikişlerinde, burun ve kuyrukta ve yüksek gerilim noktalarında izler. Kayıtlar parti bazında tutulur ve nihai denetimle ilişkilendirilir.
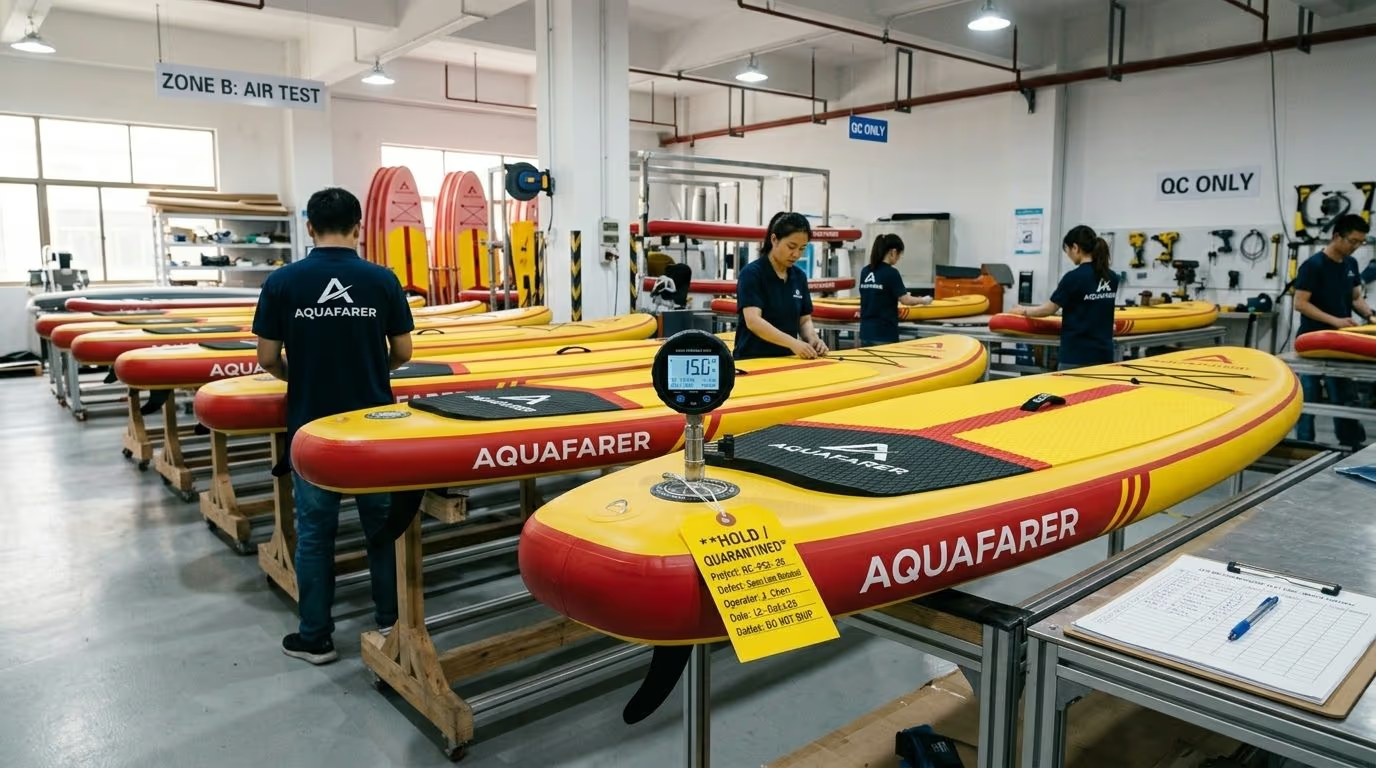
Bekleme ve Karantina İstasyonu
QC kontrol listeleri ve durum etiketlemesi bulunan denetim istasyonu. Kabul kriterlerini karşılamayan her kalem etiketlenir, kaydedilir ve karantinaya taşınır — yetkili bir karar ve zorunlu yeniden denetim tamamlanana kadar ambalajlamaya geçemez.
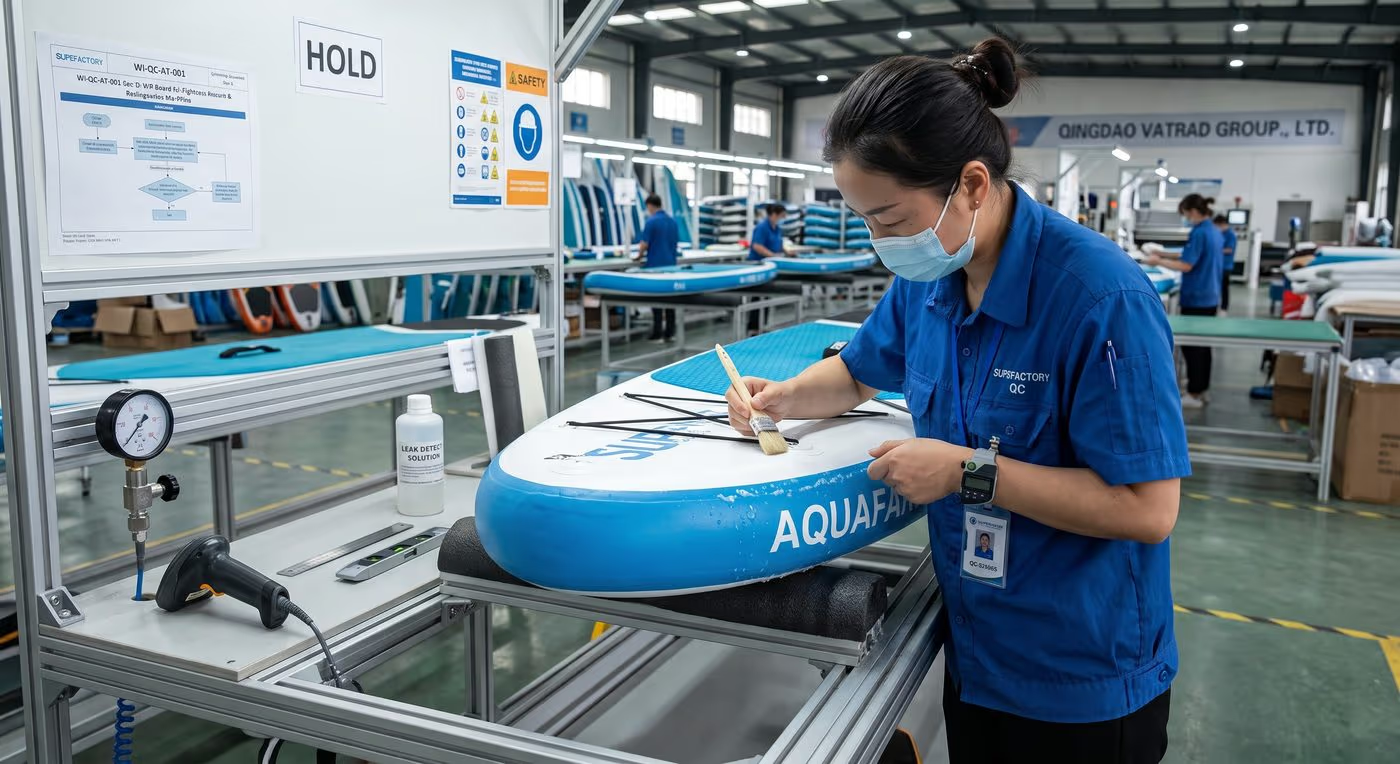
Kontrollü Yeniden İşleme İstasyonu
Hava sızdırmazlığı yeniden işlemesi, onaylı bir yöntem kartına göre ayrılmış bir istasyonda gerçekleştirilir: kusur işaretlenir, tahta HOLD durumunda kalır ve gerekli kürleme süresi sonrasında özgün kabul kriterlerine karşı yeniden denetim için test alanına döner.
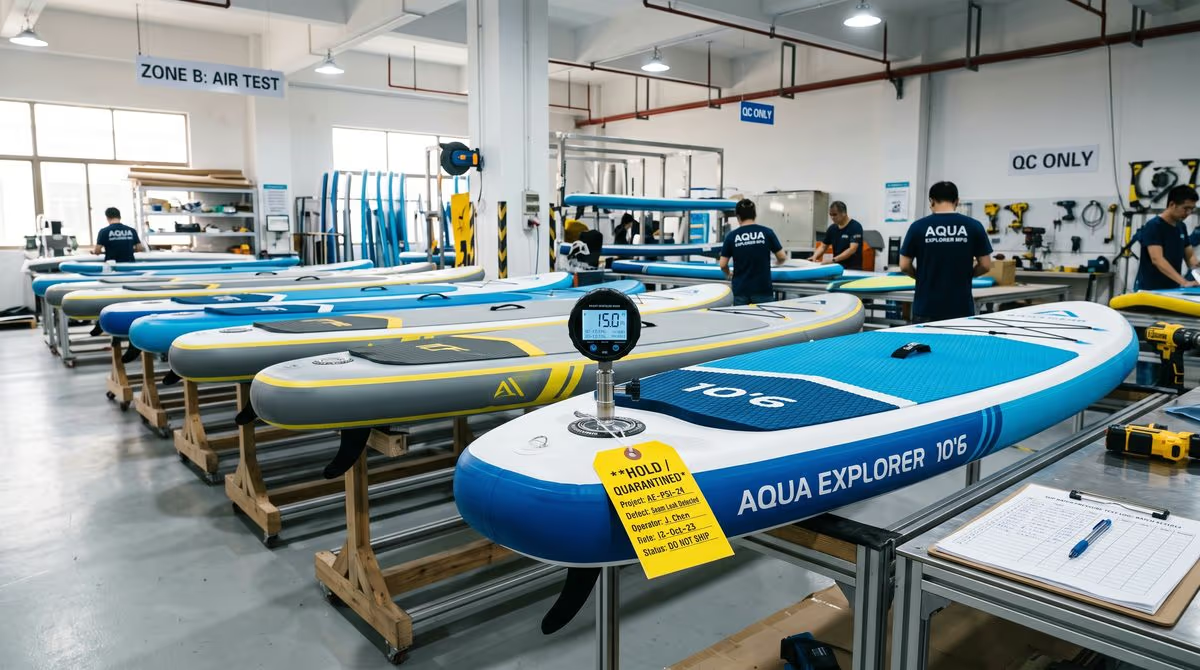
Karantina Alanı Gösterimi
Kontrollü karantina ayrımının saha içinde nasıl işlediğini gösteren atölye fotoğrafı: ayrılmış birimler, yetkili bir karar tamamlanana kadar durum kontrolü altında tutulur.
Yeniden İşleme Yönetişimi
Kontrollü Hava Sızdırmazlığı Uyumsuzluğu ve Yeniden İşleme Yönetişimi
QINGDAO VATRAD GROUP.,LTD.’de yeniden işleme, uyumsuz bir birimi özgün mühendislik şartnamesine tam uyum haline getirmek olarak tanımlanır — hızlı bir onarım olarak değil. Hava sızdırmazlığı uyumsuzluğu tespit edilen her tahta, işlenmeden önce kontrollü beklemeye alınır ve bir Uyumsuzluk Raporuna (NCR) bağlanır; sızıntı kaynağı onaylı tanı yöntemiyle bulunur ve kaydedilir.
Yeniden işleme yalnızca kusur onaylı yeniden işleme kapsamı içindeyse ve yetkili bir yöntem mevcutsa ilerleyebilir. Yeniden işleme talimatı; ürünü, partiyi, kusur konumunu, onaylı malzemeyi, yöntemi, gereken koşulları ve yeniden denetim kapsamını belirtir. Gerekli kürleme veya kararlılık süresi sonrasında tahta, uygun bir tahtayla aynı geçerli kabul kriterlerine karşı yeniden denetlenir — yeniden işleme kabul standardını asla düşürmez. Yeniden denetim başarısızlığı, yeni mühendislik ve kalite kararı gerektirir; belgelenmiş onay olmadan tekrarlayan yeniden işlemeye izin verilmez.
Etkileşimli Akış
Yeniden İşleme Karar Akışı — Her Düğüme Tıklayın
Bir hava sızdırmazlığı uyumsuzluğunun tespitten sevkiyata veya hurdaya nasıl ele alındığını izleyin. Bir düğüme tıklayarak o adımdaki kontrol gereksinimlerini genişletin.
Denetim sırasında bir hava sızdırmazlığı uyumsuzluğu tanımlanır — basınç tutma başarısızlığı, görünür sızıntı veya ilgili bir hava sistemi kusuru.
| Kusur Kategorisi | Tipik Bölge | Yeniden İşleme Uygunluğu | Gerekli Onay |
|---|---|---|---|
| Sınıf A — Supap Arayüzü | Supap çekirdeği, kapak contası, conta, pompa arayüzü | Standart yeniden işleme onaylıdır | QC Denetçisi |
| Sınıf B — Supap Tabanı Dikişi | Supap çevresi boyunca mikro sızıntı | Onaylı yöntem kartına göre değerlendirilerek yeniden işlenir | QC + Mühendislik |
| Sınıf C — Yüzey Deliği | Gerilim dışı yüzeyde yerel mikro delik | Yalnızca müşteri şartnamelerine uygun olduğunda onaylanır | QC + Mühendislik |
| Sınıf D — Yerel Ray Dikişi | Ray bandında yerel bindirme sızıntısı | Yüksek risk; katı mühendislik kararı gereklidir | Mühendislik + QA Müdürü |
| Sınıf E — Geniş Ray Arızası | Yüksek gerilim bölgelerinde sürekli dikiş arızası | Standart yeniden işleme onaylanmaz — değiştirme veya kök neden incelemesi | QA Müdürü + Müşteri Feragati |
| Sınıf F — Tekrarlayan Sızıntı | Yer tespit edilemeyen sızıntı veya yeniden test başarısızlığı | Tekrarlayan yeniden işleme yok; değiştirme, hurda veya mühendislik kök neden analizi | Kıdemli QA / Mühendislik |
| Sınıf G — Yapısal Hasar | Malzeme hasarı, ayrışma, tahta deformasyonu | Yeniden işleme onayı verilmez — değiştirme, hurda veya yazılı müşteri feragati | Kalite Müdürü + Müşteri Onayı |
7 Adımlı Kapalı Döngü
Kontrollü Yeniden İşleme İş Akışı — Tespitten Sevkiyata veya Hurdaya
Her hava sızdırmazlığı yeniden işlemesi aynı kontrollü döngüyü izler: tespit et, karantinaya al, tanıla, yetkilendir, yeniden işle, yeniden denetle, sevk et.
- 01
Tespit, Hattı Durdurma ve Karantina
Etkilenen tahtada işleme derhal durur. Tahta kimliği, ürün kodu, parti, çalışma istasyonu, tarih ve denetçi kaydedilir, HOLD / QUARANTINE etiketi asılır ve geçerli şartname revizyonuna karşı NCR açılır.
- 02
Sistematik Sızıntı Tanısı
Tahta, projede onaylanan tanı basıncına şişirilir ve sızıntı kaynağı onaylı bir yöntemle bulunur — basınç tutma, kalibre kabarcık testi, akustik veya sızıntı tespit ekipmanı. Şüpheli konum, tahtaya zarar vermeden işaretlenir.
- 03
Mühendislik Kararı ve Yetkilendirme
QC kusur kategorisini teyit eder ve Mühendislik, tahtanın özgün şartnamesine geri döndürülüp döndürülemeyeceğini inceler. NCR’yi referans alan yeniden işleme yetkilendirmesi; onaylı yöntemi, malzemeleri, koşulları ve yeniden denetim kapsamını kaydeder — ya da değiştirme, ret, hurda veya müşteri feragatini atar.
- 04
Kontrollü Yeniden İşleme Uygulaması
Yeniden işleme yalnızca onaylı kusur sınırı içinde, onaylı yöntem kartı, malzeme partisi ve aparatla yürütülür. Tahta ölçüleri, yapısı, grafikleri, aksesuar yapılandırması ve ambalajlama gereksinimleri asla değiştirilmez.
- 05
Kürleme, Kararlılık ve Ön Kontrol
Yeniden işlenen tahta, onaylı malzeme ve süreç talimatının tanımladığı kürleme ve kararlılık süresi boyunca HOLD durumunda kalır, ardından yeniden denetim öncesi görsel ve işçilik ön kontrolünden geçirilir.
- 06
Yeniden Denetim ve Kanıt Testi
Tahta, projede onaylanan yeniden denetim basıncına şişirilir ve özgün başarısızlık ile potansiyel olarak etkilenebilecek tüm özellikler yeniden doğrulanır: sızıntı konumu ve çevresi, supap, raylar, dikişler, yüksek gerilim bölgeleri, aksesuarlar ve görünüm. Yeniden işleme kabul standardını asla düşürmez.
- 07
QA Onayı veya Nihai Karar
Kalite, tamamlanan NCR’yi, yeniden işleme kaydını ve yeniden denetim sonucunu gözden geçirir, ardından sevkiyatı onaylar — ya da değiştirme, ret, hurda veya müşteri feragati rotasına yükseltir. Yeniden işlenmiş hiçbir tahta, yetkili kalite onayı olmadan ambalajlanmaz veya sevk edilmez.
Kalite Güvenceleri
Markanızı Koruyan Hata Önleme Kuralları
Kontrolsüz onarım döngülerini önleyen sert kontroller — kusur başına tek belgelenmiş yeniden işleme, parti düzeyinde alarm eşikleri, kalibre ölçüm gereçleri ve kontrollü test koşulları.
Kusur Başına Tek Yeniden İşleme
Tek bir konum, yetkili bir talimat altında bir kez yeniden işlenebilir. Yeniden denetim yine başarısız olursa tahta değiştirme, ret, hurda veya müşteri feragati için yükseltilir — belgelenmiş onay olmadan tekrarlayan yeniden işlemeye izin verilmez.
Parti Alarmı ve Hat Durdurma
Bir üretim partisindeki uyumsuzluk mühendislik tarafından belirlenen eşiği aştığında, hat durdurulur ve üretim devam etmeden önce neden — malzeme lotu, süreç koşulları ve kayıtlar — Mühendislik tarafından incelenir.
Kalibre Ölçüm Gereçleri
Hava sızdırmazlığı testinde kullanılan basınç göstergeleri, dijital manometreler ve zamanlayıcılar, geçerlilik süreleri içinde kontrollü tutulur ve üçüncü taraf laboratuvarlarınca kalibre edilir; kalibrasyon durumu denetim alanında görünürdür.
Kontrollü Test Koşulları
Hava sızdırmazlığı testi ve kürleme alanları, sonuçların gece gündüz sıcaklık dalgalanmalarından etkilenmemesi için kontrollü bir ortamda tutulur.
Kapsam ve Sınırlar
Bu Sistemin Kapsamadıkları
Yeniden işleme kontrol sistemi, sevkiyat onayından önce hava kaçağı, basınç tutma başarısızlığı veya ilgili hava sistemi kusurları tespit edilen tamamlanmış veya süreç içi şişirilebilir SUP tahtalarına uygulanır. Onaylanan yapıda, malzemede, grafikte, ürün yapılandırmasında veya müşteri gereksinimlerinde değişikliklere izin vermez ve şunları kapsamaz:
- Zaten sevk edilmiş veya müşteri kanallarındaki ürünler.
- Mühendislik tarafından değerlendirilmemiş yapısal hasar veya tahta deformasyonu.
- Yaygın ray veya dikiş arızası, çekirdek malzeme hasarı ya da güvenliği etkileyebilecek kusurlar.
- Yeniden işlemeye izin verilmeyen projeler: müşteri tarafından onaylanan numuneler, sertifikasyon veya test birimleri.
- Özel müşteri süreçleri, özel malzemeleri veya özel onarım gereksinimleri olan projeler.
- Yer tespit edilemeyen tekrarlayan sızıntılar veya yeniden işlemeden sonra yeniden başarısız olan tahtalar.
Müşteri şartnamelerinden her türlü sapma, belgelenmiş mühendislik incelemesi ve uygun olduğunda yazılı müşteri onayı gerektirir. Özgün şartnamesine geri döndürülemeyen tahtalar yalnızca açık bir müşteri feragatiyle sevk edilir — asla yalnızca üretim kararıyla.
| Yöntem Kartı | Kusur Sınıfı | Uygulama Kapsamı | Anahtar Mühendislik Kontrolleri | İmza Yetkisi |
|---|---|---|---|---|
| MC-RW-01 | Sınıf A (Supap Arayüzü) | Supap çekirdeği bakımı, conta temizliği ve yeniden montaj | Kalibre tork anahtarı, temiz conta yuvası, supap dişlerinde hasar olmaması | QC Denetçisi |
| MC-RW-02 | Sınıf B (Supap Çevresi) | Supap tabanı flanş sızdırmazlığı ve kontrollü kelepçeleme | Kontrollü yüzey hazırlığı, onaylı yapıştırma malzemesi, dairesel basınç fikstürü | QC + Mühendislik |
| MC-RW-03 | Sınıf C (Yüzey Mikro Sızıntı) | Yapısal olmayan delik sızdırmazlığı | İki bileşenli onaylı yapıştırıcı, grafiklere veya EVA’ya yapıştırıcı akıntısı olmaması | QC + Mühendislik |
| MC-RW-04 | Sınıf D (Yerel Ray Dikişi) | Yerel ray bindirme dikişinin yeniden yapıştırılması | Sıcaklık kontrollü ısı aktivasyonu, basınç merdanesi, kıvrılma önleyici fikstür | Mühendislik + QA Müdürü |
| MC-RW-05 | Sınıf B/C (Aksesuar Çevresi) | Fin kutusu yaması ve aksesuar montaj tabanı sızdırmazlığı | Yüzey yapışma destekleyicisi, profilli kelepçe bloğu, tanımlı tutma süresi | QC + Mühendislik |
| MC-RW-06 | Sınıf D (Burun/Kuyruk Dikişi) | Yüksek gerilimli eğri dikiş müdahalesi | Yüksek kayma dayanımlı onaylı yapıştırma malzemesi, yeniden testten önce uzatılmış kürleme süresi | Baş Mühendis |
| MC-RW-00 | Sınıf E/F/G (Kritik / Kopma) | Zorunlu hurda ve fiziksel imha | Karışmayı önlemek için fiziksel kesme, hurda kaydı, fonksiyonlar arası kök neden incelemesi | Fabrika Müdürü |
Üçüncü Taraf Denetimi
Denetçi Dostu Protokol
Kalibre basınç göstergeleri, dikiş ve grafik kontrolleri için standart ışık masaları ve önceden doldurulmuş Denetim Özetleri içeren, ayrılmış bir denetim alanı sunuyoruz; böylece üçüncü taraf kuruluşlar (SGS, BV, Intertek, QIMA) sevk öncesi denetimi verimli biçimde tamamlayabilir — denetim maliyetinizden tasarruf edersiniz.
Her özet; PO için geçerli belge revizyonlarını, onaylı numune referansını, kalite kritik kontrolleri, üzerinde anlaşılan örnekleme seviyesini, işlevsel testleri ve ambalajlama ile barkod gereksinimlerini özetler. Belirtilen adet, kalite, ambalajlama ve temel güvenlik kalemleri onaylı proje referanslarına karşı doğrulanır — saha üzerinde son anda belge aramaya gerek kalmaz.
Kalite Dokümantasyon Paketi
Örnek Kalite Paketini ve Protokol Şablonlarını İndirin
OEM/ODM projeleri için kullanılan standart kontrollü şablonlar — 00–15 dokümantasyon kaydı yapısıyla düzenlenmiştir (proje indeksi, onaylı şartname, BOM, görsel sanat ve ambalajlama referansları, QIP, denetim kayıtları, NCR, değişiklik kontrolü, üçüncü taraf brifingi, onay özeti).
Kalite Dokümantasyon Paketi (PDF)
Eksiksiz 00–15 kontrollü belge yapısı: proje indeksi, şartname, BOM, görsel sanat ve ambalajlama referansları, Kalite Denetim Planı (QIP), denetim kayıtları, NCR, değişiklik kontrolü, üçüncü taraf brifingi ve sevk öncesi onay özeti.
PDF İndirÜçüncü Taraf Denetim Brifingi (PDF)
SGS / BV / Intertek / QIMA denetçileri için tek sayfalık brifing: sipariş adedi, AQL örnekleme seviyesi, geçerli revizyonlar ve hava sızdırmazlığı kaydı doğrulaması, basınç tutma testi, kit tamlığı, barkod taraması ve koli düşürme testi dahil kalite kritik kontroller.
PDF İndirDeğişiklik Kontrolü Protokolü (PDF)
Görsel sanat, müşteri tarafından onaylanan BOM ve koli işaretlemesi revizyonlarını kapsayan Değişiklik Kontrolü Kaydı — değişiklik özeti, neden, etki değerlendirmesi, müşteri onay durumu, yürürlük partisi ve kullanımdan kalkan belgelerin geri çekilmesi ile.
PDF İndirSevk Öncesi Onay Özeti (PDF)
Tek sayfalık onay imzası: kalite kapısı doğrulaması (IQC, IPQC, hava sızdırmazlığı, nihai denetim, ambalajlama), açık NCR durumu ve kalite ile operasyon tarafından imzalanan yetkili onay kararı.
PDF İndirHava Sızdırmazlığı Yeniden İşleme Talimatı (PDF)
Kontrollü iş talimatı WI-QC-AT-001 Rev A: kapsam ve sınırlar, kusur sınıflandırması, NCR ve yeniden işleme yetkilendirmesi, kontrollü uygulama, kürleme, yeniden denetim ve şişirilebilir SUP tahtaları için onay.
PDF İndirYöntem Kartı İndeksi (PDF)
Kontrollü belge SOP-QC-AT-IDX-001 Rev A: numaralandırılmış MC-RW-01 ile MC-RW-06 yöntem kartı sistemi ve hurda ile ret için MC-RW-00; hava sızdırmazlığı yeniden işleme talimatına bağlıdır.
PDF İndirYeniden İşleme Değişiklik Kontrolü Standardı (Sayfa)
Yeniden işleme parametreleri için resmi ISO 9001 değişiklik kontrolü: ECR, risk sınıflandırması, fonksiyonlar arası onay matrisi, 9 adımlı kapalı döngü, nicel mühendislik doğrulaması ve Poka-Yoke güvenceleri — iki dilli SOP QMS-SOP-QC-CC-001 Rev 2.0 ile.
Sayfayı görüntüleUyumsuz Ürün Kontrolü (Sayfa)
ISO 9001:2015 Madde 8.7 uyumsuz çıktılar kontrolü: NCR kaydı, karantina, şiddete dayalı karar yetkisi, SRI ile kontrollü yeniden işleme, bağımsız yeniden denetim ve SHA-256 ile korunan tanıklı imha — iki dilli SOP ve hurda sertifikası indirmeleriyle.
Sayfayı görüntüleSSS
SUP Kalite Kontrolü Hakkında Sıkça Sorulan Sorular
QINGDAO VATRAD GROUP.,LTD., şişirilebilir SUP tahta kalitesini nasıl kontrol ediyor?+
Kalite; giriş malzemesi denetimi, üretim süreci kontrol noktaları, nihai ürün doğrulaması, ambalajlama denetimi ve üretim izlenebilirliğiyle kontrol edilir — her biri projede onaylanan numune, şartname ve denetim kriterlerine göre yürütülür.
SUP üretimi sırasında hangi kalite denetimleri yapılır?+
Denetimler; malzeme doğrulaması, kesim ve baskı kontrolleri, tahta yapı denetimi, supap montajı doğrulaması, aksesuar denetimi, hava sızdırmazlığı testi, görünüm denetimi ve ambalajlama doğrulamasını kapsar.
OEM müşterileri SUP denetim kayıtlarını talep edebilir mi?+
Evet. Denetim kayıtları ve kalite dokümantasyonu, proje gereksinimleri ve müşteri kalite anlaşmalarına göre sağlanabilir; örnek sevk öncesi denetim raporları dahil.
Fabrika OEM üretim tutarlılığını nasıl sağlar?+
Üretim tutarlılığı; onaylı numuneler, teknik şartnameler, imalat kontrol noktaları, denetim prosedürleri ve her siparişe bağlı belgelenmiş kalite kontrol süreçleriyle sürdürülür.
SGS, BV, Intertek veya QIMA ile üçüncü taraf denetimi düzenleyebilir miyim?+
Evet. Üçüncü taraf denetçileri; ayrılmış bir denetim alanı, kalibre basınç göstergeleri, önceden doldurulmuş denetim brifingleri ve erişilebilir kayıtlarla ağırlar. Şartnamenizi, onaylı numunenizi, görsel sanatınızı, ambalajlama gereksinimlerinizi ve kusur kriterlerinizi paylaşın — ya da Üçüncü Taraf Denetim Brifingi şablonumuzu kullanın.
Üretim sırasında görsel sanat, BOM veya ambalajlama değişiklikleri nasıl ele alınır?+
Değişiklikler; etkilenen belge revizyonu, değişiklik özeti, neden, etki değerlendirmesi, müşteri onay durumu ve yürürlük partisiyle Değişiklik Kontrolü Kaydımıza işlenir. Kullanımdan kalkan sürümler geri çekilir; böylece üretim ve denetim her zaman güncel onaylı belgeleri kullanır.
Fabrika özelleştirilmiş şişirilebilir SUP projelerini destekliyor mu?+
Evet. Özelleştirilmiş şişirilebilir SUP OEM/ODM projeleri; müşteri şartnameleri, görsel sanat gereksinimleri, aksesuar yapılandırmaları ve ambalajlama ihtiyaçları temelinde desteklenir; projeye özel denetim kriterleri üretim öncesinde üzerinde anlaşılır.
Sızdıran bir SUP tahtası fabrikada yeniden işlenebilir mi?+
Evet — kontrollü koşullar altında. Tahta HOLD durumuna alınır ve bir NCR’ye bağlanır, sızıntı onaylı bir tanı yöntemiyle bulunur ve yeniden işleme yalnızca QC/Mühendislik yetkilendirmesinden sonra, yalnızca yeniden işlemeye uygun onaylı kusur sınıfları içinde yürütülür. Ardından tahta, sevkiyat onayından önce uygun bir tahtayla aynı kabul kriterlerine karşı yeniden denetlenir.
Fabrika bir tahtayı kaç kez yeniden işleyebilir?+
Tek bir konum, yetkili bir talimat altında bir kez yeniden işlenebilir. Yeniden denetim yine başarısız olursa tahta değiştirme, ret, hurda veya müşteri feragati için yükseltilir — belgelenmiş onay olmadan tekrarlayan yeniden işlemeye izin verilmez.
Eksiksiz Proje Kalite Paketi Örneğine mi İhtiyacınız Var?
OEM/ODM projeniz için anonimleştirilmiş Üçüncü Taraf Denetim Destek Paketi ve Kalite Denetim Planı (QIP) talep edin — ya da siparişiniz için bekleyebileceğiniz dokümantasyon yapısını incelemek üzere örnek şablonları indirin.