Yeniden İşleme Parametresi Değişiklik Kontrolü
Yeniden İşleme Süreç Parametresi Değişiklik Kontrolü ve Doğrulama Standardı
QINGDAO VATRAD GROUP.,LTD.’de hiçbir operatör, vardiya şefi veya tek bir departman onaylanmış bir yeniden işleme parametresini yerinde değiştiremez. Onaylanmış yeniden işleme malzemeleri, süreç koşulları, aparatlar, test yöntemleri, denetim kriterleri veya yetkili personelde önerilen her değişiklik, belgelenmiş değişiklik kontrolüyle yönetilir — Mühendislik Değişiklik Talebi, etki ve risk değerlendirmesi, fonksiyonlar arası onay, doğrulama planı, kontrollü uygulama, yeniden denetim ve etkinlik gözden geçirmesi, ardından kapatma ve kayıt saklama. Bu sayfa, kontrollü standardımız QMS-SOP-QC-CC-001’i (Rev 2.0, ISO 9001:2015 tabanlı) ve arkasındaki mühendislik kanıtını sunar.
Yeniden işleme parametresi değişiklikleri QINGDAO VATRAD GROUP.,LTD.’de asla sözlü olarak veya geriye dönük biçimde karara bağlanmaz. Onaylanmış yeniden işleme malzemeleri, süreç koşulları, ekipman, test yöntemleri, denetim kriterleri veya yetkili personelde önerilen her değişiklik, uygulamadan önce resmi değişiklik kontrolünden geçmelidir: belgelenmiş bir Mühendislik Değişiklik Talebi (ECR), etki ve risk değerlendirmesi, Mühendislik, Kalite, Üretim, Satın Alma ve Proje tarafından fonksiyonlar arası inceleme, yetki matrisimizin belirlediği seviyede onay, yüksek riskli değişiklikler için onaylı doğrulama planı, kontrollü pilot uygulama, yeniden denetim ve etkinlik gözden geçirmesi ve yalnızca belge revizyonu ile eğitimden sonra kapatma. Müşteri tarafından onaylanan şartnameleri, numuneleri, BOM’ları, görsel sanatları veya kabul kriterlerini etkileyen her değişiklik ayrıca yazılı müşteri onayı gerektirir.
Teknik özellikler doğrulandı: Eylül 2026Bir Bakışta
Rakamlarla Değişiklik Kontrolü
- 9
- Değişiklik kontrolü kapalı döngüsündeki adım
- 6
- Resmi değişiklik kontrolü gerektiren değişiklik kategorisi
- 4
- Nicel parametreleri tanımlanmış çekirdek yeniden işleme süreci
- ≥ 5
- Yüksek riskli doğrulama için örnek tahta + 2 bağımsız QC
Kapsam ve Politika
Çekirdek Yönetişim İlkeleri
Belge: QMS-SOP-QC-CC-001 — *Yeniden İşleme Süreç Parametresi Değişiklik Kontrolü Standardı* (Rev 2.0, Resmi Sürüm). Üretici: QINGDAO VATRAD GROUP.,LTD. / 青岛万国通衢进出口有限公司. Standart referansı: ISO 9001:2015 Kalite Yönetim Sistemleri.
- Kontrolsüz değişiklik yoktur. Yeniden işleme parametresi değişiklikleri resmi değişiklik kontrolünden geçirilmelidir. Saha operatörleri, vardiya şefleri veya tek bir departman, onaylanmış yeniden işleme parametrelerini sözlü anlaşmayla ya da yeniden işleme kaydına el yazısıyla ekleyerek değiştiremez.
- Tüm öğeler kapsama alınır. Kontrollü kapsam; hava sızdırmazlığı, supap yuvaları, ray bantları, dikiş yapıştırma, sıcak hava kürleme ve basınç tutma testini kapsar — sızdırmazlığı, yapısal dayanıklılığı, görünümü, müşteri kabulünü veya izlenebilirliği etkileyebilecek her parametre.
- Müşteri onayı son çizgi. Ürünü müşteri tarafından onaylanan numune, teknik şartname, BOM, görsel sanat, ambalajlama gereksinimi veya kabul kriterlerinden uzaklaştıran her değişiklik yalnızca yazılı müşteri onayıyla uygulanır. Onay olmadan tahta özgün gereksinime göre yeniden işlenir, değiştirilir veya reddedilir — asla yalnızca fabrika tarafından “gevşetilmez”.
Risk Sınıflandırması
Değişiklik Kapsamı ve Risk Sınıflandırması
Aşağıdakilerden herhangi biri resmi değişiklik kontrolünü tetikler — asla yeniden işleme kaydına bir not düşerek ele alınmaz. Risk seviyesi, kimin onaylayacağını ve ne kadar doğrulama gerektiğini belirler.
Aşağıdakilerden herhangi biri resmi değişiklik kontrolünü tetikler — asla yeniden işleme kaydına bir not düşerek ele alınmaz. Risk seviyesi, kimin onaylayacağını ve ne kadar doğrulama gerektiğini belirler.
Zorunlu Durdurma Kuralı
Durumlar Ciddileştiğinde Anlık İçe Katma
“Mevcut yeniden işleme yöntemi incelemeye alınmalı ve değişiklik değerlendirilip onaylanana kadar ek etkilenen ürüne uygulanmamalıdır; Kalite ve Mühendislik tarafından onaylanmış belgelenmiş bir geçici sapma istisna olabilir.”
Yeniden işleme sonrası denetim tekrarlı olarak başarısız olduğunda, kusur yapısal yük taşıma bölgelerini içerdiğinde (supap tabanı, raylar, dikişler, burun/kuyruk basınç bölgeleri), ikame bir malzeme henüz doğrulanmamış olduğunda veya mevcut parametreler müşteri tarafından onaylanan şartnameyle çeliştiğinde, mevcut yeniden işleme yöntemi derhal durdurulmalıdır.
Geçici sapmalar asla kalıcı uygulamaya dönüşmez: her biri tanımlı bir geçerlilik penceresi, uygulanabilir parti kapsamı, adet üst sınırı, doğrulama gereksinimleri ve otomatik sona erme mekanizması taşır. Sözlü istisna istisna değildir — sona erme tarihiyle belgelenmemişse mevcut değildir.
Standart 9 Adımlı Kapalı Döngü
Değişiklik Talebinden Kapatma ve Saklamaya
Her parametre değişikliği için tek bir belgelenmiş döngü: öner, ele, değerlendir, onayla, doğrula, pilot uygula, doğrula, revize et, kapat.
- 01
Değişiklik Talebi (ECR)
Herhangi bir departman talepte bulunabilir, ancak talebi Mühendislik, Kalite veya Üretim yönetimi üstlenir. ECR, değişikliğin neden önerildiğini, neyin değiştiğini, neyin etkilendiğini ve nasıl doğrulanacağını yanıtlar — değişiklik kontrol numarası, ilgili NCR/CAPA, mevcut ile önerilen parametre, etkilenen partiler ve geçici/kalıcı sınıflandırması ile.
- 02
İlk Eleme ve İçe Katma
Talep önce anlık içe katma için elenir: mevcut yöntemin hemen durdurulması gerekiyor mu? Geçici bir sapmaya izin veriliyorsa, bu geçerlilik penceresi, parti kapsamı, adet üst sınırı ve otomatik sona erme ile sınırlanır.
- 03
Etki ve Risk Değerlendirmesi
Mühendislik, Kalite, Üretim, Satın Alma/Tedarik Zinciri ve Proje; ürün performansını, kabul kriterlerini, malzeme uyumluluğunu, görünümü, süreç yetkinliğini, ekipman ve ölçüm gereçlerini, personel yeterliliğini, müşteri gereksinimlerini, uyumu ve izlenebilirlik kapsamını değerlendirir.
- 04
Ortak İnceleme ve Onay
Onay, sabit yetki matrisine göre ilerler — “kimi bağırdıysa onaylar” değil. Yüksek riskli değişiklikler fonksiyonlar arası onay ve gerektiğinde herhangi bir denemeden önce yazılı müşteri onayı gerektirir.
- 05
Doğrulama Planı
Yüksek riskli değişiklikler için rutin uygulamadan önce onaylı bir doğrulama planı gereklidir: temsili örnek tahtalar, mevcut ile önerilen yöntem, test yöntemleri, kabul kriterleri, denetim aşamaları, sorumlu kişiler ve program.
- 06
Kontrollü Pilot ve Uygulama
Yeni belgeler yayımlanır, kullanımdan kalkan sürümler geri çekilir ve OBSOLETE olarak işaretlenir; yeni malzemeler ve ölçüm gereçleri doğrulanır ve kalibre edilir; operatörler eğitilir ve nitelendirilir; ilk parti sıkılaştırılmış denetimle ve net durum tanımlamasıyla üretilir.
- 07
Yeniden Denetim ve Etkinlik Gözden Geçirmesi
İlk seferde geçme oranı, yeniden denetim geçme oranı, tekrar oranı ve görünüm kabulü ölçülür ve değişiklik etkili kabul edilmeden önce gözden geçirilir — onarılmış tek bir tahta asla süreç doğrulaması olarak değerlendirilmez.
- 08
Belge Revizyonu ve Eğitim
İş talimatları, denetim formları, NCR karar seçenekleri, parametre kartları ve eğitim materyalleri yeni revizyona güncellenir; uygulamalı eğitim ve operatör yeterliliği kayıt altına alınır.
- 09
Kapatma ve Kayıt Saklama
Değişiklik, yalnızca doğrulama kanıtı, belge güncellemeleri, eğitim kayıtları ve uygulama etkinliği gözden geçirilip onaylandıktan sonra kapatılır. Amaçlanan sonuç elde edilmezse değişiklik revize edilir, genişletilir, askıya alınır veya geri çekilir.
Onay Matrisi
Fonksiyonlar Arası Yetki Matrisi
Sabit bir yetki tablosu, ani kararları önler: her değişiklik türünün belge düzeyinde açıklamadan müşteri imzasına kadar kendi onaylayıcıları vardır.
Sabit bir yetki tablosu, ani kararları önler: her değişiklik türünün belge düzeyinde açıklamadan müşteri imzasına kadar kendi onaylayıcıları vardır.
Mühendislik Doğrulaması
Doğrulama ve Kabul Protokolü — İfade Değil Kanıt
*“Onarılan tahta iyi olmalıdır”* gibi belirsiz kabul ifadeleri kabul edilmez. Kontrollü ifade şudur:
“Yeniden işlenen örnek, müşteri tarafından onaylanmış bir sapma özellikle alternatif bir kriter tanımlamadıkça, uygun bir tahtayla aynı geçerli hava sızdırmazlığı, görsel işçilik, supap işlevi ve projeye özgü kabul kriterlerini karşılamalıdır.”
Doğrulama kanıtı niceldir ve hava sızdırmazlığı yeniden işlemesi için mühendislik temel değerleri şunları içerir:
- Sızıntı giderme ve basınç tutma. Özgün sızıntı, köpük suyu sızıntı tespitinde sürekli kabarcık oluşmadan giderilir; tahta, sıcaklık/nem telafisi sonrası net basınç düşümü ΔP ≤ 0.2 PSI ile 24 saat boyunca standart test basıncı 18.0 PSI’da tutulur — üretim hattı son kabulünde uygulanan 0.50 PSI otomatik ret eşiğinden ayrı olarak, daha sıkı olan yeniden işleme doğrulama temel değeridir.
- Supap işlevi. Supap çekirdeği torku 15–20 N·m şartnamesini karşılar; conta, yüksek basınçlı şişirme ve dinamik basma altında mikro sızıntı göstermez.
- Dikiş yapıştırma ve dayanıklılık. Yapıştırma kenarlarında kalkma, beyazlama veya ayrışma görülmez; sıcaklık-nem yaşlandırma döngülerinden sonra yapıştırıcı tabakasında yumuşama veya gevrek çatlak oluşmaz.
- Görünüm ve işçilik. Yapıştırıcı akıntı izi, EVA hasarı, tahta deformasyonu, logo kayması veya baskı yüzeyi çizilmesi bulunmaz.
Mühendislik Uygulama Matrisi
Dört Çekirdek Yeniden İşleme Sürecinin Nicel Parametreleri
Her kontrollü yeniden işleme süreci tanımlı parametreler, yöntem ve kabul kriterleri taşır — operatörlerimizin izlediği ve müşterilerimizin denetimlerde doğrulayabileceği aynı sayılar.
Her kontrollü yeniden işleme süreci tanımlı parametreler, yöntem ve kabul kriterleri taşır — operatörlerimizin izlediği ve müşterilerimizin denetimlerde doğrulayabileceği aynı sayılar.
Fabrika Sahasında
Yeniden İnşa, Yeniden Test, Sevkiyat — Her Adımda Belgelenmiş
Qingdao atölyemizden fotoğraflar, her kontrollü yeniden işleme sürecini kalibre ölçüm gereçleri, tanımlı parametreler ve saha kayıtlarıyla birlikte gösterir — denetçilerin istediği anda talep edebileceği aynı kanıtlar.
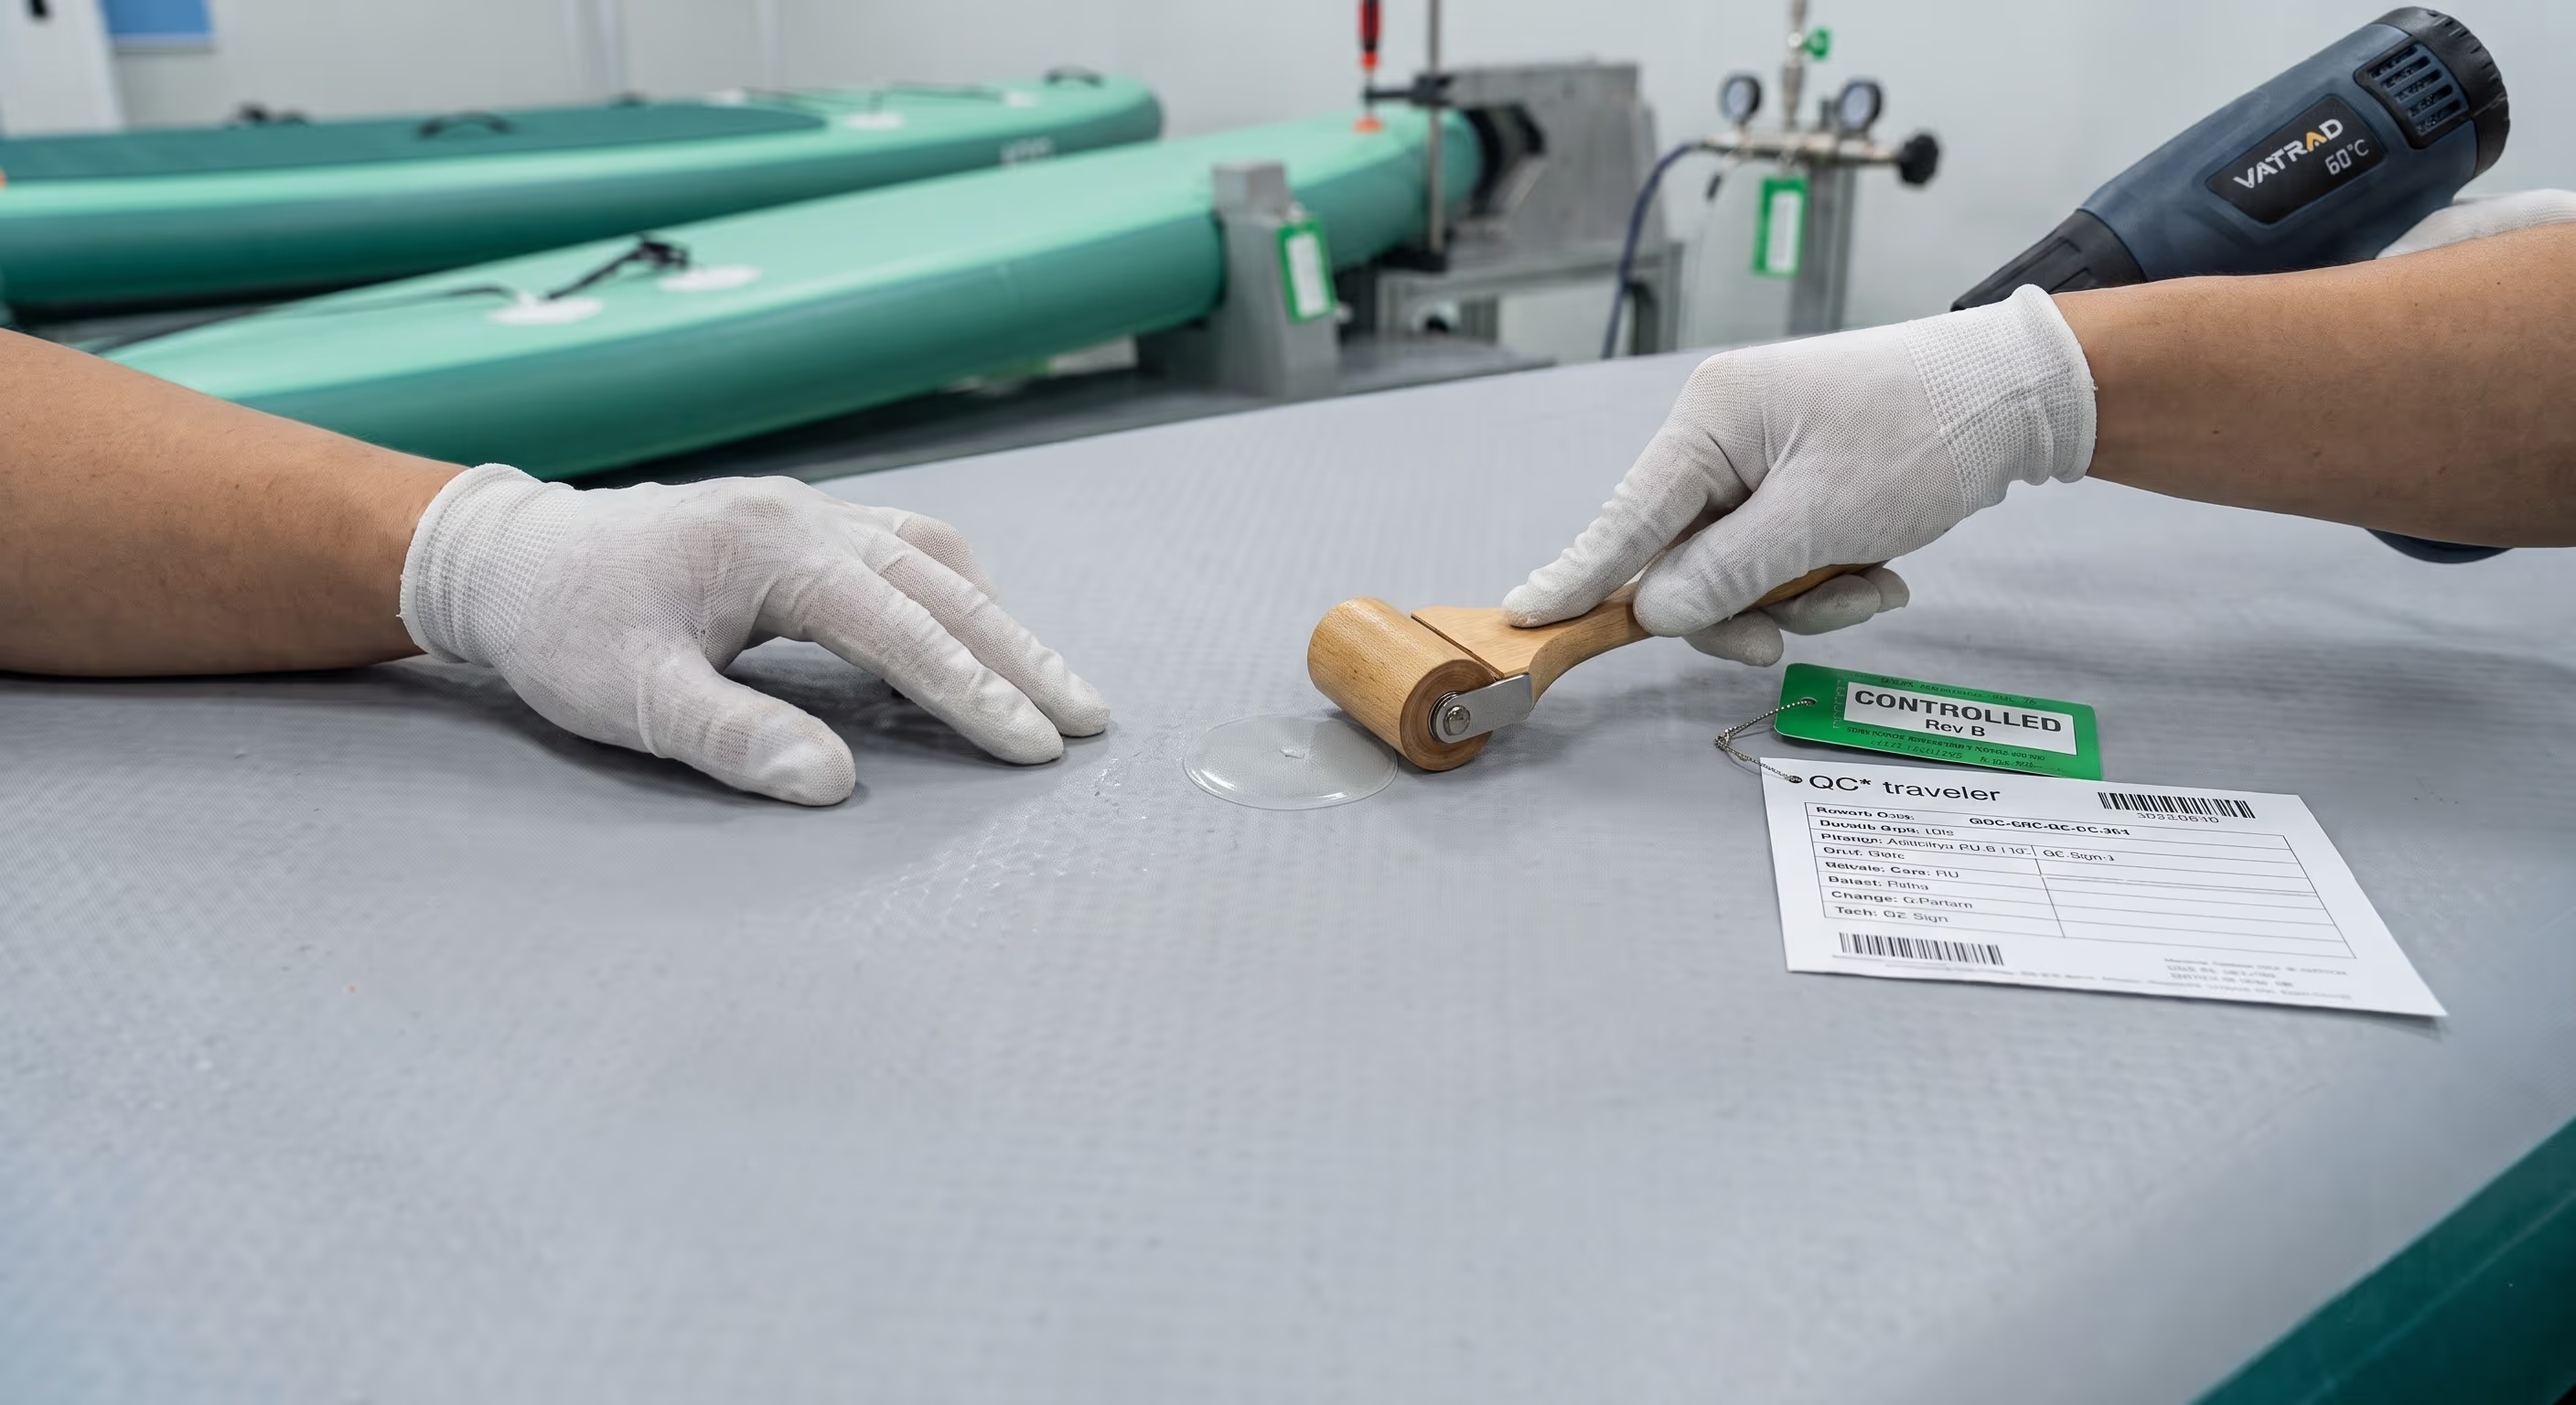
Delik Onarımı
Bir teknisyen, işaretlenmiş bir mikro sızıntıyı 60°C şartnamesine ayarlanmış sıcak hava tabancası ve basınç merdanesiyle ele alır; köpüklü su sızıntı konumunu doğrular ve tezgahtaki QC imzalı ECR fişi değişiklik kontrol kapısını gösterir (Poka-Yoke #1).
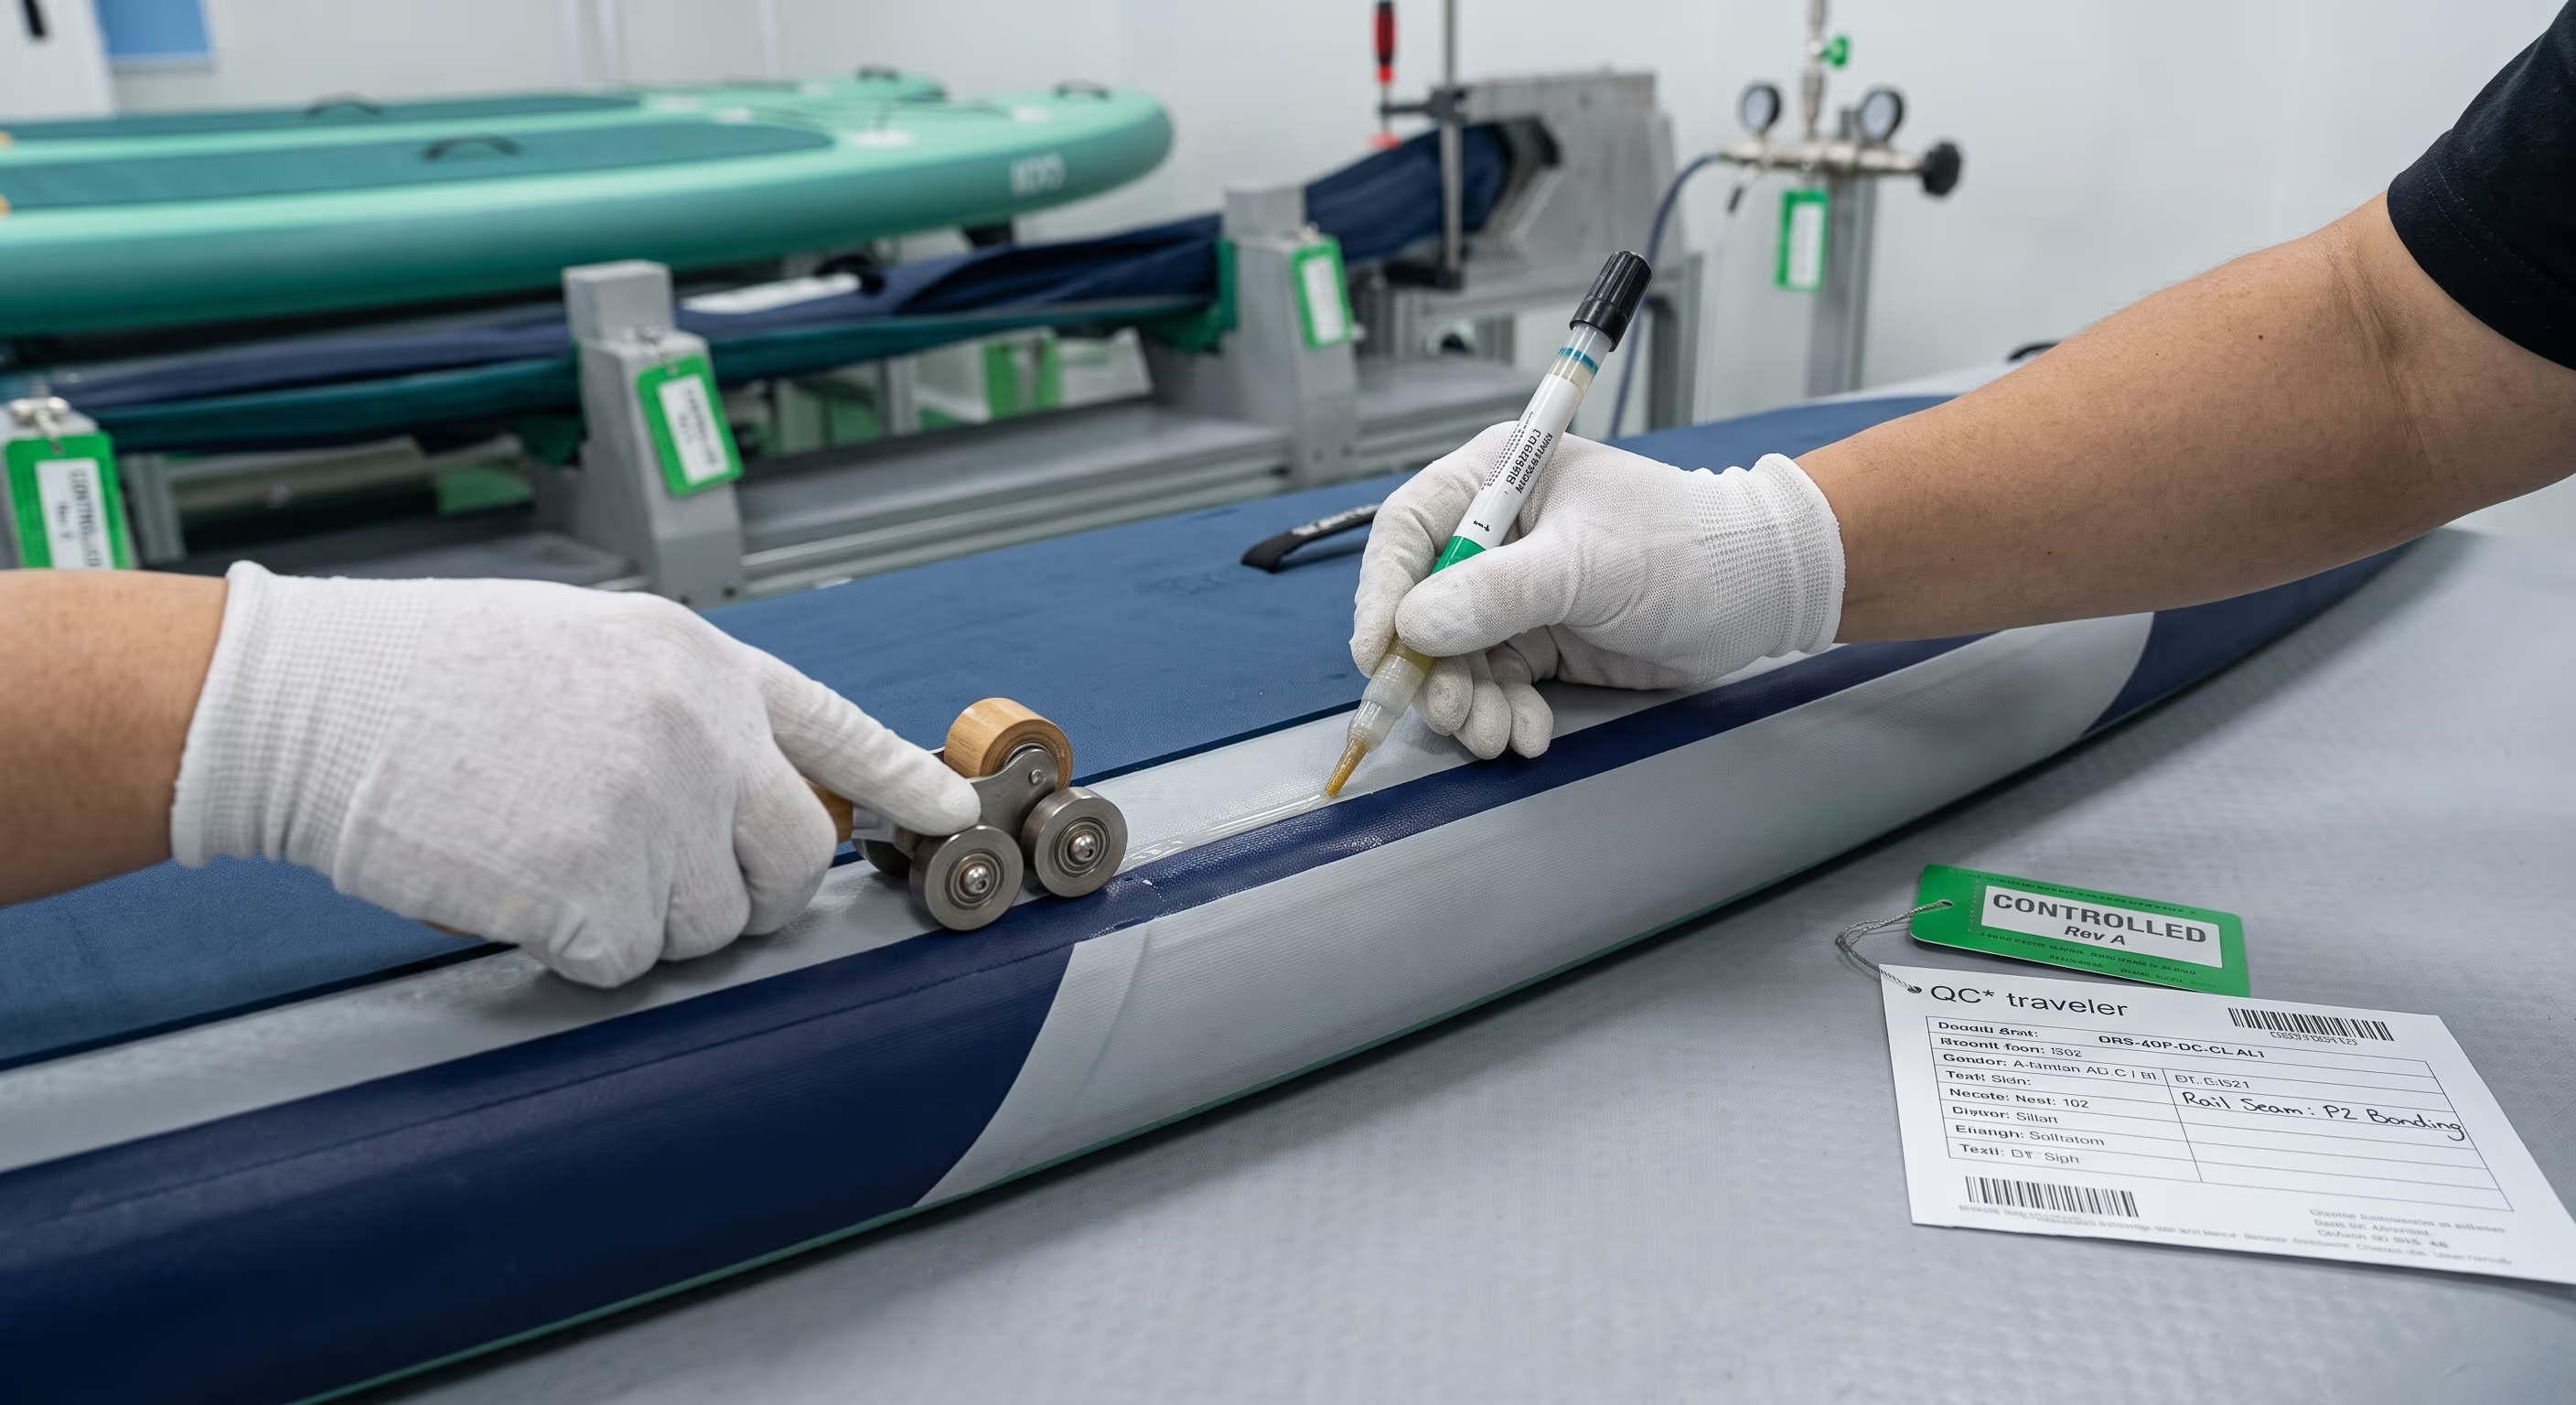
Ray Dikişi Yapıştırma
İki bileşenli PU yapıştırıcı, tahta fikstür kelepçesinde tutulurken hassas bir fırçayla ray dikişine uygulanır; sahadaki termometre/nem ölçer kontrollü 24°C / %55 RH penceresini gösterir.
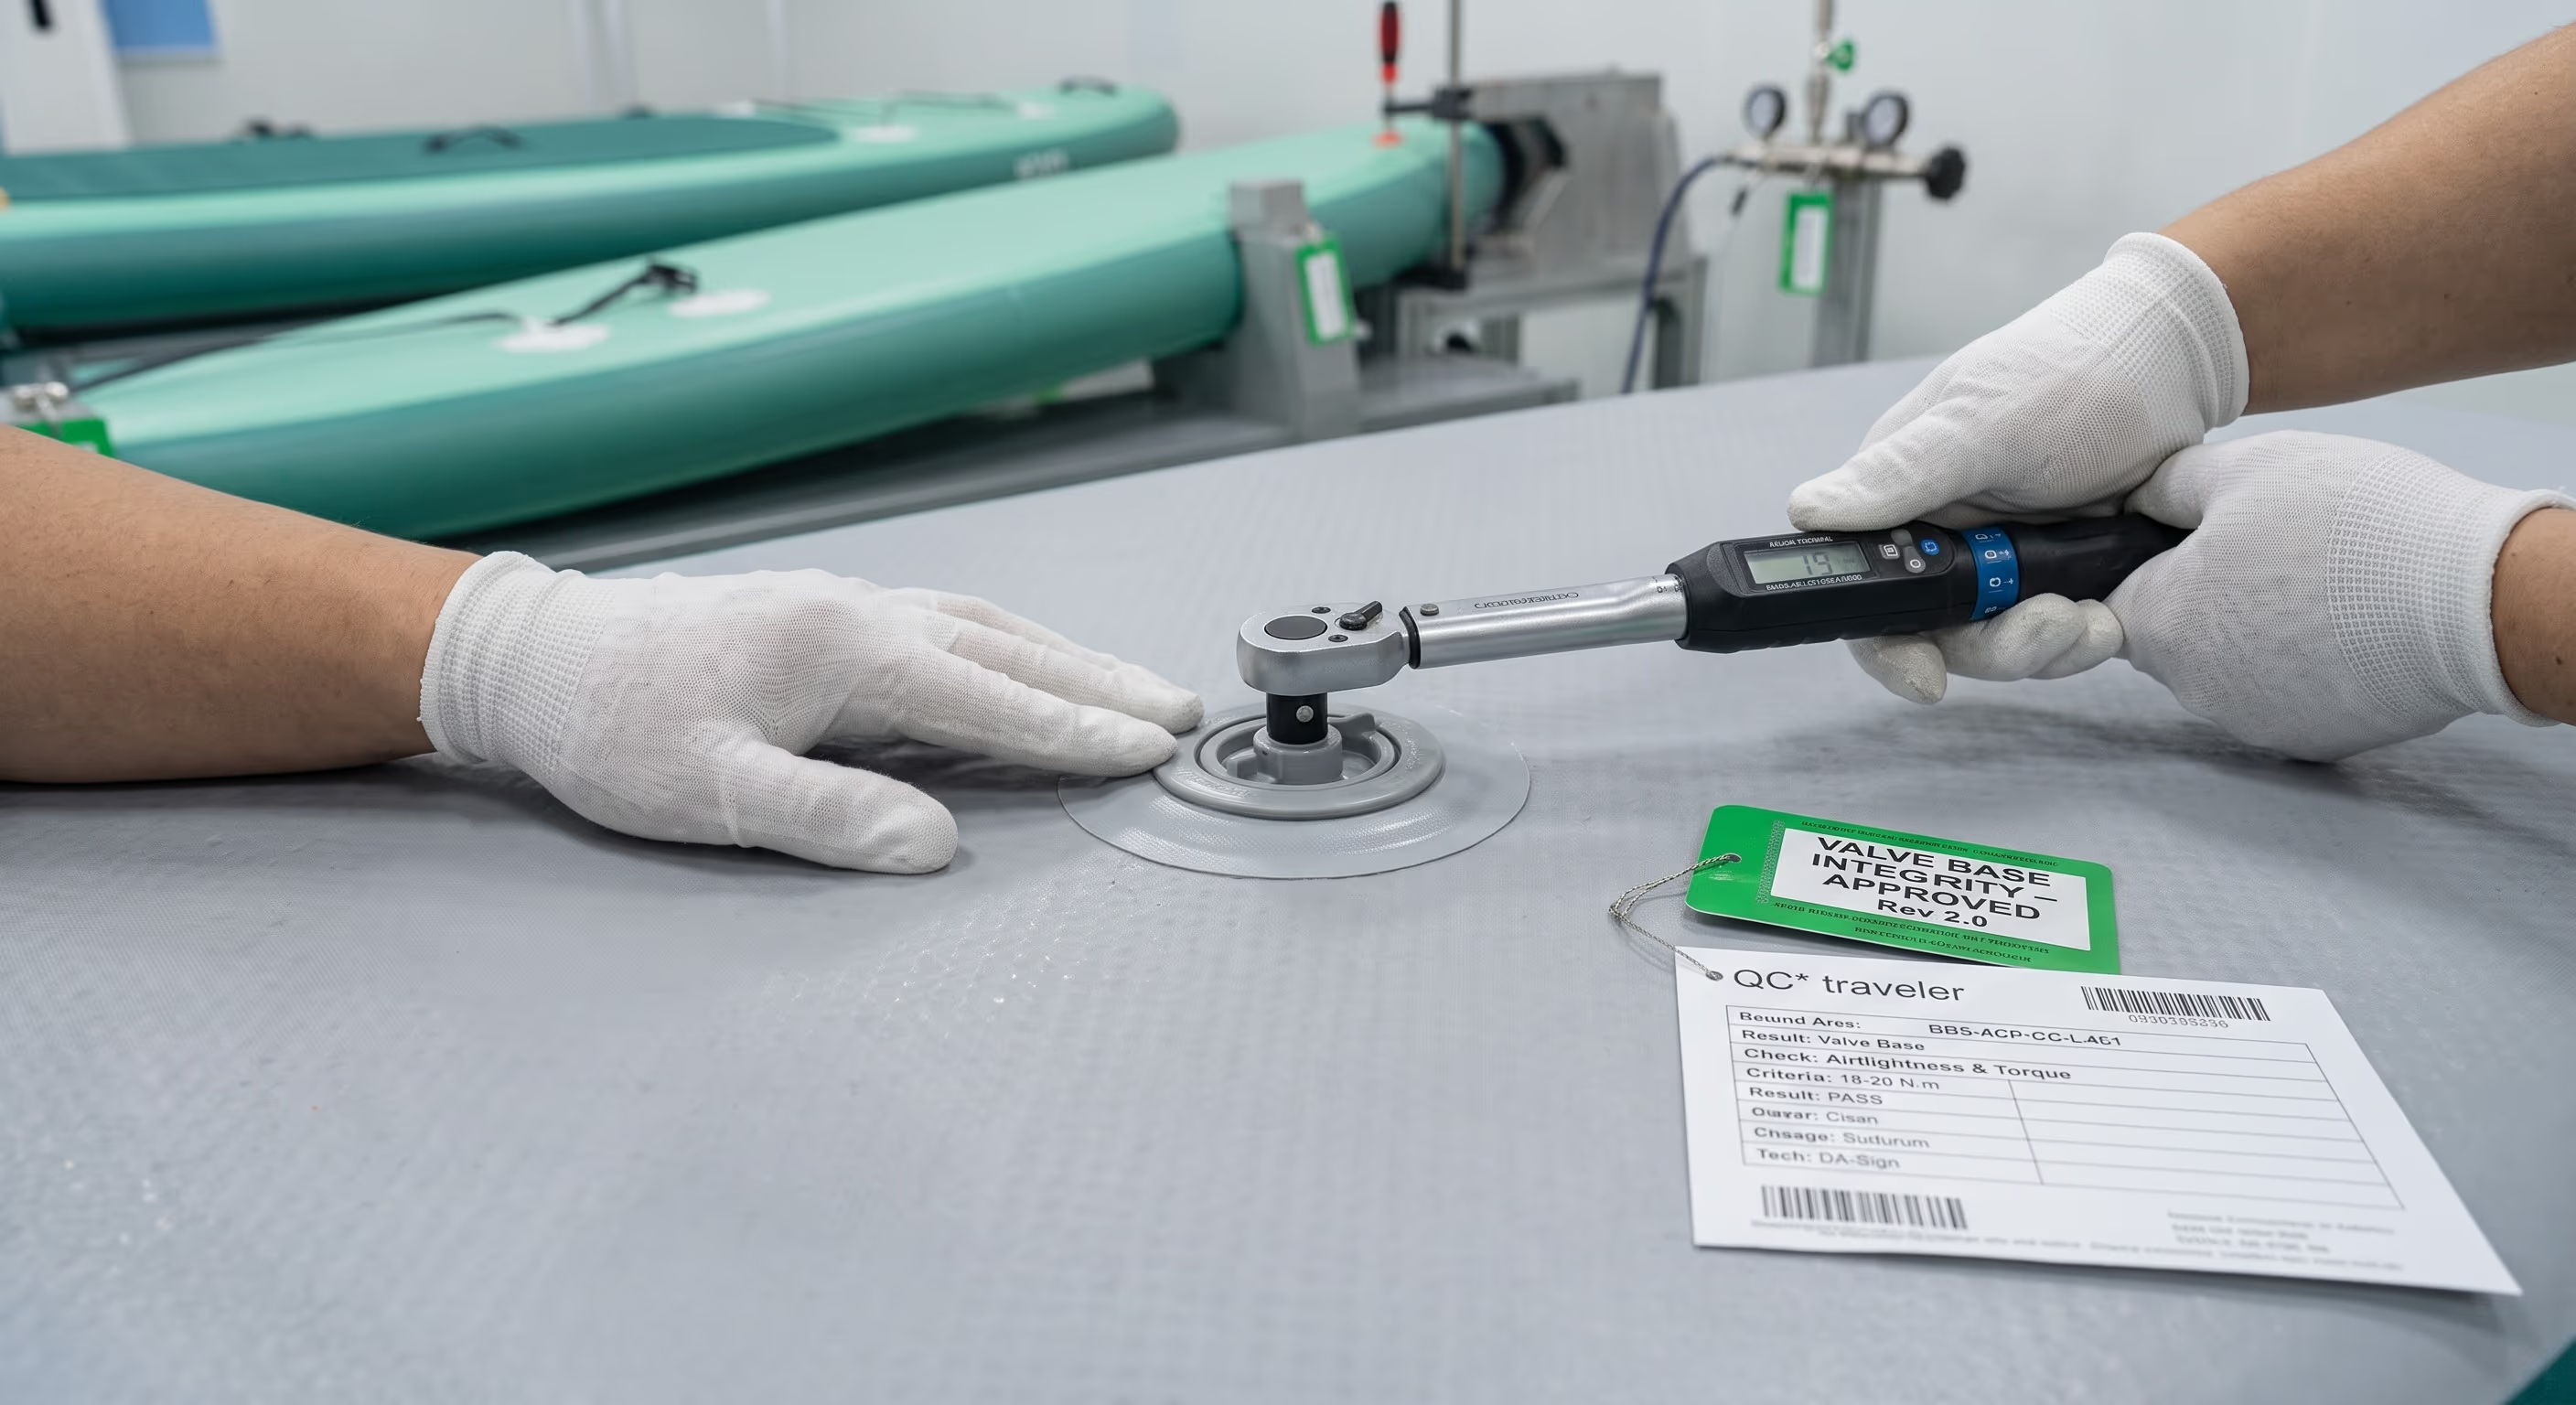
Supap Tabanı Bütünlüğü
19 N·m şartnamesine ayarlanmış bir dijital tork anahtarı, supap çekirdeğinin son sıkmasını yaparak tabanı drop-stitch malzemeye karşı sızdırmaz biçimde kapatır — göstergenin üzerinde yeşil KALİBRE EDİLMİŞ etiketi bulunur.
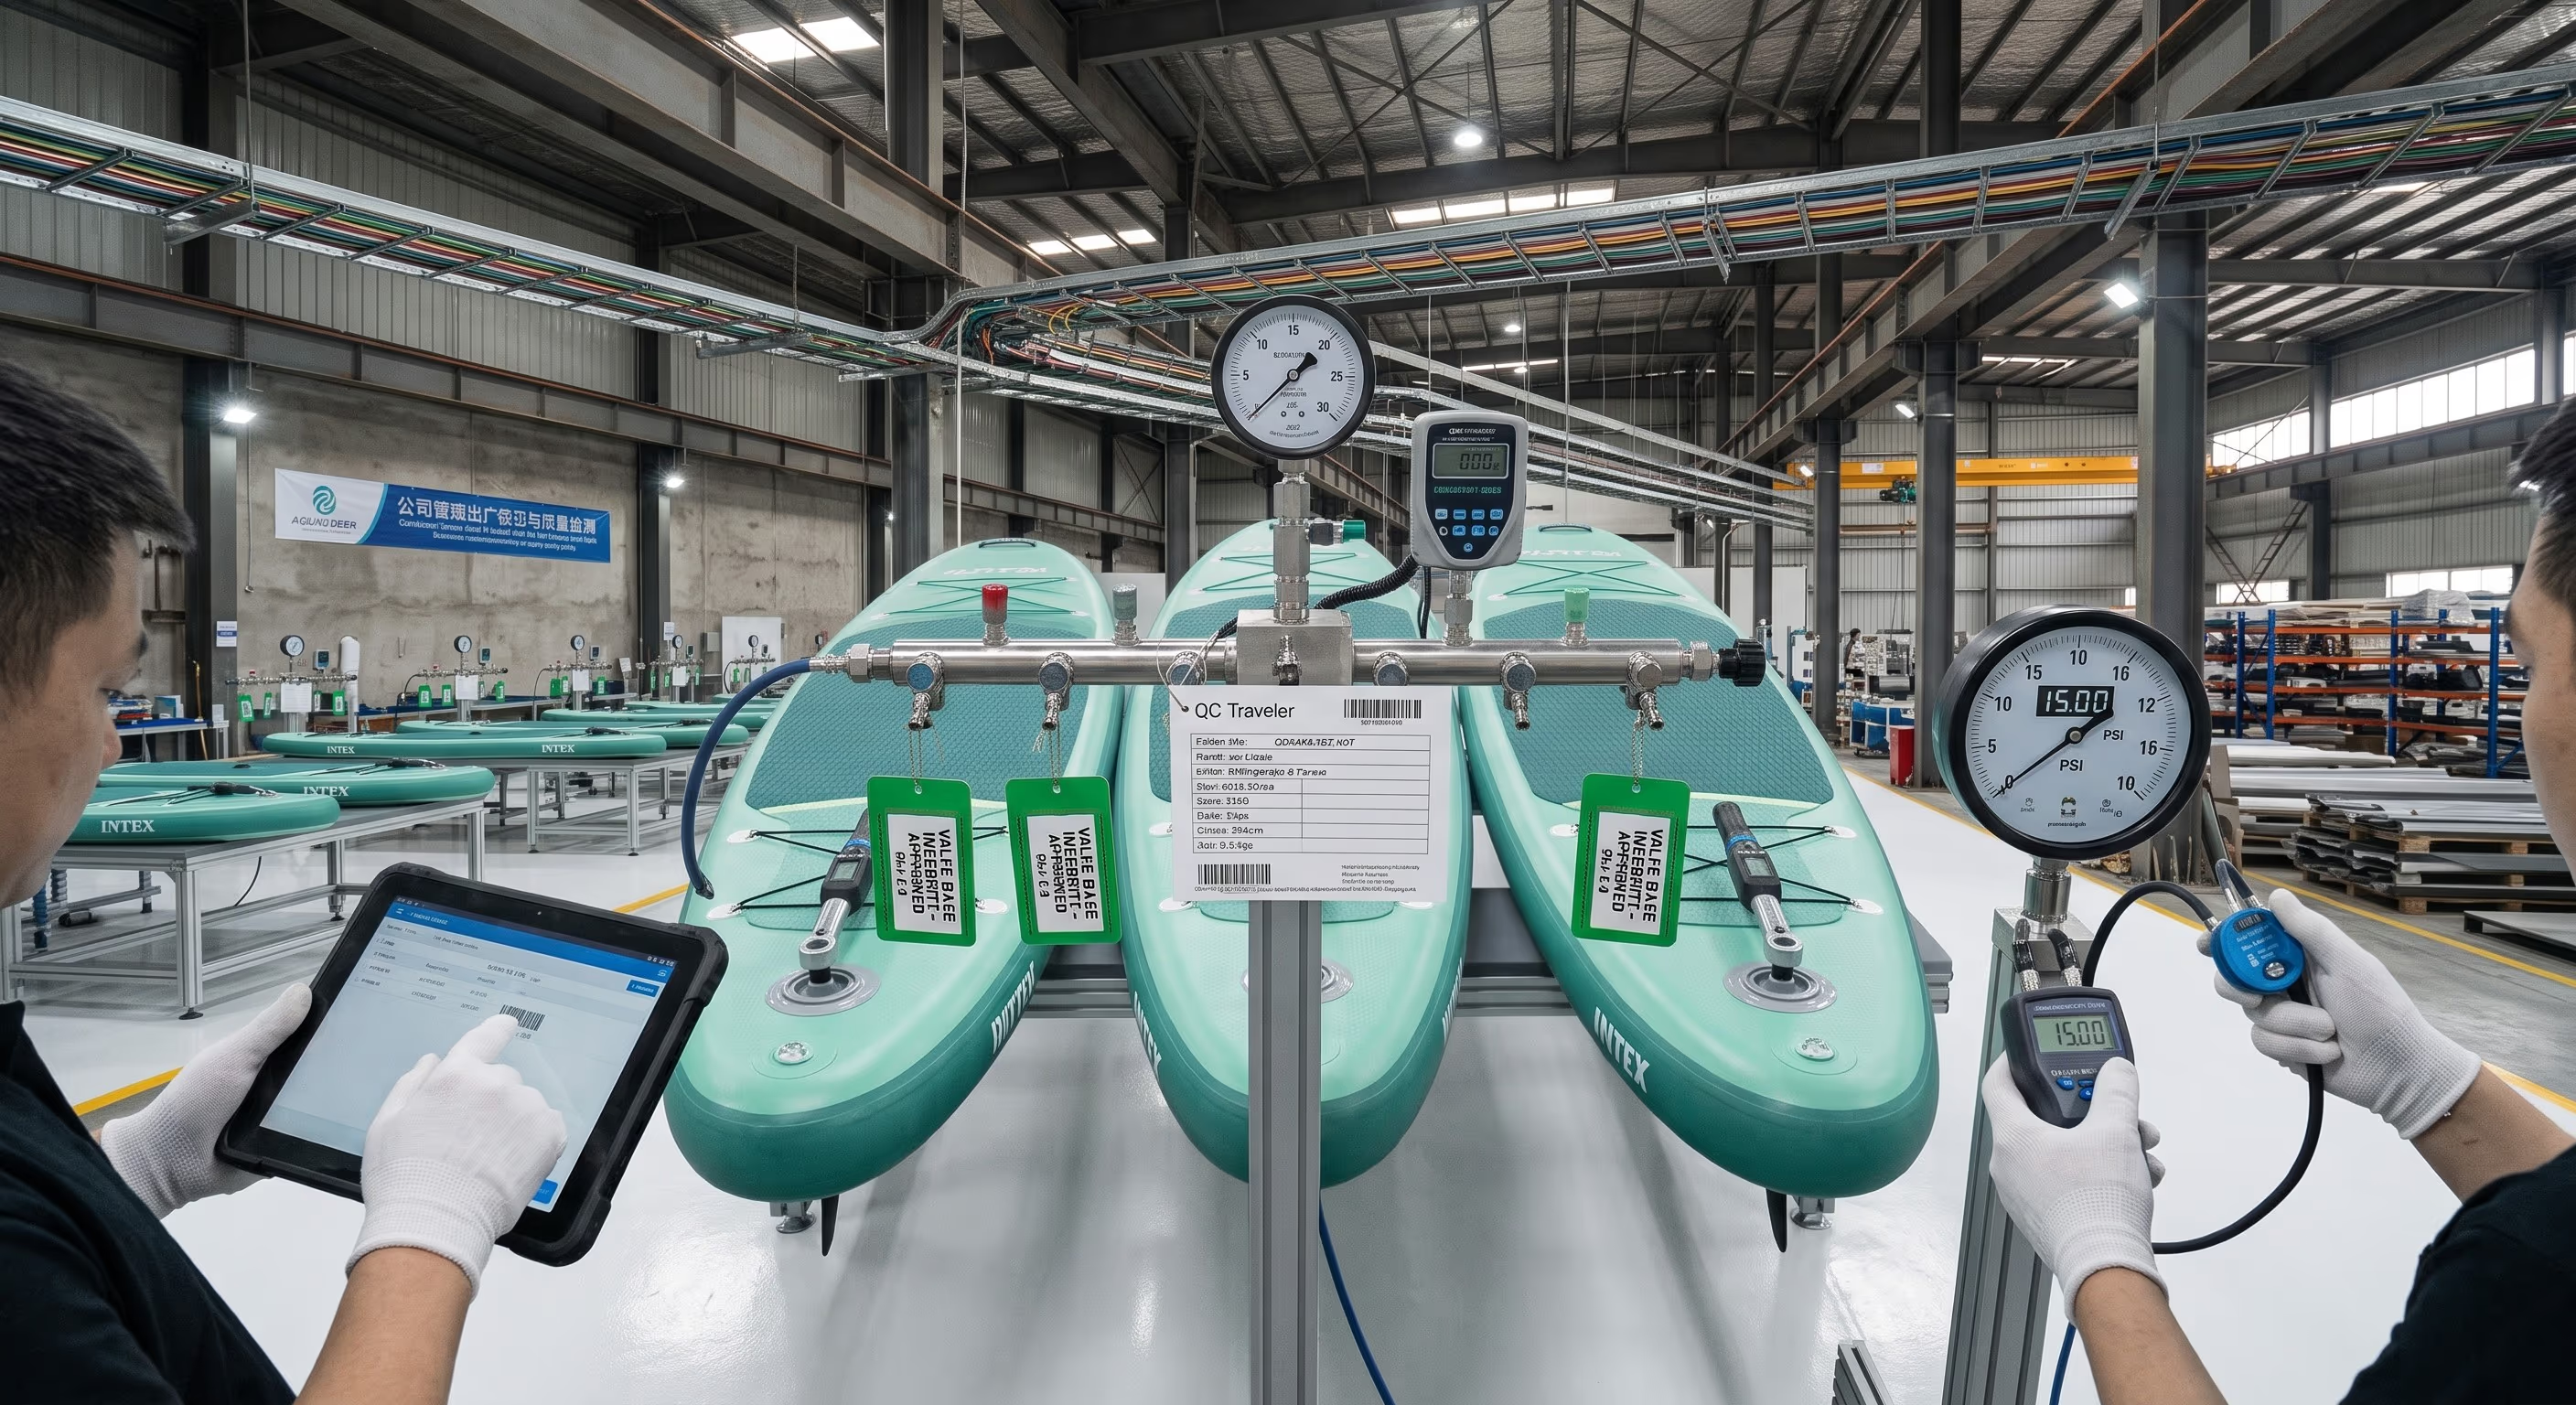
Nihai Basınç Tutma Testi
Tamamlanan tahtalar yüksek hassasiyetli dijital basınç kaydedicilere bağlanır; ana gösterge 18.00 PSI referansını okur ve tüm test verisi otomatik olarak yüklenir, sözleşme izlenebilirlik sistemiyle ilişkilendirilir.
Hata Önleme Güvenceleri
Poka-Yoke: Kontrolsüz Değişikliği Durduran Sert Bloklar
Standart yalnızca prosedürlerle değil, kontrolsüz değişikliklerin uygulanmasını fiziksel ve sistem düzeyinde imkansız kılan bloklarla da uygulanır.
Aparat Kilidi Açılışı İçin ECR Kapısı
Yeniden işleme istasyonları, pnömatik şişirme valfleri ve yapıştırıcı karıştırıcıları kilidini açmadan önce QC imzalı bir ECR barkodu okur. Onaylı değişiklik kontrolü kaydı yoksa, tedarik yoktur — geriye dönük imza (“önce değiştir, sonra imzala”) fiziksel olarak engellenir.
Geçici Sapma Otomatik Sona Erme
Geçici sapmalar sistemde üst sınırlıdır (örneğin en fazla 50 tahta veya 7 takvim günü). Sınıra ulaşıldığında parti kilitlenir ve değişiklik resmen değerlendirilene kadar sevkiyat geçiş fişinin basılması engellenir.
Asgari Doğrulama Kanıtı
Yüksek riskli değişiklikler, bir doğrulama raporu düzenlenebilmesi için üst ve alt tolerans sınırlarını kapsayan en az 5 temsili örnek tahta ve 2 bağımsız QC denetçisi tarafından eksiksiz denetim gerektirir — onarılmış tek bir tahta asla süreç doğrulaması olarak değerlendirilmez.
1-Çıkış-1-Giriş Belge Kontrolü
Kullanımdan kalkan çalışma istasyonu kartları, kontrollü kırmızı mühürle damgalanan yeni kart verilmeden önce fiziksel olarak toplanır ve iptal edilir (delikle vurularak) — eski ve yeni sürümler asla aynı istasyonu paylaşmaz.
İndirilebilir QMS Belgeleri
Kontrollü İki Dilli Belgeler (PDF)
QINGDAO VATRAD GROUP.,LTD.’nin resmi EN/ZH iki dilli belgeleri — müşteri denetimleri, B2B teknik beyaz kağıtlar ve atölye kontrollü dağıtım için hazır.
Yeniden İşleme Değişiklik Kontrolü SOP (PDF)
QMS-SOP-QC-CC-001 Rev 2.0: değişiklik sınıflandırma tablosu, fonksiyonlar arası yetki matrisi, mühendislik doğrulama parametreleri, içe katma kırmızı çizgileri ve kalite imza blokları.
PDF İndirUygulama Ek A (PDF)
ECR veri şeması, dört çekirdek yeniden işleme süreci için nicel mühendislik uygulama matrisi, Poka-Yoke blok mantığı ve üç taraflı sevkiyat onay bloğu.
PDF İndirKontrollü Yeniden İşleme Yönetişimi (Sayfa)
Hava sızdırmazlığı yeniden işleme sistemi için eşlikçi sayfa: A–G kusur sınıflandırması, onaylı yöntem kartları MC-RW-01 ile MC-RW-06 ve 7 adımlı kontrollü yeniden işleme iş akışı.
Sayfayı görüntüleUyumsuz Ürün Kontrolü (Sayfa)
ISO 9001:2015 Madde 8.7 uyumsuz çıktılar kontrolü: NCR kaydı, karantina, şiddete dayalı karar yetkisi, SRI talimatlarıyla kontrollü yeniden işleme, bağımsız yeniden denetim ve tanıklı imha protokolü.
Sayfayı görüntüleSSS
Yeniden İşleme Değişiklik Kontrolü Hakkında Sıkça Sorulan Sorular
Fabrika bize söylemeden yeniden işleme parametrelerini değiştirebilir mi?+
Hayır. Onaylanmış yeniden işleme malzemeleri, süreç koşulları, aparatlar, test yöntemleri, denetim kriterleri veya yetkili personelde önerilen her değişiklik önce belgelenmiş değişiklik kontrolünden geçmelidir. Müşteri tarafından onaylanan şartnameleri, numuneleri, BOM’ları, görsel sanatları veya kabul kriterlerini etkileyen değişiklikler yazılı müşteri onayı gerektirir.
Yüksek riskli değişiklik nedir?+
Yeniden işleme malzemesi veya tedarikçisi, basınç/tutma veya kürleme koşulları, supap/ray/dikiş yeniden işleme yöntemleri, denetim veya kabul kriterleri ve kusur kapsamının yapısal bölgelere genişlemesi değişiklikleri yüksek riskli olarak sınıflandırılır. Rutin kullanım öncesinde fonksiyonlar arası inceleme, onaylı doğrulama planı ve kontrollü pilot uygulama gerektirirler.
Geçici bir sapma süresiz kullanılabilir mi?+
Hayır. Her geçici sapma tanımlı bir geçerlilik penceresi, parti kapsamı, adet üst sınırı ve doğrulama gereksinimiyle birlikte otomatik sona erme taşır. Sınıra ulaşıldığında parti kilitlenir ve değişiklik resmen değerlendirilene kadar geçiş fişi basılması engellenir.
Değiştirilen yöntemin tam kullanım öncesinde çalıştığı nasıl kanıtlanır?+
Yüksek riskli değişiklikler bir doğrulama planı gerektirir: tolerans sınırlarını kapsayan en az 5 temsili örnek tahta, nicel kabul kriterlerine (sızıntı giderme, basınç tutma, supap işlevi, dikiş dayanıklılığı, görünüm) karşı 2 bağımsız QC denetçisi tarafından test edilir. Doğrulamayı onaylamak uygulamayı onaylamak değildir.
Her değişikliği onaylamamız gerekiyor mu?+
Her değişiklik değil, ancak ürünü müşteri tarafından onaylanan numune, teknik şartname, BOM, görsel sanat, ambalajlama veya kabul kriterlerinden uzaklaştıran her değişiklik yalnızca yazılı müşteri onayıyla uygulanır. Onay olmadan tahtalar özgün gereksinime göre yeniden işlenir, değiştirilir veya reddedilir.
Bir değişiklik onaylandığında eski belgelere ne olur?+
Eski iş talimatları, parametre kartları ve denetim formları fiziksel olarak toplanır ve iptal edilir (1-çıkış-1-giriş), OBSOLETE olarak işaretlenir ve eğitim sonrasında yeni kontrollü revizyonla değiştirilir. Eski ve yeni sürümler asla aynı çalışma istasyonunu paylaşmaz.
Değişiklik kontrol kayıtları ne kadar süre saklanır?+
Kapatma kayıtları — doğrulama kanıtı, belge revizyonları, eğitim kayıtları ve etkinlik gözden geçirmeleri — kayıt saklama politikamıza göre saklanır (kapatma kayıtları için en az 3 yıl); böylece her değişiklik denetimler ve izlenebilirlik incelemeleri için izlenebilir kalır.
Denetiminiz için Değişiklik Kontrolü Belgeleri mi Gerekli?
İki dilli Değişiklik Kontrolü SOP’unu ve Uygulama Ek A’yı indirin veya OEM/ODM projeniz için ECR şablonumuzun ve doğrulama planımızın anonimleştirilmiş bir örneğini talep edin.