Proces
Procesul de producție
De la materia primă la SUP gata pentru mare — fiecare etapă sub controlul nostru
Spre deosebire de mărcile care externalizează producția către fabrici terțe, VATRAD deține și operează întregul lanț de producție. Această integrare verticală ne permite să menținem un control strict al calității la fiecare etapă, să răspundem rapid cerințelor personalizate și să livrăm o calitate constantă a produsului, lot după lot. Iată cum se construiește o placă SUP în instalația noastră.
Recepția și inspecția materialelor
Fiecare lot primit de țesătură PVC, mat de fibră de sticlă, rășină și componente hardware este inspectat conform specificațiilor. Mostrele de țesătură sunt testate privind rezistența la tracțiune, uniformitatea grosimii și rezistența la radiații UV înainte de eliberare către producție. Materialele neconforme sunt puse în carantină și returnate.
Tăiere automată a PVC-ului
<p>Țesăturile aprobate sunt așezate pe mașina automată de tăiere CNC și tăiate cu o precizie sub milimetru. Așezarea optimizată de calculator dispune panourile astfel încât să minimizeze deșeul — de regulă sub 5%. Panourile tăiate sunt etichetate după modelul SUP și cameră, apoi legate în pachete pentru transfer în atelierul de sudare.</p>
Etanșarea termică și sudarea tuburilor
Panourile sunt prinse provizoriu și lipite cu ajutorul mașinilor de etanșare termică, cu sudare cu aer cald la temperaturi controlate de 200–300 °C. Cusăturile principale sunt ranforsate prin sudare dielectrică RF, pentru îmbinări etanșe și de rezistență ridicată. Camerele finalizate sunt umflate la 18.0 PSI pentru verificarea inițială a etanșeității, înainte de testul de menținere pe 24 de ore.
Lipirea miezului drop-stitch
Miezurile drop-stitch ale plăcilor SUP sunt lipite de peliculele exterioare din PVC prin laminare termică. Mii de fire interioare de poliester leagă stratul superior de cel inferior, creând o structură rigidă la 12-15 PSI. Benzile de pe margini sunt lipite prin fuziune în trei straturi, pentru rezistență la nivelul marginilor.
Tipărirea și decorarea plăcilor SUP
Grafica de pe deck-ul plăcilor SUP este aplicată prin tipărire digitală pentru modele full-color de calitate foto și prin serigrafie pentru logo-uri durabile și modele repetitive. Tipăririle sunt polimerizate și sigilate pentru rezistență la radiații UV și abraziune.
Asamblarea finală și montajul
Supapele, inelele în D, mânerele, cutiile pentru aripioare și padecile de deck sunt montate pe linia de asamblare. Fiecare placă urmează o listă de verificare de asamblare cu 100 de puncte, cu semnătură obligatorie la fiecare etapă.
Testarea și inspecția calității
Fiecare placă finalizată trece prin punctul obligatoriu de control al calității: testul de etanșeitate la aer al camerelor, verificarea funcționării componentelor hardware, controlul cuplului de strângere al elementelor de fixare și inspecția cosmetică. Exemplele construite la comandă și prototipurile primesc suplimentar teste în apă, care acoperă stabilitatea și manevrabilitatea.
Ambalare și expediție
Plăcile sunt dezumflate, pliate conform procedurii, împachetate în saci țesuți rezistenți sau în cutii retail și încărcate pentru expediție. Fiecare pachet este etichetat cu modelul, numărul de serie și destinația. Coordonăm cu agenții de transport maritim expediții de containere FCL și LCL către întreaga lume.
Dovezi de inspecție
Fiecare etapă lasă o înregistrare — fotografii și rapoarte
Mai jos găsiți fotografiile reale de inspecție și dosarele de rapoarte de încercare provenite de la cele șapte puncte de control al calității pe care le controlăm. Fiecare PDF este o înregistrare bilingvă reală, pe care o puteți descărca și audita — aceleași înregistrări care susțin fiecare lot din arhiva de trasabilitate ERP pe 10 ani. Consultați fluxul complet în 7 etape la /ro/quality.
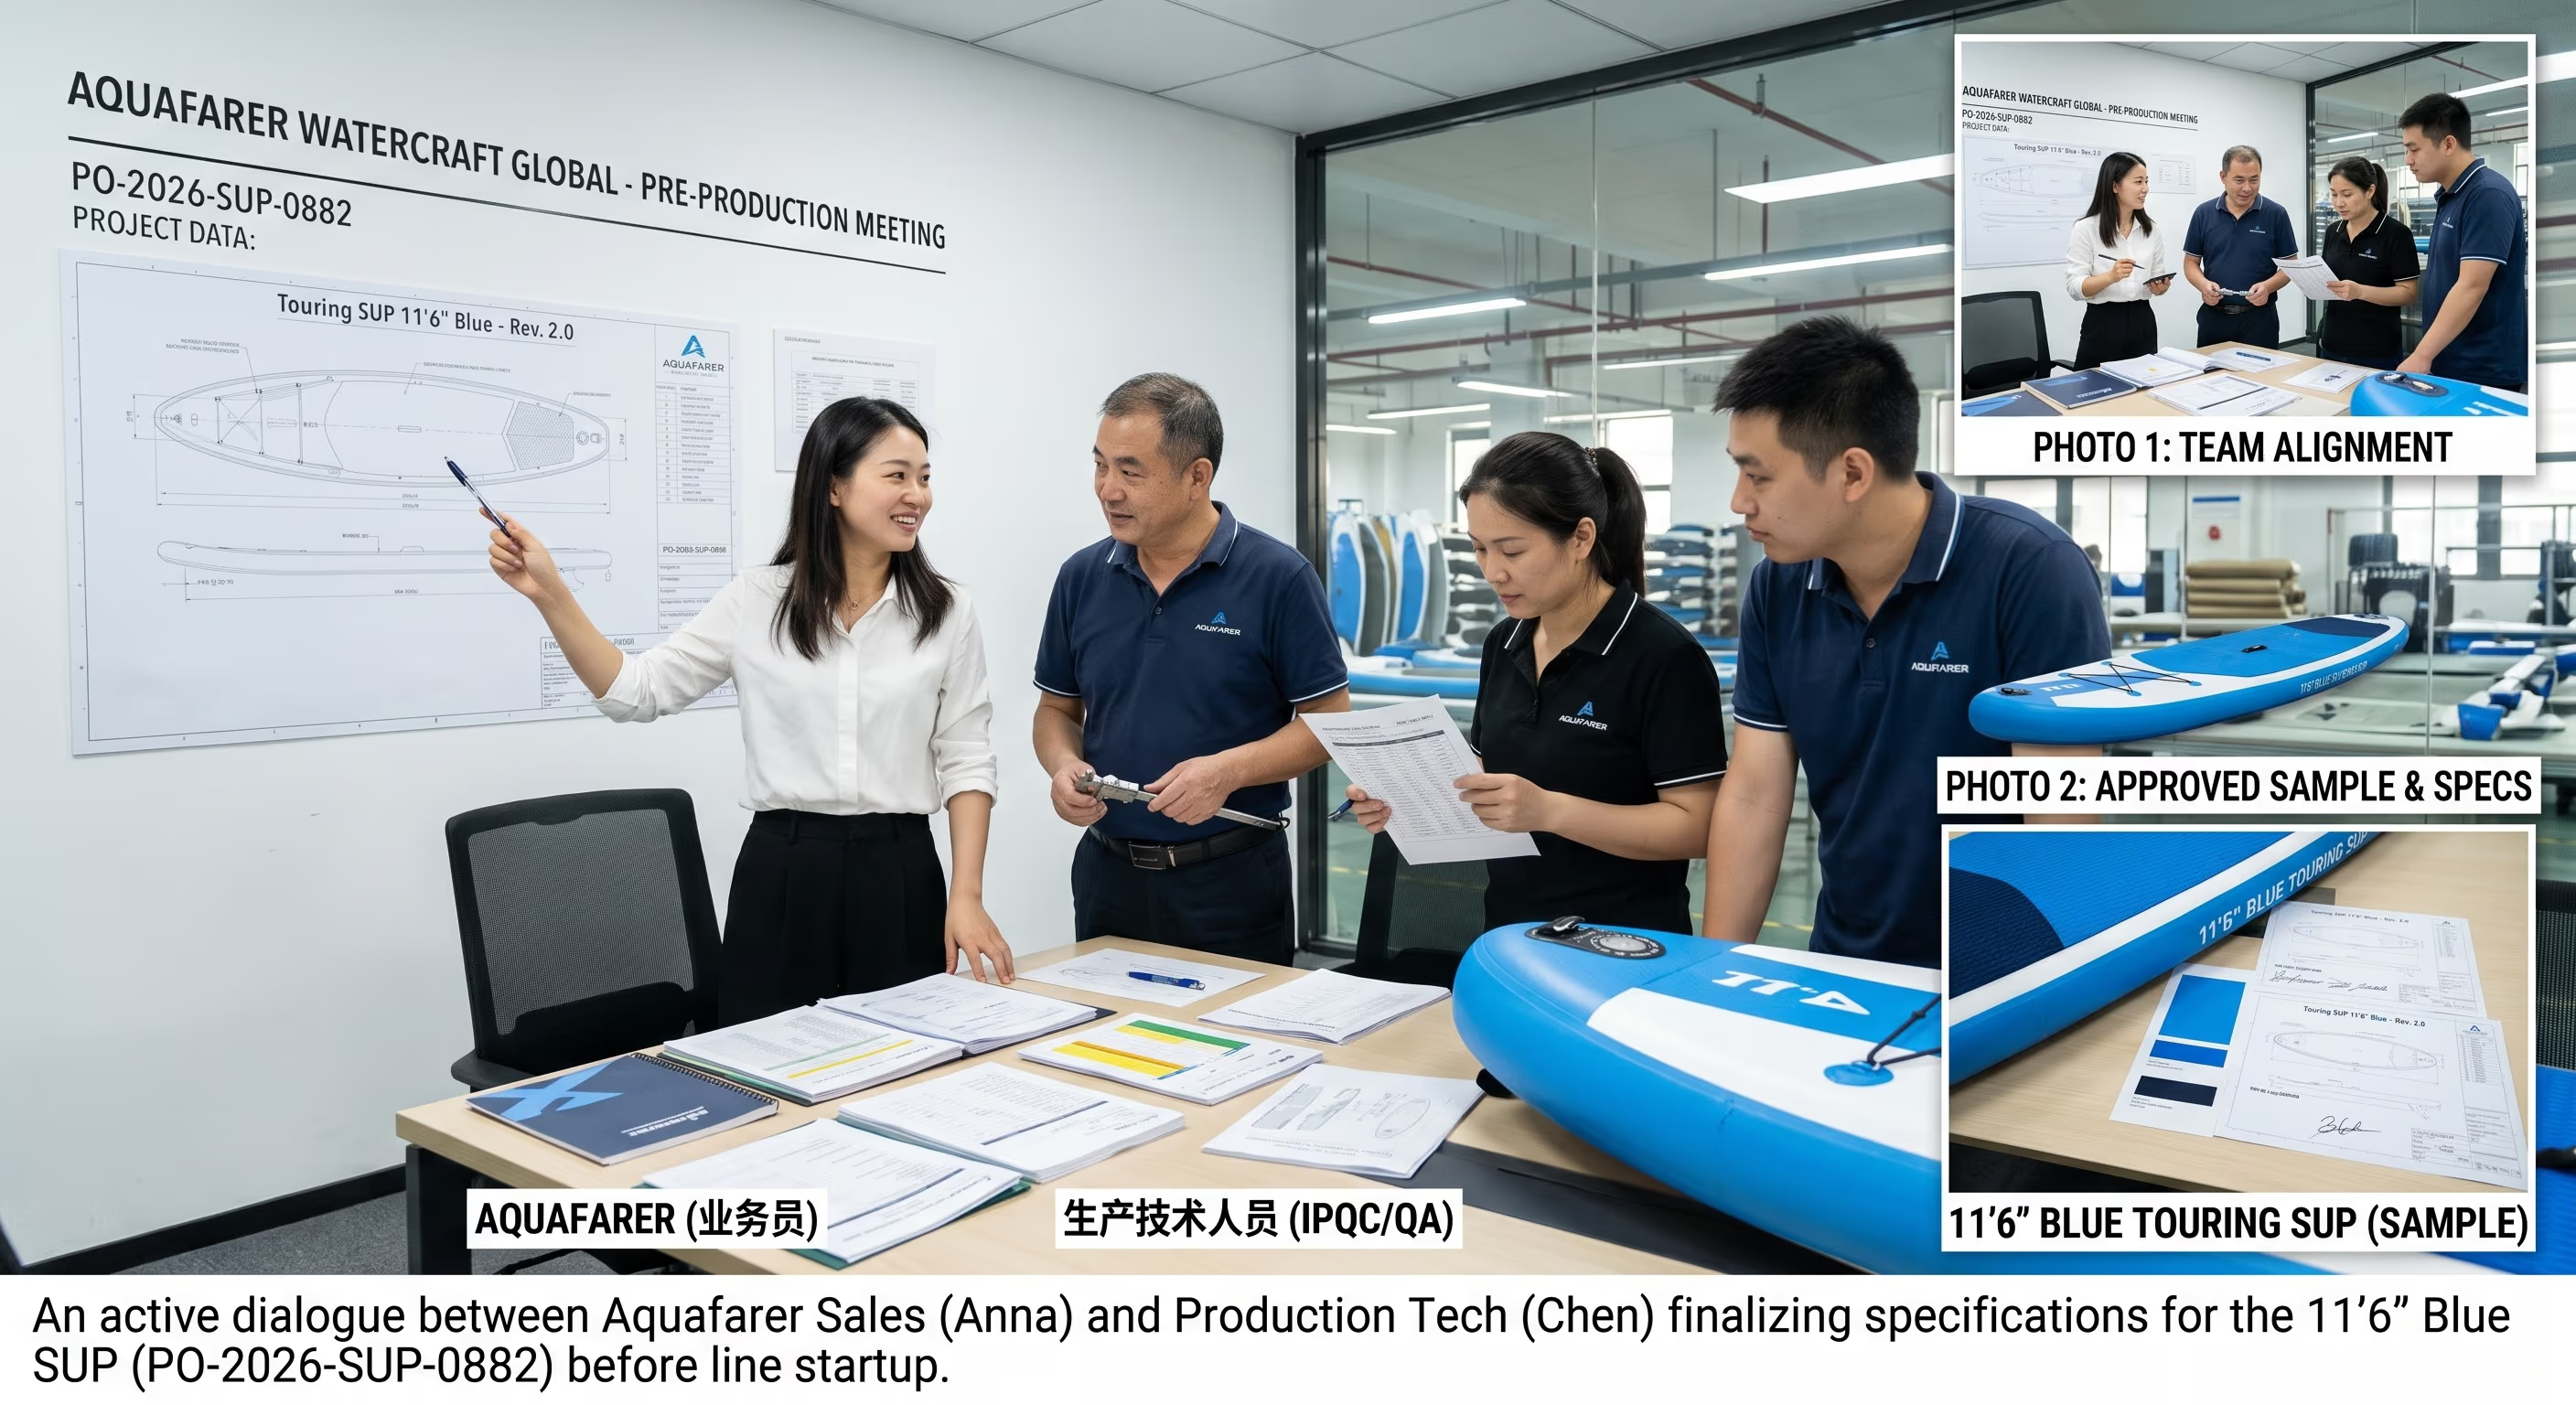
PPM — Planificarea calității proiectului
Ședința de pregătire a producției fixează domeniul de lucru, mostra de referință și Planul de inspecție a calității înainte de pornirea liniei. Elementele nerezolvate blochează eliberarea pentru producție.
Descărcați QIP (PDF)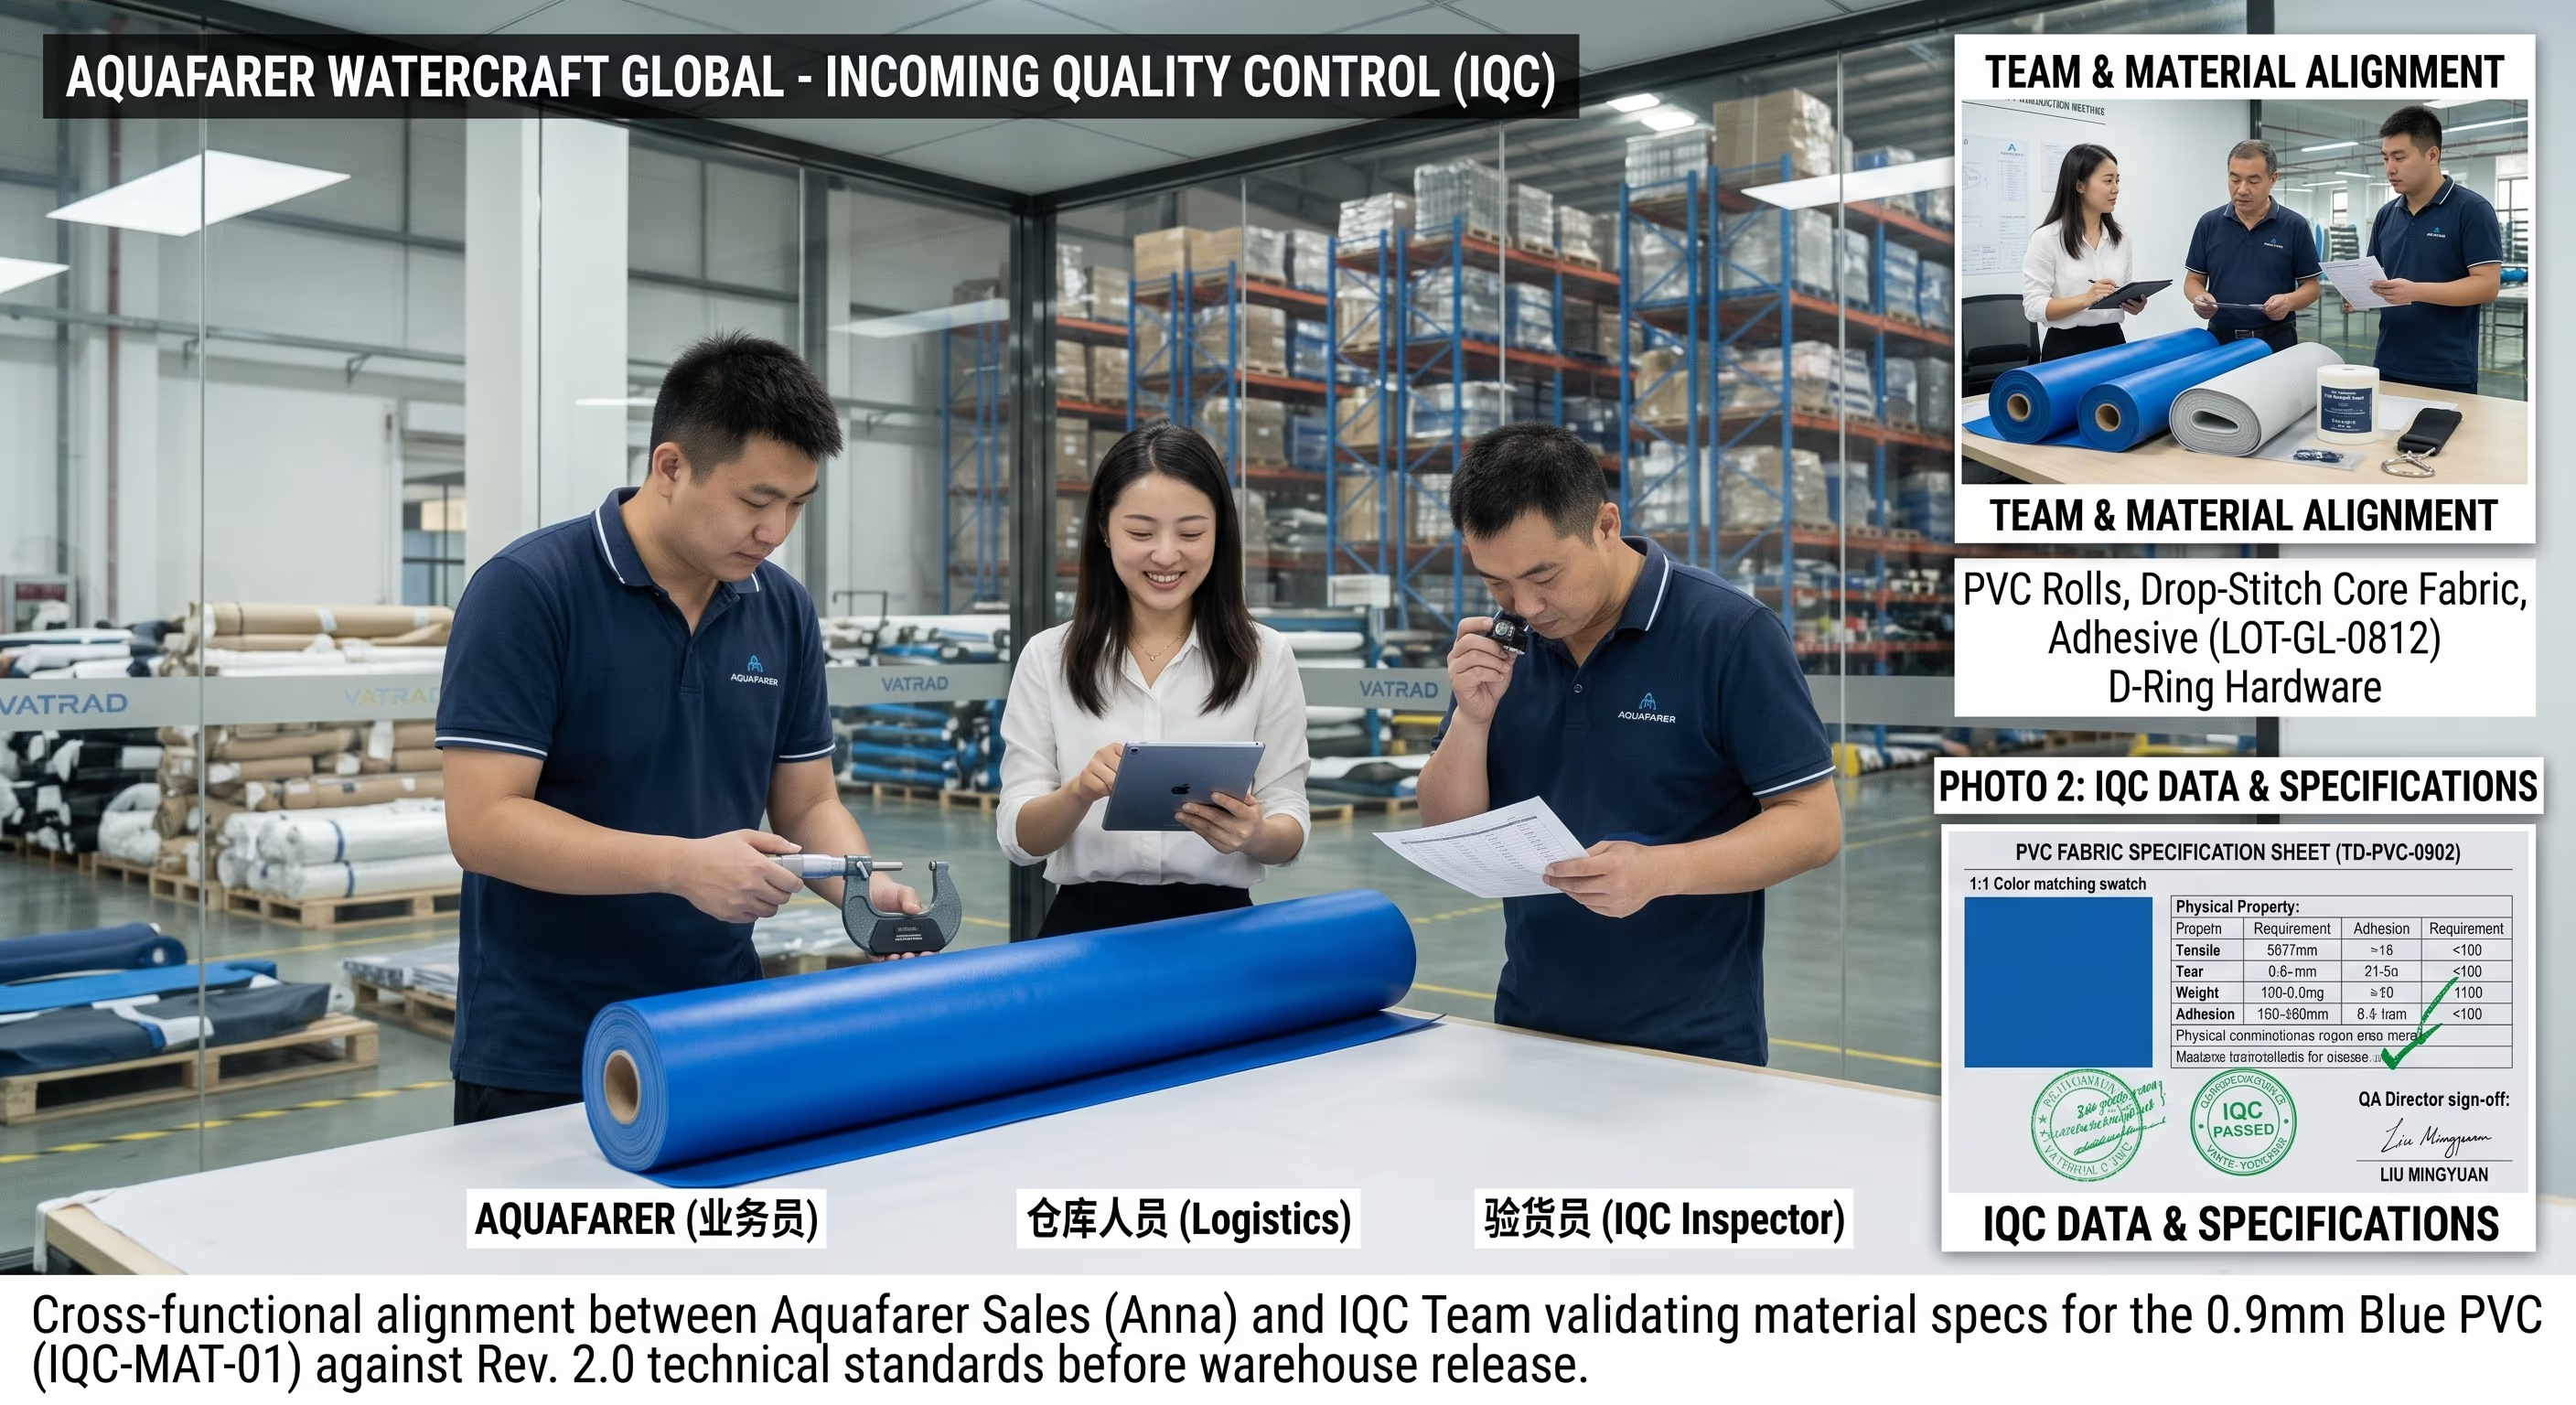
IQC — Inspecția materialelor la intrare
Fiecare lot primit de PVC, țesătură și componente hardware este verificat față de specificațiile aprobate. Loturile neconforme sunt puse în carantină și respinse înainte de eliberarea către linie.
Descărcați rapoartele IQC (PDF)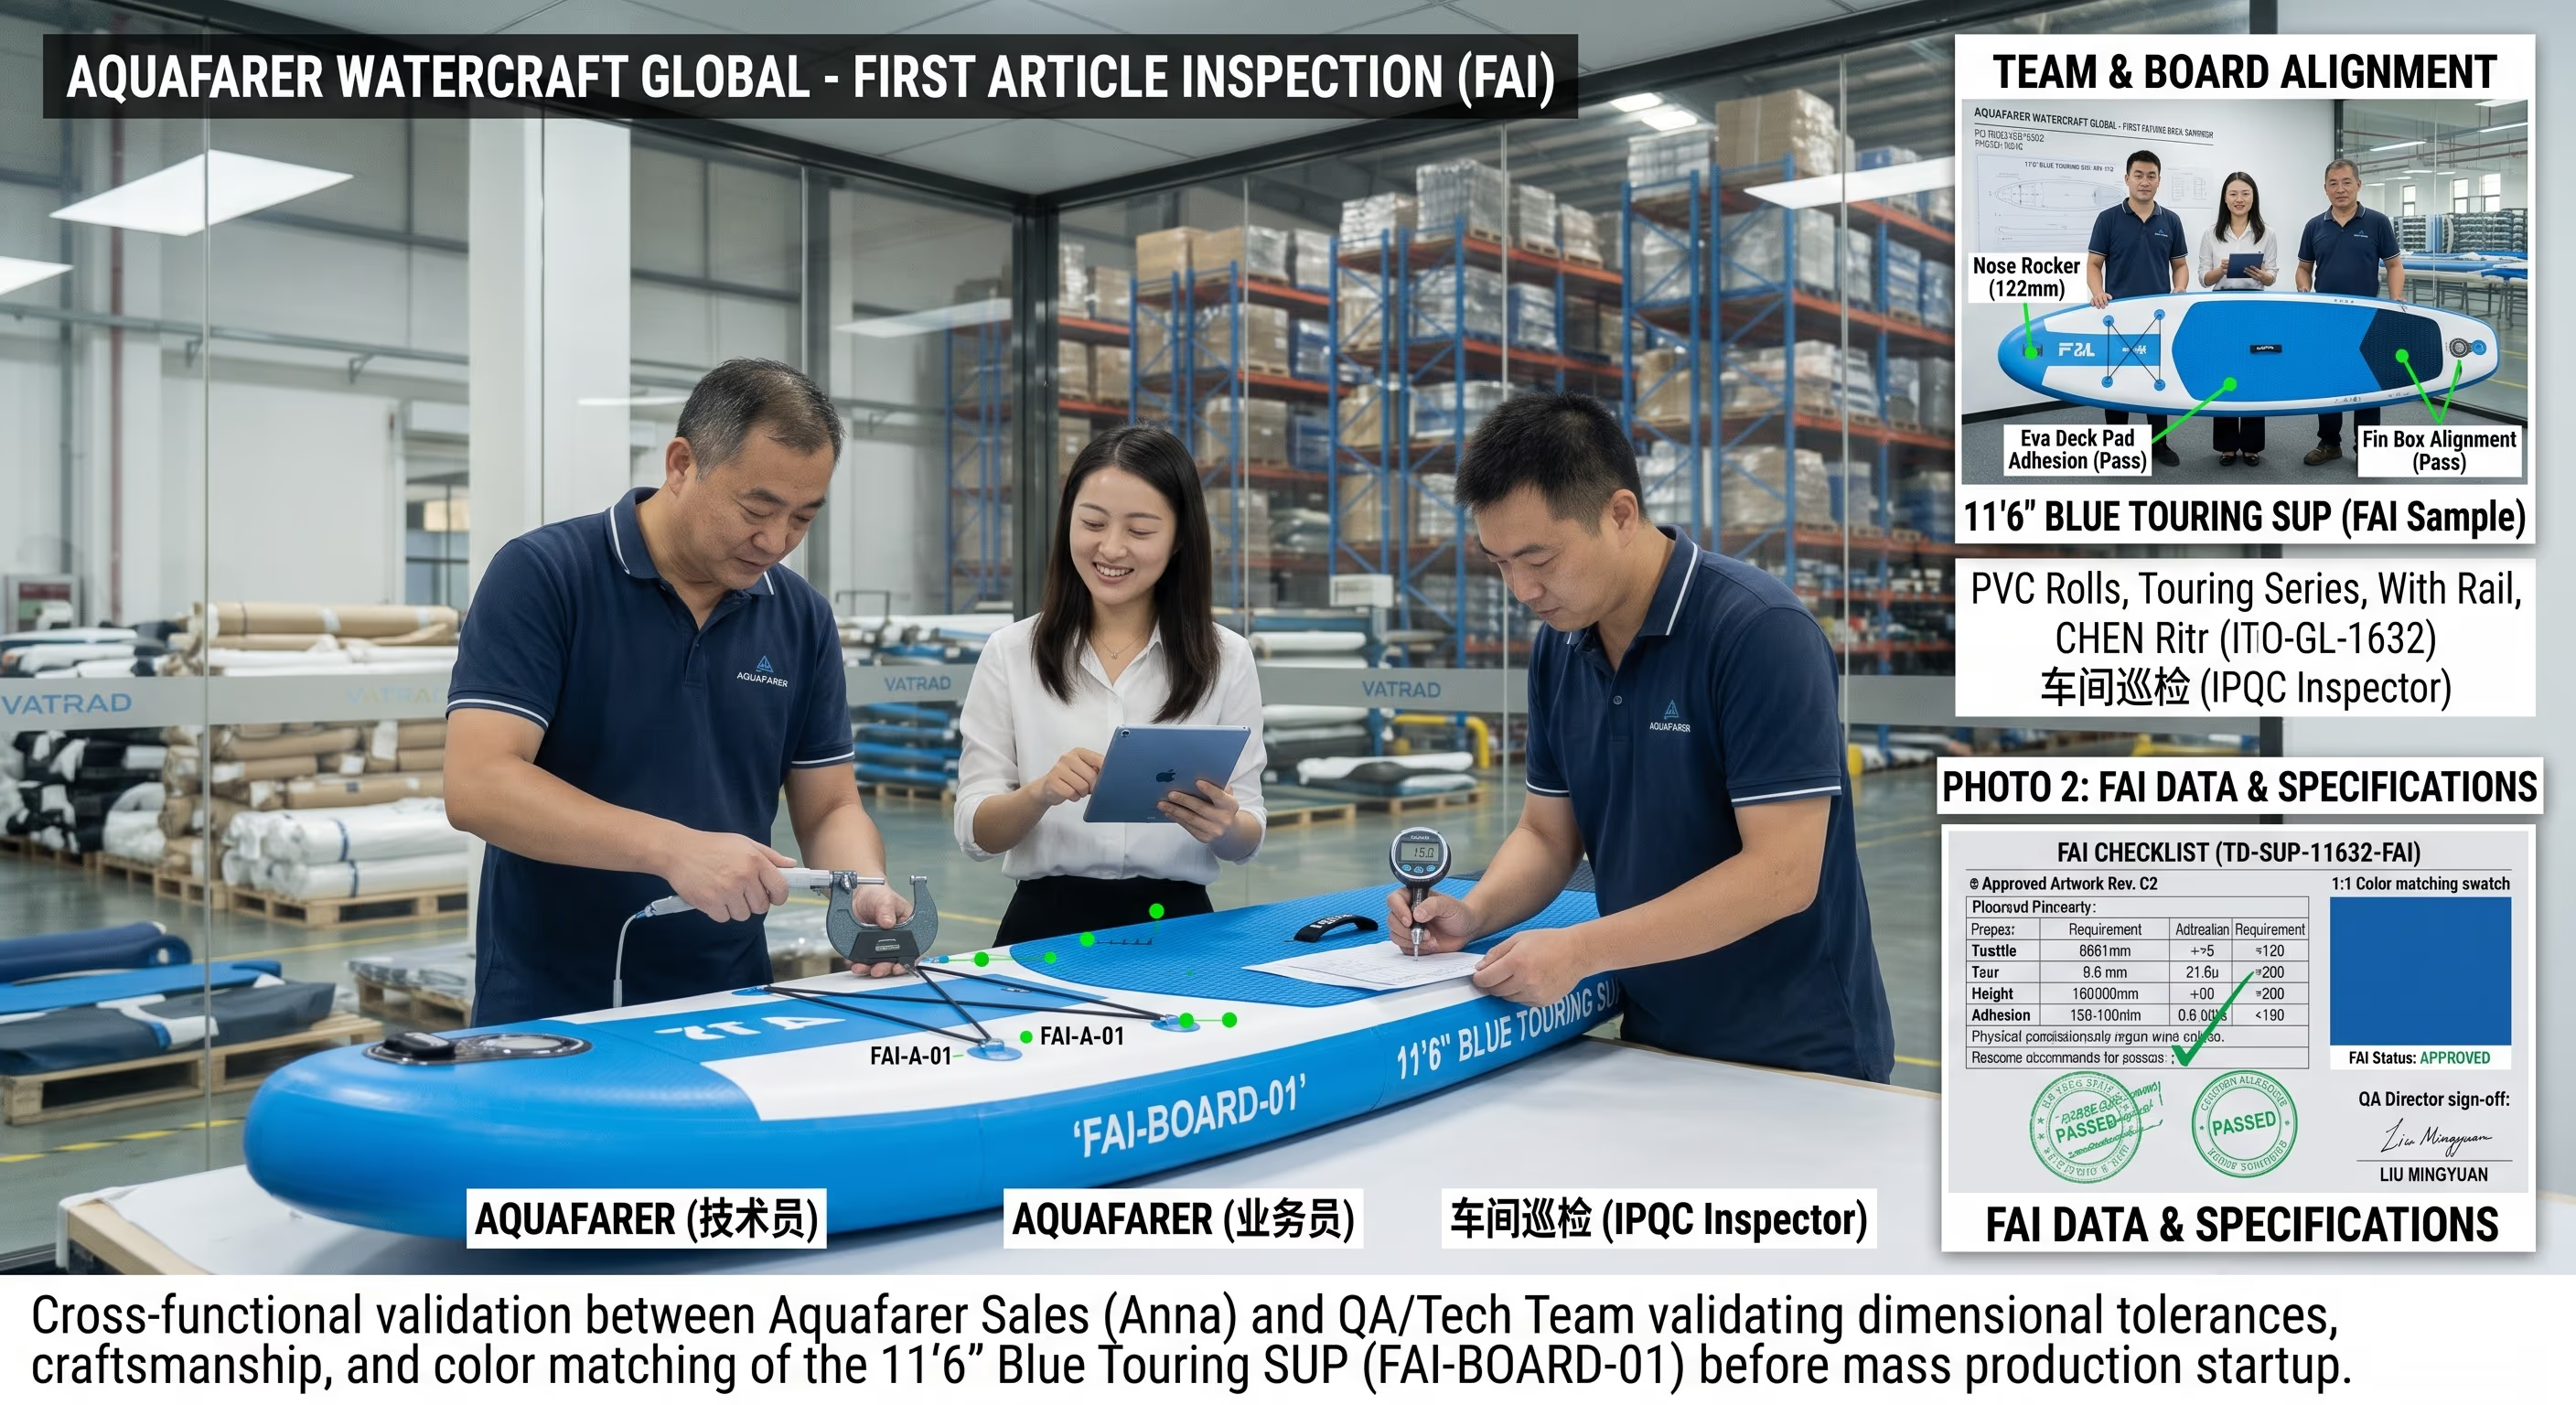
IPQC / FAI — Control în curs de proces
Primul articol este verificat față de reperele blocate, iar fiecare turță păstrează verificări de patrulare pe linie. Aprobarea FAI blochează prin versiune grafica, dimensiunile și lista de materiale.
Descărcați rapoartele IPQC (PDF)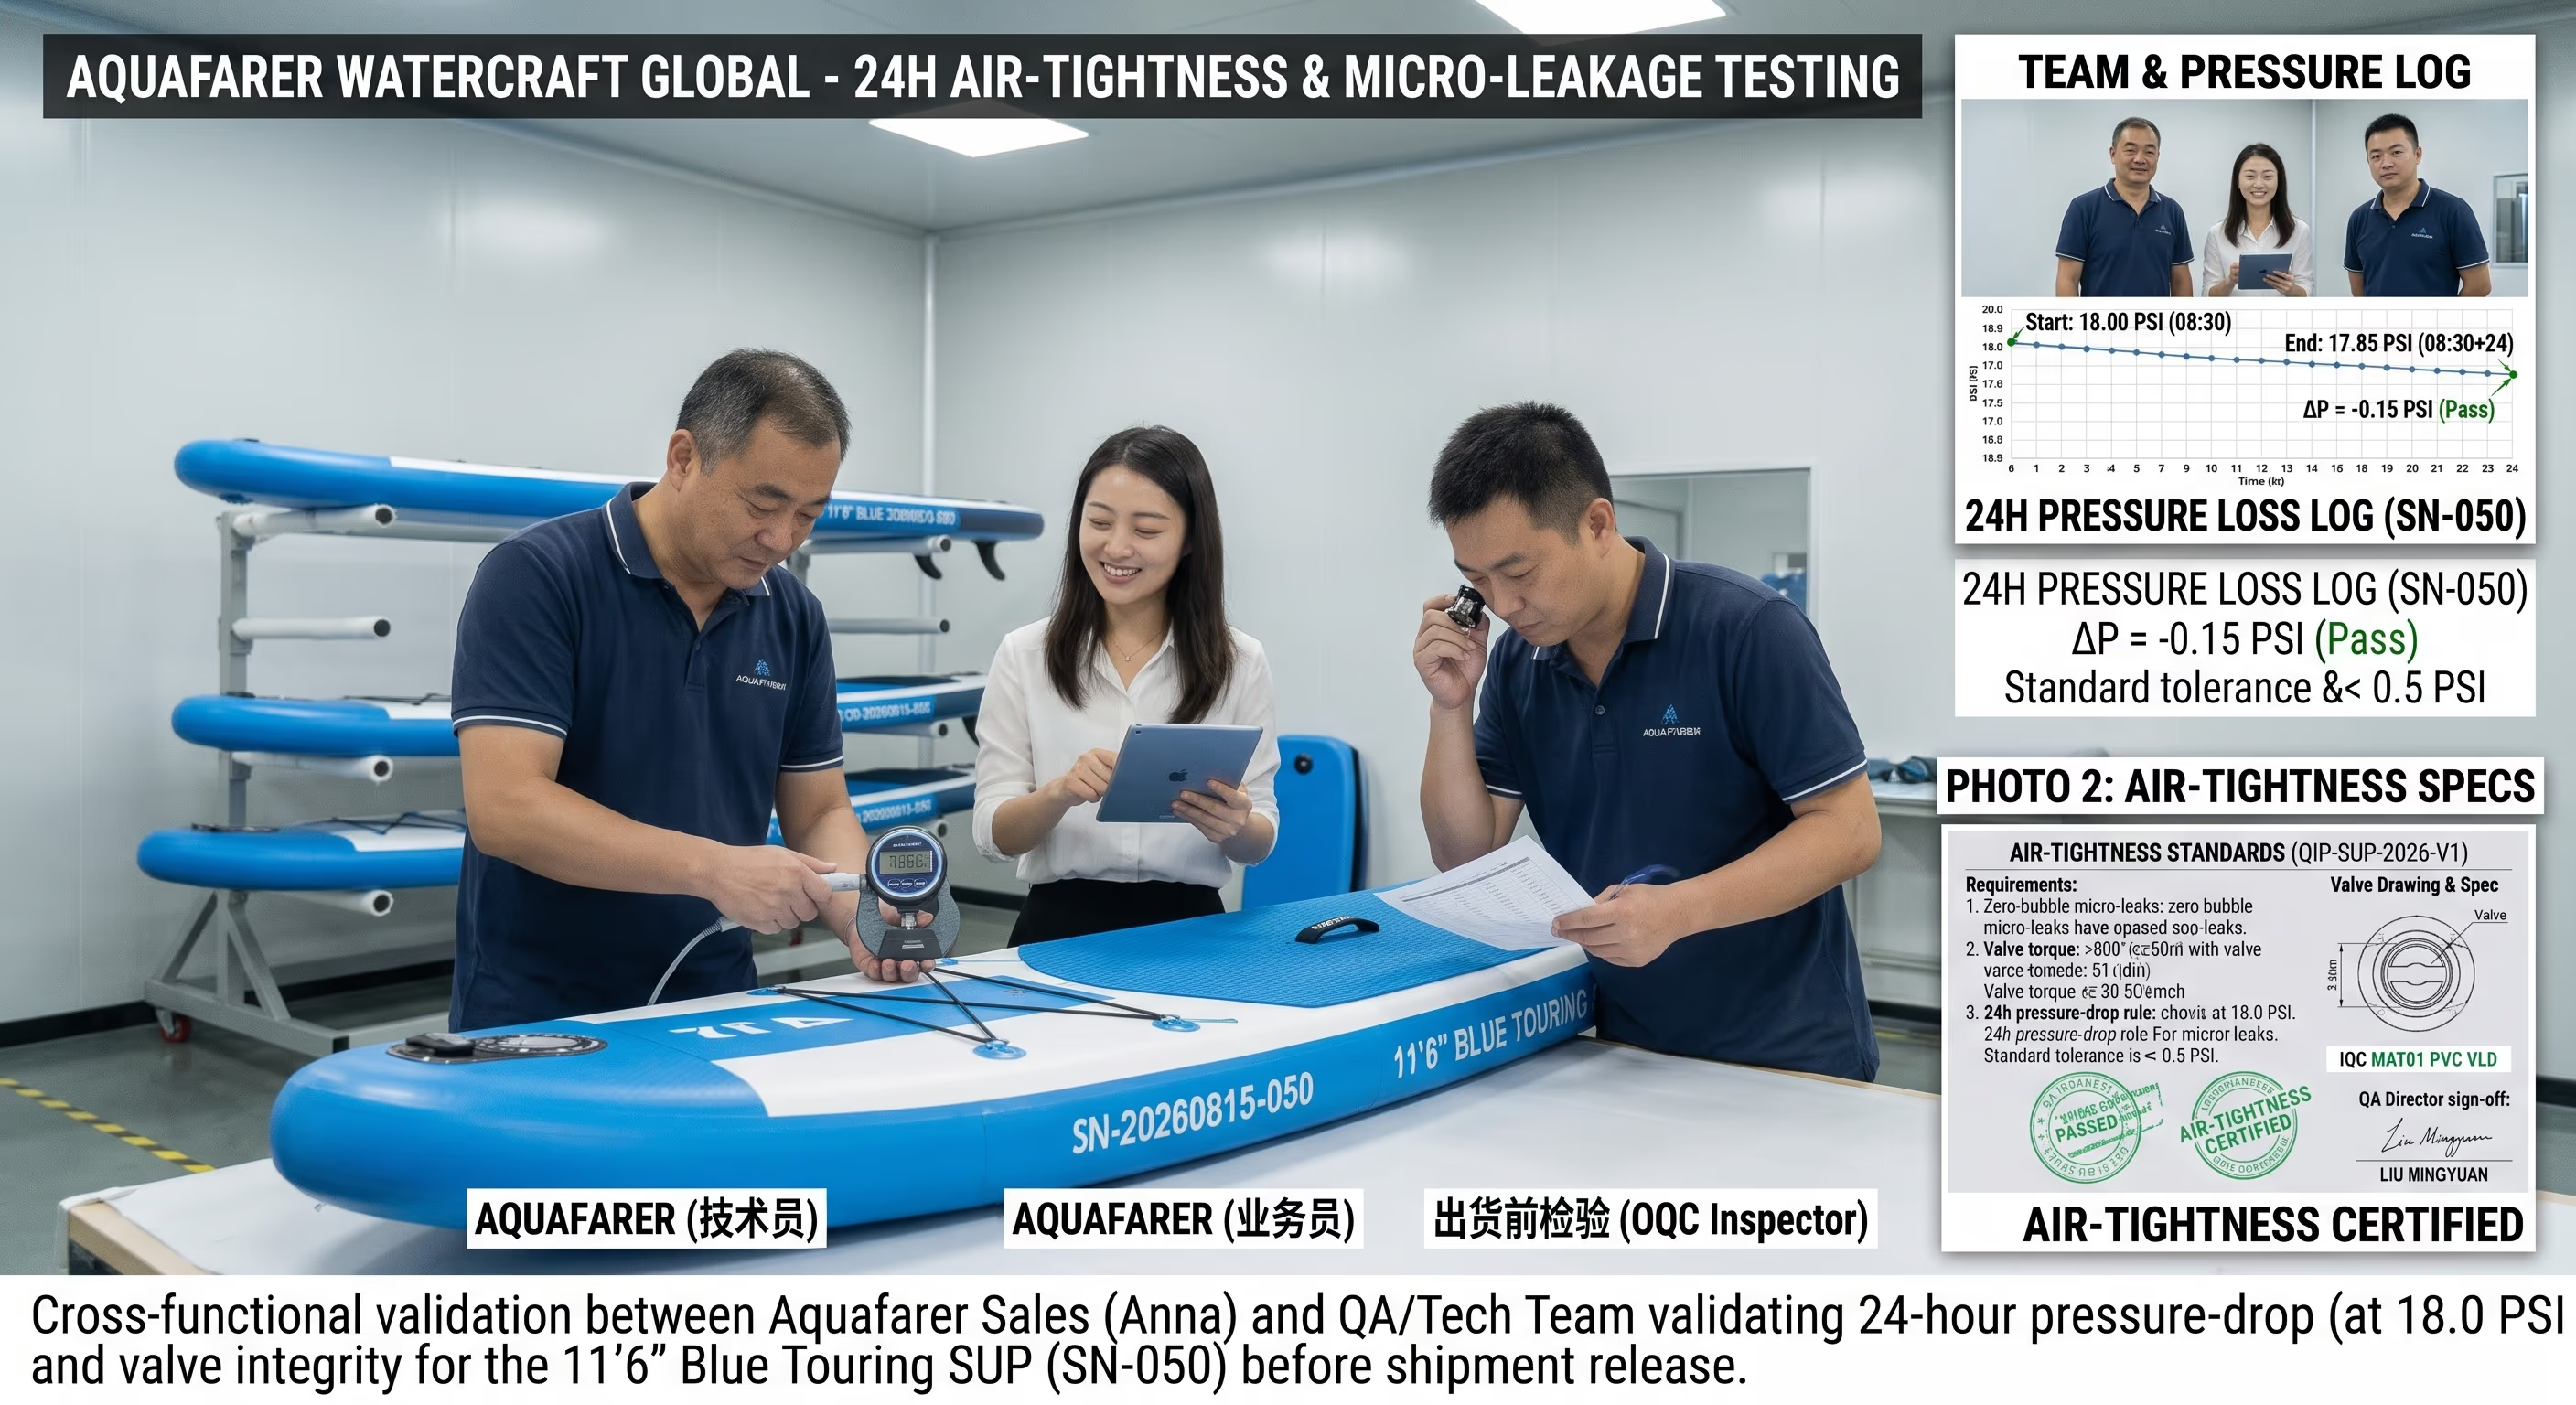
Umflare și testare a etanșeității la aer
100% dintre plăcile finalizate — nu doar mostrele — sunt supuse unui test de menținere a presiunii pe 24 de ore la 18.0 PSI, cu respingere automată la o scădere de peste 0.50 PSI. O înregistrare pentru fiecare cameră.
Descărcați rapoartele de etanșeitate (PDF)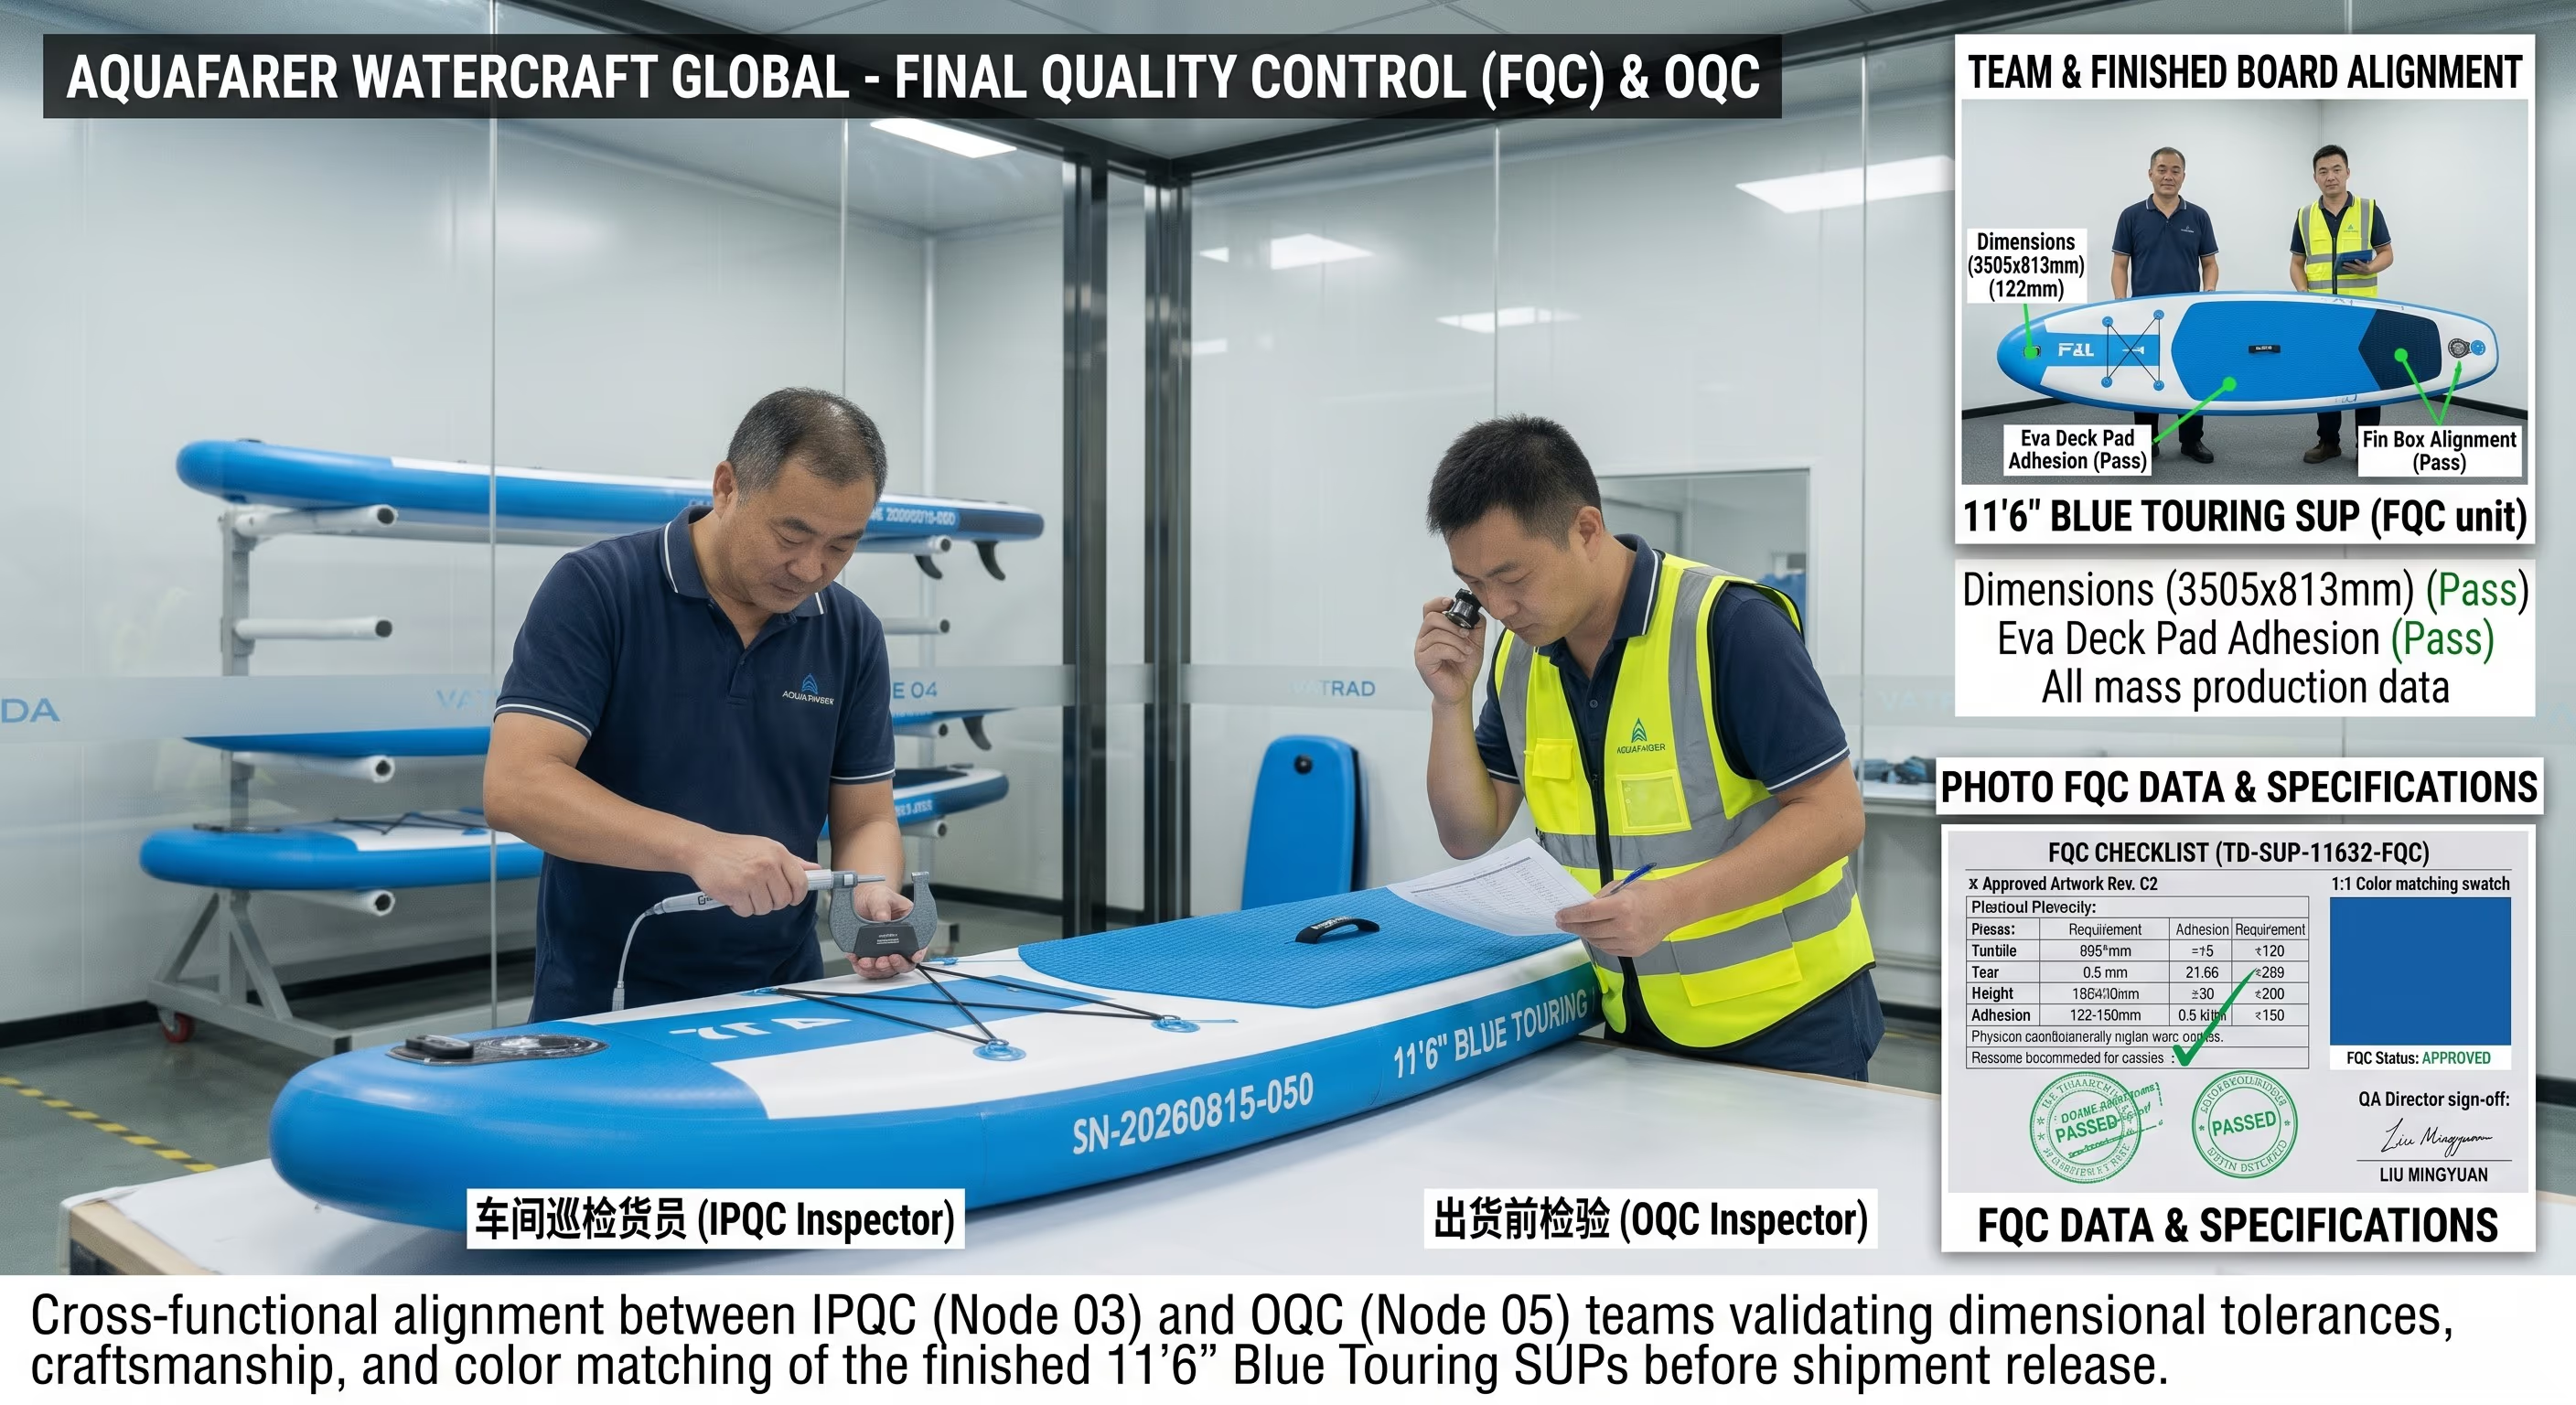
FQC — Inspecția produsului finit
Plăcile finalizate sunt măsurate față de toleranțele desenelor și clasificate cosmetic, lămpi cu lumină de zi D65, în raport cu mostra de referință aprobată.
Descărcați rapoartele FQC (PDF)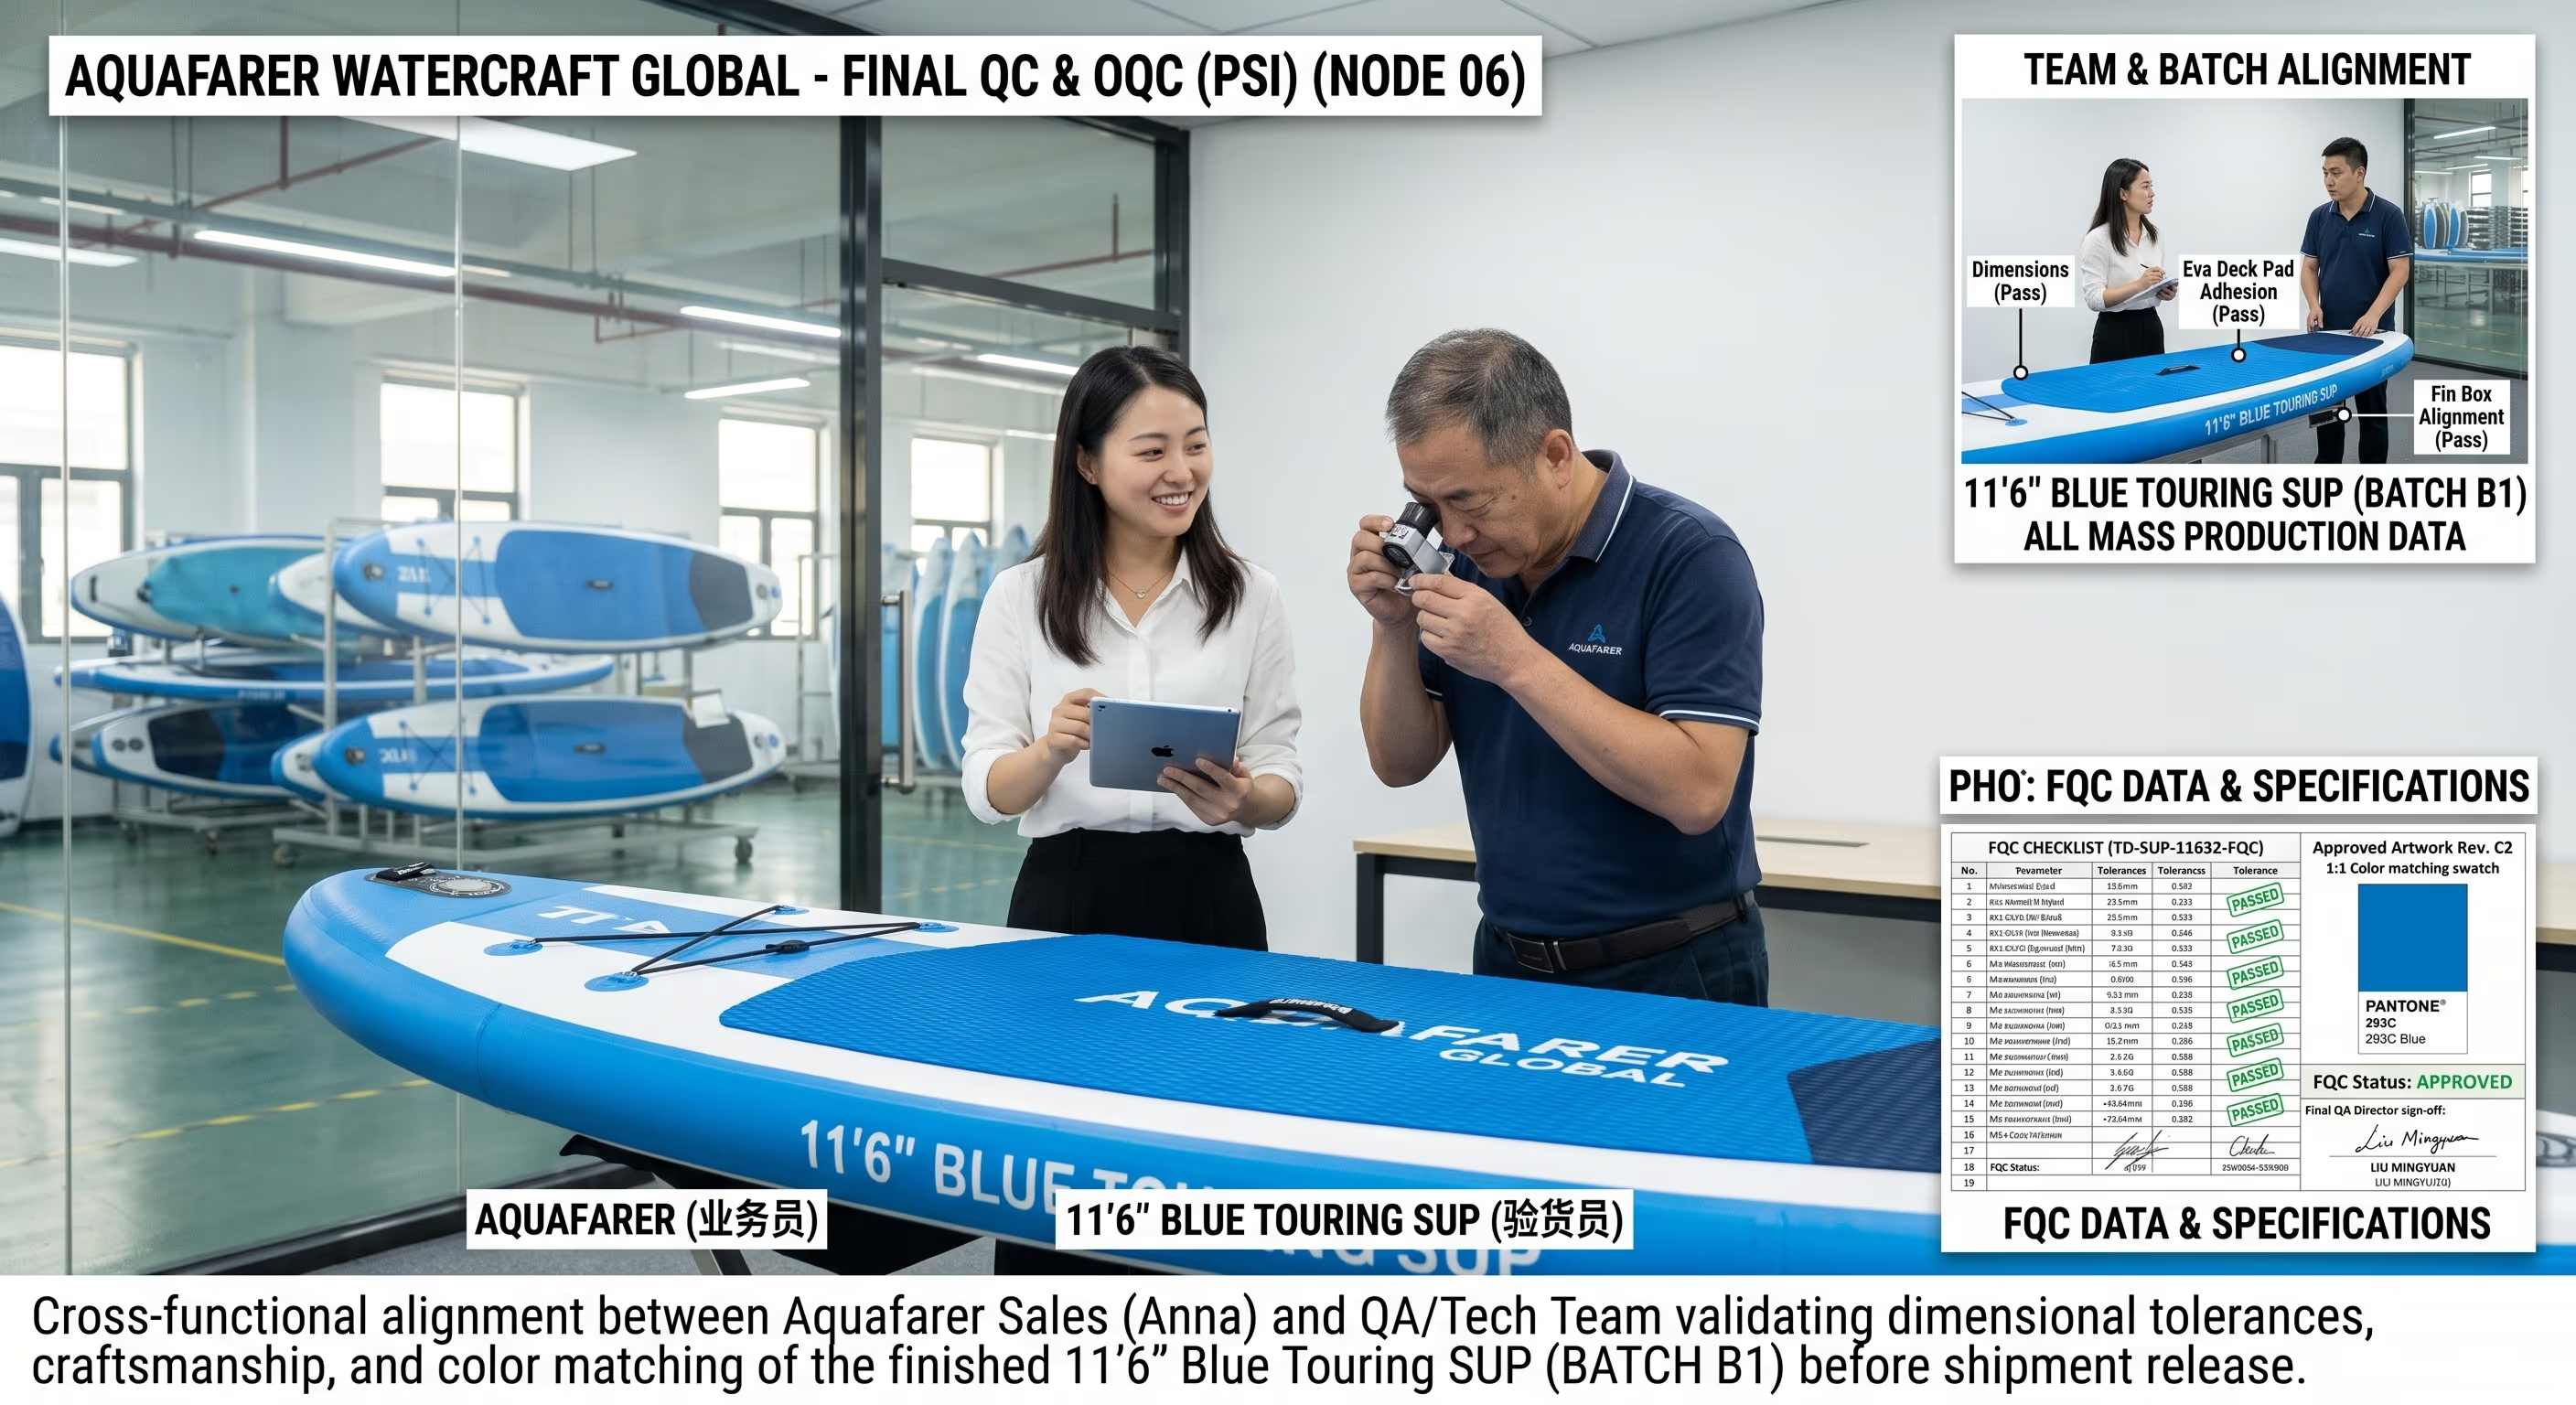
PSI — Inspecția ambalajului și înainte de expediție
Kitul ambalat este verificat 100% față de lista de materiale aprobată de client — scanare de cod de barej (Grad ≥ B), marcaje pe cutii și încercare de cădere ISTA-1A înainte de încărcare.
Descărcați rapoartele PSI (PDF)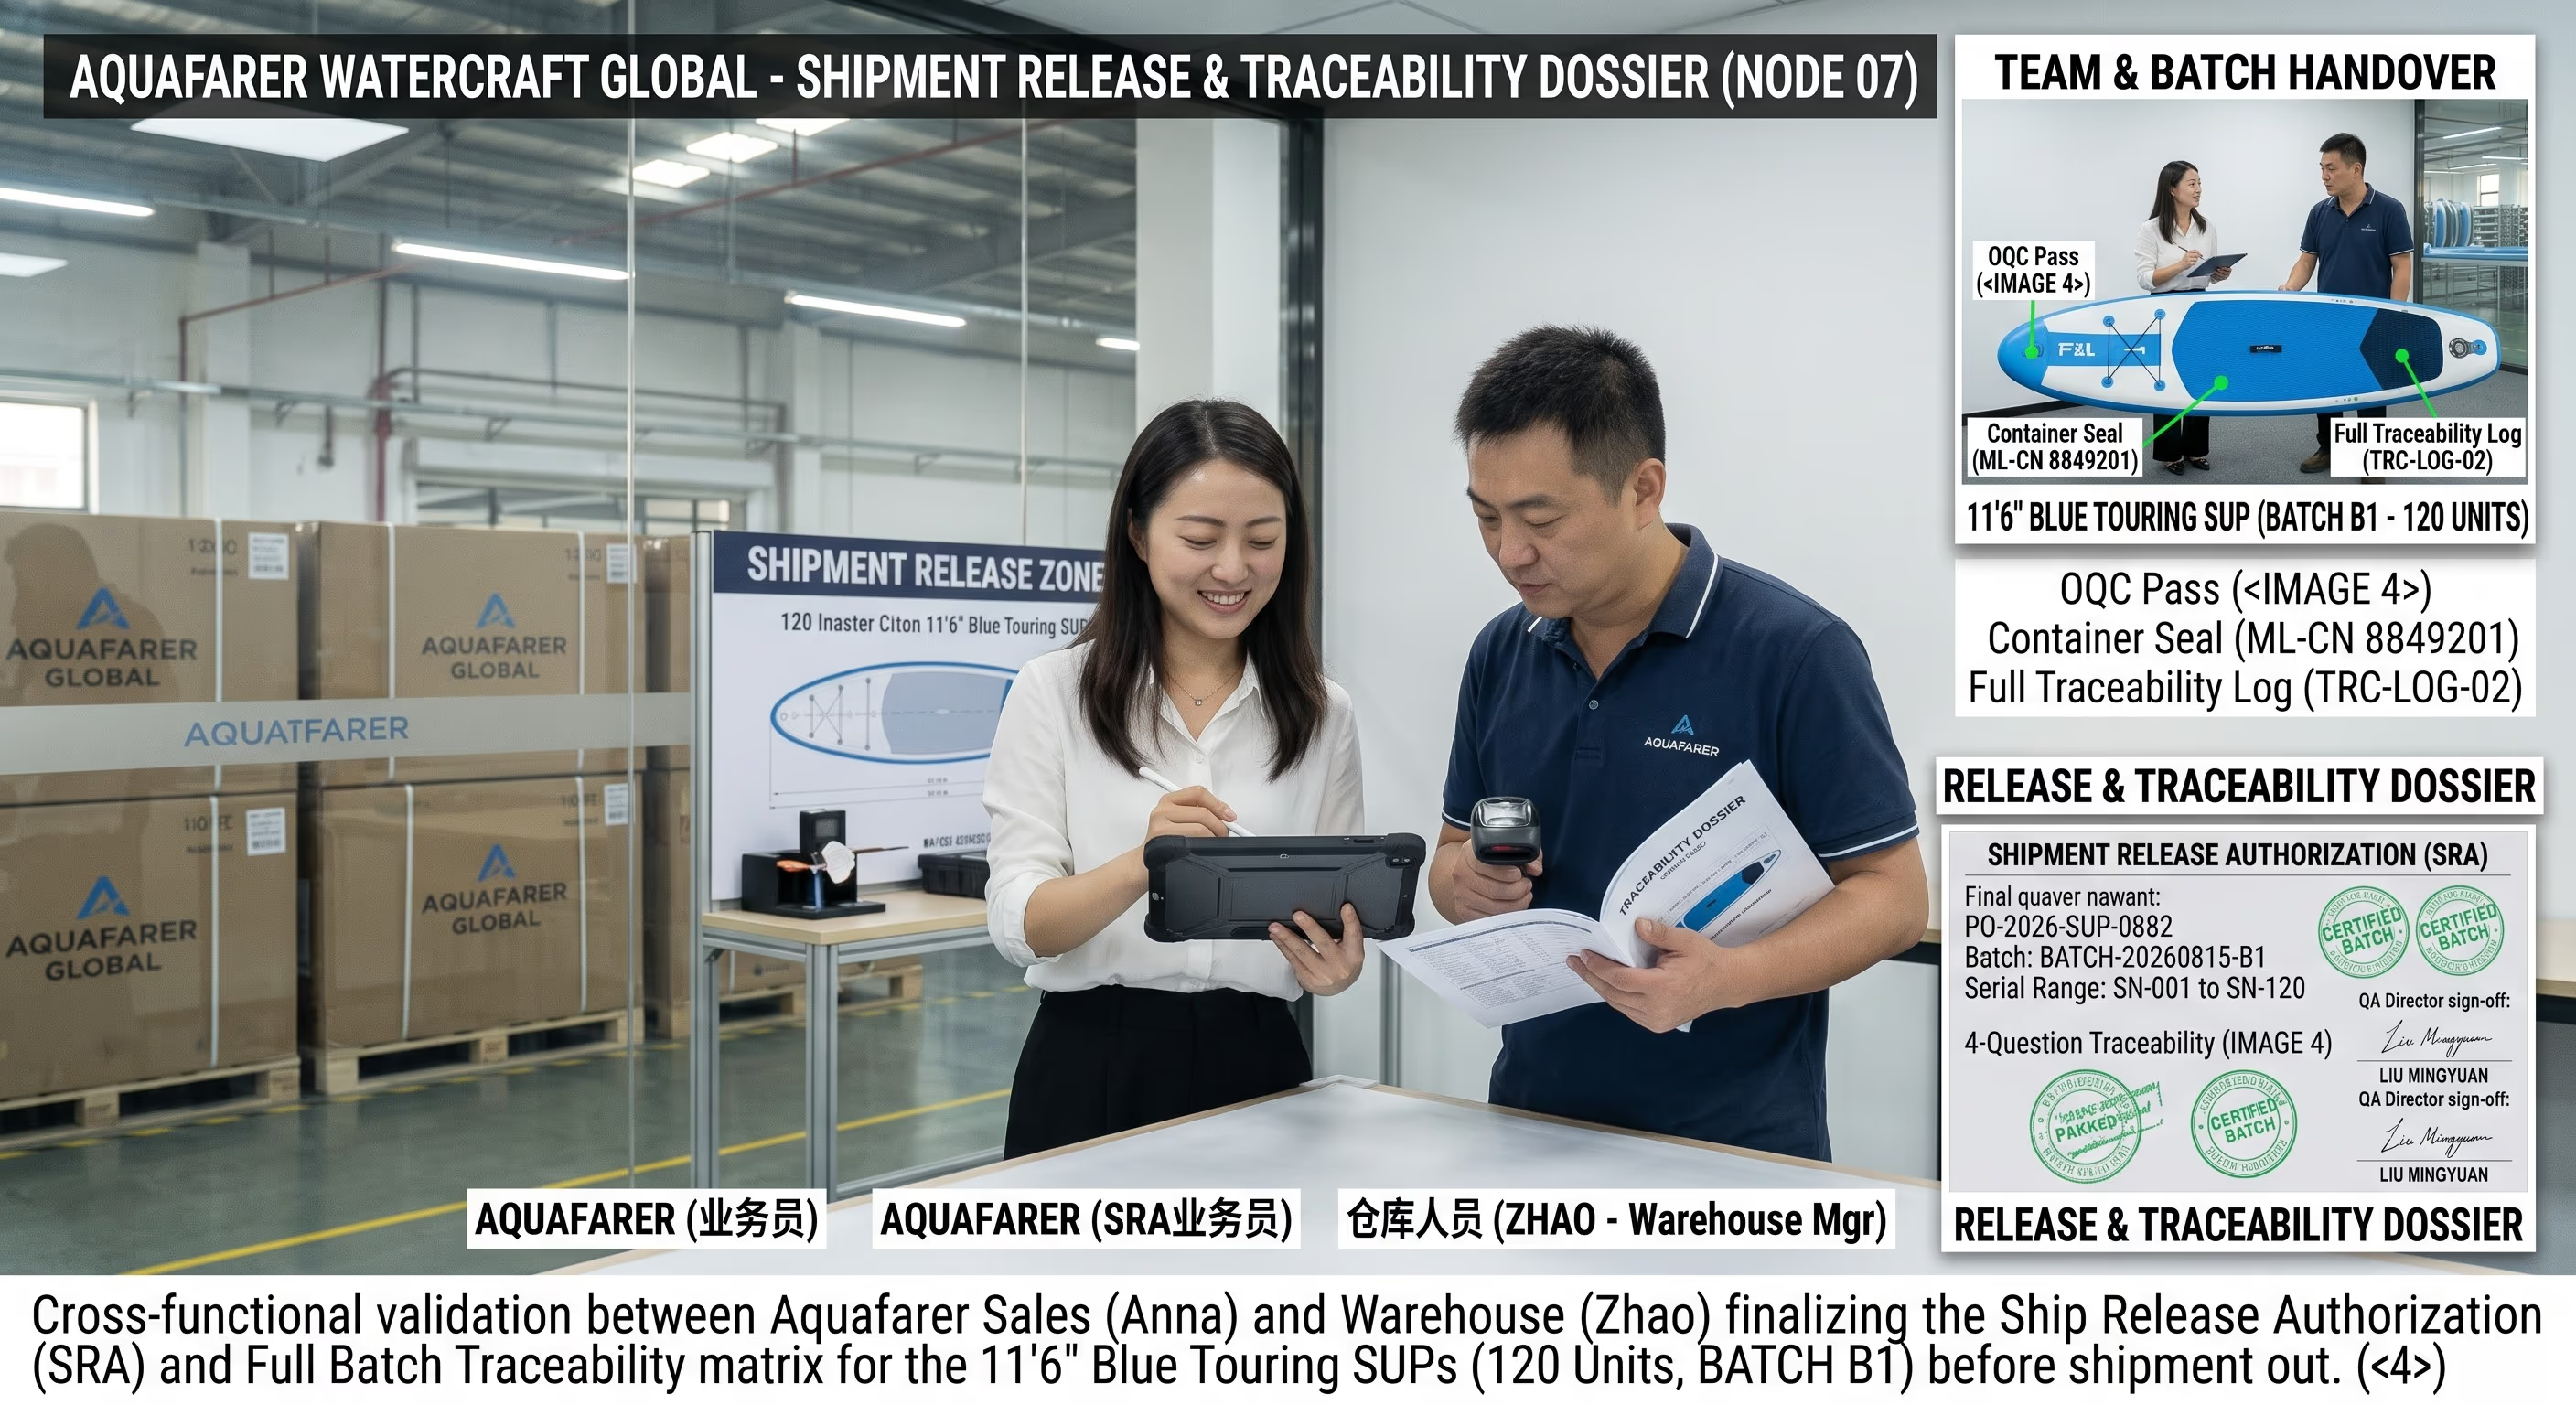
Eliberarea expediției și trasabilitatea
Calitatea semnează lotul numai atunci când toate cele șase puncte de control anterioare sunt închise. Numerele de serie sunt asociate lotului, iar dosarul este predat împreună cu expediția.
Descărcați rapoartele de eliberare (PDF)Vedeți echipamentele și utilajele noastre
Explorați echipamentele de nivel industrial aflate la baza fiecărei plăci SUP produse de VATRAD.
Vezi echipamentele →