Prosess
Produksjonsprosess
Fra råvare til vannklart SUP — hvert trinn under vår kontroll
I motsetning til merker som outsourcer produksjonen til tredjepartsfabriker, eier og driver Vatrad hele produksjonskjeden. Denne vertikale integrasjonen lar oss opprettholde streng kvalitetskontroll i hver fase, raskt tilpasse oss kundenes tilpassede krav og garantere jevn produktkvalitet, parti for parti. Slik bygges et SUP-brett i fabrikken vår.
Materialmottak og kontroll
Hvert innkommende parti med PVC-stoff, glassfiberform, harpiks og deler kontrolleres mot spesifikasjonen. Stoffprøver testes med hensyn på strekkstyrke, jevnhet i tykkelse og UV-bestandighet før frigjøring til produksjonen. Ikke-konformt materiale sperres og returneres.
Automatisk PVC-kapping
<p>De godkjente stoffene plasseres på den automatiske CNC-skjæremaskinen og skjæres med submillimeternøyaktighet. Datamaskinoptimalisert nesting plasserer panelene for å minimere avkastet — vanligvis under 5 %. De kappede panelene merkes per SUP-modell og kammer, samles i bunter og bringes til sveieavdelingen.</p>
Termisk sveising og sveising av kammer
Panelene plasseres og føyes sammen med termiske sveiemaskiner ved kontrollerte varmluftstemperaturer mellom 200–300 °C. Hovedsømmene forsterkes med RF-dielektrisk sveising for luft- og trykkholdige sømmer. De ferdige kamrene pumpes opp til 18.0 PSI for et 24-timers holdetest som første lufttetthetskontroll.
Liming av drop-stitch-kjerne
<p>Drop-stitch-kjernen i SUP-brettene limes til de ytre PVC-lagene gjennom varmlaminering. Tusenvis av interne polyestertråder forbinder over- og underlaget og skaper en stiv konstruksjon ved 12-15 PSI. Kantlistene limes via tresjiktsfusjon for å gi kantene styrke.</p>
Trykking og dekorasjon av SUP
Deck-grafikken på SUP-brettene påføres via digital trykking for fotorealistiske design i full farge og via silkeskjermtrykk for holdbare logoer og gjentakende mønstre. Trykket herdes og forsegles for UV- og slitestyrke.
Sluttmontering og ferdigstilling
Ventiler, D-ringer, håndtak, finnebokser og deckpads monteres på montasjelinjen. Hvert brett følger en 100-punkts montasjesjekkliste med bindende frigjøring i hver fase.
Kvalitetskontroll og inspeksjon
Hvert ferdig brett går gjennom en bindende kvalitetsport: lufttetthetstest av kammeret, funksjonstest av delene, kontroll av tiltrekkingsmoment og estetisk inspeksjon. Skreddersydde konstruksjoner og prototyper får i tillegg sjøprøve som dekker stabilitet og kahyret.
Emballasje og levering
Brettene tømmes, foldes etter prosedyren, pakkes i robuste stoffvesker eller kommersielle kartonger og gjøres leveringsklare. Hver pakke merkes med modell, serienummer og destinasjon. Vi koordinerer FCL- og LCL-containertransport worldwide med speditører.
Inspeksjonsbevis
Hver fase etterlater et bevis — bilder og rapporter
Nedenfor finner du de faktiske inspeksjonsbildene og mappen med testrapporter fra de sju kontrollerte kvalitetsportene våre. Hver PDF-fil er et autentisk tospråklig dokument du kan laste ned og revidere — samme registre som støtter hvert parti i 10-årig sporbarkehetsarkiv i ERP. Se hele flyten i sju faser på /quality.
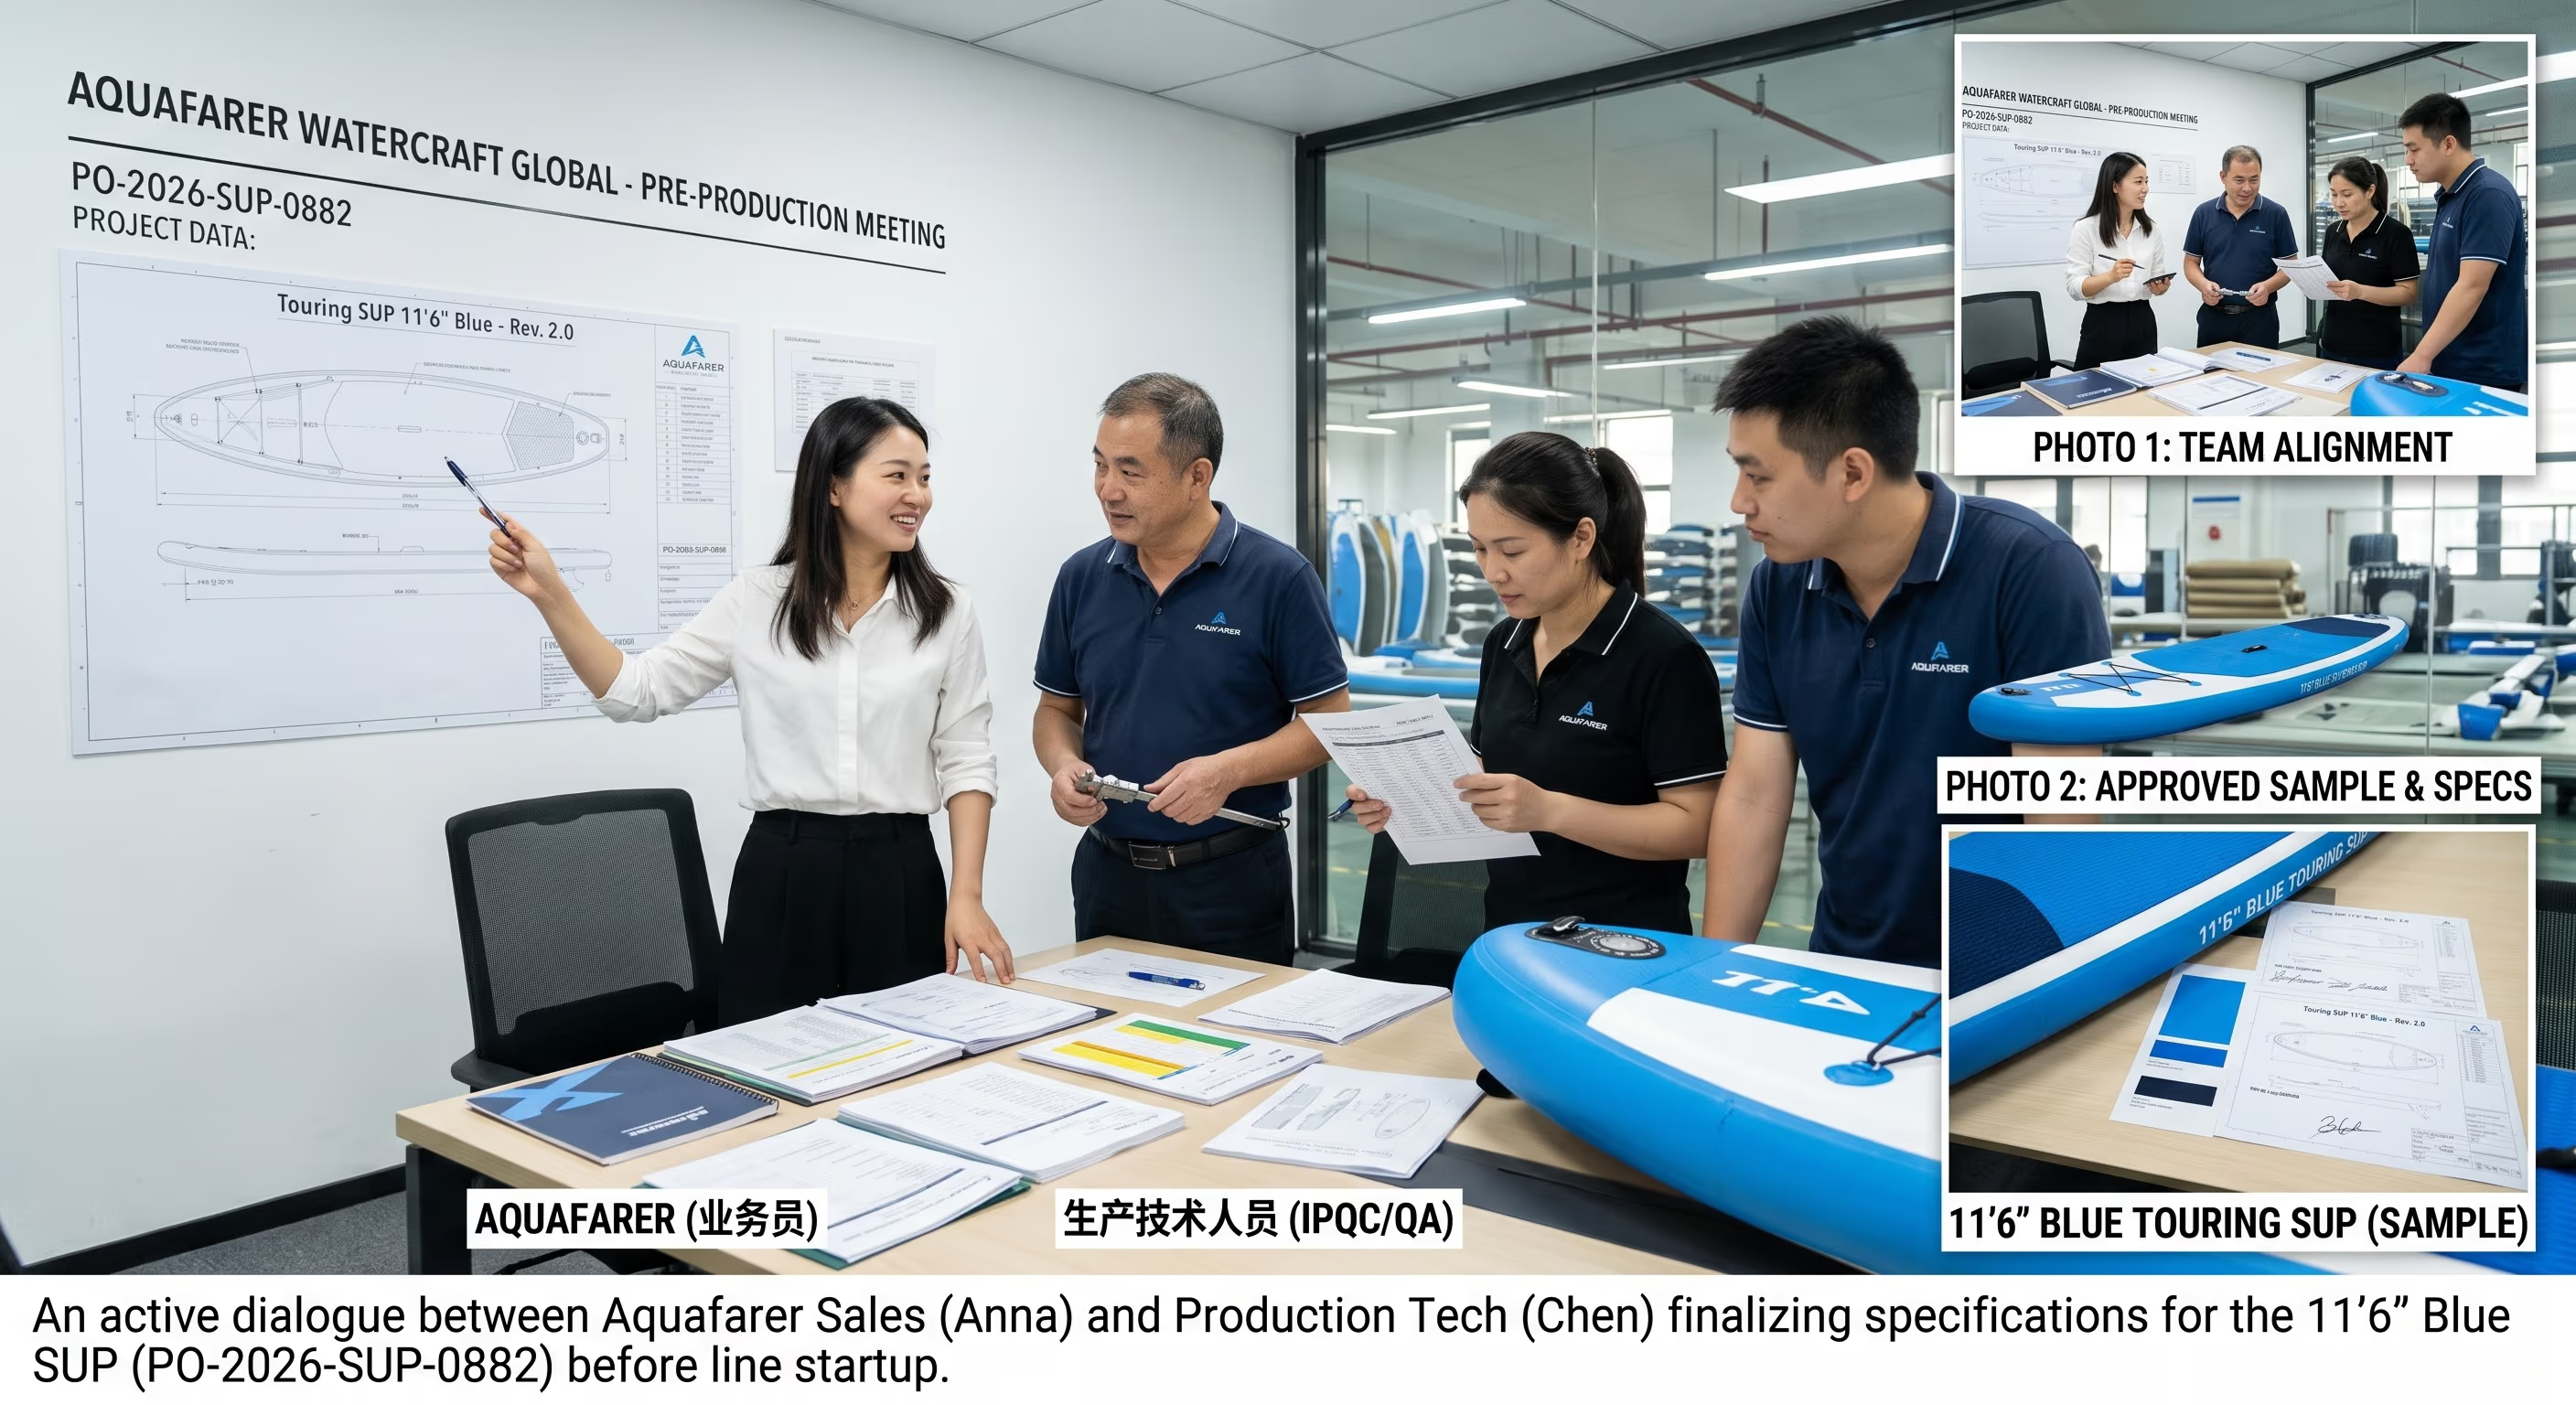
PPM — Prosjektkvalitetsplanlegging
Møtet før serieproduksjonen fastlegger omfang, golden sample og kvalitetsinspeksjonsplanen før linjen starter. Uløste punkter blokkerer produksjonsfrigjøringen.
Last ned QIP (PDF)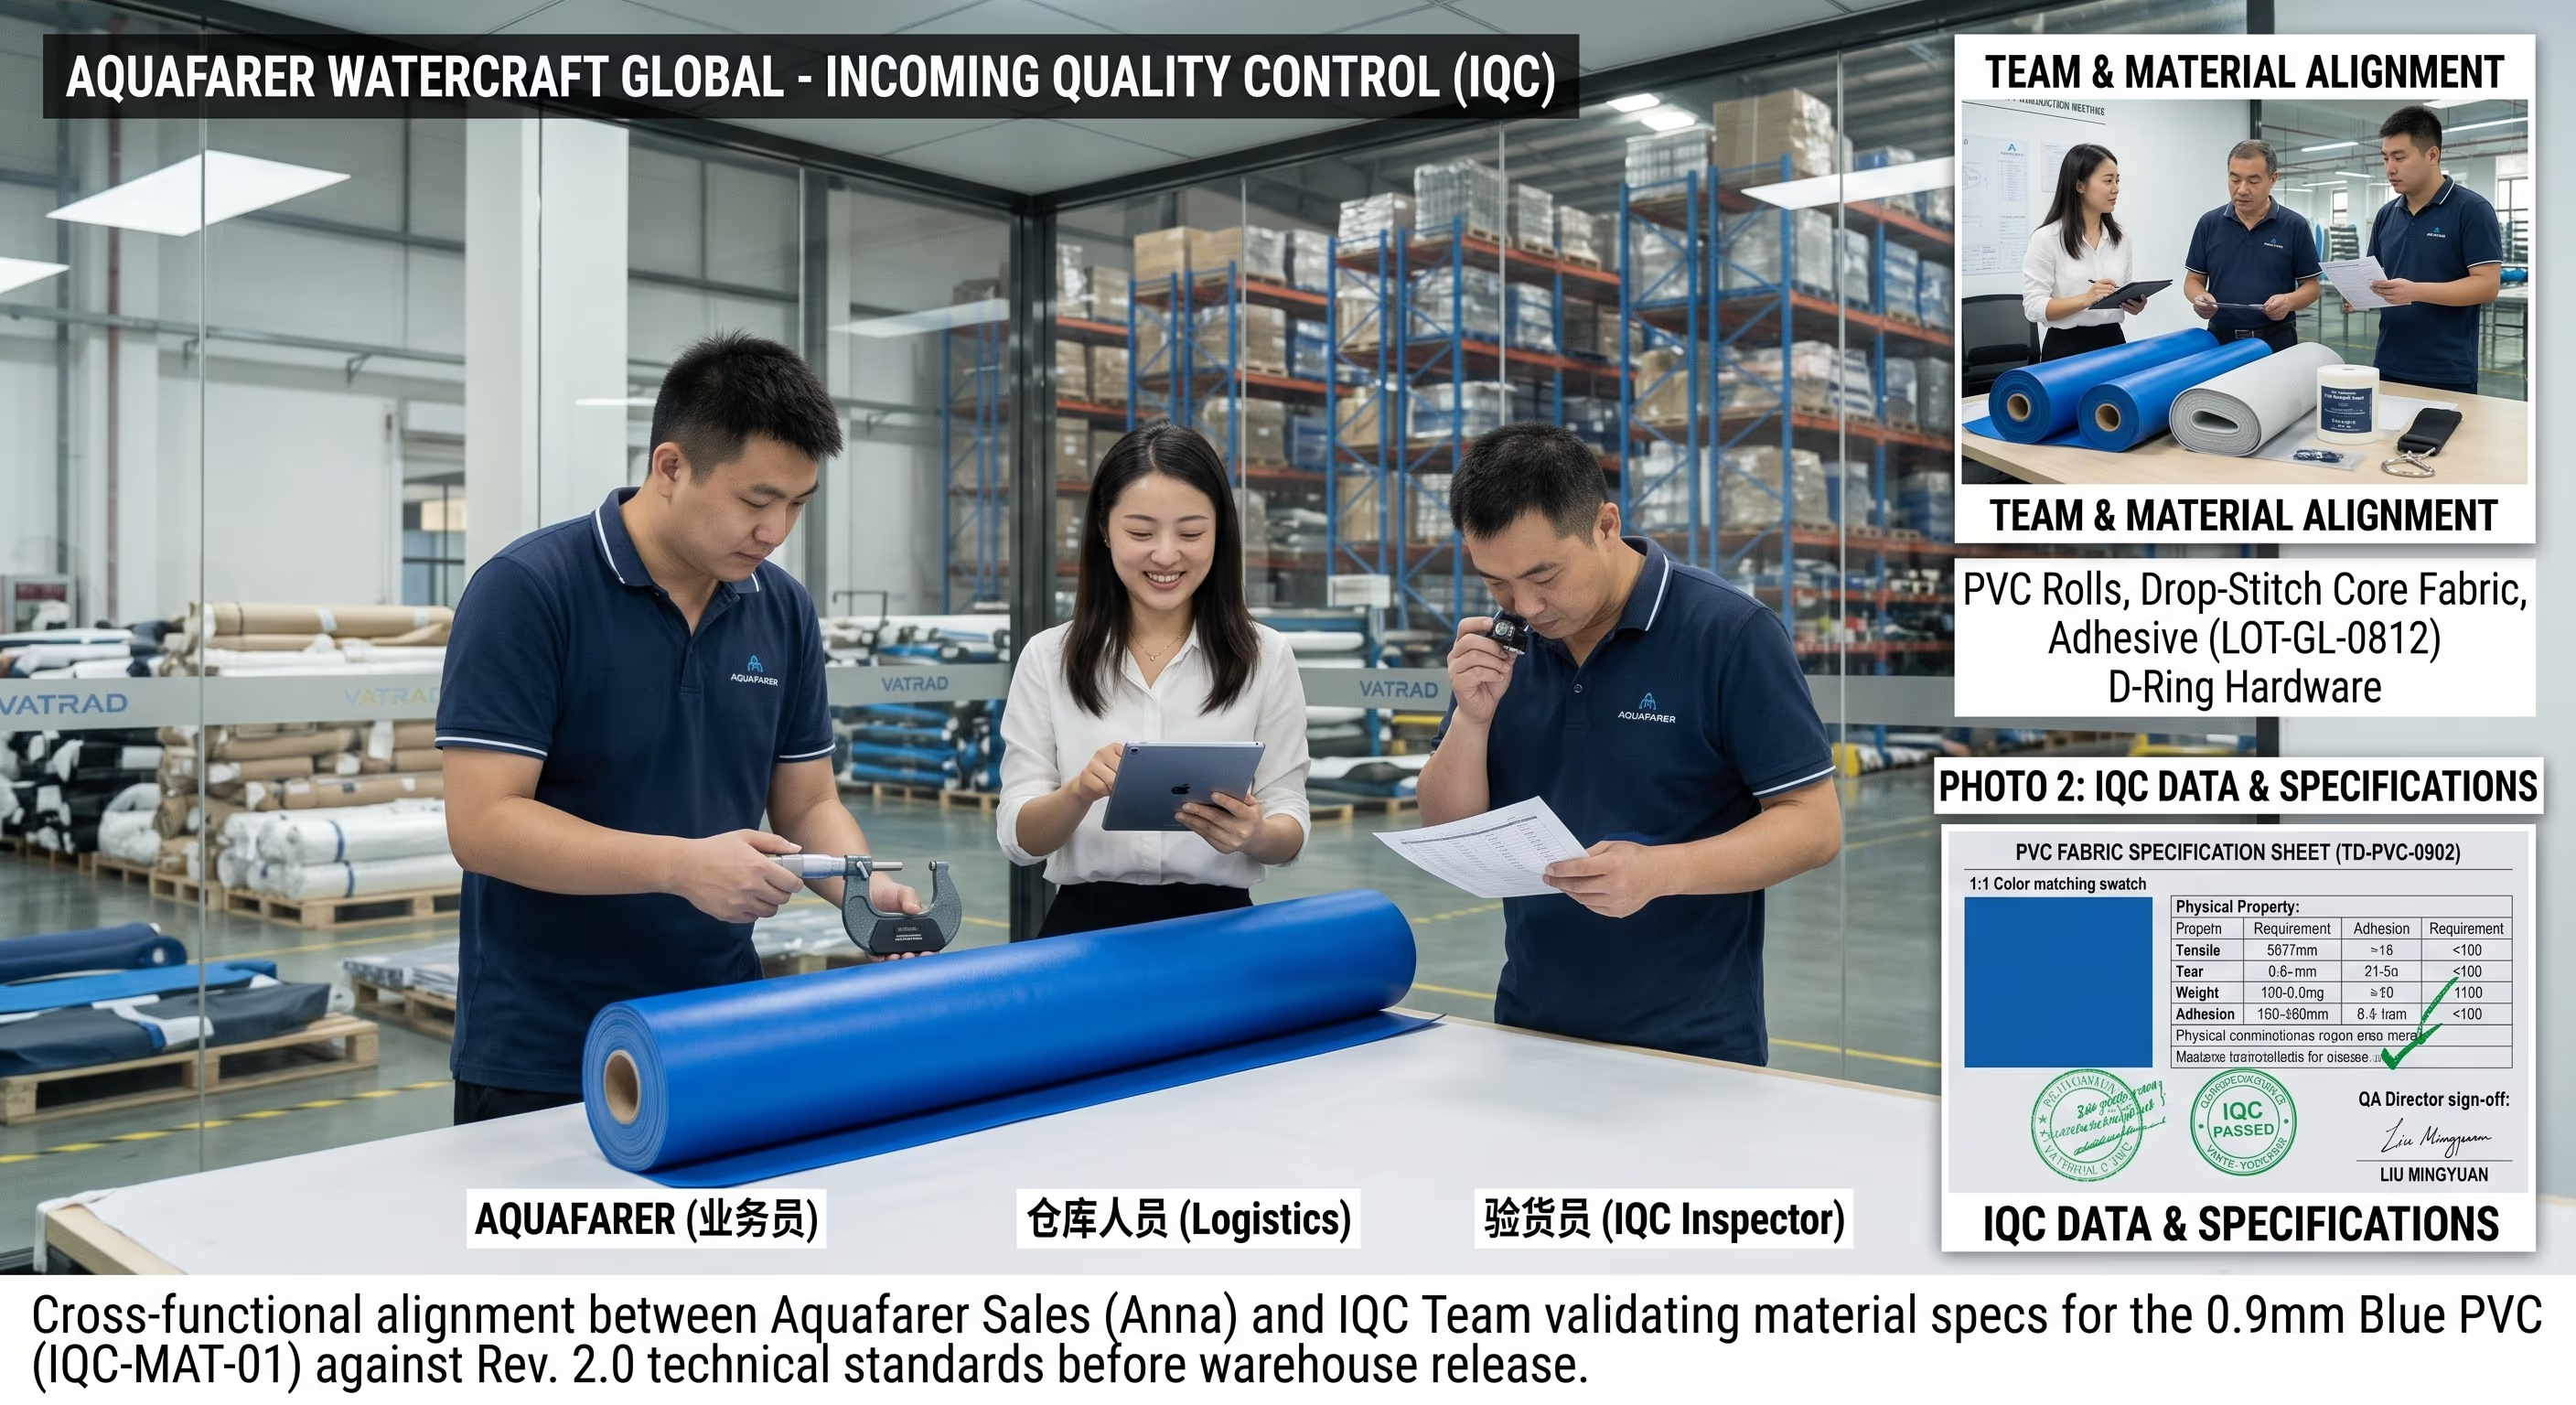
IQC — Innkommende varekontroll
Hvert innkommende parti med PVC, stoff og deler kontrolleres mot den godkjente spesifikasjonen. Ikke-konforme partier sperres og kasseres før frigjøring til linjen.
Last ned IQC-rapportene (PDF)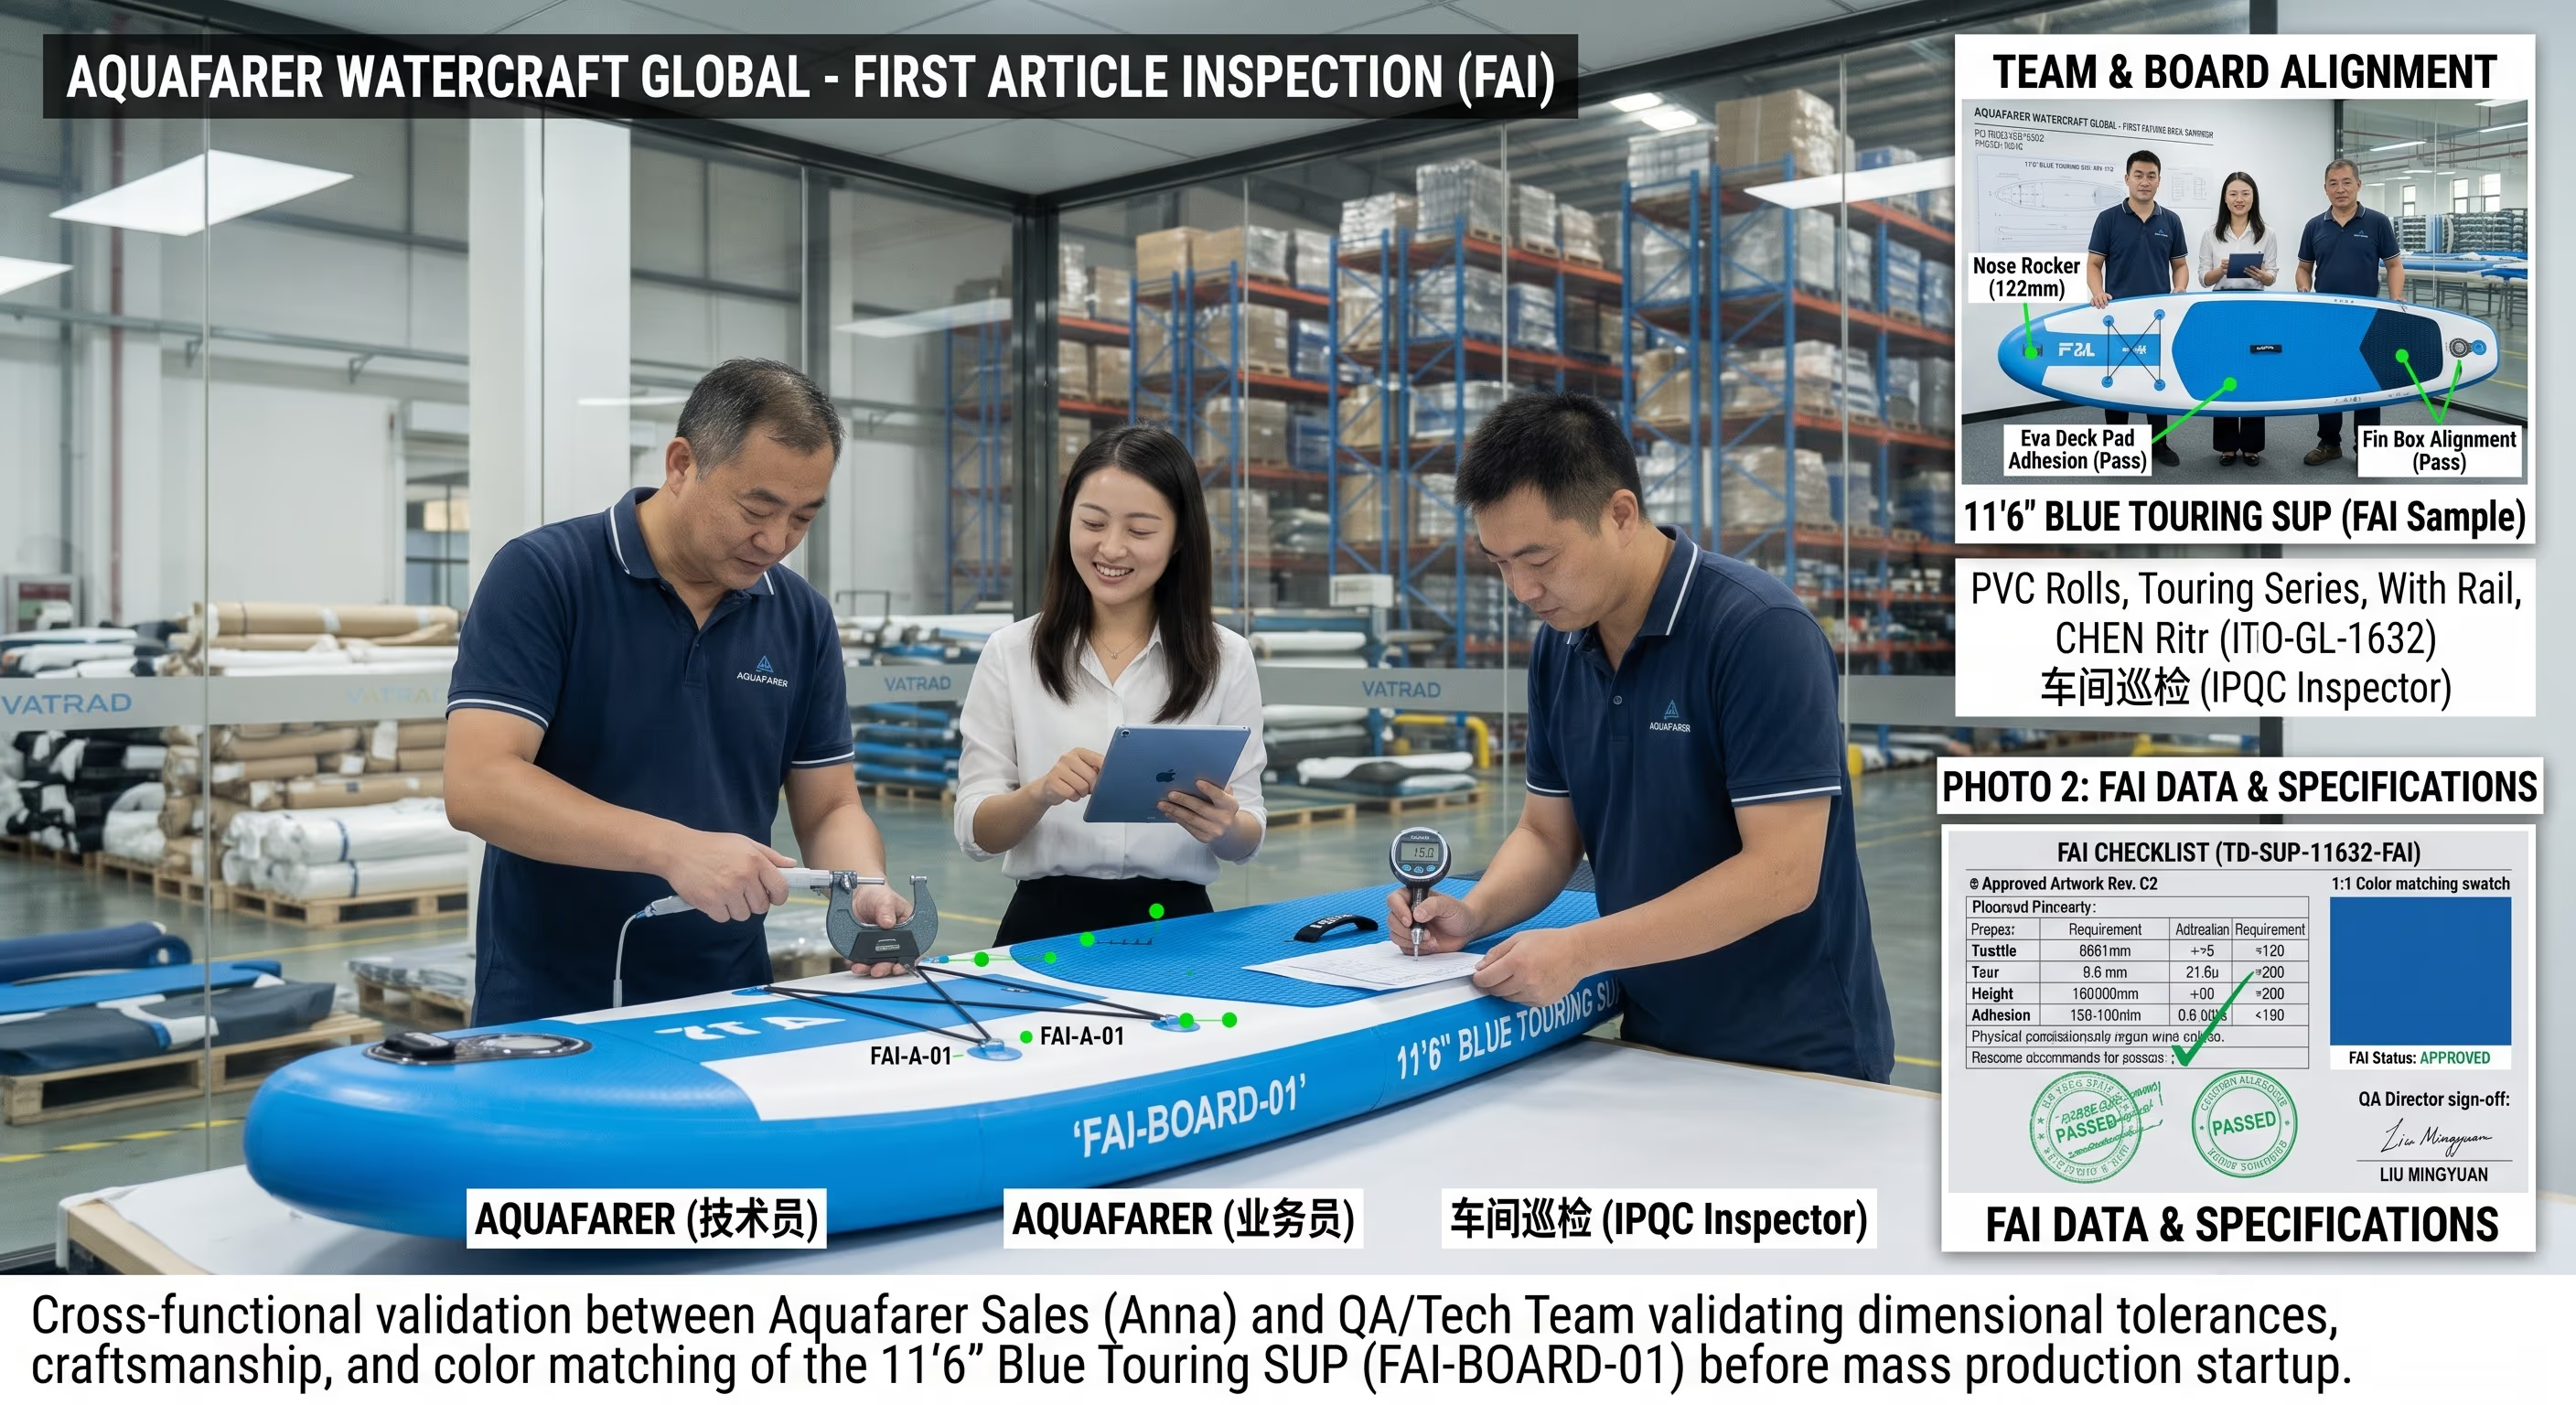
IPQC / FAI — Prosesskontroll
Det første prøveeksemplaret verifiseres mot de låste basalinjene, og hvert skift opprettholder stikkprøvekontroller ved linjen. FAI-frigjøringen låser versjonene av grafikk, mål og BOM.
Last ned IPQC-rapportene (PDF)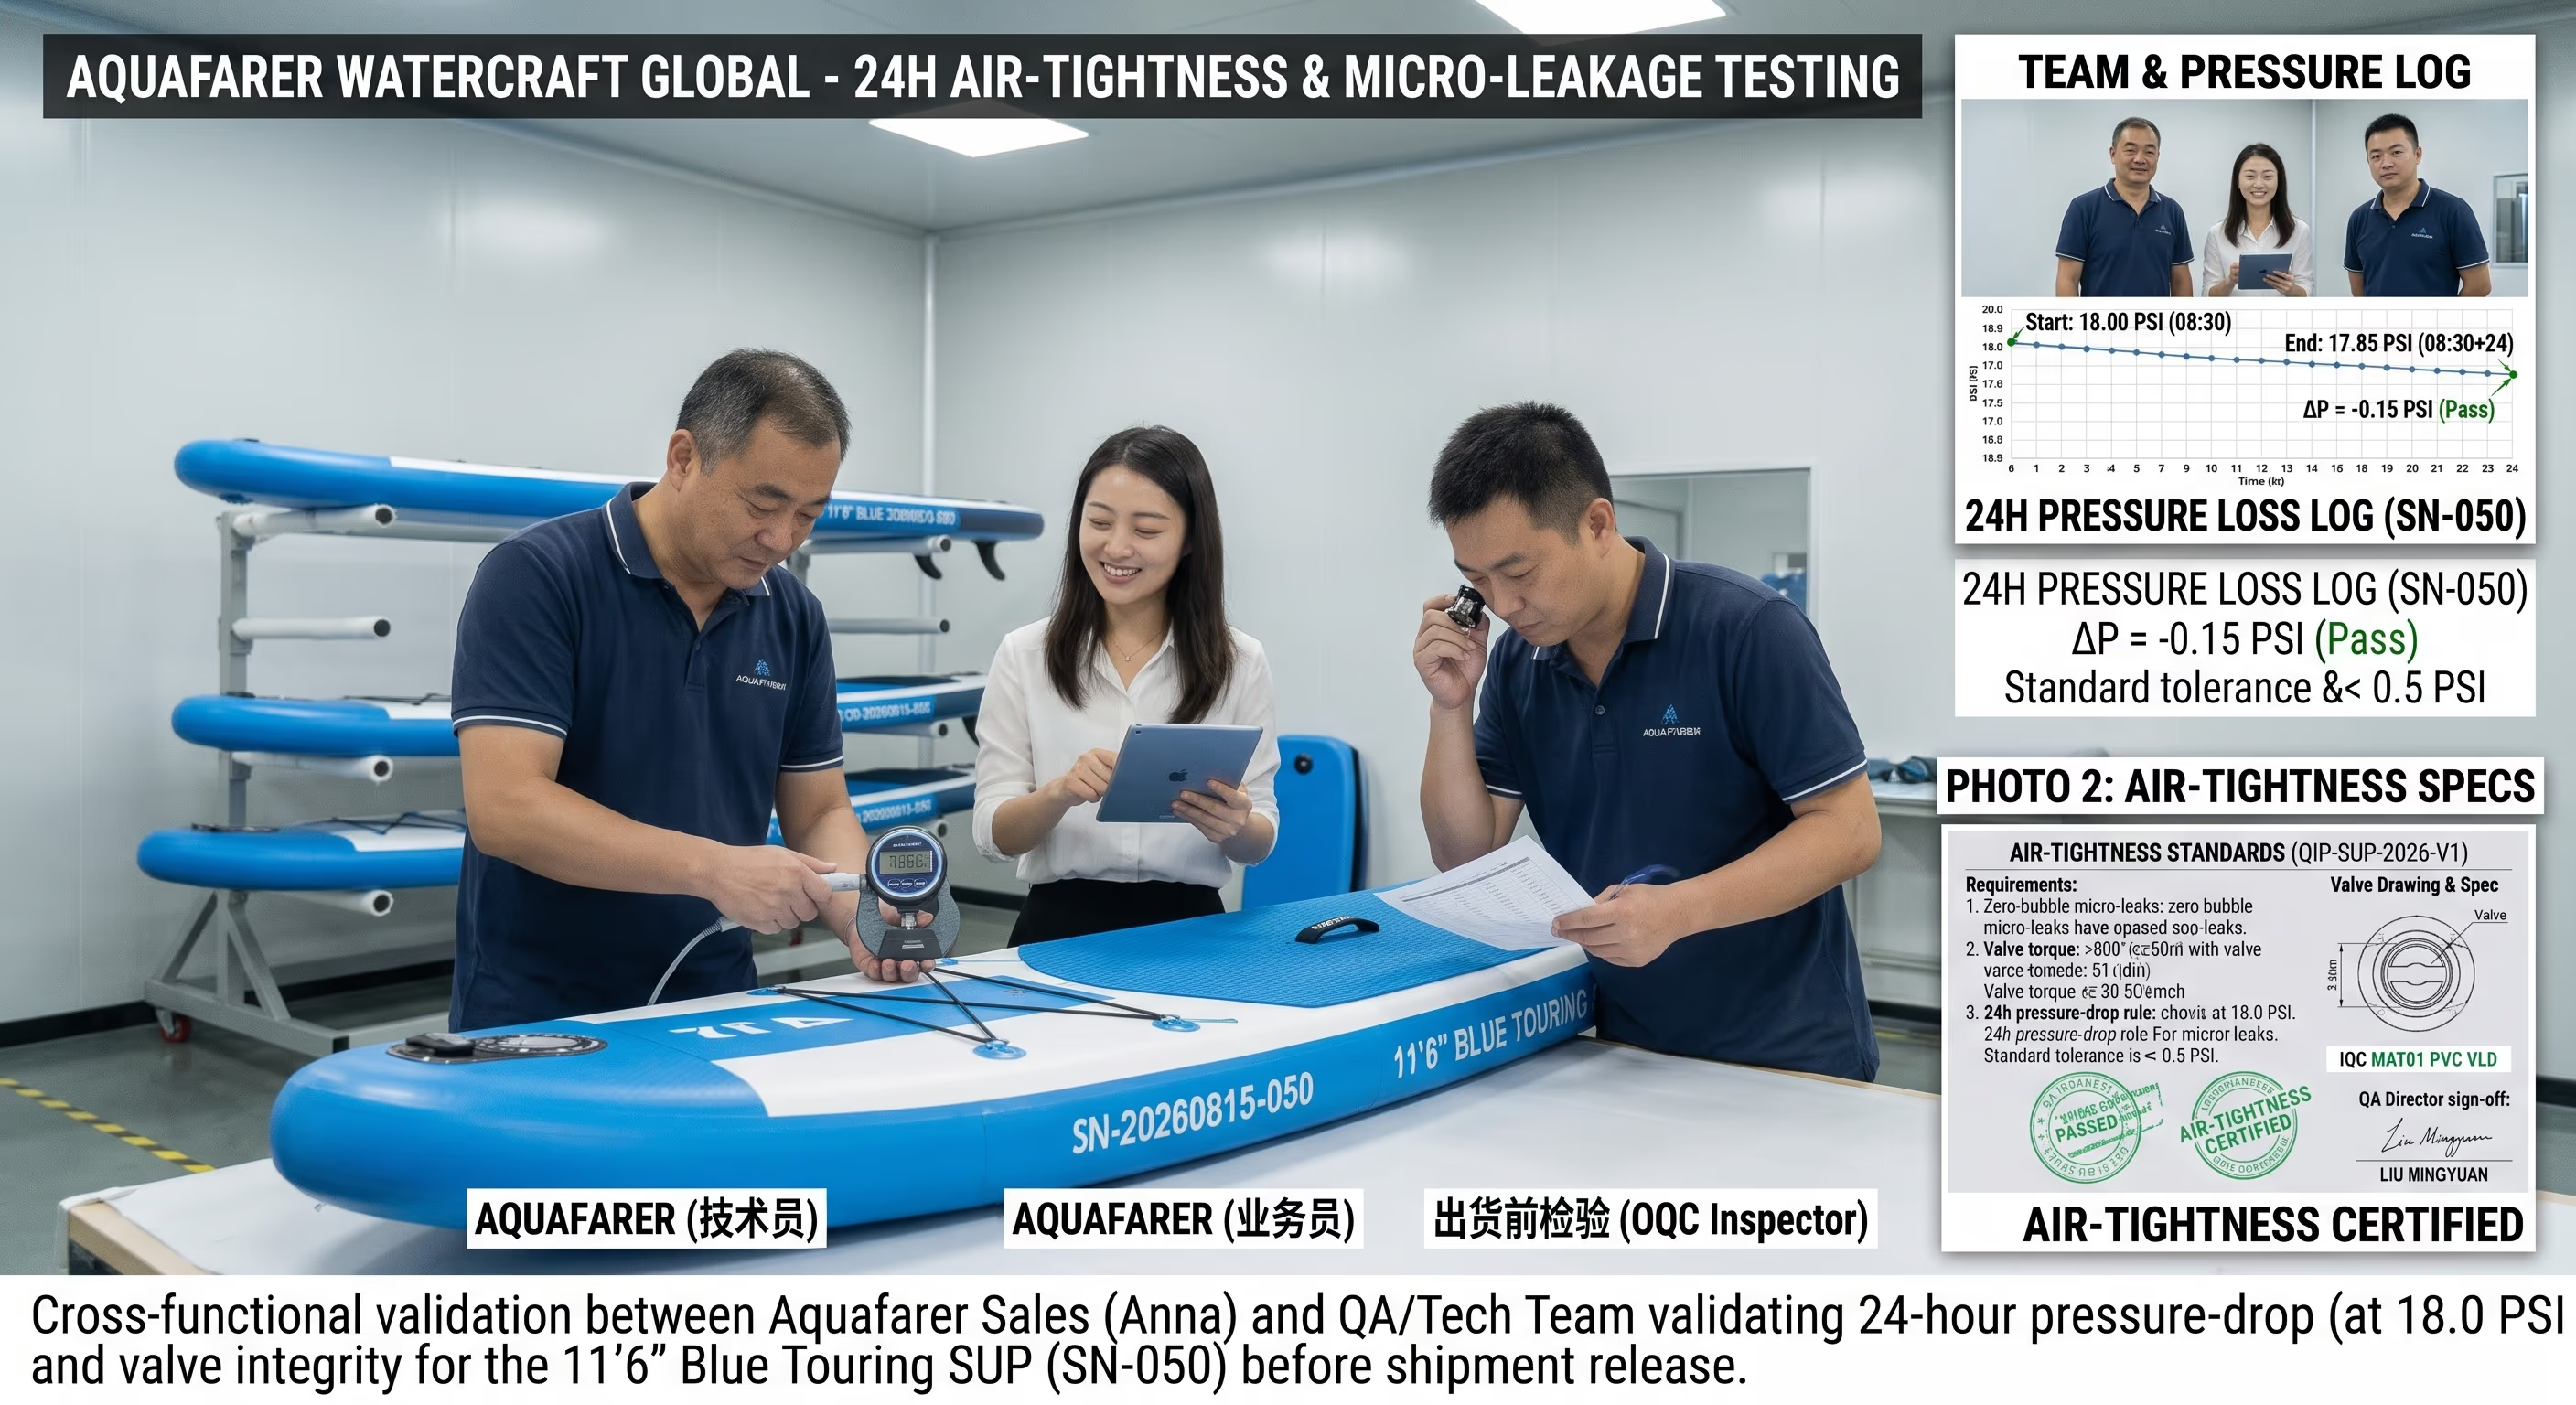
Oppblåsingstest og lufttetthet
100 % av de ferdige brettene — ikke bare et stikkprøve — gjennomgår et 24-timers trykkholdetest ved 18.0 PSI med automatisk utelukkelse ved et fall på mer enn 0.50 PSI. Et bevis per kammer.
Last ned lufttetthetsrapportene (PDF)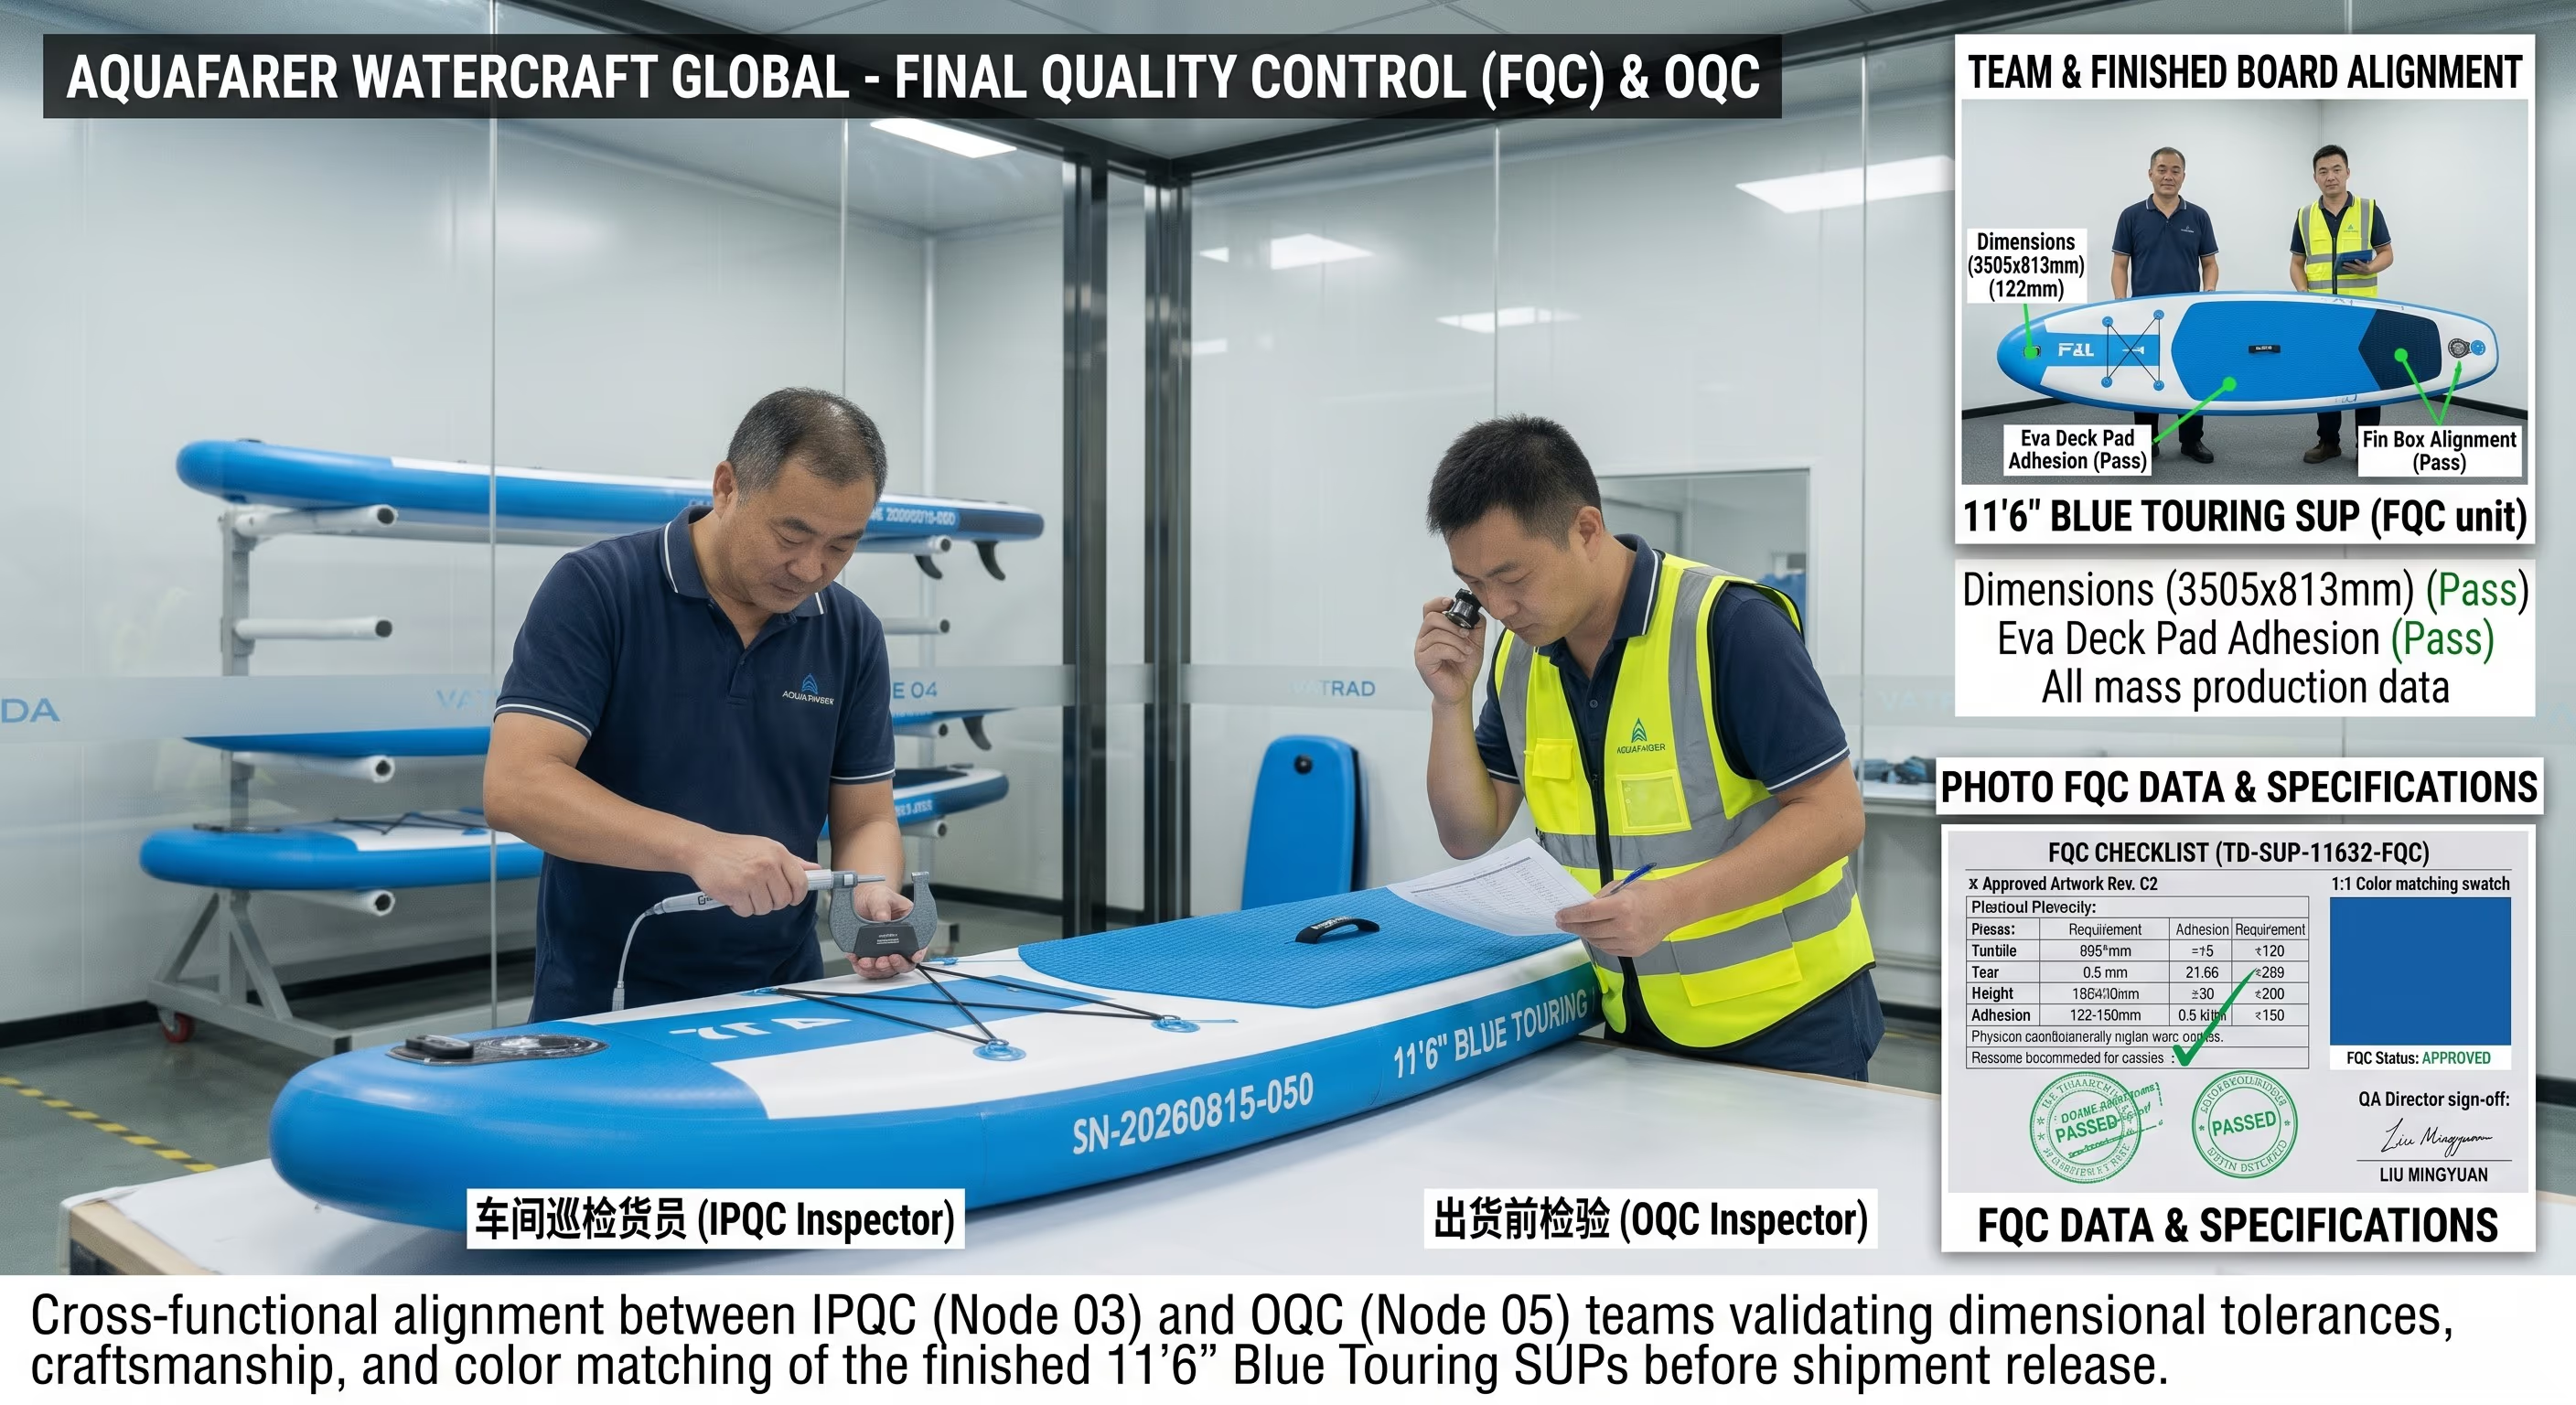
FQC — Kontroll av sluttprodukt
De ferdige brettene måles mot tegningens toleranser og vurderes optisk under D65-dagslyslamper mot det godkjente golden sample.
Last ned FQC-rapportene (PDF)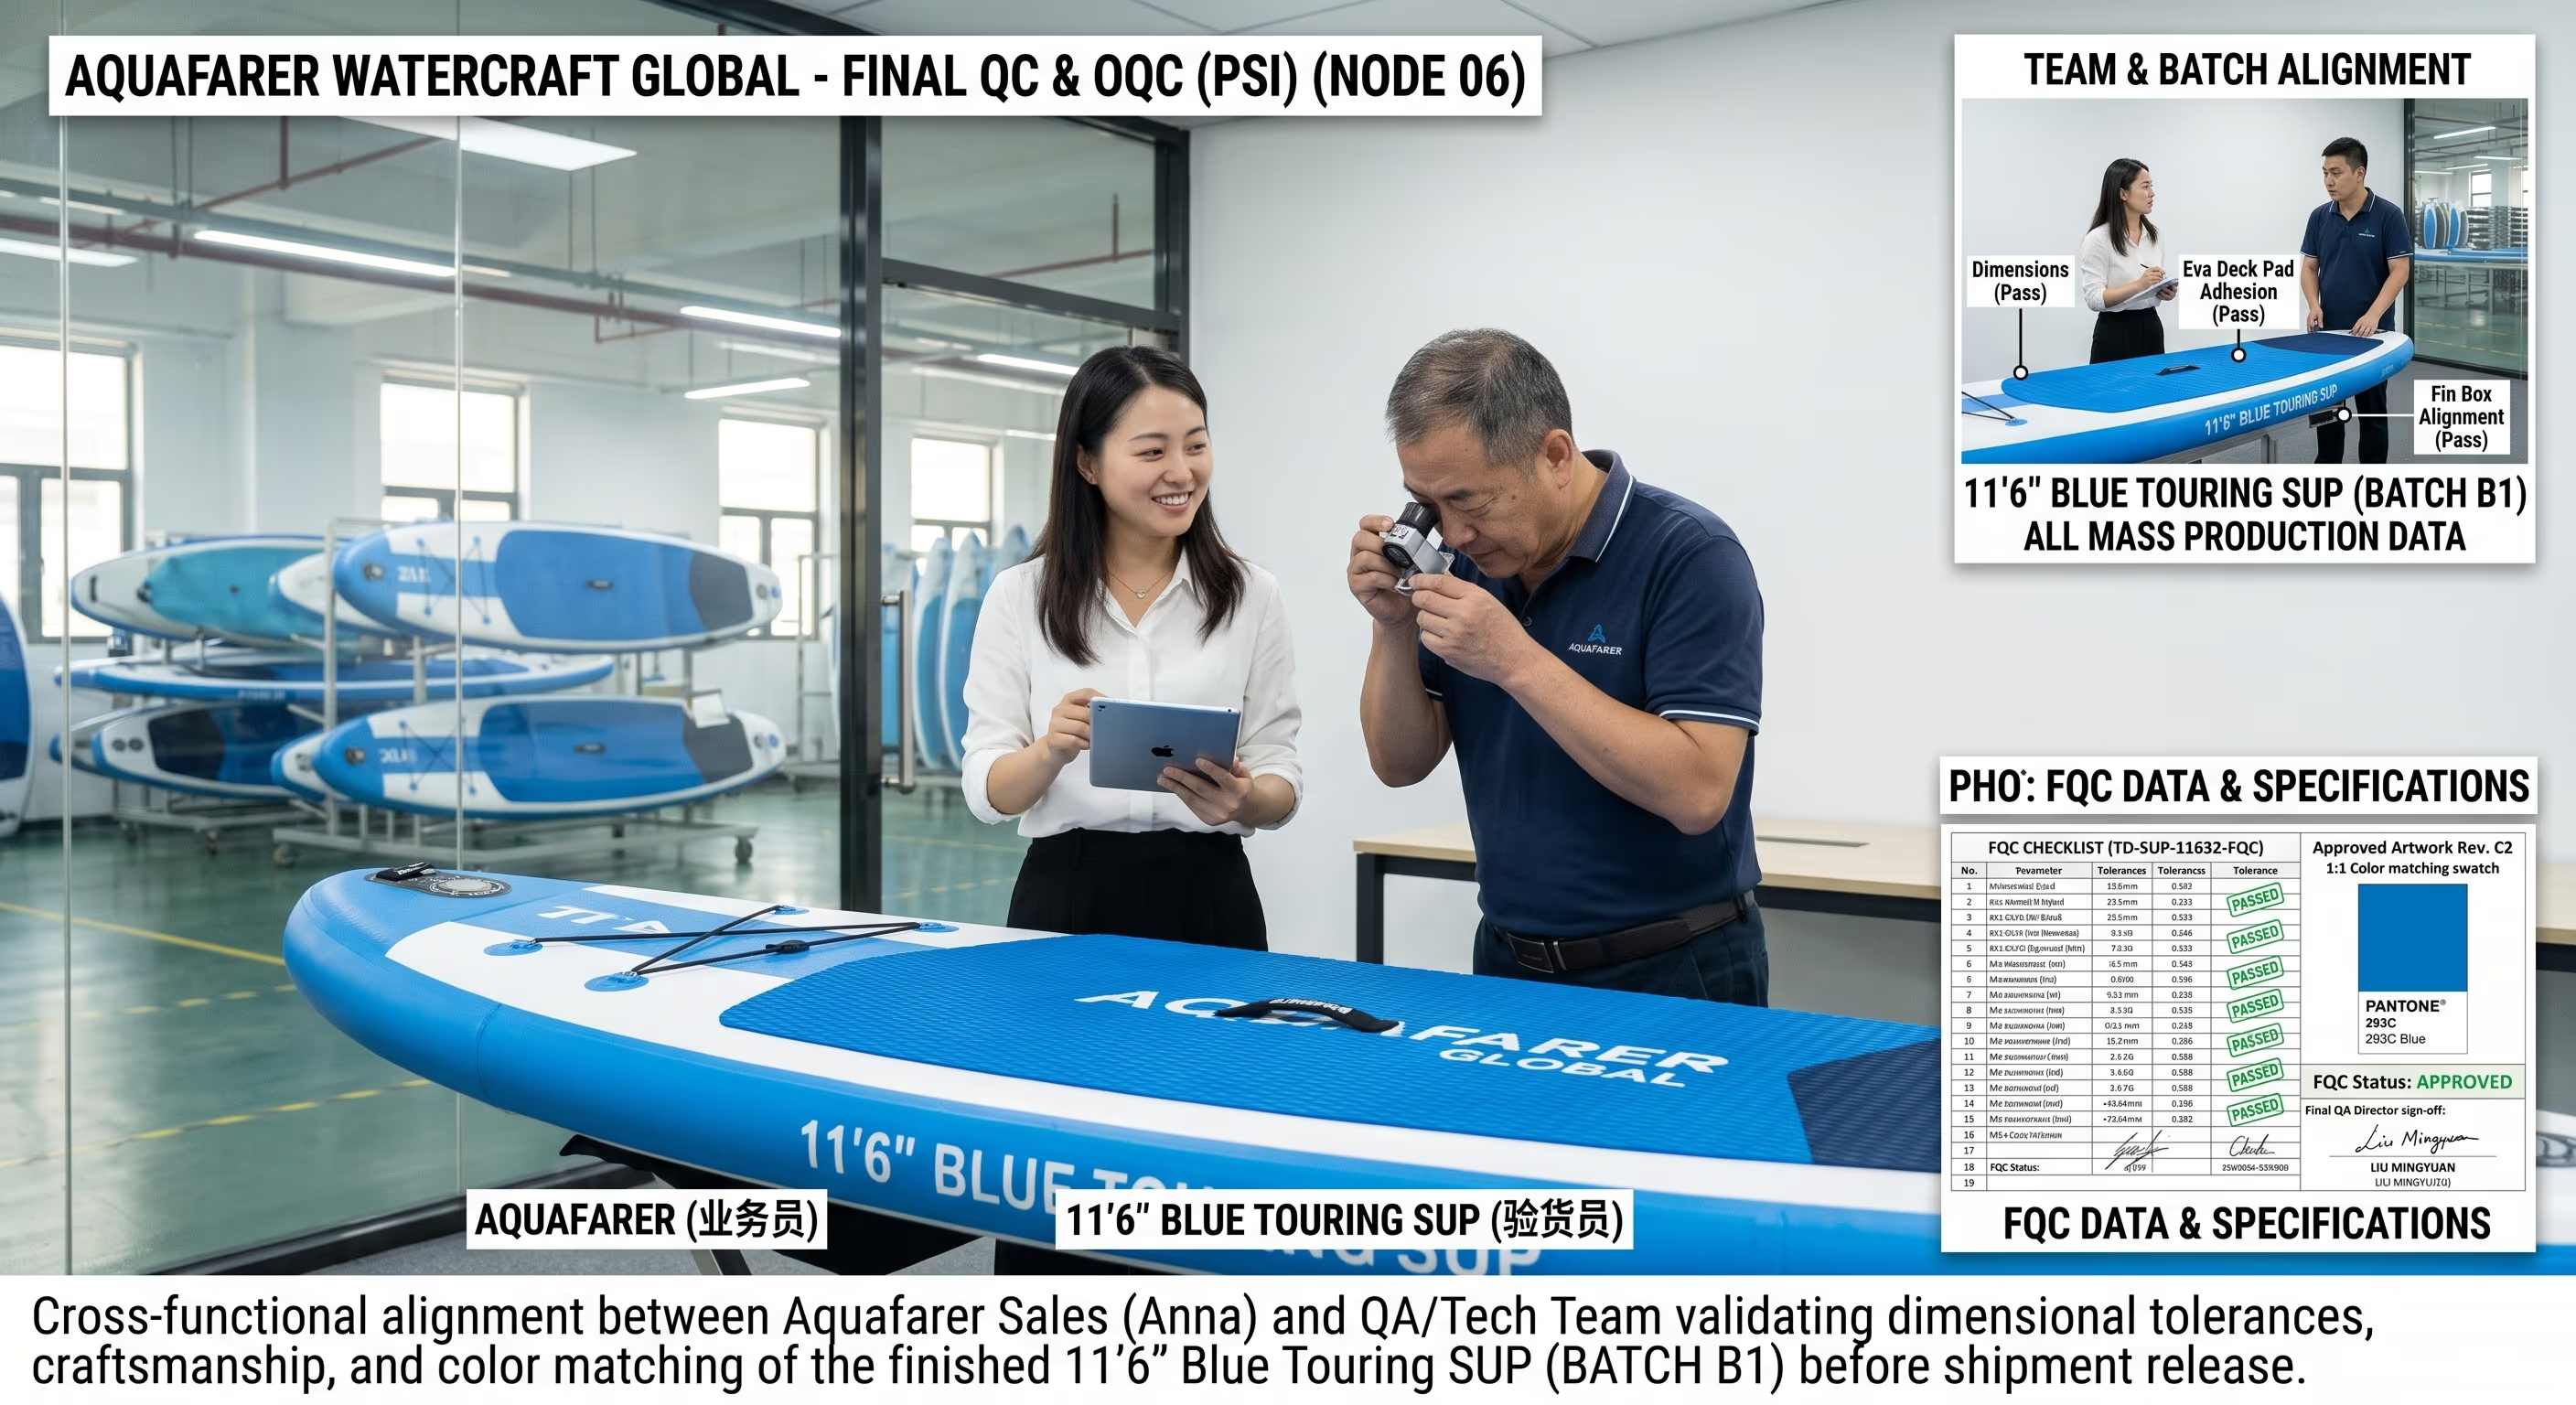
PSI — Emballasjeinspeksjon før levering
Den emballerte enheten verifiseres 100 % mot den kundegodkjente BOM-en — strekkodeskanning (poeng ≥ B), kartongmarkering og falltest ISTA-1A før lasting.
Last ned PSI-rapportene (PDF)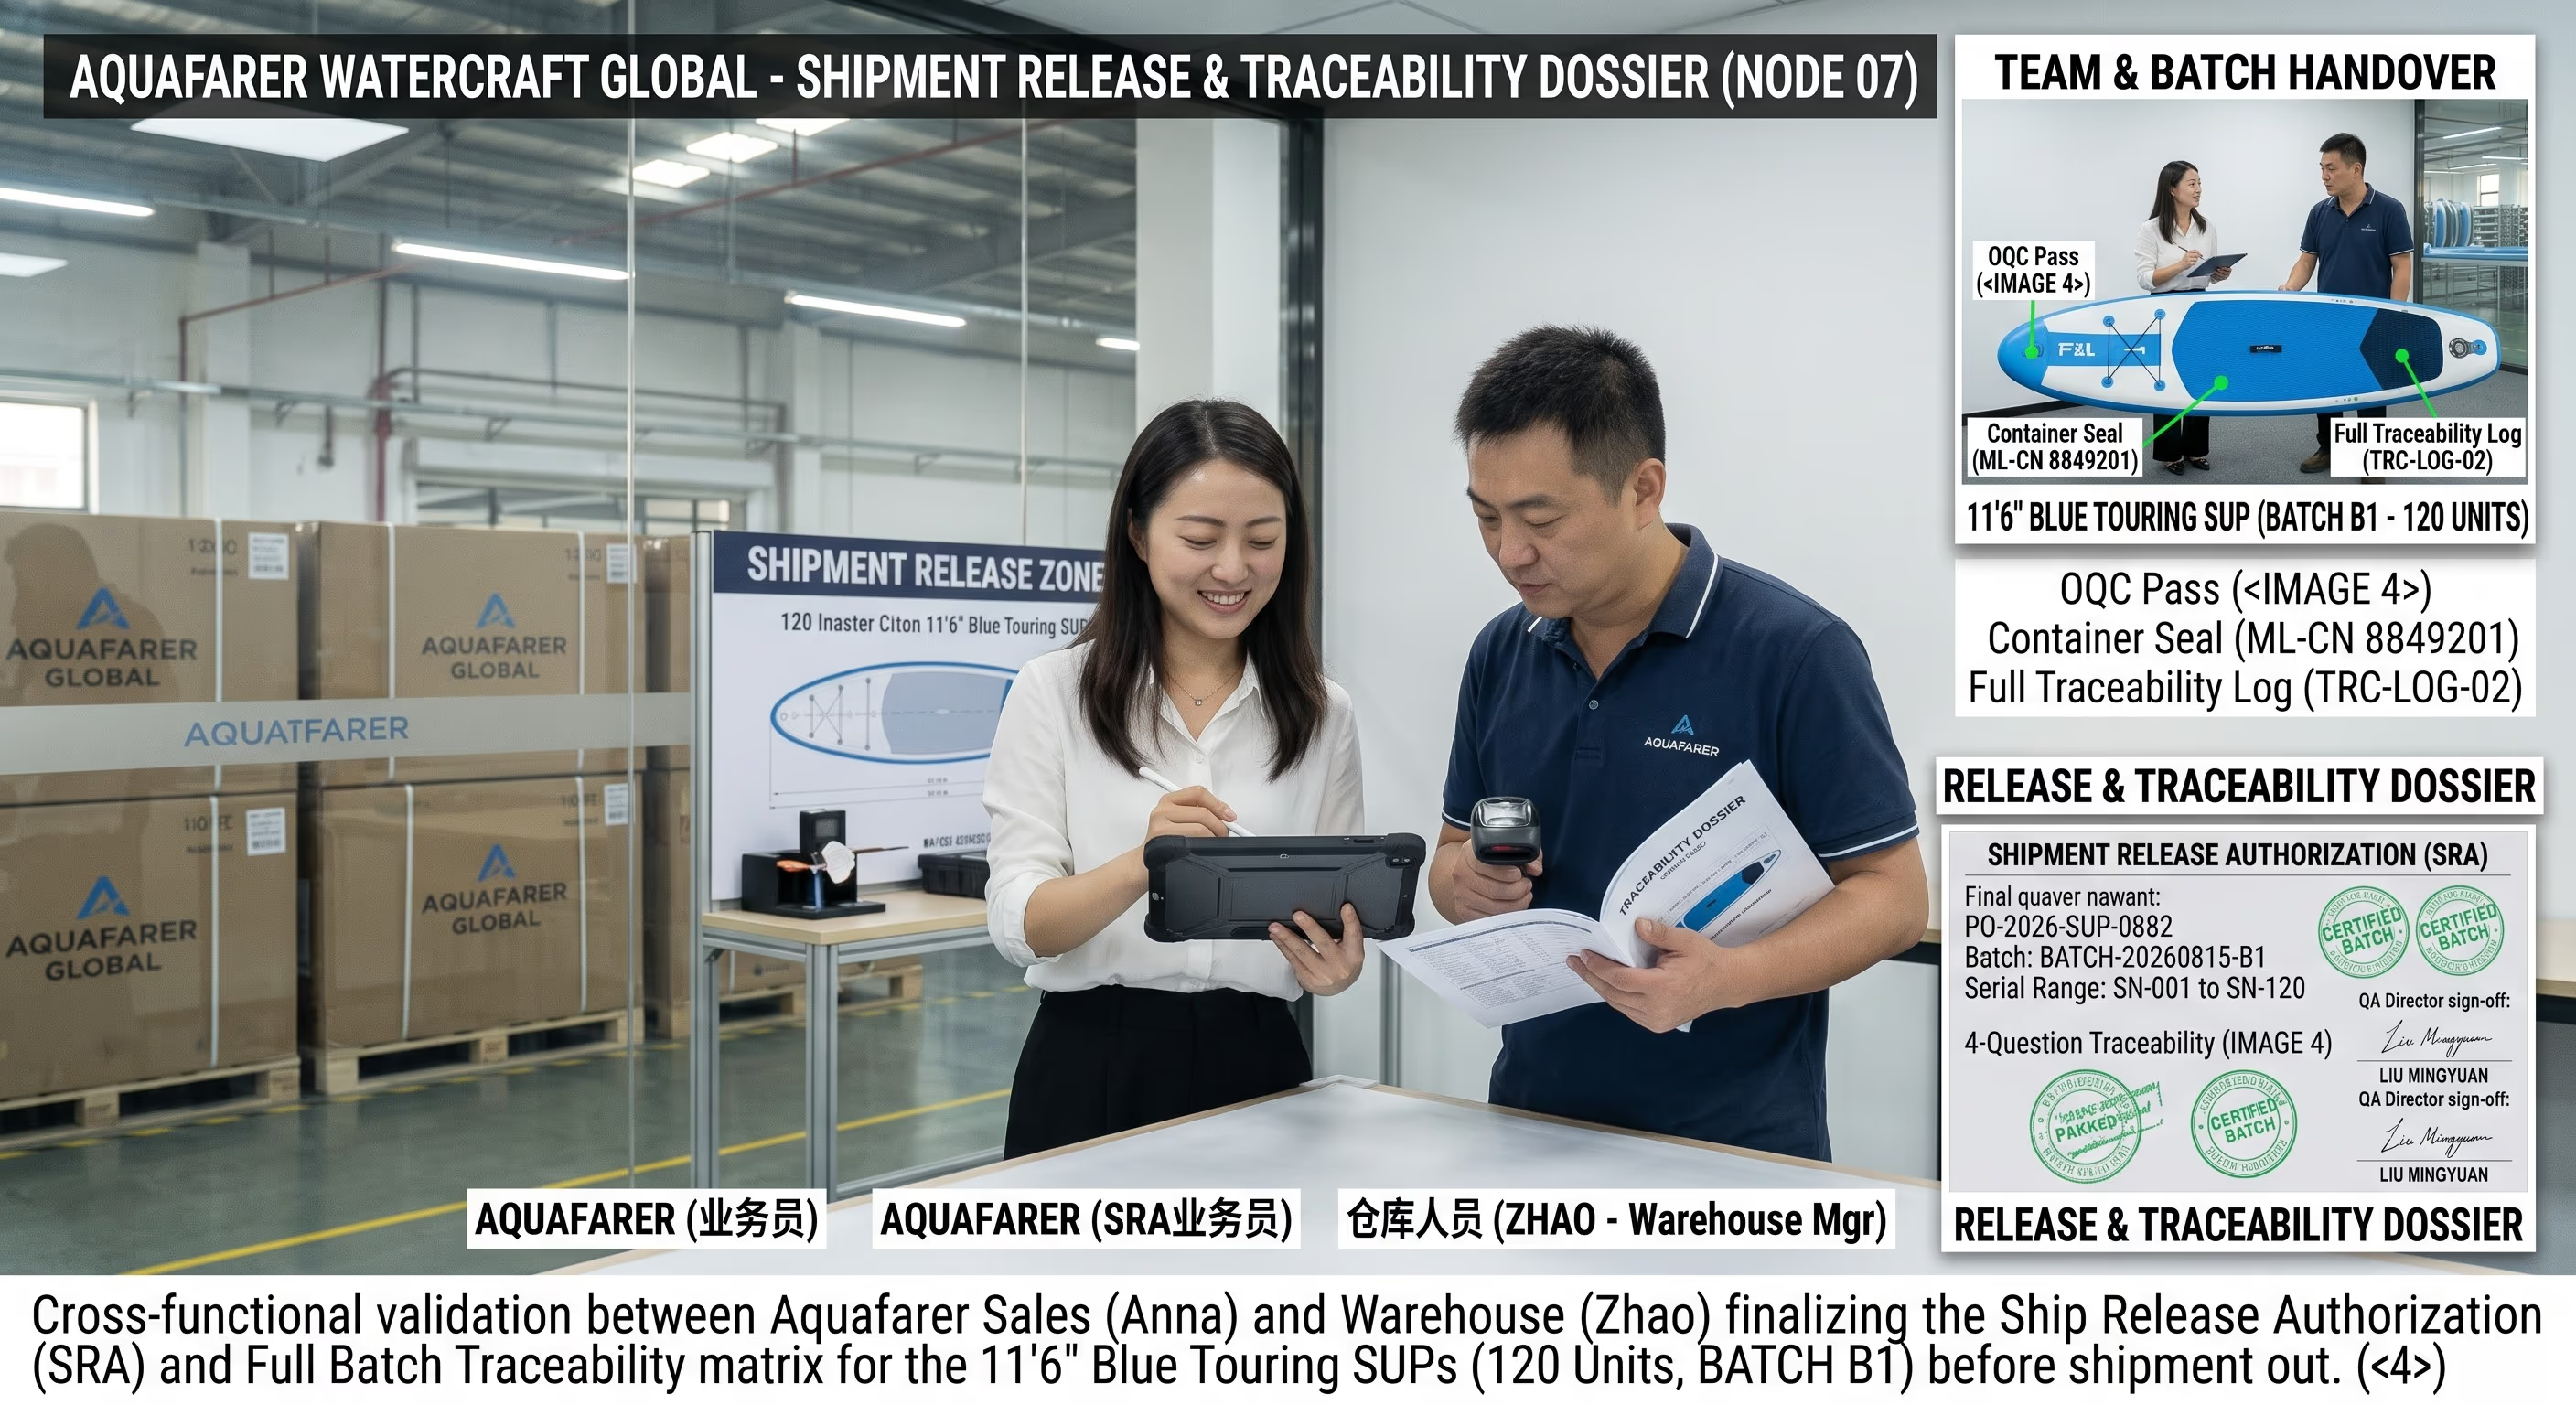
Frigjøring før levering og sporbarhet
Kvalitet frigjør partiet først når alle seks tidligere porter er lukket. Serienummer tildeles partiet, og mappen sendes med leveransen.
Last ned frigjøringsrapportene (PDF)Se utstyret og maskinene våre
Utforsk det industrielle utstyret bak hvert Vatrad SUP-brett.
Se utstyret →