Inspectie & kwaliteitsborging
Kwaliteitscontrole voor op maat gemaakte opblaasbare SUP''s
QINGDAO VATRAD GROUP.,LTD. past per project gespecificeerde inspectiecriteria toe op alle materiaalvoorbereiding, de plankconstructie, de definitieve oppomptest, het verpakken en de vrijgave voor verzending. Kwaliteitseisen worden dynamisch beheerd op basis van het goedgekeurde monster, de technische specificatie, de artwork-proef, de stuklijst (BOM) en de voor elke OEM/ODM-order overeengekomen verpakkingsnormen.
QINGDAO VATRAD GROUP.,LTD. controleert de kwaliteit van opblaasbare SUP's via een verificatiesysteem in 4 fases: ingangsinspectie van goederen (IQC), kwaliteitscontrole tijdens het proces (IPQC), eindcontrole van de plank en oppomptest (FQC) en pre-release van verpakking en verzending (OQC). Elke order wordt geverifieerd tegen het goedgekeurde monster, de technische specificatie, de artwork-proef, de BOM en de verpakkingsnormen — inclusief de luchtdichtheidscontrole, visuele en maatcontroles, bevestiging van accessoires en lot-traceerbaarheid. Eenheden die niet aan de acceptatiecriteria voldoen, worden geblokkeerd of op een gecontroleerde manier in quarantaine geplaatst, uitsluitend volgens goedgekeurde instructies herbewerkt en opnieuw geverifieerd vóór de geautoriseerde vrijgave.
Specificaties geverifieerd: September 2026Ons kwaliteitssysteem is gebouwd voor OEM/ODM-projecten: de inspectiecriteria worden per order gedefinieerd, gedocumenteerd en gevolgd door het productie- en kwaliteitsteam, van de ingang van goederen tot het verpakken. Zo blijft de kwaliteitsverwachting afgestemd tussen fabriek en jouw merk, van het eerste monster tot de volledige containerleveringen.
Omvang
Per project gespecificeerde inspectiecriteria
Kwaliteitsspecificaties kunnen variëren afhankelijk van de plankconstructie (bijv. één/twee lagen, drop-stitch weefsel, verlijmde rail), het beoogde gebruik, de regelgeving van de doelmarkt en de door de klant goedgekeurde parameters. De uiteindelijke vrijgave is strikt gebaseerd op de voor de order overeengekomen gedocumenteerde inspectiecriteria.
Kwaliteitskader
Ons kwaliteitsverificatiesysteem in 4 fases
Een complete QC-cyclus van de ingang van grondstoffen tot de vrijgave voor verzending.
- 1
1. Ingangsinspectie goederen (IQC)
De kernmaterialen en ingekochte componenten worden vóór toelating tot de productielijn geverifieerd tegen de goedgekeurde specificaties en referentiemonsters. Drop-stitch-materiaal en PVC worden gecontroleerd op materiaalidentificatie, leverancierslot, gewicht/dichtheid, dikte, kleurovereenkomst met de goedgekeurde monsters en oppervlaktedefecten. EVA-tractionpads worden gecontroleerd op patroon, kleur, dikte, snijnauwkeurigheid en lijmcompatibiliteit. Ventielen en fittingen doorlopen functionele, draad-, pakkingintegriteits- en koppelingstests. Accessoires en verpakking (pompen, peddels, vinnen, leash, tassen, dozen) worden vergeleken op aantal, kleur, branding, streepjescodenauwkeurigheid en artwork-versie tegen de goedgekeurde BOM.
- 2
2. Kwaliteitscontrole tijdens het proces (IPQC)
De kritieke productiefases worden geïnspecteerd om non-conformiteiten te vinden vóórdat de planken de stroomafwaartse stations bereiken. Snijden en printen worden geverifieerd op paneelafmetingen, artwork-layout, spiegeloriëntatie en randreinheid tegen de goedgekeurde technische tekeningen. De assemblage van de plank en het verlijmen van de rail worden gecontroleerd op rompsymmetrie, continuïteit van de naad-overlapping en afwezigheid van holtes of luchtbellen langs de zwaar belaste zones. De bevestiging van ventielen en accessoires, de graphics en de branding worden geverifieerd op positie, oriëntatie, lijmdekking, logo-belettering en artwork-versie.
- 3
3. Eindcontrole van de plank & oppomptest (FQC)
De afgewerkte planken doorlopen bindende fysieke en structurele tests vóór de vrijgave voor verpakking. De planken worden opgepompt en op de voor het project goedgekeurde testdruk gehouden om structurele stijfheid en drukstabiliteit te verifiëren. De luchtdichtheidscontroles bestrijken de ventielbehuizing, de railnaden, de boeg-/achterstevenkegels en de spanningsvoegen met behulp van gekalibreerde lekdetectiemethoden (drukverliesmonitoring of bellenproef). De esthetische en maatcontrole verifieert afmetingen, rocker-profiel en uitlijning van de EVA-pad (tolerantie ±2 mm) onder standaard daglichtomstandigheden.
- 4
4. Verpakking & pre-release verzending (OQC)
De complete pre-verzendingscontrole verzekert een SKU-configuratie- en verzendmarkeringsmatch met nul afwijkingen. De kit-volledigheidscontrole vergelijkt plank, vin, leash, peddel, pomp, tas, reparatieset en handleiding tegen de order-BOM. De verpakkings- en streepjescodescontroles verifiëren de markeringen op de doos, de SKU-etiketten, de leesbaarheid van de streepjescode, de taal van de handleiding en de structurele integriteit van de doos. Orders worden pas vrijgegeven na de uiteindelijke verpakkingscontrole, ondertekend door geautoriseerd kwaliteitspersoneel.
Inspectiedekking
Belangrijkste inspectiecontrolepunten
Elk controlepunt wordt uitgevoerd tegen gedocumenteerde, per order overeengekomen acceptatiecriteria.
Luchtdichtheidscontrole
De afgewerkte planken worden opgepompt tot de goedgekeurde testdruk en gecontroleerd op drukbehoud, de staat van de ventielbasis, de railnaden, de boeg- en achterstevenzones en de zwaar belaste punten. Waar de inspectieprocedure dat voorschrijft, worden verdachte lekzones onderzocht met goedgekeurde detectiemethoden.
Visuele & maatcontrole
De planken worden onder adequate verlichting gecontroleerd op de staat van het materiaaloppervlak, printfouten, kleurafwijkingen, EVA-uitlijning, vouwen, krassen, onzuiverheden en legwerk-optiek. De belangrijkste afmetingen en de posities van de accessoires worden geverifieerd tegen de goedgekeurde tekeningen of specificaties.
Controle van accessoires & verpakking
Vóór de verzending wordt de volledige productconfiguratie geverifieerd: plankmodel, vinsysteem, peddel, pomp, leash, transporttas, reparatieset, handleiding en op maat gemaakte accessoires — elk vergeleken tegen het goedgekeurde monster, de tekeningen en de BOM.
Verpakking & vrijgave voor verzending
De verpakte eenheden worden gecontroleerd op SKU-configuratie, volledigheid van accessoires, productetiketten, streepjescode-informatie, versie van de handleiding, markering van de doos, verpakkingshoeveelheid en de staat van de doos. De vrijgave voor verzending wordt pas geautoriseerd na voltooiing van alle inspectie- en verpakkingsvereisten.
Lot-traceerbaarheid
Project- & lottraceerbaarheidssysteem
Elke op maat gemaakte SUP-order wordt beheerd onder een uniforme projectcode die de technische specificaties, de goedgekeurde BOM, de artwork-revisies, de materiaallotnummers, de verpakkingsreferenties en de inspectieregistraties met elkaar verbindt. De productie- en inspectieregistraties worden bewaard per project en toepasselijk productielot, en elk lot kan worden herleid tot de goedgekeurde productspecificatie, BOM, artwork en verpakkingsreferenties.
Dit ondersteunt een efficiënte verificatie van de productconfiguratie, de inspectiestatus en de betrokken scope wanneer er een kwaliteitszorg wordt gemeld — van het afgewerkte product tot de oorsprongsregistraties via de identificatie van de plank of de doos.
Traceerbaarheidsketen
Van projectcode tot vrijgave voor verzending
Een keten van gecontroleerde referenties van de orderbevestiging tot de geautoriseerde verzending.
- 01
Projectcode
Uniforme projectreferentie die elk gecontroleerd document aan de order koppelt.
- 02
Documentrevisies
Huidige revisieniveaus van specificatie, BOM, artwork en verpakking — alleen goedgekeurde versies zijn geldig voor de productie.
- 03
Lot & materialen
De materiaal- en componentloten worden geregistreerd tegen het productielot.
- 04
Inspectieregistraties
IQC-, proces-, luchtdichtheids-, eind- en verpakkingsinspectieresultaten per lot.
- 05
Verpakking & vrijgave
Verpakkingslot, NCR-sluitingsstatus en overzicht van de geautoriseerde vrijgave voor verzending.
Geanonimiseerd voorbeeld
Traceerbaarheidscontrolegistratie (Demo)
De demonstratiewaarden dienen uitsluitend ter illustratie — de klantnaam, ordernummers, op maat gemaakte artwork, leveranciersgegevens en commerciële informatie zijn verwijderd ter bescherming van de vertrouwelijkheid.
- Producent: QINGDAO VATRAD GROUP, LTD.
- Projectcode: DEMO-SUP-2026-01
- SKU-referentie: DEMO-TR-126
- Productielot: BATCH-AUG-01
- Specificatie / BOM / Artwork-revisie: Rev B / Rev C / Rev B
- Luchtdichtheidsregistratie: GESLAAGD —bewaard per lot
- Inspectiestatus: GESLAAGD
- Verzendstatus: VRIJGEGEVEN
Controle van non-conformiteit
Controle van niet-conforme producten & quarantaine
Producten of componenten die niet aan de gedefinieerde acceptatiecriteria voldoen, worden duidelijk gemarkeerd en geblokkeerd of op een gecontroleerde manier in quarantaine geplaatst. Ze mogen pas naar de volgende productiefase, de verpakking of de verzending na voltooiing van een geautoriseerde beslissing. Herbewerking vindt plaats volgens goedgekeurde instructies en is gekoppeld aan de betreffende non-conformiteitsmelding; herwerkte eenheden worden opnieuw geverifieerd tegen de toepasselijke projectvereisten vóór de kwaliteitsvrijgave.
Controleflow in 7 fases
Wat er gebeurt wanneer een non-conformiteit wordt gevonden
Identificeren, blokkeren, corrigeren, verifiëren — dan vrijgeven of afkeuren. Niet-conforme producten gaan nooit terug naar productie of verpakking zonder verificatie.
- 01
Identificeren
De non-conformiteit wordt geregistreerd tegen het betrokken product, de SKU, het lot of de procesfase.
- 02
Markeren
De betrokken eenheden worden duidelijk gemarkeerd met gecontroleerde statusetiketten —HOLD, in quarantaine of afgekeurd.
- 03
Quarantaine
De eenheden worden gescheiden in een fysiek gecontroleerd of door het systeem beheerd quarantainegebied, om onbedoeld gebruik of verzending te voorkomen.
- 04
Scope beoordelen
De betrokken scope wordt onderzocht per lot, procesfase, materiaallot en documentrevisie.
- 05
Herbewerken / Vervangen
Een correctie is alleen toegestaan via een goedgekeurde beslissing en een gecontroleerde werkinstructie.
- 06
Opnieuw verifiëren
De gecorrigeerde eenheden worden opnieuw geverifieerd tegen de toepasselijke acceptatiecriteria vóór de vrijgave.
- 07
Vrijgeven of afkeuren
Alleen geautoriseerde en conforme producten bereiken de verpakking of de vrijgave voor verzending.
In de productiehal
Controle & quarantaine in de praktijk
De foto''s uit onze werkplaats in Qingdao laten zien hoe de statuscontrole en de inspectieregistraties ter plaatse worden toegepast.
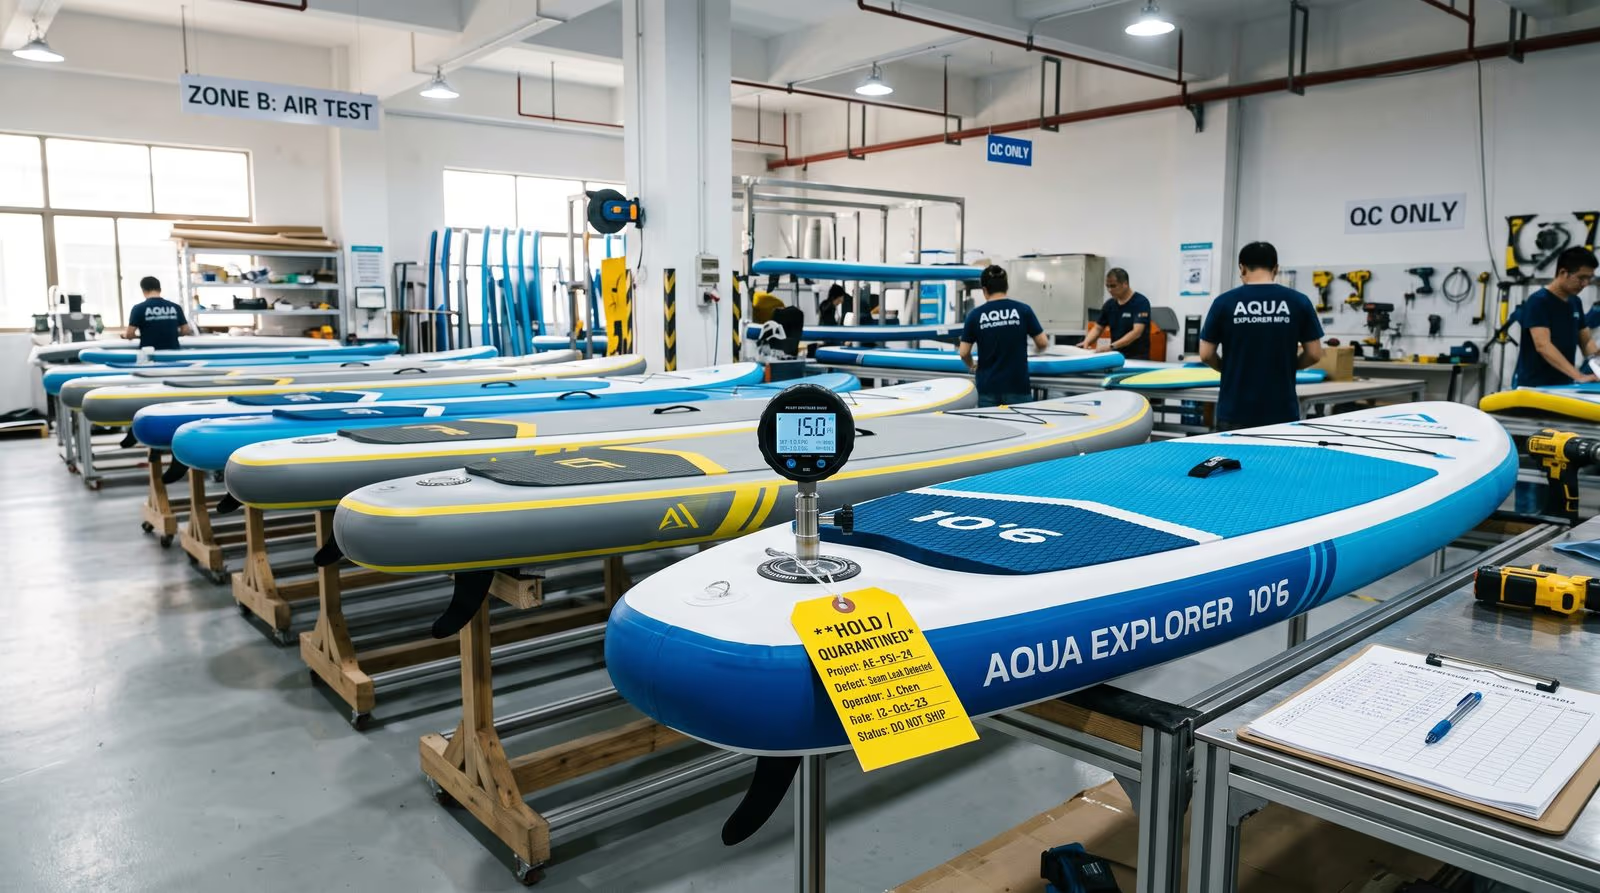
Luchtdichtheidstestgebied
De opgepompte planken worden in het QC-testgebied bewaard onder industriële verlichting; de digitale drukmeetinstrumenten bewaken de goedgekeurde drukbehoudtest op de ventielbasis, de railnaden, de boeg en achtersteven en de zwaar belaste punten. De registraties worden per lot bewaard en gekoppeld aan de eindcontrole.
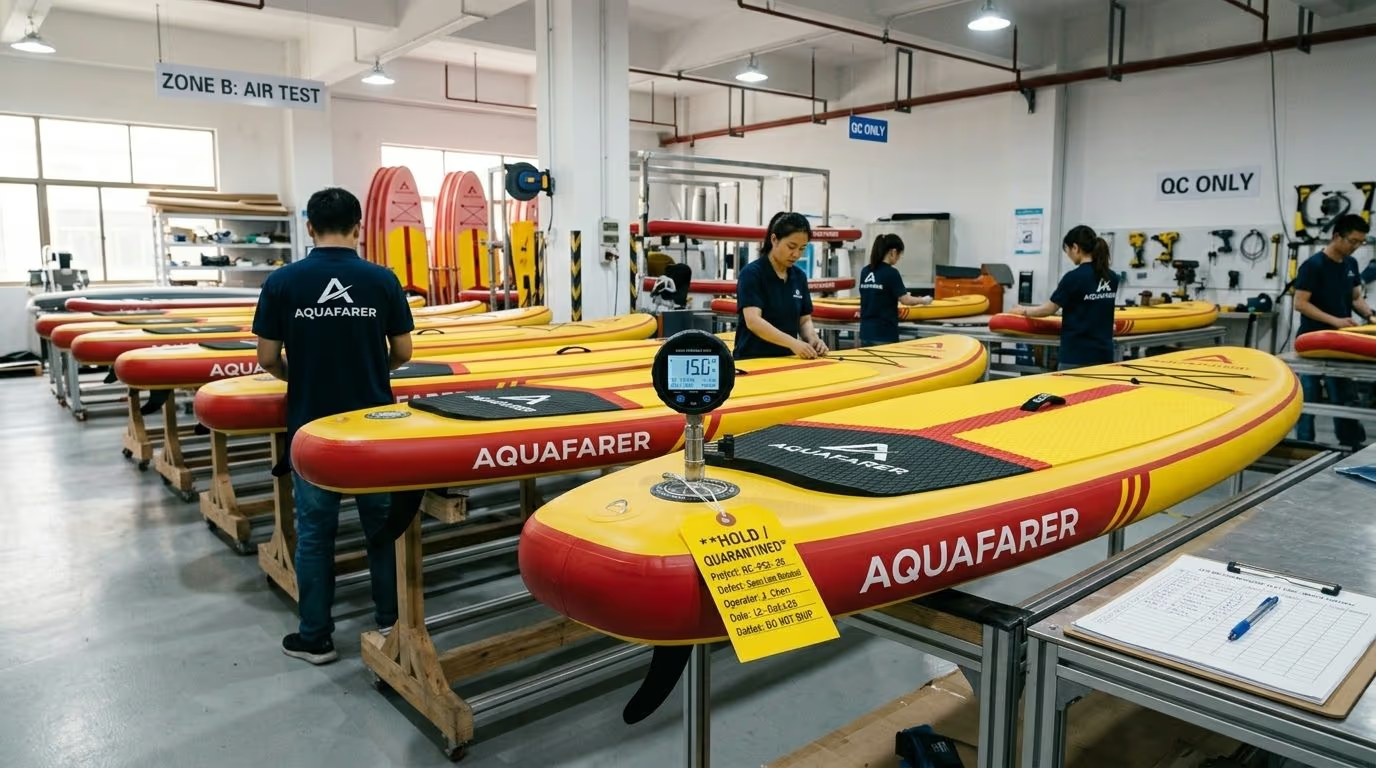
Blokkerings- & quarantainestation
Inspectiestation met QC-controlebladen en statusmarkering. Elke eenheid die niet aan de acceptatiecriteria voldoet, wordt gelabeld, geprotocolleerd en in quarantaine geplaatst — ze mag de verpakking pas bereiken na een geautoriseerde beslissing en bindende herhaalinspectie.
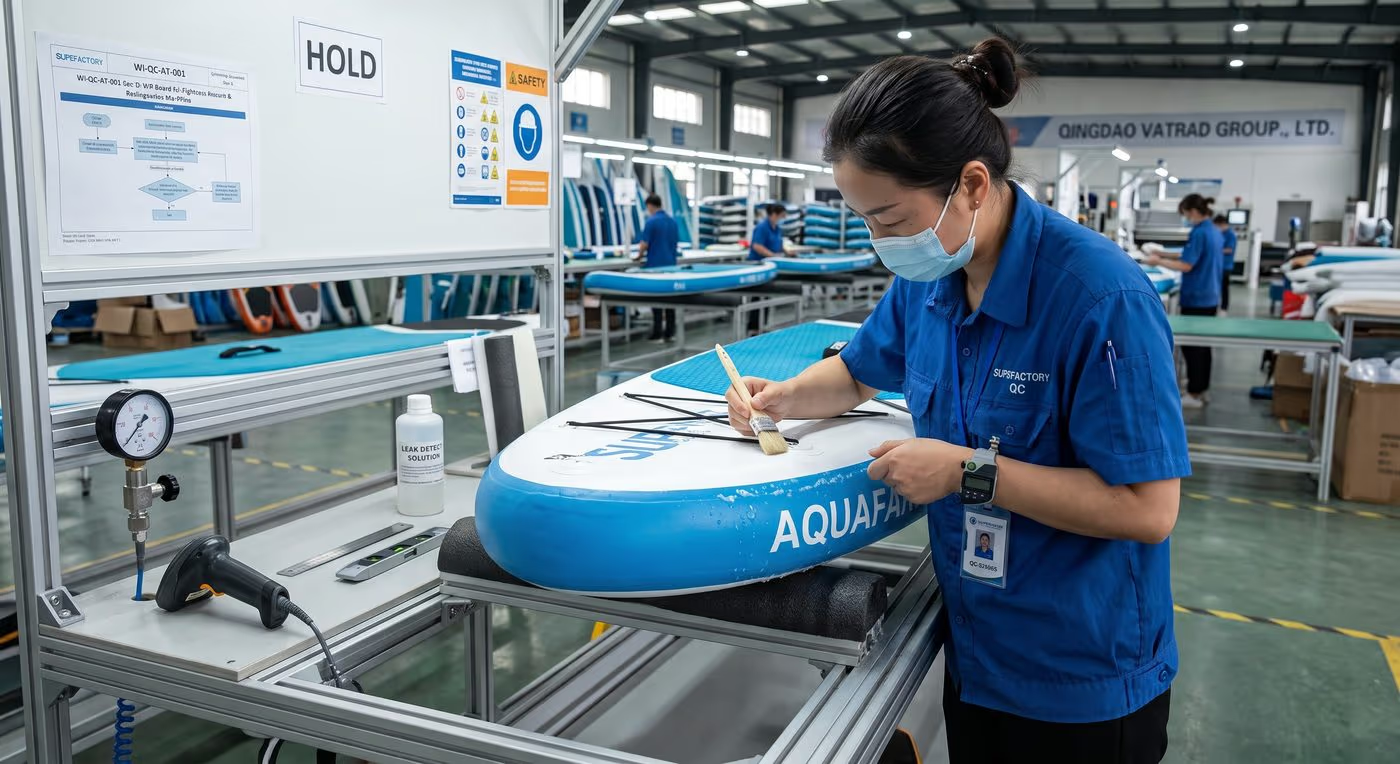
Gecontroleerd herbewerkstation
De luchtdichtheidsherbewerking wordt uitgevoerd op een speciaal station volgens een goedgekeurd methodkaart: het defect wordt gemarkeerd, de plank blijft op HOLD en keert na de vereiste uithardtijd terug naar het testgebied voor herhaalde verificatie tegen de oorspronkelijke acceptatiecriteria.
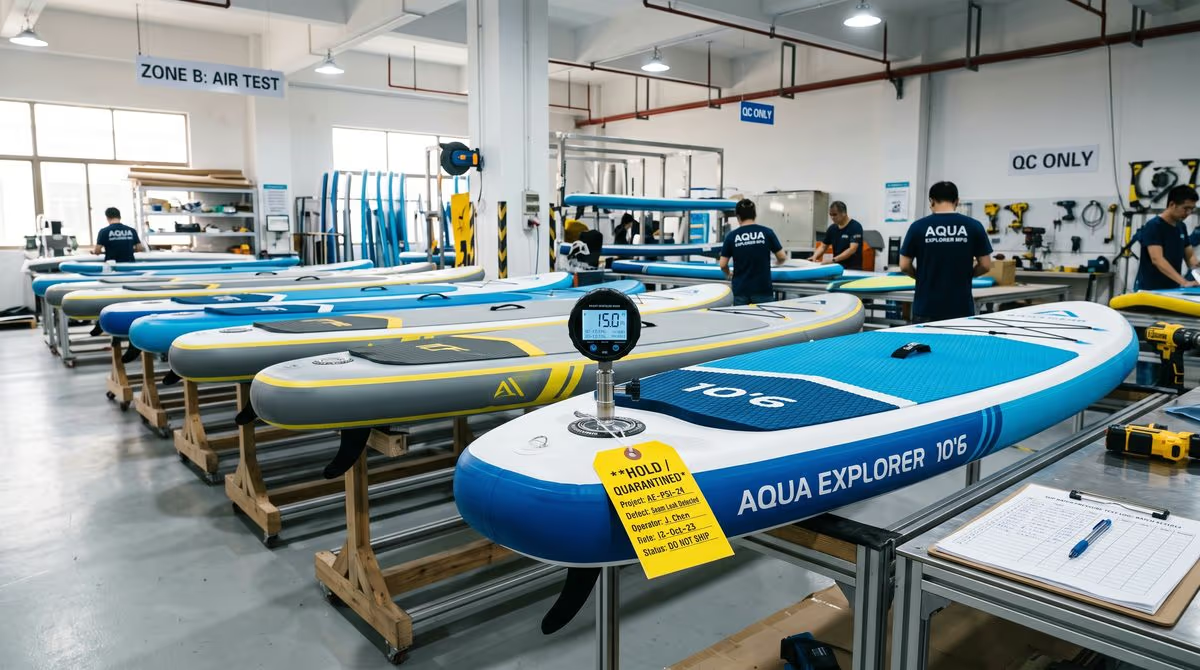
Demonstratie van het quarantainegebied
Demonstratiefoto uit de werkplaats die de werking van de gecontroleerde scheiding in quarantaine ter plaatse laat zien: de gescheiden eenheden blijven onder statuscontrole totdat een geautoriseerde beslissing is voltooid.
Governance van herbewerking
Gecontroleerde luchtdichtheidsnon-conformiteit & herbewerkingsgovernance
Bij QINGDAO VATRAD GROUP.,LTD. wordt herbewerking strikt gedefinieerd als het herstellen van een niet-conforme eenheid tot volledige conformiteit met de oorspronkelijke technische specificatie — niet als een snelle oplossing. Elke plank met een luchtdichtheidsnon-conformiteit wordt op een gecontroleerde manier geblokkeerd en gekoppeld aan een non-conformiteitsmelding (NCR) vóór enige verdere bewerking; de bron van het lek wordt gelokaliseerd en geregistreerd met de goedgekeurde diagnostische methode.
Herbewerking mag alleen doorgaan als het defect binnen de goedgekeurde herbewerkingsscope valt en er een geautoriseerde methode beschikbaar is. De herbewerkingsinstructie identificeert het product, het lot, de positie van het defect, het goedgekeurde materiaal, de methode, de vereiste omstandigheden en de scope van de herhaalde verificatie. Na de vereiste uithard- of stabilisatiefase wordt de plank opnieuw geverifieerd tegen dezelfde toepasselijke acceptatiecriteria als een conforme plank — herbewerking verlaagt nooit de acceptatienorm. Als de herhaalde verificatie faalt, is een nieuw engineering- en kwaliteitsbesluit vereist; herhaalde herbewerking is niet toegestaan zonder gedocumenteerde vrijgave.
Interactieve flow
Beslisflow voor herbewerking — klik op elk knooppunt
Volg hoe een luchtdichtheidsnon-conformiteit wordt beheerd van detectie tot vrijgave of vernietiging. Klik op een knooppunt om de controlevereisten in die stap uit te vouwen.
Tijdens de inspectie wordt een luchtdichtheidsnon-conformiteit geconstateerd — een drukbehoudfout, een zichtbaar lek of een gerelateerde fout van het luchtsysteem.
| Defectcategorie | Typisch gebied | Geschiktheid voor herbewerking | Vereiste vrijgave |
|---|---|---|---|
| Klasse A — Ventielinterface | Ventielkern, dopafsluiting, afdichting, pompinterface | Standaard herbewerking geautoriseerd | QC-inspecteur |
| Klasse B — Ventielbasisnaad | Micro-lek langs de rand van het ventiel | Herbewerking beoordeeld volgens de goedgekeurde methodkaart | QC + Engineering |
| Klasse C — Oppervlakkig speldenprikgaatje | Lokaal micro-speldenprikgaatje op een niet-belast oppervlak | Alleen geautoriseerd als het aan de specificaties van de klant voldoet | QC + Engineering |
| Klasse D — Lokale railnaad | Lokaal lek in de overlapping op de railband | Hoog risico; strikt engineeringbesluit vereist | Engineering + QA-hoofd |
| Klasse E — Uitgebreide railschade | Doorlopende naadfout in zwaar belaste zones | Standaard herbewerking niet geautoriseerd — vervanging of oorzaakanalyse | QA-hoofd + concessie van de klant |
| Klasse F — Terugkerend lek | Lek dat niet kan worden gelokaliseerd of fout bij het hertesten | Geen herhaalde herbewerking; vervanging, vernietiging of technische oorzaakanalyse | Senior QA / Engineering |
| Klasse G — Structurele schade | Materiaalschade, delaminatie, vervorming van de plank | Herbewerkingsvrijgave niet geautoriseerd — vervanging, vernietiging of schriftelijke concessie van de klant | Quality Manager + vrijgave van de klant |
Gesloten cyclus in 7 fases
Gecontroleerde herbewerkingsworkflow — van detectie tot vrijgave of vernietiging
Elke luchtdichtheidsherbewerking volgt dezelfde gecontroleerde cyclus: detecteren, in quarantaine plaatsen, diagnosticeren, autoriseren, herbewerken, opnieuw verifiëren, vrijgeven.
- 01
Detectie, lijnstop & quarantaine
De bewerking van de betrokken plank stopt onmiddellijk. Plank-ID, productcode, lot, werkstation, datum en inspecteur worden geregistreerd, er wordt een HOLD-/quarantaine-etiket aangebracht en een NCR geopend tegen de toepasselijke specificatierevisie.
- 02
Systematische lekdiagnose
De plank wordt opgepompt tot de voor het project goedgekeurde diagnostische druk en de bron van het lek wordt gelokaliseerd met een goedgekeurde methode — drukbehoud, gekalibreerde bellenproef, akoestisch of lekdetectieapparaat. Het verdachte punt wordt gemarkeerd zonder de plank te beschadigen.
- 03
Engineeringbesluit & autorisatie
QC bevestigt de defectcategorie en engineering controleert of de plank naar de oorspronkelijke specificatie kan worden teruggebracht. Een herbewerkingsautorisatie die naar de NCR verwijst, documenteert de goedgekeurde methode, materialen, omstandigheden en scope van de herhaalde verificatie — of wijst vervanging, afkeuring, vernietiging of concessie aan de klant toe.
- 04
Gecontroleerde uitvoering van de herbewerking
De herbewerking wordt uitsluitend uitgevoerd binnen de goedgekeurde defectlimiet met de goedgekeurde methodkaart, het materiaallot en de goedgekeurde gereedschappen. De plankafmetingen, constructie, graphics, accessoireconfiguratie en verpakkingsvereisten worden nooit gewijzigd.
- 05
Uitharden, stabiliseren & pre-controle
De herwerkte plank blijft in HOLD-status tijdens de uithard- en stabilisatiefase die is gedefinieerd door de goedgekeurde materiaal- en procesinstructie en ontvangt een visuele en bewerkingspre-controle vóór de herhaalde verificatie.
- 06
Herhaalde verificatie & testproef
De plank wordt opgepompt tot de voor het project goedgekeurde herverificatiedruk en het oorspronkelijke defect samen met alle potentieel beïnvloede kenmerken wordt opnieuw geverifieerd: het lekpunt en de omgeving, het ventiel, de rail, de naden, de zwaar belaste zones, de accessoires en het uiterlijk. Herbewerking verlaagt nooit de acceptatienorm.
- 07
QA-vrijgave of eindbesluit
Kwaliteit controleert de gesloten NCR, de herbewerkingsregistratie en het resultaat van de herhaalde verificatie en autoriseert daarna de vrijgave — of escaleert naar vervanging, afkeuring, vernietiging of concessie aan de klant. Geen enkele herwerkte plank wordt verpakt of verzonden zonder geautoriseerde kwaliteitsvrijgave.
Kwaliteitsborgingen
Anti-foutregels die jouw merk beschermen
Strikte controles die ongecontroleerde reparatiecycli voorkomen — een gedocumenteerde herbewerking per defect, alarmdrempels op loten, gekalibreerde meetinstrumenten en gecontroleerde testomstandigheden.
Eén herbewerking per defect
Een enkel punt mag één keer worden herbewerkt onder een geautoriseerde instructie. Blijft de herhaalde verificatie falen, dan wordt de plank geëscaleerd naar vervanging, afkeuring, vernietiging of concessie aan de klant — herhaalde herbewerking zonder gedocumenteerde vrijgave is niet toegestaan.
Lotalarm & lijnstop
Wanneer de non-conformiteit van een productielot de door de engineering vastgestelde drempel overschrijdt, wordt de lijn gestopt en onderzoekt de engineering de oorzaak — materiaallot, procesomstandigheden en registraties — vóórdat de productie wordt hervat.
Gekalibreerde meetinstrumenten
De drukmeetinstrumenten, digitale manometers en chronometers voor de luchtdichtheidstests worden binnen hun geldigheidsperiode geverifieerd en gekalibreerd door externe laboratoria; de kalibratiestatus is zichtbaar in het inspectiegebied.
Gecontroleerde testomstandigheden
De luchtdichtheids- en uithardtestgebieden worden in een gecontroleerde omgeving bewaard, zodat de resultaten niet worden beïnvloed door temperatuurschommelingen tussen dag en nacht.
Scope & grenzen
Wat dit systeem niet dekt
Het herbewerkingscontrolesysteem is van toepassing op afgewerkte of in bewerking zijnde opblaasbare SUP''s waar luchtlekken, drukbehoudfouten of gerelateerde fouten van het luchtssysteem worden gedetecteerd vóór de vrijgave voor verzending. Het autoriseert geen wijzigingen aan de goedgekeurde constructie, materialen, graphics, productconfiguratie of klantvereisten en dekt niet:
- Producten die al zijn verzonden of zich in de systemen van klanten bevinden.
- Structurele schade of vervorming van de plank die niet door de engineering is beoordeeld.
- Uitgebreide rail- of naaddefecten, schade aan het kernmateriaal of defecten die de veiligheid in gevaar kunnen brengen.
- Projecten waarin herbewerking niet is toegestaan: door de klant goedgekeurde samples, certificerings- of testeenheden.
- Projecten met eigen processen van de klant, speciale materialen of bijzondere reparatievereisten.
- Terugkerende lekken die niet kunnen worden gelokaliseerd, of planken die na herbewerking opnieuw falen.
Elke afwijking van de specificaties van de klant vereist een gedocumenteerde technische verificatie en, waar toepasselijk, de schriftelijke vrijgave van de klant. Planken die niet naar hun oorspronkelijke specificatie kunnen worden teruggebracht, worden alleen vrijgegeven onder een uitdrukkelijke concessie van de klant — nooit uitsluitend door de productie.
| Methodkaart | Defectklasse | Toepassingsgebied | Belangrijkste engineeringcontroles | Ondertekenningsautoriteit |
|---|---|---|---|---|
| MC-RW-01 | Klasse A (ventielinterface) | Onderhoud van de ventielkern, reinigen van de afdichting en herassemblage | Gekalibreerde momentsleutel, schone afdichtingszitting, geen schade aan de ventieldraad | QC-inspecteur |
| MC-RW-02 | Klasse B (ventielomtrek) | Verzegelen van de ventielbasisfundering en gecontroleerd vastzetten | Gecontroleerde oppervlaktevoorbereiding, goedgekeurd lijmmateriaal, circulair drukapparaat | QC + Engineering |
| MC-RW-03 | Klasse C (oppervlakkig micro-lek) | Verzegelen van niet-structurele speldenprikgaatjes | Goedgekeurde tweecomponentenlijm, geen overloop op graphics of EVA | QC + Engineering |
| MC-RW-04 | Klasse D (lokale railnaad) | Opnieuw verlijmen van lokale overlappingsnaden van de rail | Op temperatuur gecontroleerde hitteactivatie, drukrol, anti-krulapparaat | Engineering + QA-hoofd |
| MC-RW-05 | Klasse B/C (rand accessoires) | Reparatie van de fin box en verzegeling van de montagebasis van accessoires | Oppervlakteprimer voor hechting, gevormd klemblok, gedefinieerde houdtijd | QC + Engineering |
| MC-RW-06 | Klasse D (boeg-/achterstevennaad) | Ingreep op zwaar belaste gebogen naden | Goedgekeurd afschuifsterk lijmmateriaal, verlengde uithardtijd vóór het hertesten | Hoofdingenieur |
| MC-RW-00 | Klasse E/F/G (kritiek / breuk) | Bindende vernietiging en fysieke vernieling | Fysieke doorsnijding om vermenging te voorkomen, vernietigingsprotocol, interfunctionele oorzaakanalyse | Fabrieksmanager |
Inspectie door derden
Inspecteurvriendelijk protocol
Wij bieden een speciaal inspectiegebied met gekalibreerde drukmeetinstrumenten, gestandaardiseerde lichttafels voor de verificatie van naden en graphics en vooraf ingevulde inspectiebriefings, zodat externe organisaties (SGS, BV, Intertek, QIMA) hun pre-verzendingsinspectie efficiënt kunnen uitvoeren — dit bespaart jou inspectie-overhead.
Elke briefing vat de toepasselijke documentrevisies samen, de referentie van het goedgekeurde monster, de kritieke kwaliteitsrelevante controles, het overeengekomen bemonsteringsniveau, de functionele tests en de verpakkings- en streepjescodesvereisten voor de PO. Gespecificeerde hoeveelheden, kwaliteit, verpakking en essentiële veiligheidsaspecten worden geverifieerd tegen de goedgekeurde projectreferenties — geen haastig zoeken naar documenten ter plaatse.
Kwaliteitsdocumentatiepakket
Download het voorbeeldkwaliteitspakket & protocollesjablonen
Gestandaardiseerde en gecontroleerde sjablonen voor OEM/ODM-projecten — gestructureerd als documentregister 00–15 (projectindex, goedgekeurde specificatie, BOM, artwork- & verpakkingsreferenties, QIP, inspectieregistraties, NCR, wijzigingsbeheer, briefing voor derden, vrijgaveoverzicht).
Kwaliteitsdocumentatiepakket (PDF)
Volledige gecontroleerde documentstructuur 00–15: projectindex, specificatie, BOM, artwork- en verpakkingsreferenties, kwaliteitsinspectieplan (QIP), inspectieregistraties, NCR, wijzigingsbeheer, briefing voor derden en overzicht van de pre-release voor verzending.
PDF downloadenInspectiebriefing voor derden (PDF)
Briefing van één pagina voor SGS / BV / Intertek / QIMA-inspecteurs: orderhoeveelheid, AQL-bemonsteringsniveau, toepasselijke revisies en kritieke kwaliteitsrelevante controles, inclusief verificatie van de luchtdichtheidsregistratie, drukbehoudtest, kit-volledigheid, streepjesscan en valtest van de doos.
PDF downloadenWijzigingsbeheerprotocol (PDF)
Wijzigingsbeheerprotocol voor artwork-revisies, door de klant goedgekeurde BOM en markeringen op dozen — met wijzigingsoverzicht, reden, impactbeoordeling, status van de klantvrijgave, effectief lot en intrekking van verouderde documenten.
PDF downloadenOverzicht van de pre-release voor verzending (PDF)
Vrijgaveondertekening op één pagina: verificatie van de kwaliteitspoorten (IQC, IPQC, luchtdichtheid, eindcontrole, verpakking), open NCR-status en het geautoriseerde vrijgavebesluit, ondertekend door Kwaliteit en Operaties.
PDF downloadenLuchtdichtheidsherbewerkingsinstructie (PDF)
Gecontroleerde werkinstructie WI-QC-AT-001 Rev A: scope en grenzen, defectclassificatie, NCR en herbewerkingsautorisatie, gecontroleerde uitvoering, uitharden, herhaalde verificatie en vrijgave voor opblaasbare SUP's.
PDF downloadenIndex van de methodkaarten (PDF)
Gecontroleerd document SOP-QC-AT-IDX-001 Rev A: het genummerde systeem van methodkaarten MC-RW-01 tot en met MC-RW-06, plus MC-RW-00 voor vernietiging en afkeuring, gekoppeld aan de luchtdichtheidsherbewerkingsinstructie.
PDF downloadenWijzigingsbeheernormen voor herbewerking (pagina)
Formeel ISO 9001-wijzigingsbeheer voor herbewerkingsparameters: ECR, risicoclassificatie, interfunctionele vrijgavematrix, gesloten cyclus in 9 fases, gekwantificeerde technische validatie en Poka-Yoke-beveiligingen — met tweetalige SOP QMS-SOP-QC-CC-001 Rev 2.0.
Bekijk de paginaControle van niet-conforme producten (pagina)
ISO 9001:2015 paragraaf 8.7 Controle van niet-conforme producten: NCR-registratie, quarantaine, beslissingsautoriteit op basis van ernst, gecontroleerde herbewerking onder SRI, onafhankelijke herhaalde inspectie en betuigde vernietiging, beschermd met SHA-256 — met download van de tweetalige SOP en het vernietigingscertificaat.
Bekijk de paginaFAQ
Veelgestelde vragen over SUP-kwaliteitscontrole
Hoe controleert QINGDAO VATRAD GROUP.,LTD. de kwaliteit van opblaasbare SUP's?+
De kwaliteit wordt gecontroleerd via ingangsinspectie van goederen, controlepunten in het productieproces, eindproductverificatie, verpakkingsinspectie en productietraceerbaarheid — elk uitgevoerd tegen de voor het project goedgekeurde monsters, specificaties en inspectiecriteria.
Welke kwaliteitscontroles worden tijdens de SUP-productie uitgevoerd?+
De inspecties omvatten materiaalverificatie, snij- en printcontroles, inspectie van de plankconstructie, verificatie van de ventielinstallatie, inspectie van de accessoires, luchtdichtheidstest, uiterlijksinspectie en verpakkingsverificatie.
Kunnen OEM-klanten de SUP-inspectieregistraties opvragen?+
Ja. Inspectieregistraties en kwaliteitsdocumentatie kunnen worden verstrekt op basis van de projectvereisten en de kwaliteitsafspraken met de klant, inclusief rapporten van steekproefsgewijze pre-verzendingsinspecties.
Hoe garandeert de fabriek een constante OEM-productiekwaliteit?+
De productieconsistentie wordt behouden via goedgekeurde monsters, technische specificaties, fabricagecontrolepunten, inspectieprocedures en gedocumenteerde kwaliteitscontroleprocessen die aan elke order zijn gekoppeld.
Kan ik een inspectie door derden regelen met SGS, BV, Intertek of QIMA?+
Ja. Wij ontvangen externe inspecteurs met een speciaal inspectiegebied, gekalibreerde drukmeetinstrumenten, vooraf ingevulde inspectiebriefings en toegankelijke registraties. Deel je specificatie, het goedgekeurde monster, de artwork, de verpakkingsvereisten en de defectcriteria — of gebruik onze sjabloon van de inspectiebriefing voor derden.
Hoe worden wijzigingen aan artwork, BOM of verpakking tijdens de productie beheerd?+
Wijzigingen worden geregistreerd in ons wijzigingsbeheerprotocol, inclusief de betrokken documentrevisie, het wijzigingsoverzicht, de reden, de impactbeoordeling, de status van de klantvrijgave en het effectieve lot. Verouderde versies worden ingetrokken, zodat productie en inspectie altijd de huidige goedgekeurde documenten gebruiken.
Ondersteunt de fabriek op maat gemaakte opblaasbare SUP-projecten?+
Ja. Op maat gemaakte OEM/ODM-projecten voor opblaasbare SUP's worden ondersteund op basis van klantspecificaties, artwork-vereisten, accessoireconfiguraties en verpakkingsbehoeften, met per project overeengekomen inspectiecriteria vóór de productie.
Kan een SUP met een lek in de fabriek worden herbewerkt?+
Ja — onder gecontroleerde omstandigheden. De plank wordt op HOLD gezet en aan een NCR gekoppeld, het lek wordt gelokaliseerd met een goedgekeurde diagnostische methode en de herbewerking vindt alleen plaats na QC/Engineering-autorisatie en uitsluitend binnen de goedgekeurde defectklassen voor herbewerking. De plank wordt daarna opnieuw geverifieerd tegen dezelfde acceptatiecriteria als een conforme plank vóór de vrijgave.
Hoe vaak kan de fabriek een plank herbewerken?+
Een enkel punt mag één keer worden herbewerkt onder een geautoriseerde instructie. Blijft de herhaalde verificatie falen, dan wordt de plank geëscaleerd naar vervanging, afkeuring, vernietiging of concessie aan de klant — herhaalde herbewerking zonder gedocumenteerde vrijgave is niet toegestaan.
Heb je een compleet voorbeeld van een projectkwaliteitspakket nodig?
Vraag een geanonimiseerd ondersteuningspakket voor inspecties door derden en een kwaliteitsinspectieplan (QIP) voor jouw OEM/ODM-project aan — of download de voorbeeldsjablonen om de documentstructuur te verifiëren die je voor jouw order kunt verwachten.