Tehdas
Tehdas ja valmistus
12,500 m2 SUP-tehdas Qingdaossa, Kiinassa — räätälöity SUP-valmistus raakaisesta PVC-materiaalista valmiiseen puhallettavaan melalautaan
- Qingdao Vatrad Group Co., Ltd:n valmistusdivisioonana Vatrad hallitsee puhallettavien SUP-lautojen valmistuksen jokaista vaihetta — raaka-PVC-materiaalien saapumisesta valmiin melalaudan lopulliseen tarkastukseen ennen toimitusta. Valmistuslaitoksemme Qingdaon talouskehitysvyöhykkeessä ulottuu 12,500 neliömetriin ja sisältää omat työpajat PVC-leikkaukseen, drop-stitch-ydinten liimaukseen, SUP-digipainatukseen, lopulliseen kokoonpanoon ja laadutestaukseen.
- Kun suunnittelu, tuotekehittely, prototyypit, valmistus ja testaus toimivat saman katon alla, poistamme sopimusvalmistuksen tehottomuudet ja säilytämme suoran hallinnan rakenteiden laadulle, materiaalien valinnalle ja toimitusaikatauluille. Jokainen tehtaastamme lähtevä SUP-lauda on rakennettu omilla ihmisillämme, omilla laitteillamme ja omilla standardeillamme.
- 12,500 m2
- Valmistuspinta-ala
- 350+
- Taitavat työntekijät
- 120,000+
- Vuodessa valmistettuja SUP-laudoja
- ISO 9001
- Laatusertifioitu
Tehtaan älykäs toiminta
Tutustu valmistusvalmiuksiimme
Tuotantokapasiteetti
12,500 m² laitos, joka tuottaa 120,000+ SUP-lautaa vuodessa SUP-lauta- ja turvallisuusvarustelinjoilla. 350+ työntekijää, 2 vuoroa.
Laadulaboratorio ja testaus
Riippumaton laadulaboratorio 4 testausvaiheella: raaka-aineen tarkastus (veto, repeämä, UV), 24 h paineen säilytys 18.0 PSI paineella, sauman kuorimisen testaus ja taivutusjäykkyyden varmennus jokaisella laudalla.
OEM/ODM-kyvykkyys
Läpi suunnittelun ulottuvat OEM/ODM-palvelut: räätälöity muotosuunnittelu, private label -pakkaus, räätälöidyt lautavärit, kansikuviot (digipainatus ja silkopainatus) sekä vientivalmiin pakkaaminen.
Laaduntarkastusstandardit
Projektikohtaiset laaduntarkastuskriteerit IQC-, IPQC-, FQC- ja OQC-vaiheissa: ilmatiiviyden varmennus, visuaaliset ja mittatarkistukset, lisävarusteiden vahvistus, erien jäljitettävyys ja ennakkolähetysluvan allekirjoitus — sekä ohjattu ilmatiiviyspoikkeamien ja korjausten hallinta.
Korjauksen muutoksenhallinnan standardi
Virallinen ISO 9001 -muutoksenhallinta korjausparametreille: ECR, riskiluokitus, osastojen välinen hyväksymismatriisi, 9-vaiheinen suljettu silmukka, kvantitatiivinen tekninen validointi (18.0 PSI, 24 h säilytys, ΔP ≤ 0.2 PSI) ja Poka-Yoke-turvamekanismit — kaksikielisellä menettelyllä QMS-SOP-QC-CC-001 Rev 2.0.
Vaatimustenmukaisuuspoikkeavien tuotteiden ohjaus
ISO 9001:2015 -standardin kohdan 8.7 mukainen vaatimustenmukaisuuspoikkeavien tuotosten ohjaus: NCR-rekisteröinti, eristys ja säilytys, päätös vakavuuden mukaan (linjan allekirjoitus / laadupäällikkö + tekninen insinööri / MRB), ohjattu korjaus SRI-ohjeiden mukaisesti, riippumaton 100 % uusintatarkastus ja valvottu tuhoaminen — romuvideo tallennetaan SHA-256-suojausella.
7-vaiheinen laadunvalvontavuoto
Projektin koko laadunvalvontavuoto portti portilta: laadunsuunnittelu (PPM) → saapuvien materiaalien tarkastus → valmistuksen aikainen valvonta ja ensimmäinen kappale → täyttö ja ilmatiiviys → lopputarkastus → pakkaus ja PSI → lähetyslupa ja jäljitettävyys. Jokaisella portilla näytetään mitä tarkistetaan, miten se arvioidaan ja mikä kaksikielinen raportti tuotetaan.
Työpajat
Valmistuksen työpajat
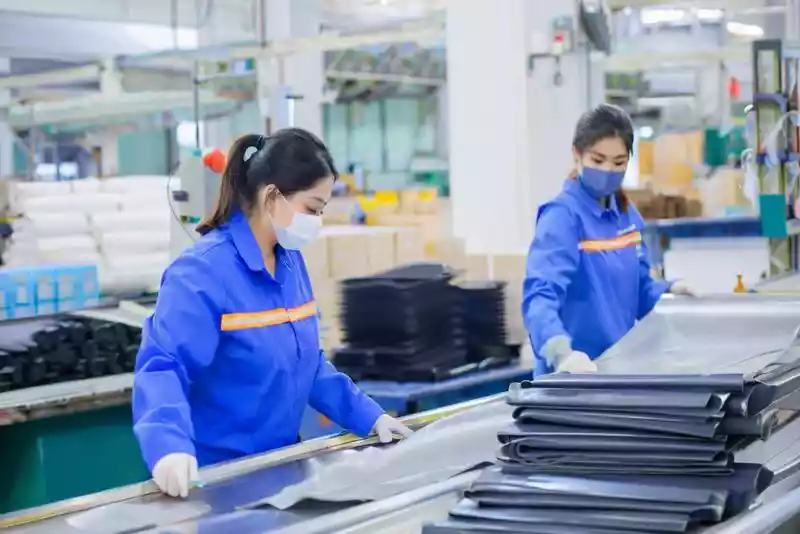
PVC-leikkaus ja materiaalin valmistelu
Automaattiset CNC-leikkauskoneet käsittelevät PVC-, Hypalon- ja drop-stitch-kankaita alle millimetrin tarkkuudella. Tietokoneella optimoitu sisäkkäisyys minimoi materiaalihävikin ja varmistaa, että jokainen paneeli täyttää mittamäärittelynsä ennen hitsausta.

Putkien hitsaus ja lämpösaumaus
Erillinen hitsaustyöpaja, jossa on kuumailmahitsauskoneet ja RF-dielektriset puristimet. Kuumailmahitsaimet liittävät ja sulattavat PVC-putkiosat, kun ta RF-hitsaus tuottaa erittäin lujat tiiviit saumat, jotka ylittävät vaatimukset.

Drop-stitch-ydinten liimaus
SUP-lautojen drop-stitch-ydin liimataan ulkoisiin PVC-laminaatteihin lämpölaminoinnilla. Tuhannet sisäiset polyesterisäikeet yhdistävät ylä- ja alapinnan muodostaen jäykän rakenteen 12-15 PSI paineelle. Reunavahvikkeet liimataan fuusioliimalla kolmikerroksisesti reunan lujuutta varten.

SUP-lautojen painatus ja koristelu
SUP-laudat koristellaan digipainatuksella täysvärisille kuvioille ja silkopainatuksella logoille ja toistuville kuvioille. Digipainokoneet tuottavat valokuvatason laisia kansikuvioita, kun ta silkopainatus antaa kestävät ja elävät bränditunnukset.
Lopullinen kokoonpano ja asennus
Kokoonpanolinja, jossa jokaiselle SUP-laudalle asennetaan venttiilit, D-renkaat, kahvat, eväkotelot ja kansipehmusteet. Jokainen lauta käy läpi 100 kohdan kokoonpanotarkistuslistan, jonka tiimiesimies allekirjoittaa.

Laadutestaus ja tarkastus
Jokainen valmis lauta läpäisee pakollisen ilman säilymisen testin, sauman kuorimisen varmennuksen ja täyden järjestelmätarkistuksen ennen lähetystä. Laadulaboratoriamme toimii tuotannosta riippumatta ja raportoi suoraan johdolle.
Välineet
Keskeiset valmistusvälineet
| Automaattinen PVC-leikkauskone | CNC-ohjattu, 0.1 mm tarkkuus |
| Lämpösaumakone | Kuumailma, 200°C–300 °C, putkien liimaukseen |
| RF-dielektrinen hitsauspuristin | 15 kW, tiiviiden saumojen hitsaukseen |
| Drop-stitch-laminointipuristin | SUP-ytimet jopa 14 ft |
| Digipainokone | Täysväriset SUP-kansikuviot |
| Silkopainokone | Monivärilinen logopainatus |
Laadunvalvonta
Testaus- ja laadunvarmistusprosessi
Jokainen lauda läpäisee pakollisen testauksen ennen lähetystä. Laadulaboratoriamme toimii tuotannosta riippumatta ja raportoi suoraan johdolle.
- 1
Raaka-aineen tarkastus
PVC-, Hypalon- ja drop-stitch-kankaille tehdään vetotestit (), repeämän eteneminen ja UV-kestävyyden varmennus ennen kuin yksikään erä siirtyy tuotantoon.
- 2
24 tunnin ilman säilymisen testi
Jokainen putkiosa täytetään 18.0 PSI paineeseen ja pidetään 24 tuntia. Yli 0.50 PSI paineen alenema käynnistää automaattisen hylkäyksen ja sauman uudelleentarkastuksen.
- 3
Kuormitus- ja tasapainotestaus
Valmiit laudat täytetään nimellispaineeseen ja tarkistetaan symmetrisen turvotuksen, jäykkyyden 15 PSI paineessa ja vakauden kuormituksen alaisena. Jokainen lauta testataan märissä omassa testialtaassamme ennen lopputarkastusta.
OEM-projektit
Brändi- ja OEM-yhteistyön tapaustut
Konseptista tuotantoon — autamme maailmanlaajuisia brändejä lanseeraamaan ja skaalaamaan puhallettavia SUP-tuotelinjojaan.
- Haaste
- Eurooppalainen ulkoilukauppias tarvitsi private label -SUP-tuotelinjan, jossa on omat kansikuviot, ympäristöystävällinen PVC ja vähittäiskauppaan valmis pakkaus — kaikki 60 päivässä.
- Ratkaisu
- Kehitimme omat digipainotiedostot, hankimme REACH-vaatimustenmukaisen PVC:n ja tiivistimme näytteistyksen 3 kierroksesta 1:een sijoittamalla suunnittelutiimimme Qingdaon tehtaallemme.
- Tulos
- Tuotanto 25–35 päivää allekirjoitetusta tilauksesta, ensimmäinen toimitus 60 päivän laskutusikkunan kuluessa. 2,400 yksikköä 4 SKU:ta. Uusintatilaus tehtiin ennen ensimmäisen erän toimituksen valmistumista.
- Haaste
- Yhdysvaltain vesilaju startup tarvitsi suorituskykyisen drop-stitch-SUP-laudan, jossa on oma muoto, yhteisbrändätty pakkaus ja BSCI-sertifiointi vähittäiskauppaan sijoittamista varten.
- Ratkaisu
- Muokkasimme olemassa olevaa SUP-muotosta muutetulla ääriviivalla, kehitimme yhteisbrändätyn pakkauksen kuvituksen ja toimitimme täydet BSCI-auditointiin liittyvät asiakirjat.
- Tulos
- Tuote sijoitettiin onnistuneesti keskeisiin yhdysvaltalaisiin ulkoilukauppiaisiin, mikä loi vahvan liikkeen yli 5,000 yksikön myynnillä 1. vuonna ja 98 % myyntiasteella.
- Haaste
- Australialainen jakelija tarvitsi CE-sertifioidun SUP-valikoiman, jossa on omat värit ja australialaisstandardien vaatimustenmukaisuus.
- Ratkaisu
- Valmistimme esituotantonäytteet 4 värivaihtoehtoa ja koordinoimme kolmannen osapuolen vaatimustenmukaisuustestauksen.
- Tulos
- 3-mallinen SUP-valikoima lanseerattiin AU/NZ-markkinoille. Sen jälkeen voitimme valtion tarjouskilpailun 12 valvontaveneen SUP-lautoihin.
FAQ
B2B- ja OEM-kysymyksiä
Mikä on OEM-puhallettavien SUP-lautojen minimitilaus (MOQ)?+
MOQ vahvistetaan projektikonfiguraation mukaan eikä kiinteänä lukuna — runko ja työkalut, väripaletit ja PVC, kuviot, pakkaus ja lisävarusteet. Vakiintunut sarjatuotanto ajaa 90–100+ yksikköä erää kohden täydestä 150 m drop-stitch-rullasta, pienimuotoinen yhteisbrändäys alkaa 5–10 yksiköstä, ja jokainen projekti käy läpi näytevaiheen (1–2 yksikköä) ja pilottivaiheen (20–50 yksikköä). Katso koko laskentalogiikka oppaastamme MOQ & joustava brändäys.
Onko Vatradilla BSCI-sertifiointi?+
Kyllä. Tehtaamme ylläpitää voimassa olevaa BSCI-yhteiskunnallista vaatimustenmukaisuussertifiointia (auditointiraportti pyydettäessä). Meillä on myös ISO 9001 laadunhallinta. CE-sertifiointi koskee EU-markkinoille tarkoitettuja malleja; laajuus vahvistetaan projekti kohtaisesti. REACH- ja RoHS-vaatimustenmukaisuusasiakirjat toimitetaan jokaisen OEM-tilauksen mukana.
Mikä on OEM-tilauksen tyypillinen toimitusaika?+
Vakiintunut toimitusaika on 25–35 päivää vahvistetusta tilauksesta ja käsirahasta sarja-OEM-tuotannossa. Räätälöity muotokehitys lisää työkalulle 15–20 päivää. Kiireellisiin tilauksiin ja sesongikysyntään on saatavilla kiireellinen tuotanto. Prototyyppinäytteet ovat yleensä valmiit 7–12 päivässä.
Hoidatteko vientiasiakirjat?+
Kyllä. Tiimimme hoitaa vientiasiakirjat ja tulliselvityksen omissa käsissä, ja toimitamme 50+ maahan EU:n, Yhdysvaltain, Australian ja Aasian markkinoille.
Tuotantovuoto
Materiaalista valmiiseen lautaan
Jokainen lauta käy läpi 6 tuotantovaihetta, joissa jokaisessa vaiheessa on laadunvalvontapiste. Ei pikakujia, ei ohitettuja tarkastuksia.
Materiaalin vastaanotto ja saapuvien materiaalien laadunvalvonta
Kaikki saapuvat materiaalit kirjataan erä-/lottonumerolla ERP-järjestelmäämme. PVC-kangasrullat, drop-stitch-ytimet, venttiilit, liimat ja kiinnikkeet eristetään, kunnes laadunvalvonta on allekirjoittanut hyväksynnän.
- Laaduntarkastus
- Vetolujuus (ASTM D751), repeämänkestävyys (ISO 4674), paksuusmittari, liiman viskositeetti, silmämääräinen vikojen skannaus
- Rajakertain
- 100 % eristä testataan. Hylätään, jos veto < 90 % määrittelystä, repeämä < määrittelyn vähimmäisarvo tai löytyy silmämääräinen vika
- Vastuu
- Saapuvien materiaalien laadunvalvontatiimi (3 tarkastajaa)
CNC-leikkaus ja materiaalin valmistelu
Tietokoneella optimoitu sisäkkäisyys asettaa paneelit PVC-ainemateriaalille jätteön vähentämiseksi. Automaattiset CNC-leikkauskoneet säilyttävät 0.1 mm paikkatarkkuuden.
- Laaduntarkastus
- Mittatarkistus CAD-DXF-tiedostoja vasten, reunojen laadun tarkastus, paneelimäärän varmennus
- Rajakertain
- Joka 20. paneeli mitataan. Toleranssi ±0.5 mm. Erä hylätään, jos yli 2 % on toleranssin ulkopuolella
- Vastuu
- Leikkaustyöpajan esimies
Hitsaus ja drop-stitch-liimaus
Drop-stitch-ydinliimataan ulkoisiin PVC-laminaatteihin lämpölaminoinnilla. Putkiosat hitsataan RF-menetelmällä tai kuumailmalla. Reunavahvikkeet liimataan fuusioliimalla kolmikerroksisesti.
- Laaduntarkastus
- Kuorimistesti joka 50 yksikkö (ASTM D751), hitsin leveyden mittaus, kuumailman lämpötilakirjojen tarkistus, saumojen silmämääräinen tarkastus takavaloa vasten
- Rajakertain
- Kuorimislujuus vähintään 8 N/cm. Hitsin leveyden toleranssi ±1 mm. Mikä tahansa näkyvä kanavoituminen = hylkäys
- Vastuu
- Hitsauksen laadunvalvonta (2 tarkastajaa vuoroa kohden)
Kokoonpano ja varustelu
Laudat siirtyvät lopulliseen kokoonpanoon, jossa kaikki komponentit kootaan yhteen: kansi- ja runkopaneelit sulatetaan, venttiilit asennetaan sekä D-renkaat, kahvat, eväkotelot ja kantolaukkukokoonpano tehdään. Jokainen yksikkö käy läpi 100 kohdan kokoonpanotarkistuslistan.
- Laaduntarkastus
- 100 kohdan tarkistuslistan allekirjoitus yksikköä kohti, venttiilin toimintatesti (10 avaus/sulkukierrosta), kiinnikkeiden kiristysmomentin varmennus, silmämääräinen tarkastus
- Rajakertain
- Turvallisuuskriittisissä kohteissa (venttiilit, D-renkaat, kahvat) nollavika-periaate. Pienet kosmeettiset viat: AQL 2.5 (ISO 2859)
- Vastuu
- Kokoonpanotiimin esimies + linjan laadunvalvonta
Painetestaus ja laadunpidätys
Jokainen osa täytetään 18.0 PSI paineeseen (12–15 PSI nimellispaineiselle SUP-laudalle) ja pidetään 24 tuntia. Paineanturit kirjaavat jatkuvasti. Osat, joiden paine laskee yli 0.50 PSI, hylätään ja lähetetään sauman uudelleentarkastukseen.
- Laaduntarkastus
- 24 h paineen säilytyksen kirjaus, antureiden kalibroinnin varmennus päivittäin, lämpötilakorjattu paineen lukema, sauman uudelleentesti korjauksen jälkeen
- Rajakertain
- Enintään 0.50 PSI paineen alenema 24 h aikana vakaassa lämpötilassa. Yksikin osa, joka ylittää tämän = 100 % koko tuotantoerän uudelleentesti
- Vastuu
- Laadulaboratorio (tuotannosta riippumaton, raportoi johdolle)
Lopputarkastus ja pakkaus
Lopullinen visuaalinen ja toiminnallinen tarkastus. Pinnan viat, värin yhtenäisyys, etiketin/BIN-tunnistus, pakkauksen eheys ja lisävarusteiden täydellisyys. Yksiköt pakataan tyhjöpakkaamiseen, laatikoidaan ja lavastetaan konttilaitaukseen.
- Laaduntarkastus
- Täysi silmämääräinen tarkastus, lisävarustelista SKU:ta kohden, pakkauksen pudotustesti (1 m, satunnaisnäyte), etiketin/viivakoodin skannauksen varmennus
- Rajakertain
- AQL 2.5 isoleille vikoille, AQL 4.0 pienille vikoille. Nolla toleranssi turvallisuusvikoille. 100 % yksiköistä tarkastetaan silmämääräisesti
- Vastuu
- Lopputarkastustiimi (4 tarkastajaa) + pakkaustiimin esimies
Ihmistemme
Henkilöstö ja osaaminen
Tuotantokehittäjät tuotantokehityksessä, muotosuunnittelussa, materiaalilaboratoriossa ja tuotantotekniikassa. Keskimäärin 7+ vuotta kokemusta puhallettavien tuotteiden valmistuksesta.
2 vuoroa/vrk (07:00–15:30, 15:30–00:00). Valinnainen yövuoro kiireellisiä tilauksia varten.
Kuukausittainen laadunvalvontakoulutus, neljännesvuosittaiset turvallisuusharjoitukset, vuosittainen osaamisen arviointi. Uudet työntekijät suorittavat 40 tunnin perehdytyksen ennen tuotantolinjalle siirtymistä.
| Osasto | Ihmiset | Rooli |
|---|---|---|
| Tuotantokehitys ja suunnittelu | 25+ | Tuotesuunnittelu, muototekniikka, materiaalilaboratorio |
| Leikkaus ja materiaalin valmistelu | CNC-leikkaus, paneelien valmistelu, materiaalien käsittely | |
| Hitsaus ja laminointi | RF-hitsaus, kuumailmahitsaus, drop-stitch-liimaus | |
| SUP-ydinten liimaus | Drop-stitch-laminointi, lämpöliimaus, reunavahvikkeiden fuusioliimaus | |
| Kokoonpano ja varustelu | Lopullinen kokoonpano, kiinnikkeiden asennus, järjestelmätarkistus | |
| Laadunvalvonta | Saapuvien materiaalien laadunvalvonta, valmistuksen aikainen laadunvalvonta, lopputarkastus, laboratoriotestaus | |
| Logistiikka ja pakkaus | Pakkaus, konttilaitaus, vientiasiakirjat | |
| Johto ja hallinto | Myynti, hankinta, henkilöstö, talous, vaatimustenmukaisuus |
Jäljitettävyys
Materiaalien seuranta ja eräohjaus
Jokaiselle raaka-aine-erälle annetaan ERP-järjestelmässämme yksilöinen eränumero. Saapumisesta tuotannon kautta lopputuotteeseen jokaisen laudan materiaaliluettelo linkittyy alkuperäiseen toimittajaerään. Tämä mahdollistaa täyden jäljitettävyyden ylöspäin mihin tahansa laatu- tai vaatimustenmukaisuuskysymykseen.
Järjestelmä: Oma ERP (Qingdao Vatrad Groupin sisäinen järjestelmä) + fyysiset erätunnisteet jokaisessa työtilauksessa
Kattavuus: 100 % tuotantomateriaaleista —PVC, Hypalon, drop-stitch-kangas, liimat, venttiilit, kiinnikkeet, pakkaus
Säilytettävät asiakirjat: 10 vuotta (CE 2013/53/EU -vaatimuksen mukaan)
| Materiaali | Lähde | Sertifioitu |
|---|---|---|
| Meriluokan PVC | Kiinalaiset ja korealaiset toimittajat | ISO 9001, REACH, RoHS |
| Hypalon (CSM) | Japanilainen toimittaja | ISO 9001, REACH |
| Drop-stitch-kangas | Oma kutomo + ulkoinen kumppani | Sisäinen laadunvalvonta + toimittajan ISO 9001 |
| Venttiilit ja kiinnikkeet | Kiinalaiset OEM-toimittajat | ISO 9001, materiaalitodistukset erää kohden |
Laadunvalvonta luvuissa
Laadunvalvonnan mittarit
Todellista hyväksytyt/hylätyt -dataa tuotantolinjaltaamme. Laadulaboratoriamme toimii tuotannosta riippumatta ja raportoi suoraan johdolle.
- 100%
- Painetestatut yksiköt
- Jokainen lauta, jokainen osa, jokainen erä
- <5%
- Suurin sallittu paineen alenema
- 24 h aikana 18.0 PSI paineessa
- AQL 2.5
- Isollisten vikojen kynnysarvo
- ISO 2859 -näytteistysstandardin mukaan
- 24h
- Paineen säilytyksen kesto
- Jokainen lauta, jokainen osa
- 18 PSI
- Testipaine nimellispaineeseen verrattuna
- Turvamarginaali jokaisessa osassa
- 0%
- Toleranssi turvallisuusvikoihin
- Venttiilit, D-renkaat, saumat, kantavuus
Tutustu valmistusprosessiimme
Seuraa SUP-lautaa jokaisen tuotantovaiheen läpi — raaka-aineesta merikelpoiseksi laudaksi.
Näytä tuotantoprosessi →Näyttö ja todentaminen
Tehdasanalyysi — todennettu
Kaikki tämän sivun valmistusväitteet on varmennettu valmistustekniikan tiimimme toimesta Laixin, Qingdaon laitoksella. Todistukset, laaduntarkastuskirjaukset, paine- ja rakennetestiraportit sekä erien jäljitettävyyskirjaukset ovat pyydettäessä saatavilla. Tekniset arvot on viimeksi todennettu syyskuussa 2026.